










最新发布第19页
排序
FANUC Diagnosis Numbers (DGN) Quick Reference: 000–605 Partitioned Table with Alarm Cross-Reference
FANUC diagnosis numbers (DGN) quick reference: 100+ numbers grouped by function (000–039 execution, 200–299 servo, 300–399 position, 400–499 spindle, 500–605 overtravel/PMC), ...

 6天前
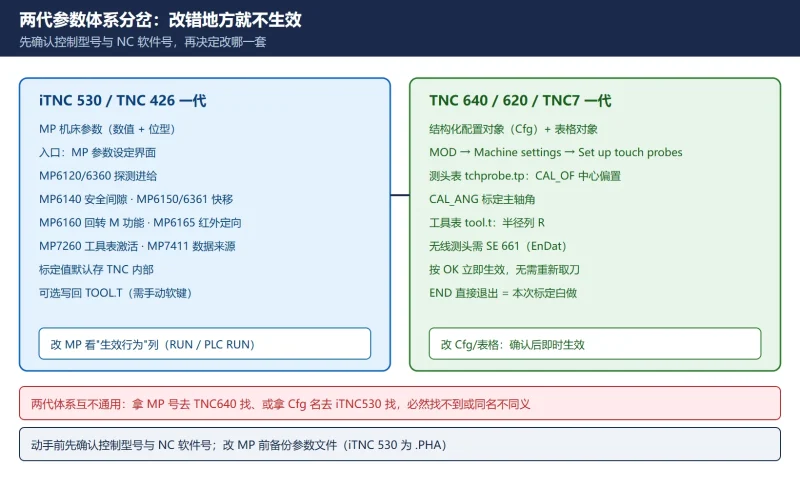
海德汉测头标定与在机测量参数:iTNC530 走 MP、TNC640/TNC7 走 Cfg,别改错地方
海德汉测头标定与在机测量参数完整指南:iTNC 530 与 TNC 640/620/TNC7 两代参数体系对照,3D 测头与触发式测头标定流程(CAL L / CAL R),标定值手动写回 TOOL.T 的官方条件(MP7411 / MP7260...
昨天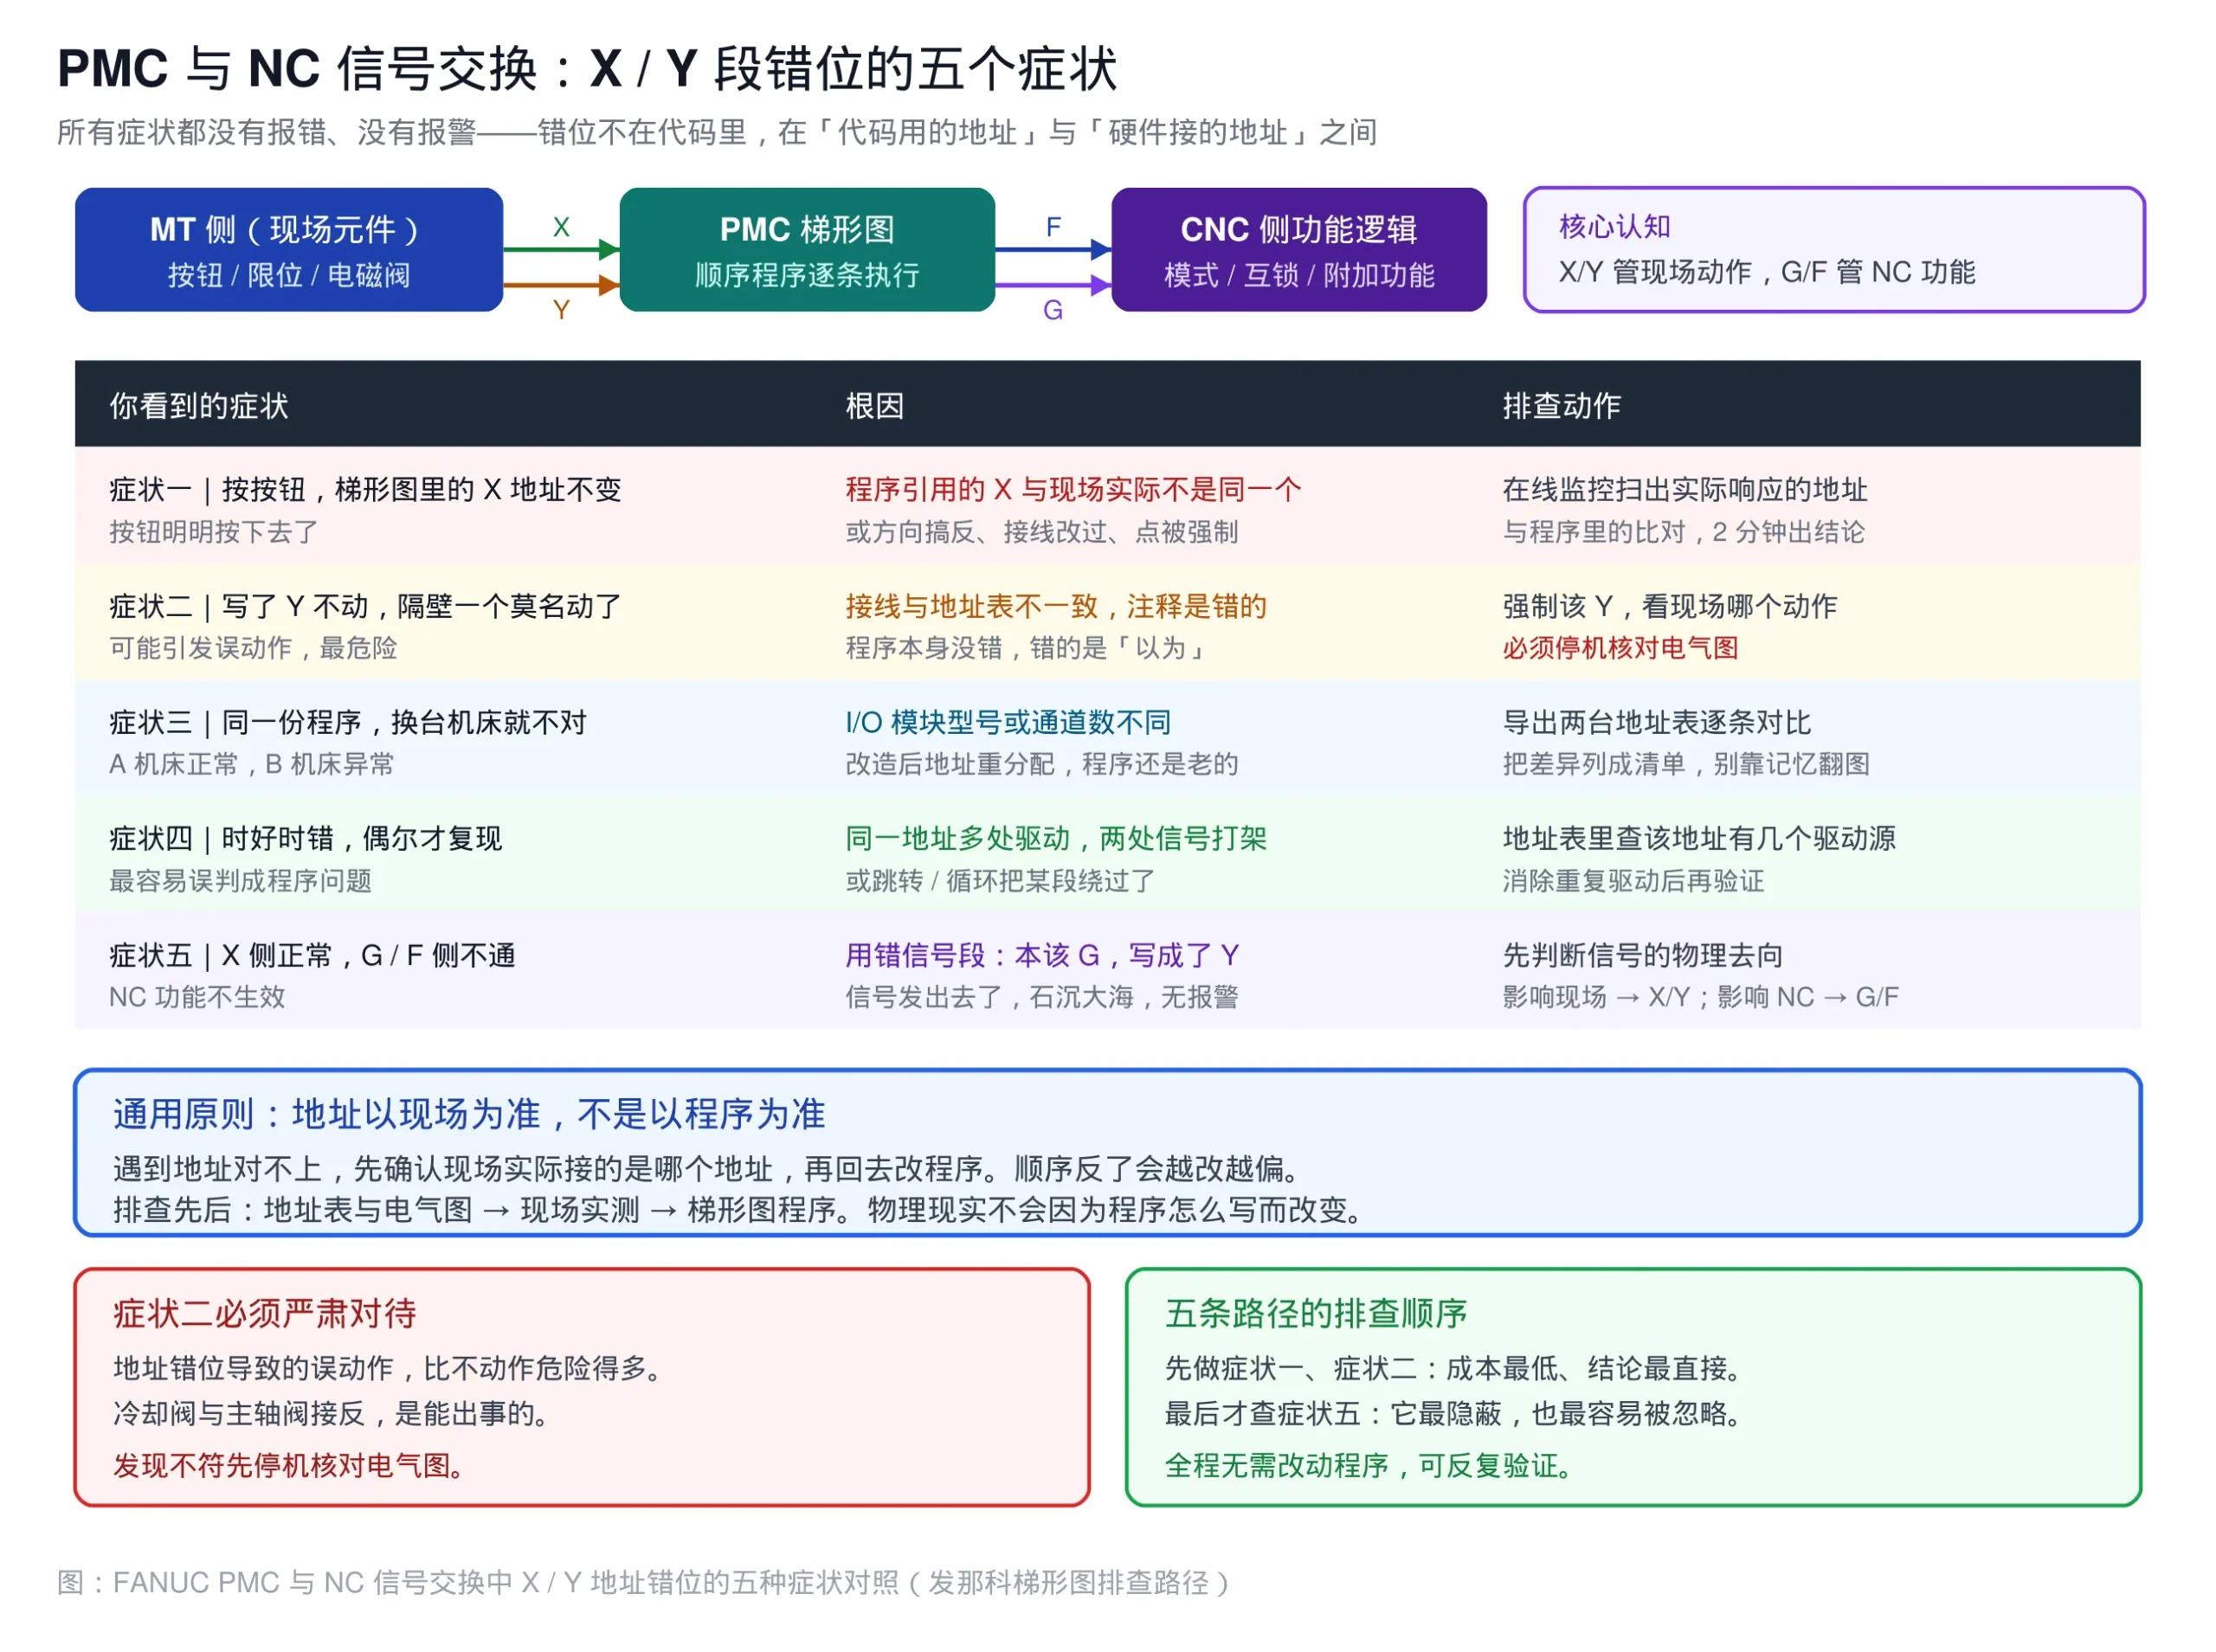
FANUC PMC 与NC 信号交换异常怎么查?X / Y 地址对不上的排查路径
一句话答案:梯形图逻辑没错、系统不报警,但行为不对——错位在'代码用的地址'与'硬件实际接的地址'之间。X/Y 属 MT 侧↔PMC,G/F 属 PMC↔CNC,机制不同。本文按五类症状(按按钮 X 不变、Y ...
21天前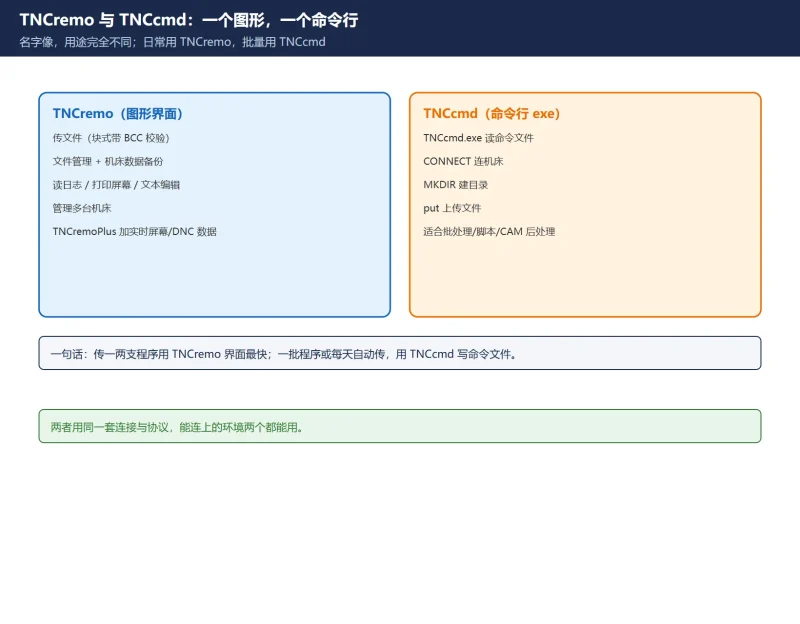
海德汉 TNCremo / TNCcmd 传输程序:以太网 LSV2 端口 19000、连接设置、批量 TNCcmd
TNCremo 是海德汉官方图形界面传输/备份软件,TNCcmd 是它附带的命令行工具,能把'连上→建目录→put'写成批处理。本文讲清两者分工、以太网 LSV2(默认端口 19000)/RS-232/USB 三种连接、PC ...
6天前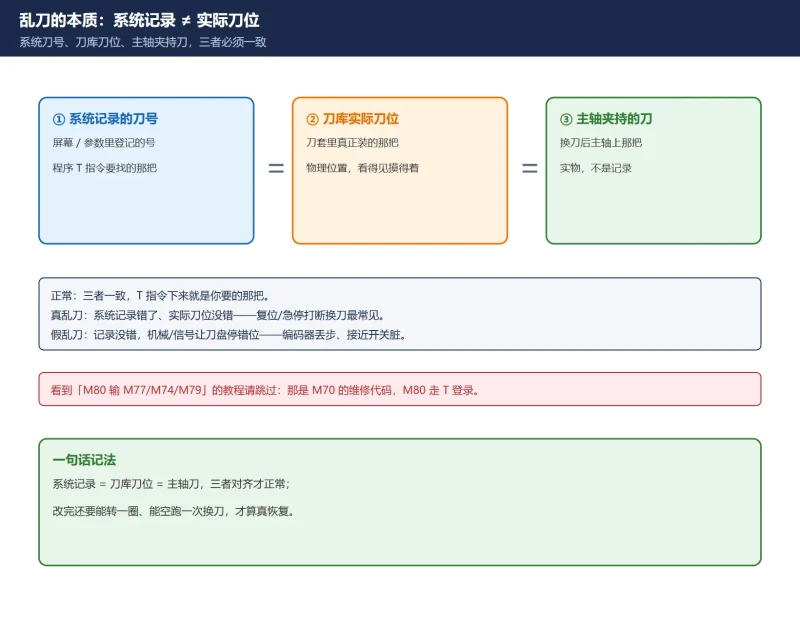
三菱 M80 刀库乱刀怎么修:先分真假,再用 T 登录逐位修正
三菱 M80 刀库乱刀的本质是系统记录的刀号与实际刀位对不上。不要照搬 M70 的 M77/M74/M79 维修代码,M80 的正确手段是 Setup 下的刀具登录逐位核对 + 主轴同步,再按信号/参数/机械三分法定位...
20天前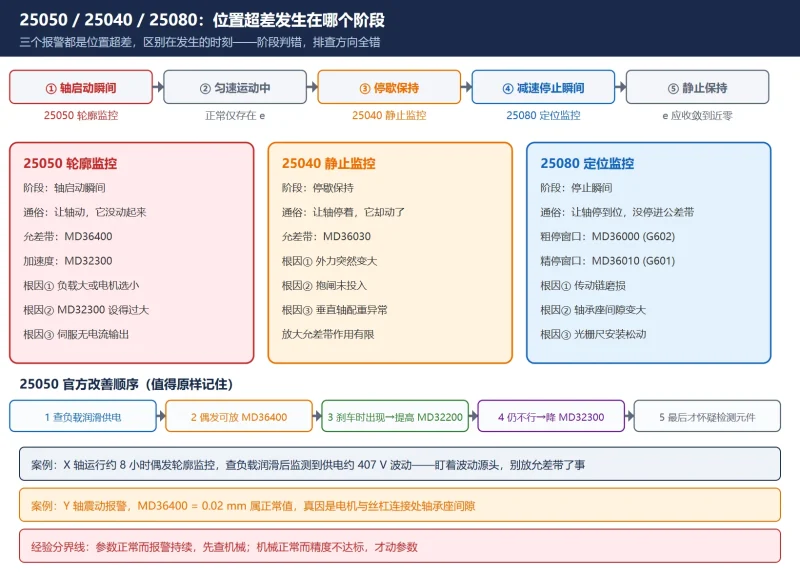
SINUMERIK 828D/840D 轮廓误差与跟随误差调参:25050 报警、Kv 因子、前馈、摩擦补偿与圆度测试(附参数速查表)
25050 轮廓监控报警怎么调?本文按西门子官方口径讲透 SINUMERIK 828D/840D 跟随误差与轮廓误差的调参顺序:三个监控报警的阶段区别、Kv 因子 MD32200 与跟随误差的定量关系、前馈 MD32620 系列...
前天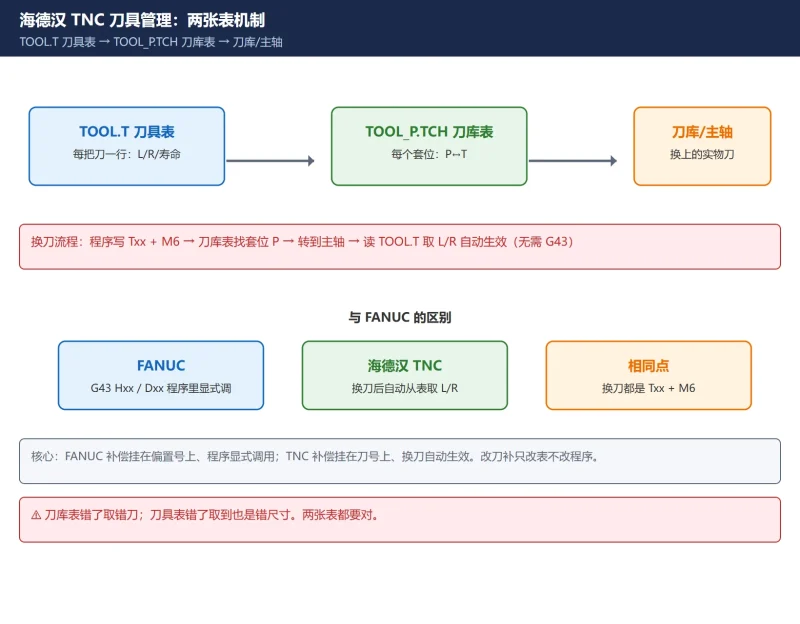
海德汉 TNC 刀具管理怎么用?tool_p.tch 刀库表 + TOOL.T 刀具表 + L/R 补偿 + 刀具寿命一图读懂
海德汉 TNC 的刀具管理靠两张表:TOOL.T 存每把刀的长度/半径/寿命,TOOL_P.TCH 存刀库每个刀套对应哪把刀。本文讲清两张表怎么填、L/R 刀补怎么自动生效、刀具寿命怎么设,以及 tool_p.tch 读...
6天前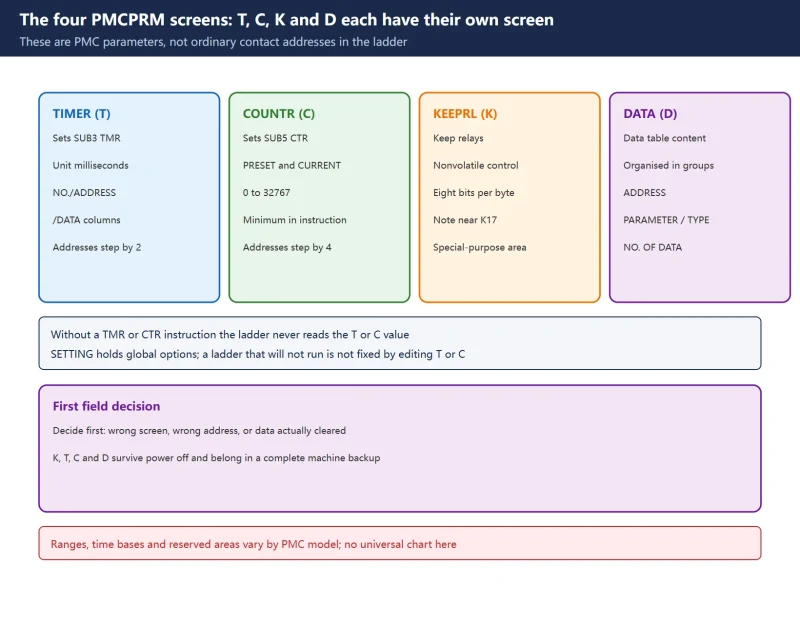
FANUC PMC Data Table, Counter, Timer and Keep Relay Quick Reference: The Four PMCPRM Screens
T, C, K and D are PMC parameters maintained on the TIMER, COUNTR, KEEPRL and DATA screens under PMCPRM. Verifiable screen roles, byte structure evidence for T and C, reserved areas...
6天前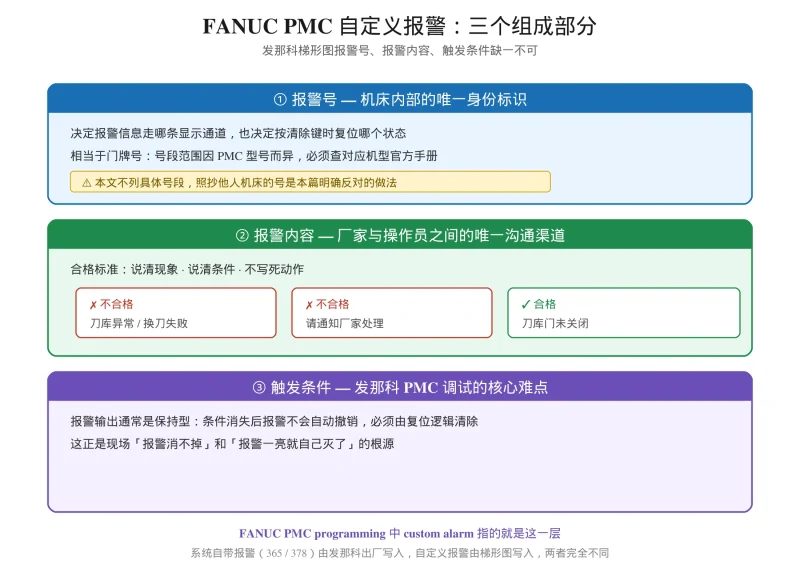
发那科梯形图:FANUC PMC 自定义报警 ALARM 写法与显示画面
一句话答案:FANUC PMC 自定义报警是机床厂家在发那科梯形图里用 ALARM 指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由 报警号、报警内容、触发条件 三部分组成,写法遵循文中...
14天前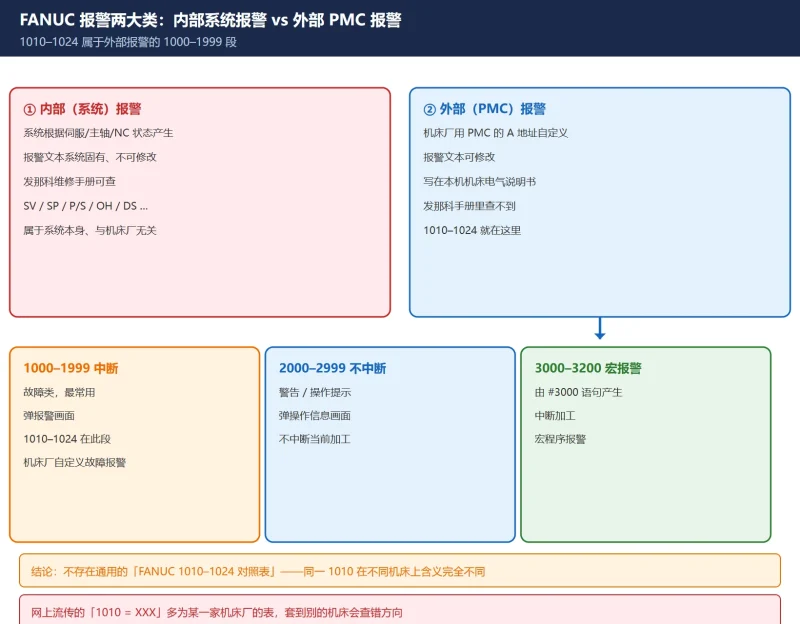
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
加工中心刀库/ATC 报警 1010–1024 为什么在发那科原厂手册里查不到?因为它们是机床厂用 PMC 的 A 地址自定义的外部报警。本文给出报警号段划分、A 地址映射、四步反查法,以及四个真实机床厂...
5天前






扫一扫,添加我的微信










