


先给结论:
- 参数体系分水岭:iTNC 530(及 TNC 426 一代)用 MP 机床参数;TNC 620 / 640 / TNC7 用结构化配置对象(Cfg)+ 机床参数 + 表格对象;
- 程序兼容:海德汉官方 TNC7 用户手册明确写——TNC 640 和 TNC 620 上的现有 NC 程序与刀具表都可轻松导入 TNC7;老款 TNC 系统的程序也能在 TNC7 上运行,但可能需要轻微修改;
- 不能自动带过来的:机床厂 PLC 程序、自定义 M 代码、机床配置与选项授权,这些必须重新适配。
本文参数体系、机型规格与兼容性表述取自海德汉官方中文/英文产品页、TNC 620 官方样本、TNC7 用户样本与官方迁移培训课程大纲。具体 NC 软件号、选项开通与机床厂配置以本机铭牌、HELN/关于画面和随机手册为准;迁移前务必做完整备份。
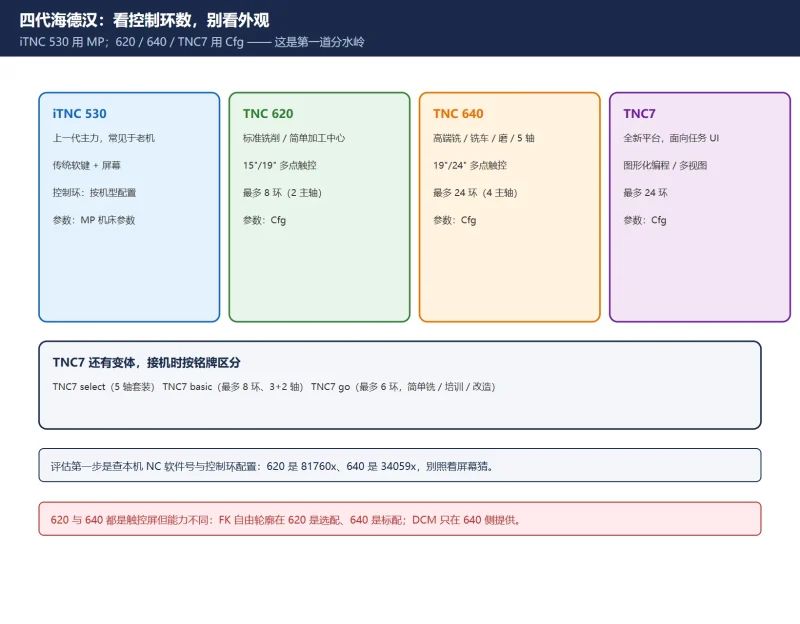
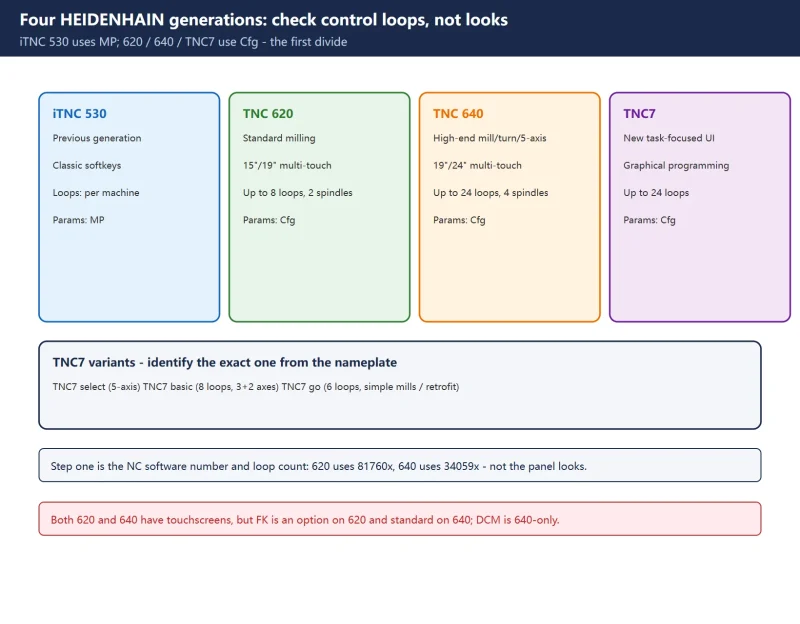
30 秒速查:四代系统怎么认
| 系统 | 官方定位 | 控制环 | 界面 | 参数体系 |
|---|---|---|---|---|
| iTNC 530 | 上一代主力,常见于老机 | 按机型配置 | 传统软键 + 屏幕 | MP |
| TNC 620 | 高效率铣削,铣床/加工中心 | 最多 8 环(最多 2 主轴) | 15″/19″ 多点触控 | Cfg |
| TNC 640 | 全功能高生产力,铣/铣车/磨削/HSC/5 轴 | 最多 24 环(最多 4 主轴) | 19″/24″ 多点触控 | Cfg |
| TNC7 | 全新平台,面向任务的多点触控 UI | 最多 24 环 | 全新 UI,可定制工作区 | Cfg |
TNC7 还有
TNC7 select(5 轴套装)、TNC7 basic(小巧紧凑,最多 8 环、3+2 轴)、TNC7 go(简单铣床/培训/改造,最多 6 环)等变体,接机时按铭牌区分,别只看”TNC7″三个字。
一、四代系统定位:看控制环数,别看外观
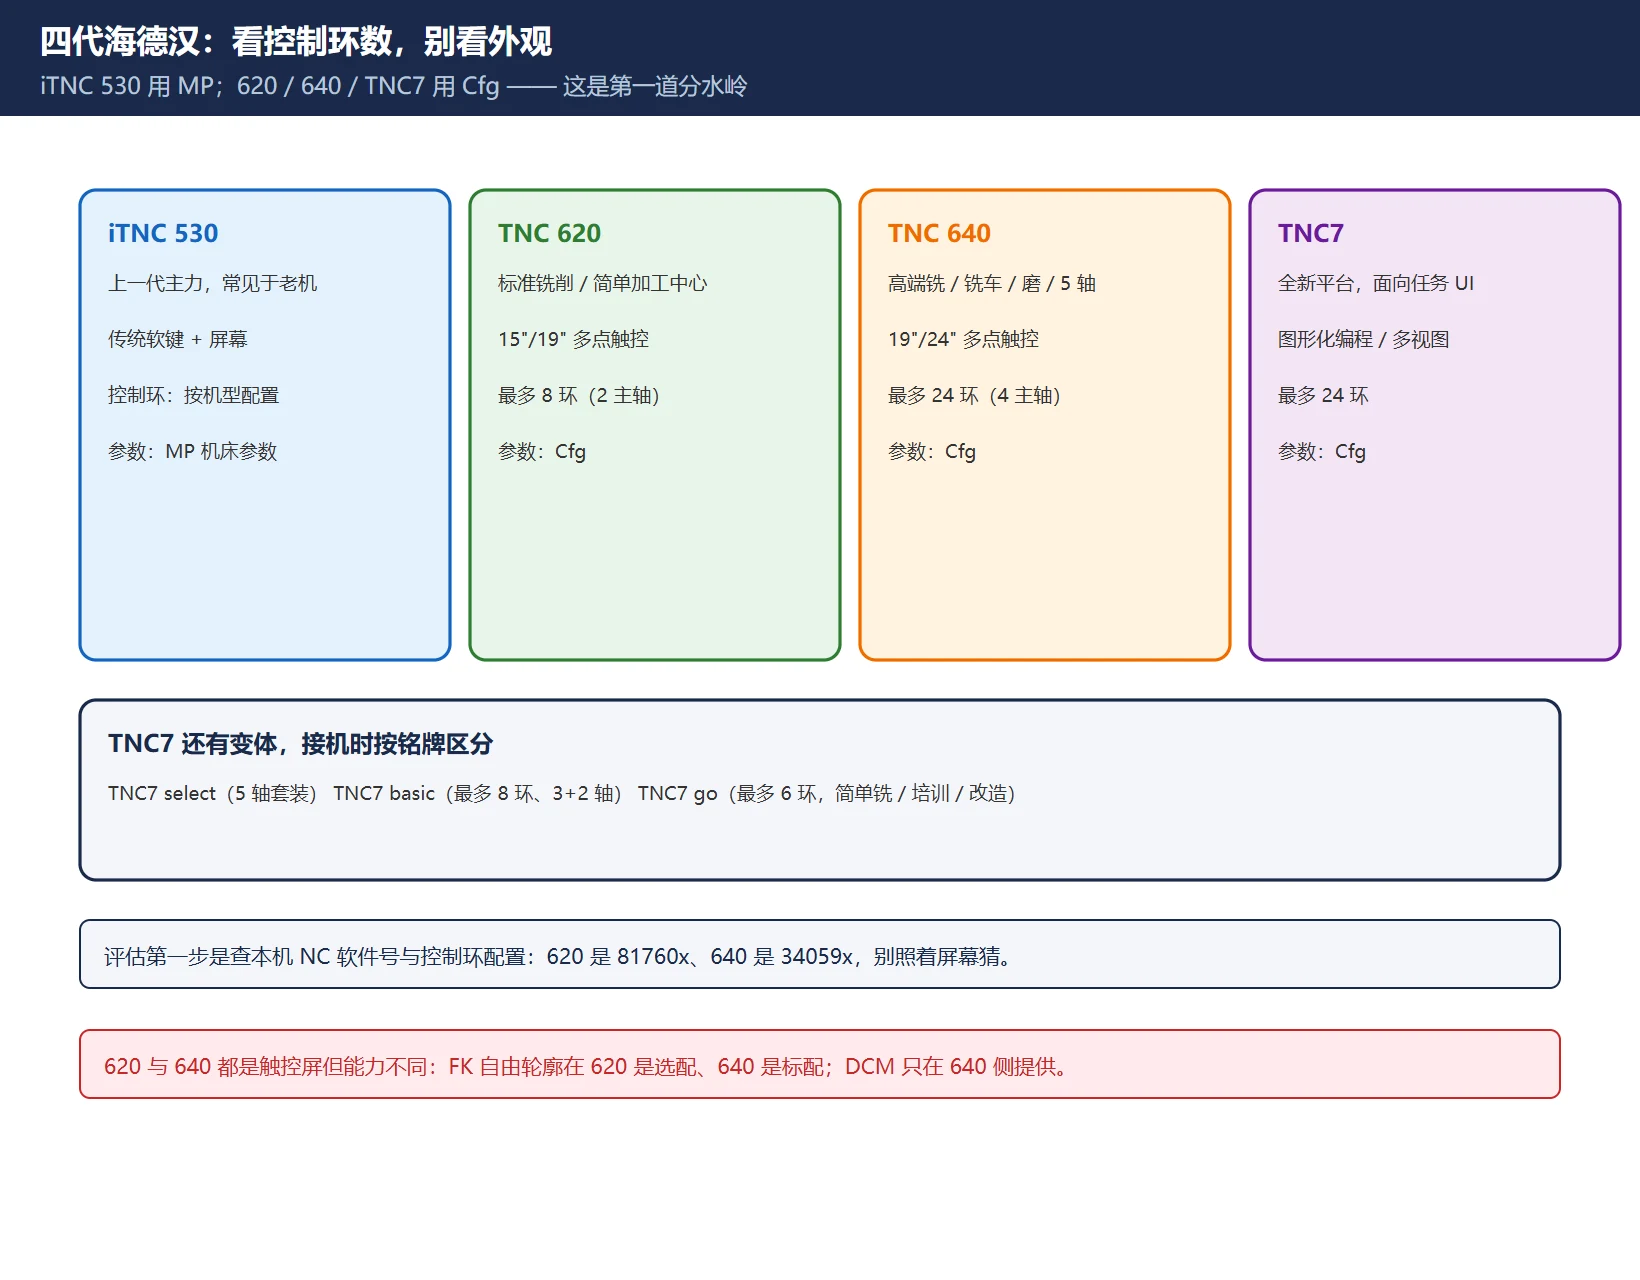
海德汉官方产品页把几个系列的定位写得很清楚:TNC 620 用于铣床和加工中心(最多 8 个控制环),TNC 640 用于铣床、铣车复合与加工中心(最多 24 个控制环,支持 HSC、5 轴、滚齿/齿轮/磨削),TNC7 是全新 CNC 平台(最多 24 环,面向未来的用户界面、聚焦任务的多点触控、智能探测)。
官方 TNC 620 样本里的 620 / 640 对比表更可以直接用来判断机器档次:
| 项 | TNC 620 | TNC 640 |
|---|---|---|
| 应用范围 | 标准铣削、简单加工中心 | 高端铣/车/磨、机床/加工中心 |
| 控制环 | 最多 8(最多 2 主轴) | 最多 24(最多 4 主轴) |
| NC 软件号 | 81760x | 34059x |
| 程序段处理时间 | 1.5 ms(3D 直线、无刀补) | < 0.5 ms |
| 屏幕 | 15″/19″ 触控 | 19″/24″ 触控 |
| FK 自由轮廓编程 | 选配 | 标配 |
| 扩展铣削/钻孔循环、测头循环 | 选配 | 部分标配 |
| DCM 动态碰撞监控 / 夹具监控 / KinematicsComp | 不提供 | 选配 |
所以”620 和 640 看起来都是触控屏”不代表能力相同。迁移评估第一步是查本机 NC 软件号与控制环配置,而不是照着屏幕猜。
二、参数体系分水岭:MP → Cfg
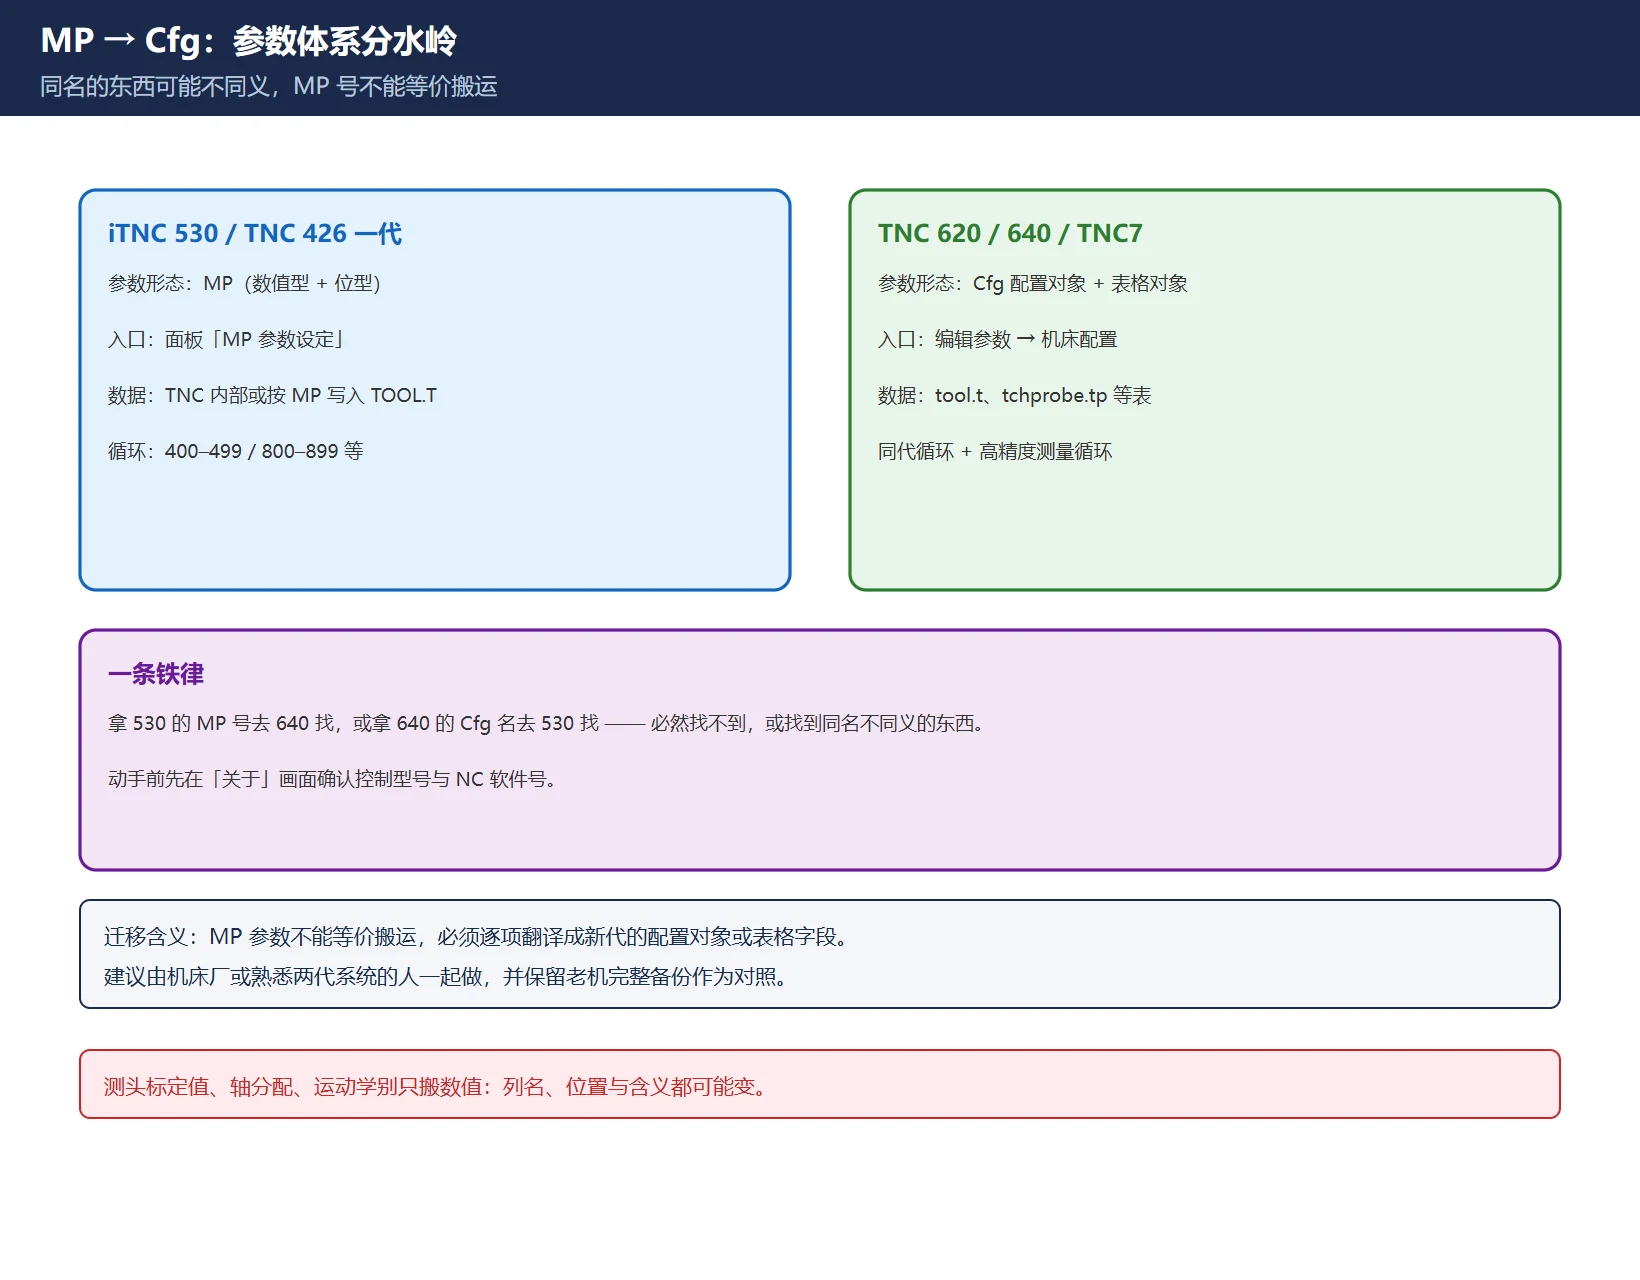
这是换机最容易出错的一层,站内已有《海德汉测头标定与在机测量参数》专门做过两代对照,这里只给迁移视角的结论:
| 项 | iTNC 530 / TNC 426 一代 | TNC 620 / 640 / TNC7 一代 |
|---|---|---|
| 参数形态 | MP 机床参数(数值型 + 位型) | 结构化配置对象 Cfg + 机床参数 + 表格对象 |
| 入口 | 面板「MP 参数设定」界面 | 「编辑参数 → 机床配置」 |
| 数据落在哪 | TNC 内部,或按 MP 设定写入 TOOL.T 等 | tool.t、tchprobe.tp 等表格对象与配置对象 |
| 循环体系 | Cycle 400–499 / 800–899 等 | 同代循环 + 高精度测量循环等 |
一条铁律:拿 iTNC 530 的 MP 号去 TNC 640 上找,或拿 TNC 640 的 Cfg 名去 iTNC 530 上找,必然找不到或找到同名不同义的东西。动手前先在关于画面确认控制型号与 NC 软件号。
迁移时真正的含义是:MP 参数不能”等价搬运”,必须逐项翻译成新代的配置对象或表格字段。这一步建议由机床厂或熟悉两代系统的人一起做,并保留老机完整备份作为对照。
三、程序能不能直接拷:官方怎么说
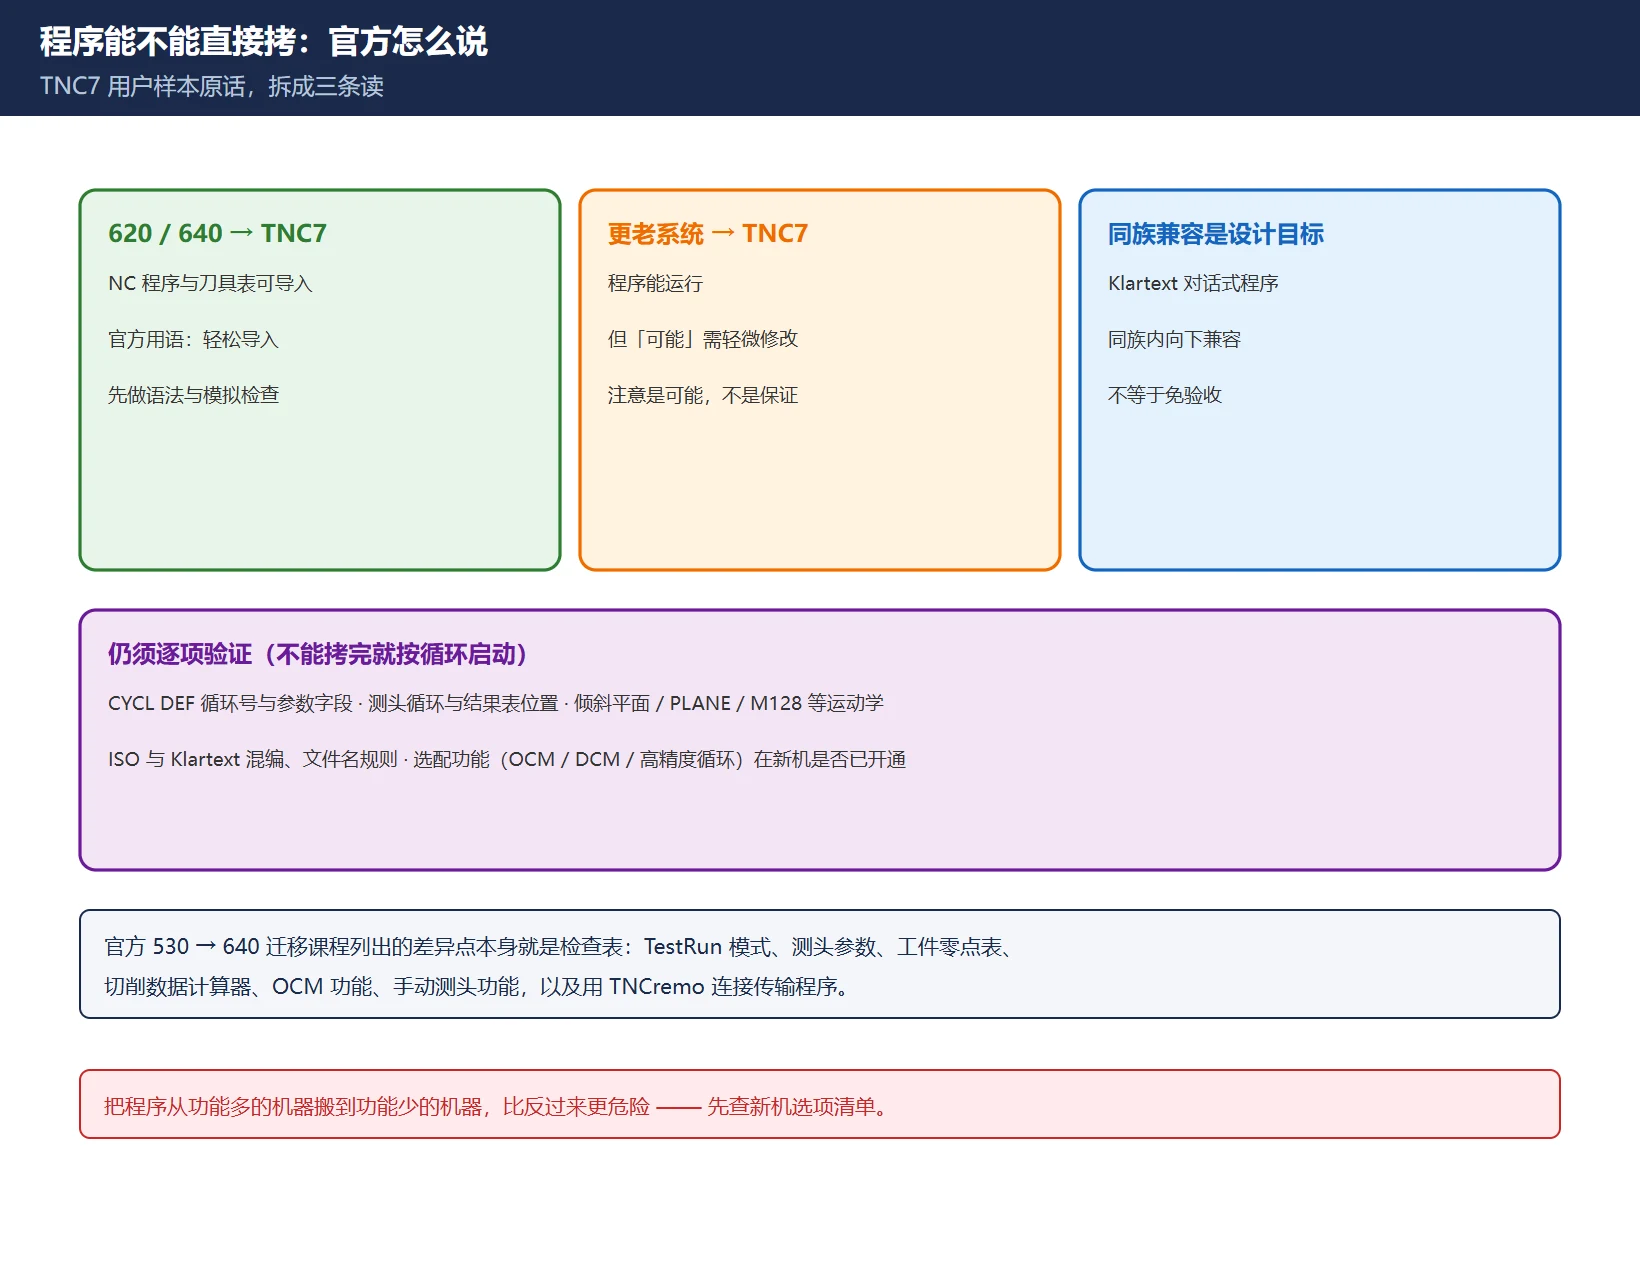
海德汉 TNC7 用户样本里的原话是最可靠的依据:
「TNC640 和 TNC620 数控系统上的现有 NC 数控程序和刀具表都可轻松导入到 TNC7 中。老款 TNC 数控系统的程序也能在 TNC7 数控系统上运行,但可能需要轻微修改。」
拆开来读:
- 620 / 640 → TNC7:NC 程序与刀具表可导入,官方明确说”轻松”;
- 更老的系统 → TNC7:程序”能运行,但可能需要轻微修改”——注意是可能,不是保证;
- 官方同时强调 TNC7 的兼容性是”如同其它全部海德汉数控系统一样”的突出特点,说明Klartext 对话式程序在同族内向下兼容是设计目标。
但现场不能因此就假定”拷过去直接开干”。必须逐项验证的差异包括:
CYCL DEF循环号与参数字段在不同代/软件版本上的变化;- 测头循环、探测循环的字段与结果表位置;
- 运动学与倾斜平面功能(
PLANE、M128一类)的支持情况; - ISO 程序与 Klartext 混编、文件名与目录规则;
- 选配功能(如 OCM、DCM、高精度循环)在新机上是否已开通。
官方迁移培训课程把 iTNC 530 → TNC 640 的差异点列为:TestRun 模式、测头参数、工件零点表、切削数据计算器、OCM 功能、手动测头功能,以及用 TNCremo 连接传输程序。这张清单本身就是一个很好的迁移检查表。
四、循环与功能兼容性:分三层看
| 层 | 迁移时怎么处理 |
|---|---|
| 基础 Klartext 程序段(直线、圆弧、刀补、循环调用骨架) | 同族兼容度高,导入后先做语法/模拟检查 |
| 循环定义与参数字段(CYCL DEF、测头循环、OCM 等) | 逐条核对新代的循环号与字段;不同软件版本可能新增或改义 |
| 选配功能与运动学(5 轴、DCM、KinematicsOpt/Comp、高精度循环) | 先查新机选项清单,没开通就别在程序里用 |
海德汉官方 620 样本里 FK 自由轮廓编程 在 620 上是选项、在 640 上是标配,DCM / 夹具监控 / KinematicsComp 只在 640 侧提供——这就是”同一段程序在两台机上可用性不同”的具体例子。把程序从功能多的机器搬到功能少的机器,比反过来更危险。
TNC7 侧还新增了图形化编程(绘制/导入/修改轮廓)、程序比较、撤销、多程序视图、过程监控(Process Monitoring)等能力,属于”可以优化流程”的部分,不是迁移的必要前提。
五、刀具表 / 刀位表 / 刀补的迁移顺序
迁移时按这个顺序做,别一上来就导程序:
- 先备份:老机完整备份(程序、表格、配置、PLC),新机原始状态备份;
- 导表格:
TOOL.T/tool.t刀具表、刀位表、刀补与测头表(如tchprobe.tp);官方确认 620/640 的刀具表可导入 TNC7; - 核字段:刀具半径/长度列、测头标定值(半径、中心偏置、主轴角)在新代表格里的列名与位置是否一致;标定数据往往要重新确认,不能只搬数值;
- 再导程序:先挑一个代表性程序做语法与模拟验证;
- 最后核预设与零点表:工件零点表、预设点、夹具与坐标系,这部分和程序一样容易漏。
站内《海德汉刀具管理》与《测头标定》两篇分别覆盖表格与参数细节,迁移时可配合查阅。
六、PLC、自定义 M 代码与配置必须重新适配
这是最容易被忽略、也最不能自动迁移的一层:
- 机床厂 PLC 程序:换系统等于换平台,PLC 需由机床厂按新系统重新适配、调试;
- 机床厂自定义 M 代码:换刀、夹具、排屑、冷却、门联锁等自定义 M 功能,其编号与含义由机床厂定义,不会随 NC 程序自动带过来;
- 机床配置与选项:轴分配、运动学、测头、刀库、安全集成等配置项要按新机重新设定;
- 授权/选项:老机买过的选配功能不会自动转移到新机,需要重新确认许可。
所以”系统升级”从来不只是换一块面板。验收时要把所有自定义 M 功能逐项跑一遍,而不是只试一个加工程序。
七、迁移验收清单:模拟 → 空运行 → 单段 → 首件
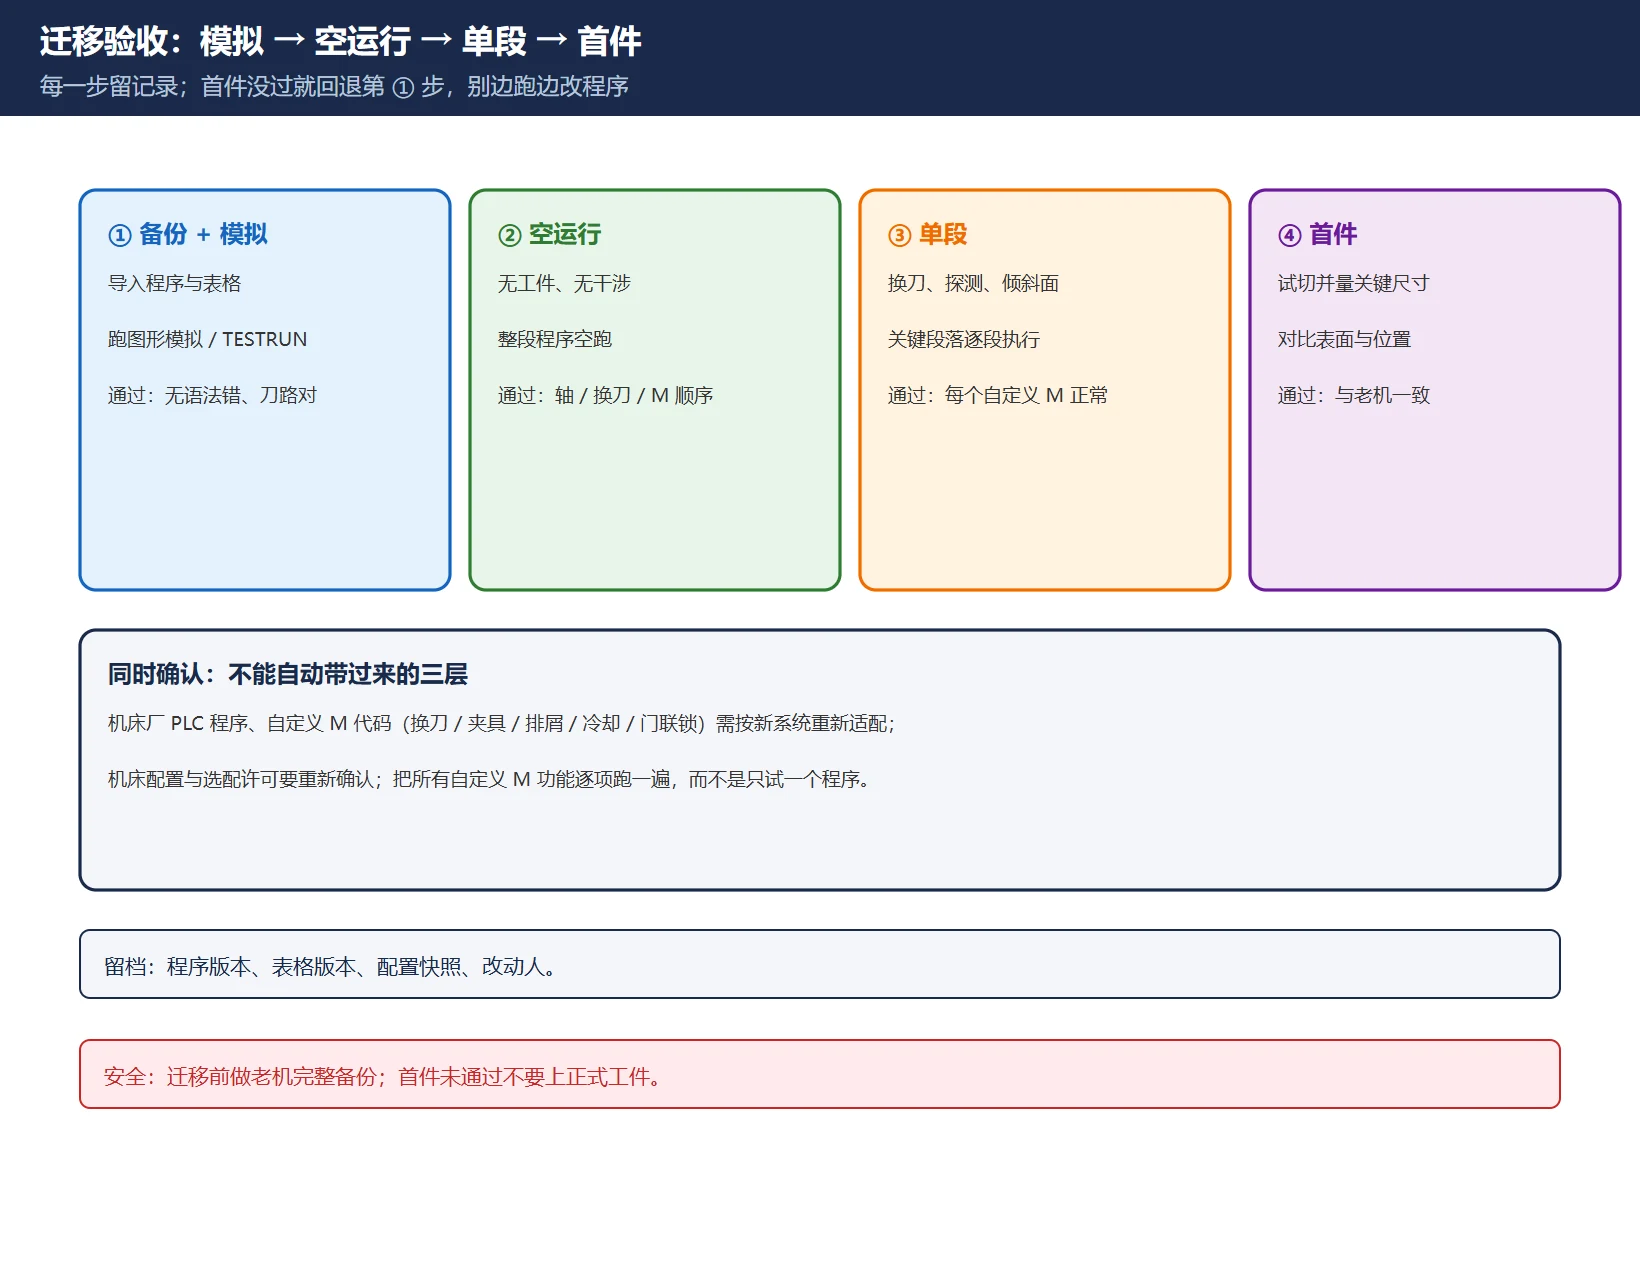
| 步 | 做什么 | 通过条件 |
|---|---|---|
| ① 备份 + 模拟 | 导入程序与表格,跑图形模拟/TESTRUN | 无语法错误、循环参数无缺失、刀路形状正确 |
| ② 空运行 | 无工件、无干涉,空运行整段程序 | 轴运动、换刀、M 功能调用顺序正常 |
| ③ 单段 | 单段执行关键段落(换刀、探测、倾斜平面) | 每个自定义 M 与测头循环按预期动作 |
| ④ 首件 | 首件试切,量关键尺寸与表面 | 尺寸、位置、表面质量与老机一致 |
每一步都留记录(程序版本、表格版本、配置快照、改动人)。首件没过就回退到第 ① 步重查,别在机床上边跑边改程序。
相关阅读:TNC 对话式编程入门、TNC 程序段速查表、TNCremo / TNCcmd 程序传输、测头标定 MP vs Cfg、刀具管理。
常见问题
iTNC 530 的程序能直接拷到 TNC 640 上跑吗?
不能这样假设。海德汉官方明确写的是:TNC 640/620 的 NC 程序与刀具表可轻松导入 TNC7,老款 TNC 系统的程序也能在 TNC7 上运行,但可能需要轻微修改——注意”可能需要修改”。对 530 → 640 这类跨代迁移,要逐项核对 CYCL DEF 循环号与参数字段、测头循环、运动学功能(如倾斜平面)、ISO/Klartext 混编与选配功能是否开通,并按模拟 → 空运行 → 单段 → 首件走完才算通过。
MP 参数在 TNC 640 上找不到,该去哪里改?
因为两代参数体系不同:iTNC 530 用 MP 机床参数(面板「MP 参数设定」界面),TNC 620/640/TNC7 用结构化配置对象 Cfg + 机床参数 + 表格对象,入口是「编辑参数 → 机床配置」,测头还可在 MOD 菜单里配置。MP 号不能等价搬运,要逐项翻译成新代的配置对象或表格字段;动手前先在关于画面确认控制型号与 NC 软件号。站内《海德汉测头标定与在机测量参数》有两代完整对照表。
换系统后机床厂自定义 M 代码会丢吗?
会,至少不能假设它还存在。换刀、夹具、排屑、冷却、门联锁这类自定义 M 功能由机床厂在 PLC 程序里定义,PLC 与机床配置必须按新系统重新适配,自定义 M 代码不会随 NC 程序自动迁移,选配功能许可也要重新确认。验收时应把所有自定义 M 功能逐项跑一遍(空运行 + 单段),而不只是试一个加工程序。
最后更新:2026-11-07
海德汉测头标定:iTNC530 用 MP、TNC640 用 Cfg
TCH PROBE 31/481 测刀循环参数对照:MP6540 与 Cfg 安全区
海德汉 TNC 刀具管理 tool_p.tch / TOOL.T
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容