


这篇用一个能跑的最小程序开头,逐行拆开,再把走刀、接近离开、循环几个关键点讲透。
本文以 TNC 620 / TNC 320 / TNC 128 这一系常见机型为准。不同机型/软件版本的软键与循环号可能略有差异,以随机手册为准。
一、对话式编程是什么:屏幕问、你答,一句一段
- 你在 Programming(编程) 模式下新建程序,选单位(MM 或 INCH)。
- 每写一段,按对应的功能键(如
L、C、CR、TOOL CALL),屏幕顶部就出现一段”填空式”提问,你逐项填、按ENT确认,最后按END结束该段。 - 程序段号、
BEGIN、END由系统自动生成,不用你手写编号。
一句话:它不是让你记代码,而是让你按提示把”坐标/进给/补偿/辅助功能”填对。
二、先看一个能跑的最小程序
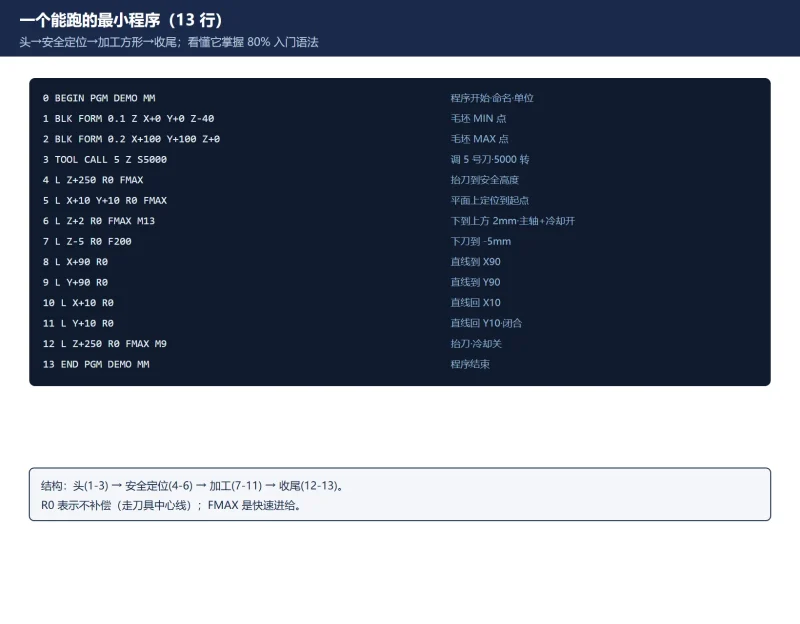
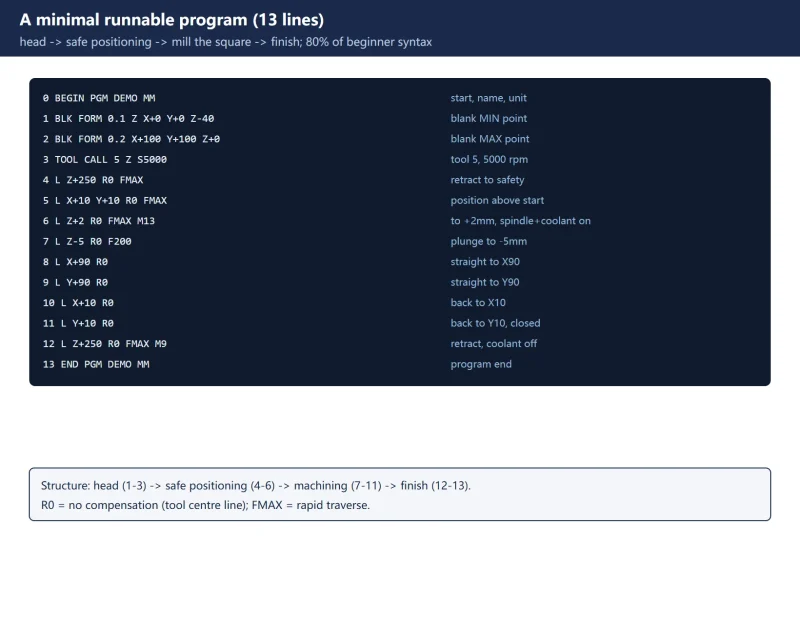
下面这段走一个 80×80 的方形轮廓(下刀 5mm),每一行都标了作用:
0  BEGIN PGM DEMO MM            程序开始,命名 DEMO,单位 mm
1  BLK FORM 0.1 Z X+0 Y+0 Z-40  毛坯:主轴轴 Z,MIN 点
2  BLK FORM 0.2 X+100 Y+100 Z+0 毛坯:MAX 点
3  TOOL CALL 5 Z S5000          调用 5 号刀,主轴轴 Z,转速 5000
4  L Z+250 R0 FMAX              抬刀到安全高度,快速
5  L X+10 Y+10 R0 FMAX          在平面上定位到起点上方
6  L Z+2 R0 FMAX M13            下到工件上方 2mm,主轴+冷却开
7  L Z-5 R0 F200                下刀到 -5mm,进给 200
8  L X+90 R0                    走直线到 X90
9  L Y+90 R0                    走直线到 Y90
10 L X+10 R0                    走直线回 X10
11 L Y+10 R0                    走直线回 Y10(闭合)
12 L Z+250 R0 FMAX M9           抬刀,冷却关
13 END PGM DEMO MM 程序结束看懂这 13 行,你就掌握了 80% 的入门语法:头(1-3)→ 安全定位(4-6)→ 加工(7-11)→ 收尾(12-13)。
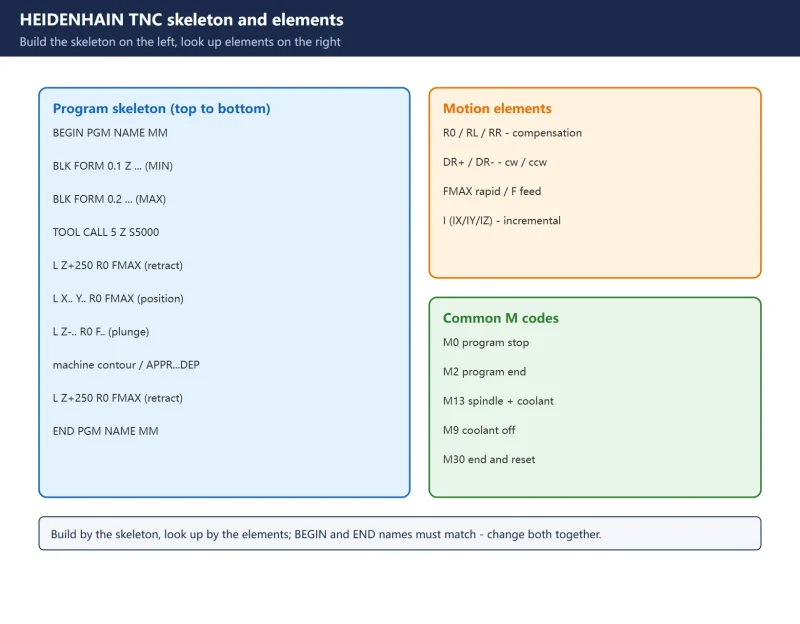
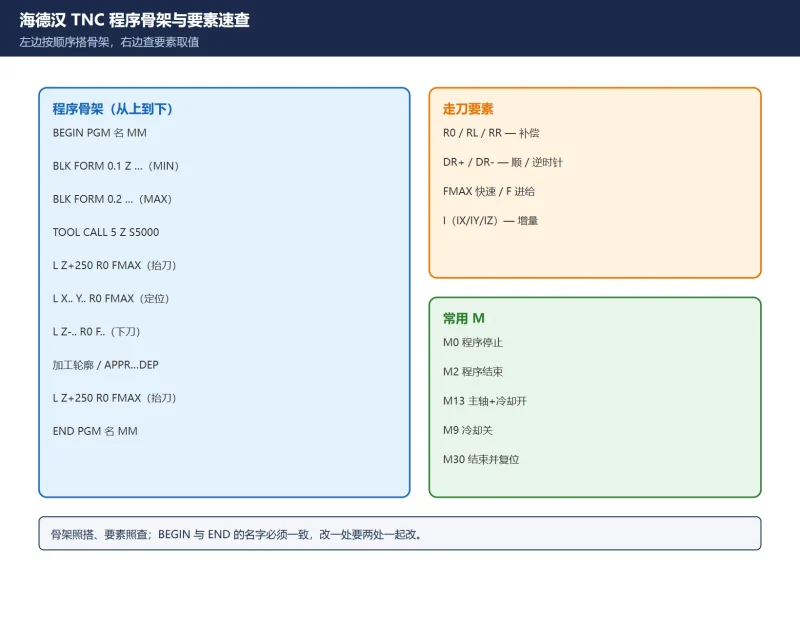
三、程序头的三件套:BEGIN / BLK FORM / TOOL CALL
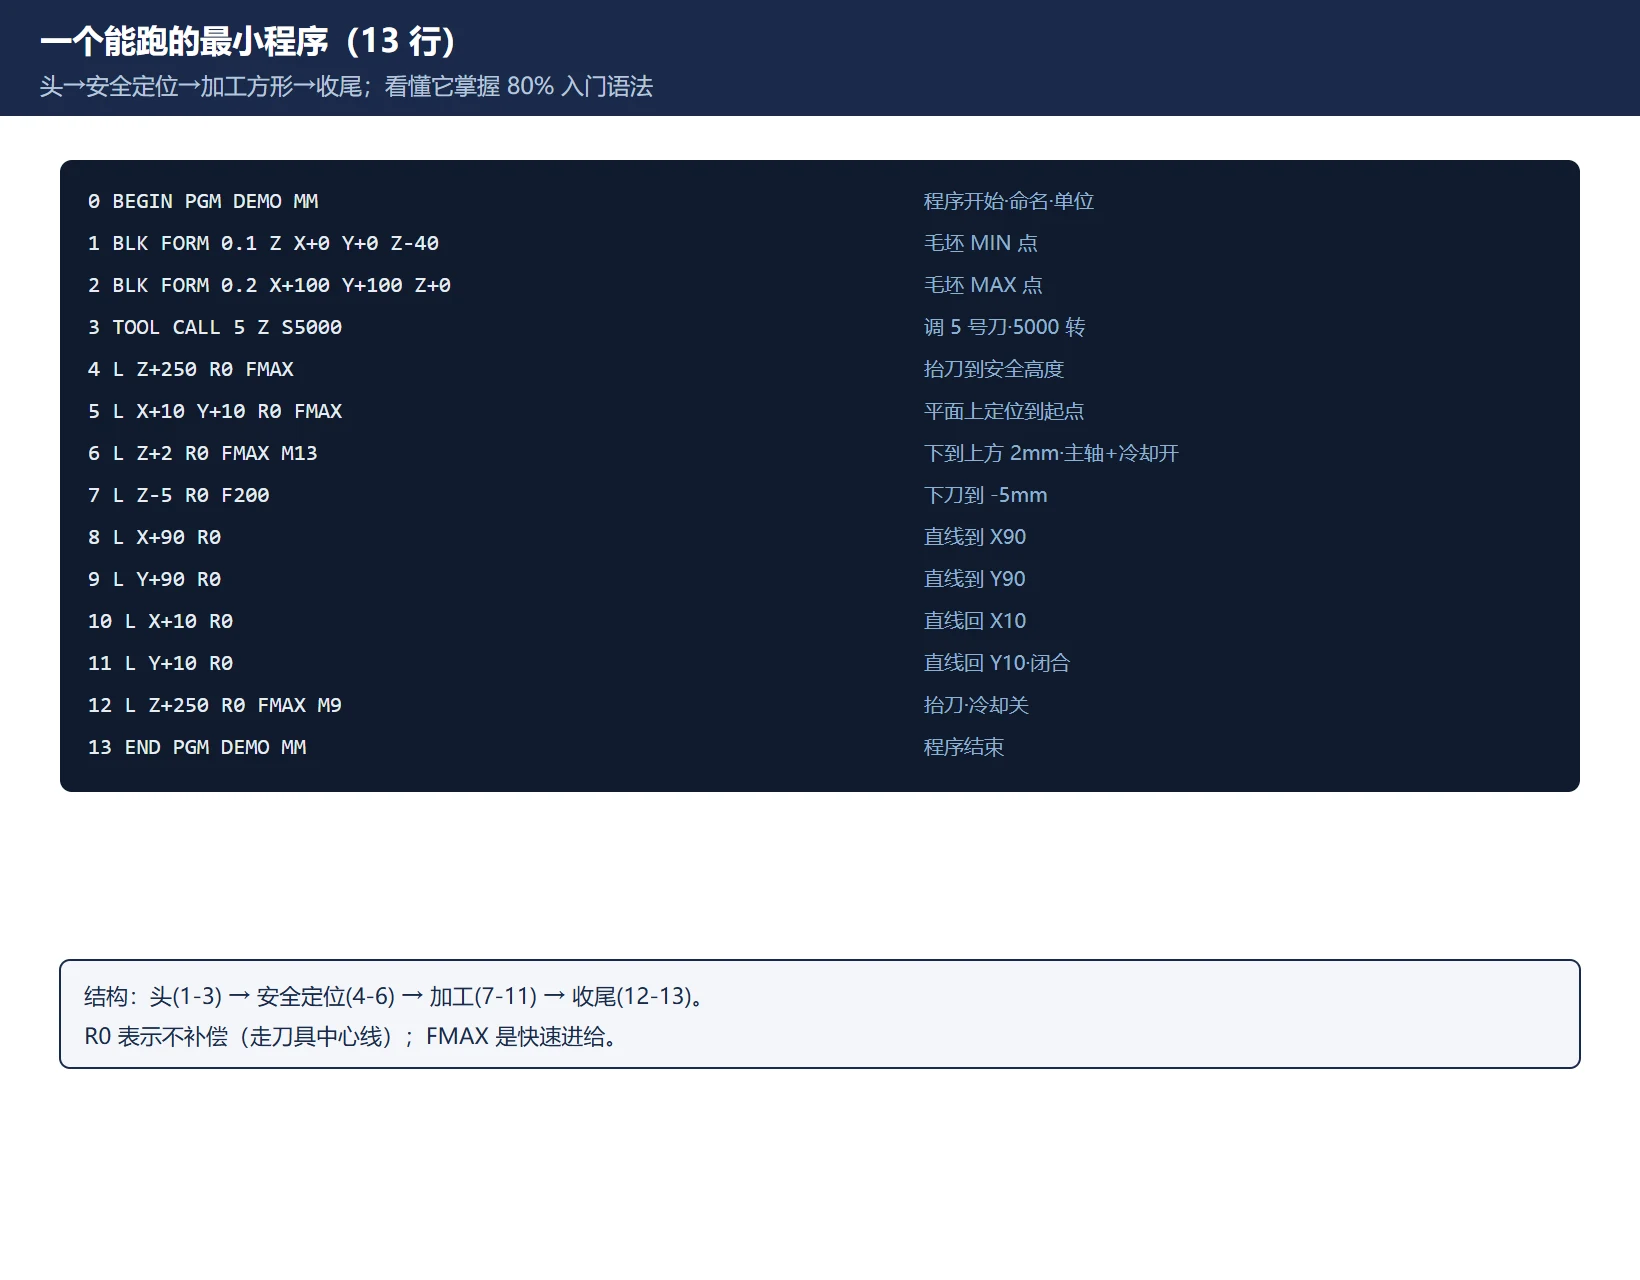
① BEGIN PGM 名字 单位
0 BEGIN PGM DEMO MM。名字自定,单位 MM 或 INCH。最后一段必须 END PGM DEMO MM 与之对应。
② BLK FORM:毛坯定义(只影响图形模拟,不定义也能跑,但强烈建议定义)
BLK FORM 0.1 Z X+0 Y+0 Z-40:Z是主轴轴,后面是毛坯的 MIN 点(最小 X/Y/Z)。BLK FORM 0.2 X+100 Y+100 Z+0:这是 MAX 点(最大 X/Y/Z)。- 圆柱毛坯用
BLK FORM CYLINDER Z R50 L105。
③ TOOL CALL:调刀
TOOL CALL 5 Z S5000 = 调用 5 号刀,刀具轴 Z,主轴转速 5000。调用后务必先退到安全位置,再进给,避免换刀/下刀撞件。
四、走刀基本段:L / C / CR,还有 R0·RL·RR 和 DR
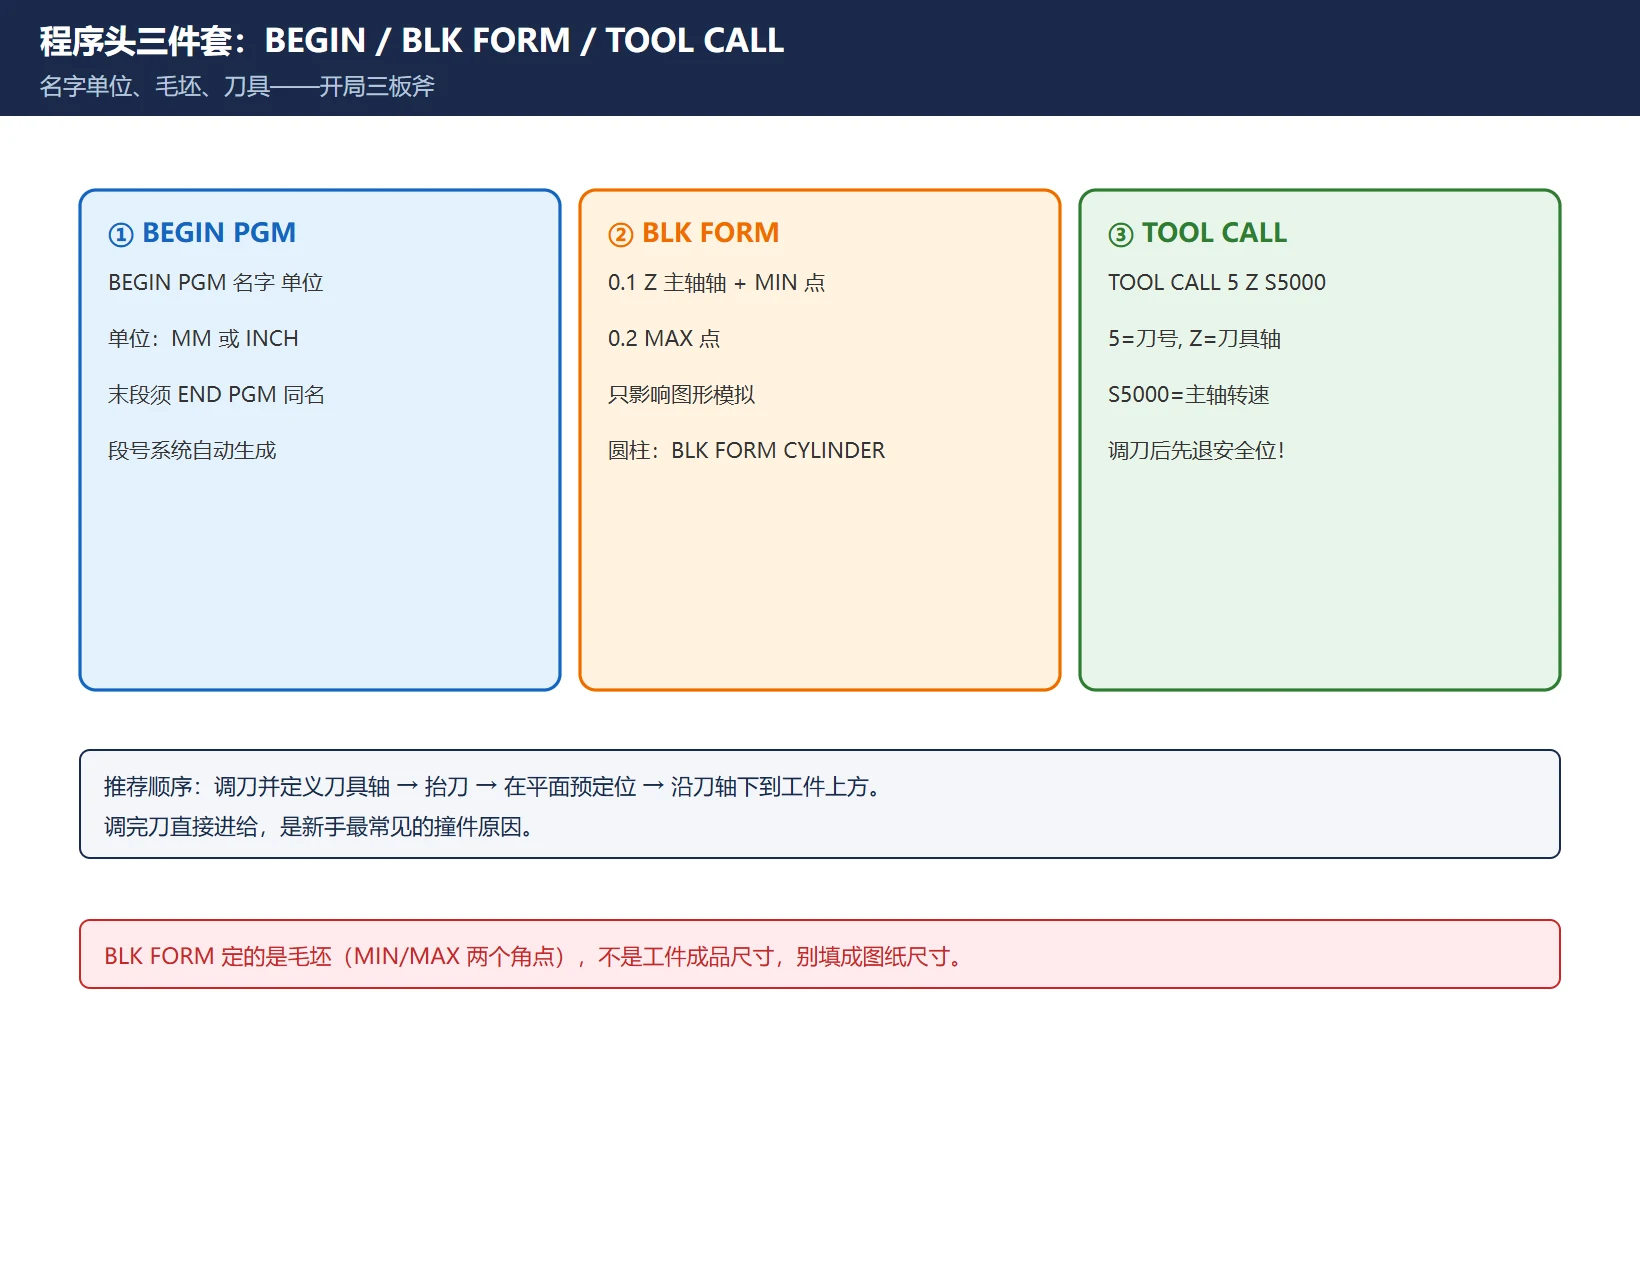
直线 L:L X+90 Y+90 R0 F200。X/Y/Z 是目标坐标,F 是进给,FMAX 是快速。
圆弧有两种写法:
C X... Y... DR+:给终点和圆弧中心(用CC先定中心/极点),DR+顺时针、DR-逆时针。CR X... Y... R... DR+:给终点、半径 R 和方向,不用先定中心,更常用。- 还有
CT(相切圆弧)、RND(倒圆)、CHF(倒角)。
半径补偿 R0 / RL / RR:
R0= 不补偿(本文例子走的中心线);RL= 左补偿、RR= 右补偿(铣轮廓时按刀具在轮廓左侧/右侧选,配合刀具半径自动偏移)。
增量坐标 I:IX/IY/IZ 表示”相对当前位置再走多少”,不是绝对坐标。钻孔/阵列常用。
五、接近与离开轮廓:APPR / DEP
直接 L 扎到轮廓起点,容易在工件上留下刀痕甚至过切。规范做法是用接近/离开功能:
- 接近
APPR:常见APPR LT(沿直线相切接近)、APPR LCT(相切圆弧接近)等,指定接近点和半径。 - 离开
DEP:加工完用DEP ...沿切线/直线离开,再抬刀。
这样刀具是”切着进去、切着出来”,拐角质量更好,也不容易在起刀点啃出坑。
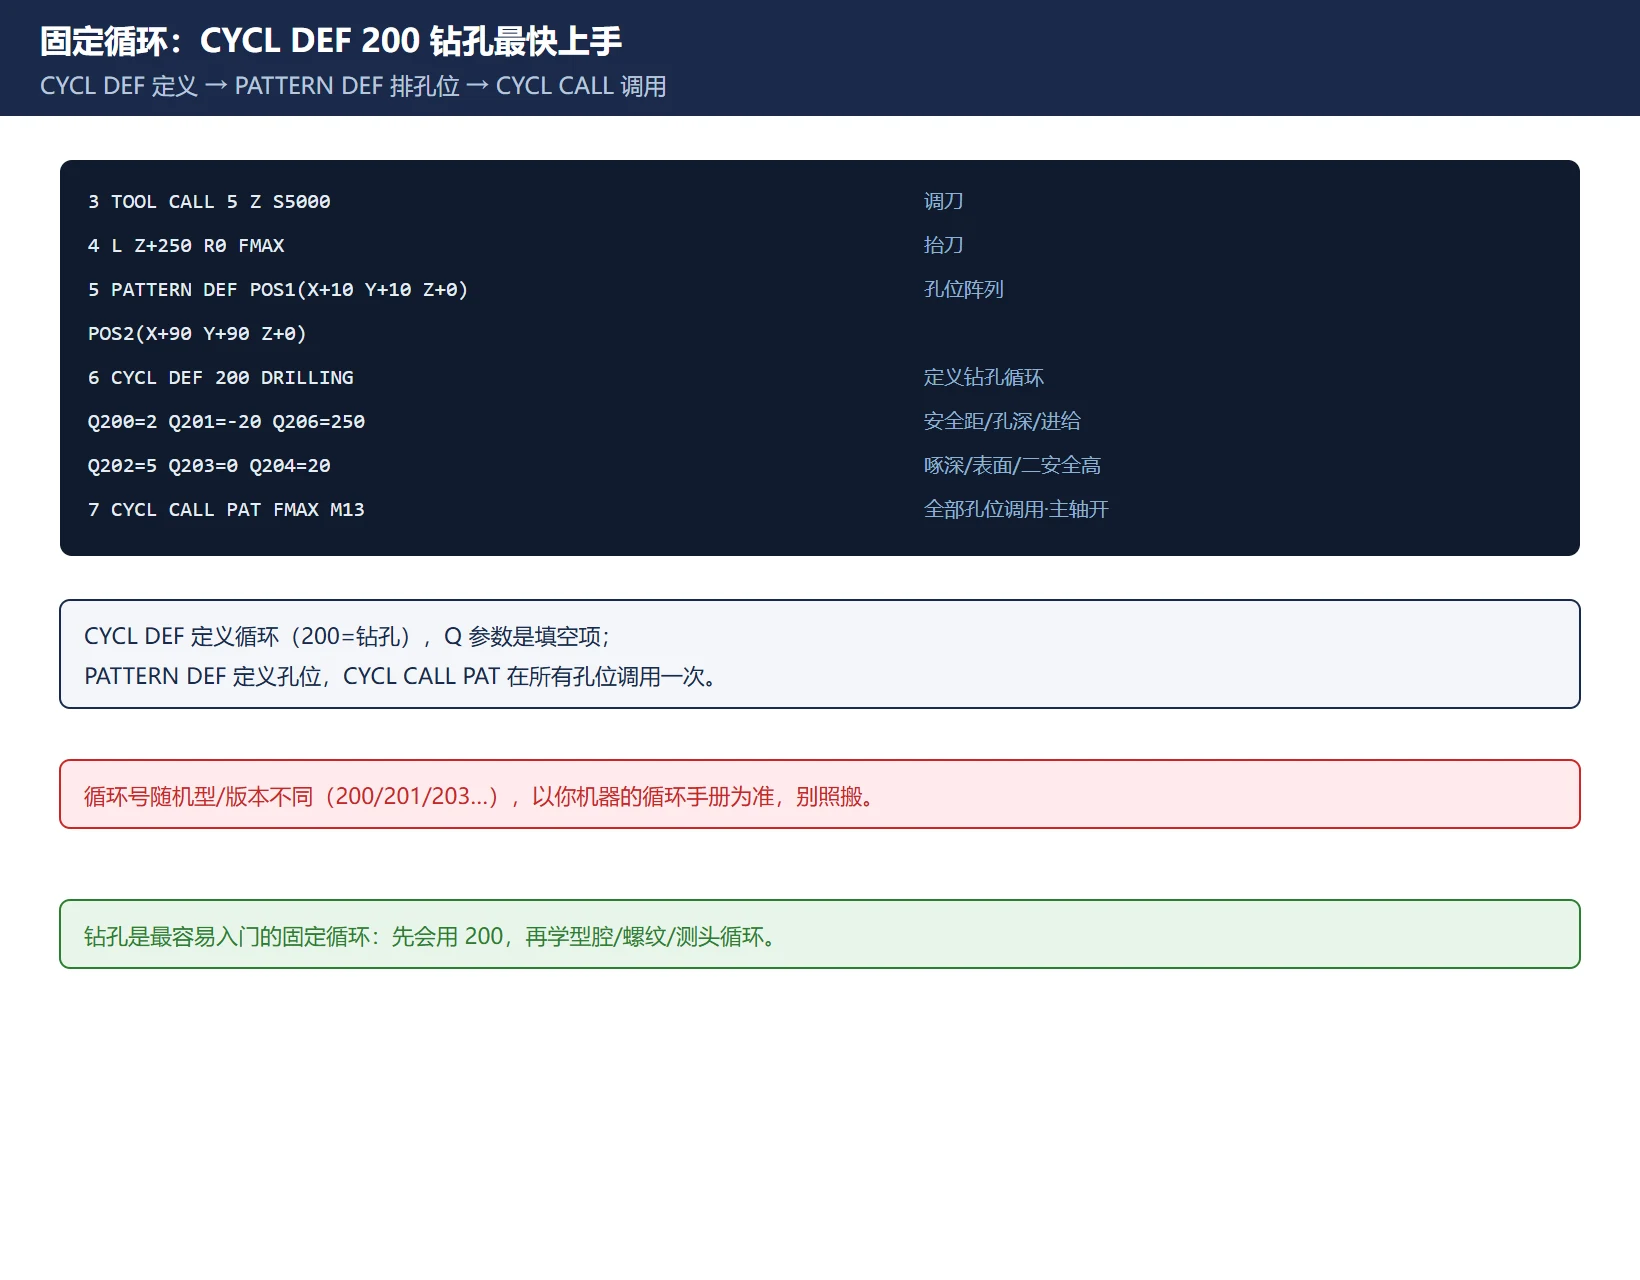
六、固定循环:CYCL DEF 200 钻孔,最快上手
重复性的孔、型腔别手写,用固定循环。以钻孔为例:
3  TOOL CALL 5 Z S5000
4  L Z+250 R0 FMAX
5  PATTERN DEF POS1(X+10 Y+10 Z+0) POS2(X+90 Y+90 Z+0)
6  CYCL DEF 200 DRILLING
     Q200=2   ;安全距离
     Q201=-20 ;孔深
     Q206=250 ;下刀进给
     Q202=5   ;每次啄钻深度
     Q210=0   ;顶部停留
     Q203=0   ;工件表面坐标
     Q204=20  ;第二安全高度
7  CYCL CALL PAT FMAX M13
9  END PGM ...
CYCL DEF定义循环(这里 200 = 钻孔),Q参数是循环的”填空项”。PATTERN DEF定义孔位阵列,CYCL CALL PAT在所有孔位调用循环。- 不同机型循环号可能不同(如 200/201/203…),以你机器的循环手册为准。
七、入门最常踩的 6 个坑
- 忘了 TOOL CALL 后先退刀:调完刀直接进给,容易在换刀点附近撞件。规范是调刀 → 抬到安全高度 → 再定位。
- R0/RL/RR 混用:铣轮廓该用
RL/RR时用了R0,等于按刀具中心走,尺寸差一个刀半径。 - DR+ / DR- 反了:圆弧方向错,走出来是另一侧的弧,甚至过切。
- 增量 I 当绝对用:
IX+10是”再走 10″,不是”走到 X10″,在阵列里用错会整排跑偏。 - M13/M9 忘配:
M13主轴+冷却开、M9冷却关;忘了开主轴就下刀,或者干切冒烟。 - 单位搞错:
MM程序里填了英制数,或反之,尺寸直接差 25.4 倍。
常见问题
对话式编程和 ISO/G 代码有什么区别?
Klartext 是海德汉的”问答式”编程语言,一段一段用文字/参数描述动作,屏幕会提示你填什么,可读性高、不易记错;ISO/G 代码是通用文本指令。TNC 也支持运行 ISO 程序,但在机床上直接编写,Klartext 更直观,也更容易被图形模拟检查。
一定要定义 BLK FORM 吗?
严格说不定义也能运行程序,但 BLK FORM 是图形模拟的毛坯依据。不定义,模拟画面就没有工件、看不出是否过切或撞件。养成”先定毛坯再编程”的习惯,调试会安全很多。
为什么程序里 R0 / RL / RR 一定要分清?
它们决定刀具相对编程轨迹偏移多少:R0 不偏移(走中心线),RL/RR 按刀具半径向左/右偏移。铣外形、铣型腔如果该补偿却没补,实际轮廓会比图纸小(或大)一个刀半径,尺寸直接报废。入门先用 R0 走中心线练手,铣真实轮廓时再切到 RL/RR 并核对刀具半径。
最后更新:2026-11-01
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。























暂无评论内容