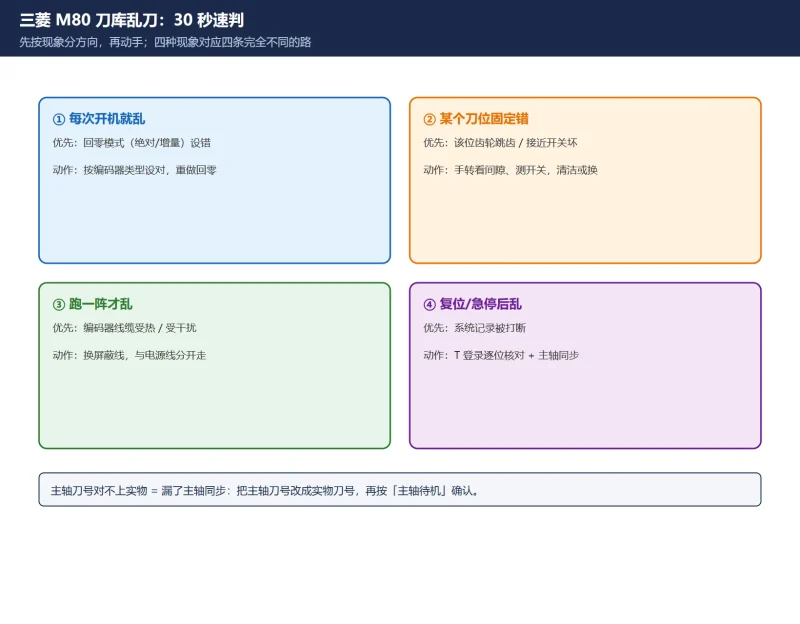



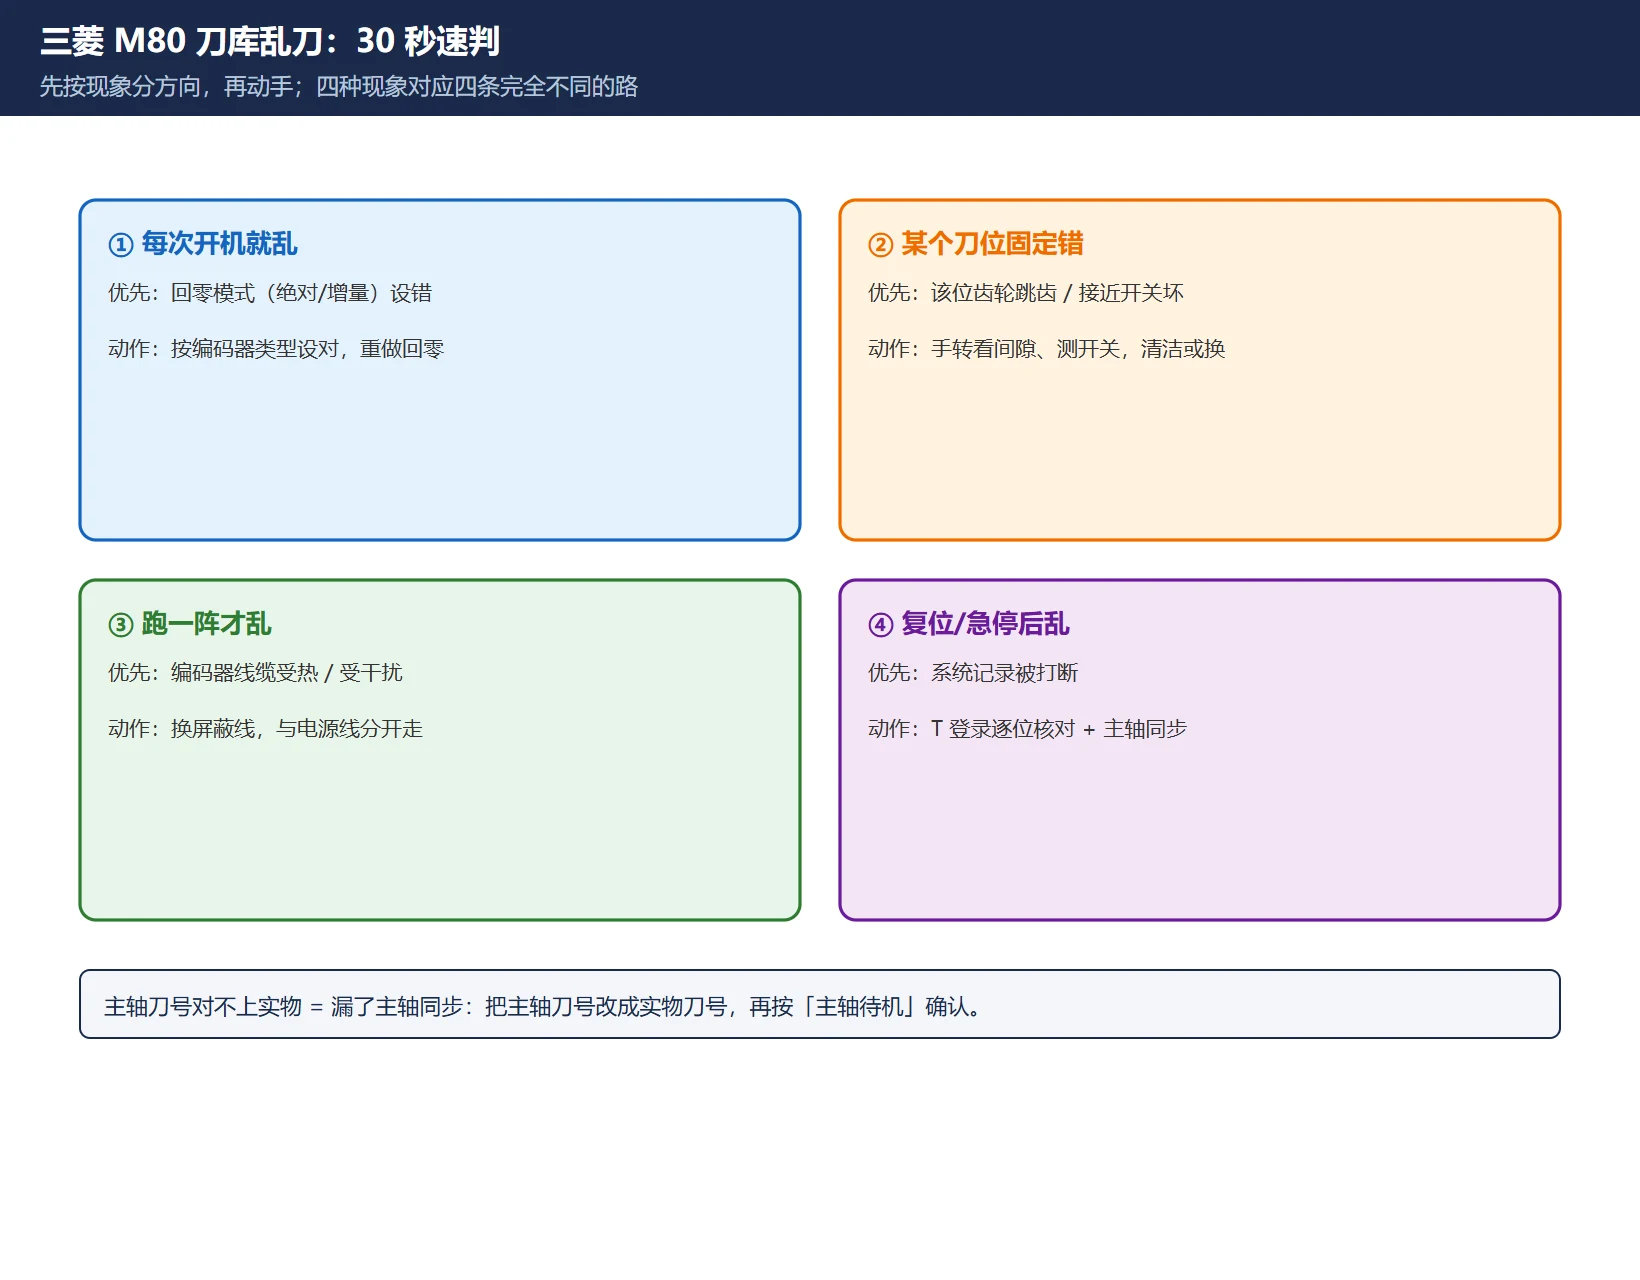
这页是把「三菱 M80 刀库乱刀」压缩成一张速查表:先按现象对号入座,再动手。完整的判断逻辑、操作步骤和机械检查在正文《三菱 M80 刀库乱刀怎么修》里,这页只留结论和对号表。
报警号与参数号凡涉及机床厂自定义的部分,以该机床的随机参数表/梯形图为准。不同机床厂差异很大。
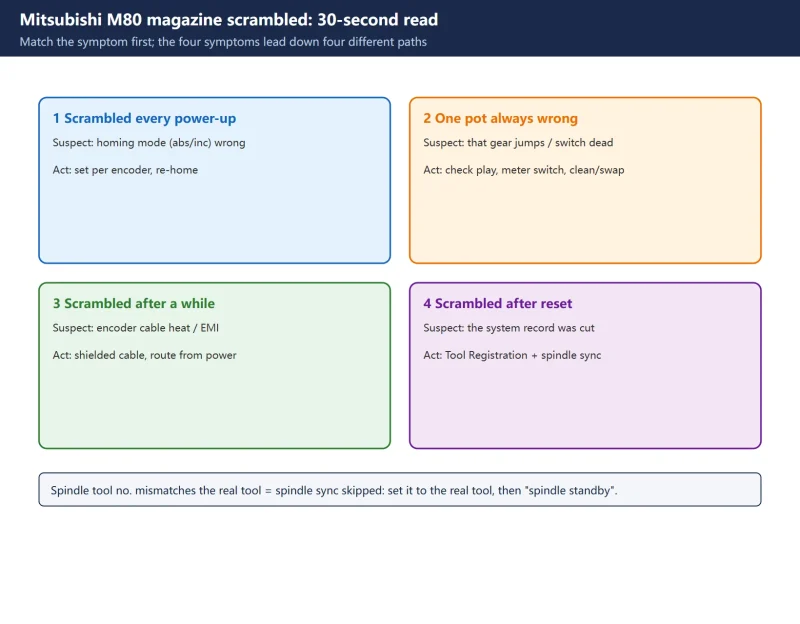
一、现象 → 优先原因 → 先查哪里
| 现象 | 优先原因 | 先查 | 处理方向 |
|---|---|---|---|
| 每次开机就乱 | 刀库回零模式(绝对/增量)设错 | 回零方式参数 | 按编码器类型设对,重做回零 |
| 某个刀位固定错 | 该位传动齿轮跳齿 / 接近开关坏 | 手转刀盘看间隙、测开关电平 | 换齿轮或调间隙;清洁/换开关 |
| 跑一阵才乱 | 编码器线缆受热或受干扰 | 线缆走向、接头、屏蔽 | 换屏蔽线,与电源线分开走 |
| 换刀中途按复位后乱 | 系统记录被打断 | T 登录表 | 进 T 登录逐位核对 |
| 主轴刀号对不上实物 | 漏做主轴同步 | 主轴刀号 | 改成实物刀号 + 主轴待机 |
| 换刀失败并报 L 类报警 | 机床厂在梯形图里自定义 | 该机报警说明书 | 按该机定义处理,勿套通用表 |
二、T 登录要填的四个位置
M80 修乱刀的主力功能是 Setup → 刀具登录(Tool Registration),本质是把「刀号」登记到四个位置之一:
| 位置 | 含义 | 用途 |
|---|---|---|
| 刀号 Tool No. | 程序里 T 指令引用的逻辑号 | 换刀按它来选刀 |
| 刀库刀位 Magazine pot | 刀套的物理位置(1~N) | 该刀平时停在哪个刀套 |
| 主轴 Spindle | 主轴上当前夹持的刀 | 换刀时先把它换下 |
| 待机位置 Standby | 下一把刀的预选停放位 | 预选/预备刀位 |
三、R 寄存器地址速查
梯形图/PMC 侧读写刀号用这些地址(官方 PLC 接口手册口径):
| 地址 | 内容 |
|---|---|
R10700 起 | 刀库刀具数据,按刀位顺序排列 |
R11800~R11823 | 备用刀数据 |
R11824~R11847 | 当前刀(当前刀)数据 |
R12200 / R12201 | 主轴刀号 |
地址是官方手册口径,但具体到某台机床,梯形图里怎么用、有没有再映射,以该机梯形图为准。
四、这页和完整正文的分工
- 本页:对号入座 + 字段/地址速查,快。
- 完整正文:真假乱刀判定、五分法/三分法定位、T 登录操作、应急五步、机械四查。修不好时看正文。
常见问题
这张速查表能替代完整排查吗?
不能。速查表给你「先怀疑哪里」,但真假乱刀的判定、T 登录的逐位操作、机械侧的检查都需要完整步骤。表只能加速定位,不能替代操作与验证。
R 寄存器地址是固定的吗?
这些是 M80 系列官方 PLC 接口手册的口径,但每台机床的梯形图可能再做一层映射或别用。改之前一定对照该机梯形图确认,别拿手册地址直接写。
T 登录里的「待机位置」是什么?
待机位置(standby location)是下一把刀的预选停放处,用于预选刀/预备刀逻辑。把刀号登记到待机位置,系统就能在换刀前提前把下一把刀转到位。
最后更新:2026-11-01
本文有英文版:Mitsubishi M80 Magazine Scrambled Quick Chart: Symptom, Tool Registration Fields and R Registers
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
© 版权声明
文章版权归作者所有,未经允许请勿转载,本资源仅供学习交流,请于下载后24小时内删除,严禁商用。
THE END























暂无评论内容