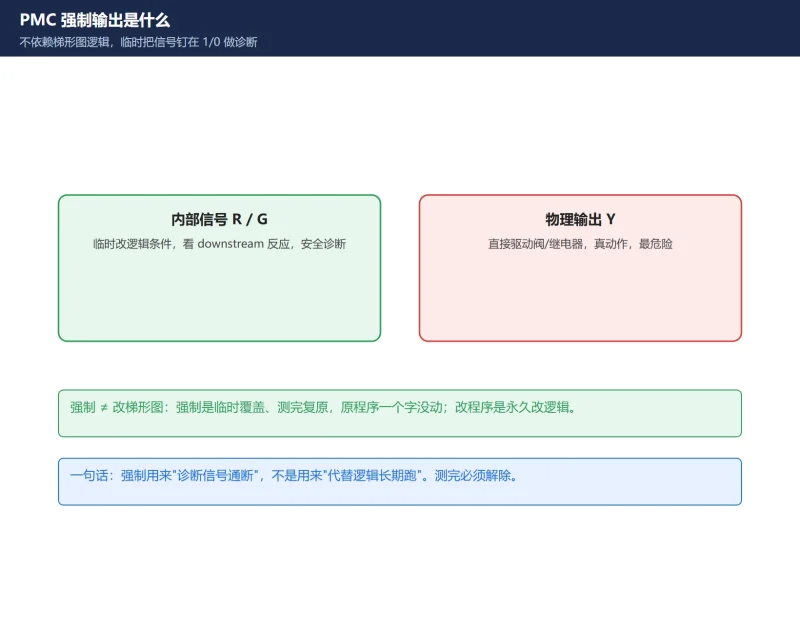



一句话答案:FANUC PMC强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行置1/0,用来判断『阀坏了、线断了还是逻辑没到』。入口在PMC→PMCDGN→STATUS→FORCE,可强制G/R/C/A/T/E/D/Y,但强制Y等于直接给负载通电,测完必须解除。
PMC 强制输出(信号强制 / FORCE)是 FANUC 维修调试里最”立竿见影”也最”能闯祸”的功能:它能在不依赖梯形图逻辑的情况下,把一个 PMC 信号强行置 1 或置 0,用来判断”是阀坏了、线断了,还是逻辑没到”。换刀机械手卡刀时”捅阀”还原位置、电磁阀不动作时强制 Y 点试阀,靠的都是它。
但强制 Y 点等于直接给外部负载通电,强制 G/F 等于绕过安全联锁——用错地方会撞机伤人。本文把强制输出的入口、能强制哪些地址、标准操作四步和安全红线一次讲清。
一句话:强制是用来”诊断信号通断”的,不是用来”代替逻辑长期运行”的。测完必须解除。
一、什么是 PMC 强制输出(信号强制)
PMC 每个扫描周期都按梯形图刷新信号状态。强制(FORCE)就是”不管逻辑算出来是什么,我强行把这个地址钉在 1 或 0″,用于临时覆盖信号做诊断。
- 强制一个 R/G 内部信号:等于临时改写逻辑条件,看 downstream 反应——安全的诊断手段。
- 强制一个 Y 输出信号:等于直接驱动外部继电器/电磁阀——物理动作,最危险。
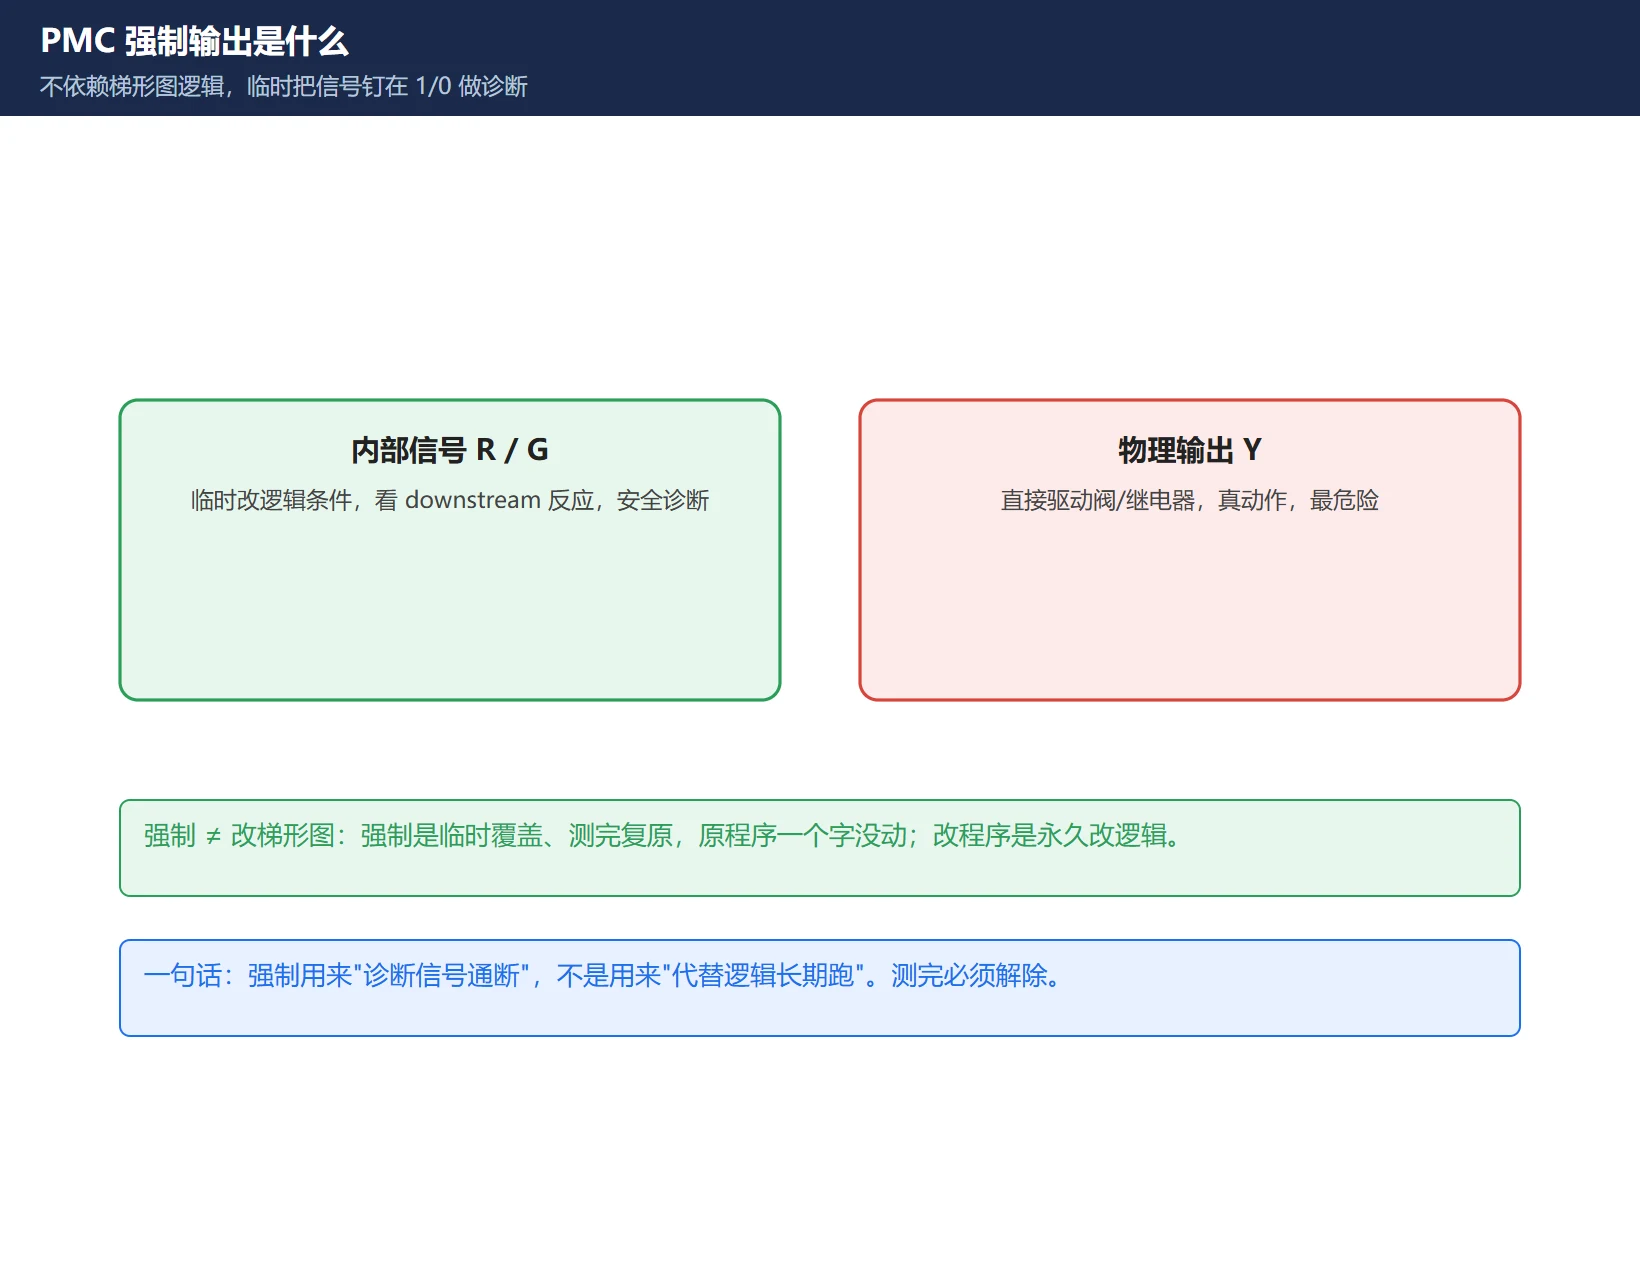
强制和改梯形图是两回事:改梯形图是永久改逻辑;强制是临时覆盖、测完复原,原程序一点没动。
二、在哪操作:PMC → PMCDGN → STATUS → FORCE
标准入口(0i 系列):
PMC → PMCDGN(诊断) → STATUS(状态) → 软键 [FORCE] → [ON] / [OFF]
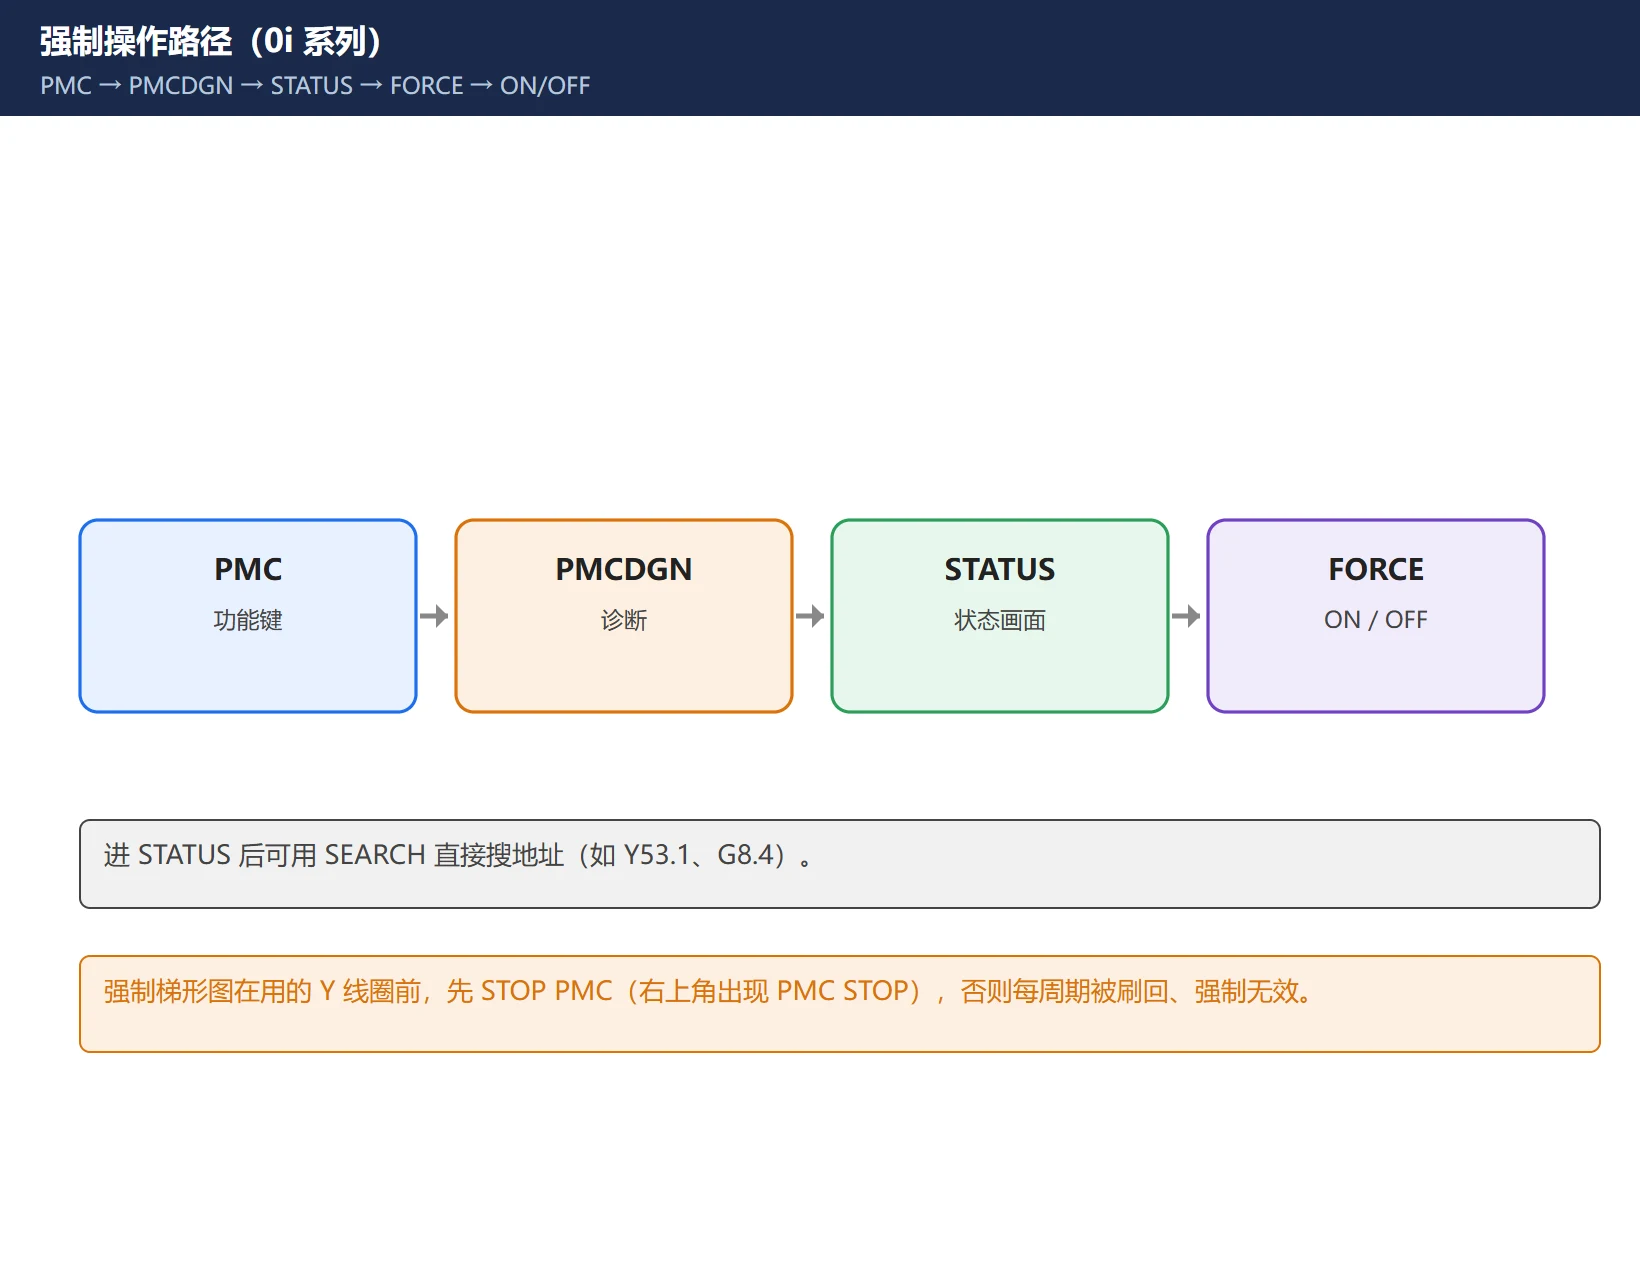
- 进 STATUS 后可用
SEARCH直接搜地址(如 Y53.1、G8.4)。 - 光标移到目标地址,按
FORCE→ON强制通、OFF强制断。 - 想强制梯形图里正在用的输出信号(比如某个 Y 线圈),需要先停止 PMC 运行(否则 PMC 每个扫描周期又把信号刷回原值,强制无效)。按 PMC 子菜单
STOP→YES,屏幕右上角出现 “PMC STOP” 后再强制。
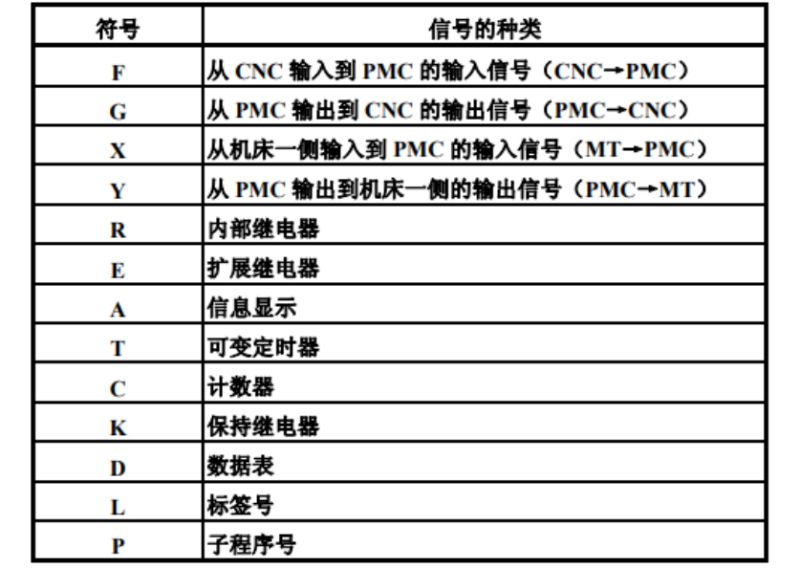
三、能强制什么地址:G/R/C/A/T/E/D/Y
PMC 里这些地址都可以被强制通/断:G、R、C、A、T、E、D、Y(以及 X 的自锁强制)。
| 地址 | 类型 | 强制用途 | 危险度 |
|---|---|---|---|
| Y | 物理输出 | 直接驱动阀/继电器,真动作 | 高 |
| G | CNC→PMC | bypass CNC 侧条件(如 G7.2 循环启动) | 高(绕安全) |
| R | 内部继电器 | 临时改逻辑条件,最常用 | 低 |
| F | PMC→CNC | 反馈信号,强制会骗 CNC | 中 |
| A | 报警地址 | 强制消报警/造报警 | 中 |
| C/T/D/E | 计数器/定时器/数据 | 临时改数值做测试 | 低 |
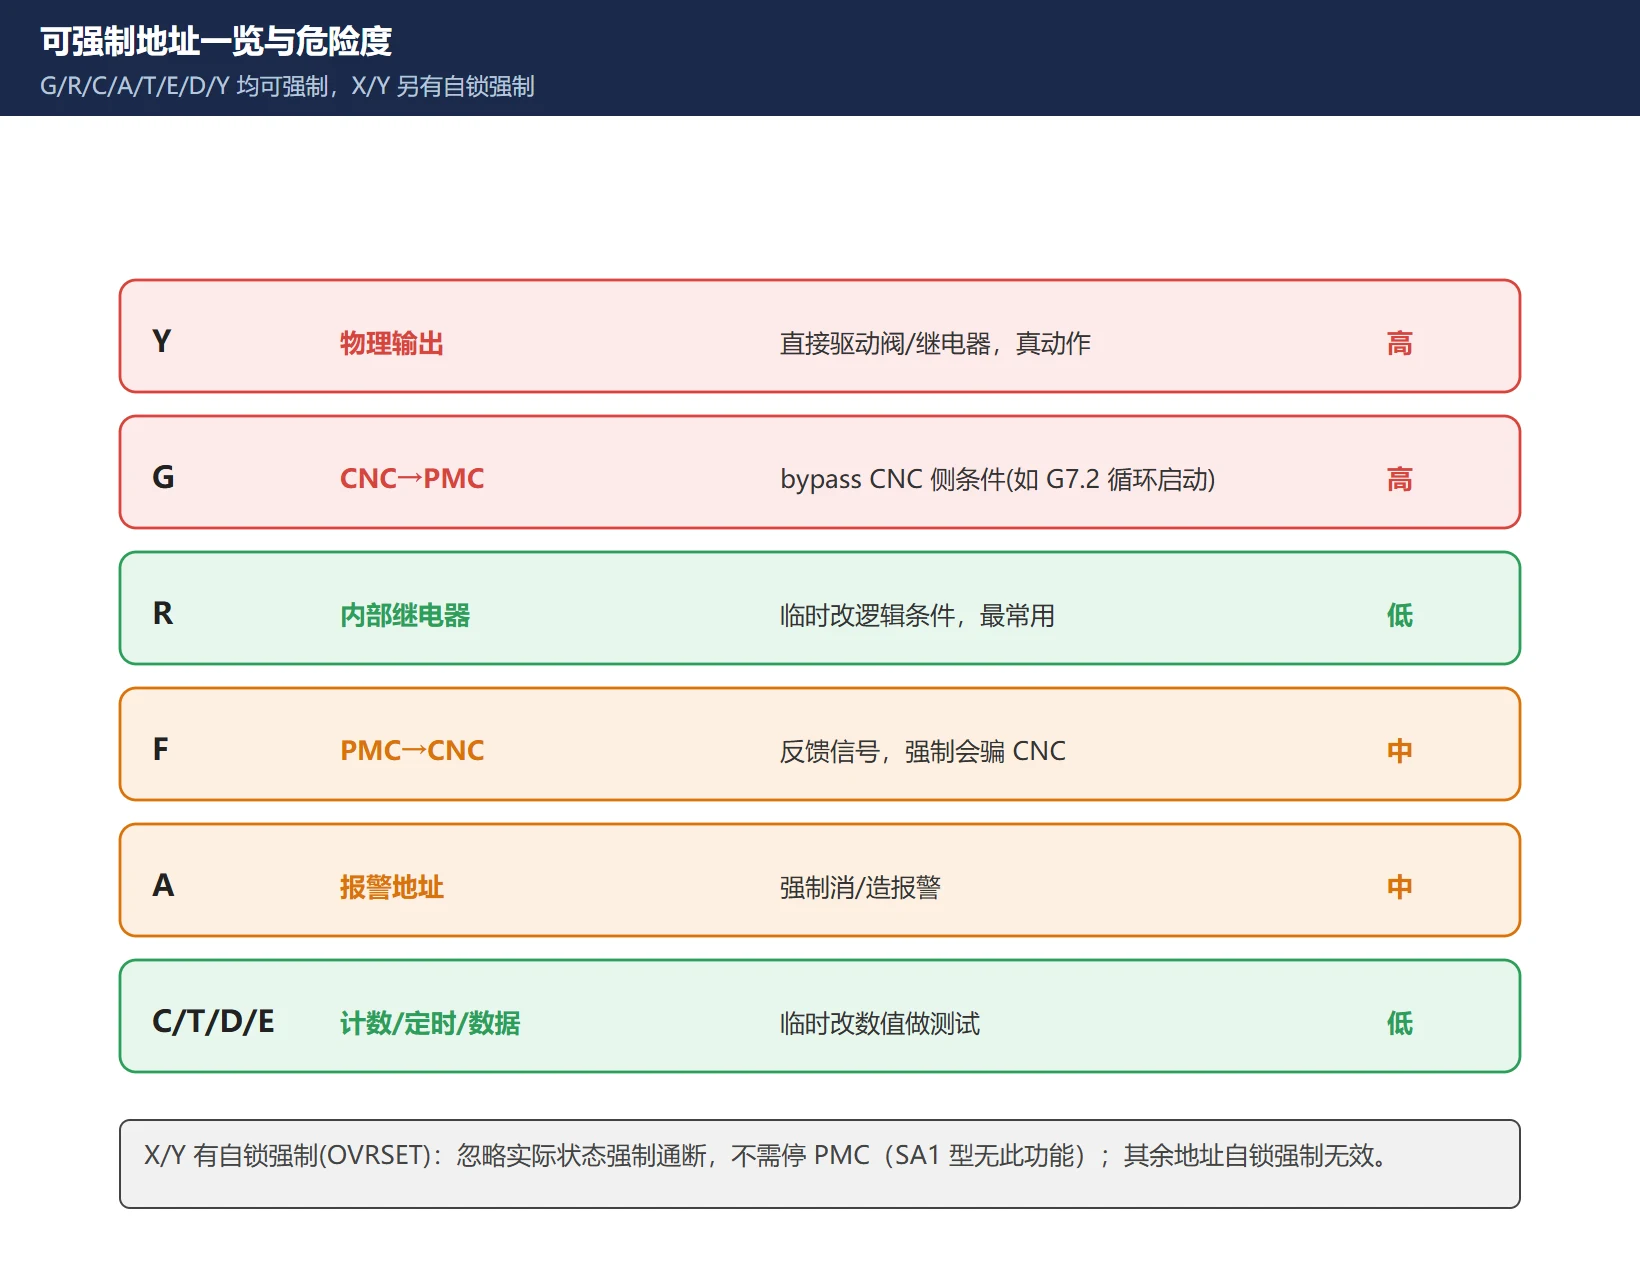
注意:X/Y 还有”自锁强制”(OVRSET)——忽略输入的实际状态和 PMC 的实际输出结果,把它强制通/断而不需要停止 PMC(SA1 型 PMC 无此功能)。但除 X/Y 外的地址,自锁强制无效,要强制就得停 PMC。
四、强制 Y 输出:最有用也最危险
强制 Y 点 = 绕过梯形图,直接给外部负载通电。它是判断”阀/线/卡”的神器,也是事故源头。
- 典型用法:怀疑某个电磁阀不动作,强制对应 Y 点 ON,看阀是否吸合、缸是否动——阀不动说明阀或线或电源问题,阀动说明是逻辑没给到。换刀机械手卡刀时用强制 Y 把机械手”捅”回原位,也是这个思路。
- 红线:强制 Y 前必须确认安全状态——机床急停、周边无人、被驱动件不会伤人/撞机、负载无害(别强制主轴/进给使能去驱动轴)。强制期间站在急停旁。
五、强制 G/R 内部信号:安全的 bypass 测试
相比 Y,强制 R/G 是更安全的诊断方式——它只在逻辑层改条件,不直接驱动物理负载。
- 强制 R:把一个中间继电器强制为 1,看 downstream 梯级是否按预期动作,用来二分定位”哪一级条件没满足”。
- 强制 G:模拟 CNC 侧给 PMC 的条件(如某个 G 信号),测试 PMC 流程是否通。但 G7.2(循环启动)这类安全相关信号千万别乱强制——刀具没夹紧时强制循环启动,主轴可能直接转起来撞刀。
六、标准操作步骤(含停 PMC / 解除)
推荐四步,干净不留尾巴:
- 进安全态:机床急停,确认被驱动件无害。
- 进 FORCE 画面:
PMC→PMCDGN→STATUS→FORCE;搜到目标地址。 - 强制 / 观察:若强制的是梯形图在用的 Y 线圈,先
STOPPMC 再ON/OFF;观察结果。 - 解除恢复:单个解除按
OVRST,全部解除按INIT;或关机再开机强制也会清空。解除后再RUN恢复 PMC,确认无新增报警。
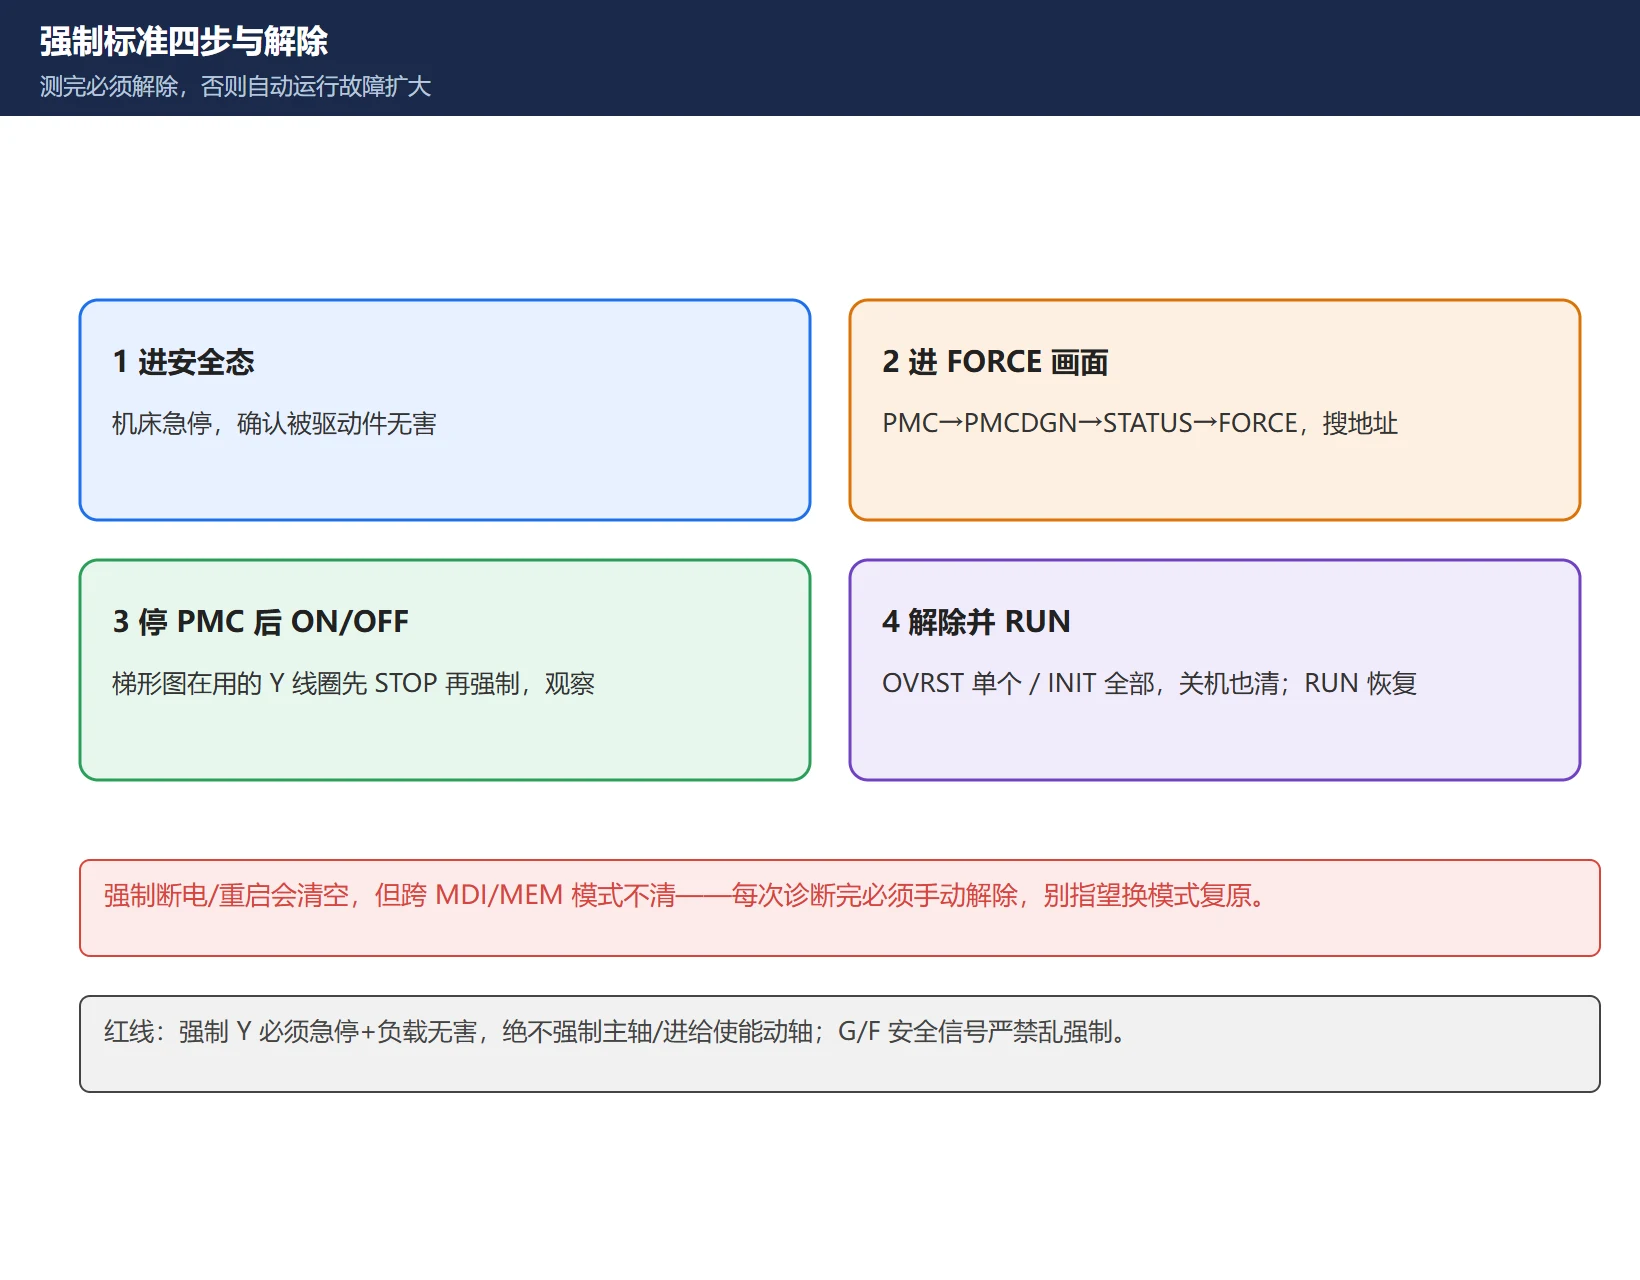
强制状态断电/重启会清空,但跨 MDI/MEM 模式不会自动清除——所以每次诊断完必须手动解除,别指望换个模式就复原。
七、安全红线与常见误用
- 红线 1:强制 Y 必须急停 + 确认负载无害,绝不强制主轴/进给使能去动轴。
- 红线 2:G/F 等安全相关信号(急停、伺服允许、循环启动)严禁随意强制,会绕过联锁。
- 红线 3:测完逐个解除,否则自动运行时某个输出被强制作 ON,故障范围被你亲手扩大。
- 误用:拿强制当”临时改逻辑长期跑”——强制不是逻辑,掉电/解除就失效,且容易忘了清。
- 误用:不停 PMC 就强制梯形图在用的 Y 线圈,结果”刚强制就被刷回”,以为强制坏了,其实是没停 PMC。
常见问题(FAQ)
强制输出和改梯形图有什么区别?
强制(FORCE)是临时把某个地址钉在 1/0,原梯形图一个字没改,测完解除就恢复原样,常用于诊断信号通断。改梯形图是永久改逻辑、且要下载生效,用于正式修改。一句话:强制是”借个信号看反应”,改程序是”改规矩”。现场排查优先用强制,确认根因后再决定要不要改梯形图。
强制 Y 点会不会烧东西或撞机?
有可能,所以强制 Y 前必须进安全态:机床急停、周边无人、被驱动件确认无害。强制 Y 等于直接给外部负载通电,如果强制的是主轴/进给使能这类会驱动轴的信号,轴会动、会撞;如果强制的是普通电磁阀且管路带压,阀会动作。正确做法是只强制”无害的小负载”做通断测试,并且手不离急停。永远别强制安全联锁相关信号。
强制后忘了解除会怎样?
强制状态在 PMC 运行期间一直生效,自动运行时那个被强制的地址不会按逻辑变化——比如某个 Y 被强制作 ON,机床一自动运行就一直通电,故障范围被你亲手扩大;某个 R 被强制,逻辑条件永远满足/不满足,现象诡异难查。所以每次诊断完必须按 OVRST(单个)或 INIT(全部)解除,或关机重启清空,再 RUN 恢复 PMC,并确认无新增报警。
最后更新:2026-10-30
相关:回零失败排查:减速开关信号怎么看(PMC 诊断 X 地址) —— 本文讲 PMC 强制输出与信号诊断;那一篇第一类故障要确认减速开关有没有信号,正是用 PMC 诊断画面看 X 地址翻转,两篇配合用。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容