


一句话答案:「尺寸忽大忽小」是随机/漂移性偏差,靠反复调刀补解决不了;正确做法是用四条线分离法按现象特征判断波动源属于机械线、检测反馈线、工艺刀具线还是数据基准线,先定位到线再逐线排除,补偿只放最后一步。
“尺寸忽大忽小”是车间最磨人的一类问题:同一把刀、同一段程序,磨出来的工件尺寸就是不稳定——有时偏大、有时偏小,找不出规律。
遇到这种情况,最常见的做法是反复调刀补/磨耗补偿:量一次调一次,调完下一件又不对,来回折腾,问题始终没解决,还容易把补偿值调乱。
根子在于:“尺寸变化”只是结果,造成它的原因分布在几条完全不同的链路上。 不先把原因按线分开,任何补偿都是在跟现象较劲。
本文给出一套四条线分离法——把尺寸波动的成因拆成互不重叠的四条线,用几个现场可观察的特征判断该走哪条线,再按线内顺序排除。
一句话:先看”变化随什么走”——随件数走是刀具,随时间走是热变形,随位置走是机械,随操作走是基准。
一、为什么”忽大忽小”不能靠调补偿解决
刀补/磨耗补偿解决的是稳定的系统性偏差——比如某把刀实际直径比标称小 0.02 mm,补偿后每件都对。
但”忽大忽小”是随机或漂移性偏差,它不满足补偿的前提:没有一个固定的偏差值可以补。这时候调补偿,本质上是在用上一次的误差去修下一次的误差,只会让补偿值越来越乱,甚至掩盖真正的机械故障。
正确的思路是反过来:先找出”变化跟着什么走”,把波动源定位到某一条线上,再针对这条线做检查和处理。 补偿只放在最后一步——用于修正确认过的稳定残差。
二、四条线分离法:把尺寸波动拆成四条互不重叠的线
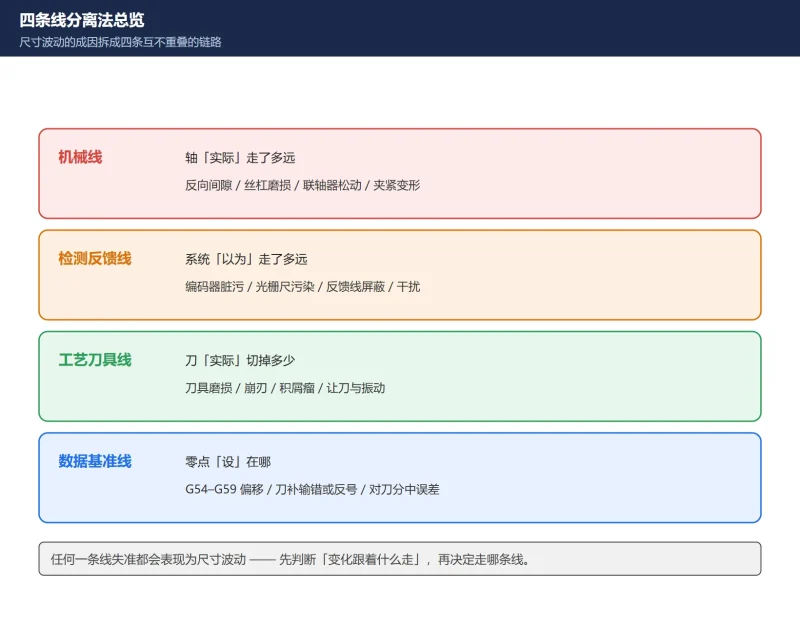
尺寸从”程序指令值”变成”工件实测值”,中间经过四条链路。任何一条出问题都会表现为尺寸波动:
- 机械线:机床本体——丝杠螺母副间隙、导轨镶条松旷、联轴器松动、主轴轴承磨损。
- 检测反馈线:位置反馈系统——编码器、光栅尺、反馈电缆、干扰。
- 工艺刀具线:切削过程——刀具磨损/崩刃、积屑瘤、让刀、振动。
- 数据基准线:设定与数据——工件坐标系(G54–G59)、刀具长度/半径补偿、对刀与分中、热变形。
四条线的关系可以这样理解:机械线决定”轴到底走了多远”,检测反馈线决定”系统以为轴走了多远”,工艺刀具线决定”刀实际切掉了多少”,数据基准线决定”系统以为工件零点在哪”。任何一环失准,最后量出来的尺寸就不对。
三、第一条线:机械线(反向间隙 / 丝杠 / 联轴器 / 夹紧)
机械线是”尺寸忽大忽小”最实质的成因来源,尤其体现在换向的时候。
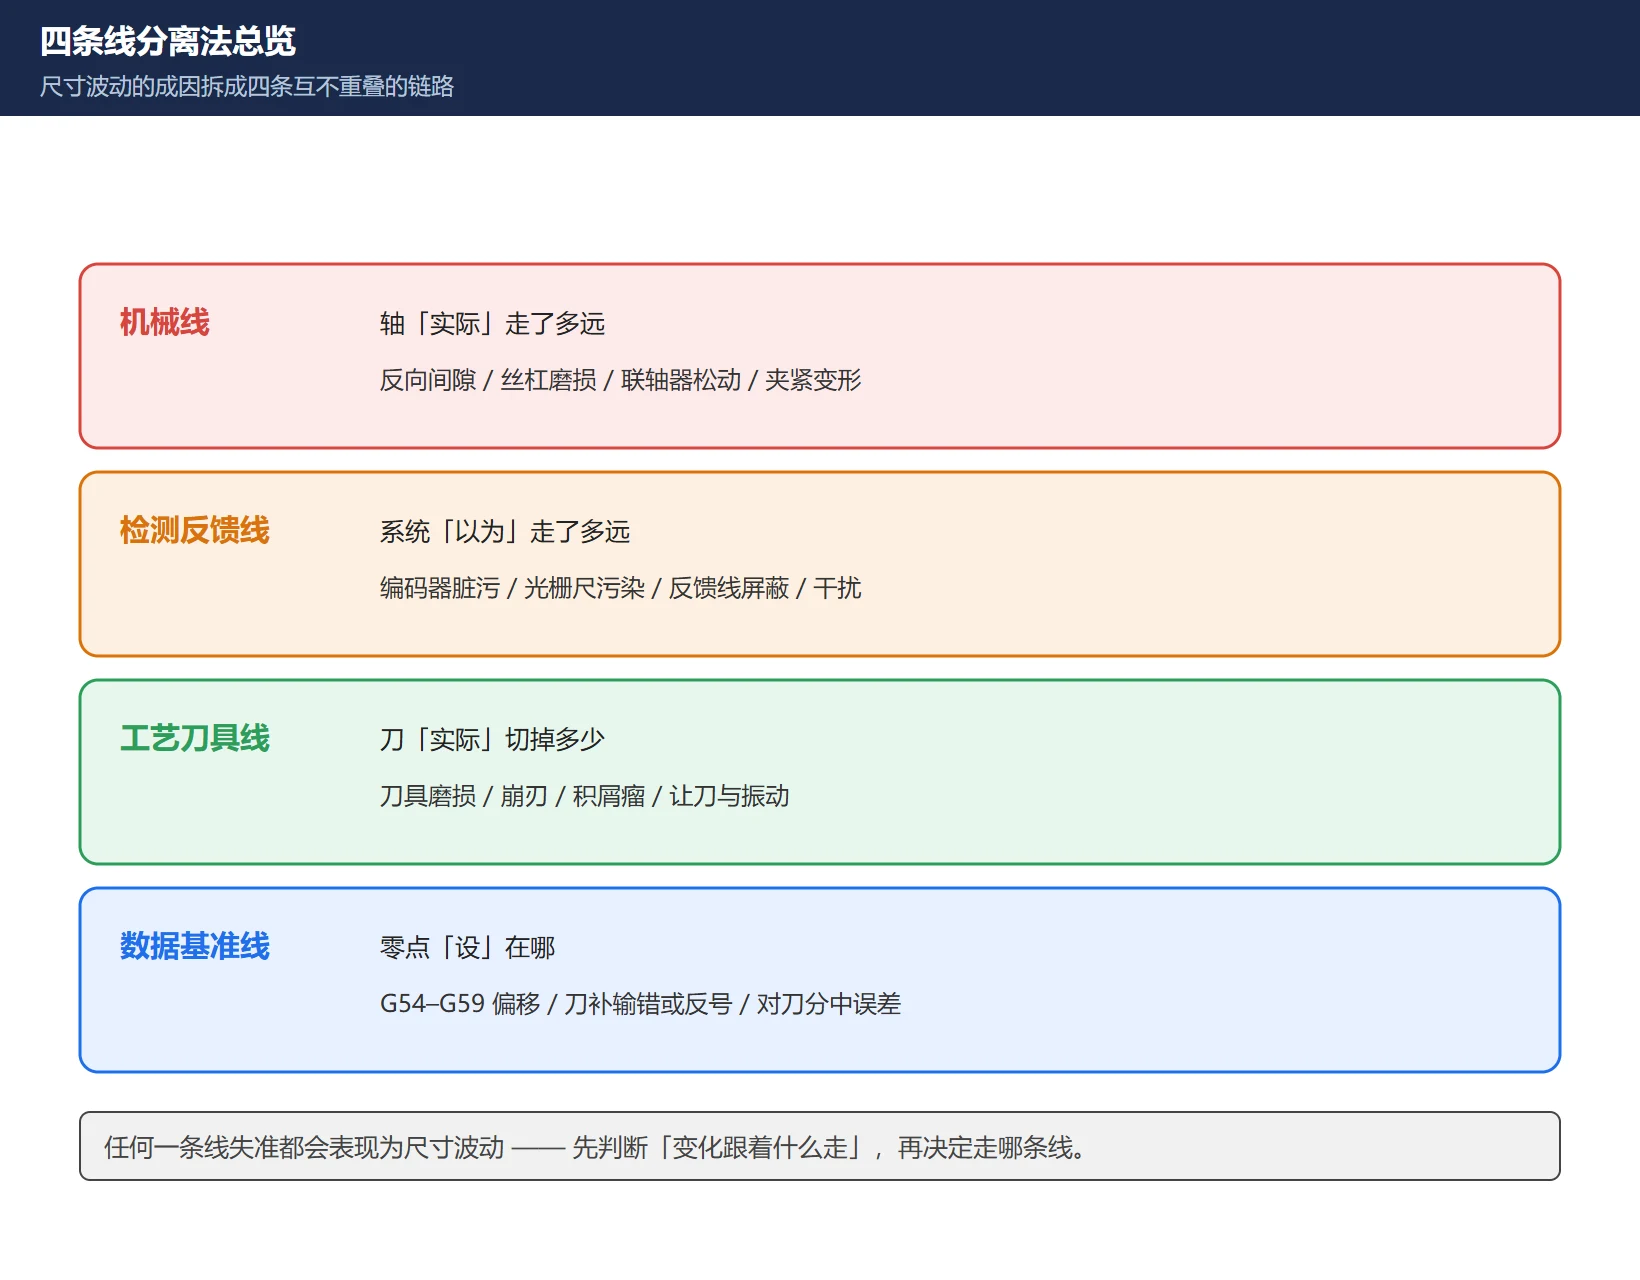
① 反向间隙(背隙)。 丝杠螺母副间隙大,换向时会先空走一段。用千分表顶住工作台,手动把轴移动一段再返回,读数差值就是反向间隙。典型特征是尺寸在拐角、换向处明显超差,曲面出现接刀痕。轻度靠系统里的反向间隙补偿修正;超过约 0.05 mm 通常就得做机械修复(调整预紧或更换丝杠螺母副),补偿是补不回来的。
② 导轨镶条松动、磨损。 导轨松旷会让走刀飘、曲面起波纹。处理是微调镶条、恢复导轨预紧,消除晃动。
③ 联轴器松动、电机打滑。 伺服电机与丝杠之间的联轴器螺丝松了,会造成丢步、移位,表现为批量尺寸忽大忽小。处理是重新锁紧联轴器,并检查键槽有无磨损。
④ 装夹与工件本身。 夹紧力过大把工件压变形,松开后回弹导致孔偏;毛坯余量不均、内应力大,切削释放应力后工件变形(铝合金、铸件最典型)。薄板、薄壁件是重灾区。
四、第二条线:检测反馈线(编码器 / 光栅尺 / 干扰)
这条线处理的是”系统以为的位置”和”实际位置”不一致。
① 编码器 / 光栅尺脏污或污染。 读数头脏了会让反馈值跳变,尺寸跟着乱。清洁后往往就恢复。
② 反馈电缆问题。 屏蔽层破损、接头松动、针脚氧化,都会引入干扰脉冲,造成定位漂移。检查电缆外观、重新插拔、确认屏蔽接地。
③ 电气干扰。 反馈线与动力线、变频器输出线同槽敷设时容易被干扰。DP/反馈电缆要与动力电缆分开走线并保持距离。干扰导致的波动通常是”时好时坏”的。
④ 全闭环与半闭环。 带线性光栅尺(全闭环)的轴,光栅尺本身或读数头出问题会直接影响尺寸;半闭环只靠电机端编码器,机械传动误差不会被反馈到。
这类问题的共同特点是:往往没有报警,但位置悄悄偏了,和上一篇讲的”参考点位置不正确”属于同一类无声故障。
五、第三条线:工艺刀具线(磨损 / 崩刃 / 让刀 / 振动)
这条线最容易判断,也最常被忽略——因为大家第一反应是”机床坏了”。
① 刀具磨损。 刃口变钝后切削抗力变大、产生让刀,尺寸会持续朝一个方向跑。典型例子:外圆车削时直径偏大。
② 崩刃。 刃口有缺口会造成尺寸波动,表面出现台阶。
③ 积屑瘤。 加工铝合金时常见,材料粘在刀刃上,会造成尺寸忽大忽小、表面拉花。这是”忽大忽小”最典型的工艺原因之一。
④ 让刀与振动。 进给过快、转速不合理,或刀具伸出过长(刚性不足),切削时让刀、震刀,导致曲面拉丝、孔位飘。
判据很清晰:尺寸随件数单向漂移 → 刀具磨损;忽大忽小无规律 → 积屑瘤或崩刃;伴随振纹 → 让刀/振动。
六、第四条线:数据基准线(坐标系 / 刀补 / 对刀 / 热变形)
这条线的问题最”冤”,因为机床和刀具都没毛病,是设定错了。
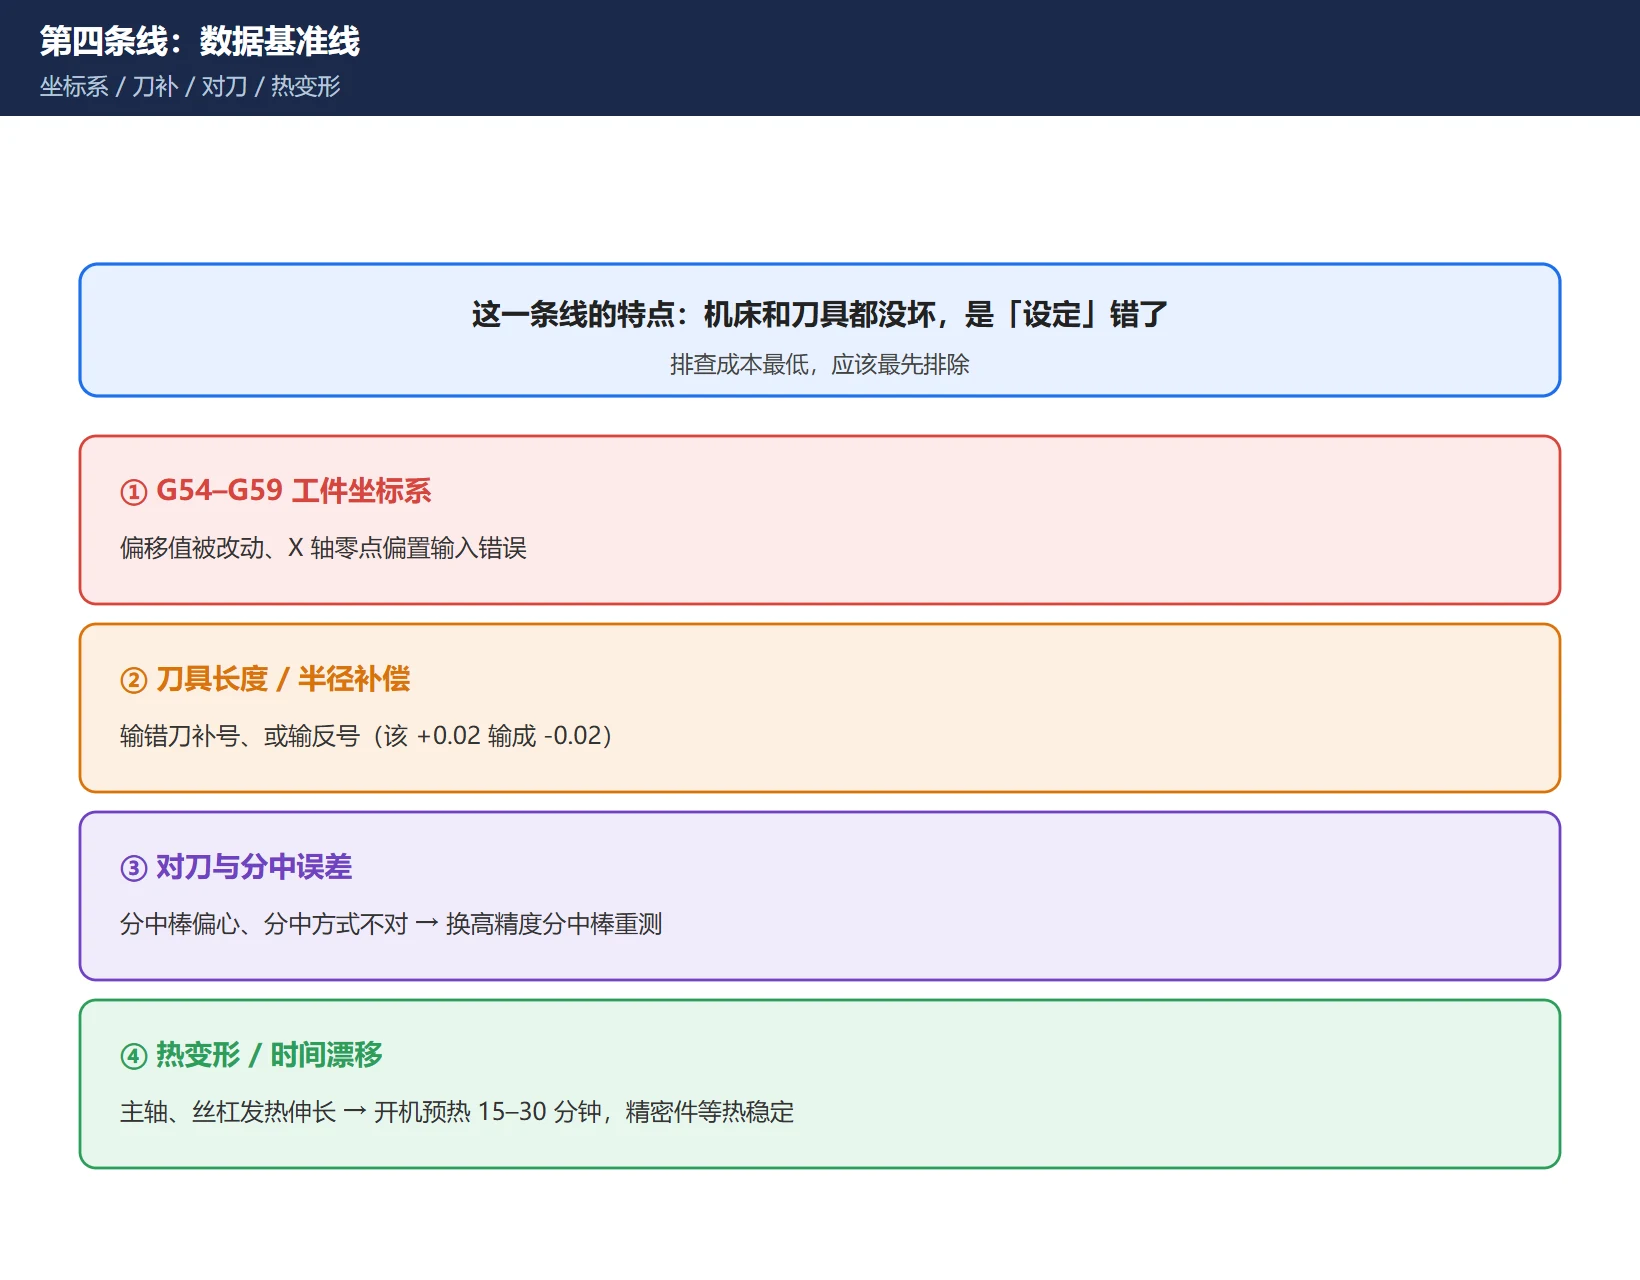
① 工件坐标系(G54–G59)偏移值被改动。 这是最高频的原因。处理是核对偏移值,必要时清零重新分中对刀。
② 刀具长度补偿、半径补偿输错。 包括输反号(该 +0.02 输成 -0.02)、刀补号不对应。
③ 对刀与分中误差。 分中棒偏心、分中方式不对,换高精度分中棒重测。
④ 热变形。 主轴高速运转后伸长,会导致 Z 向尺寸漂移。典型表现是早上开机合格、下午超差——开机预热 15–30 分钟,长时间加工要处理好冷却与恒温,精密件安排在机床热稳定之后加工。
七、四条线判据对照表(按现象特征分流)
最实用的分流方式,是看变化跟着什么走:
| 变化跟着什么走 | 指向哪条线 | 优先检查 |
|---|---|---|
| 随件数单向漂移 | 工艺刀具线 | 刀具磨损、崩刃 |
| 忽大忽小、无明显规律 | 工艺刀具线 | 积屑瘤(铝件)、崩刃 |
| 随时间 / 开机时长漂移 | 数据基准线 + 机械线 | 热变形、预热是否充分 |
| 随位置 / 行程变化 | 机械线 | 丝杠局部磨损、螺距误差 |
| 只在拐角 / 换向处超差 | 机械线 | 反向间隙、镶条预紧 |
| 无报警但整批坐标偏 | 数据基准线 | G54–G59、刀补、对刀 |
| 时好时坏、随机出现 | 检测反馈线 | 反馈线屏蔽、干扰、插头氧化 |
配合这几个现场观察,基本能在第一次就把范围收窄到一条线:
- 单件就偏 → 多半是基准/对刀问题,不是机床精度;
- 首件合格、越做越偏 → 刀具磨损或热变形;
- 一批里每件都不一样 → 工装定位 / 夹紧变形;
- 伴随振纹 → 让刀 / 振动,先在工艺侧解决。
八、现场排查顺序与验证方法
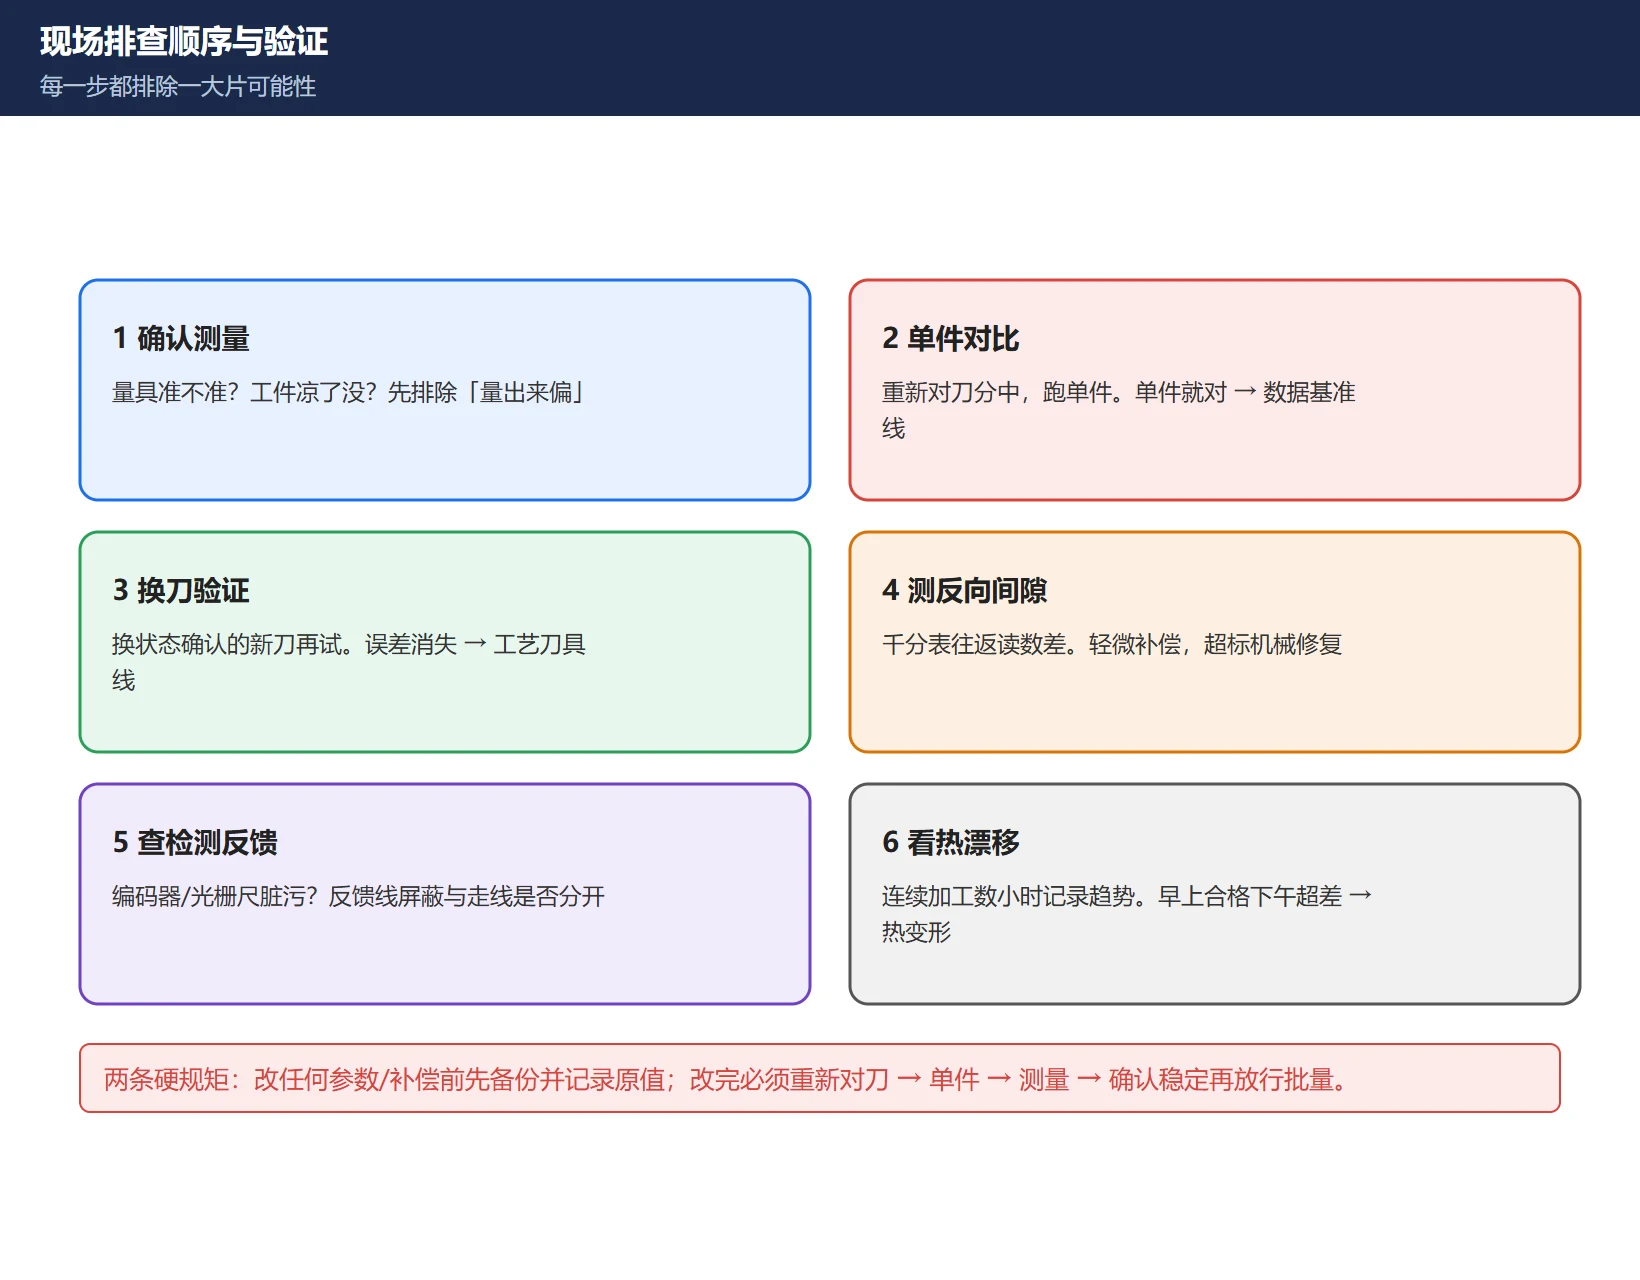
按这个顺序走,每一步都能排除掉一大片可能性:
- 先确认测量:量具本身准不准,测量方式对不对,工件是不是还热着就量了。排除”量出来偏”的假故障。
- 再做单件对比:重新对刀、重新分中,跑单件看尺寸。单件就对 → 问题在数据基准线;单件就不对 → 继续往下。
- 排查工艺刀具线(最快见效):换一把状态确认的新刀,重新对刀后再试。误差消失 → 工艺/刀具问题,与机床无关。
- 测反向间隙:千分表顶住工作台,手动移动后再返回,读数差值即反向间隙。轻微靠系统参数补偿;明显超标(>0.05 mm 量级)需机械修复。
- 查检测反馈线:编码器/光栅尺是否脏污;反馈电缆屏蔽、接头、走线是否与动力线分开。时好时坏优先查这里。
- 看热变形规律:连续加工数小时,记录尺寸漂移趋势。早上合格下午超差 → 预热与恒温问题。
- 最后才动机械大修:导轨、丝杠、轴承的实质性检修。
两条硬规矩:
- 改任何参数/补偿前先备份(参数、梯形图、偏置、宏变量),并记录改动前的值。
- 改完必须复核:重新对刀 → 加工单件 → 测量 → 确认趋势稳定,再放行批量。
安全提醒:排查过程中机床会实际移动并切削。确认行程范围内无干涉、防护门关闭、无人处于危险区域,手不离急停。涉及拆检导轨、丝杠、联轴器时先断电挂牌;检测反馈线时注意不要带电插拔。
常见问题(FAQ)
加工尺寸忽大忽小,应该先查刀还是先查机床?
先查刀,再查机床。 刀具是最容易验证也最容易出问题的一环:换一把状态确认的新刀,重新对刀后再加工一件,如果误差消失,就是工艺/刀具问题(磨损、崩刃、积屑瘤),与机床无关。这一步几分钟就能做完,却排掉了相当大比例的情况。
确认刀具没问题之后,再按”变化跟着什么走”分流:随件数单向漂移 → 刀具磨损;随时间漂移 → 热变形;随位置变化 → 丝杠/螺距误差;只在拐角换向处超差 → 反向间隙。不要一上来就动补偿,那只会把补偿值调乱。
反向间隙多少算超标?现场怎么测?
测量方法:用千分表顶住工作台,手动把轴沿一个方向移动一段,再沿反方向移回,两次读数之差就是反向间隙。精密加工中心一般要求控制在微米级。
判据:如果测出的数值明显超标(现场常用 0.05 mm 作为分界参考),说明丝杠螺母副或联轴器存在松动,需要调整预紧力或更换丝杠螺母副——这种程度靠系统参数补偿是补不回来的。轻微的超差才适合用反向间隙补偿修正。
注意不同机床、不同丝杠规格的允许值不同,具体标准以机床厂精度检验表为准,需现场核实。
为什么早上开机加工是合格的,到了下午就超差?
这个现象几乎都指向热变形。机床长时间运行后,主轴发热伸长、丝杠发热膨胀,导致 Z 向(或其他轴)尺寸慢慢漂移。典型规律是:开机初期精度不稳定,运行一段时间后才趋于热稳定,但整体已经偏移一段。
处理办法:
- 开机预热:空运转 15–30 分钟再开始精加工,让机床先达到热稳定状态;
- 控制温升:检查冷却系统、切削液是否到位,避免主轴长时间满负荷运转;
- 环境温度:精密加工需要恒温环境(常见要求 20 ± 1 ℃),车间昼夜温差大时影响尤其明显;
- 排产策略:把精加工安排在机床热稳定之后,避免刚开机就打精密件;
- 热补偿:部分系统支持热误差补偿参数,但需要基于实测的温度-变形曲线设定,盲目调整会引入新的系统误差。
最后更新:2026-10-31

















暂无评论内容