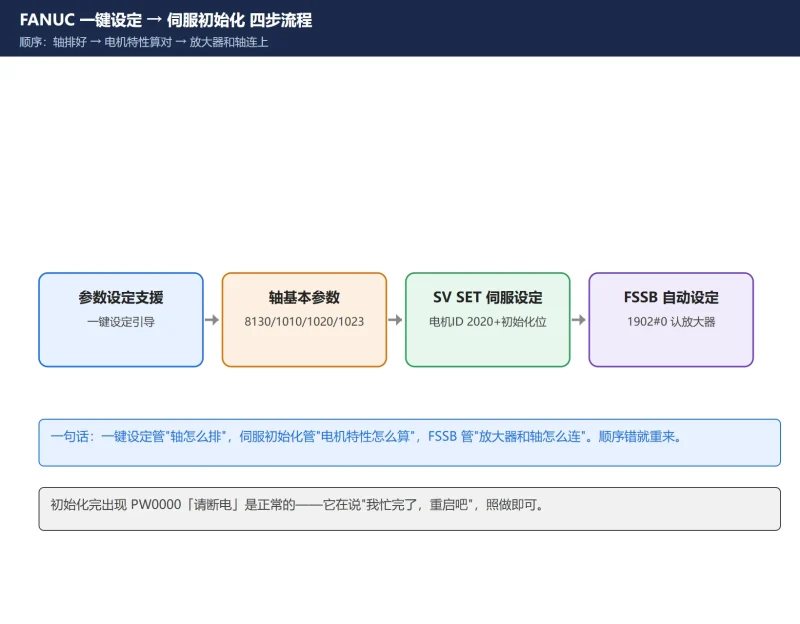



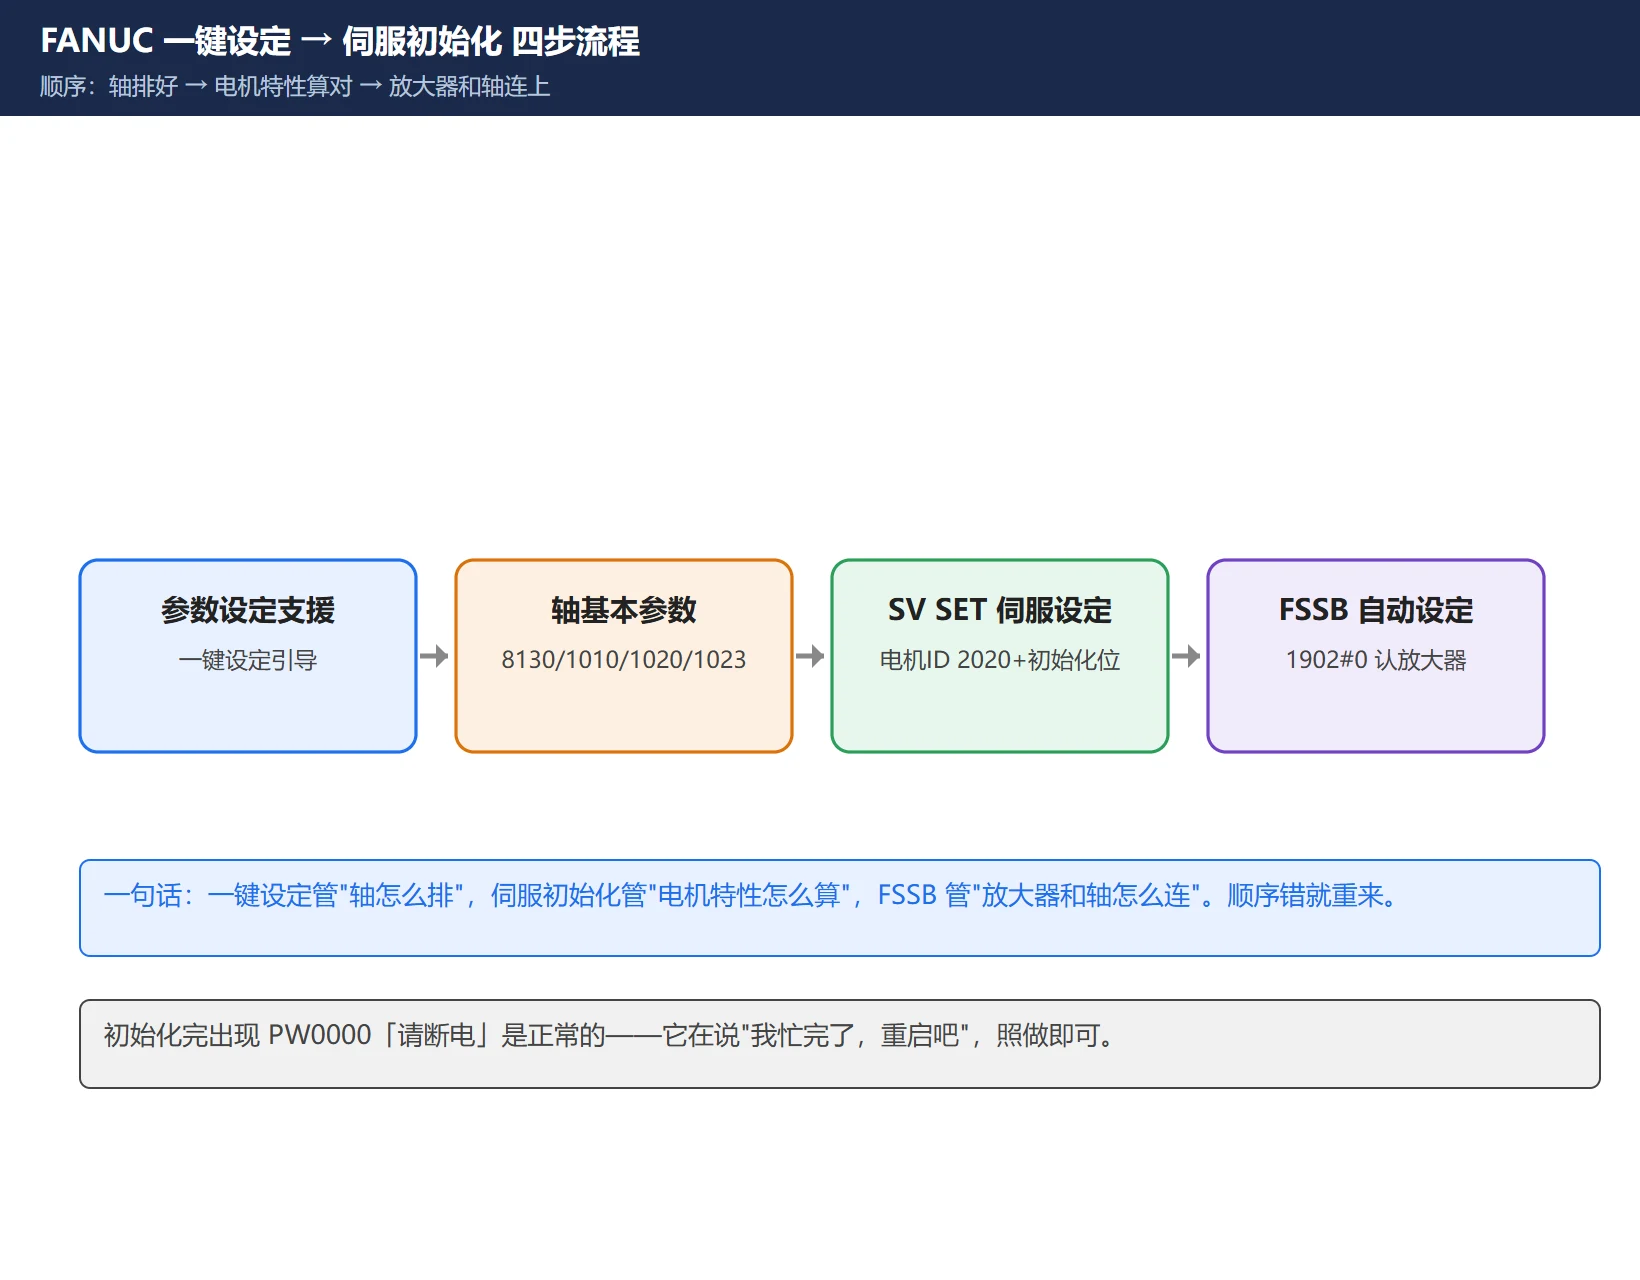
一句话答案:FANUC新机调试、换伺服电机或参数丢失后,必须按『一键设定→伺服初始化→FSSB自动设定→初始化后处理』的顺序完成自动配置:一键设定管轴怎么排(8130/1010/1020/1023),伺服初始化管电机特性怎么算(2020/2000#1/1820/2084-2085),顺序错了就会报417或5136报警。
新机调试、换伺服电机或参数丢失后,FANUC 有两步”自动配置”必须会:一是一键设定(参数设定支援 / PARAMETER SETTING SUPPORT),把轴和基本参数一次性配好;二是伺服初始化(SV SET 伺服设定画面),让系统按电机型号自动算出伺服参数。
这两步经常被人混为一谈,或者顺序搞反——结果就是 417 伺服参数错、5136 FSSB 报警、轴方向反。本文把”一键设定 → 伺服初始化 → FSSB 自动设定 → 初始化后处理”这条完整链路讲清,每个参数号都按 0i 系列核对。
一句话:一键设定管”轴怎么排”,伺服初始化管”电机特性怎么算”,FSSB 管”放大器和轴怎么连”。顺序错了就要重来。
一、一键设定是什么:先把”轴和基本参数”配好
一键设定(0i-D/0i-F 叫”参数设定支援”)是 FANUC 给调试人员的一个引导界面,帮你把轴数、轴名、轴分配这类基础参数一次填好,避免手敲一堆容易错的位号。
进入路径:SYSTEM → 参数设定支援(PARAMETER SETTING SUPPORT)→ 按引导逐项填。它本质上是在后台写这几个参数:8130(总控制轴数)、1010(CNC 控制轴数)、1020(各轴名称)、1022(轴属性)、1023(伺服轴号分配)、1024(回转轴每转角度)等。
一键设定只解决”有几根轴、分别叫什么、谁对应几号伺服”,不碰电机特性。电机特性(脉冲数、齿轮比、方向)要靠下一步伺服初始化来算。
二、一键设定的输入项:8130 / 1010 / 1020 / 1023
这几个是一键设定里最该核对清楚的:
| 参数 | 含义 | 典型值 |
|---|---|---|
| 8130 | 总控制轴数 | 车床 2 / 铣床 3 或 4 |
| 1010 | CNC 控制轴数(含主轴 C 轴) | 与机型匹配 |
| 1020 | 各轴名称 | X=88, Y=89, Z=90, A=65… |
| 1022 | 轴属性 | 1=直线轴, 0=旋转轴 |
| 1023 | 伺服轴号分配 | 第 1 轴=1, 第 2 轴=2… |
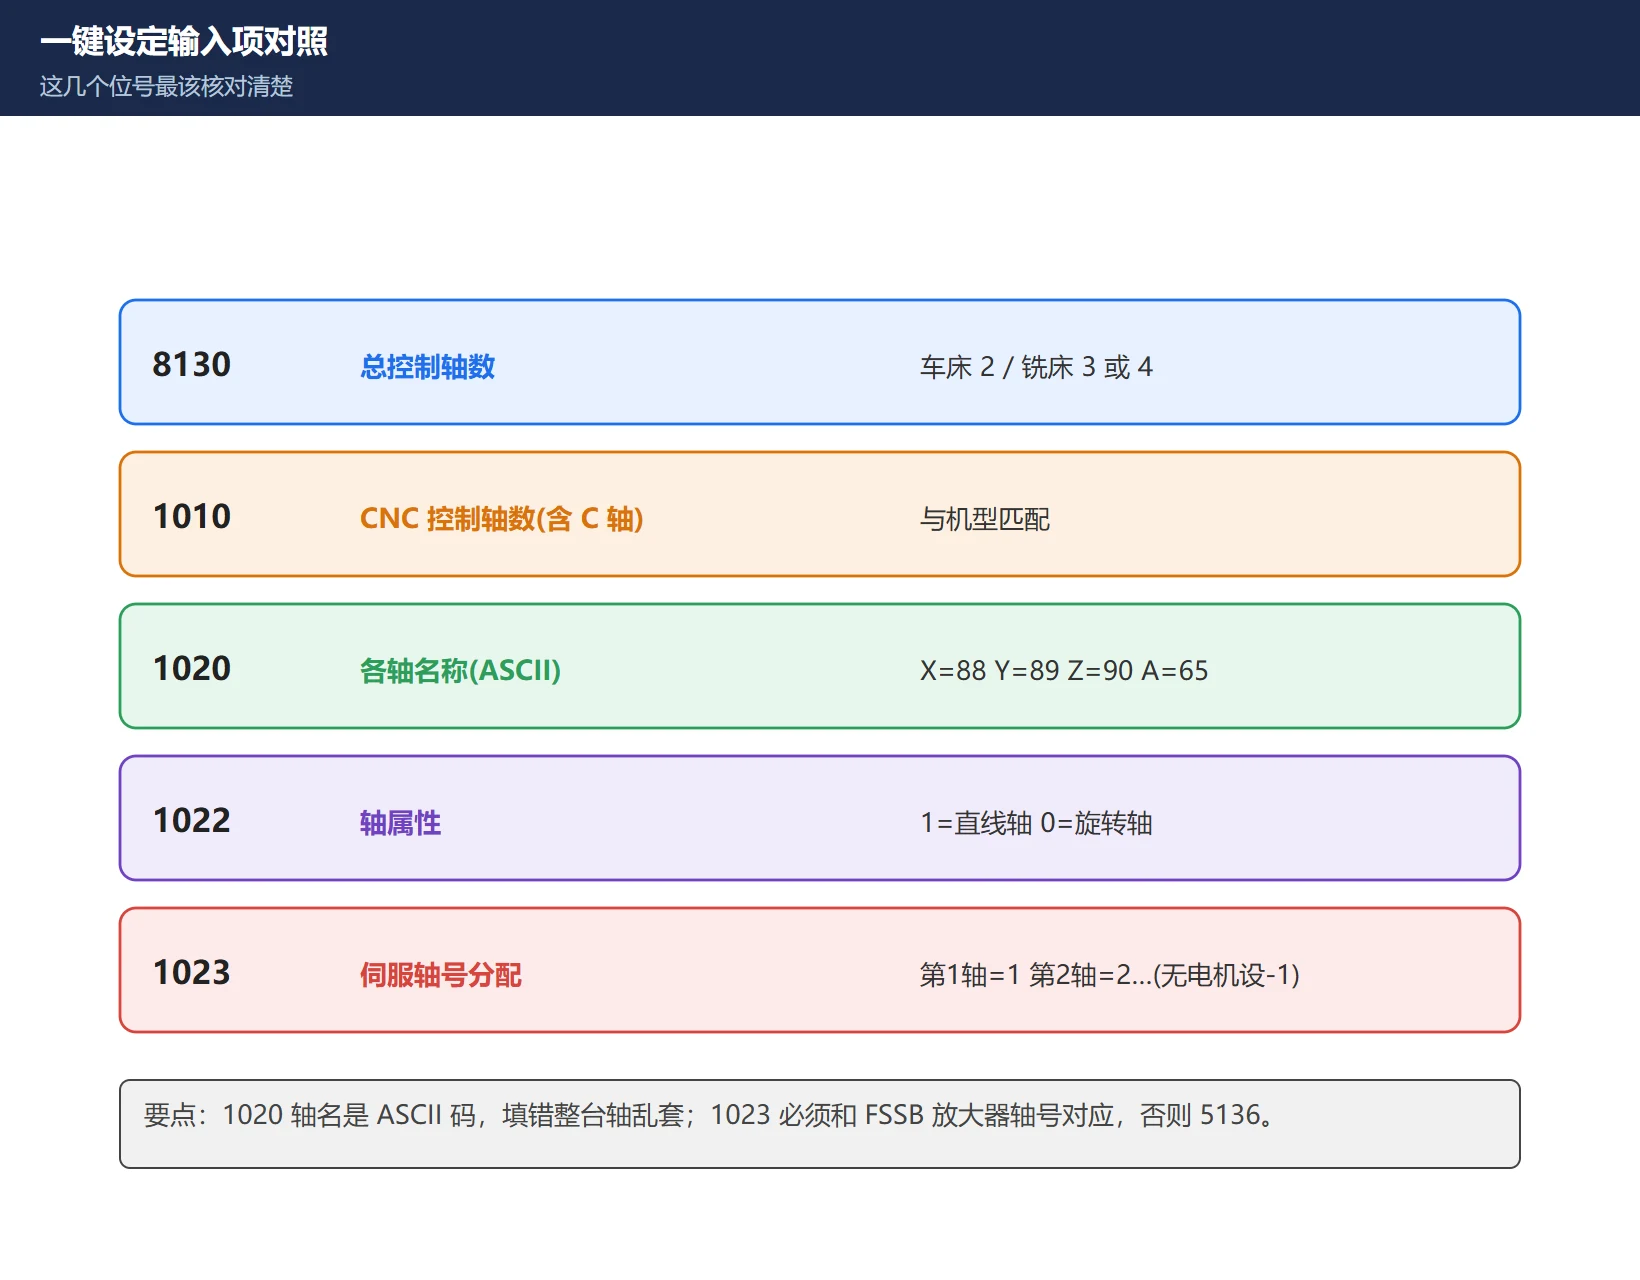
要点:1020 的轴名是 ASCII 码,X=88、Y=89、Z=90,填错轴名整台机床的轴就乱套;1023 伺服轴号必须和 FSSB 里放大器的轴号对应,否则后面 5136 报警。不带电机调试时把 1023 设 -1 可屏蔽该轴、消除 5136。
三、伺服初始化(SV SET):电机 ID + 初始化位
轴排好后,进 SV SET 伺服设定画面(先把 3111#0 = 1,伺服设定/伺服调整画面才显示;路径 SYSTEM → 扩展 → SV-PRM)。这一步让系统按电机型号自动算伺服参数。
核心两样:
- 电机 ID No. 2020:写电机的型号代码,从电机铭牌型号(A06B-XXXX 格式)查 FANUC 电机参数手册得到,不是放大器上电自动知道的。写错电机 ID,轻者特性不匹配,重者上电即报警。
- 初始化位 No. 2000#1(DGPRM):置 0 → 断电 → 重新上电。系统按 2020 的电机 ID 自动执行放大器与电机的初始化;完成后出现 PW0000「PLEASE TURN OFF POWER」 提示,按提示再断电上电,该位会自动变回 1。
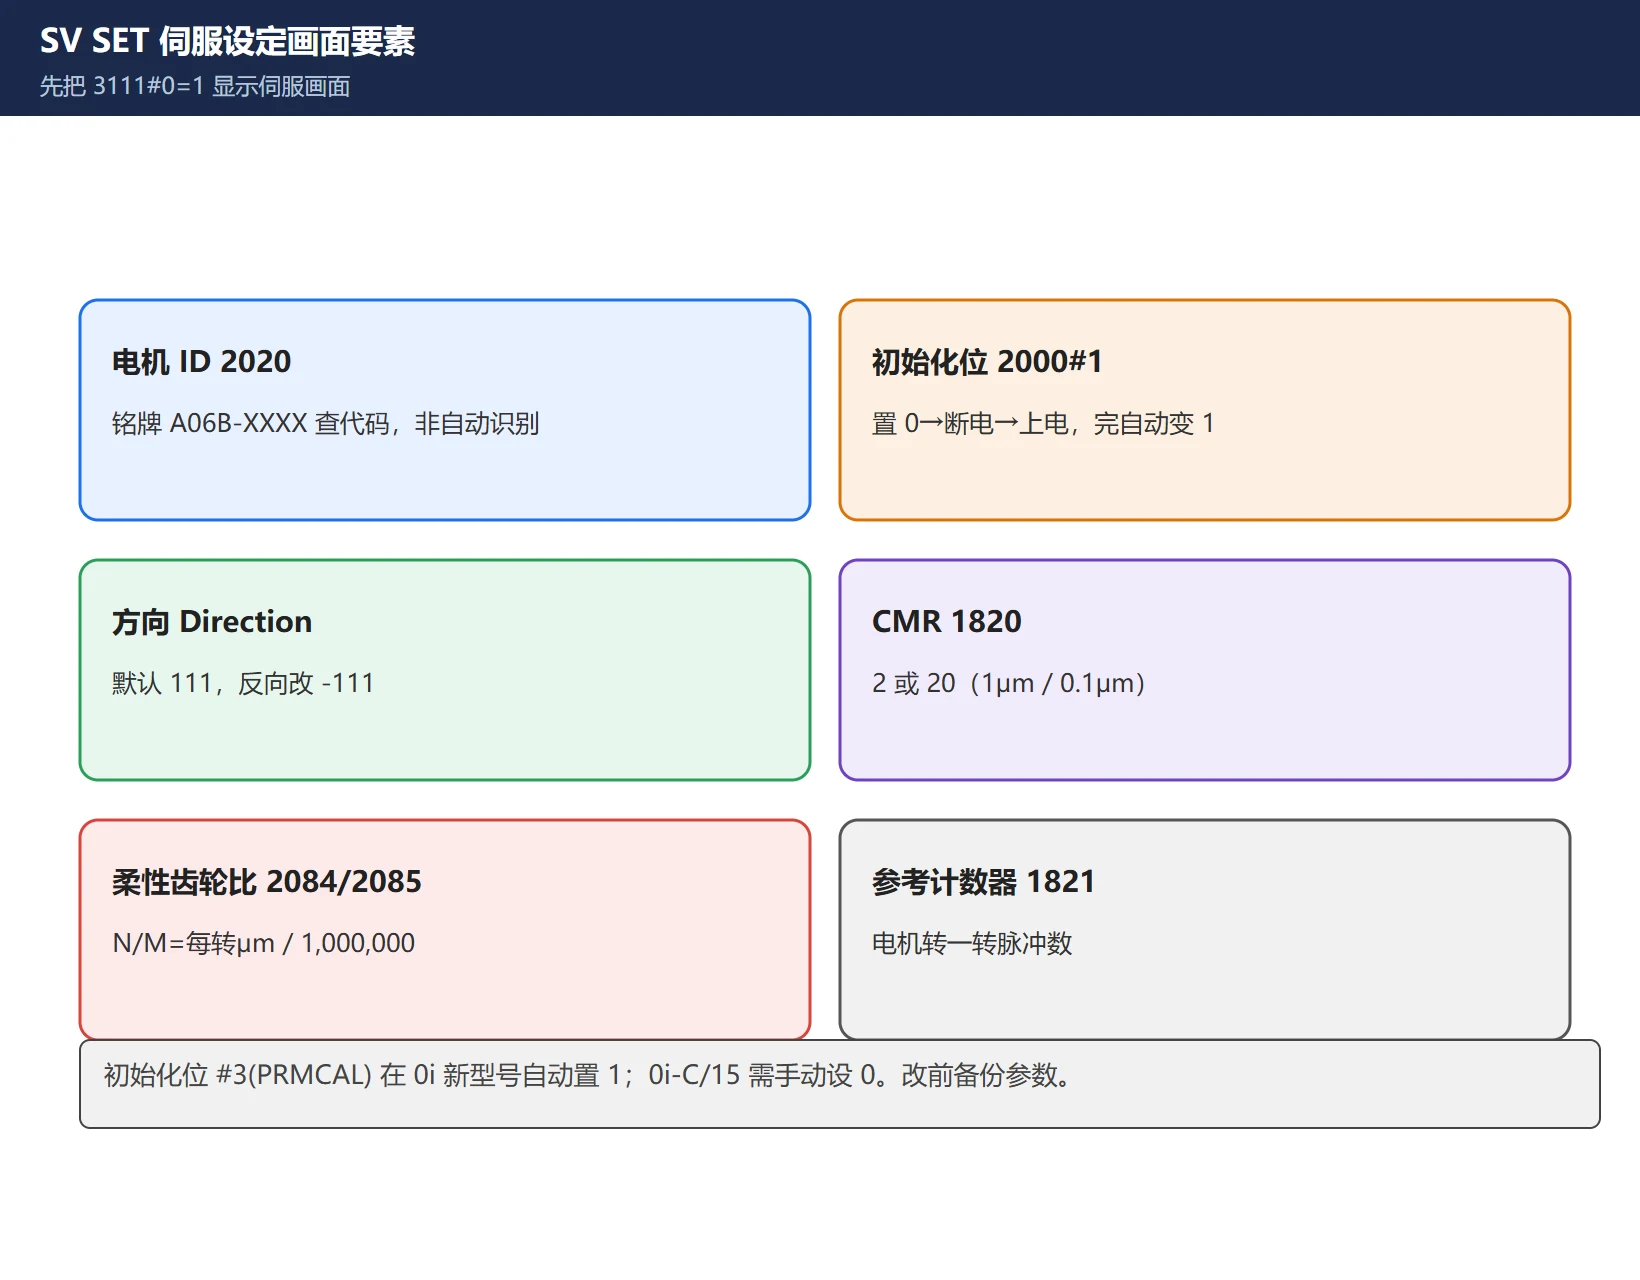
方向 Direction Set:默认 111(顺),反向改 -111。初始化位里 #3(PRMCAL)在 0i 等新型号会自动置 1;0i-C / 15 系列需手动设 0。
四、初始化后自动算出的参数:1820 / 2084-2085 / 1821
初始化成功,系统自动写入这些电机特性参数(半闭环先按半闭环设):
- 1820(CMR 指令倍乘比):常用 2 或 20。1820=2 时检测单位 1 μm;=20 时 0.1 μm。
- 2084 / 2085(柔性齿轮比 N/M):N/M = 电机每转移动量(单位 μm)/ 1,000,000。例:螺距 10 mm、检测单位 1 μm → N/M = 1/100;螺距 8 mm、0.1 μm → 8/100。
- 1821(参考计数器容量):电机转一转的脉冲数。螺距 10 mm、1 μm → 10000;螺距 8 mm、0.1 μm → 80000。
- 2023(速度脉冲):α 内置编码器常 8192;2024(位置脉冲):常 12500。
- 2001(AMR):电机旋转方向等,初始化后一般无需改。
柔性齿轮比 N/M 一定要和螺距、检测单位对齐,算错会出现”指令走 10 mm 实际走 8 mm”这种定位漂移——典型就是尺寸忽大忽小。
五、FSSB 自动设定:1902#0 识别放大器,5136 报警
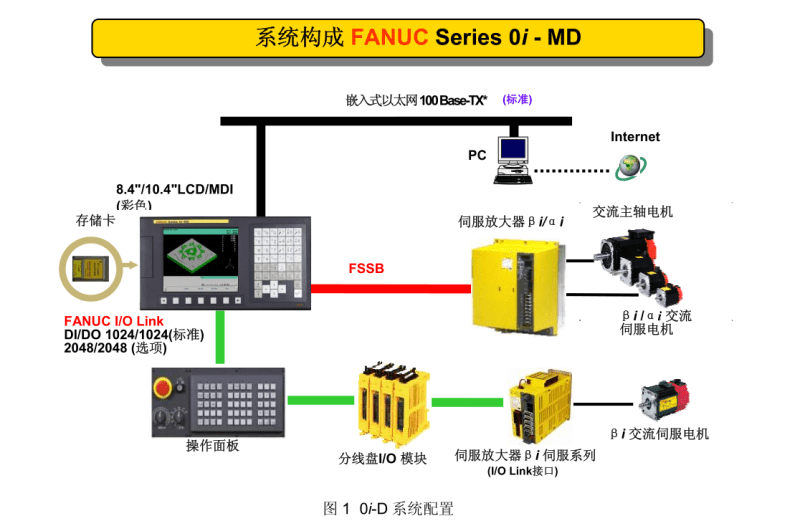
轴和电机都配好后,CNC 还要认得”放大器在哪、几台”。FSSB 是 CNC 与各轴放大器之间的高速串行总线(光纤串联,有方向性)。
- 把 1902#0(FMD)= 1 执行 FSSB 自动设定,系统重新识别在线放大器数量与轴分配;识别完成该位回 0。
- 5136 报警(FSSB 电机号码太小):放大器数量少于 CNC 侧 1023 设定数量时报出。三大原因:光纤 TX/RX 接反(FSSB 光纤有方向性)、光纤未插到底/卡扣没到位、中间某轴模块掉链(串联拓扑任一环松了,后面全丢)。
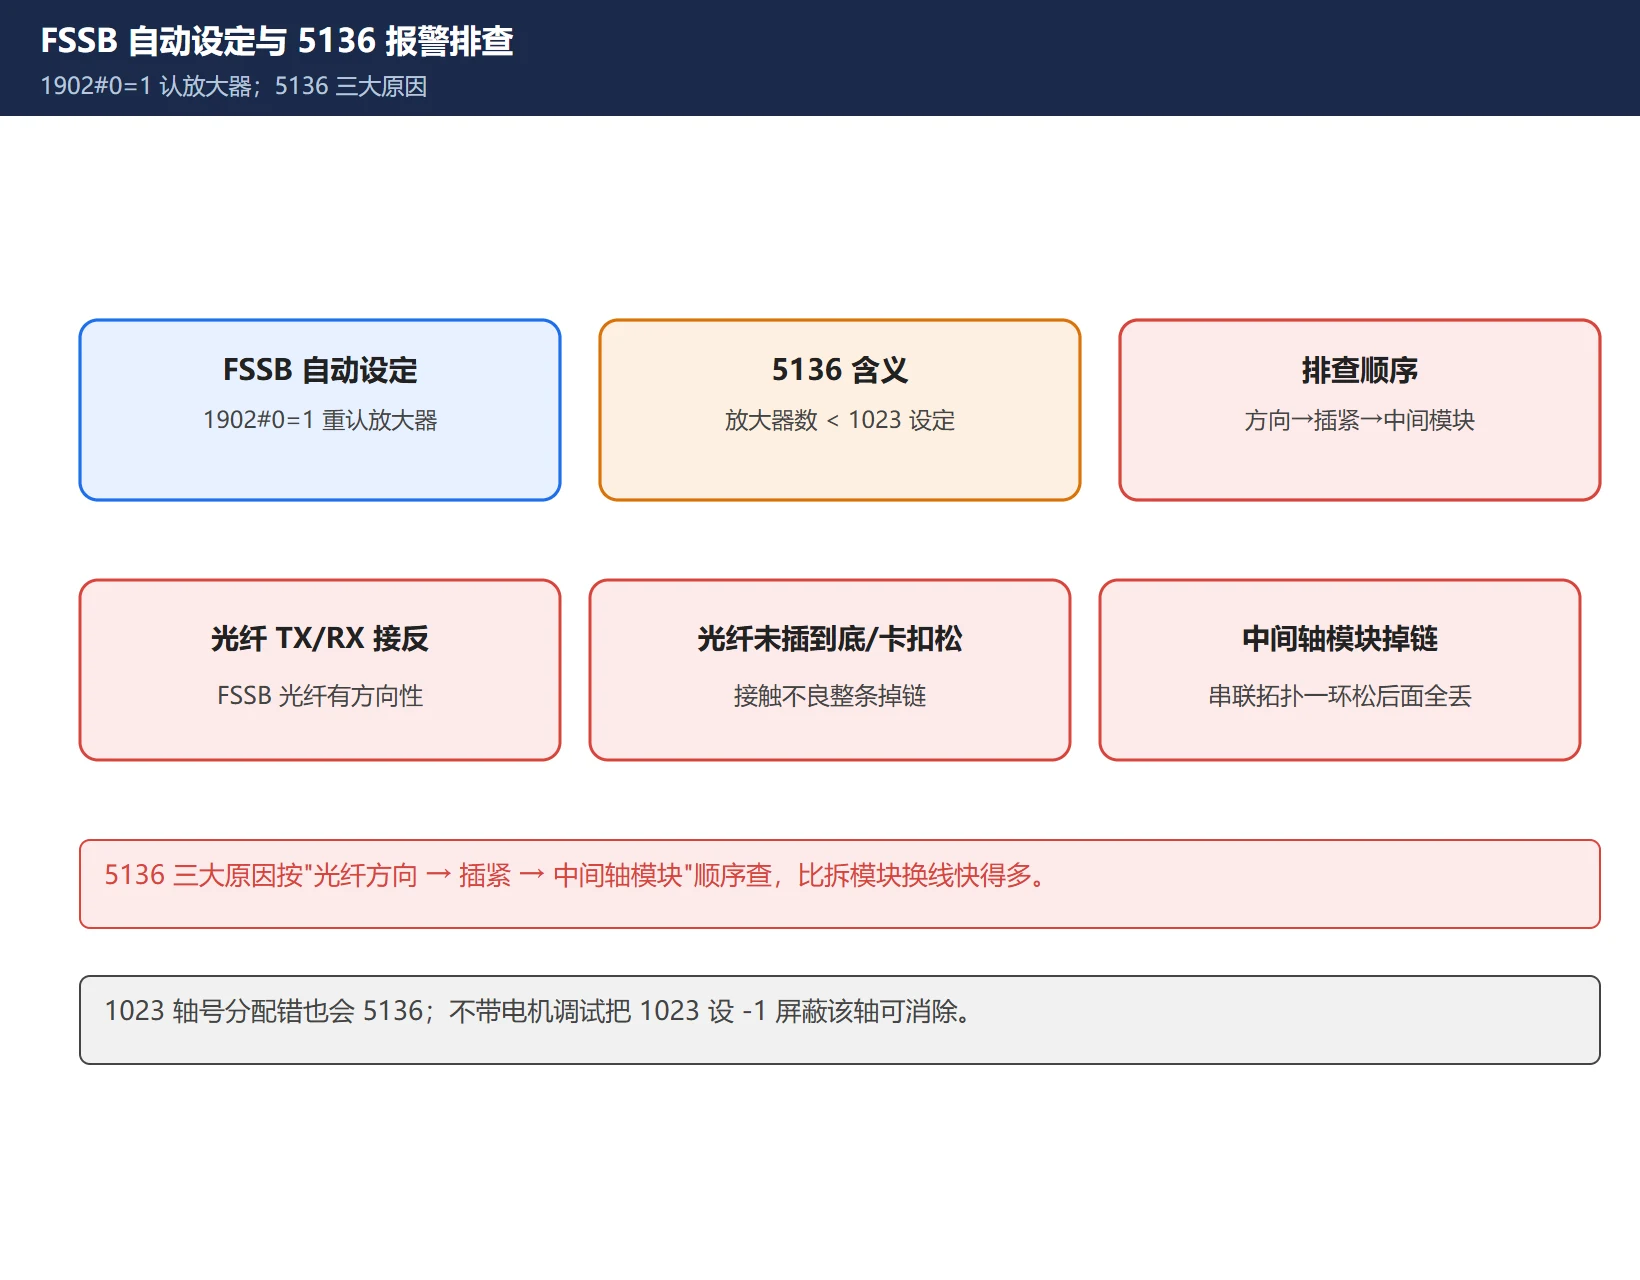
排查 5136 按”光纤方向 → 插紧 → 中间轴模块”顺序查,比直接拆模块换线快得多。
六、初始化后必做:断电重启 + 伺服优化 + 报警排查
初始化不是终点,这几步不能省:
- 断电重启确认:2000#1 自动变 1、无 PW0000 提示,说明初始化真正完成。
- 伺服优化:初始化只把参数算对,增益不一定最优。用 SERVO GUIDE 或直接调 1825(环路增益)等做伺服优化、振动抑制。
- 报警排查:常见 417(伺服参数设定不正确,重做初始化)、SV0413(放大器未准备好)、5136(FSSB)等,按提示回查对应步。
- 参数对比留底:用 SERVO GUIDE 或参数对照表比对新旧参数,确认无异常后再投产。
七、常见坑
- PW0000 不是故障:初始化完提示”请断电”,它在说”我忙完了,重启吧”,照做即可。
- 417 报警:伺服参数设定不正确,多半是一键设定/伺服初始化没走完或电机 ID 错,重做初始化。
- 轴方向反:把对应轴
Direction Set由 111 改 -111(或反之)。 - 尺寸忽大忽小:柔性齿轮比 2084/2085 与螺距/检测单位没对齐,重算。
- 5136 报不停:先查 FSSB 光纤方向和插紧,再查 1023 轴号分配。
常见问题(FAQ)
一键设定和伺服初始化是什么关系?
一键设定(参数设定支援)只负责”轴怎么排”——轴数、轴名、轴号分配(8130/1010/1020/1023 等);伺服初始化(SV SET)负责”电机特性怎么算”——按电机 ID(2020)自动算出脉冲数、齿轮比、方向。两者是先后两步:先一键设定把轴排好,再伺服初始化把每根轴的电机特性算对,中间还有 FSSB 把放大器和轴连上。顺序反了或漏一步,就会出现 417、5136 或轴方向反。
初始化位设 0 重启后变成 1 正常吗?
正常,这是设计行为。No.2000#1(DGPRM)置 0 是为了告诉系统”上电后按电机 ID 重新初始化”;初始化完成后系统自动把它置回 1,并提示 PW0000 请断电重启。看到 2000#1 自动变 1,说明初始化成功。如果一直是 0 且反复提示初始化,检查电机 ID(2020)是否填对、放大器是否上电。
换了不同型号电机,旧参数直接改 2020 行吗?
不建议只改 2020。换不同型号电机,齿轮比、脉冲数、方向都可能不同,只改 2020 会让系统用旧的其他伺服参数配新电机,特性不匹配。正确做法:把 2000#1 置 0 重新走初始化(让它按新电机 ID 重算全套参数),再核对 1820/2084/2085/1821/2023/2024,必要时重做伺服优化。改前先备份参数,改完用 SERVO GUIDE 比对。
最后更新:2026-10-30
相关:FSSB 之外的另外两条总线:I/O Link 与 PROFIBUS 掉站排查 —— 本文讲 FSSB 光纤环(断一处整环瘫);那一篇讲 I/O Link 链式断站和 PROFIBUS 终端/地址/屏蔽五查,三种总线思路相通,机床通信类故障可以对照着查。
相关:回零失败怎么分类排查:轴参数与参考点设置 —— 本文讲一键设定与伺服初始化(8130/2020/1820 等);那一篇讲回零失败时该核哪些参数、顺序怎么走,参数类问题可以对照着查。
相关:尺寸忽大忽小的四条线分离法与排查顺序 —— 本文讲一键设定与伺服初始化(含 CMR 1820、柔性齿轮比 2084/2085 等轴参数);那一篇把尺寸波动的成因拆成机械、检测反馈、工艺刀具、数据基准四条线,参数只是其中一环,别只盯着参数调。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容