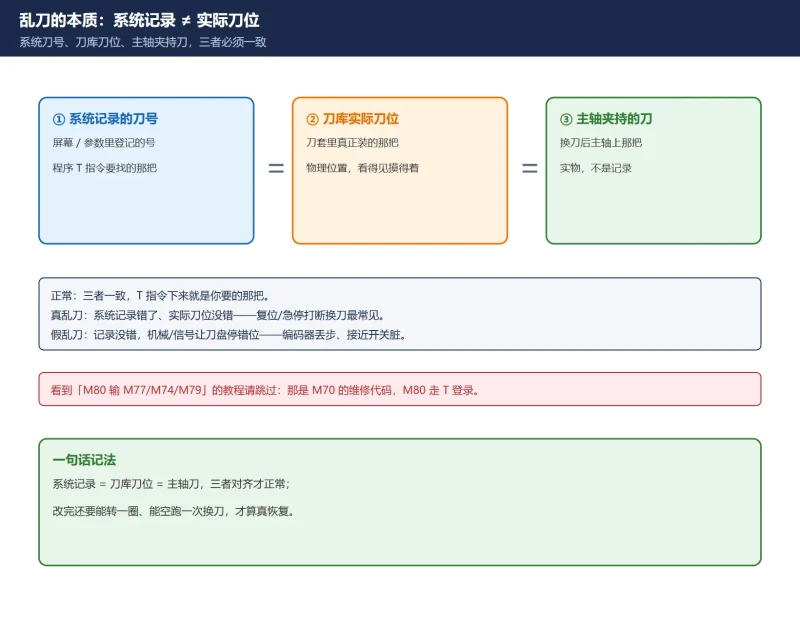



三菱 M80 上处理乱刀,最容易被带偏的一点是:网上大量教程给的是 M70 的 M77 / M74 / M79 维修代码,那是 M70 的一套逻辑,M80 并不走这条路。M80 的正确入口是操作面板 Setup 下的刀具登录(Tool Registration),一把一把把刀号对回刀位。
本文以三菱 M80 / M80V 系列加工中心(含钻攻中心)为主。报警号、参数号凡涉及机床厂自定义的部分,一律以该机床的随机参数表/梯形图为准——不同机床厂差异极大,不能照抄。
一、先分清”真乱刀”和”假乱刀”
上机第一步不是急着改数据,而是先判断是哪一类,否则越修越乱:
- 真乱刀:刀库里物理刀具位置没错,是系统里记录的刀号错了。典型是换刀中途按了复位/急停,系统把”换到一半”的记录写乱了。这类靠 T 登录就能修回来。
- 假乱刀:系统记录没错,是机械或信号让刀盘停错了位——编码器丢步、接近开关被铁屑糊住、传动齿轮跳齿。这类你就算把刀号全改对,转两圈又乱,必须查机械侧。
- 报警分流:多数机床厂会用自己定义的 L 报警(如 L26/L27)提示刀库异常,但这些 L 号是机床厂在梯形图里定义的,同一编号在不同机床上含义可能完全不同,不能拿网上的对照表硬套。
二、三个同步:信号 / 参数 / 机械(三分法定位)
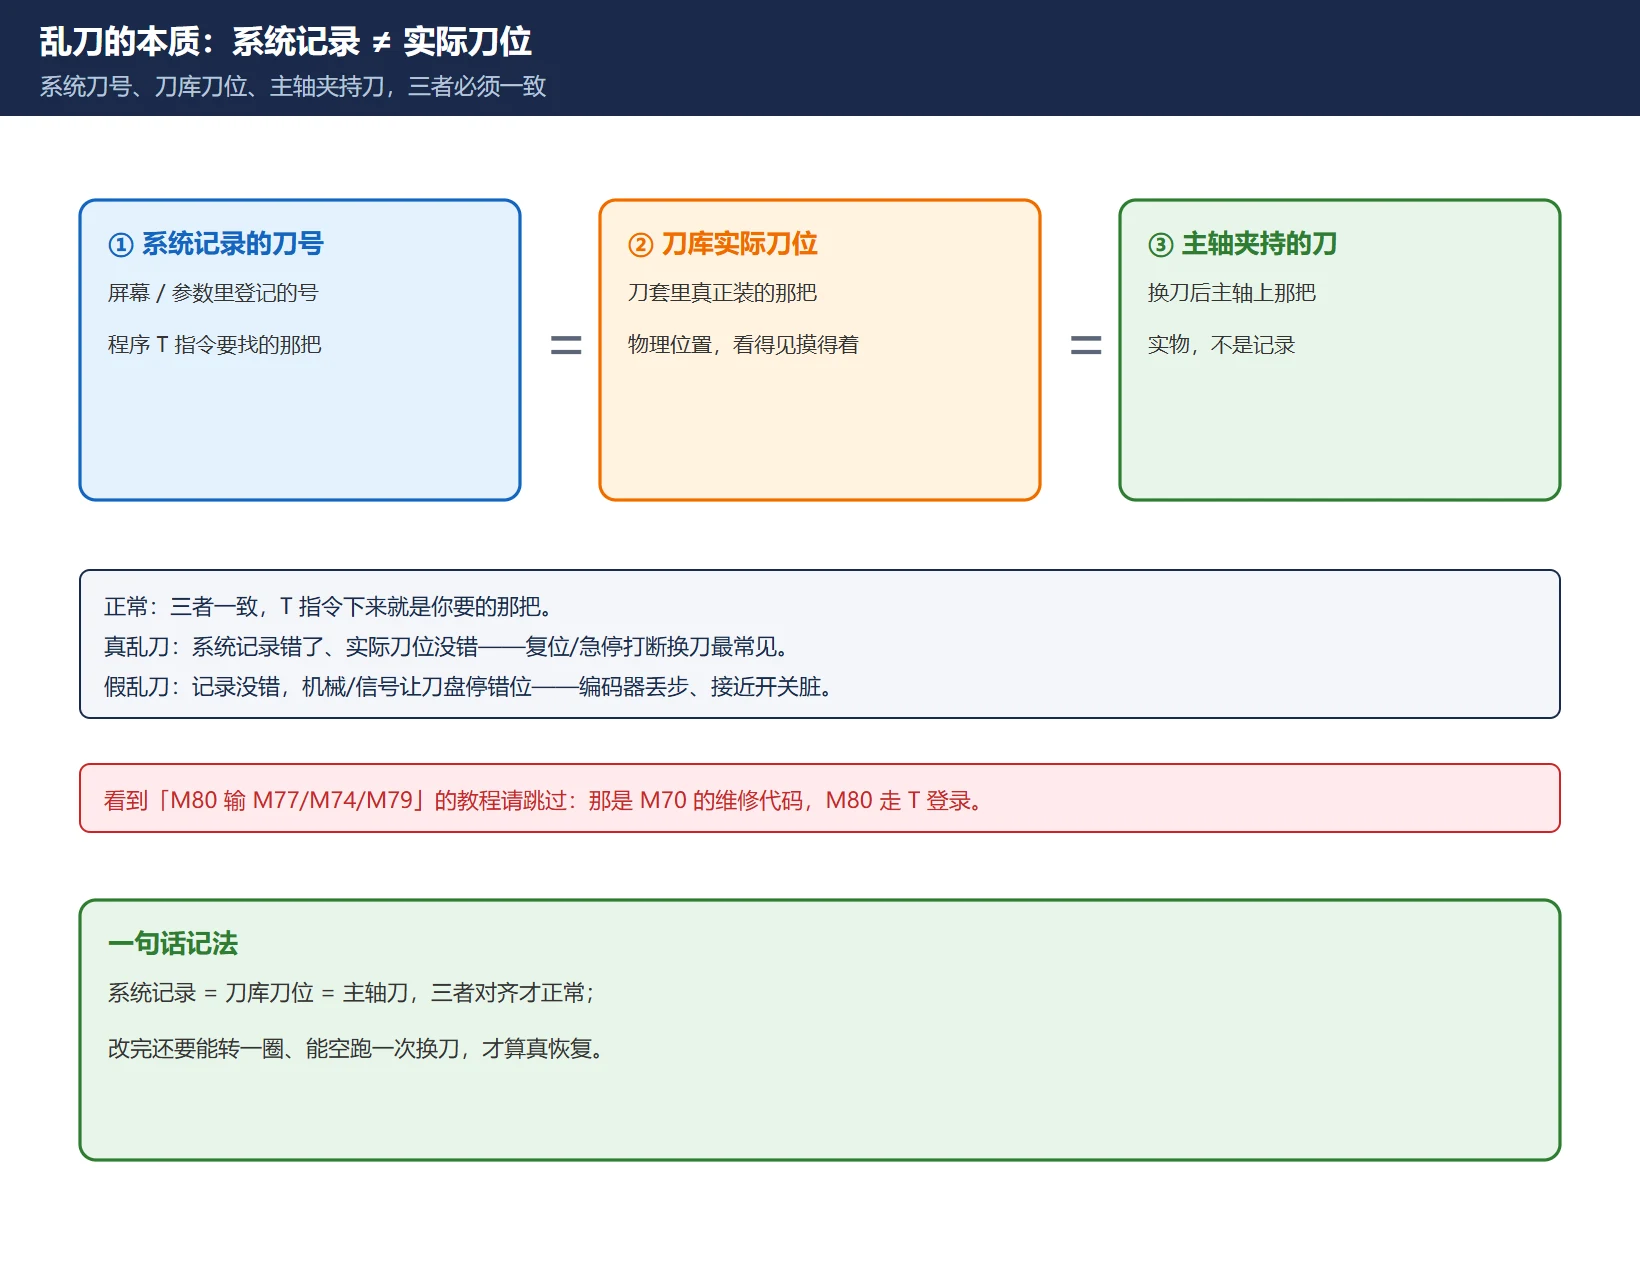
把乱刀的根因归到三类,按这个顺序查,命中率最高:
- 信号同步:刀库电机编码器反馈的刀盘位置、刀套到位接近开关、主轴夹持检测。编码器线缆磨损、接近开关被切屑污染,是最高频的两条。
- 参数同步:刀库容量、换刀点坐标、刀库回零模式(绝对式/增量式)。参数被误改或出厂就设错,会导致”每次开机都乱”或”某个刀位固定错”。
- 机械同步:刀盘传动齿轮间隙过大、刀套翻转机构卡滞、主轴夹持打滑。机械磨损造成的乱刀往往有规律(比如总在某两个刀位之间出错)。
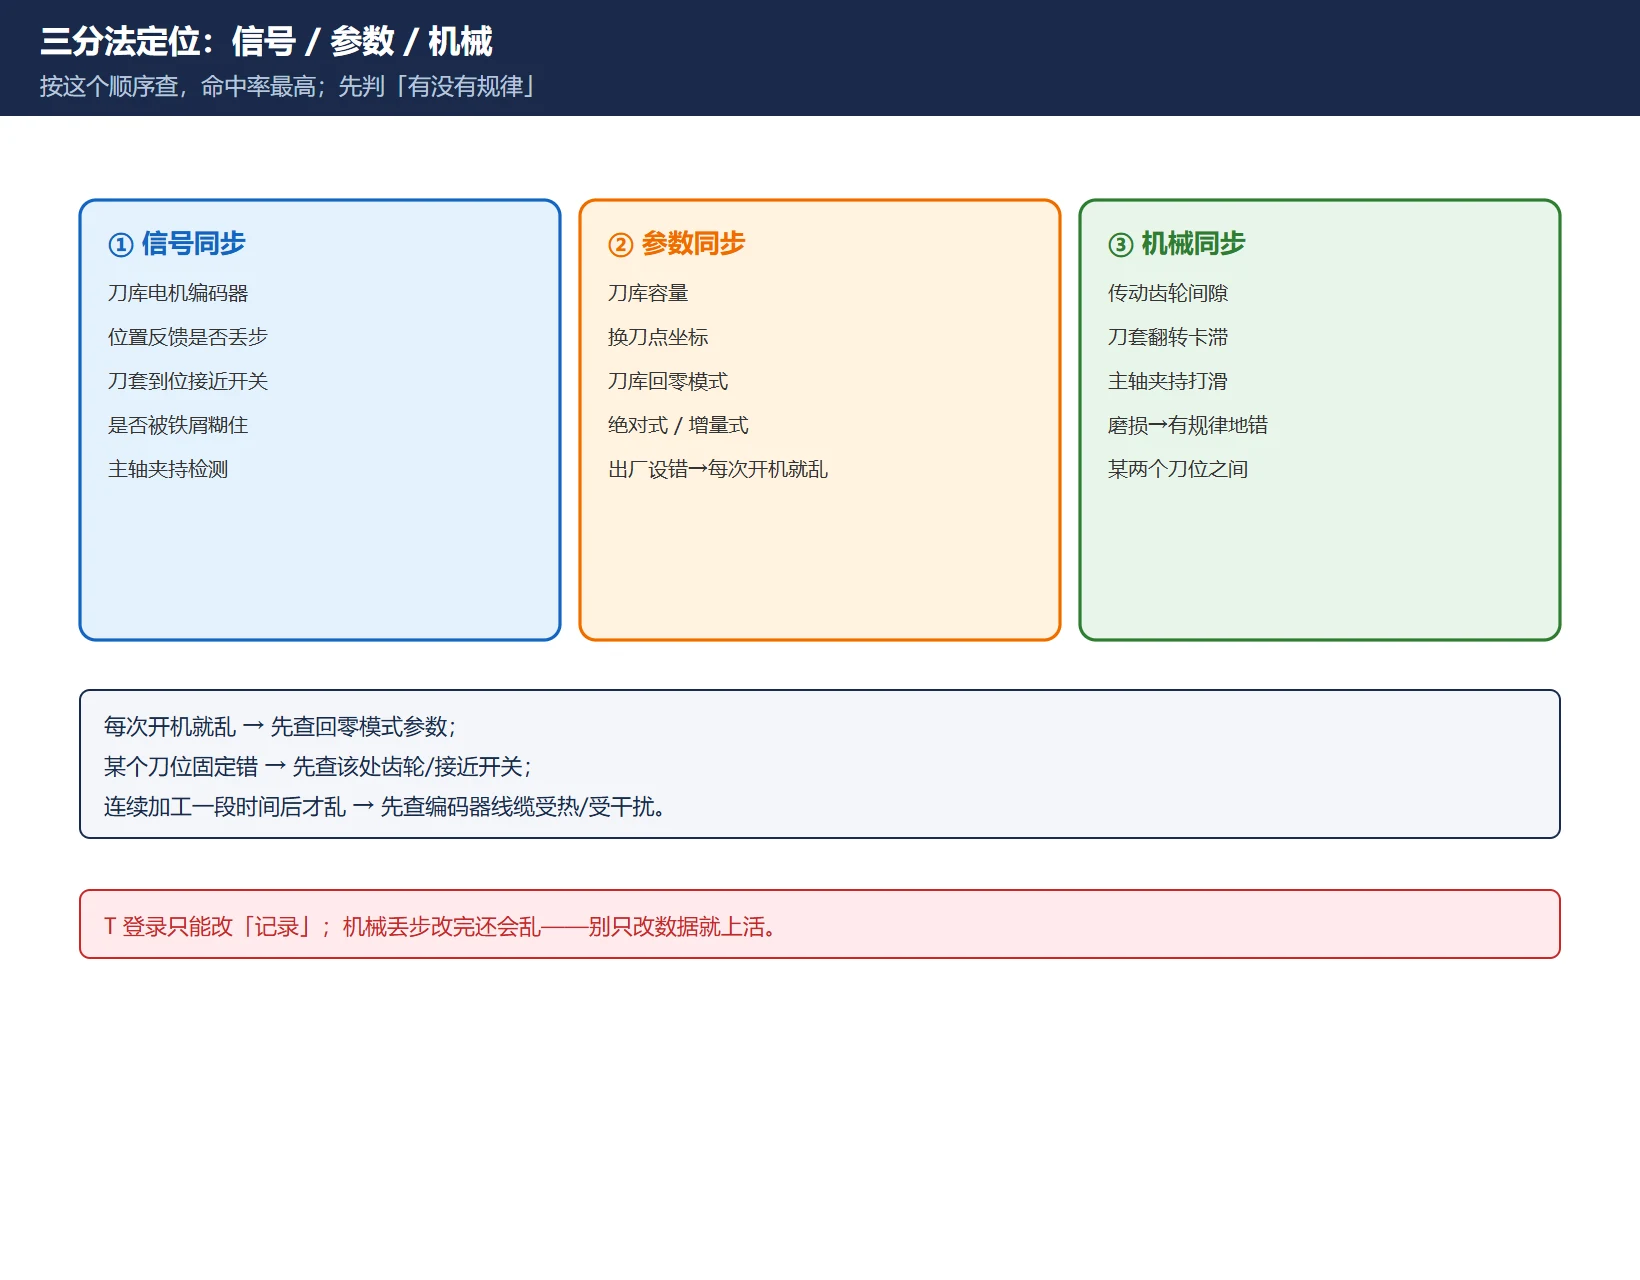
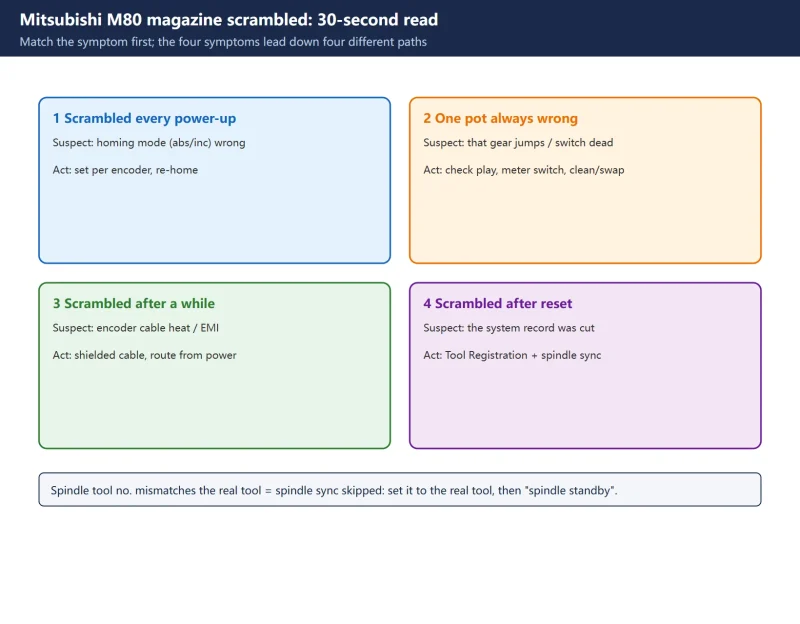
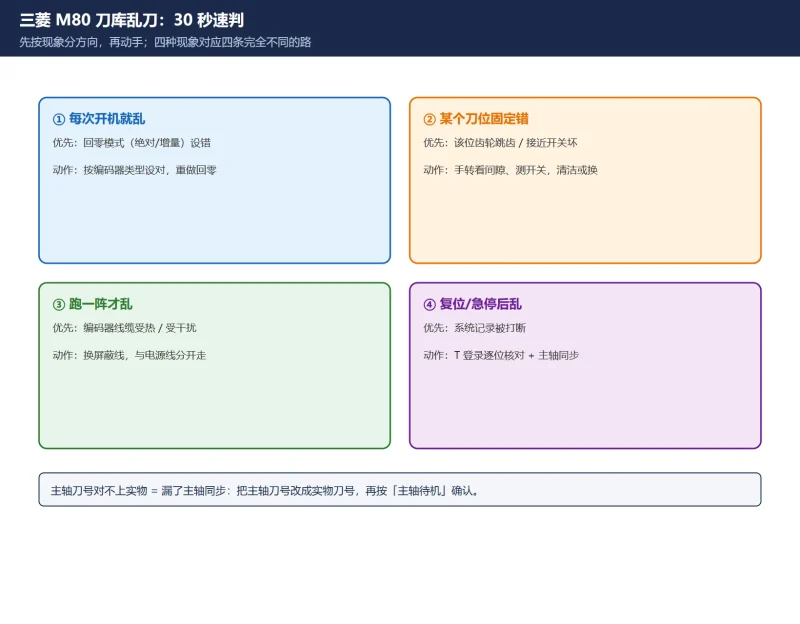
判断规律很有用:每次开机就乱 → 先查回零模式参数;某个刀位固定错 → 先查该处的齿轮/开关;连续加工一段时间后乱 → 先查编码器线缆受热/干扰。
| 现象 | 优先怀疑 | 先查哪里 |
|---|---|---|
| 每次开机就乱 | 刀库回零模式参数 | 绝对式/增量式是否设对 |
| 某个刀位固定错 | 该处传动齿轮或接近开关 | 手转刀盘看间隙、测开关电平 |
| 跑一阵才乱 | 编码器线缆受热/干扰 | 线缆走向与接头,远离电源线 |
| 换刀中途按复位后乱 | 系统记录被打断 | 进 T 登录逐位核对 |
| 主轴刀号与实物不符 | 漏做主轴同步 | 把主轴刀号改成实物刀号 |
三、M80 的核心手段:T 登录逐位修正
M80 修乱刀的主力功能就是刀具登录。它的作用是告诉系统:哪个刀号,装在哪个刀库刀位(magazine pot)、主轴、或待机位置上。官方手册里这个画面就叫 Tool Registration,位置在 Setup 菜单下。
操作要点:
- 面板进 Setup → 刀具登录,屏幕上会列出刀号与它当前登记的刀位/主轴/待机位置。
- 把蓝色光标停在第一个错位的刀号上,按数字键改成实际刀位号,上下键移动光标逐位核对,一把一把对。
- 主轴同步:主轴当前夹着的那把刀,要在”主轴刀号”里改成与实物一致,按”主轴待机”确认。这一步漏了,换刀时系统会以为主轴是空刀或别的刀,直接撞。
- 全部改完后,点动刀盘转一整圈,看屏幕刀号有没有重复、有没有和实物对不上。
- MDI 下用
M19主轴定向、G91 G30 Z0回第二参考点(换刀点),跑一次T01 M6空载换刀验证。
有的机床厂会给刀具登录加参数锁定/密码,改不动时先找厂家确认解锁方式,别硬改。
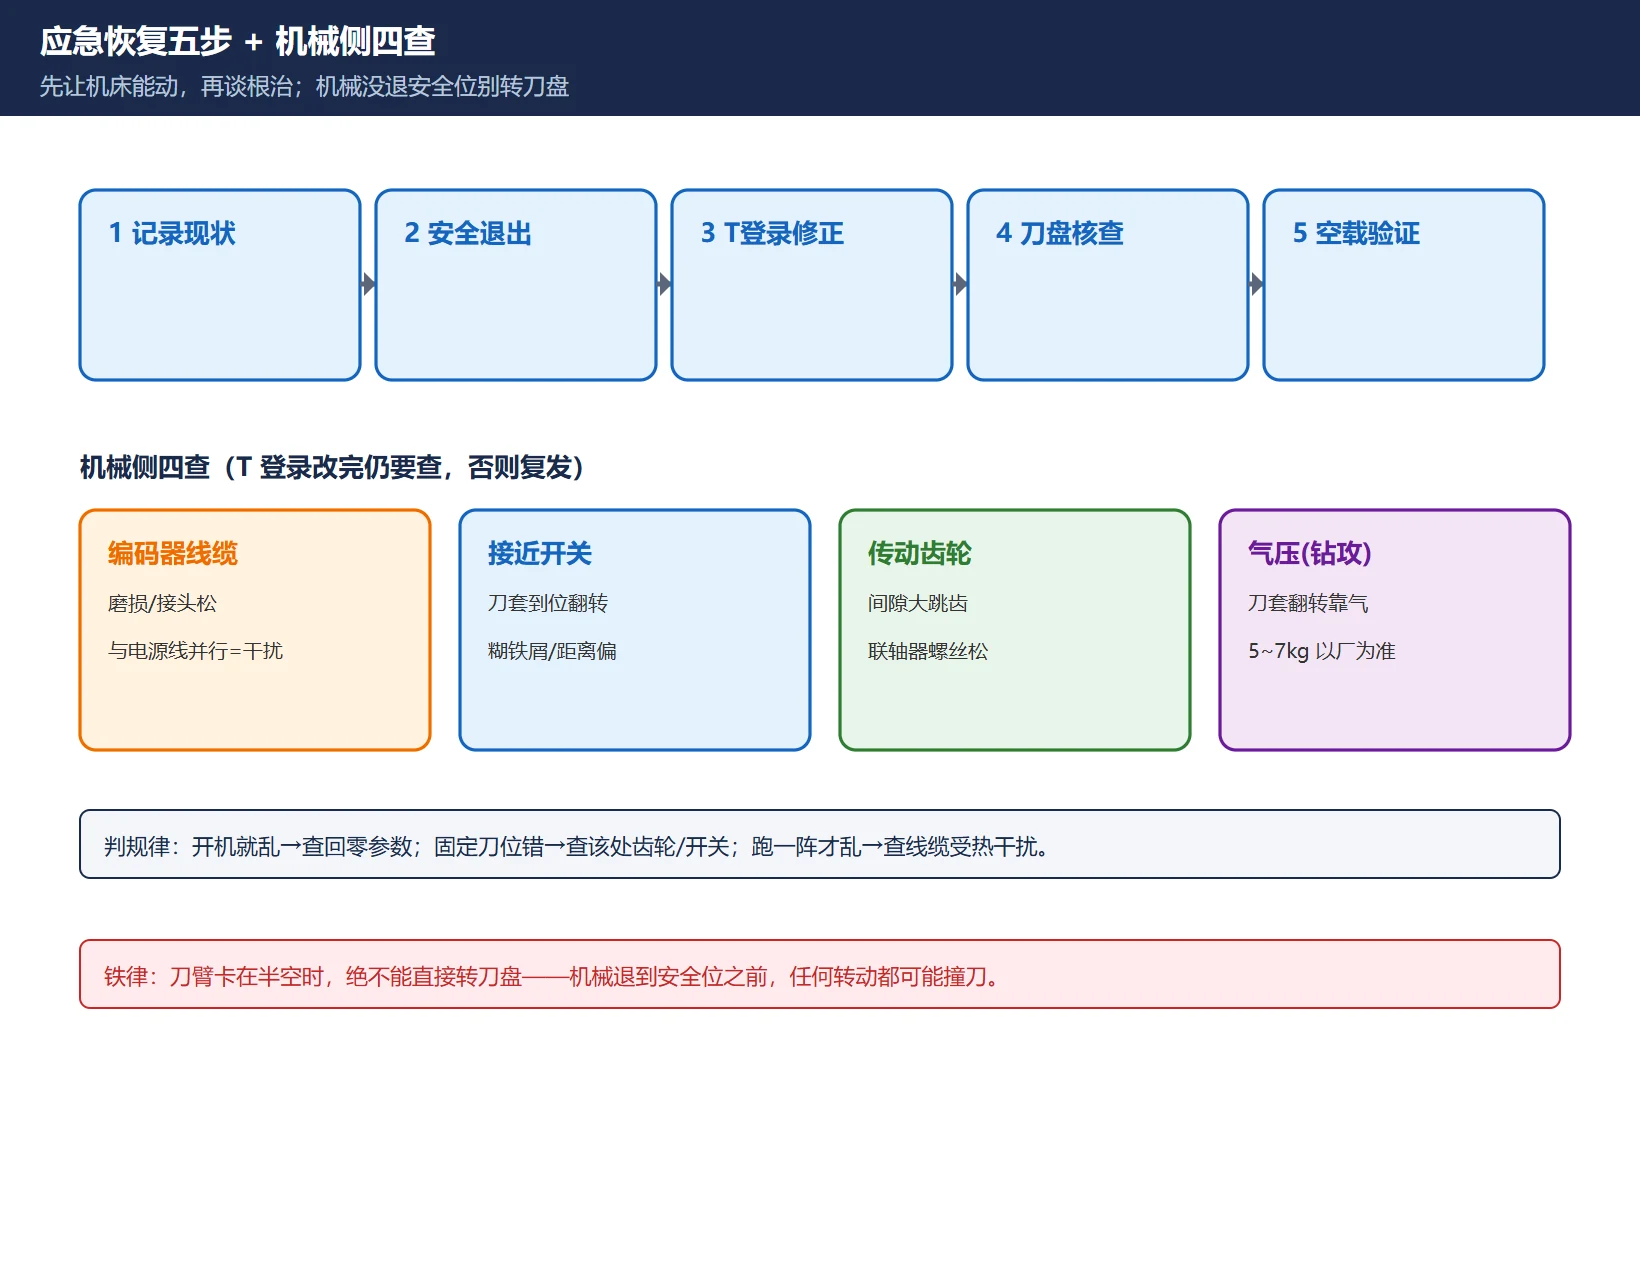
四、应急恢复五步(现场可照做)
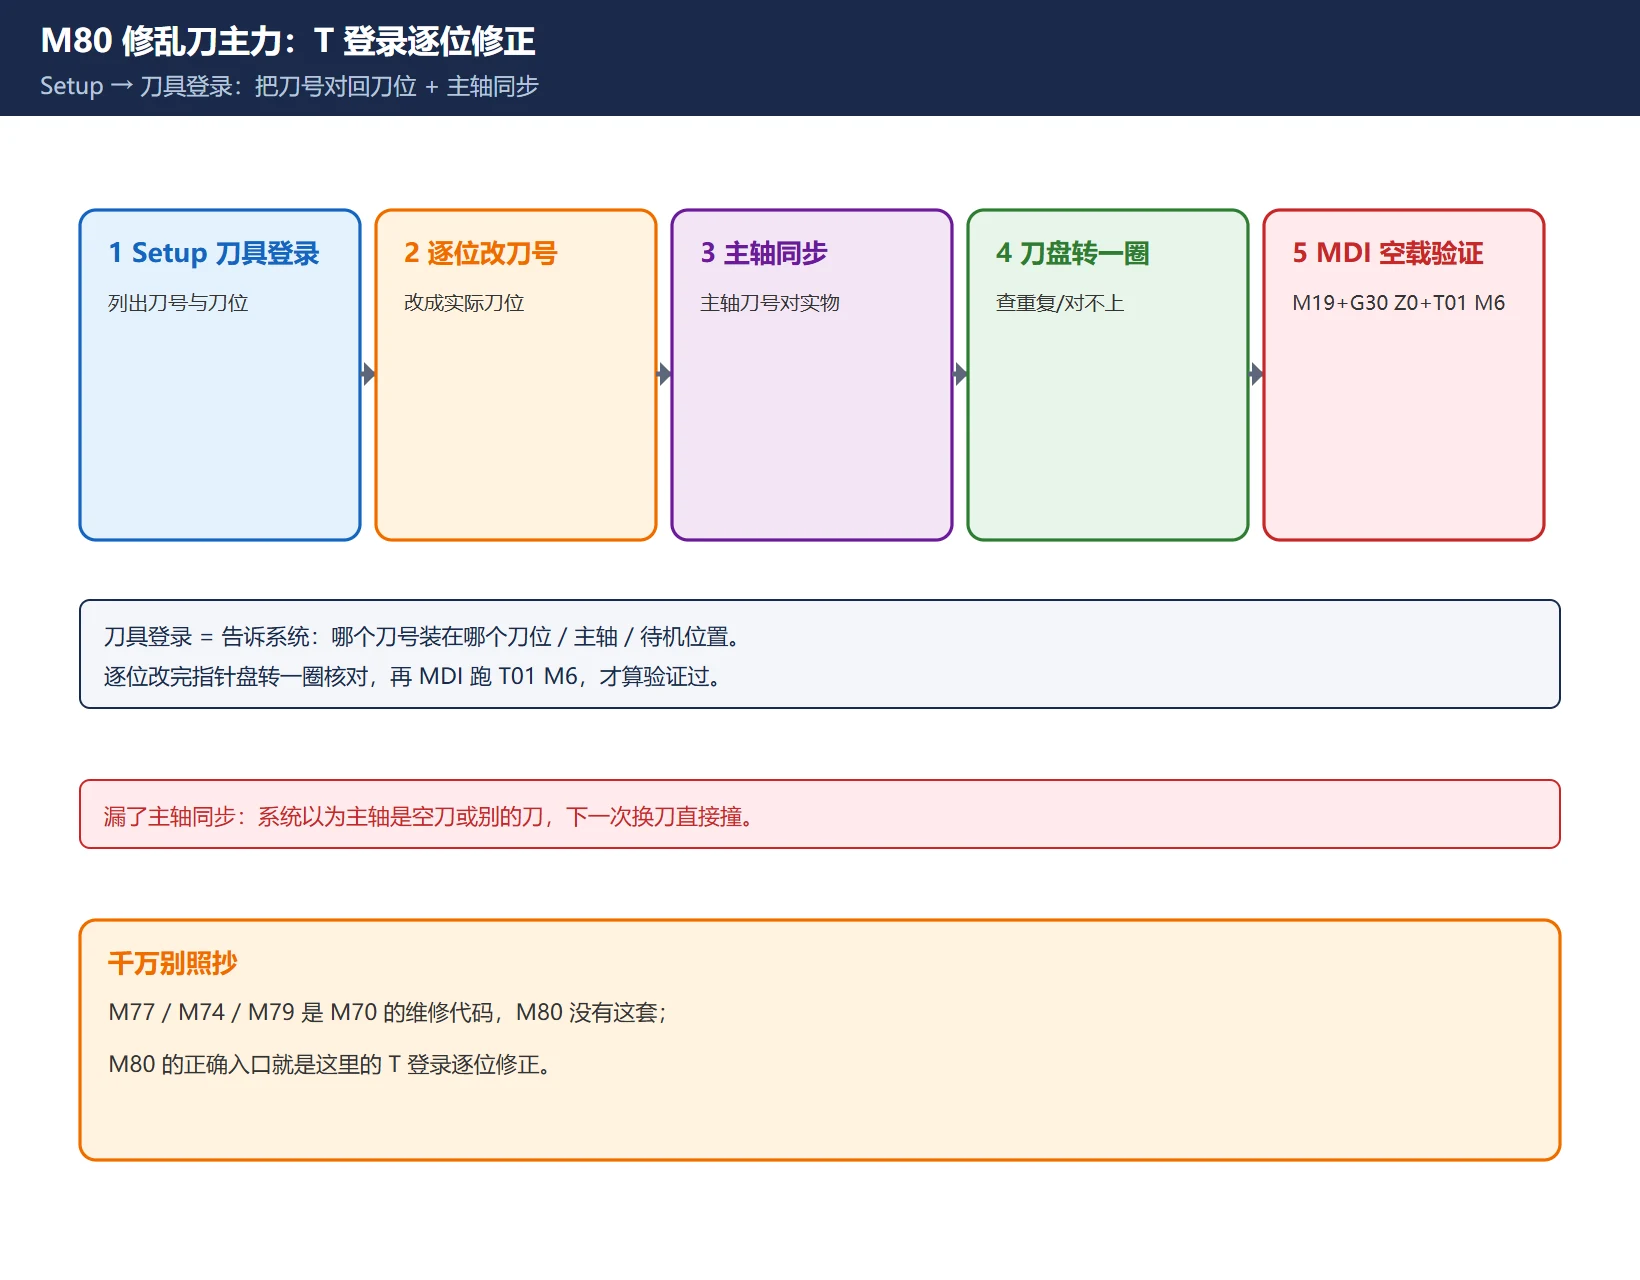
乱刀停机时按这五步走,先让机床能动,再谈根治:
- 记录现状:先抄下屏幕所有刀号与刀位、当前报警号、主轴停在哪。这一步是后面定位根因的唯一依据,别跳过。
- 安全退出:急停 → 手动把主轴/刀臂摇回安全位置(刀臂式刀库尤其注意,刀臂卡在半空不能直接转刀盘)。
- T 登录修正:按上一节把刀号对回刀位,主轴刀号同步。
- 刀盘核查:点动刀盘转一圈,确认无卡顿、无异响、刀号无重复。
- 空载验证:MDI 跑
T01 M6,再抽一两把刀换一遍,确认刀号与实物一致才算恢复。
五、参数与信号:哪些能查、哪些绝不能照抄
网络上关于 M80 刀库参数的流传版本互相打架(同一个功能,有的说 P1032、有的说 #18036),这类参数号不要直接抄。正确做法是拿该机床的随机参数表对照功能名去查,而不是照数字填。
能确认的通用口径:
- 刀库刀具数据区:M80 系列的刀库刀具数据从 R10700 起按刀位顺序排布(官方 PLC 接口手册),这是梯形图/PMC 侧读写刀号的地方。
- 刀具寿命管理:备用刀数据在 R11800~R11823,当前刀数据在 R11824~R11847,主轴刀号在 R12200/R12201。
- 换刀点:通常用
G91 G30 Z0回第二参考点,主轴定向用M19——这是通用 G/M 代码,不受机床厂影响。
🚨 重点纠正:M77(维修模式激活)、M74(刀库归零)、M79(刀号重排)是 M70 系统的维修代码。M80 上没有这一套,看到”M80 输 M77/M74/M79″的教程,直接跳过——M80 走的是 T 登录逐位修正。
六、机械侧:信号与磨损的四个检查点
信号和机械不查,T 登录改好了也会复发:
- 编码器线缆:摸一摸是否有磨损、接头是否松动;线缆若与电机电源线并行敷设,电磁干扰会让位置反馈丢步。规范做法是分开走线、间距拉开。
- 刀套到位接近开关:用万用表测输出,刀套到位时电平应翻转;不翻转就是开关脏了或坏了。清洁感应面、核对感应距离。
- 传动齿轮/联轴器:手动转刀盘感受有无明显间隙或卡顿,间隙过大要调齿轮啮合或紧固联轴器螺丝。
- 气压(钻攻中心):钻攻中心刀库/换刀多靠气动,气压不足会导致刀套翻转不到位。机床厂一般要求 5~7 kg/cm²,具体以该机床要求为准,低于下限先别急着修电气。
七、预防清单
- 班前:空转刀盘一圈,确认无异响;钻攻中心看气压表是否在范围内。
- 每周:清洁接近开关感应面;检查编码器线缆走向与接头。
- 每月:核对刀具登录表与实际刀具,清一次刀库周边铁屑。
- 每次异常停机后:只要在换刀过程中按过复位/急停,恢复后必须先核对刀号再上活。
常见问题
M80 能不能像 M70 那样输 M77/M74/M79 一键重整刀库?
不能。M77/M74/M79 是 M70 系统的维修代码,M80 没有这套逻辑。M80 修乱刀的正确入口是 Setup → 刀具登录,逐位把刀号对回刀位,再做主轴同步。硬套 M70 的代码在 M80 上无效,甚至可能被当作普通 M 代码忽略,白白耽误时间。
改完 T 登录,转两圈又乱了,是怎么回事?
说明不是”记录错”而是”机械/信号错”,属于假乱刀。重点查三条:编码器线缆是否磨损或受干扰(与电源线并行是大忌)、刀套到位接近开关是否被切屑糊住、传动齿轮是否跳齿。T 登录只能修正系统记录,修不了机械丢步,所以会反复。
屏幕上出现 L26/L27 这类报警,能直接按报警表处理吗?
要谨慎。L 开头的是机床厂在 PLC/梯形图里自定义的报警,同一编号在不同机床上含义可能不同。正确做法是查该机床的报警说明书或梯形图注释,而不是套用网上的通用对照表。报警号只是线索,不是结论。
最后更新:2026-11-01
延伸阅读:M80 梯形图写入见 GX Developer 写梯形图;报警代码阅读见 M80/M70 报警代码五系族谱;伺服参数见 M80 伺服参数速查。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。























暂无评论内容