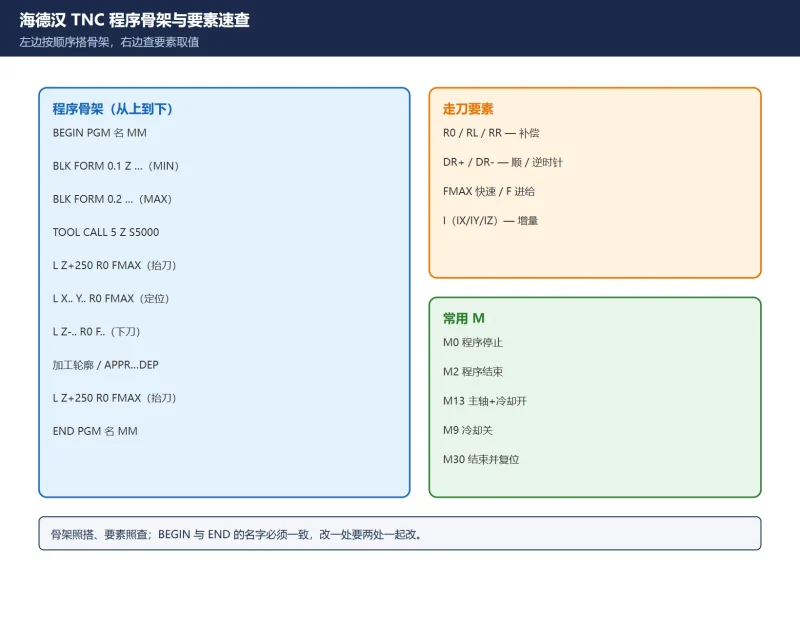



这页把海德汉 TNC(Klartext 对话式)最常用的程序段压成一张对照表:写程序时对号,读别人程序时对号。完整的逐行讲解在正文《海德汉 TNC 对话式编程入门》里。
以 TNC 620 / 320 / 128 系常见语法为准;不同机型/软件版本软键与循环号可能不同,以随机手册为准。
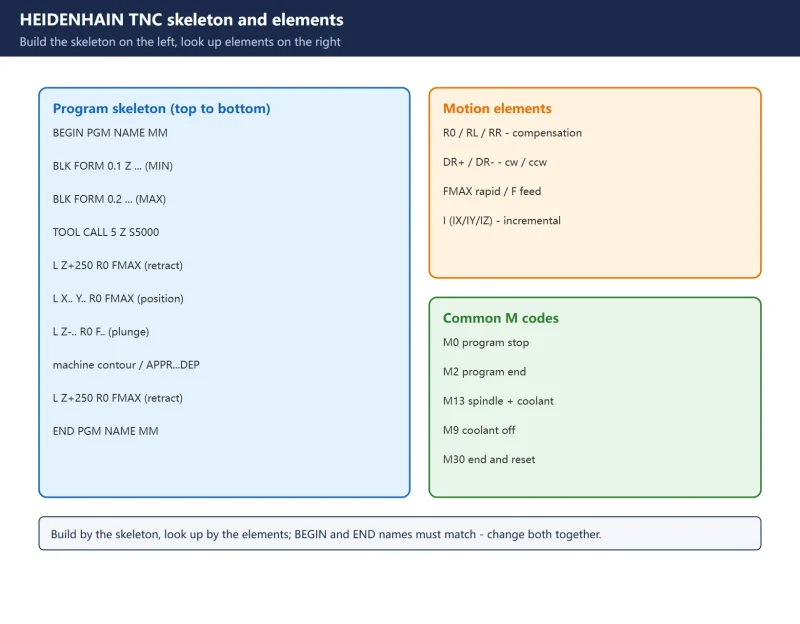
一、程序结构:推荐的 8 步布局
- 调刀、定义刀具轴
- 抬刀(退到安全高度)
- 在加工平面把刀具预定位到轮廓起点附近
- 沿刀轴下到工件上方或直接到加工深度(必要时开主轴/冷却)
- 接近轮廓(APPR)
- 加工轮廓
- 离开轮廓(DEP)
- 抬刀、结束程序(END PGM)
二、最常用程序段全表
| 程序段 | 写法示例 | 作用 |
|---|---|---|
BEGIN PGM | BEGIN PGM 名 MM | 程序开始·名字·单位 |
BLK FORM 0.1 | BLK FORM 0.1 Z X+0 Y+0 Z-40 | 毛坯:主轴轴 + MIN 点 |
BLK FORM 0.2 | BLK FORM 0.2 X+100 Y+100 Z+0 | 毛坯:MAX 点 |
TOOL CALL | TOOL CALL 5 Z S5000 | 调 5 号刀·刀具轴 Z·转速 5000 |
L | L X+90 Y+90 R0 F200 | 直线到目标坐标 |
CC | CC X+50 Y+50 | 圆弧中心 / 极坐标极点 |
C | C X+.. Y+.. DR+ | 圆弧:给终点 + 圆心 |
CR | CR X+.. Y+.. R+10 DR+ | 圆弧:给终点 + 半径 |
CT | CT X+.. Y+.. | 相切圆弧 |
RND / CHF | RND R5 / CHF 2 | 倒圆 / 倒角 |
APPR | APPR LT ... / APPR LCT ... | 接近轮廓 |
DEP | DEP LT ... | 离开轮廓 |
CYCL DEF | CYCL DEF 200 DRILLING | 定义固定循环 |
CYCL CALL | CYCL CALL / CYCL CALL PAT | 调用循环 / 按阵列调用 |
PATTERN DEF | PATTERN DEF POS1(...) | 定义孔位阵列 |
LBL / CALL LBL | LBL 1 / CALL LBL 1 | 标签 / 调用子程序或重复 |
END PGM | END PGM 名 MM | 程序结束(名字要对应) |
三、走刀段要素速查
| 要素 | 取值 | 含义 |
|---|---|---|
| 半径补偿 | R0 / RL / RR | 不补偿 / 左补偿 / 右补偿 |
| 圆弧方向 | DR+ / DR- | 顺时针 / 逆时针 |
| 进给 | F200 / FMAX | 每分钟进给 / 快速 |
| 增量 | IX / IY / IZ | 相对当前位置再走多少 |
| 主轴冷却 | M13 / M9 | 主轴+冷却开 / 冷却关 |
四、常用 M 代码
| M | 作用 |
|---|---|
M0 | 程序停止(无条件暂停) |
M2 | 程序结束 |
M3 / M5 | 主轴正转 / 主轴停 |
M13 | 主轴正转 + 冷却开 |
M9 | 冷却关 |
M30 | 程序结束并复位 |
M 代码的具体含义以机床厂/机型为准;有些 M 是机床厂自定义(如换刀、夹紧),别照搬。
常见问题
这张表和正文是什么关系?
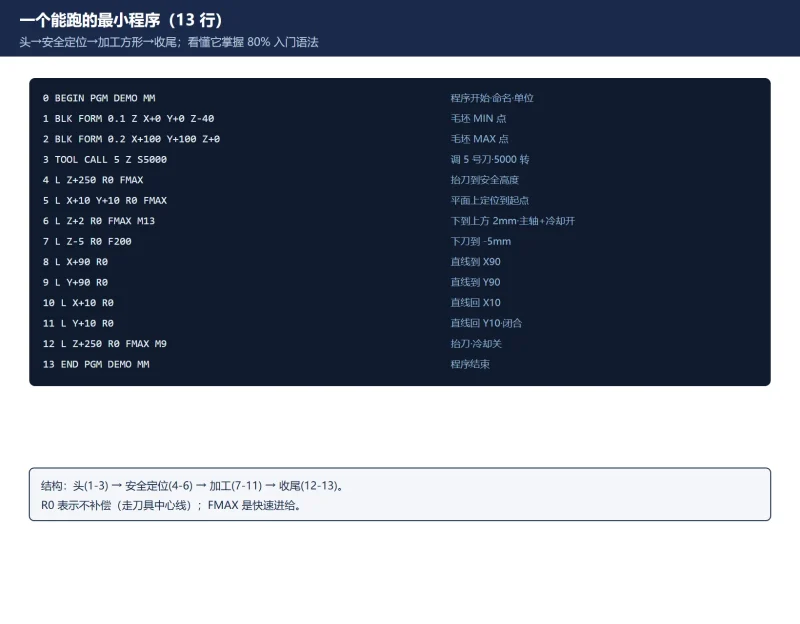
这页是”对号表”:写/读程序时快速查某个段怎么写、某个要素什么含义。正文《海德汉 TNC 对话式编程入门》用一个 13 行完整程序逐行讲清为什么这么写,包括常见错误,适合入门系统学。
为什么 BEGIN 和 END 的名字必须一致?
BEGIN PGM 名 MM 和 END PGM 名 MM 里的名字是程序标识,系统靠它配对。名字不一致或改了 Begin 没改 End,程序结构就不完整,容易报错或模拟异常。改程序名时两处一起改。
R0 和 RL/RR 在速查表里怎么选?
速查表只告诉你取值,怎么选看用途:走刀具中心线、练手或钻孔定位用 R0;铣外形、铣型腔这类要按刀具半径偏移的,用 RL(刀在轮廓左)或 RR(刀在轮廓右)。选错就是差一个刀半径的尺寸误差。
最后更新:2026-11-01
本文有英文版:HEIDENHAIN TNC Block Quick Reference: BEGIN/BLK FORM/TOOL CALL/L/C/CR/APPR/CYCL DEF
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
© 版权声明
文章版权归作者所有,未经允许请勿转载,本资源仅供学习交流,请于下载后24小时内删除,严禁商用。
THE END























暂无评论内容