


一句话答案:‘瞪眼法’是先看现象再判方向的 FANUC 故障判别法:先按故障阶段(开/停/运行)、频率(偶发/一直)与原因(硬件/软件)分类,再查黑屏、PMC、伺服等报警,老机床硬件概率大、新机床参数 PMC 概率大,一切以实际为准。
一、故障的定义:机床不能够正常工作
故障的发生阶段:开机时、停机时、运行时 新机床 老机床
机床发生的故障的频率:偶发、一直发生
故障的原因:硬件、软件
故障最终解决方法:1、更换 2、维修 3、更改
对于硬件方面一般更换和维修、对于软件方面(PMC和参数)对应修改即可解决
故障属于哪方面的,我们首先需要使用“瞪眼法”眼睛去看的方法进行先判别,然后结合实际故障发生的过程,判断具体的方面,然后采取最终的解决方法
以下是根据个人在实际解决问题大概归纳,可能不是太完善,后续会继续更新:
如何学习“瞪眼法”判断问题?
1、根据【FANUC知识库群】的文章自行判断
2、将故障问题图片、参数和PMC文件发到群里,大家问你判断
3、跟踪问题最终解决方法,归纳学习。
基本常识:
“瞪眼法”的核心是判断问题的方向,这个判断过程肯定是借助系统或者机床故障的一些信息来判断,从不妄自猜测,从不胡乱猜测,一切来源于实际。
- 对于一些硬件故障,老机床硬件故障概率大,新机床参数和PMC可能性比较大。
- 一开机就报警,硬件故障概率大。
- 偶发报警、连接部分或者电缆、插头概率性大。
- 出现故障,第一步先想一下出现报警指示的部件的位置,比如伺服报警、主轴报警、黑屏报警。第二步查看与该部件相关的接线、插头等等
- 按照以上几个基本常识进行排查,基本上可以解决故障。
硬件故障:更换、插拔、维修 软件故障:诊断、修改
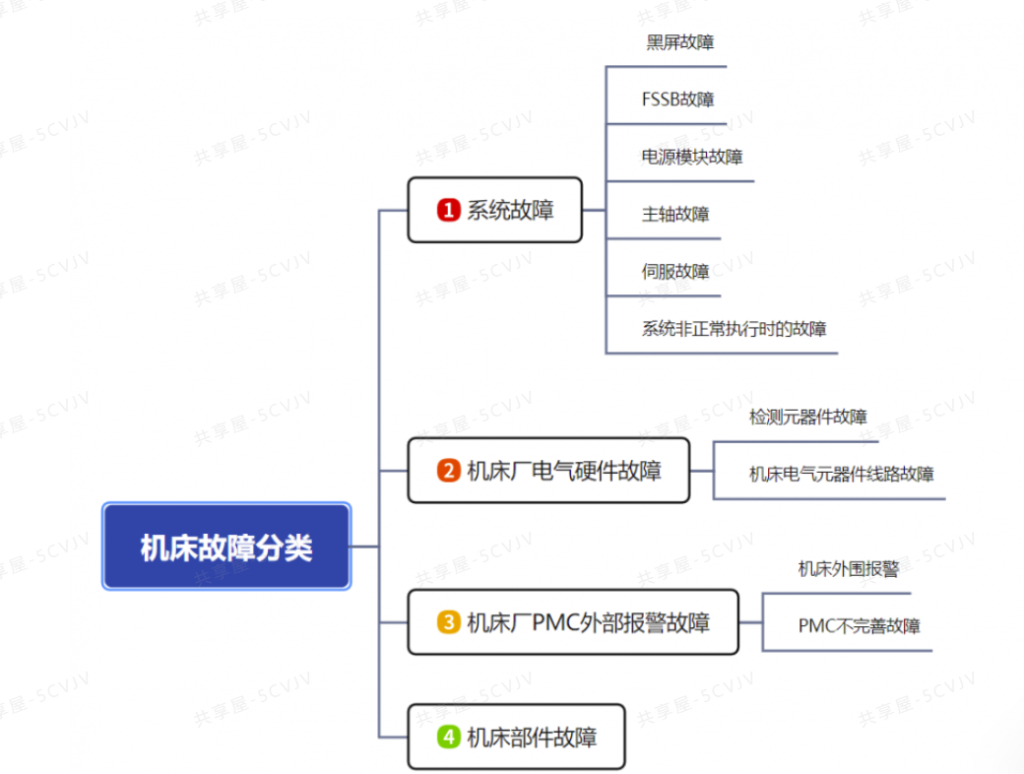
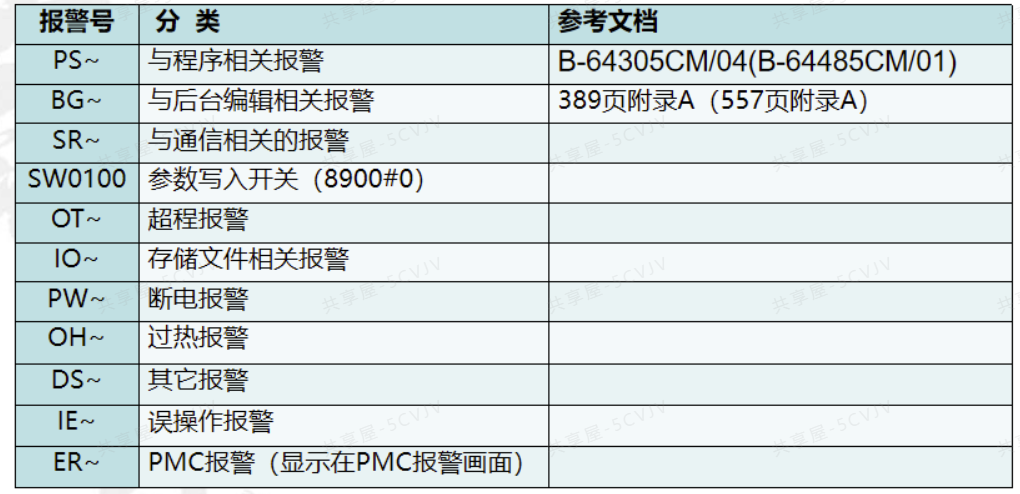
报警种类分类,此本分报警可以在FANUC维修手册中找到
一、黑屏报警
此类报警属于开机后系统就不能够正常开机,出现如下所示的界面:
解决方法:维修、更换、总清
二、PMC报警
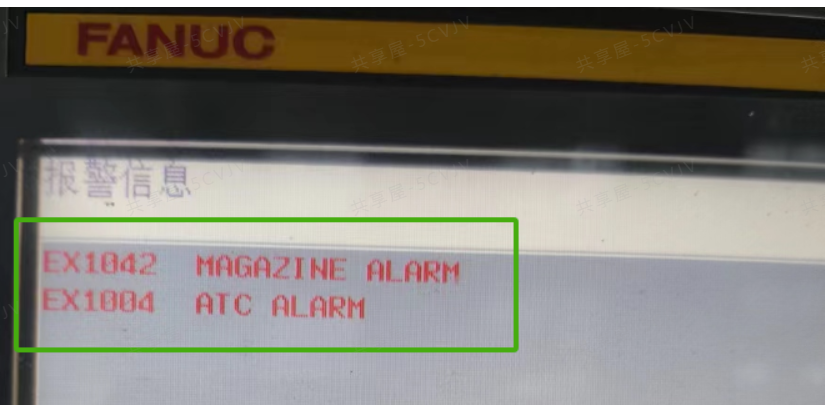
此类报警最常见,属于PMC程序针对机床外部检测信号出现的报警信息,一般通过报警信息可以大概判断问题的原因所在,比如如上报警 EX1042为报警号 MAGAZINE ALLM 为报警信息,翻译过来为刀库报警。但是需要搞清楚具体是什么情况导致的报警,需要通过PMC的程序进行检查,学习此部分的,可以查看PMC的基础文章。如果刚开始不会,可以将PMC备份上传到群中,帮你分析,学习过一次基本上这种问题就可以很清楚去解决了。具体查看PMC专题文章学习
共享屋零基础学习PMC电子书:
FANUC相关技术文章列表
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,不要套用理论结论。

















暂无评论内容