


绝大多数现场问题不在编程,而在没人真正搞懂这一组参数在管什么。中文网络上流传的刚性攻丝参数表互抄严重、错误不少(比如把主轴转速上限说成 5200、把 5214 说成”回退方式”),照抄反而容易调坏。
本文按”原理 → 参数链 → 诊断 → 报警排错”的顺序,把 5200–5294 这一整套参数的真实含义和调试逻辑讲清,并逐条纠正几个流传很广的错误说法。
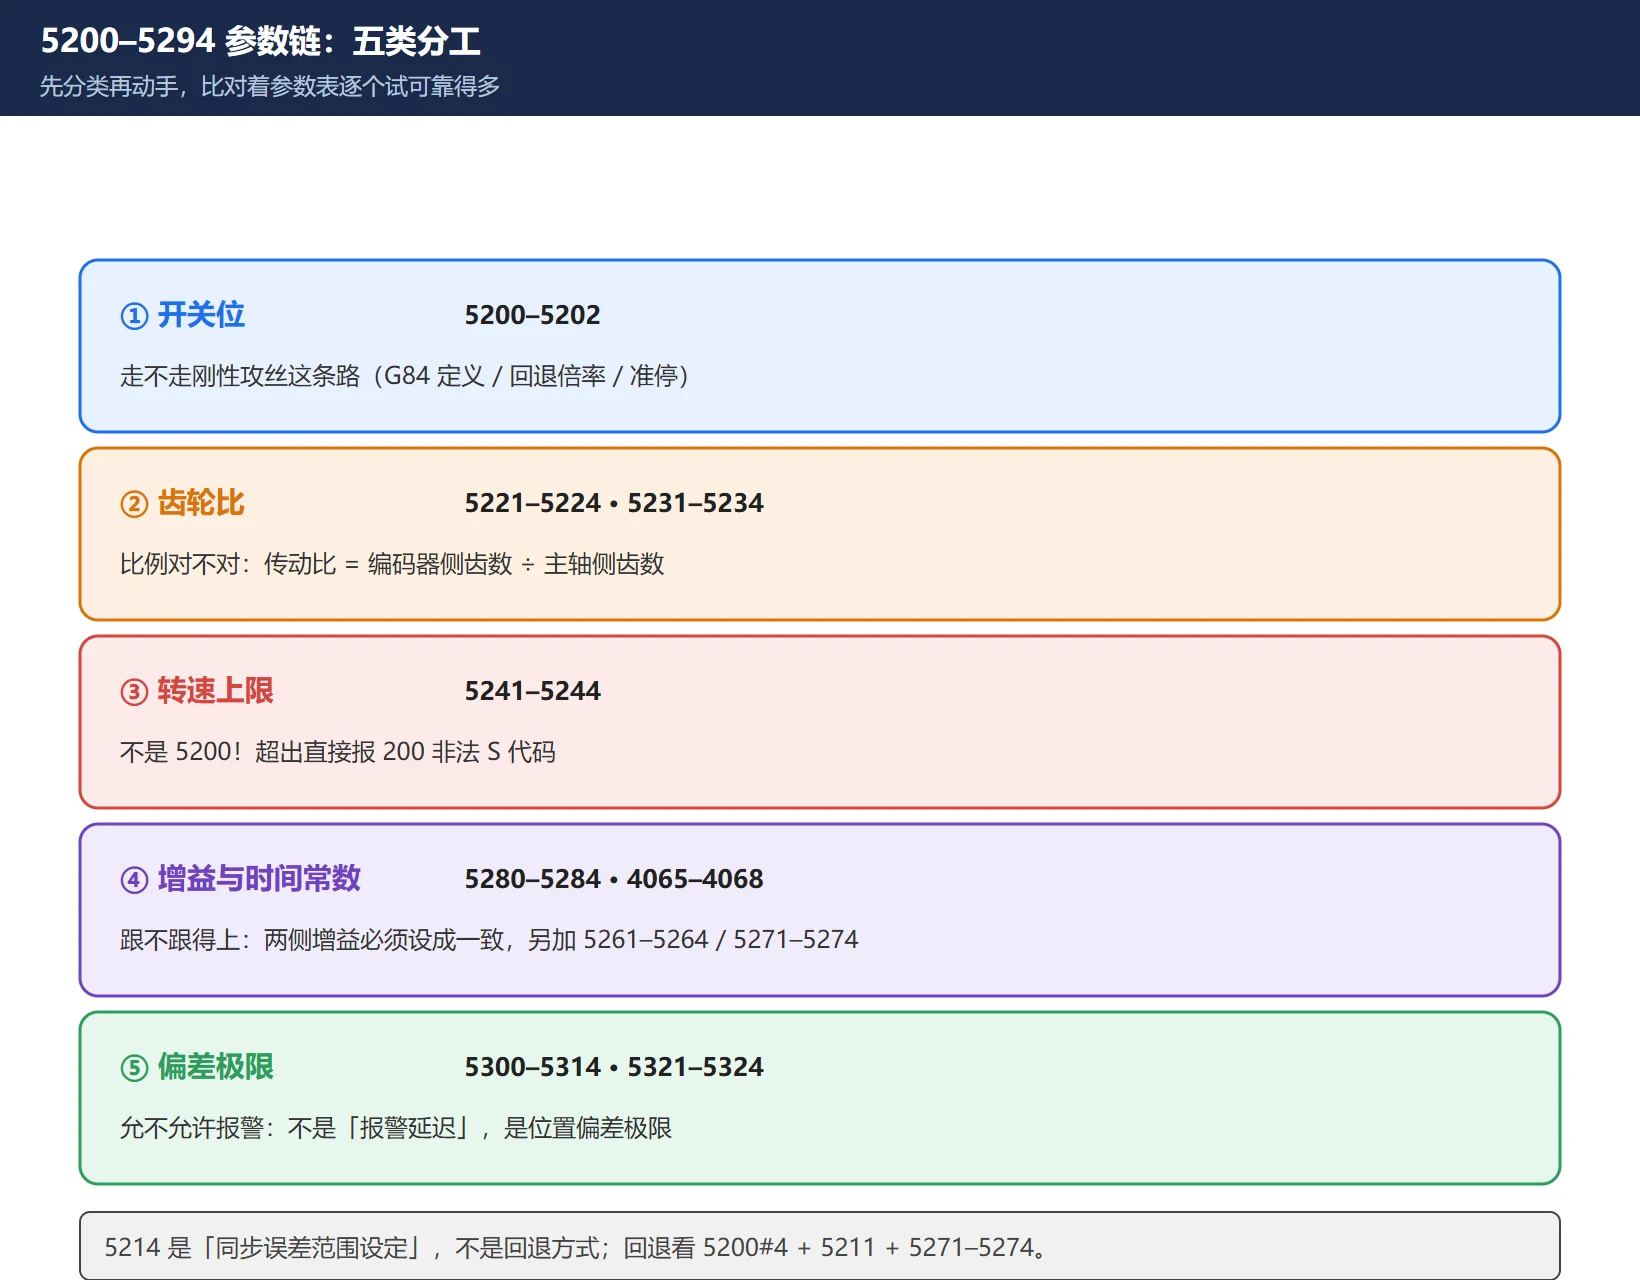
一句话:刚性攻丝的本质是”主轴转角”和”进给位移”严格线性同步(P = F / S)。 所有参数都是为这一条服务的——开关位决定走不走这条路,齿轮比决定比例对不对,增益和时间常数决定跟不跟得上,偏差极限决定允不允许报警。
一、刚性攻丝 vs 柔性攻丝:为什么必须”相位同步”
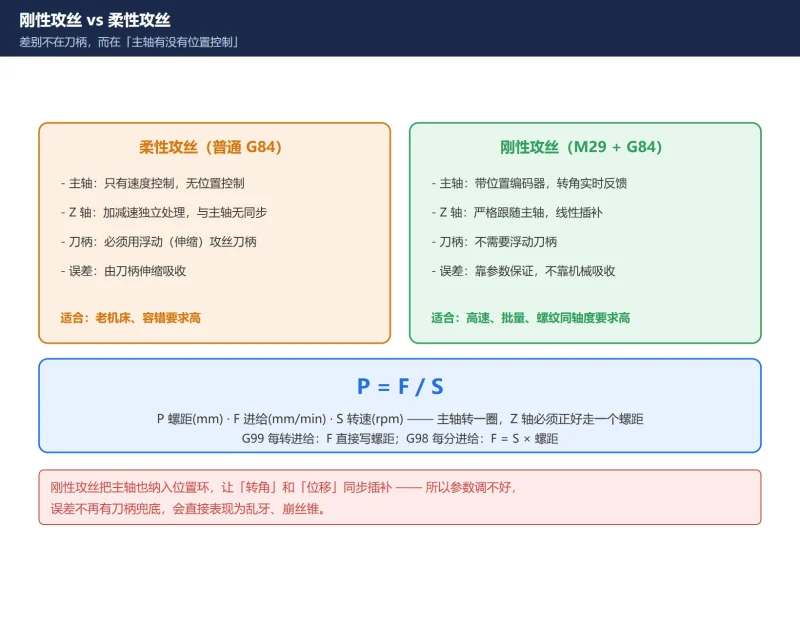
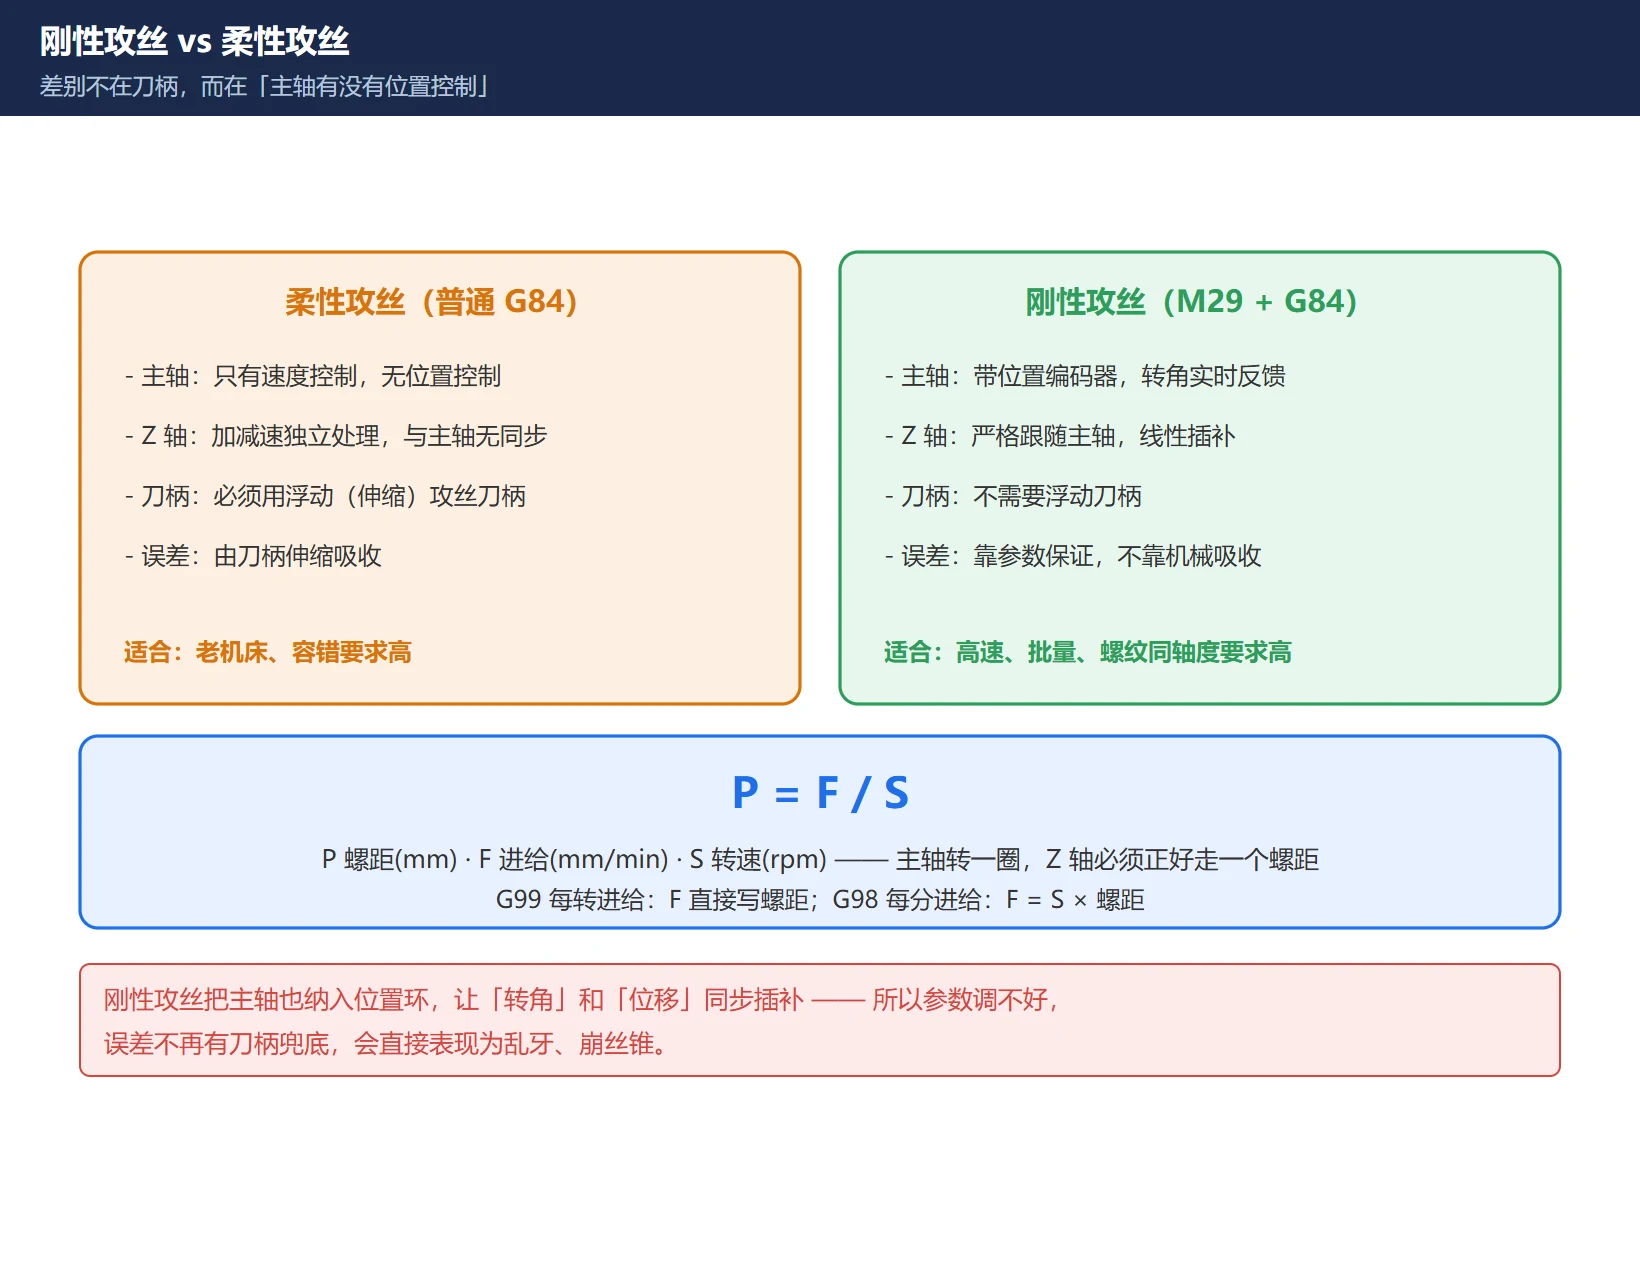
两种攻丝的差别,不在刀柄贵不贵,而在主轴有没有位置控制。
| 柔性攻丝(普通 G84) | 刚性攻丝(M29 + G84) | |
|---|---|---|
| 刀柄 | 必须用浮动(伸缩)攻丝刀柄 | 不需要浮动刀柄,可用刚性刀柄 |
| 主轴 | 只做速度控制,不做位置控制 | 主轴带位置编码器,转角被实时反馈 |
| 同步 | 允许主轴与 Z 轴存在转速差,靠刀柄伸缩补偿 | Z 轴伺服严格跟随主轴转角,实现线性插补 |
| 写法 | G84 ... F__ | M29 S__; 或同段 G84 ... M29 S__; |
| 优点 | 容错高,老机床也能用 | 转速更高、螺纹同轴度好、适合批量与自动化 |
| 短板 | 高速易抖动、牙面光洁度受限 | 参数调不好极易乱牙、崩丝锥 |
核心关系只有一条:
P = F / S
- P:攻丝螺距(mm)
- F:攻丝轴进给量(mm/min)
- S:主轴转速(rpm)
也就是说,主轴转一圈,Z 轴必须正好走一个螺距。普通攻丝时主轴和 Z 轴的加减速是各自独立处理的,到孔底减速停止再反向加速的那一瞬间,很难严格维持这个关系,所以才需要浮动刀柄来”吃掉”误差。刚性攻丝则把主轴也纳入位置环,让转角和位移同步插补——误差不再靠机械吸收,而是靠参数保证。
二、必设参数链:5200–5294 到底在管什么
这一整组参数可以按功能分成五类。先分类再动手,比对着参数表逐个试要可靠得多。
2.1 开关位:走不走刚性攻丝这条路
- 5200#0(G84):
0= G84 为普通(柔性)攻丝;1= G84 默认按刚性攻丝执行。
– 调试期建议设 0,手动写 M29 明确启用;稳定量产后再按需改成 1。
- 5200#1(VGR):刚性攻丝时是否允许主轴与位置编码器之间的任意齿轮比。
- 5200#2(CRG):刚性攻丝的取消方式。
- 5200#4(DOV):刚性攻丝回退时倍率是否有效。自动化产线建议设
0,锁住倍率防误操作。 - 5200#5(PCP):是否使用高速排屑攻丝循环(深孔反复退刀排屑)。
- 5200#6(FHD):刚性攻丝中进给保持 / 单程序段是否有效。
- 5200#7(SRS):多主轴控制时,选择哪个主轴做刚性攻丝。
- 5201#0(NIZ):刚性攻丝时是否使用平滑控制。
- 5201#2(TDR):刚性攻丝时切削常数的选择。
- 5202#0(ORI):启动攻丝循环时是否先做主轴准停。深孔、频繁进退刀的场合开启,可减少乱牙累积。
2.2 齿轮比:决定”比例”对不对(写错就永久乱牙)
主轴编码器通过同步带或齿轮传动的机床,这一组必须与实际机械一致:
- 5221–5224:刚性攻丝主轴侧齿数(一档到四档)
- 5231–5234:刚性攻丝位置编码器侧齿数(一档到四档)
- 传动比 = 编码器侧齿数 ÷ 主轴侧齿数
主轴编码器直连(1:1)的机床,两侧齿数设成相同值即可。更换同步轮、改造主轴后必须重新核对——这一组错了不会报错,只会稳定地乱牙。
2.3 转速上限:不是 5200,是 5241–5244
⚠️ 这里纠正一个流传极广的错误:主轴转速上限参数不是 5200,而是:
- 5241–5244:刚性攻丝主轴最高转速(一档到四档)
S 指令超出这个范围会直接报 200 号报警(非法 S 代码指令)。所以调转速上限要改 5241–5244,跟 5200 无关。
2.4 增益与时间常数:决定”跟不跟得上”
- 5280:刚性攻丝时主轴与攻丝轴的位置环增益(公共值)。
- 5281–5284:同上,按档位分别设定(当 5280 为 0 时由这一组生效)。
- 5291–5294:增益倍乘比(各档)。
- 4065–4068:刚性攻丝时主轴侧的环路增益(各档)——必须与 5280 / 5281–5284 设成一致,这是最容易被忽略的一步。主轴与攻丝轴增益不一致,同步误差必然压不下去。
- 5261–5264:刚性攻丝切入加/减速时间常数(各档)。不锈钢、深孔适当加大;铝件浅孔可缩小提效。
- 5271–5274:刚性攻丝回退加/减速时间常数(各档)。回退段出错优先调这一组。
- 4099:刚性攻丝时电机激磁稳定的延迟时间。
2.5 偏差极限:决定”允不允许报警”
- 5310:攻丝轴运动中位置偏差极限值
- 5311:主轴运动中位置偏差极限值
- 5312:攻丝轴停止时位置偏差极限值
- 5313:主轴停止时位置偏差极限值
- 5314:攻丝轴运动的位置偏差极限值
- 5300 / 5301:攻丝轴 / 主轴的到位宽度
- 5321–5324:主轴反向间隙(各档)
⚠️ 第二个要纠正的错误:5310/5311 不是”报警延迟”,而是位置偏差极限。设得过大起不到保护作用(乱牙也不报),设得过小会频繁误报 SP0741。老旧丝杠机床可适度放宽,但要配合反向间隙补偿。
另外,5214 是”刚性攻丝同步误差范围设定”,不是”回退方式”。回退相关的参数是 5200#4(倍率是否有效)、5211(回退倍率值)和 5271–5274(回退加减速时间常数)——三者不要混。
三、M29 与 G84 的三种调用方式
刚性攻丝有三种写法,任选其一:
方式一:M29 在前一段预选(推荐)
M03 S600;
M29 S600;          ; 预先激活刚性攻丝同步模式
G84 X_ Y_ Z_ R_ F1.5;
方式二:与 G84 同一程序段
G84 X_ Y_ Z_ R_ F1.5 M29 S600;方式三:直接 G84 作刚性攻丝
由参数 5200#0 = 1 决定,G84 本身即按刚性攻丝执行,不需要 M29。
两种进给方式(注意 F 的写法完全不同):
- 每转进给(G99):
F直接写螺距。例:M6×1.0、S1000 →F1.0 - 每分进给(G98):
F = S × 螺距。例:S1000、螺距 1.0 →F1000
⚠️ 这是现场最容易写错的一处。G99 下把 F 写成”每分钟进给”是最典型的乱牙原因。 推荐用 G99 每转进给,程序与转速解耦,改转速不用改 F。
⚠️ 第三个要纠正的错误:参数表里没有”每转进给 5201/5202″这回事。5201#0 是平滑控制开关、5201#2 是切削常数选择;F 的取值完全由 G99/G98 和螺距决定。
四、诊断号 452 / 453:同步误差怎么看、阈值怎么定
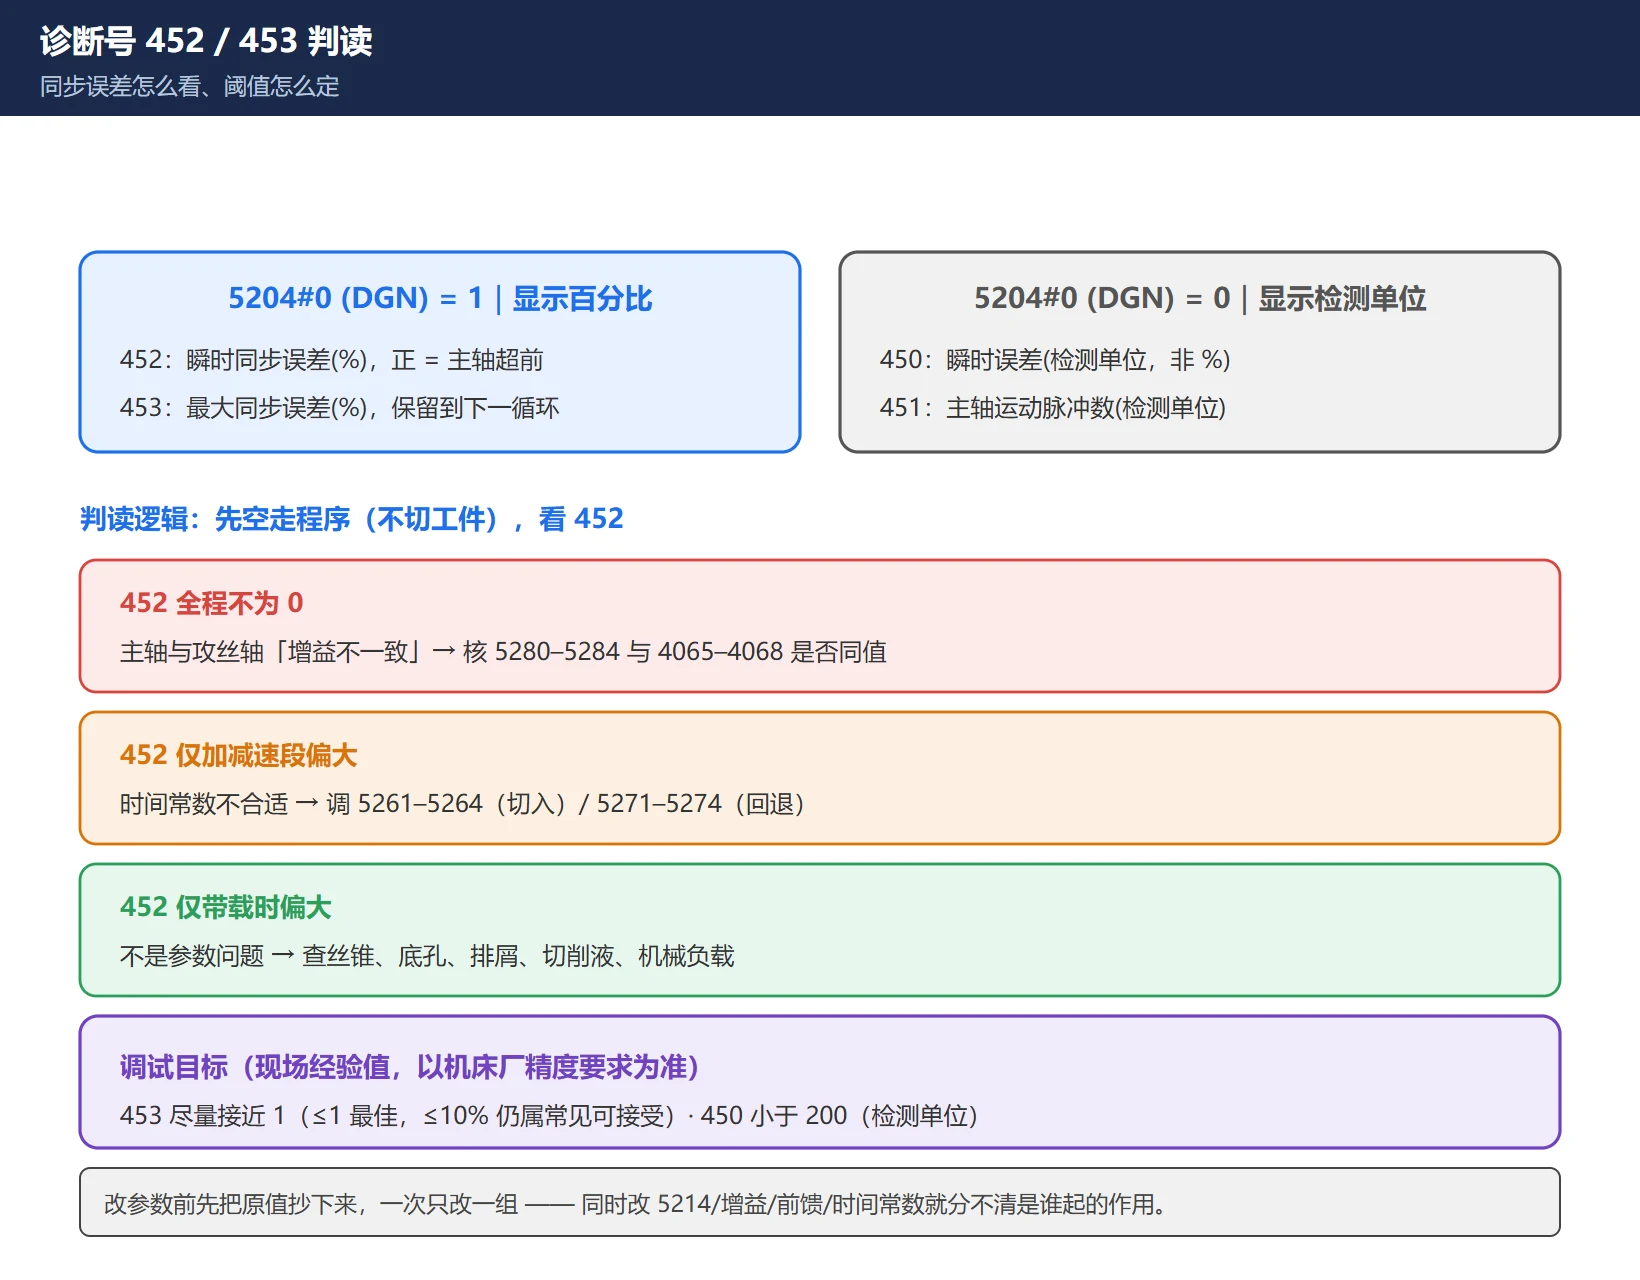
参数 5204#0(DGN) 决定诊断画面的显示方式:
| 5204#0 | 诊断号 | 含义 |
|---|---|---|
| 1 | 452 | 主轴与攻丝轴的瞬时同步误差(%),正值 = 主轴超前,负值 = 落后 |
| 1 | 453 | 主轴与攻丝轴的最大同步误差(%),保留到下一个循环 |
| 0 | 450 | 主轴与攻丝轴瞬时误差(检测单位,非 %) |
| 0 | 451 | 主轴运动脉冲数(检测单位) |
调试目标(现场通用经验值,具体以机床厂精度要求为准):
- 453 尽量接近 1(不大于 1 最佳;放宽到 10% 以内仍属常见可接受范围)
- 450 小于 200(检测单位)
判读逻辑:
- 空走程序(不切工件)先看 452。 如果 452 全程不为 0 → 主轴与攻丝轴增益不一致,去核 5280–5284 与 4065–4068 是否设成同一值。
- 如果 452 只在加减速段偏大 → 时间常数不合适,调 5261–5264(切入);回退段偏大就调 5271–5274。
- 如果 452 在负载切削时才大、空走正常 → 不是参数问题,去查刀具、底孔、排屑、切削液和机械负载(见第五节)。
- 改完必须重新跑一遍空走 + 试切,看 453 是否收敛。
⚠️ 调试前务必先把原参数抄下来,一次只改一组,改完记录——同时改 5214、增益、前馈、时间常数,就再也分不清是哪一项起了作用。
五、SP0741 报警:是主轴坏了还是参数错了
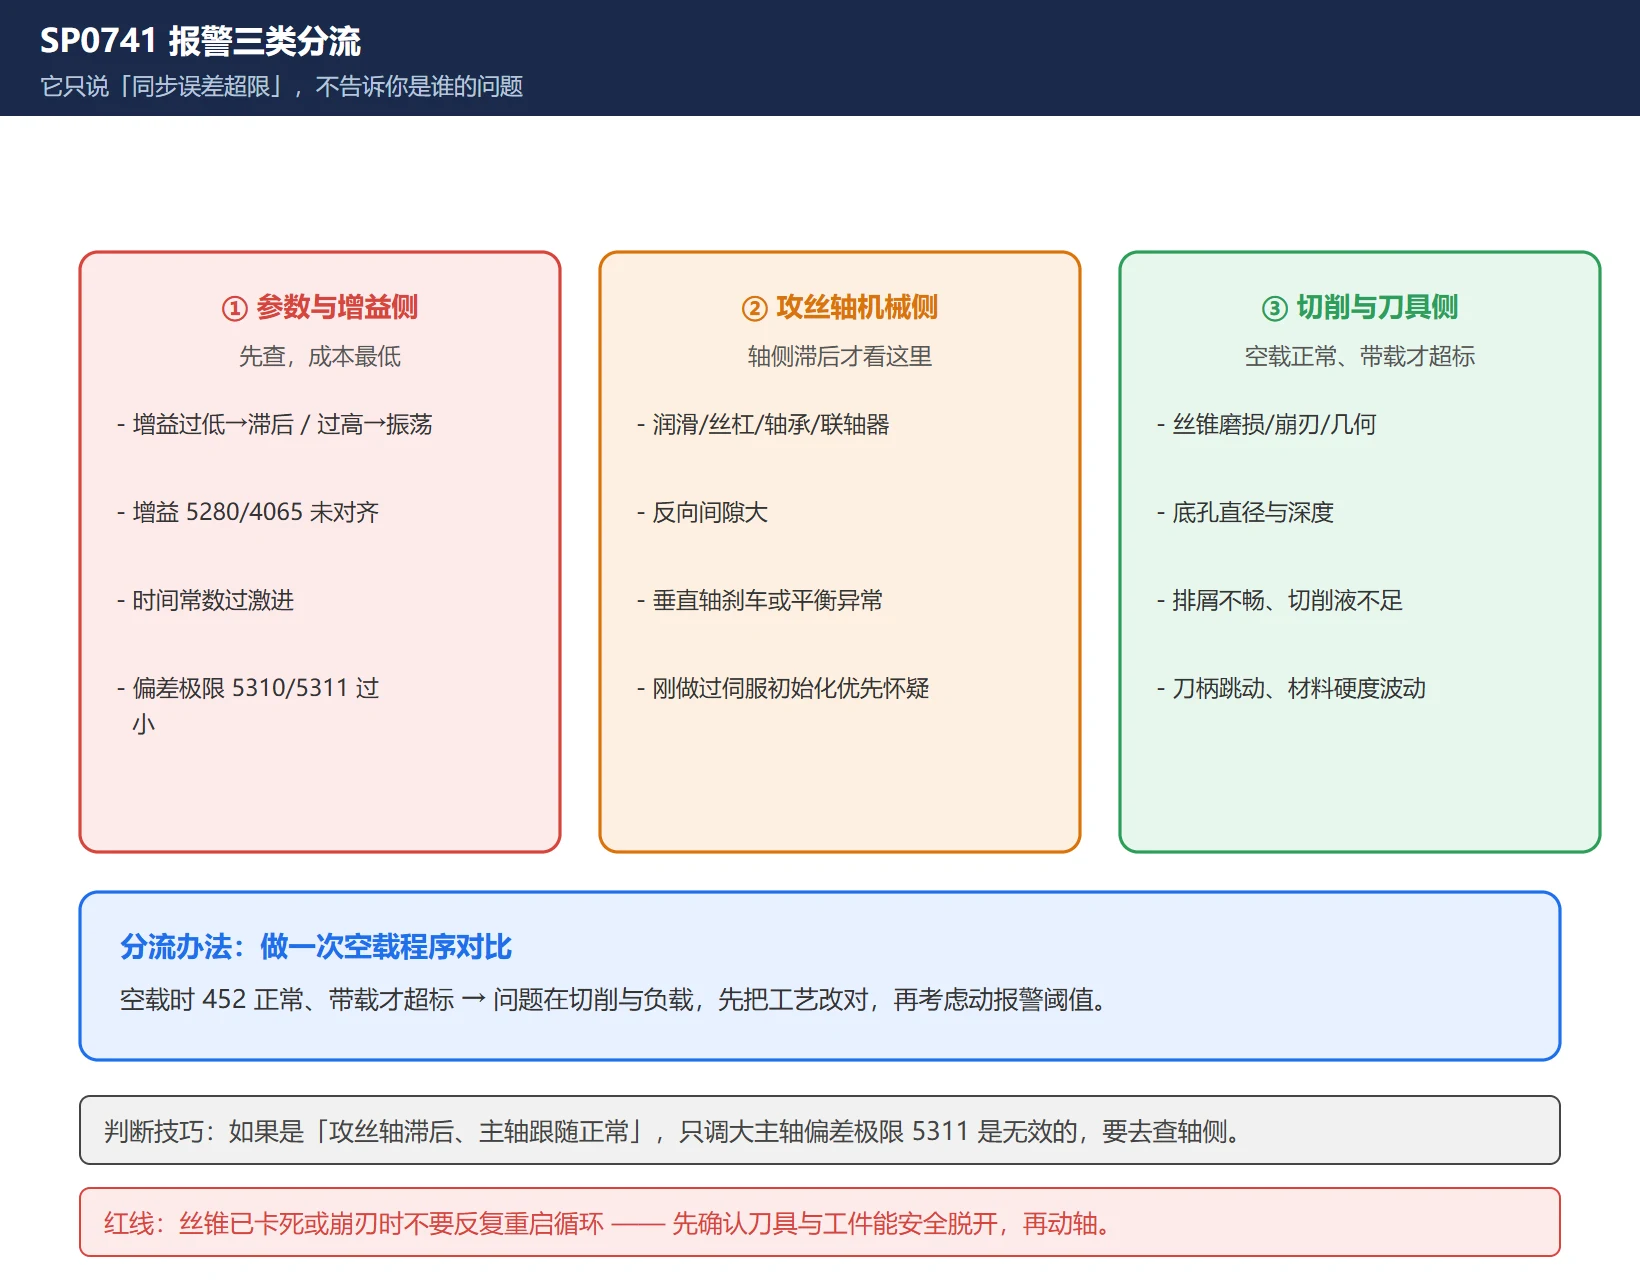
SP0741 / SV0741 = 刚性攻丝误差过大(Rigid Tap Excess Error)。 它只说明”同步误差超过了允许值”,不直接告诉你是谁的问题。按主轴侧 / 攻丝轴侧 / 切削负载三个方向分流:
① 参数与增益侧(先查,成本最低)
- 位置环增益过低 → 跟随滞后过大;过高 → 超调、振荡、反向不稳
- 5280(或 5281–5284)与 4065–4068 不一致 → 同步误差压不下去
- 加减速时间常数过激进 → 加减速或反向瞬间单侧滞后
- 偏差极限(5310/5311)设得过小 → 正常波动也报
② 攻丝轴机械侧
- 润滑不良、丝杠/轴承/导轨/联轴器磨损、反向间隙大
- 垂直轴的刹车或平衡装置异常
- 刀柄与轴向柔性、伺服负载与扭矩异常
- 近期的伺服参数初始化或电机更换(记住:刚做过伺服初始化,要先怀疑这一项)
- 判断技巧:如果是攻丝轴滞后而主轴跟随正常,光调大主轴偏差极限(5311)是没用的,要去查轴侧。
③ 切削与刀具侧
- 丝锥尺寸、几何、涂层、磨损、破损
- 底孔直径与有效深度、盲孔底部余量
- 排屑不畅、切屑堆积
- 切削液与润滑供给
- 刀柄/夹头跳动、主轴锥孔状态
- 材料硬度波动
判断方法:做一次空载程序对比。空载时 452 正常、带载才超标 → 问题在切削与负载,先把工艺改对,再考虑动报警阈值。
⚠️ 红线:丝锥已经卡死或崩刃时,不要反复重启循环。先确认刀具和工件能安全脱开,再动轴。
六、现场 5 个翻车点
- 转速超过上限。 S 指令大于 5241–5244 的设定 → 报 200(非法 S 代码)。改上限要改 5241–5244,不是 5200。
- 齿轮比 5221/5231 与机械不符。 换过同步轮或改造过主轴却没改参数 → 稳定乱牙,且不报错。
- 增益两侧不一致。 只改了 5280 忘了 4065–4068 → 同步误差怎么调都下不来。
- G99 下 F 写成每分钟进给。 最典型的乱牙原因,改转速后尤其容易漏改。
- M29 与 G84 混用不当。 已经用 5200#0 = 1 让 G84 自带刚性攻丝,又额外写 M29 与 S 值,若 S 值不一致会造成指令冲突(报 203/204/205 一类)。
七、验收清单
- [ ] 空走程序:诊断 453 ≈ 1(或 ≤ 10%),450 < 200
- [ ] 空走程序:452 全程为 0(增益一致)
- [ ] 单件试切:螺纹通止规全过
- [ ] 连续 100 次攻丝无 SP0741 / 200 / 203 报警
- [ ] 换档位后重复上述验证(5221–5224 / 5231–5234 / 5241–5244 / 5261–5264 是分档的)
- [ ] 换转速后复测(G99 下 F 无需改,但要确认 5241–5244 上限足够)
- [ ] 原参数已备份,改动项有记录
常见问题(FAQ)
FANUC 刚性攻丝一定要写 M29 吗?G84 里直接写行不行?
看参数 5200#0(G84) 的设定:
- 设为
0→ G84 是普通(柔性)攻丝,必须写 M29 才进入刚性攻丝模式; - 设为
1→ G84 本身即按刚性攻丝执行,可以不写 M29。
M29 有三种写法:前一段 M29 S__; 再 G84 ...、与 G84 同一程序段 G84 ... M29 S__;、或直接靠 5200#0=1 由 G84 承担。
需要注意的是:即使参数允许省略 M29,部分机床厂在梯形图里仍要求一个 M 码前置(常见就是 M29)。如果写了程序仍不进入刚性攻丝(报 203/205),要去查 PMC 梯形图里 G61#0(刚性攻丝信号)的条件。调试期建议明确写 M29,比依赖参数隐式生效更容易排查。
SP0741 报警是主轴坏了还是参数错了?
都不能先下结论。SP0741 / SV0741 只表示”主轴与攻丝轴的同步误差超过了允许值”,它是结果不是原因。
按成本从低到高分流三步:
- 先看诊断:空载运行,如果 452 全程不为 0,几乎可以确定是增益不一致——核对 5280(或 5281–5284)与 4065–4068 是否设成相同值。这一步几分钟就能排除。
- 再看时间常数:如果 452 只在加减速段偏大,调 5261–5264(切入)/ 5271–5274(回退)。
- 空载正常、带载才超标 → 不是参数问题,去查丝锥磨损/崩刃、底孔尺寸、排屑、切削液和刀柄跳动;以及攻丝轴的润滑、丝杠、联轴器和垂直轴平衡。
如果是攻丝轴滞后而主轴正常,把主轴偏差极限 5311 调大是无效的,要去查轴侧机械和伺服负载。
诊断号 452 显示偏差很大,但螺纹没问题,要紧吗?
要查,但不一定要立刻改。 分两种情况:
- 空载(不切工件)时 452 就大 → 说明主轴与攻丝轴的动态响应不匹配,多半是 5280 与 4065–4068 增益不一致。这种状态下螺纹”暂时没出问题”只是因为负载轻、转速低;一旦提高转速或攻硬材料,就会开始乱牙。应当先把增益调一致,让空走时 452 归零。
- 只在切削负载下才大 → 属于正常的切削抗力反映,重点看 453(最大误差)是否收敛在可接受范围,同时复核刀具与工艺。螺纹通止规通过、453 稳定,可以接受。
无论哪种情况,453 是看趋势的关键指标:它保留到下一个循环,能反映这一整个攻丝周期的最大偏差。调整参数的目标就是让 453 尽量接近 1。
最后更新:2026-10-31
速查:FANUC 刚性攻丝参数速查表 —— 现场翻参数时用这一张:5200–5294 五段区段、诊断号 452/453/450/451 的目标值、SP0741 三类根因、报警 200–205 对照。
相关:模拟主轴怎么做刚性攻丝:G61.0 同步与 SP742 三层排查 —— 本文讲刚性攻丝的参数链;那一篇讲模拟主轴做攻丝时变频器侧的配合,以及 A/B 相接反为什么直接报 SP742。做变频主轴攻丝两篇要一起看。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容