


使用前提:先确认机床的编码器配置(绝对/增量、直连/带齿轮比)与主轴档位数。带齿轮比的机床,5221–5224 / 5231–5234 / 5241–5244 是分档的,四档都要填。
本表只做”参数号 → 含义 → 常用值”的对照,不替代机床厂参数说明书。改参数前必须备份,一次只改一组。
一、怎么用这张表
三个原则,比参数本身更重要:
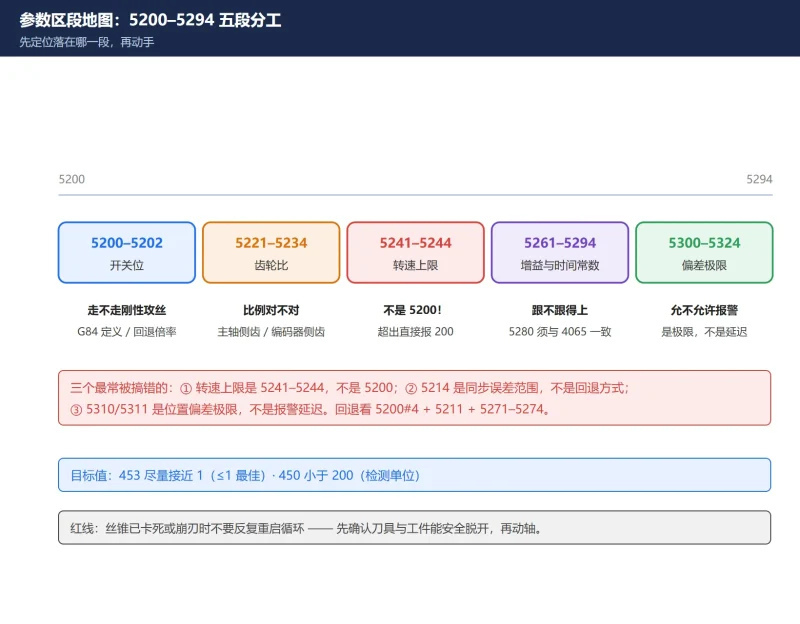
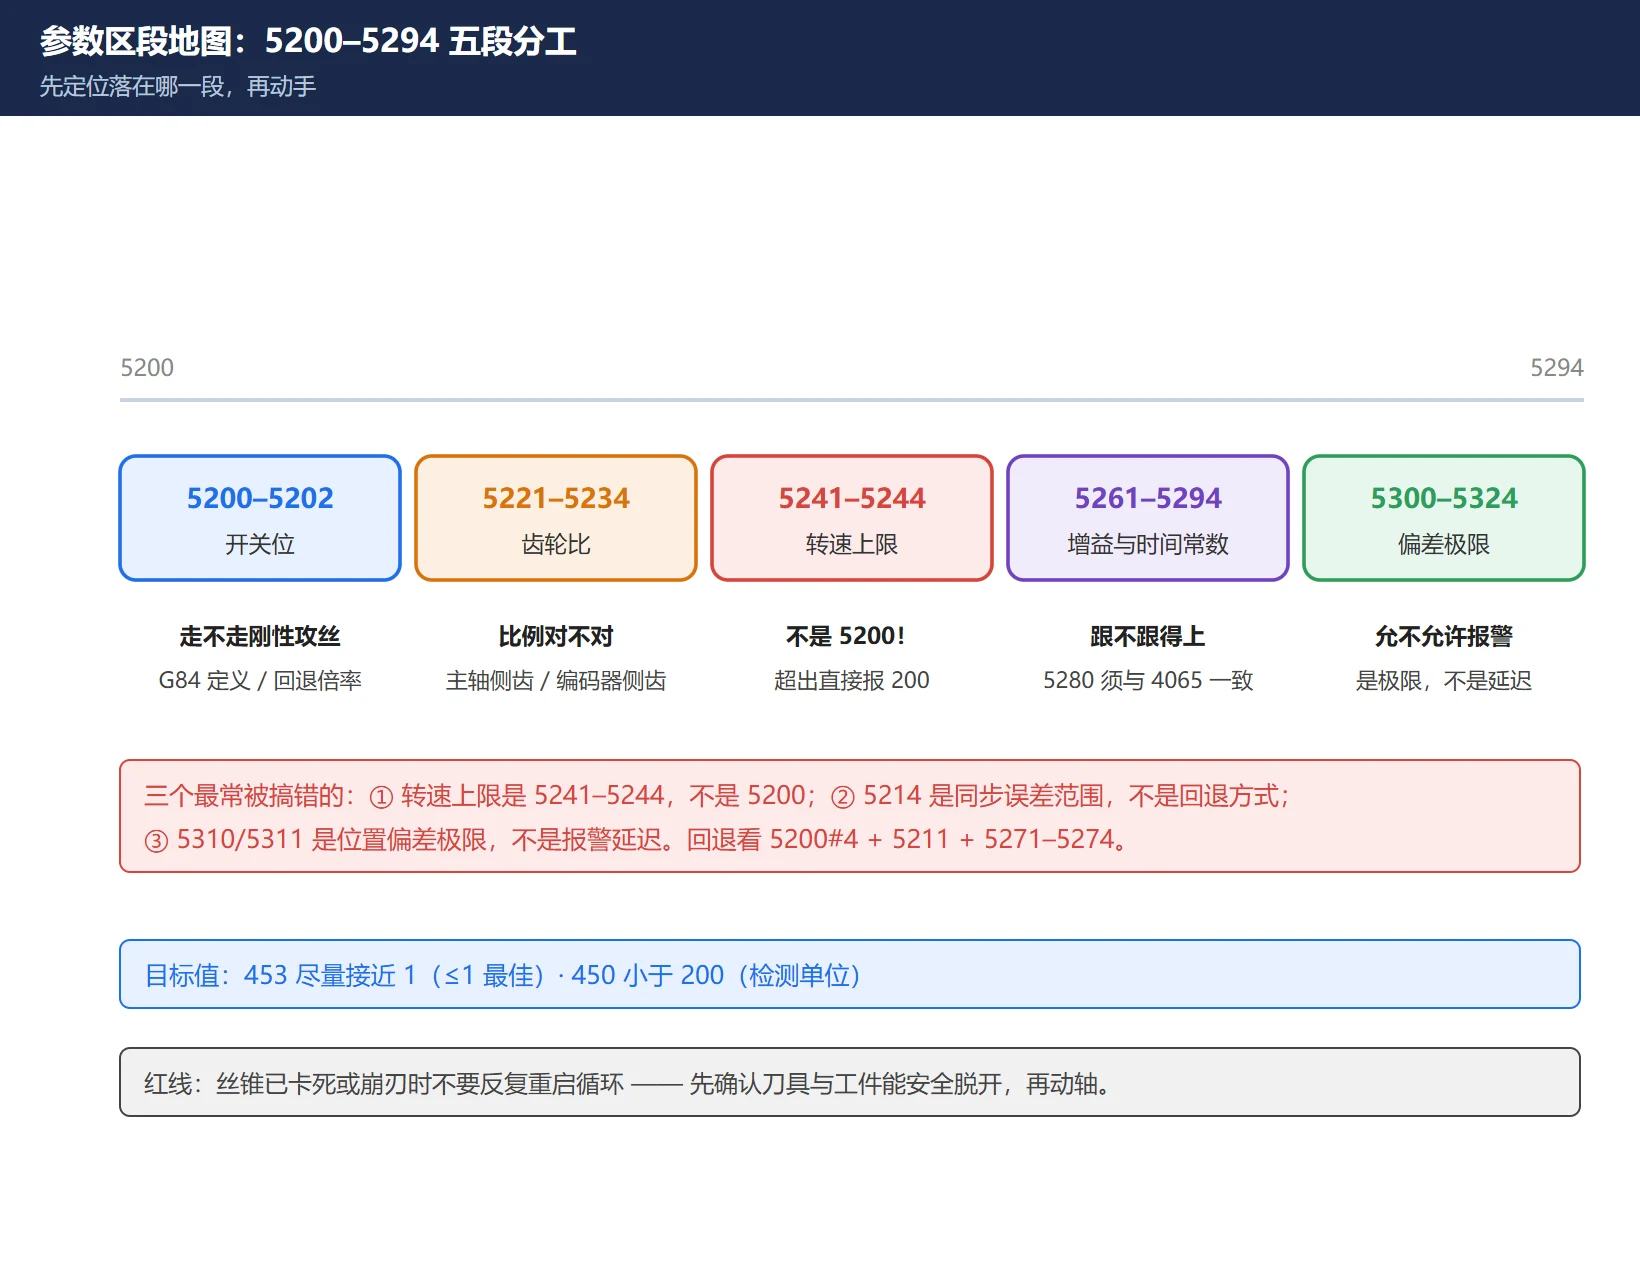
- 先分类,再动手。 5200–5294 不是一堆孤立的参数,而是五个功能块:开关位 / 齿轮比 / 转速上限 / 增益与时间常数 / 偏差极限。先判断你遇到的问题落在哪一块。
- 先看诊断,再改参数。 空走程序读 452/453,用它决定改增益还是改时间常数——不要凭感觉调。
- 一次只改一组。 同时改增益、时间常数、偏差极限,就再也分不清是哪一项起了作用。
二、参数区段总表(5200–5294)
2.1 开关位:5200–5202
| 参数 | 名称 | 含义 | 常用设定 |
|---|---|---|---|
| 5200#0 | G84 | 0 = G84 为普通(柔性)攻丝;1 = G84 默认刚性攻丝 | 调试期 0,量产稳定后可 1 |
| 5200#1 | VGR | 刚性攻丝时是否允许主轴与编码器之间任意齿轮比 | 按机械实际 |
| 5200#2 | CRG | 刚性攻丝的取消方式 | 按机床厂 |
| 5200#4 | DOV | 刚性攻丝回退时倍率是否有效 | 自动化线建议 0 |
| 5200#5 | PCP | 是否使用高速排屑攻丝循环 | 深孔攻丝可开 |
| 5200#6 | FHD | 刚性攻丝中进给保持 / 单程序段是否有效 | 按需 |
| 5200#7 | SRS | 多主轴时选择哪个主轴做刚性攻丝 | 单主轴不用 |
| 5201#0 | NIZ | 刚性攻丝时是否使用平滑控制 | 按需 |
| 5201#2 | TDR | 刚性攻丝时切削常数的选择 | 按需 |
| 5202#0 | ORI | 启动攻丝循环时是否先主轴准停 | 深孔建议开 |
2.2 齿轮比:5221–5224 / 5231–5234
| 参数 | 含义 |
|---|---|
| 5221–5224 | 刚性攻丝主轴侧齿数(一档–四档) |
| 5231–5234 | 刚性攻丝位置编码器侧齿数(一档–四档) |
传动比 = 编码器侧齿数 ÷ 主轴侧齿数。
编码器直连(1:1)→ 两侧设相同值。换过同步轮或改造主轴后必须重核,错了不报警、只会稳定乱牙。
2.3 转速上限:5241–5244
| 参数 | 含义 | 说明 |
|---|---|---|
| 5241–5244 | 刚性攻丝主轴最高转速(一档–四档) | 超出 → 报警 200(非法 S 代码) |
⚠️ 不是 5200。 这是流传最广的一处错误。
2.4 增益与时间常数
| 参数 | 含义 | 要点 |
|---|---|---|
| 5280 | 刚性攻丝位置环增益(公共) | 主轴与攻丝轴共用 |
| 5281–5284 | 同上(一档–四档) | 5280 为 0 时生效 |
| 5291–5294 | 增益倍乘比(各档) | 按需 |
| 4065–4068 | 刚性攻丝主轴侧环路增益(各档) | 必须与 5280 / 5281–5284 一致 |
| 5261–5264 | 刚性攻丝切入加/减速时间常数 | 不锈钢/深孔加大 |
| 5271–5274 | 刚性攻丝回退加/减速时间常数 | 回退段出错先调这里 |
| 4099 | 刚性攻丝时电机激磁稳定的延迟时间 | 自动设定 |
2.5 偏差极限与到位宽度
| 参数 | 含义 |
|---|---|
| 5300 / 5301 | 攻丝轴 / 主轴的到位宽度 |
| 5310 | 攻丝轴运动中位置偏差极限值 |
| 5311 | 主轴运动中位置偏差极限值 |
| 5312 | 攻丝轴停止时位置偏差极限值 |
| 5313 | 主轴停止时位置偏差极限值 |
| 5314 | 攻丝轴运动的位置偏差极限值 |
| 5321–5324 | 主轴反向间隙(各档) |
| 5214 | 刚性攻丝同步误差范围设定 |
⚠️ 5310/5311 不是”报警延迟”,是位置偏差极限。设大→不起保护作用,设小→频繁误报 SP0741。
⚠️ 5214 不是”回退方式”。回退相关是 5200#4 + 5211 + 5271–5274。
三、诊断号 452 / 453 / 450 / 451
| 5204#0 | 诊断号 | 含义 | 单位 |
|---|---|---|---|
| 1 | 452 | 主轴与攻丝轴瞬时同步误差(正 = 主轴超前) | % |
| 1 | 453 | 主轴与攻丝轴最大同步误差(保留到下一循环) | % |
| 0 | 450 | 主轴与攻丝轴瞬时误差 | 检测单位 |
| 0 | 451 | 主轴运动脉冲数 | 检测单位 |
调试目标(现场经验值,以机床厂精度要求为准):
- 453 尽量接近 1(≤1 最佳;≤10% 仍属常见可接受范围)
- 450 小于 200(检测单位)
判读分流:
- 452 全程不为 0 → 增益不一致(核 5280–5284 与 4065–4068)
- 452 仅加减速段偏大 → 时间常数(5261–5264 / 5271–5274)
- 452 仅带载时偏大 → 不是参数问题,查刀具/底孔/排屑/机械负载
四、SP0741 报警码与三类根因
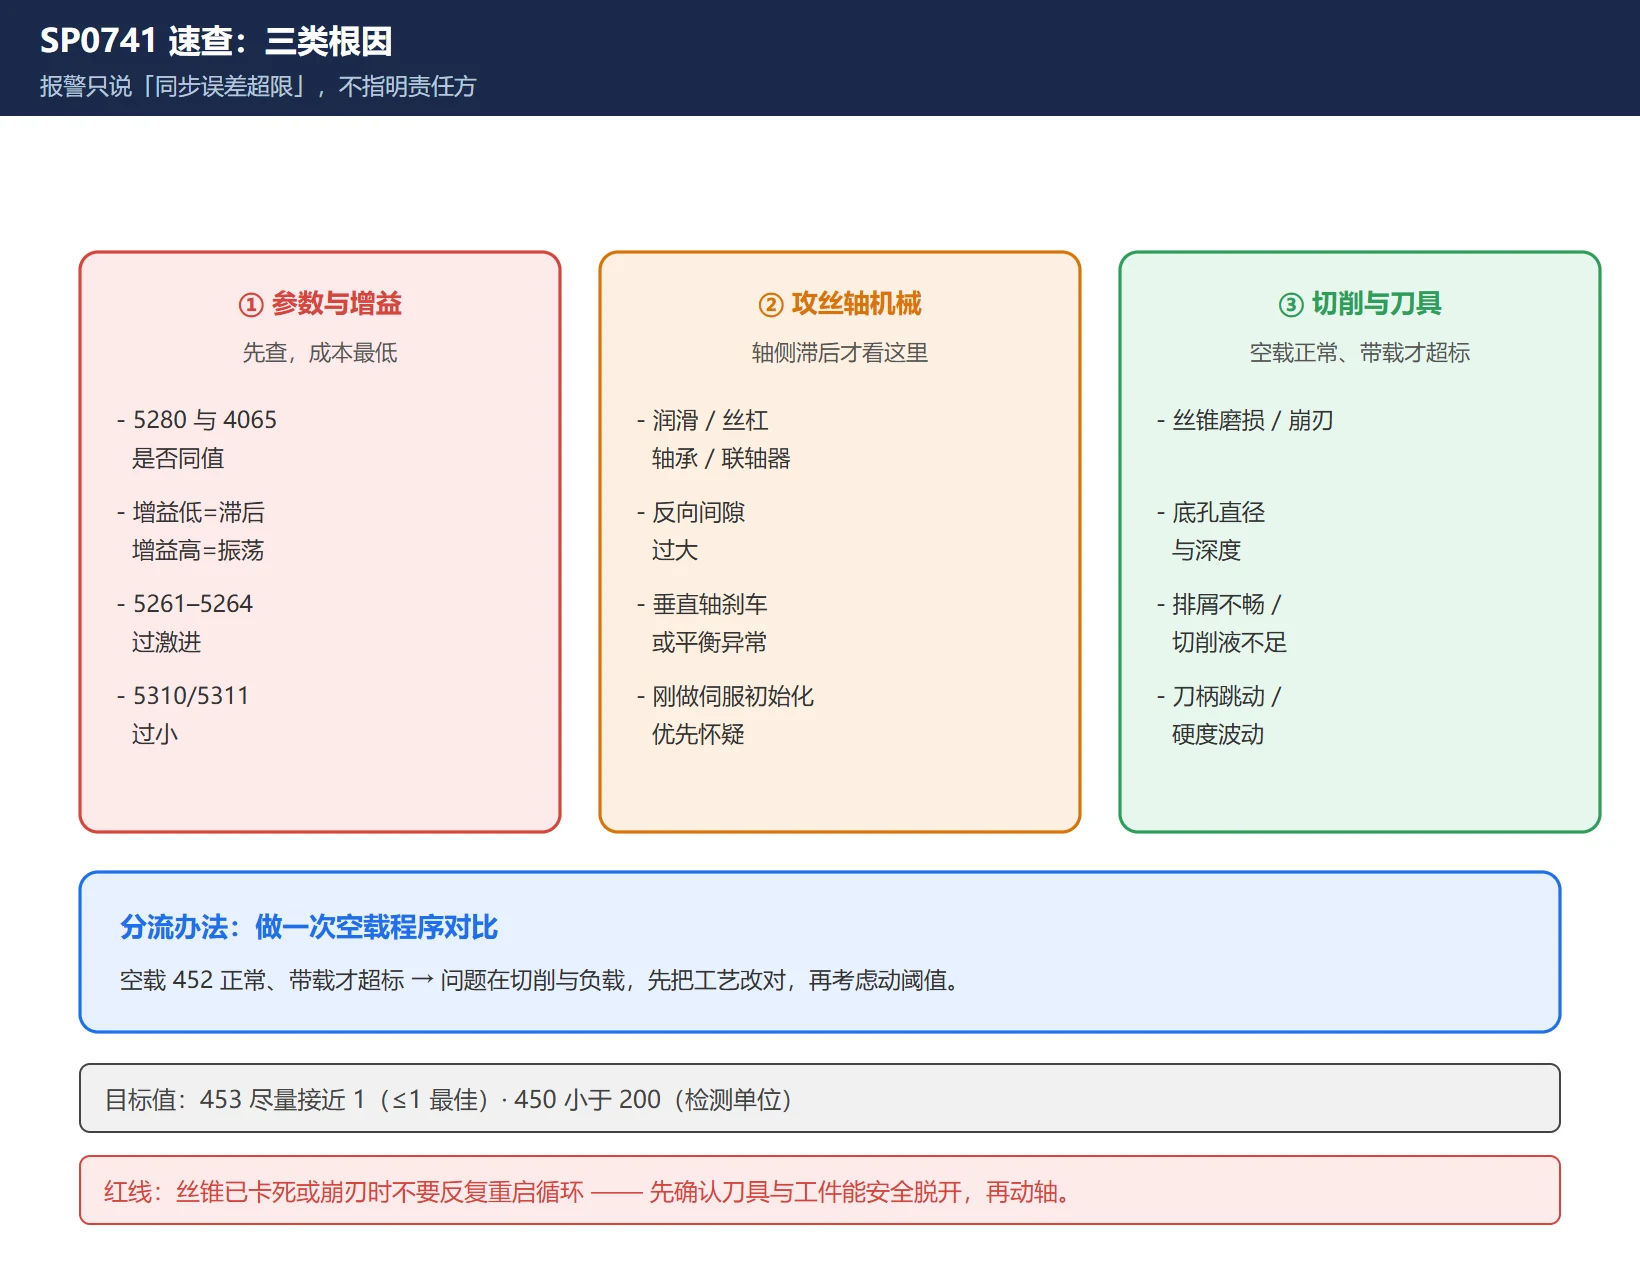
SP0741 / SV0741 = 刚性攻丝误差过大(Rigid Tap Excess Error)。 只表示”同步误差超限”,不指明责任方。
| 方向 | 检查项 |
|---|---|
| ① 参数与增益 | 5280 与 4065–4068 是否一致;增益过低(滞后)/ 过高(振荡);5261–5264 过激进;5310/5311 过小 |
| ② 攻丝轴机械 | 润滑、丝杠、轴承、导轨、联轴器、反向间隙;垂直轴刹车/平衡;刀柄轴向柔性;伺服负载;刚做过伺服初始化优先怀疑 |
| ③ 切削与刀具 | 丝锥磨损/崩刃/几何/涂层;底孔直径与深度;盲孔余量;排屑;切削液;刀柄与夹头跳动;材料硬度波动 |
分流办法:做一次空载程序对比。 空载 452 正常、带载才超标 → 问题在切削与负载,先把工艺改对,再考虑动阈值。
五、相关报警号(200 / 201 / 203 / 204 / 205)
| 报警 | 显示内容 | 说明 |
|---|---|---|
| 200 | 非法 S 代码指令 | S 超出 5241/5242 设定范围,或未指令 S;检查 5241–5244 |
| 201 | 无进给速度 | 程序中未指定 F |
| 202 | 位置 LSI 溢出 | 主轴分配的值太大 |
| 203 | 程序未指定刚性攻丝方式 | M29 或 S 指令格式错误 |
| 204 | 轴的指令非法 | M29 与 S 之间夹了轴移动指令 |
| 205 | 刚性攻丝方式 DI 信号关闭 | M29 后刚性攻丝信号(G61#0)不为 1,查梯形图 |
常见问题(FAQ)
刚性攻丝参数 5200 和 5241 哪个是转速上限?
5241–5244 才是转速上限(一档到四档),不是 5200。
5200 是开关位:5200#0 决定 G84 是不是默认刚性攻丝,5200#4 决定回退时倍率是否有效。S 指令超出 5241/5242 的设定值时,系统报 200 号报警(非法 S 代码指令)。所以”转速上不去/一提高就报警”要改的是 5241–5244。
这个混淆在中文资料里非常普遍,调参数前先认清这一点,能少走很多弯路。
SP0741 报警码在表里怎么对应根因?
SP0741 只说”同步误差超限”,本身不含根因信息,要用诊断号反推:
- 先空走程序看 452:全程不为 0 → 找 5280–5284 与 4065–4068 是否同值(增益不一致是最高频原因);
- 452 仅加减速段大 → 调 5261–5264 / 5271–5274 时间常数;
- 空载正常、带载才大 → 转去查丝锥、底孔、排屑、切削液和攻丝轴润滑/丝杠/联轴器。
判断技巧:如果是攻丝轴滞后而主轴正常,只调大主轴偏差极限 5311 是无效的,要查轴侧。
不同 0i 系统,5200 区段一样吗?
大体一致,但不保证完全相同。 0i-D / 0i-F / 0i-F Plus 与 31i 在刚性攻丝上共用同一套参数框架(5200 开关位、5221/5231 齿轮比、5241 转速上限、5280 增益、5310 偏差极限),但:
- 部分功能(如 5203#2 前馈 RFF)只在较新的 0i-F Plus 上提供;
- 个别参数号在不同系统世代可能被占用或含义微调;
- 双主轴机型可能有独立的增益组。
做法:先用本表定位方向,再回查你机床对应的参数说明书确认具体参数号与取值范围。本表用于快速定位,不替代随机说明书。
最后更新:2026-10-31
延伸阅读:FANUC 刚性攻丝参数全解:M29/G84 同步 + 5200–5294 参数链 + SP0741 —— 本文是速查表,只给区段与判据;每段为什么这么设、调试顺序怎么排、五个常见翻车点,都在那一篇里。
相关:回零失败怎么分类排查 —— 如果攻丝问题是「Z 轴每次停的位置都不一样」,先排除回零与参考点,再回到本表查 5200–5294。
相关:加工尺寸忽大忽小:四条线分离法 —— 攻丝的螺距偏差属于「位置同步线」,与尺寸漂移的排查入口不同,两篇一起看能分清。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容