


本文以 FANUC 0i 系列为主。参数号以该系列通用口径为准;具体机型的初值以随机参数说明书为准。
一、先判断这台机床是哪种换挡方式
换挡方式分两大类,参数和 PMC 处理完全不同,第一步必须先分清:
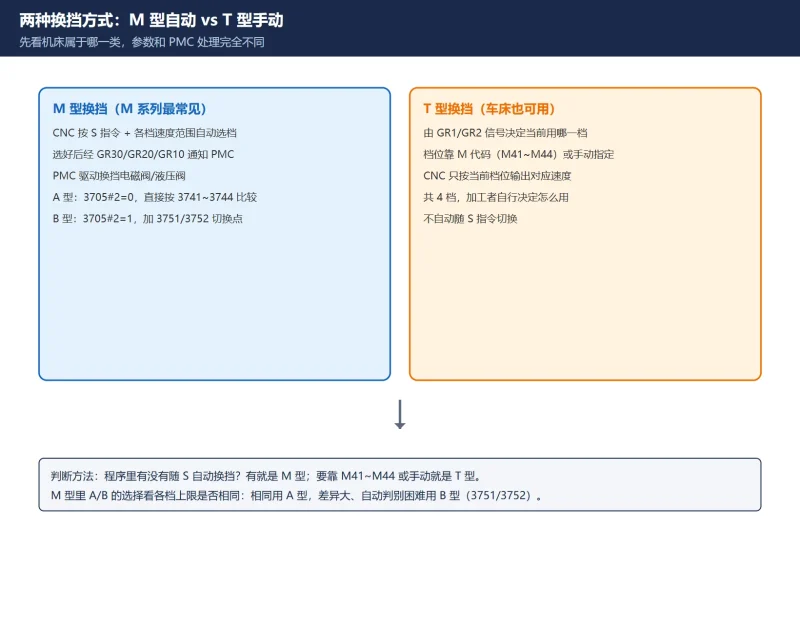
M 型换挡(M 系列机床最常见,0i-MF/0i-Mate-M 等):CNC 根据 S 指令和各档的速度范围自动选档,再通过 GR30/GR20/GR10 信号通知 PMC 去驱动换挡机构。其中又分:
- A 型:
3705#2 = 0。CNC 直接按3741~3744各档最高转速比较选档。 - B 型:
3705#2 = 1。额外用3751/3752做各档切换点的主轴电机速度,解决各档上限不同带来的自动判别麻烦。
T 型换挡(车床 T 系列也可用):由 GR1/GR2 信号决定当前用哪一档(共 4 档),档位由加工程序里的 M 代码(如 M41~M44)或操作工手动指定,CNC 只按当前档位输出对应速度。
二、核心参数清单(照着这张表填)
不管 M 型还是 T 型,下面这组参数都要先设好:
| 参数 | 作用 | 说明 |
|---|---|---|
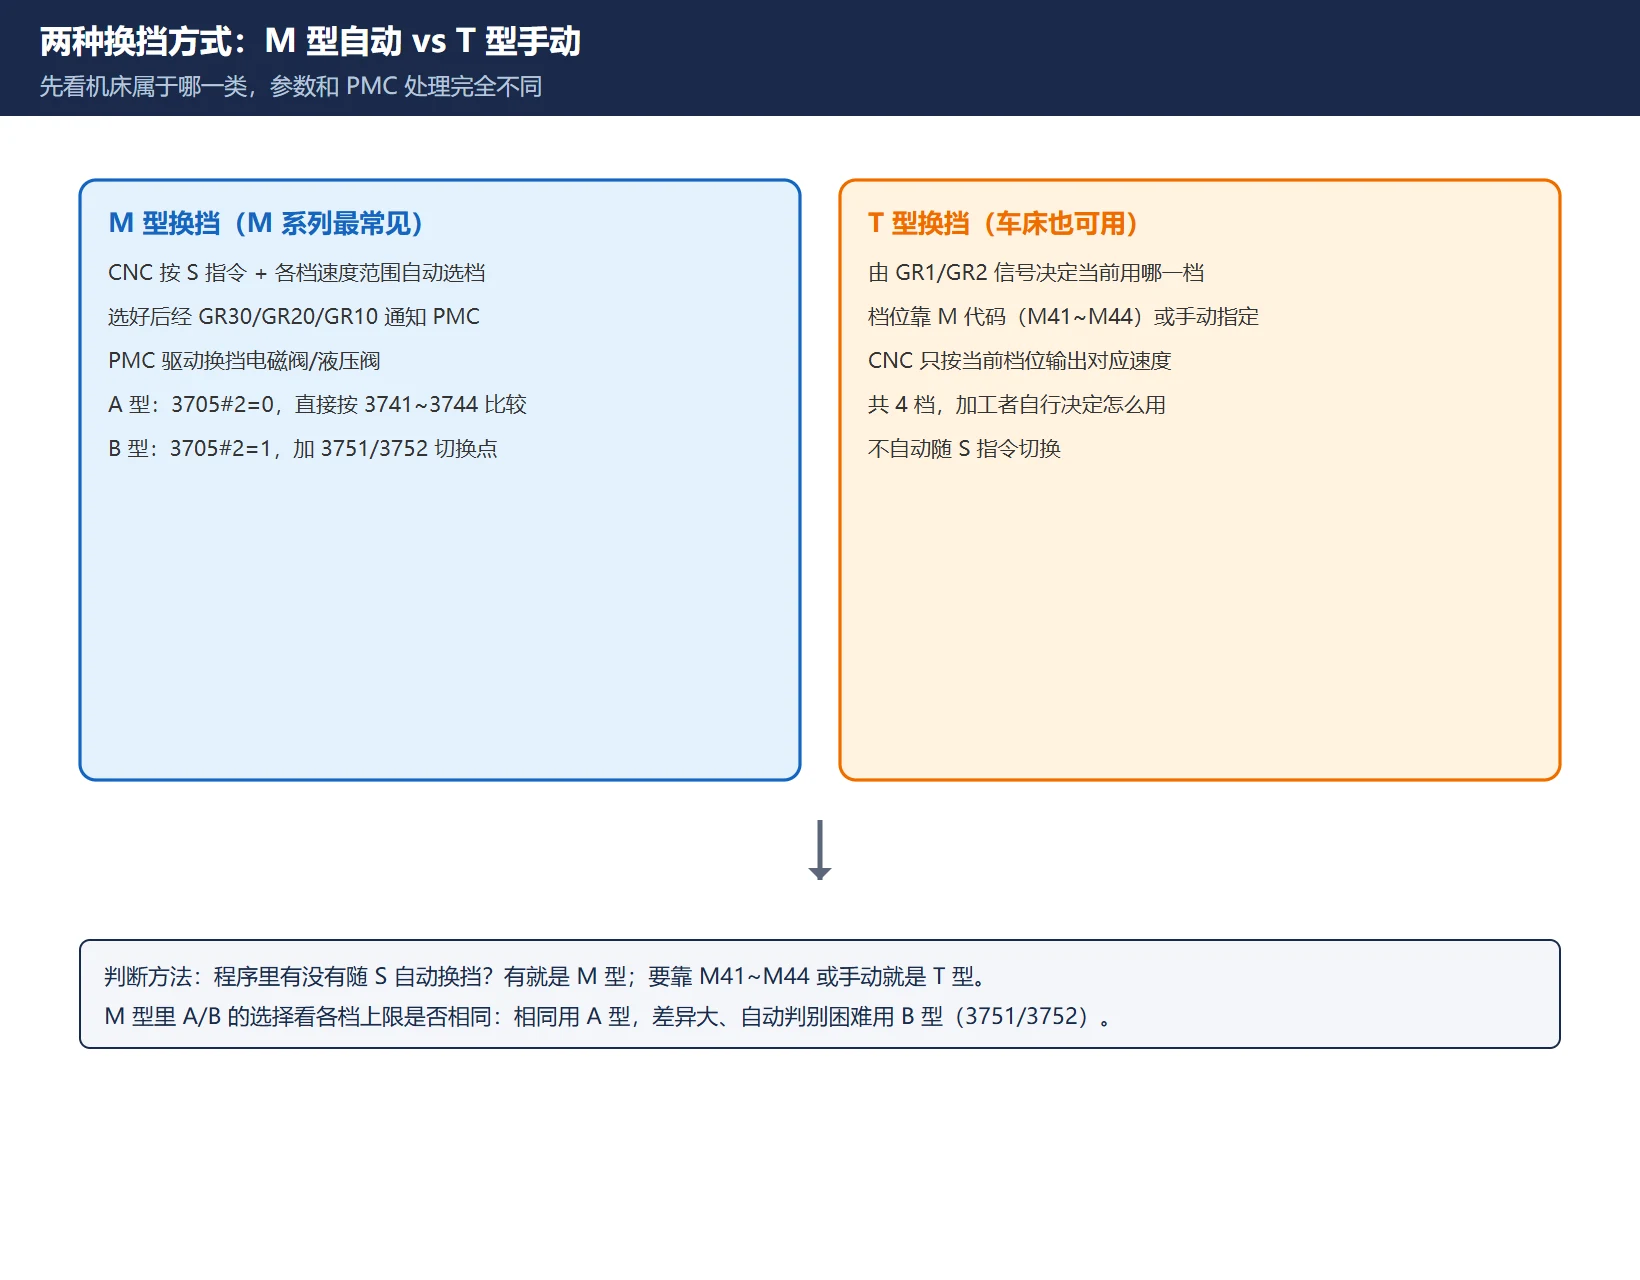
3705#2 | 齿轮切换方式 | 0=A 型,1=B 型 |
3705#1 | 用 SOR 信号做齿轮位移 | =1 时换挡时主轴以 3732 速度摆动 |
3705#4 | 输出 S 代码 / SF 信号 | M 系列若要在 PMC 里用 S/SF,必须 =1 |
3732 | 齿轮位移时的主轴电机速度 | 换挡拨叉动作时的摆动转速 |
3735 | 主轴电机最低钳制速度 | 电机转速下限(数字量) |
3736 | 主轴电机最高钳制速度 | =4095 表示不限 |
3741~3744 | 各档对应的主轴最大转速 | 1~4 档各自上限,按传动比折算 |
3751 | 1→2 档切换点的主轴电机速度 | 仅 B 型用,按公式算 |
3752 | 2→3 档切换点的主轴电机速度 | 仅 B 型用,按公式算 |
3753 | 换挡 M 代码输出后的延时 | 等机构动作到位再给完成信号 |
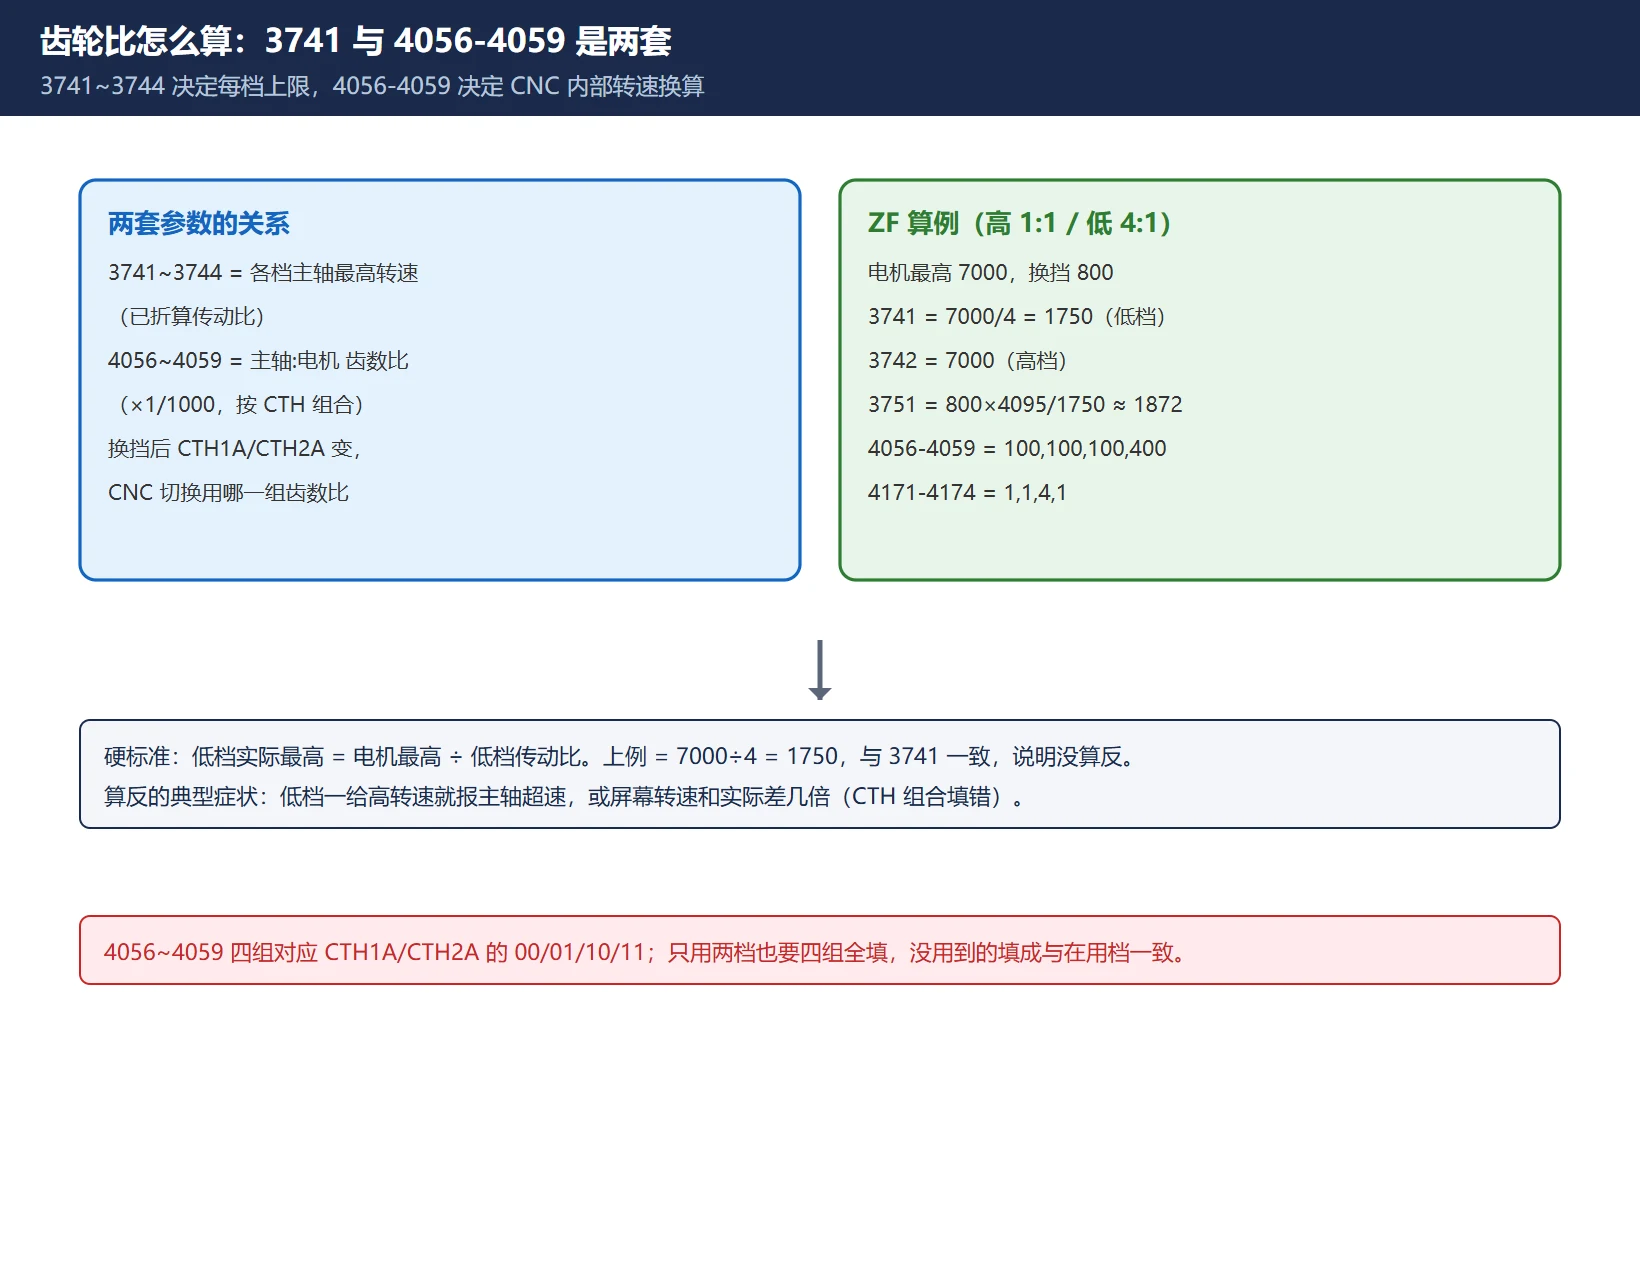
4056~4059 | 主轴与电机间的齿轮比(按 CTH1A/CTH2A 组合) | 4 档各一组,×1/1000 单位 |
4171~4174 | 电机传感器与主轴间的齿轮比 | 同上 4 档 |
纠正一个常见写法:简报里常把钳速写成
3734/3735,实际标准参数里没有 3734。最低钳速是3735,最高钳速是3736(填 4095 即不限制)。3741~3744 才是各档主轴最大转速。见到 “3734” 一律按 3735/3736 理解。
三、齿轮比到底怎么算(4056-4059 与 3741/3742 的关系)
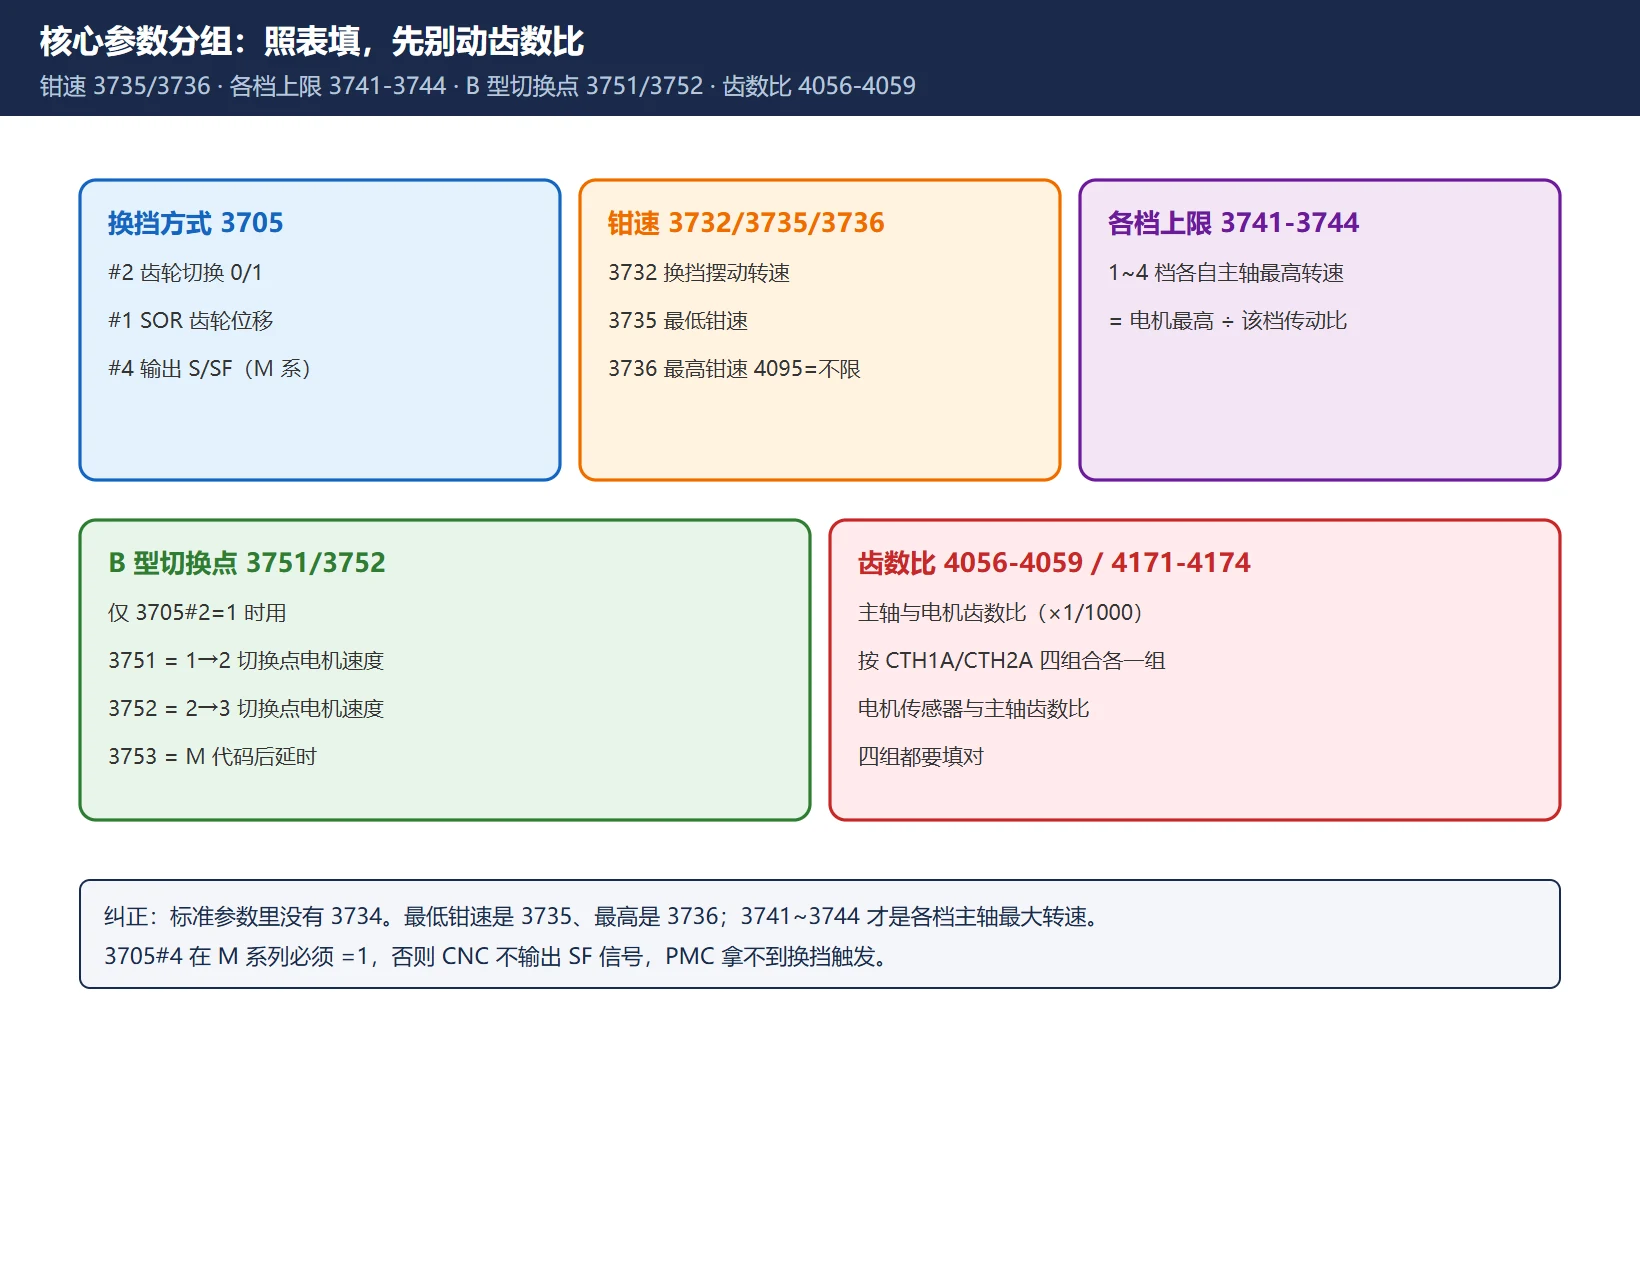
这是最容易算反的地方。4056~4059 填的是主轴与电机之间的齿数比(以 1/1000 为单位),按 CTH1A/CTH2A 四个组合分别给一组。它和 3741/3742 是两套东西,但互相咬合:
3741~3744决定每一档主轴能到的最高转速(已经折算过传动比)。4056~4059/4171~4174决定 CNC 内部怎么把电机转速换算成主轴转速并显示/控制,换挡后 CTH1A/CTH2A 变了,CNC 就切换用哪一组齿数比。
完整算例(ZF 两档,高档 1:1、低档 4:1,电机最高 7000,换挡转速 800):
3705#2 = 1(B 型)3735 = 5、3736 = 4095、3732 = 33741 = 7000/4 = 1750(低档主轴上限)3742 = 7000(高档主轴上限)3751 = 800 × 4095 / 1750 ≈ 1872(1→2 切换点电机速度)3752 = 40954056~4059 = 100, 100, 100, 400(对应四个 CTH 组合的齿数比 ×1000)4171~4174 = 1, 1, 4, 1(电机传感器与主轴齿数比)
判断正误的硬标准:低档时主轴实际最高转速 = 电机最高 ÷ 低档传动比。上面例子低档 = 7000 ÷ 4 = 1750,与 3741 一致,说明没算反。
四、PMC 侧必须处理好的信号
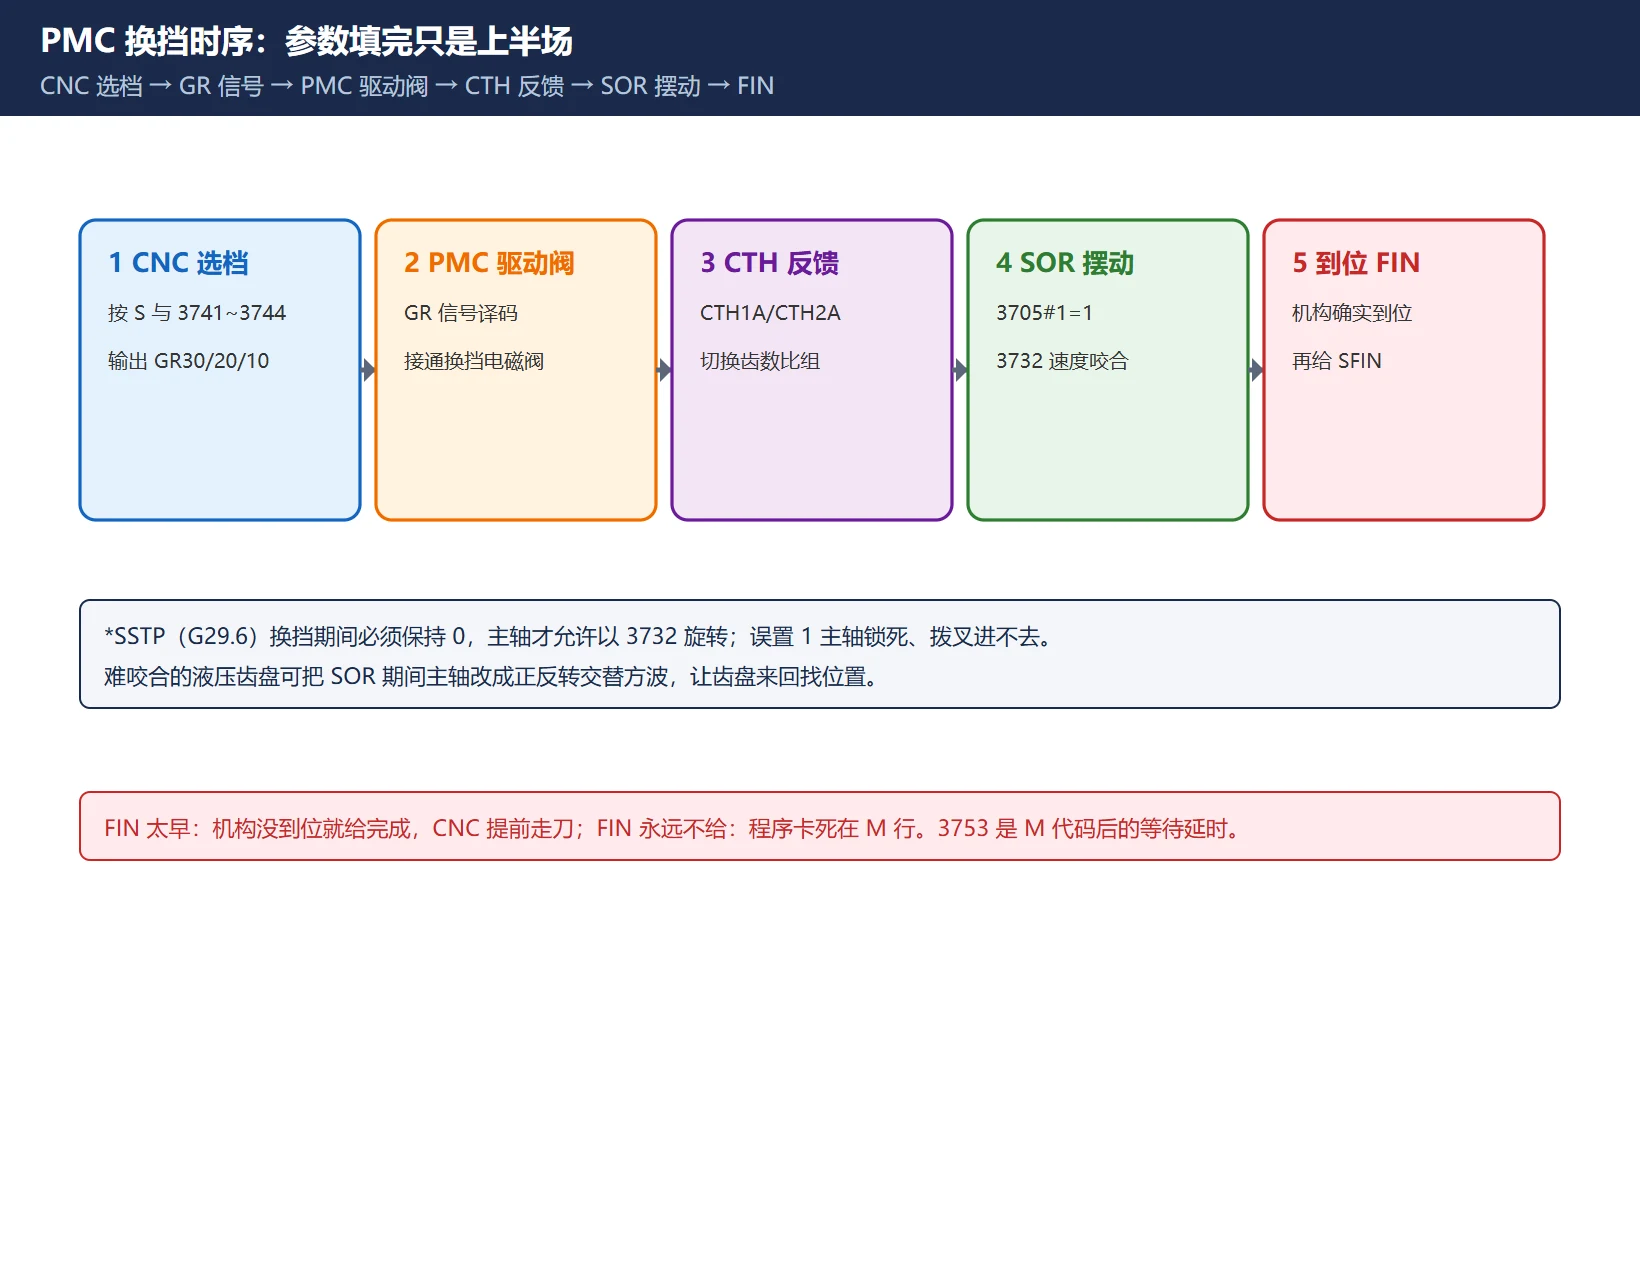
参数填完只是上半场,换挡动作靠 PMC 驱动。关键信号:
- GR30/GR20/GR10(G28.0/28.1/28.2):CNC 选好档位后输出的齿轮档选择信号,PMC 据此接通对应换挡电磁阀/液压阀。
- CTH1A(G70.3)/ CTH2A(G70.2):串行主轴实际传动级反馈。CNC 用这对信号决定当前套用
4056~4059里的哪一组齿数比。档位和这对信号必须对应,否则显示转速和实际对不上。 - SOR(G29.5):主轴定向/齿轮位移信号。设了
3705#1=1后,换挡时主轴以3732设定的速度摆动,便于拨叉咬合;难咬合的液压齿盘可以给个正反转交替的方波。 - *SSTP(G29.6):主轴停止。换挡期间要把它保持为 0,主轴才允许以
3732速度旋转;误置 1 主轴会停死,拨叉进不去。 - SF(G70.5 类)/ SFIN(G5.2):主轴功能选通与完成。M 系列须
3705#4=1才会输出 SF,PMC 在换挡机构动作到位后给出 SFIN,CNC 才继续下一程序段。 - M 代码与
3753延时:T 型或手动换挡用 M41~M44 触发,CNC 输出 M 代码后等3753设定的延时再判完成;梯形图里要在机构确实到位后再给 FIN,否则 CNC 会”挂”在 M 行。
五、五个翻车点
- 钳速参数名记错:写 3734 实际不存在,最低钳速是 3735、最高是 3736;漏设 3736 或填错会让主轴转速被钳死。
- 3741/3742 与齿数比算反:低档传动比大,主轴上限反而小,
3741必须 = 电机最高 ÷ 低档比,算反了低速档会超速报警。 - CTH1A/CTH2A 与档位不对应:PMC 里档位信号和 CNC 用的齿数比组错位,结果是屏幕转速和实际转速差好几倍。
- *SSTP 没保持 0:换挡时主轴不摆动,拨叉硬顶,齿轮打齿或卡死。
- FIN 给得太早/不给出:机构没到位就给完成信号,CNC 提前走刀;或永远不给 FIN,程序卡死在 M 行。
六、验收清单
- [ ]
3705#2与实际换挡方式一致(A/B 型);M 系列3705#4=1已设 - [ ]
3735/3736钳速合理,3732摆动转速能驱动拨叉 - [ ]
3741~3744各档上限 = 电机最高 ÷ 该档传动比,且无算反 - [ ]
4056~4059/4171~4174四组齿数比按 CTH 组合填对 - [ ] PMC 中 GR 信号 → 阀动作 → CTH1A/CTH2A 反馈 全链路通
- [ ] 实测各档最高转速与屏幕显示一致(低档明显低于高档)
- [ ] 换挡时无打齿、无卡死、程序不卡在 M 行
延伸阅读:换挡涉及的 PMC 信号与 FANUC PMC 强制输出 FORCE 是同一套离散量处理逻辑;主轴电机相关参数见 FANUC 模拟主轴调试。
常见问题
为什么 4056~4059 有四组,我只用两档也要填四个?
这四组是按 CTH1A/CTH2A 两个信号的组合(00/01/10/11)预留的,CNC 靠这对信号选当前用哪一组齿数比。即使机床只有两档,也要把四个都填对,没用到的两档填成与在用档一致,否则换挡后 CNC 套错齿数比,屏幕转速和实际转速差几倍。
3751/3752 到底用不用,和 3741/3742 什么关系?
只有 B 型换挡(3705#2=1) 才用 3751/3752。3741/3742 是各档主轴最高转速,3751/3752 是档位切换点的电机速度(数字量),公式是 3751 = 4095 × 切换点主轴速度 ÷ 10V 对应电机速度。A 型换挡(3705#2=0)不需要填 3751/3752,CNC 直接按 3741~3744 比较选档。
换挡时主轴不摆动、拨叉进不去怎么办?
先查 3705#1 是否 =1(启用 SOR 齿轮位移)和 *SSTP(G29.6) 在换挡期间是否保持 0;再查 3732 摆动转速够不够驱动拨叉。难咬合的液压齿盘可以把 SOR 期间的主轴改成正反转交替的方波,让齿盘来回找位置。
最后更新:2026-10-31
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。























暂无评论内容