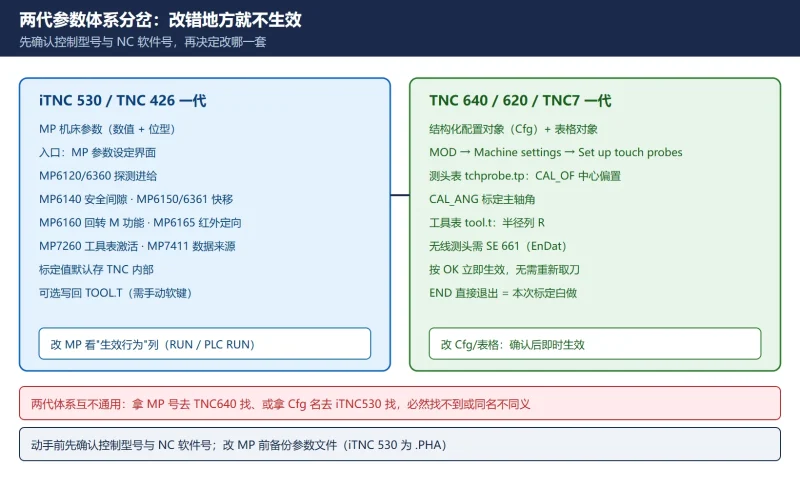



“测头标定了,测量结果还是不对”——海德汉测头的故障里,十有八九不是测头坏了,是参数改错了地方。iTNC 530 用 MP 机床参数、TNC 640/620/TNC7 用结构化配置对象,两代体系互不通用;而中文圈流传最广的那篇参数表,把 MP7410 说成”标定触球半径”、把 MP6510/6520/6530 说成”对刀仪 XYZ 坐标”——与官方手册完全对不上。
这篇按官方用户手册/技术手册逐条写:两代体系怎么分、标定流程怎么走、标定值为什么必须手动写回工具表、以及一张”网传参数号纠错表”。
相关阅读:测头报错码的查法见 海德汉 TNC 错误码对照表;编码器/光栅尺侧的测量系统故障见 海德汉光栅尺报警排查。
一、先分清两代参数体系(最容易错的一步)
表 1 两代参数体系对照(改错地方 = 参数不生效)
| 项 | iTNC 530 / TNC 426 一代 | TNC 640 / 620 / TNC7 一代 |
|---|---|---|
| 参数形态 | MP 机床参数(数值 + 位型) | 结构化配置对象(Cfg) + 机床参数 + 表格对象 |
| 入口 | 面板「MP 参数设定」界面 | 编辑参数 → 机床配置;测头还可用 MOD → Machine settings → Set up touch probes |
| 标定数据存哪 | TNC 内部(默认);或 TOOL.T 工具表(MP7411 bit0=1 时) | tool.t(半径列 R)+ tchprobe.tp 测头表(中心偏置 CAL_OF、主轴角度 CAL_ANG) |
| 循环体系 | Cycle 400–499 / 800–899 | 同代循环 + 高精度测量循环 |
| 无线测头 | 红外/电缆 | MOD 对话框配置,需 SE 661 收发器(EnDat) |
一条铁律:拿 iTNC 530 的 MP 号去 TNC 640 上找,或拿 TNC 640 的 Cfg 名去 iTNC 530 上找,必然找不到或找到同名不同义的东西。动手前先在 HELM/关于画面确认控制型号与 NC 软件号。
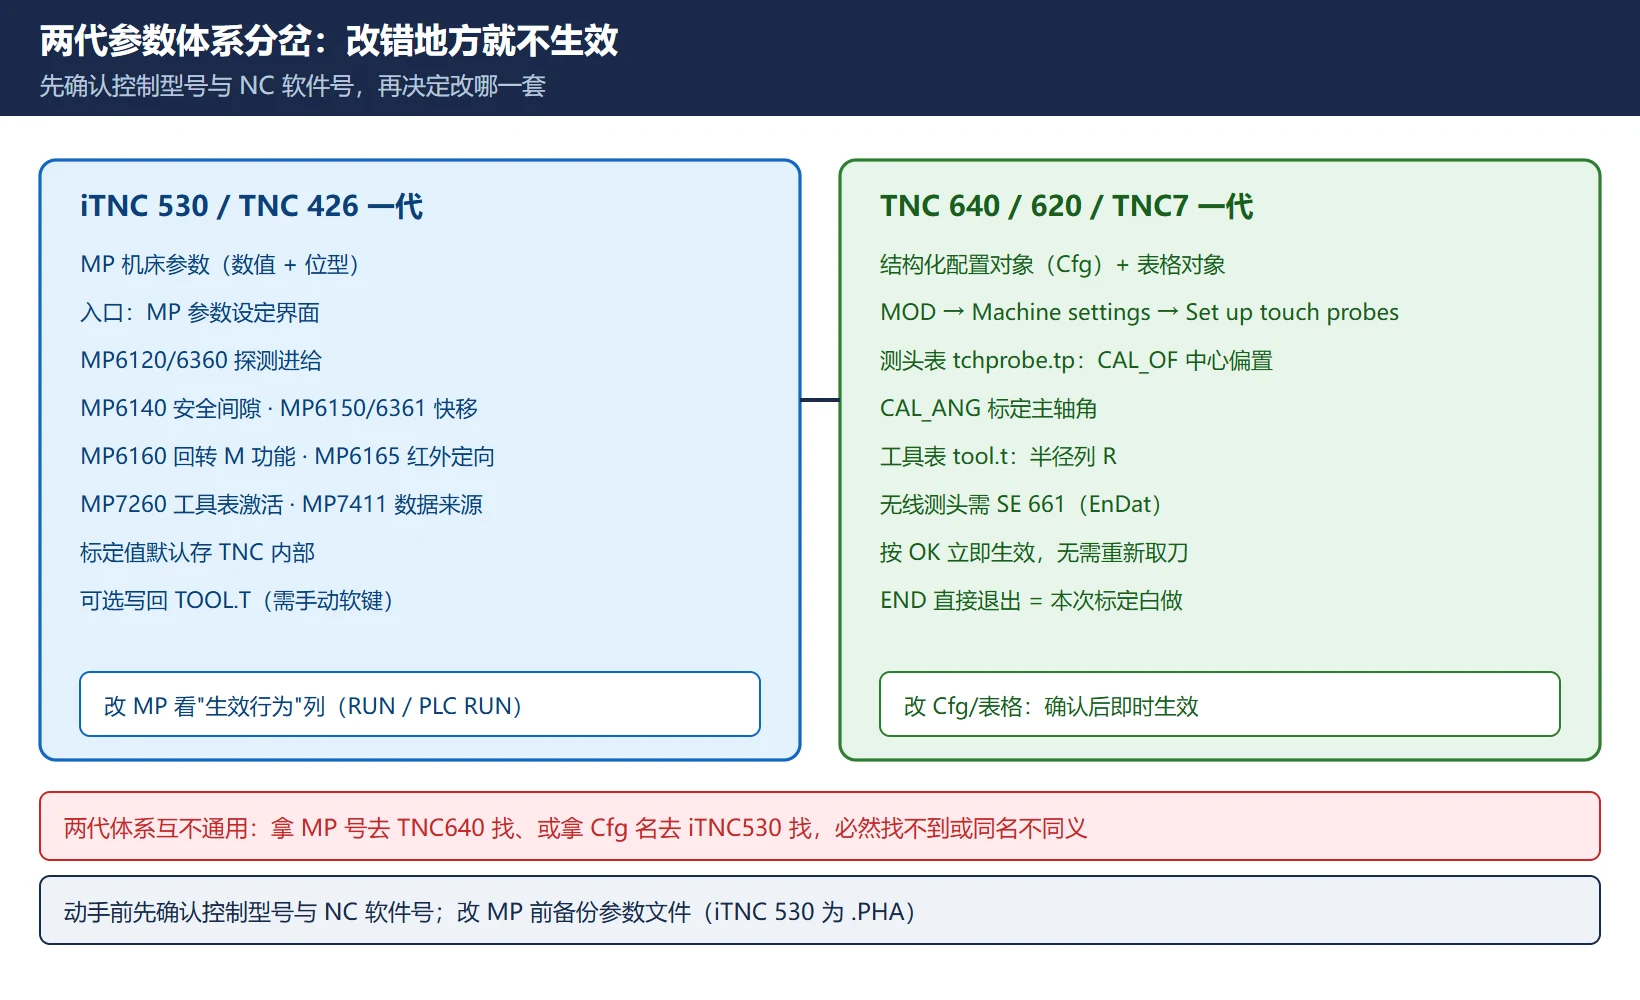
二、三维测头标定:环规固定 → CAL R → 输入环规半径 → 转 180° 再测
什么时候必须重新标定(官方清单):首次配置、探针折断、更换探针、探测进给改变、机床受热等引起的异常、(TNC 640 还多一条)激活的刀具轴改变。
TNC 640 官方流程(与 iTNC 530 的 CAL. R 同源,界面略异):
- 把已知高度和半径的环规(或标准球/检验销)牢固定位在工作台上;
- 手动方式把测头球头放进环规内孔;
- 按 TOUCH PROBE → CALIBRATE TS 选择标定循环(测长度 / 环规测半径与中心偏置 / 标准球测半径与中心偏置 / 3D 标定(选项 92));
- 输入环规直径、安全间隙、新标定主轴角(默认取测头表里的 CAL_ANG);
- 按机床 START:测头自动探测全部探测点,算出有效球头半径;若测头可反向 Orient,自动算出中心偏置(CAL_OF);
- 检查结果 → 按 OK 生效 → END 结束。
iTNC 530 的对应操作是 TOUCH PROBE → CAL. R:选刀具轴、输环规半径、连按四次机床 START(四个轴方向各碰一次内孔)得有效半径;要测中心偏置再按 180° 软键(测头回转由机床厂在 MP6160 里设定的 M 功能触发)、再按四次 START。
官方提示:能否测中心偏置取决于机床厂是否做过准备——”TNC needs to be specially prepared by the machine manufacturer”,没做过准备的机器做到半径即可,别硬找 180° 软键。
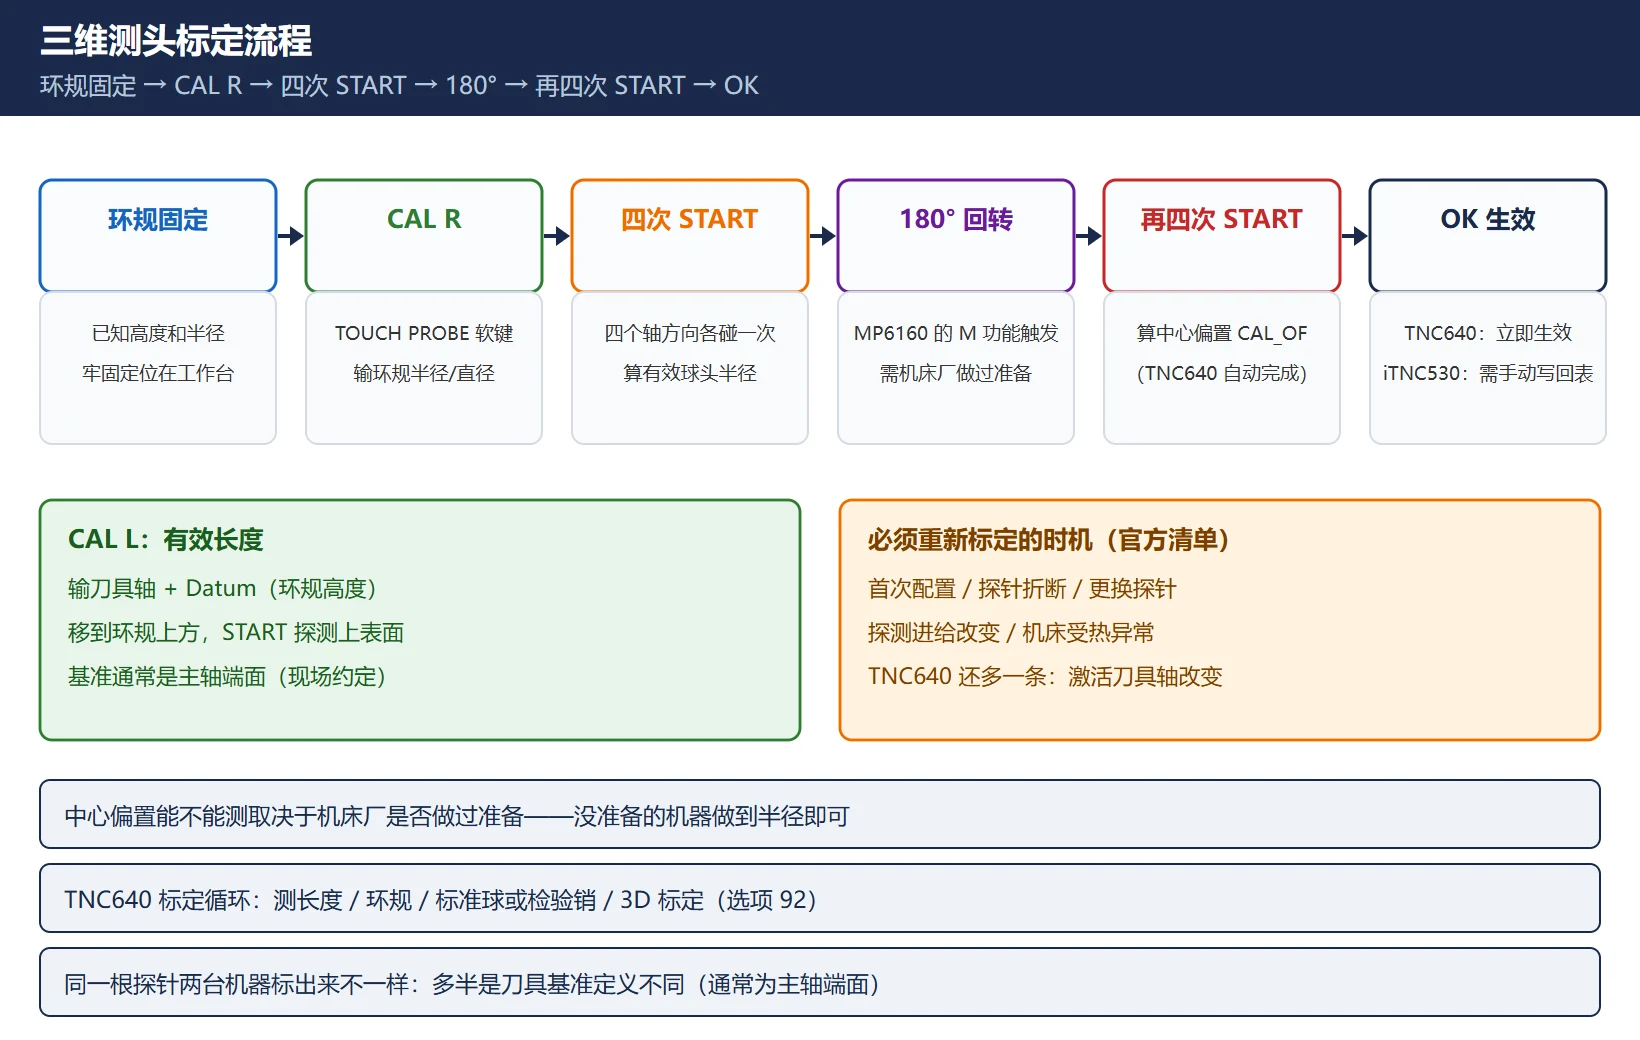
三、触发式测头标定:CAL L 测有效长度、CAL R 测半径与中心对齐
表 2 CAL L 与 CAL R 的分工(iTNC 530 官方流程)
| 标定项 | 软键 | 输入什么 | 动作 | 得到什么 |
|---|---|---|---|---|
| 有效长度 | CAL. L | 刀具轴 + Datum(环规高度) | 移到环规上方,按 START 探测上表面 | 有效长度(探针总长,相对刀具基准) |
| 有效半径 | CAL. R | 刀具轴 + 环规半径 | 球头入孔,连按 START 四次 | 有效球头半径 |
| 中心偏置 | 180°(CAL. R 内) | — | 测头回转 180°,再按 START 四次 | 球头中心相对主轴轴的偏置 |
长度基准的通常约定:刀具基准(tool datum)一般是主轴端面,环规上表面 Z=0 由现场设定——这也是”同一根探针两台机器标出来不一样”的常见原因,基准定义不同,值就不同。
四、标定值必须手动写回工具表——”标定了却没生效”的根子
这是全场最重要的一条,且两代行为不同:
表 3 标定值写回对照(官方口径)
| 项 | iTNC 530 | TNC 640 / 620 / TNC7 |
|---|---|---|
| 默认行为 | TNC 内部保存标定数据(MP7411 bit0=0),按 CAL. L / CAL. R 可回看 | 按 OK 后标定值应用到当前激活测头,刀具数据立即生效,无需重新取刀 |
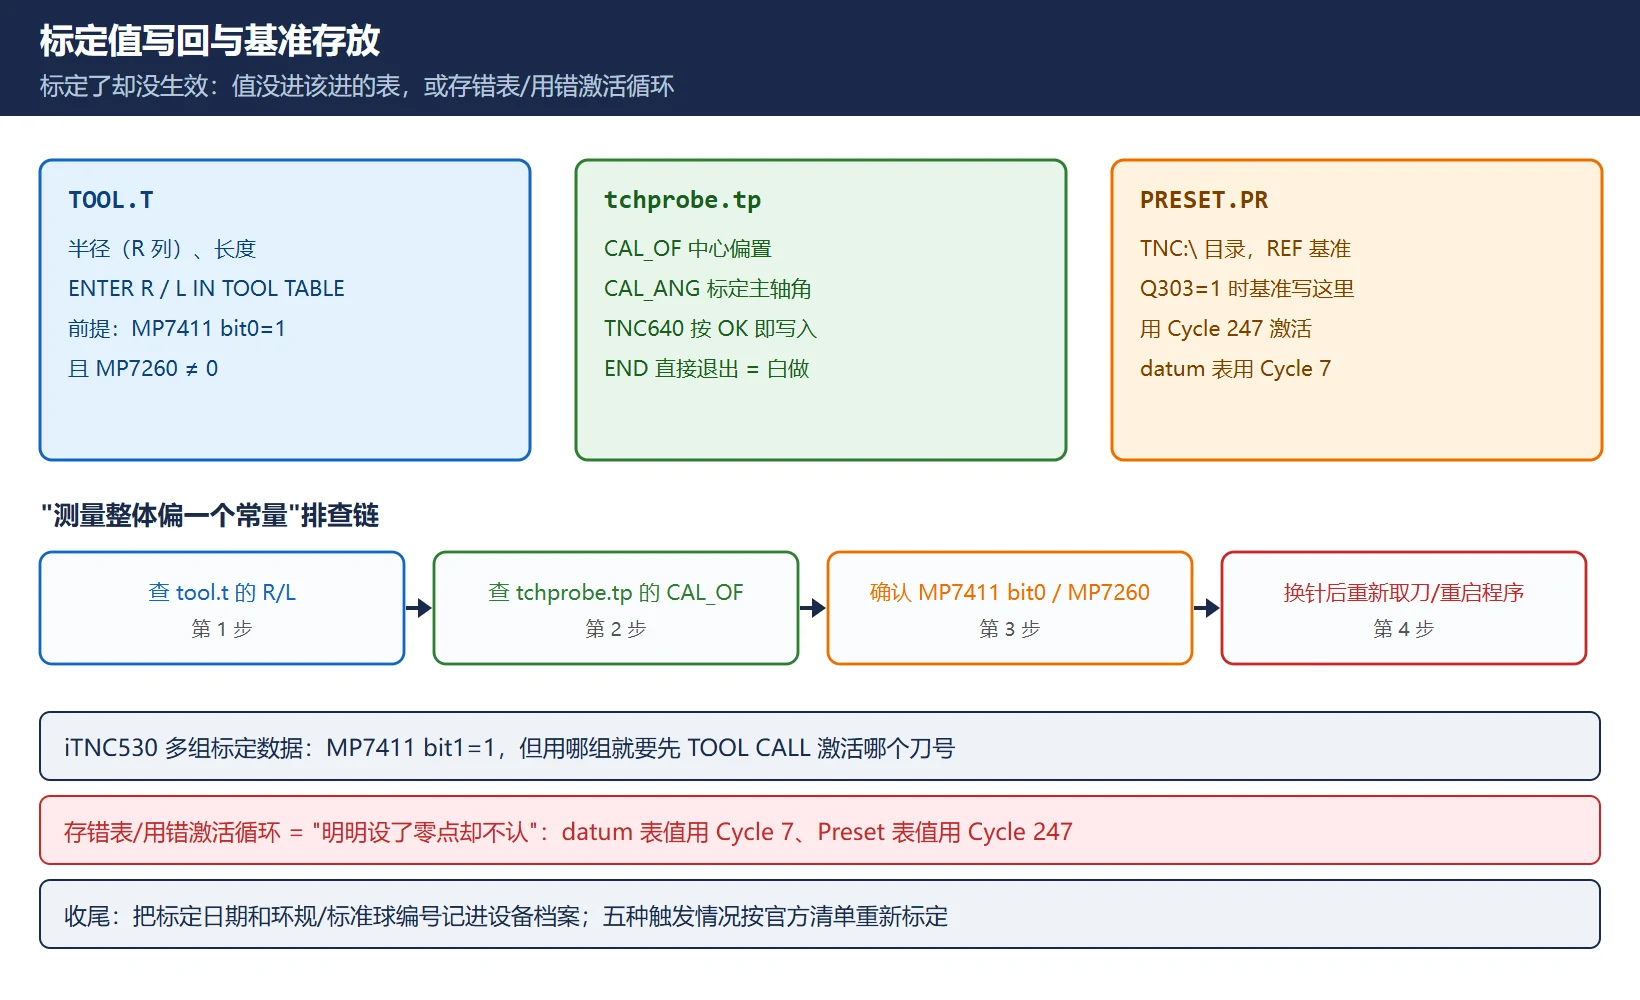
| 写回工具表的条件 | 仅当 MP7411 bit0=1(用 TOOL CALL 激活测头数据)且 TOOL.T 已激活(MP7260 ≠ 0)时才有这个功能 | 半径进 tool.t 的 R 列;中心偏置进 tchprobe.tp 的 CAL_OF |
| 手动写回动作 | 标定菜单里输工具号(ENT 确认)→ 按 ENTER R IN TOOL TABLE / ENTER L IN TOOL TABLE 软键 | 按 OK 即写入对应表格 |
| 不写的后果 | 标定值只在 TNC 内部,程序里 TOOL CALL 换到该测头时取的是工具表旧值 → 测量系统误差 | 忘记按 OK(直接 END)= 本次标定白做 |
现场判据:程序里用 TOOL CALL 调用测头、或换探针后测量整体偏一个常量——先查工具表里的 R/L 是不是旧值,而不是怀疑测头。多套标定数据的管理:iTNC 530 设 MP7411 bit1=1 可在工具表里管多组标定数据(长度/半径/中心偏置/主轴角),但用哪组就要先用 TOOL CALL 激活哪个刀号,不论自动还是手动模式。
五、MP 参数对照:官方核实版 + 网传纠错表
先说能在一个来源里官方核实的 iTNC 530 测头相关 MP:
表 4 iTNC 530 测头相关 MP(官方手册核实)
| MP | 官方含义 | 输入范围/说明 |
|---|---|---|
| MP6120(或 MP6360) | 探测进给速度 | 探测接触工件时的测量进给 |
| MP6140 | 安全间隙 | 循环里的 Q320 附加距离加在它上面 |
| MP6150(或 MP6361) | 探测循环中的快移速度 | 定位到起始点用 |
| MP6160 | 测头回转的 M 功能 | 中心偏置标定时 180° 回转由它触发 |
| MP6165 | 红外测头是否 Orient 到编程探测方向 | 影响标定例程执行方式 |
| MP7260 | 工具表 TOOL.T 是否激活 | ≠0 时 TOOL.T 生效(写回标定值的前提) |
| MP7411 bit0 | 测头数据来源 | 0=TNC 内部保存;1=用工具表补偿值(TOOL CALL 激活) |
| MP7411 bit1 | 多组标定数据 | 0=一组;1=工具表里管多组 |
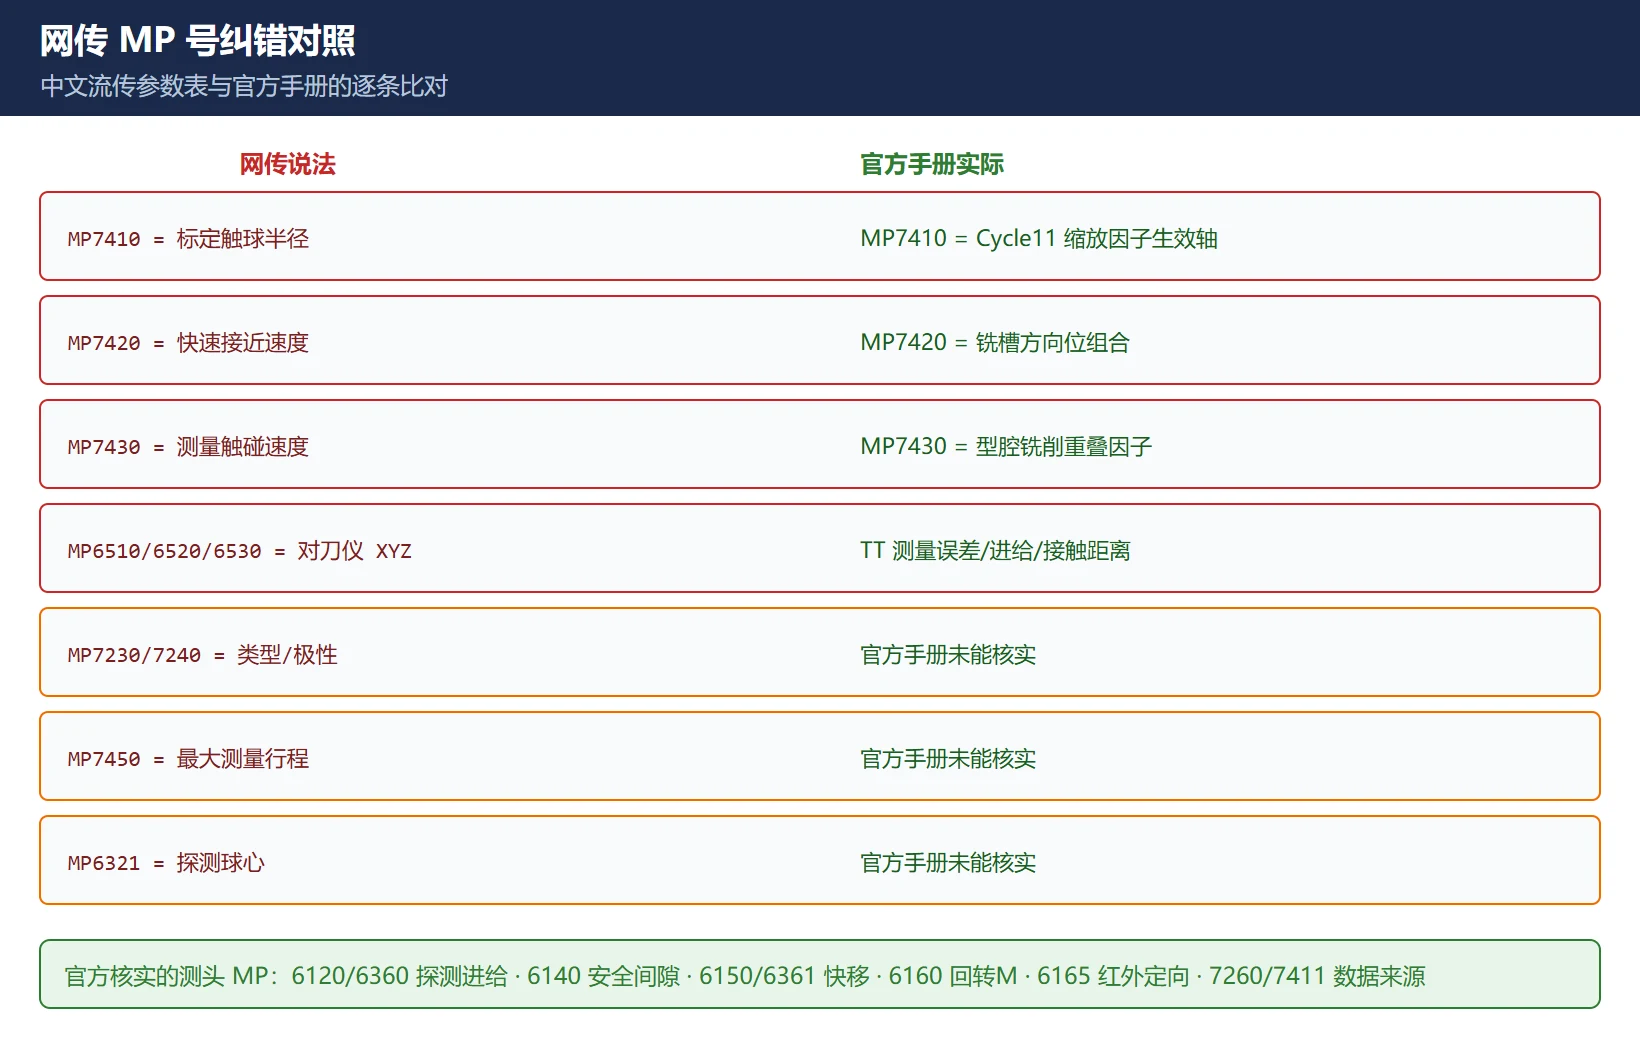
再看流传最广的中文参数表——它把 MP 号和张冠李戴的概念混在了一起:
表 5 网传 MP 号纠错(本站按官方手册核对,未核实项已标注)
| 网传说法 | 官方手册实际 | 结论 |
|---|---|---|
| MP7410 = 标定触球半径 | MP7410 = Cycle 11 缩放因子生效轴(0=三轴 / 1=仅工作平面) | ❌ 错,与测头无关 |
| MP7420 = 快速接近速度 | MP7420 = 铣槽方向的位组合 | ❌ 错 |
| MP7430 = 测量触碰速度 | MP7430 = 型腔铣削重叠因子(0.1–1.414) | ❌ 错 |
| MP7450 = 最大测量行程 | 官方 iTNC 530 手册中未能核实该号对应此功能 | ⚠️ 未核实,勿照抄 |
| MP7230/7240 = 测头类型/信号极性 | 官方 iTNC 530 手册中未能核实这两个号 | ⚠️ 未核实 |
| MP6510/6520/6530 = 对刀仪 X/Y/Z 坐标 | 实为 TT 对刀仪测量参数:MP6510=旋转刀具测量的允许测量误差、MP6520=静止刀具测量的探测进给、MP6530=刀具端面到测头接触面距离 | ❌ 错(是对刀仪测量参数,不是位置坐标) |
| MP6321 = 探测球心 | 官方 iTNC 530 手册中未能核实 | ⚠️ 未核实 |
对刀仪(TT)位置相关参数官方是另一组:MP6580 系列(测头接触中心相对机床基准的坐标)、MP6540.x(测头接触面周围安全区)、MP6550(探测循环快移)。改 TT 参数看这一组,别去看 65xx 里的测量误差/进给参数。
六、Cfg 对照:TNC 640/620/TNC7 的结构化配置
TNC 640 一代的测头配置分散在配置对象 + 表格 + MOD 对话框三处:
表 6 TNC 640 一代测头配置落点
| 落点 | 放什么 | 说明 |
|---|---|---|
| MOD → Machine settings → Set up touch probes | 无线/红外测头的登记与通道 | 设备配置在第三桌面;SE 661 选信道后 CONNECT NEW TCH PROBE |
| 测头表 tchprobe.tp | 每根测头的直径、CAL_OF 中心偏置、CAL_ANG 标定主轴角 | CAL. R 标定时写这里 |
| 工具表 tool.t | 半径(R 列)、长度等 | 程序 TOOL CALL 取这里 |
| 机床配置里的 Cfg 对象 | 接近速度、最大测量行程、触发极性等结构化配置 | 中文流传的名字有 CfgTouchProbe / CfgTPCalibration / CfgToolProbe——这三个名字本站未能在官方手册逐字核实,以本机「机床配置」界面实际显示的条目为准 |
给现场的建议:在 TNC 640 上改测头相关配置,优先走 MOD → Set up touch probes 和标定对话框(官方文档明确支持的路径),需要动 Cfg/MP 时先导出配置备份,改完逐项验证——不要凭一张来路不明的参数号清单下手。
七、生效方式差异:改 MP 看重启,改 Cfg/表格看确认
- MP(iTNC 530):每个 MP 在手册里都有“生效行为”列——
RUN= 重启 NC 生效,PLC RUN= PLC 重启生效。改前先看这一列,改完按对应方式重启;”所有 MP 都要整机重启”和”MP 改完立即生效”都是误传。改前必须备份参数文件(iTNC 530 的参数备份文件扩展名 .PHA)。 - Cfg / 配置对象(TNC 640 一代):结构化配置多在确认/激活后即时生效;标定值按 OK 后”立即生效、无需重新取刀”(官方原话)。
- 表格值(tool.t / tchprobe.tp):写进去就生效,但程序里如果已经 TOOL CALL 过旧值,换探针/改表后要重新取刀或重启程序,否则跑的还是旧补偿——这是”改了表没生效”的另一半原因。
八、对刀仪(TT)参数:MP65xx 组的正确打开方式
TT130 这类对刀仪的官方参数组(iTNC 530 Technical Manual):
表 7 TT 对刀仪参数(官方核实,按需取用)
| MP | 功能 | 范围/推荐 |
|---|---|---|
| MP6505.x | 各行程范围探测方向 | 0–3(正 0° 轴 / 正 90° 轴 / 负 0° 轴 / 负 90° 轴) |
| MP6507 | 探测进给计算方式 | 0=固定公差 / 1=可变公差 / 2=固定探测进给 |
| MP6510.0/.1 | 旋转刀具测量允许误差(第一/第二次) | 0.002–0.999 mm,推荐 0.005 / 0.01 |
| MP6520 | 静止刀具测量探测进给 | 1–3000 mm/min(例:500) |
| MP6530.x | 刀具端面到测头接触面的距离 | 0.001–99.9999 mm(按行程范围) |
| MP6531.x | TT130 测头接触面直径/边长 | 0.001–99999.9999 mm |
| MP6540.x | 测头接触面周围安全区(刀具轴/平面) | 预定位用 |
| MP6550 | 探测循环快移 | 10–20000 mm/min |
| MP6560 | 逐齿测量主轴定向 M 功能 | −1=NC 定向 / 0=无效 / 1–999=M 号 |
| MP6570 / MP6572 | 刀齿允许切削速度 / 测量允许转速 | 1–120 m/min / 0–1000 rpm(0=限 1000) |
| MP6580 | 测头接触中心相对机床基准的坐标 | TT 定位基准 |
对刀仪测不准时按这个顺序查:探测方向(6505)→ 测量误差/进给(6510/6520)→ 接触面距离与直径(6530/6531)→ 安全区(6540)→ 位置基准(6580)。
九、工件找正(基本旋转)与基准点写入 PRESET 表
- 基本旋转:测两个柱销/孔算角度(Cycle 402 一类),结果存 Q150,TNC 自动做基本旋转补偿;也可以转旋台代替补偿。循环开始时若已有基本旋转会被重置,倾斜平面功能激活时不允许用。
- 基准点存哪(官方 Q303/Q305 规则):
Q303=1→ 写 PRESET.PR 预设表(TNC:\ 目录,基于机床坐标系 REF);Q303=0/-1→ 写当前 datum 表(工件坐标系)。预设表里的值用 Cycle 247 激活,datum 表里的值用 Cycle 7 激活——存错表、用错激活循环,是”明明设了零点却不认”的经典原因。 - 手动模式下测的值也可用 ENTER IN PRESET TABLE 软键直接写预设表(REF 基准);覆盖当前激活基准时 TNC 会警告,ENT 确认/NO ENT 取消。
十、测量循环常见报错与排查
表 8 测量循环常见报错与排查顺序
| 现象 | 常见原因 | 先查什么 |
|---|---|---|
| 测头不触发/无信号 | TS 接口未配、信号极性/触发逻辑不对、测头未装电池(无线/红外) | 测头表是否登记、MOD 里能否看到测头、更换电池 |
| 测量值整体偏一个常量 | 工具表 R/L 是旧值(标定未写回)、探针基准不同 | 按第四节核对 tool.t/tchprobe.tp |
| 中心偏置测不出 | 机床厂未做准备、MP6160 未设、测头不能 Orient | 查机床手册;红外测头查 MP6165 |
| 快移撞工件/安全间隙不够 | MP6140/Q320 太小、MP6150/6361 太快 | 加大附加安全距离、降快移 |
| 设了零点不生效 | 存错表(datum/Preset)或用错激活循环(7/247) | 按第九节核对 Q303/Q305 与激活循环 |
| 探测进给不合适 | MP6120/6360 未按材质/表面设定 | 粗糙面降进给、光滑面可提速 |
排错总原则:先确认”改的是不是本代该改的地方”(第一节),再确认”标定值进没进该进的表”(第四节),最后才动速度/间隙类参数。测头相关错误码的查法(120/130/160/201/280 族)见 海德汉 TNC 错误码对照表。
常见问题(FAQ)
海德汉改完测头参数为什么没生效?
三个高频原因,按概率排:①改错了代——iTNC 530 的 MP 号拿到 TNC 640 上找,或反过来;动手前先确认控制型号与 NC 软件号。②没看重启行为——MP 手册里每个参数有”生效行为”列(RUN/PLC RUN),该重启没重启,改完屏幕显示是新值、内核还是旧值。③改的是表、跑的是旧值——tool.t/tchprobe.tp 写进去虽然立即生效,但程序里已经 TOOL CALL 过旧值的话,换探针/改表后要重新取刀或重启程序,否则跑的仍是旧补偿。另外改 MP 前必须备份参数(iTNC 530 是 .PHA 文件),改崩了能回滚。
iTNC530 和 TNC640 的测头参数是同一套吗?
不是,而且不能混用。iTNC 530 用 MP 数值参数体系(探测进给 MP6120/6360、安全间隙 MP6140、快移 MP6150/6361、回转 M 功能 MP6160、标定数据来源 MP7411 等),标定值默认存 TNC 内部、可选写回 TOOL.T。TNC 640/620/TNC7 用结构化配置对象 + 表格对象:测头登记走 MOD → Set up touch probes,半径进 tool.t 的 R 列、中心偏置和标定主轴角进 tchprobe.tp 的 CAL_OF/CAL_ANG 列,按 OK 后立即生效无需重新取刀。中文圈流传的”MP7410=触球半径、MP6510/6520/6530=对刀仪 XYZ 坐标”是把两代/两组参数混在一起的说法,官方手册里 MP7410 是缩放因子生效轴、MP6510/6520/6530 是 TT 对刀仪的测量误差/进给/距离参数——照那张表改,改错地方还没效果。
测头标定完成后还需要做别的操作吗?
要,而且这一步最常被漏:iTNC 530 上标定值默认只存在 TNC 内部,程序里靠 TOOL CALL 用测头时,必须在标定菜单里输工具号并按 ENTER R IN TOOL TABLE / ENTER L IN TOOL TABLE 手动写回 TOOL.T(前提 MP7411 bit0=1 且 MP7260≠0);不写回,程序取的就是工具表里的旧 R/L,测量整体偏一个常量。TNC 640 一代简单些:按 OK 即写入 tool.t / tchprobe.tp 并立即生效,但别用 END 直接跳出。收尾还建议:把标定日期和环规/标准球编号记进设备档案,探针折断、换针、改探测进给、机床受热异常、激活刀具轴改变这五种情况按官方清单重新标定。
最后更新:2026-10-24

















暂无评论内容