

海德汉(HEIDENHAIN)光栅尺出问题时,屏幕上弹出的往往只是”位置检测异常””跟随误差过大”这类笼统提示。提示本身几乎不指向具体原因 —— 它只说明”位置反馈这条链路的某个环节不行了”。
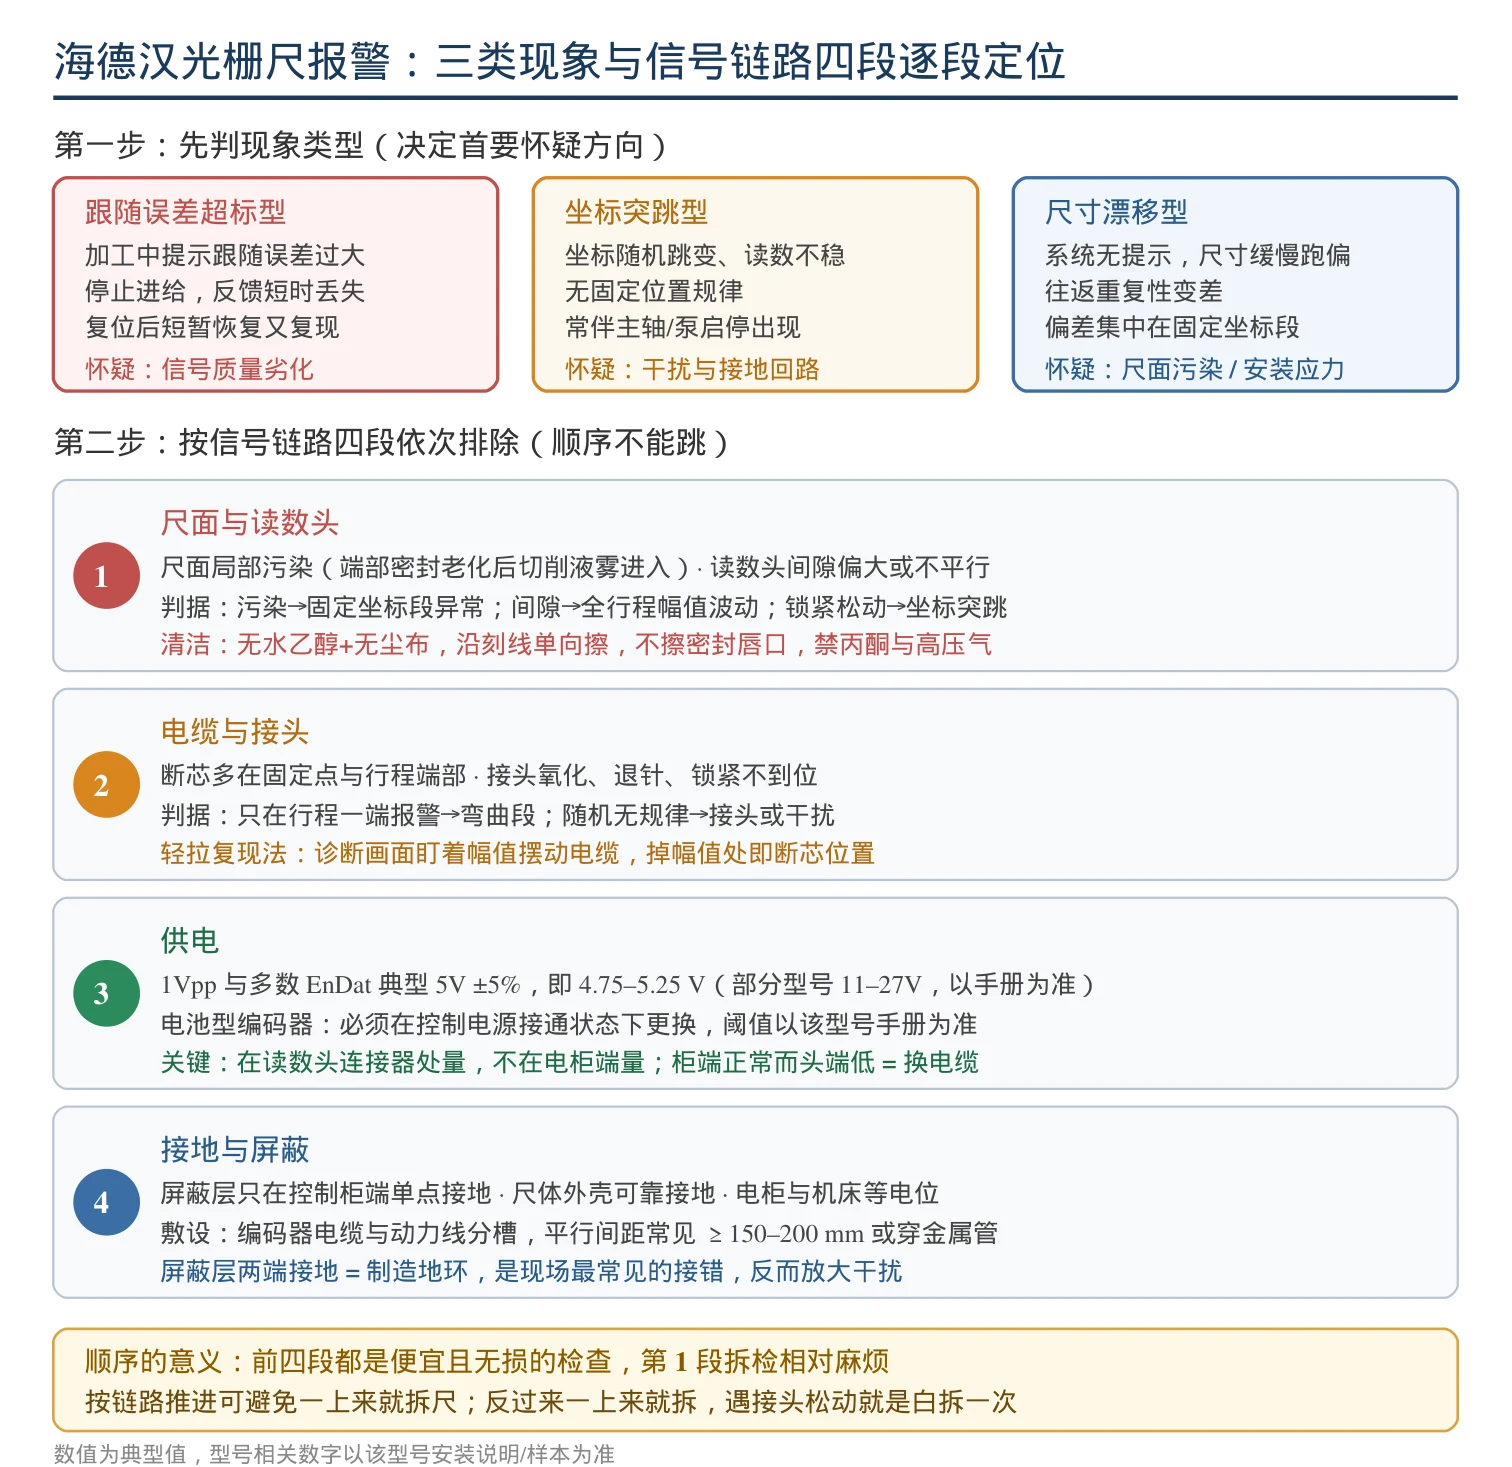
而这条链路一共就四段:尺面与读数头、电缆与接头、供电、接地与屏蔽。本文的方法就是按这四段依次排除,而不是靠经验猜、也不是直接换件试。
全文只讲诊断方法,不涉及任何维修商推荐。判断依据优先采用你手上该型号的安装说明/样本/维护手册——不同系列(LS / LC / LF / LIDA 等,敞开式与封闭式,增量 1Vpp 与 EnDat 绝对式)的具体数值差异很大,本文给出的是通用判据与典型值,凡是型号相关的数字,一律以你的手册为准。
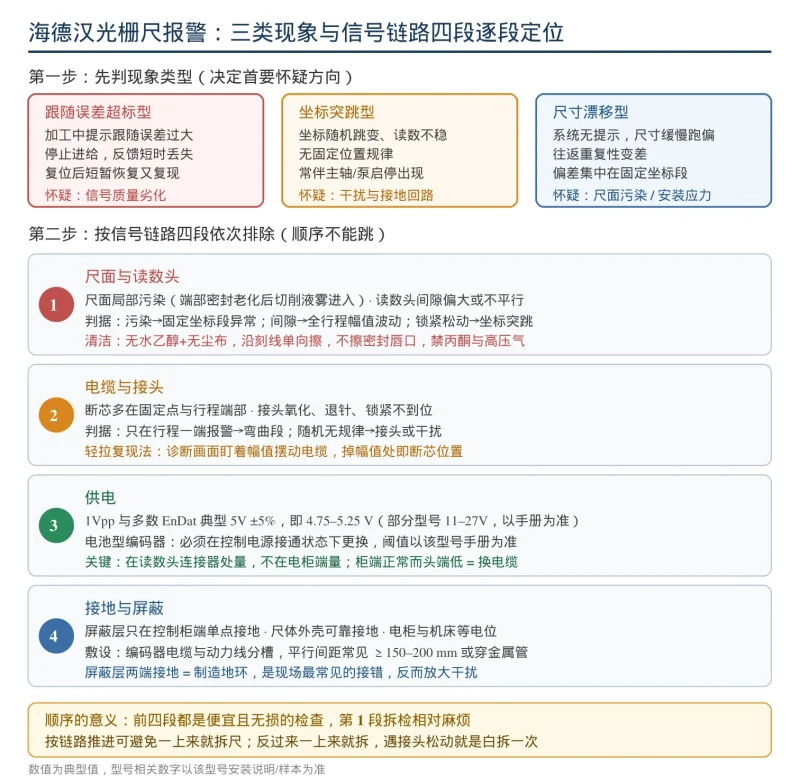
一、先判类型:三类现象指向完全不同的方向
动手之前先花两分钟确认”到底是哪种现象”,这一步能砍掉一半的无效排查。
| 类型 | 典型表现 | 首要怀疑方向 |
|---|---|---|
| 跟随误差超标型 | 加工中系统提示跟随误差过大并停止进给,位置反馈突变或短时丢失,复位后短暂恢复又复现 | 信号质量劣化(污染 / 间隙 / 电缆) |
| 坐标突跳型 | 坐标值随机跳变、读数不稳,无固定位置规律,可能伴随机床动作(主轴启停、泵启停)出现 | 干扰与接地回路 / 间隙随振动变化 / 接头松动 |
| 尺寸漂移型 | 系统无提示,但加工尺寸缓慢跑偏,往返重复性变差,偏差集中在固定坐标段 | 尺面局部污染 / 安装应力 / 温度补偿未启用 |
三类里最容易误判的是尺寸漂移型——它不报警,很多人会去调伺服参数或改螺距补偿,结果掩盖了真实原因。尺寸漂移集中在某个固定坐标段,几乎就是尺面局部污染或机械安装应力的指纹。
二、第 1 段:尺面与读数头
这一段是故障率最高的,也是唯一能靠清洁显著改善的一段。
污染是怎么进去的
封闭式光栅尺虽然有防护,但切削液雾与粉尘仍会从端部密封处进入。密封唇老化后通道变大,尺面局部污染 → 该区段信号幅值下降 → 表现为固定坐标段尺寸异常或该段报警可复现。
所以看到”报警只在某个位置出现”,第一段就该怀疑这里。
清洁规范(这几条别省)
按海德汉的清洁要求,正确做法与禁止项如下:
| 项目 | 正确做法 | 禁止 |
|---|---|---|
| 清洁剂 | 无水乙醇(异丙醇)或厂家指定清洁剂 | 丙酮、MEK、强溶剂、研磨性清洁剂 |
| 工具 | 无尘布 / 无绒布,可配棉签清洁读数头窗口 | 普通棉纱、纸巾、抹布 |
| 擦拭方向 | 沿刻线方向单向擦,朝尺的一端推,避免把污物推进读数头路径 | 垂直刻线方向来回擦 |
| 密封唇口 | 检查是否老化、破损、变形 | 不要用溶剂擦拭密封唇口 |
| 读数头窗口 | 洁净棉签蘸清洁剂单遍轻擦 | 手指直接触摸、硬物触碰光学面 |
| 除尘 | 远距离轻吹 | 近距离高压气吹扫(硬质颗粒会刮伤镀膜) |
“不要用溶剂擦拭密封唇口”这一条经常被忽略 —— 密封唇是橡胶件,溶剂会加速它老化,等于把下一次污染的时间提前。
间隙与锁紧扭矩
- 间隙:读数头与尺带的标称间隙按样本核对。典型量级在 0.2–0.5 mm(细栅距更小,粗栅距略大),必须用设定规或塞尺量,不能凭目测。间隙偏大 → 信号幅值不足;间隙不平行 → 全行程幅值波动。
- 锁紧扭矩:按厂家说明,一般 M4–M6 螺钉在 2–4 N·m 量级。紧固按对角交叉、分次拧紧,避免夹持应力让尺体微弯产生非线性误差。
- 振动场合缩短复查周期,复查后做防松标记。
锁紧螺钉松动会让间隙随振动变化——坐标突跳多与此有关,这一条比换件便宜得多,值得先查。
三、第 2 段:电缆与接头
光栅尺电缆随行程反复弯曲,芯线断裂多发生在固定点与行程端部。
轻拉复现法(定位断芯最实用的一招)
在机床通电、诊断画面显示信号幅值的情况下,用手轻拉/轻摆电缆的摆动段,观察幅值是否掉下去或报警是否复现。
- 摆到某段就掉 → 断芯就在这一段
- 怎么摆都不掉 → 电缆基本可以排除,往下一段走
位置规律判据
| 现象 | 指向 |
|---|---|
| 报警只在行程某一端出现 | 电缆弯曲段(该端电缆被拉伸/弯折最厉害) |
| 移动电缆时幅值明显下降 | 电缆受损 |
| 与位置无关、随机出现 | 更可能是接头或干扰,而非断芯 |
| 接头处有油液、氧化、退针 | 接头问题 → 清洁/重做/更换 |
规范做法还包括:核对电缆弯曲半径不小于规格最小值、检查沿途有无挤压与被切屑割伤。
有条件时可用万用表做进一步确认:导体间、导体对屏蔽的绝缘电阻(现场常用判据为导体间 >10 MΩ、对屏蔽 >50 MΩ)。注意这是排查手段,兆欧表电压要按手册要求,避免打坏编码器输入端。
四、第 3 段:供电
+5 V 供电
1 Vpp 增量式与多数 EnDat 编码器的典型供电为 5 V ±5%,即不低于 4.75 V、不高于 5.25 V。
关键测量点是在读数头连接器处量,不是在电柜端量。 这一点极重要:
电柜端电压正常、编码器端电压偏低 → 问题在电缆(压降),换电缆而不是换编码器。
EnDat 诊断中”过压/欠压”类故障的标准判读就是这个逻辑。另外要注意供电电流是否稳定,读数头老化时电流会漂移。
部分型号供电范围为 11–27 V 或其他规格,以你型号手册为准,不要套用 5 V。
编码器备份电池
带电池的绝对式/多圈编码器,电池电压下降会导致位置丢失类报警。
这里的处理原则是:电池更换必须在控制电源接通的状态下进行(断电换电池就是丢位置)。至于”电压降到多少该换”,阈值因型号而异,必须以该型号手册为准——不要用”万用表量到还有 5.x V 就觉得还能用”来判断,锂电池的电压曲线很平,量到明显下降时往往已经接近失效。
实务上更可靠的做法是:按电池报警提示更换,或按手册规定的周期预防性更换,而不是靠测电压判断剩余寿命。
五、第 4 段:接地与屏蔽
这一段是坐标突跳型故障的高发区,也是最容易接错的一段。
| 项目 | 要求 |
|---|---|
| 屏蔽层接地 | 只在控制柜端单点接地;禁止两端都接地(会形成地环,把干扰引进信号回路) |
| 尺体外壳 | 按说明可靠接地 |
| 等电位连接 | 电柜与机床之间的等电位连接必须确认可靠 |
| 敷设 | 编码器电缆与动力线分槽敷设;平行间距常见要求 ≥150–200 mm,或穿金属管 |
| 干扰源 | 变频器、电焊机、大功率设备应远离编码器电缆 |
“屏蔽层两端接地”是现场最常见的错误 —— 接的人以为双端接地更保险,实际是制造了地环路,干扰反而更强。
判断是否受干扰的一个实用方法:在诊断画面监视信号幅值的同时逐个启停机床部件(主轴、液压泵、冷却泵),观察幅值是否在某个部件动作时才劣化。这样能直接锁定干扰源。
六、信号幅值记录法(建立劣化趋势基线)
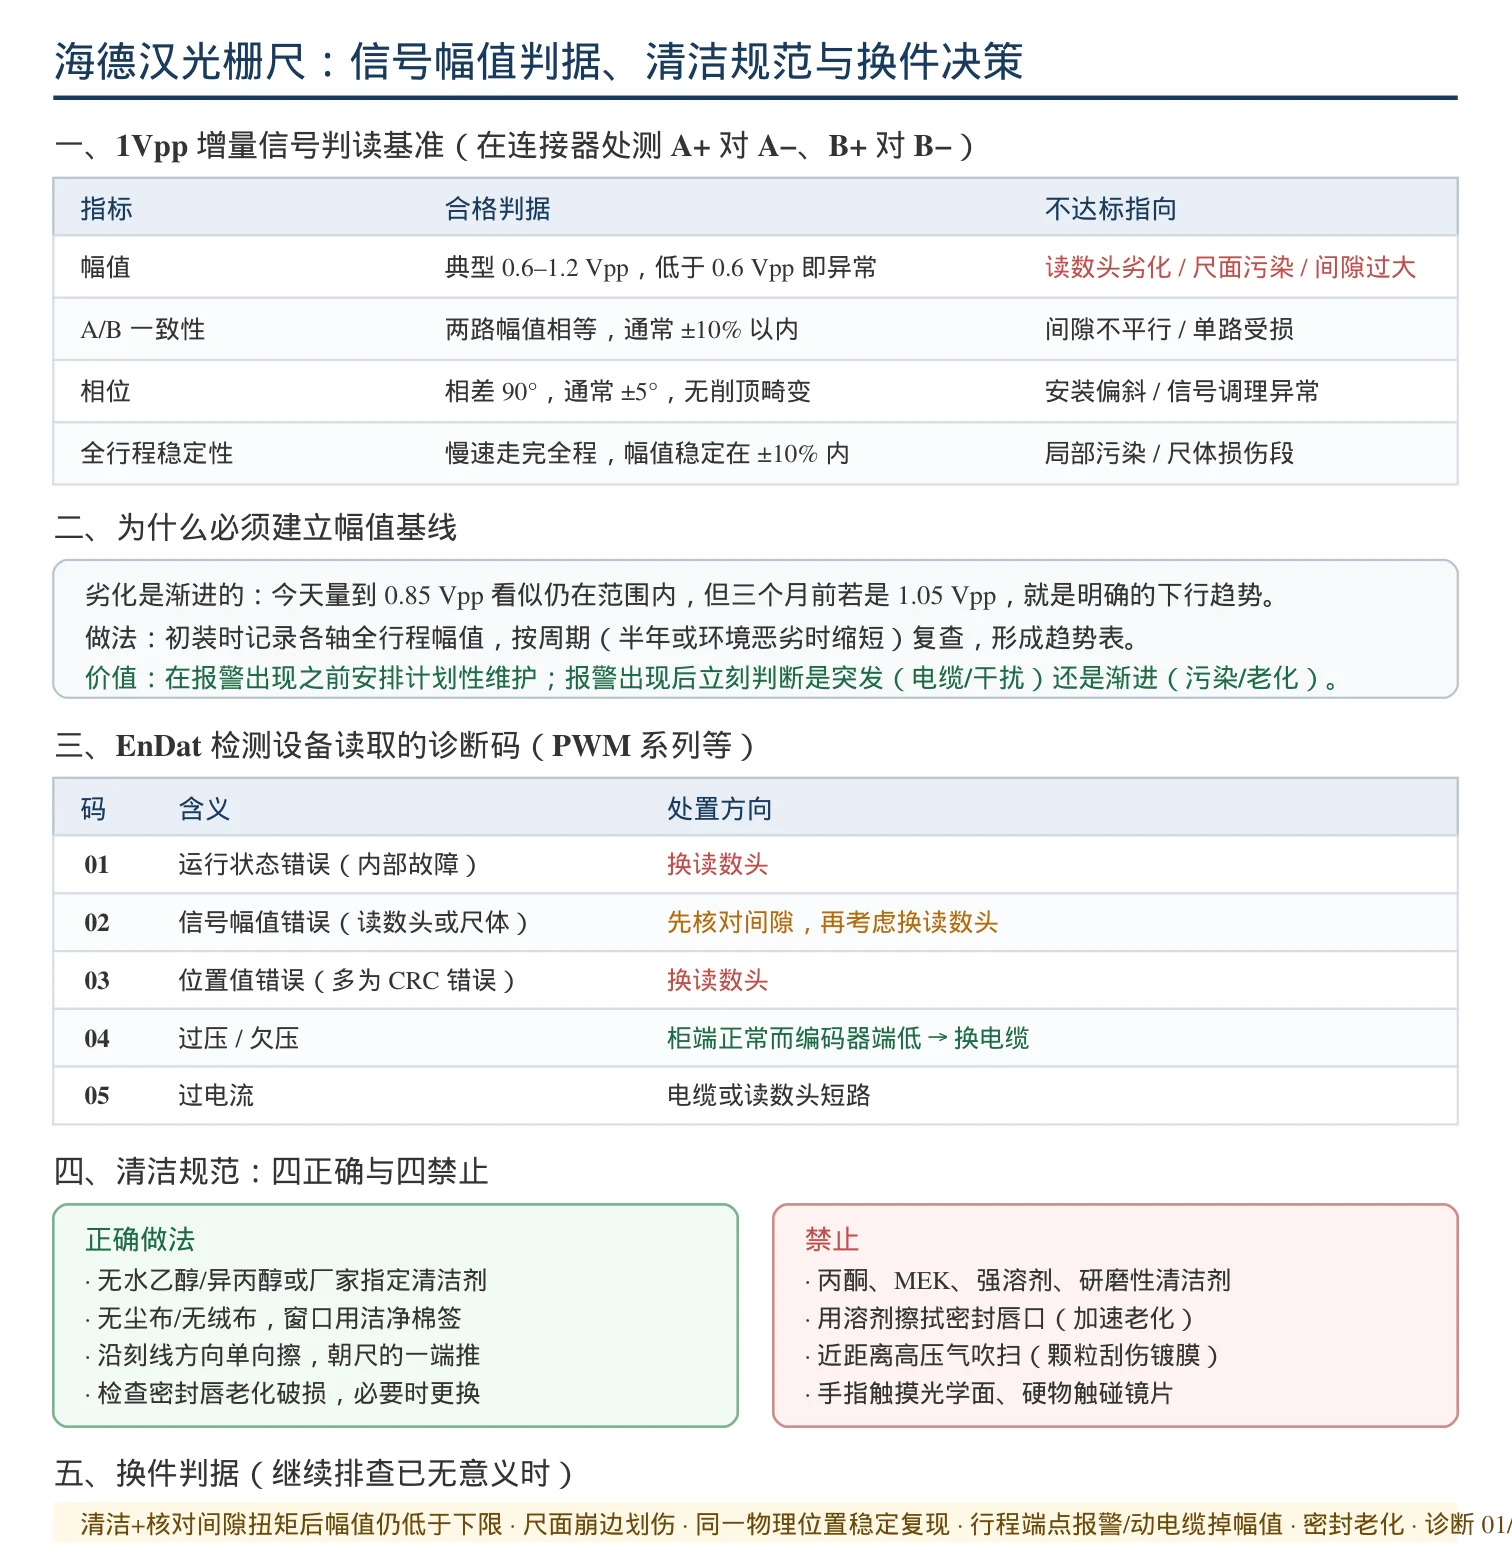
判读基准
对 1 Vpp 增量信号,在连接器处测 A+ 对 A−、B+ 对 B−:
| 指标 | 合格判据 |
|---|---|
| 幅值 | 典型应在 0.6–1.2 Vpp 区间内;低于 0.6 Vpp 即为异常 |
| A/B 一致性 | 两路幅值应相等(通常 ±10% 以内) |
| 相位 | 相差 90°(通常 ±5°),无削顶畸变 |
| 全行程稳定性 | 慢速走完全程,幅值应稳定在 ±10% 以内 |
幅值低于 0.6 Vpp 指示三种可能:读数头劣化 / 尺面污染 / 间隙过大。必须按前面四段逐一排除,不能直接判定是某一项。
为什么必须建立基线
光栅尺的信号劣化是渐进的。今天量到 0.85 Vpp,看起来”还在范围内”,但如果你三个月前量的是 1.05 Vpp,这就是明确的下行趋势。
做法:初次安装调试时记录各轴全行程的信号幅值,之后按周期(半年或根据环境恶劣程度缩短)复查记录,形成趋势表。这张表有两个用处:
- 在报警出现之前发现劣化,安排计划性维护,避免突发停机
- 报警出现后,能立刻判断”是突发的(电缆/干扰)还是渐进的(污染/老化)”
用 EnDat 检测设备(如 PWM 系列)读取时,诊断信息更直接,常见故障码含义如下:
| 诊断码 | 含义 | 指向 |
|---|---|---|
| 01 | 运行状态错误 | 编码器内部故障 → 换读数头 |
| 02 | 信号幅值错误 | 读数头或尺体 → 先核对间隙,再考虑换读数头 |
| 03 | 位置值错误 | 多为位置值 CRC 错误 → 换读数头 |
| 04 | 过压/欠压 | 查编码器端供电;若电柜端正常而编码器端低 → 换电缆 |
| 05 | 过电流 | 电缆或读数头短路 |
关于屏幕上的报警编号
不同控制与软件版本对”幅值过低”的提示写法不同(第三方资料整理有如 330-0050、231-8C80 等编号),编号随软件版本而异,不要跨版本套用。你要抓的是提示文本的含义:”amplitude too low”(幅值过低)与 “amplitude too high”(幅值过高)是两种方向相反的问题,处理方式也不同。以你系统实际显示的文本和对应手册为准。
七、案例:磨床 X 轴偶发 0.02 mm 偏差的定位过程
说明:以下为按信号链路逐段推进的典型定位过程整理,用于演示方法如何落地,不对应某一台具体设备的实测记录。
现象:某磨床 X 轴加工尺寸偶发性偏差约 0.02 mm,无固定位置规律,偶尔伴随跟随误差提示,复位后能继续加工。
第一步:确认类型。 偏差无固定坐标段 → 不完全符合”尺寸漂移型”;有偶发报警 → 也不能完全归为纯粹干扰。先按跟随误差超标型处理,同时保留干扰排查。
第二步:先看幅值,建立参照。 进诊断画面看 X 轴信号幅值,发现基线偏低且随行程有波动。这一步的意义是:确认问题确实在反馈链路上,而不是机械间隙或伺服参数。
第三步:排除电缆。 轻拉摆动段电缆,幅值无明显变化;报警也不在行程端点集中出现。→ 电缆暂排除。
第四步:排除供电。 在读数头连接器处量供电,正常且稳定。→ 供电排除。
第五步:排除干扰。 逐个启停主轴、液压泵、冷却泵,幅值基线无对应跳变。→ 干扰基本排除。
第六步:回到第 1 段。 拆检发现尺体端部密封老化,切削液雾已进入尺面形成局部污染;同时读数头锁紧螺钉有轻微松动。这解释了”基线偏低 + 随行程波动 + 偶发跳变”。
处理:按规范清洁尺面与读数头窗口(无水乙醇 + 无尘布,沿刻线单向擦,不擦密封唇口)→ 更换端部密封 → 重新按样本核对读数头间隙,按扭矩紧固锁紧螺钉并做防松标记 → 复测全行程信号幅值,确认稳定在合格区间。
结果:尺寸恢复稳定。后续把”信号幅值记录”纳入点检,按半年周期复查。
这个案例真正值得记住的不是结论,而是顺序:前四段都是”便宜且无损”的检查,第 1 段的拆检是相对麻烦的。按链路推进可以避免一上来就拆尺 —— 反过来,如果一上来就拆,遇到实际上只是接头松动的情况,就是白拆一次。
八、什么时候该换件(而非继续排查)
继续排查的前提是”排查成本低于换件成本且能定位”。以下几种情况,继续排查没有意义:
| 判据 | 结论 |
|---|---|
| 清洁尺面与读数头、按规范核对间隙与扭矩后,幅值仍低于合格下限 | 读数头或尺体已劣化 → 换件 |
| 尺面可见崩边、划伤、镀膜损伤 | 现场无法修复 → 换尺体 |
| 报警可在同一物理位置稳定复现 | 尺体该处损伤 → 换尺体 |
| 报警只在行程某一端出现,或移动电缆幅值掉至合格下限以下 | 换电缆 |
| 端部密封老化/破损 | 换密封件(污染环境下建议按周期预防性更换) |
| 诊断指向编码器内部故障(如 EnDat 01/03) | 换读数头 |
一个能省钱的点:若尺体完好、仅读数头失效,可以单独更换读数头,不必更换整套光栅组件。前提是确认尺体本身信号正常。
另一个容易犯的错:把换件当成排查手段(”换个读数头试试”)。光栅尺的读数头间隙是精密设定,每次拆装都要重新核对间隙,反复拆装反而引入新问题。先定位,再换件。
九、写在最后
海德汉光栅尺的报警诊断,难不在技术细节,而在顺序。屏幕那一行提示不告诉你原因,但信号链路只有四段——尺面与读数头 → 电缆与接头 → 供电 → 接地与屏蔽,按这个顺序走完,绝大多数问题都能定位,且不需要换任何零件就能验证。
三条最值得记住的:
- 先判现象类型(跟随误差超标 / 坐标突跳 / 尺寸漂移),能砍掉一半无效排查
- 供电要在读数头端量,不在电柜端量 —— 这一条决定了”换编码器”还是”换电缆”
- 屏蔽层只在控制柜端单点接地 —— 两端接地是制造干扰,不是消除干扰
如果排查中发现尺寸漂移与温度相关,还要检查是否启用了温度补偿、补偿系数是否正确(热膨胀系数量级很小,容易填错小数点),长行程尤其明显。
涉及拆检尺体、更换读数头的操作,建议在非生产时段进行,并事先做好参数备份。更换后必须重新验证坐标系、参考点与全行程精度。
相关阅读:
- FANUC 伺服增益参数调整教程:2021 / 1825 / 2048 的关系与调整顺序 —— 全闭环(带光栅尺)与半闭环的位置环增益取值差异
- 数控机床伺服振动、过冲、异响怎么调?现象分类排查表 —— 位置反馈异常与伺服振动的区分
- 三菱 M80 数控系统常见报警处理 —— 另一品牌的反馈类报警对照
- SINUMERIK 828D 报警排查流程 —— 报警排查的通用方法论




暂无评论内容