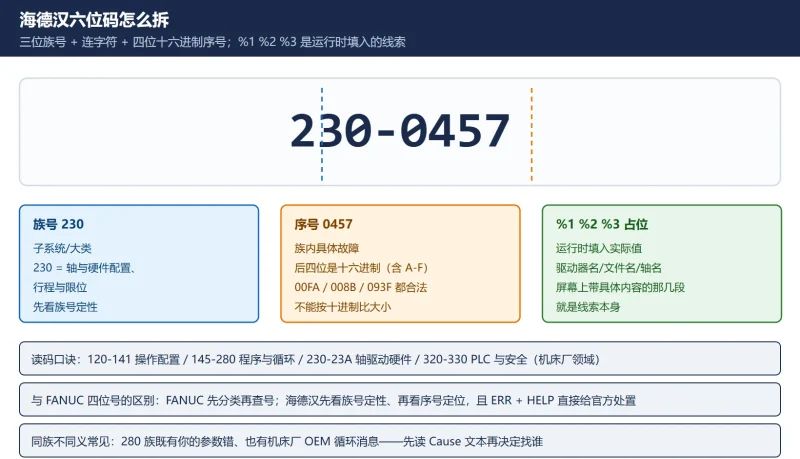



海德汉 TNC 的报警和 FANUC 完全两个路数:没有四位号,而是六位码制(形如 230-001F)。第一次接触的人连”这算几位数”都要愣一下,更别说判断该找海德汉还是找机床厂。
这篇做两件事:先把六位码教会读(哪一段是系统级、哪一段是具体故障、为什么有字母),再给一张族谱总览 + 高频码逐条解。全部码义以海德汉官方《NC Error Messages》列表(TNC7/640/620/320/128,软件 xxxxxx-18)为准,不编造。
相关阅读:编码器/光栅尺侧的故障判读见 海德汉光栅尺报警排查——230-0457 这类”找不到参考标记”很多时候根子在测量系统。
一、先教读码:6 位码怎么拆
海德汉错误码的结构是 三位族号 + 连字符 + 四位序号:
表 1 六位码结构与读法
| 段 | 示例(230-0457) | 含义 |
|---|---|---|
| 族号(前 3 位) | 230 | 子系统/大类。230 = 轴与硬件配置、行程与限位 |
| 序号(后 4 位) | 0457 | 族内具体故障。注意:这 4 位是十六进制,含 A–F,所以 00FA、008B、093F 都是合法序号 |
%1 %2 %3 占位 | 如 120-001E “Can't connect to network: %1 %2 %3” | 运行时由系统填入实际值(驱动器名、文件名、轴名等)——报错时屏幕上带具体内容的那几段,就是线索本身 |
三个读码要点:
- 先看族号定性:120–141 多半是操作/配置/文件(键盘上能解决一部分);160–280 多半是程序与循环(改程序);230–239 多半是轴/驱动/硬件(电气和机械);320–330 是 PLC 与安全自检(机床厂领域)。
- 序号不是十进制大小:
00FA在00FB前,但008B和093F不能按”数字大小”比较——按十六进制理解就行,日常查表用官方列表的顺序。 - 同族不同义很常见:比如 280 族(循环)既有你写错参数的”程序级”消息,也有机床厂 OEM 循环的消息——读 Cause 文本再决定找谁,别看见 280 就以为是自己的程序错。
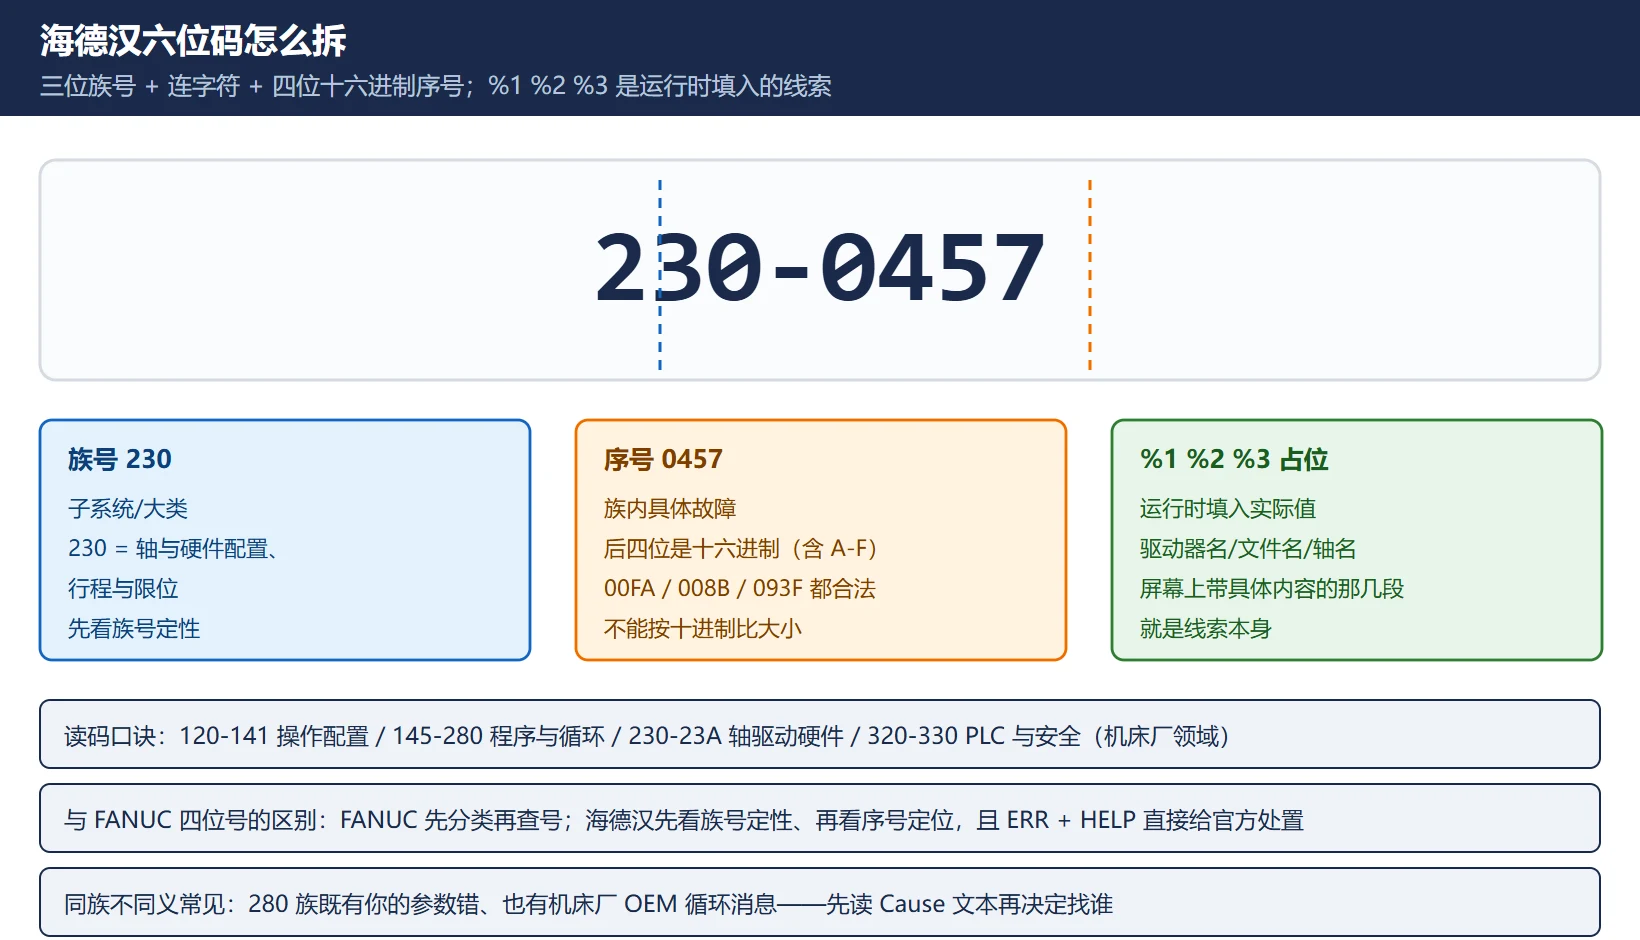
二、族谱总览表:哪段是 NC 的、哪段是机床厂的
表 2 海德汉 TNC 错误码族谱总览(按官方列表归纳)
| 族号 | 内容 | 归属 | 典型场景 |
|---|---|---|---|
| 120 | 配置/用户界面/文件与网络 | NC(部分查配置) | 120-001E 网络连不上、120-001F 文件找不到 |
| 125 | 存储、复制、软件更新、DNC/TeleService | NC/系统 | 125-006C 更新错误、125-011F DNC 连接失败 |
| 130 | 程序级错误 | NC(改程序) | 130-00A7 程序不完整 |
| 140 | 配置数据 | NC/系统 | 140-0021 数据对象被重命名 |
| 145 | 几何(圆弧定义、缩放、倒角/圆角输入) | NC(改程序) | 圆弧端点/半径矛盾 |
| 160 | NC 解释器:语法、标记、Q 参数、嵌套(约 287 条) | NC(改程序) | 160-008B 程序段格式错 |
| 1A0 | 路径计算:刀具半径补偿、进退刀(约 413 条) | NC(改程序) | 补偿方向/接近方式矛盾 |
| 1A1 / 1A2 | 运动学/变换 | NC/OEM 混合 | 运动学配置、PRESET 命令错误 |
| 201 | 测量循环(测头) | NC(查设置) | 201-093F 测量长度超限 |
| 230 | 轴/硬件配置、行程与限位 | 电气+机械 | 230-001F 超行程、230-0457 找不到参考标记 |
| 231 / 237 / 238 / 239 | 驱动控制器(CC)、电源、功能安全 | 电气 | 231-8065 直流掉电 |
| 234 / 235 / 236 / 23A | HSCI / 硬件 / PROFINET / 设备 | 电气 | 总线与组件故障 |
| 280 | 循环(加工循环 + 测头循环 + FN14 输出,约 632 条,最大族) | 混合 | 参数填错 vs OEM 循环消息 |
| 320 / 330 | PLC / 安全自检 | 机床厂领域 | PLC 程序消息、STO/急停检查 |
| 600–663 / 900–905 | 车削平台(CNC PILOT 640 / MANUALplus 620) | 混合 | 车削循环、smart.Turn |
一条分界铁律:官方 Cause 文本里出现 “Inform your service agency”(通知服务部门) 或消息来源写机床厂,就是 OEM 领域——你能做的是留证据(第八节),不要自己去改 PLC。
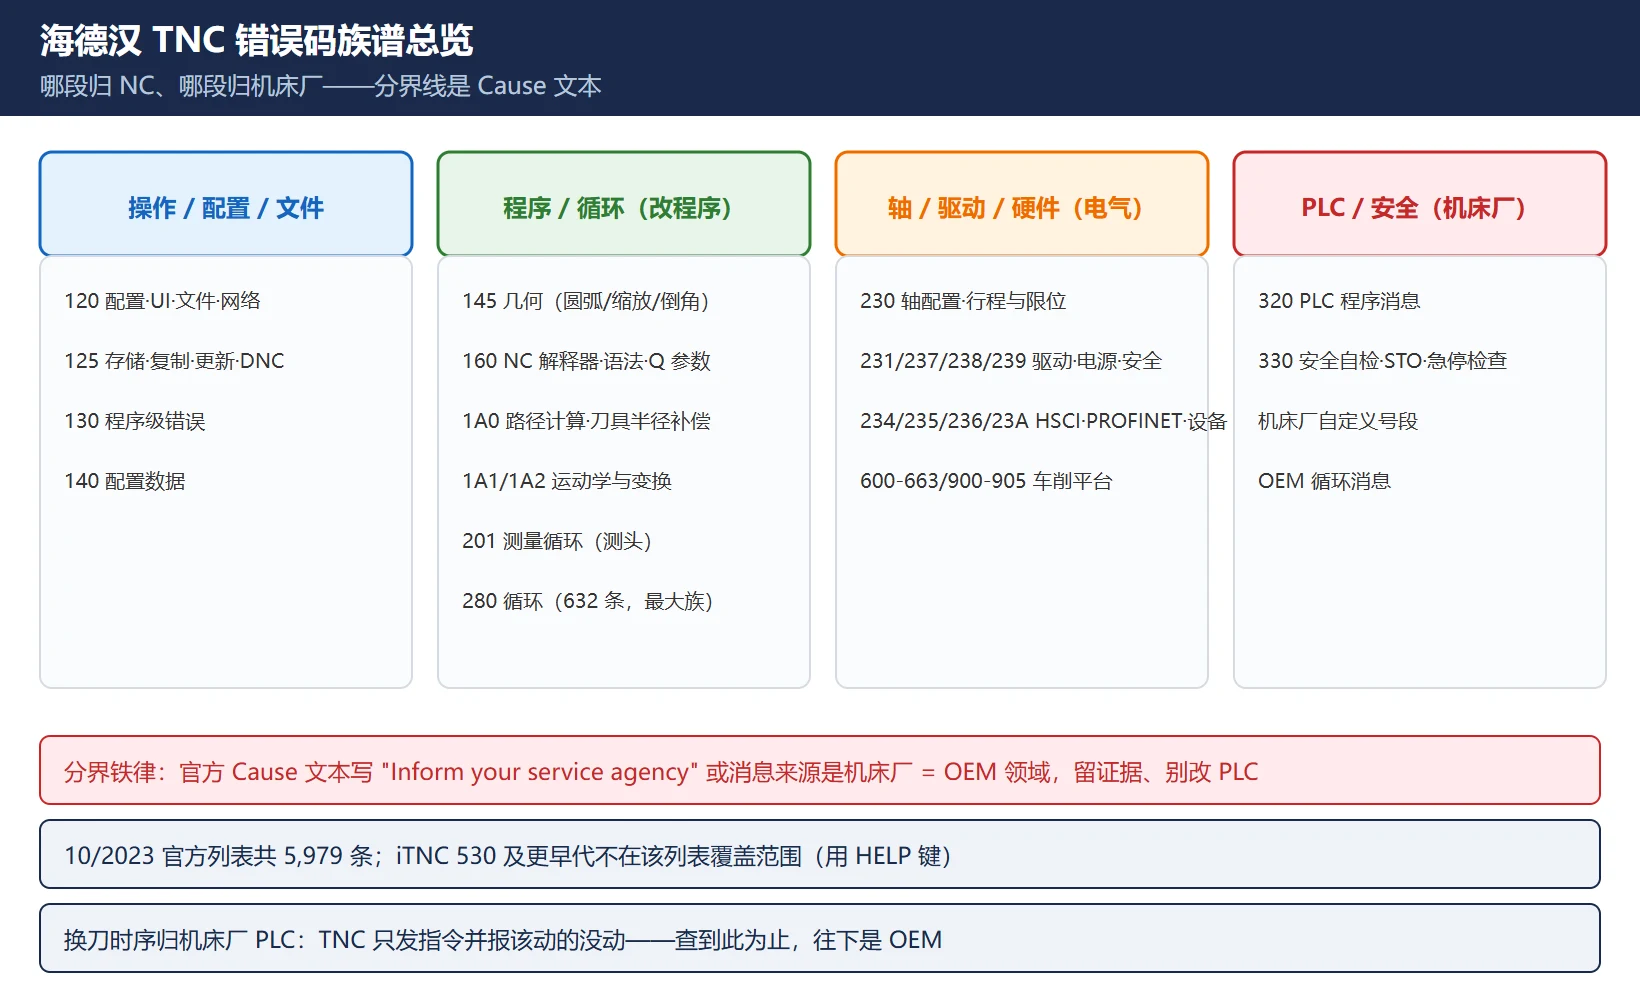
三、高频码逐条解
表 3 现场高频错误码逐条(官方列表 + 现场处置)
| 错误码 | 官方文本 | 现场含义 | 首查与处置 |
|---|---|---|---|
| 120-001E | Can't connect to network: %1 %2 %3 | 连不上网络管理里定义的网络驱动器 | 按第四节五步查(NET123) |
| 120-001F | File '%1' not found | 需要的文件在指定位置找不到 | 核对路径/文件名拼写;必要时把文件拷到目标目录 |
| 120-002E | Path '%1' not found | 驱动器或目录不存在 | 检查路径拼写、U 盘/网络盘是否挂上 |
| 130-00A7 | PROGRAM INCOMPLETE | NC 程序意外结束(传输中断/文件被截断/编辑删了结尾) | 从源端重新传输(别复用残文件);比对文件大小;检查末尾程序段 |
| 160-008B | BLOCK FORMAT INCORRECT | 某程序段语法非法 | 用光标跳到该段改语法;来自 CAM 就修后处理重新出程序 |
| 140-0021 | DATA OBJECT RENAMED | 配置数据版本旧,被控制自动更新过 | 核对更新后的配置值与机床行为;存一份当前配置备份 |
| 201-093F | MEAS. CYCLE: LENGTH EXCEEDS MAX | 测量循环返回的长度/数值超允许上限 | 查工件是否夹好、测头是否碰到错误表面、测头校准漂移;重新校准后复测 |
| 230-001F | MAX. TRAVERSE LIMIT EXCEEDED | 轴移动超出允许行程 | 停机→核对工件零点/偏置→重新回参考→改程序坐标或安全接近方式 |
| 230-00FA / 230-00FB | LIMIT SWITCH EXCEEDED | 计算路径超出正向/负向软限位 | 确认当前零点与偏置的符号和数值(导入任务数据后高发);限位确实过紧再会同维修调整 |
| 230-0457 | REFERENCE MARK NOT FOUND | 回参考点时没检测到参考标记 | 查编码器/光栅尺信号、接头与电缆屏蔽、尺面清洁、机械阻碍;单轴复现就换已知良好的电缆试 |
| 231-8065 | DC POWERFAIL | 直流母线电压跌到限定值以下,供电不稳定 | 查供电/母线/制动电阻与制动方式;伴随其他 231 族消息时优先查电源侧 |
四、网络类 120-xxxx 专项:120-001E 五步查
官方对 120-001E 给的纠正步骤本身就是一张排查表:
- 在程序管理器中打开网络管理(NETWORK 软键);
- 按 MOD 键,输入网络代码号 NET123;
- 输入网络连接所需的全部信息(DEFINE NETWORK CONNECTN. 软键);
- 检查输入数据的正确性与拼写;
- 仍不通再查物理层:网线/交换机端口、IP/网关/DNS 设置、凭据与共享权限。
现场经验补充:“DNS vs IP”——车间网络能通共享却连不上的,八成是 DNS 解析问题,直接把共享地址换成 IP 试;链路灯(网口/交换机灯)不亮或只亮一半,先换线换口再动配置。120-001F/120-002E(文件/路径找不到)常和 120-001E 是同根:网络盘没挂上,程序里的文件自然”找不到”。
五、行程与限位类 230-xxxx 专项
230 族是现场最高频的”机器不动了”来源,三类根因要分开:
- 坐标系不一致(最常见):换了工件零点/偏置、导入任务数据后符号或数值变了——计算路径整体平移,撞上软限位。先核对当前生效的零点与偏置,别急着改限位。
- 零点丢失/未回参考:上电后没回参考或参考点丢失,位置基准不对,移动判据全乱。先回参考点再谈别的。
- 软限位参数过紧:前两项确认无误、限位值确实不适应当前装夹,才会同维修调整软限位参数——调整限位是兜底手段,不是首选。
230-0457 找不到参考标记单独说:这一条大概率是测量系统问题(编码器/光栅尺信号、接头接触、电缆屏蔽接地、尺面污染、机械阻碍),判读方法见 海德汉光栅尺报警排查。记住:单轴复现优先换已知良好的电缆/接头试,比换尺便宜一个数量级。
六、静止监控与移动监控报错:MP1110 / MP1140 / MP1710 怎么调
轴不走了、报监控类错误,先看懂这三个参数再动手(推荐值为海德汉调试手册口径,各机型号位以本机手册为准):
表 4 TNC 监控参数与推荐输入值(官方调试手册推荐,可按驱动能力收窄)
| 参数 | 功能 | 推荐值 | 调大会怎样 |
|---|---|---|---|
| MP1110.x | 静止监控 | 0.1–0.2 mm(范围 0.001–30 mm) | 不到位也不报,但会放过真实故障 |
| MP1140.x | 移动监控 | 0.5 V(范围 0.03–10 V) | 轴”偷走”也不报警,掩蔽伺服问题 |
| MP1710.x | 位置监控(跟随误差运行,可清除) | 1.2 × 快移跟移量 | 跟停误差被放过,撞件风险 |
| MP1720.x | 位置监控(急停) | 1.4 × 快移跟移量 | 危险:急停边界被放松 |
| MP1410 / MP1420 | 位置监控(速度前馈运行,可清除/急停) | 0.5 mm / 2–10 mm | 同上,按前控方式设定 |
| MP1030.x | 定位窗口 | 0.005–0.01 mm | 到位判据变松 |
调参纪律:先修机械和电气,再动监控参数。把监控放大让报警”不出现”,是把故障藏起来——和海德汉官方那句”If the drives of the machine permit narrower limits, these may be entered”(驱动允许时可以用更窄的限值)是同一个方向:能在机械侧解决,就不要放宽监控。
七、刀具更换故障为什么查不了:TNC 不拥有换刀时序
这是中文资料几乎不谈、现场却天天撞的问题:换刀(刀库/换刀臂/斗笠仓)的时序归机床厂 PLC 所有,TNC 只负责发指令和报”该动的没动”。所以:
- 你按 ERR + HELP 能查到的是 NC 侧错误(比如工具未定义、刀号矛盾这类 160/280 族消息);
- 换刀机构卡滞、臂不回位、刀库不转——对应的消息来自机床厂 PLC(常见在 320/330 族或机床厂自留号段),TNC 的帮助文本给不了你时序图;
- 你能查到什么为止:确认真实错误号与文本、确认是 PLC 消息还是 NC 消息、留 service file,然后找机床厂或由其提供 PLC 诊断——再往下就是 OEM 领域,别硬拆。
同理,机床厂自定义的报警文本、OEM 循环(280 族里的厂方循环)也归机床厂手册管。海德汉官方 FAQ 的原话就是:PLC 消息查机床厂手册。
八、取证动作:ERR → HELP 看原因,service file 怎么存
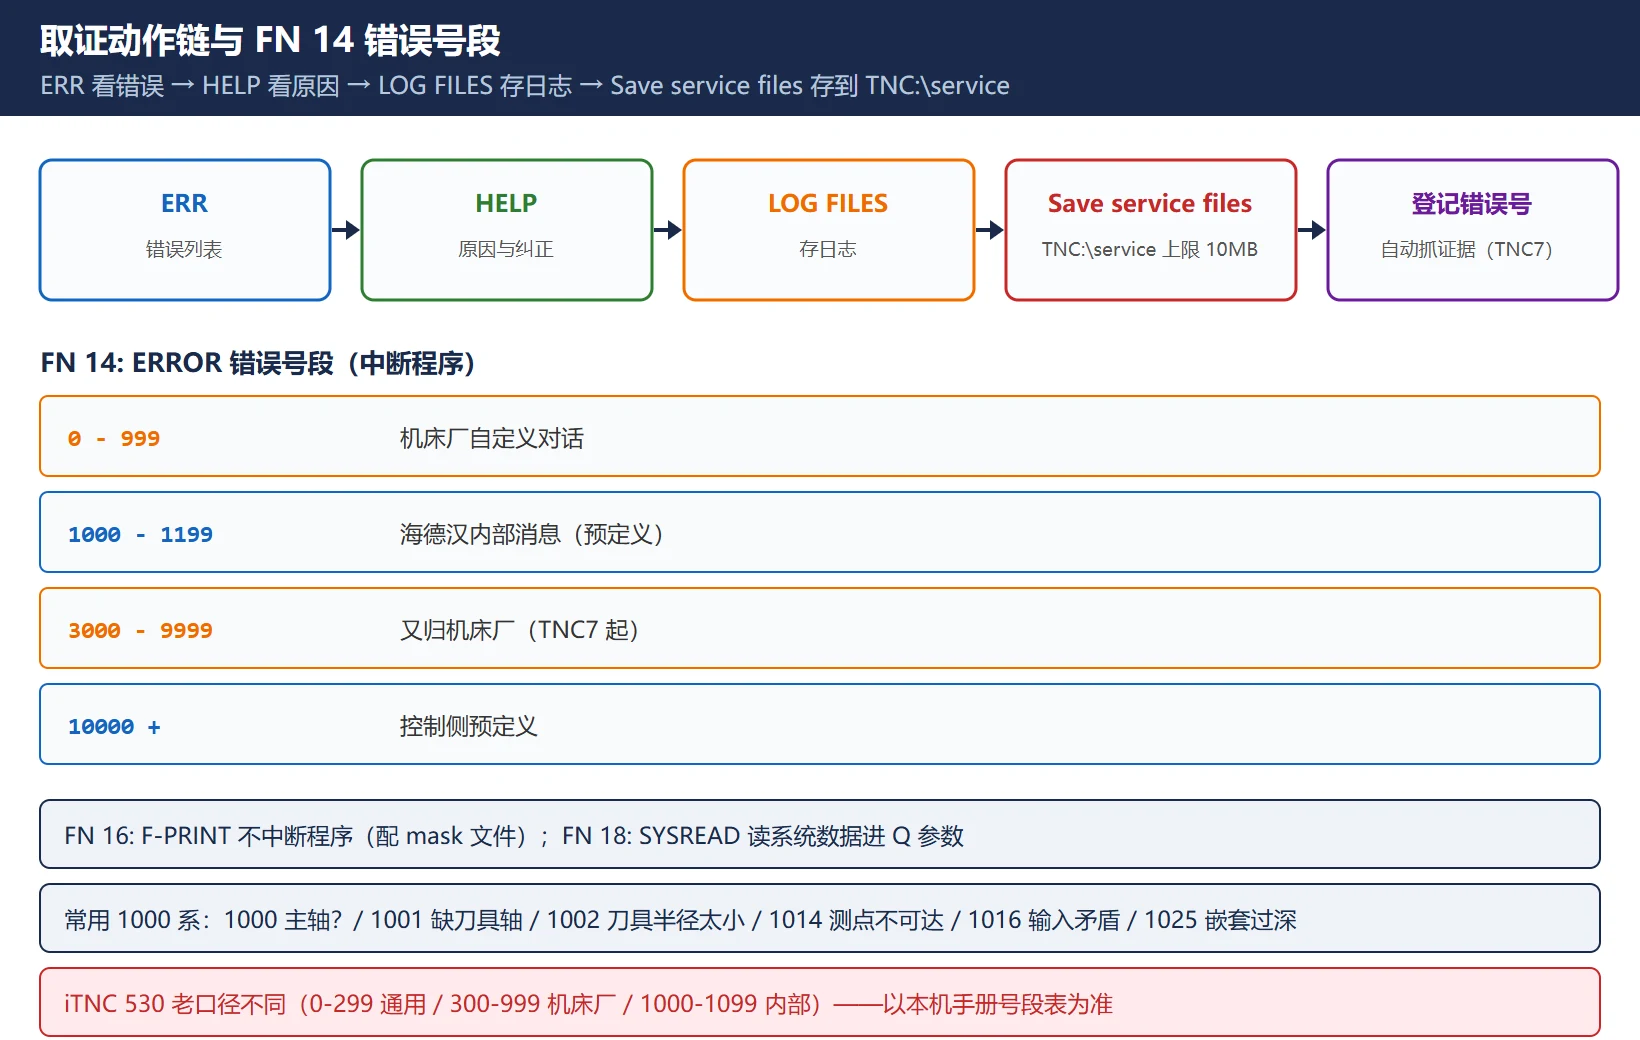
官方给的标准取证链(TNC7 与经典界面略有差异):
表 5 海德汉标准取证动作
| 动作 | 操作 | 得到什么 |
|---|---|---|
| 看错误 | 按 ERR 键 | 全部待处理错误列表(TNC7 为消息菜单,含 Group 合并同号) |
| 看原因/纠正 | 按 HELP 键(TNC7 点 Details) | 官方 Cause + Error correction 文本 + 内部信息 |
| 存日志 | ERR → LOG FILES → LOG;或用代码号 LOGBOOK | 错误与按键记录(TNCremo 也可 Extras → Receive log) |
| 存服务文件 | 消息菜单 → Save service files | 存到 TNC:\service,上限约 10MB,含当前 NC 程序、刀具数据、按键日志;同名保留 5 份后覆盖最旧的 |
| 自动抓证据 | TNC7 可登记最多 5 个错误号 | 错误一发生就自动存 service file——专治”凌晨两点才出现的故障” |
给海德汉服务部的邮件官方建议包含:工单号(如有)、公司地址、联系人、错误的准确描述、故障发生后立即创建的 service file、控制型号、机床制造商。漏了 service file,来回三趟;有了它,一趟。
九、官方错误列表 PDF 获取入口
- 《NC Error Messages》(错误消息列表)免费 PDF:海德汉 TNCguide 门户,一个文件覆盖整代 -18 控制(TNC7 / TNC7 basic / TNC 640 / TNC 620 / TNC 320 / TNC 128 / CNC PILOT 640 / MANUALplus 620),10/2023 版含 5,979 条;
- 中文版:TNCguide 门户的
Errors_zh_SW20.pdf(同代控制的中文错误列表,适合现场直接念给操作工听); - ⚠️ 该列表不覆盖 iTNC 530 及更早代——老机器用 HELP 键或 iTNC 文档;
- 完整号段归属的权威出处:《Overview of Machine Parameters, Error Numbers and System Data》(ID 1445456-xx);
- 机床厂(PLC/OEM)消息:机床厂手册,海德汉官方 FAQ 明确指向那里。
合规提醒:以上为官方资料入口指引,本文不转载手册原文段落;具体操作以随机软件版本手册为准。
十、FN 14 / FN 16 / FN 18 的区别与用法
程序里主动”报错/输出/读系统数据”是三个不同的 FN 功能,别混:
表 6 FN 14 / FN 16 / FN 18 与错误号段
| 功能 | 作用 | 关键点 |
|---|---|---|
| FN 14: ERROR | 程序控制下调用消息,中断程序运行,显示后必须重启程序 | 消息文本由机床厂或海德汉预定义,你不能现编 |
| FN 16: F-PRINT | 格式化输出(配 mask 文件;TNC7 为 FUNCTION REPORT) | 不中断程序,适合给操作工的提示与日志 |
| FN 18: SYSREAD | 读系统数据(位置、刀具数据、变换等)进 Q 参数 | 给程序”喂”实时状态用 |
FN 14 错误号段(TNC 640 手册口径):0–999 = 机床厂自定义对话;1000–1199 = 海德汉内部错误消息(预定义,值得背)。TNC7/640/620/320 上扩展到 1000–2999 为控制侧预定义、3000–9999 又归机床厂;iTNC 530 老口径是 0–299 通用/300–999 机床厂/1000–1099 内部。常用的 1000 系文本:1000 “Spindle?”(主轴在转?)、1001 “Tool axis is missing”(缺刀具轴)、1002 “Tool radius too small”(刀具半径太小)、1014 “Touch point inaccessible”(测点不可达)、1016 “Contradictory entry”(输入矛盾)、1025 “Excessive subprogramming”(嵌套过深)、1030 “Q202 not defined”(Q202 未定义)。
现场用法:程序里 FN 14: ERROR = 1002 一亮,你就知道是刀补半径不够,不用猜;要提示不中断,用 FN 16。老控制上”同样的逻辑换台机器号段不同”——以本机手册的号段表为准。
常见问题(FAQ)
海德汉 TNC 报警号码是几位数?和 FANUC 的四位报警号有什么区别?
海德汉是六位码制:三位族号 + 连字符 + 四位序号,如 230-001F。族号定子系统(120 配置/文件、160 程序语法、230 轴与限位、231 驱动电源、280 循环、320/330 PLC 与安全),序号是族内具体故障,后四位是十六进制(含 A–F),所以 00FA、008B 都是合法序号、且不能按十进制比大小。FANUC 是四位(PS/SV/SP/OI 等分类 + 数字号),查法是”先分类再查号”;海德汉是”先看族号定性、再看序号定位”,且消息文本自带 Cause/Error correction,按 ERR + HELP 就能看到官方处置。
TNC 报错 120-001E 网络连接失败,从哪开始查?
按官方五步:① 程序管理器 → NETWORK 软键打开网络管理;② 按 MOD 输入网络代码号 NET123;③ 用 DEFINE NETWORK CONNECTN. 软键输入全部连接信息;④ 检查输入数据正确性与拼写;⑤ 仍不通查物理层——网线/交换机端口、IP/网关/DNS、凭据与共享权限。现场经验:车间里”能 ping 通但连不上共享”八成是 DNS,直接把地址换 IP 试;网口链路灯不亮先换线换口。顺带查 120-001F/120-002E(文件/路径找不到)——网络盘没挂上时它们会和 001E 一起出现。
海德汉的”程序错误”和”机床厂家报警”怎么区分?哪些该找机床厂家?
看族号和消息来源:160(语法/Q 参数/嵌套)、145(几何)、1A0(刀补路径)、280 里的加工/测头循环参数、130/140 基本是 NC 与程序侧,你按 ERR+HELP 的纠正文本改程序/改配置;320/330(PLC 与安全自检)、机床厂自定义号段、OEM 循环消息、换刀时序类故障是机床厂领域——TNC 不拥有换刀时序,你能做的是确认真实错误号与文本、分清是 PLC 消息还是 NC 消息、按第八节留 service file,然后找机床厂。一条通用判据:官方 Cause 文本写 “Inform your service agency” 或消息来源标注机床厂,就是 OEM 的事,别自己改 PLC。
最后更新:2026-10-24

















暂无评论内容