



姊妹篇:SINUMERIK Servo Alarms 25000, 25010 and 25201: Which Layer to Troubleshoot First;相关:828D 报警代码一览表(NC/PLC/F 码三区)、SINAMICS F 码排错、828D 报警号分段速查、报警履历调出方法。
22.1 三码三层:一眼分诊
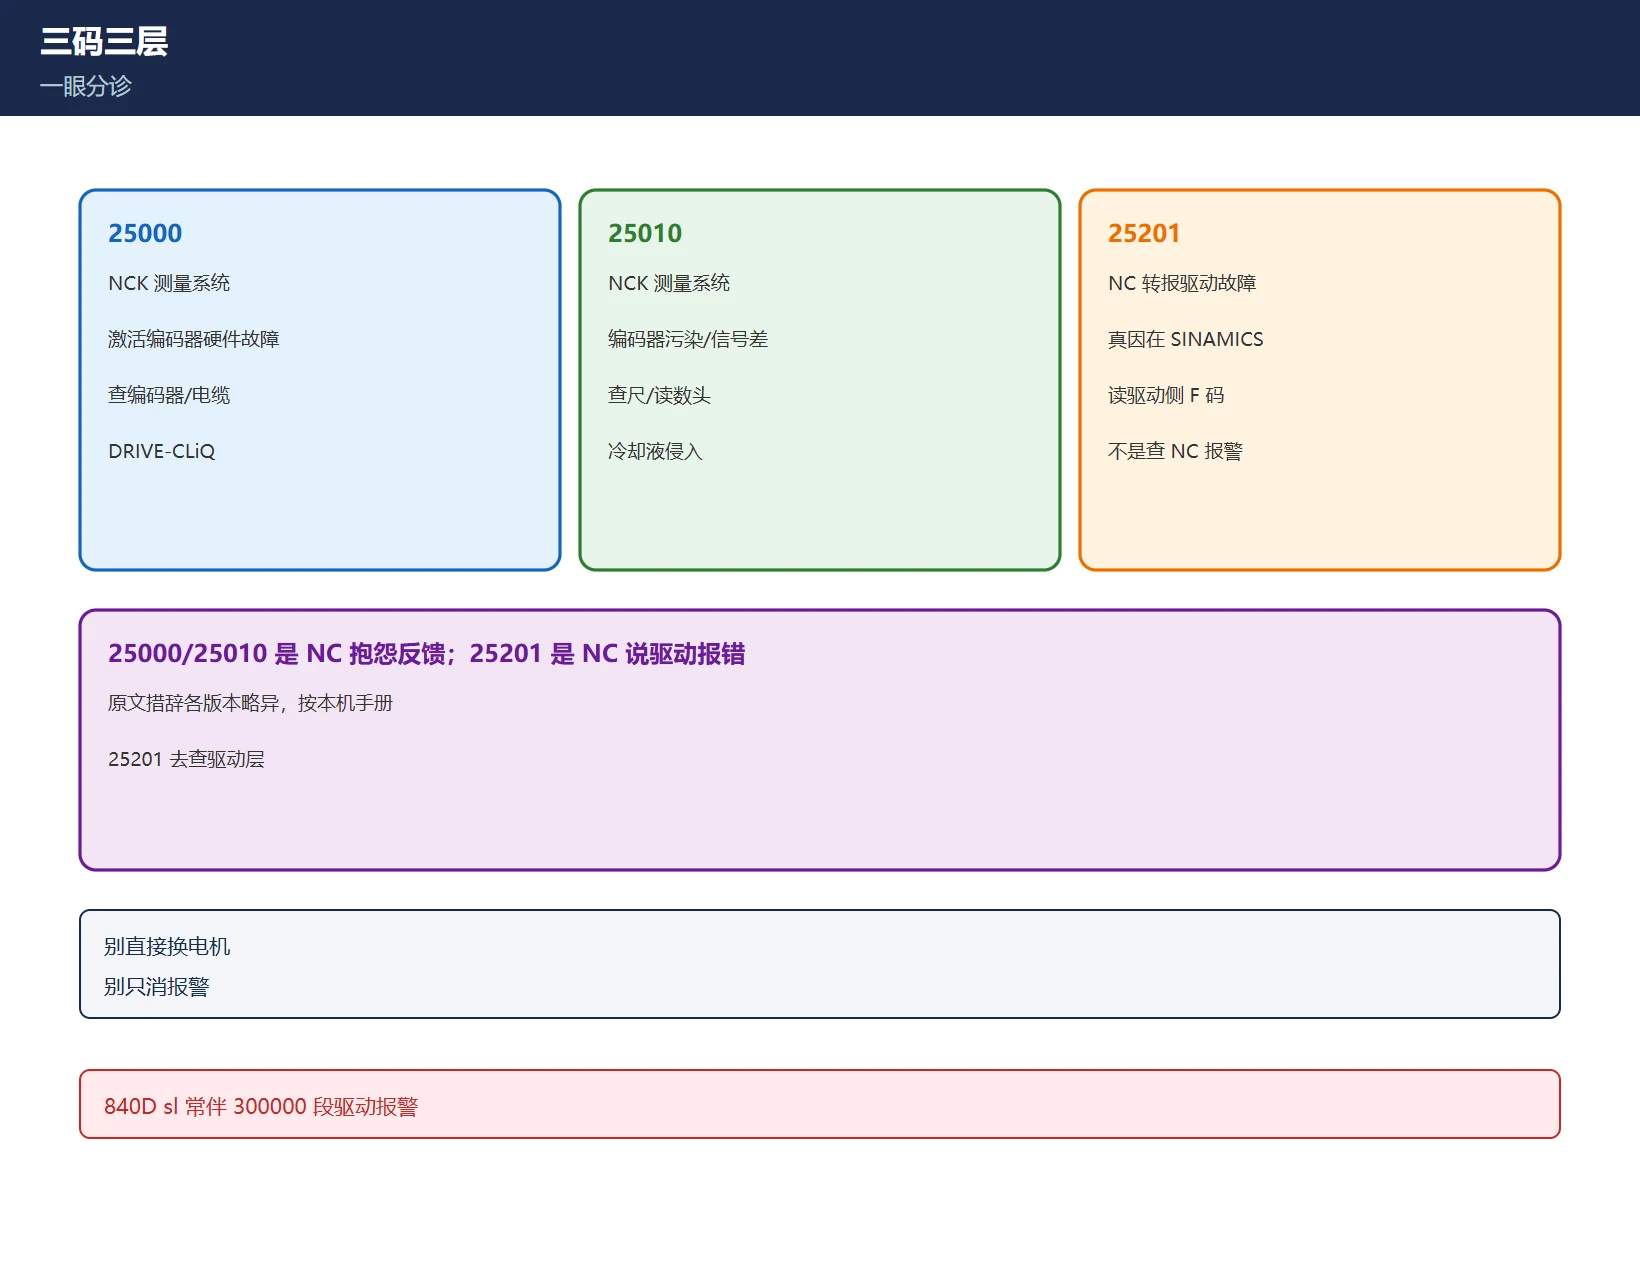
表 1 25000 / 25010 / 25201 分层一览(原文以本机手册为准)
| 报警 | 层 | 典型原文(官方/资料口径) | 第一现场 |
|---|---|---|---|
| 25000 | NCK 测量系统 | “Axis %1 hardware fault of active encoder”(激活编码器硬件故障) | 当前所用测量系统的编码器 / 电缆 / DRIVE-CLiQ |
| 25010 | NCK 测量系统 | “contamination of encoder”(编码器/测量系统污染、信号质量差) | 光栅尺、读数头、刮板、冷却液侵入 |
| 25201 | NC 转报驱动故障 | “measuring circuit error” / 驱动侧故障上送 | SINAMICS 驱动侧 F 码与故障对象 |
一句话:25000 / 25010 是 NC 在抱怨自己的反馈有问题;25201 是 NC 说”驱动报错了”——去查驱动,不是查 NC 报警号。
22.2 ★ 25201 的正确入口
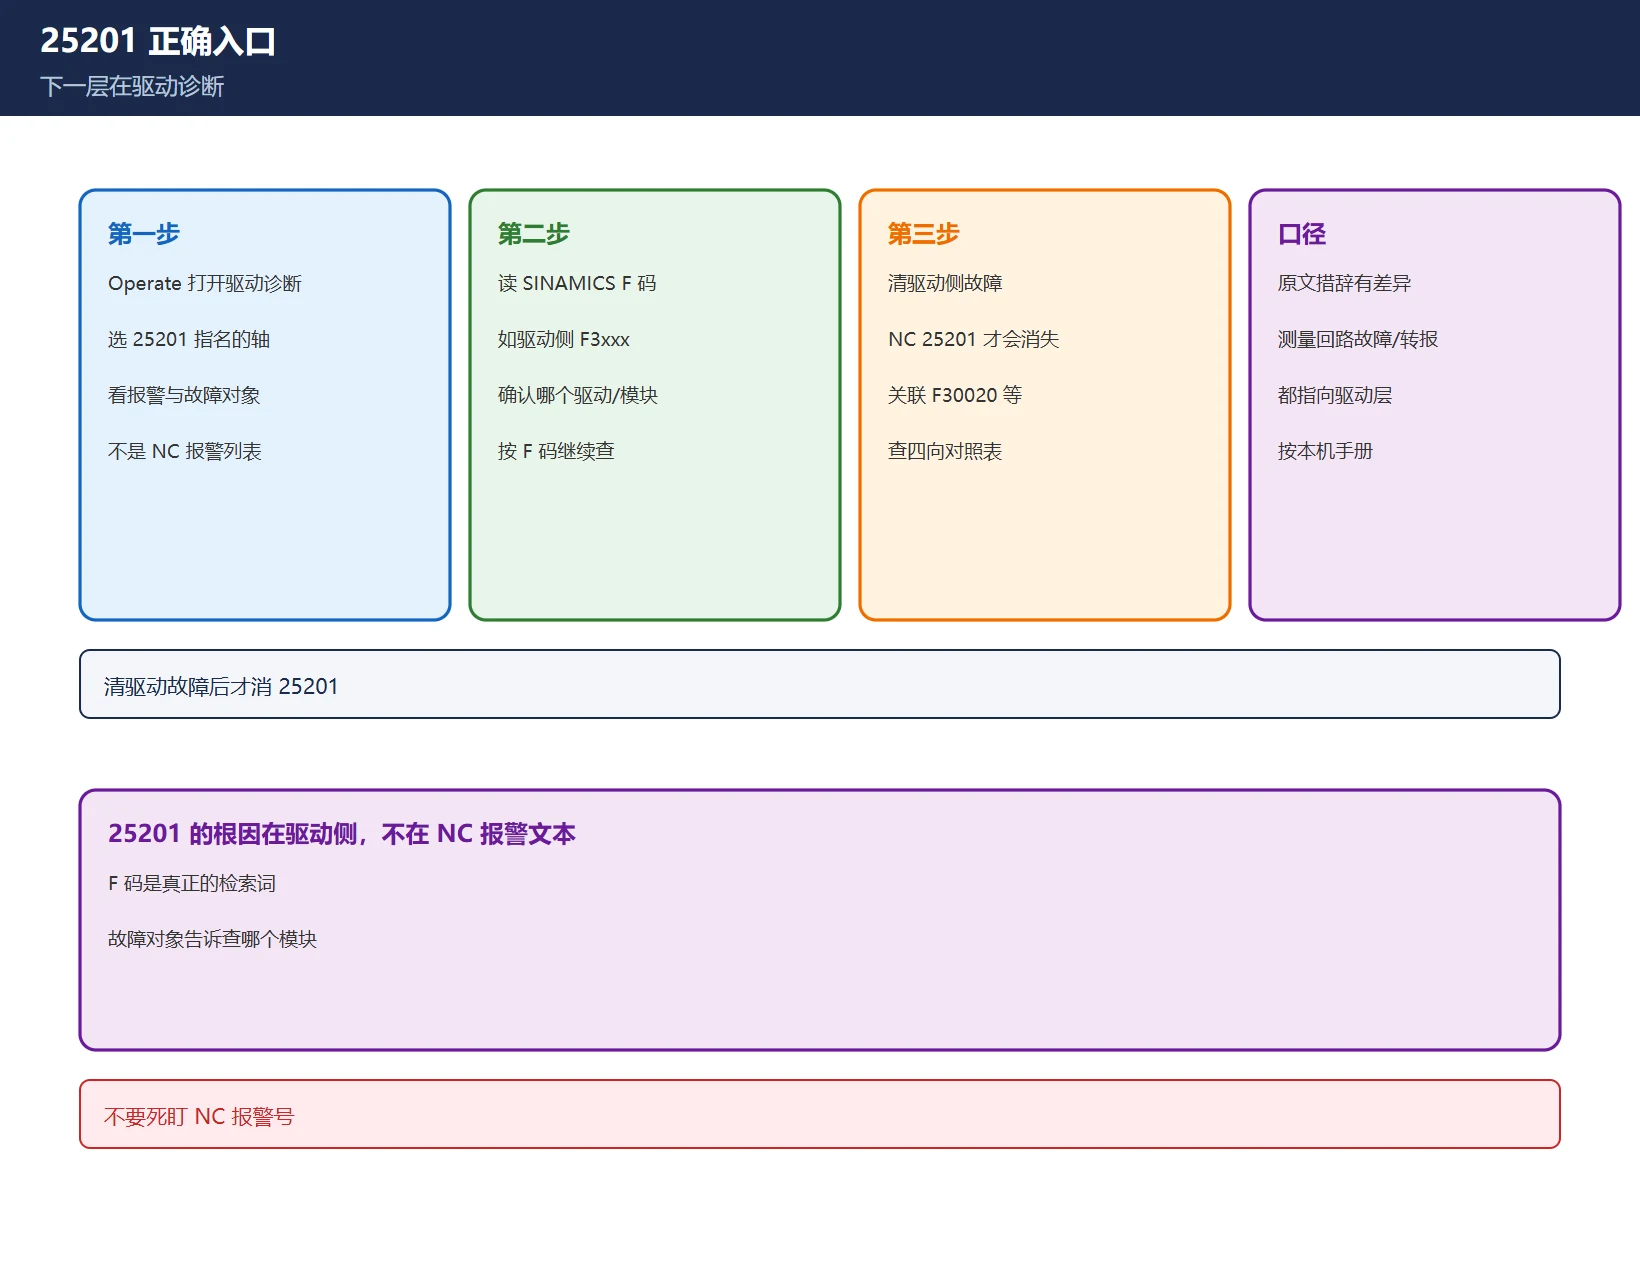
这是本篇核心价值:不要在 25201 的 NC 报警文本里找根因,有用信息在下一层:
- 在 SINUMERIK Operate 里打开该轴的驱动诊断/报警;
- 读 SINAMICS 侧 F 码(如驱动上的 F3xxx)与故障对象(哪个驱动、哪个传感器模块);
- 按该 F 码继续查——见 SINAMICS F 码排错 与 F 码四向对照总表(英文版见姊妹篇);
- 驱动侧故障清掉后,NC 上的 25201 才会消失。
不同来源对 25201 的原文措辞略有差异(有写”编码器测量回路故障”,有写”驱动故障转报 NC”),但都指向驱动层——这是稳健的结论。840D sl 上常伴随 300000 段的驱动报警。
22.3 25000 的三查
25000 = 当前激活编码器(测量系统 1 或 2,由机床数据选择)的硬件故障。按顺序查:
- 编码器电缆与接头:电机端、柜内端是否松脱、针脚后退、进水/冷却液;在拖链里弯折电缆同时看位置显示是否丢步;
- DRIVE-CLiQ 连接:驱侧插头是否插到位、拓扑是否正确;
- 编码器/读数头本体:确认线路无问题后再怀疑。注意有的系统区分激活/被动编码器(25000 激活、25001 被动)。
表 2 25000 三查顺序(以本机诊断手册为准)
22.4 25010 的三类现场根因
25010 = 测量系统污染 / 信号质量变差。典型现场根因:
- 光栅尺污染或读数头损坏:尺面脏污、油膜、编码器盘磨损;
- 冷却液侵入:沿尺身与电缆路径渗入,机床上最常见;
- 防护罩与刮板失效:本应挡住切屑与冷却液的密封失效。
站内 海德汉光栅尺三类逐段诊断 讲的是同源物理现象,清洗—重新密封—更换的思路一致;本篇对应 SINAMICS 侧,按本机手册核对。
22.5 按”报警发生的时机”分诊(常比按码更快)
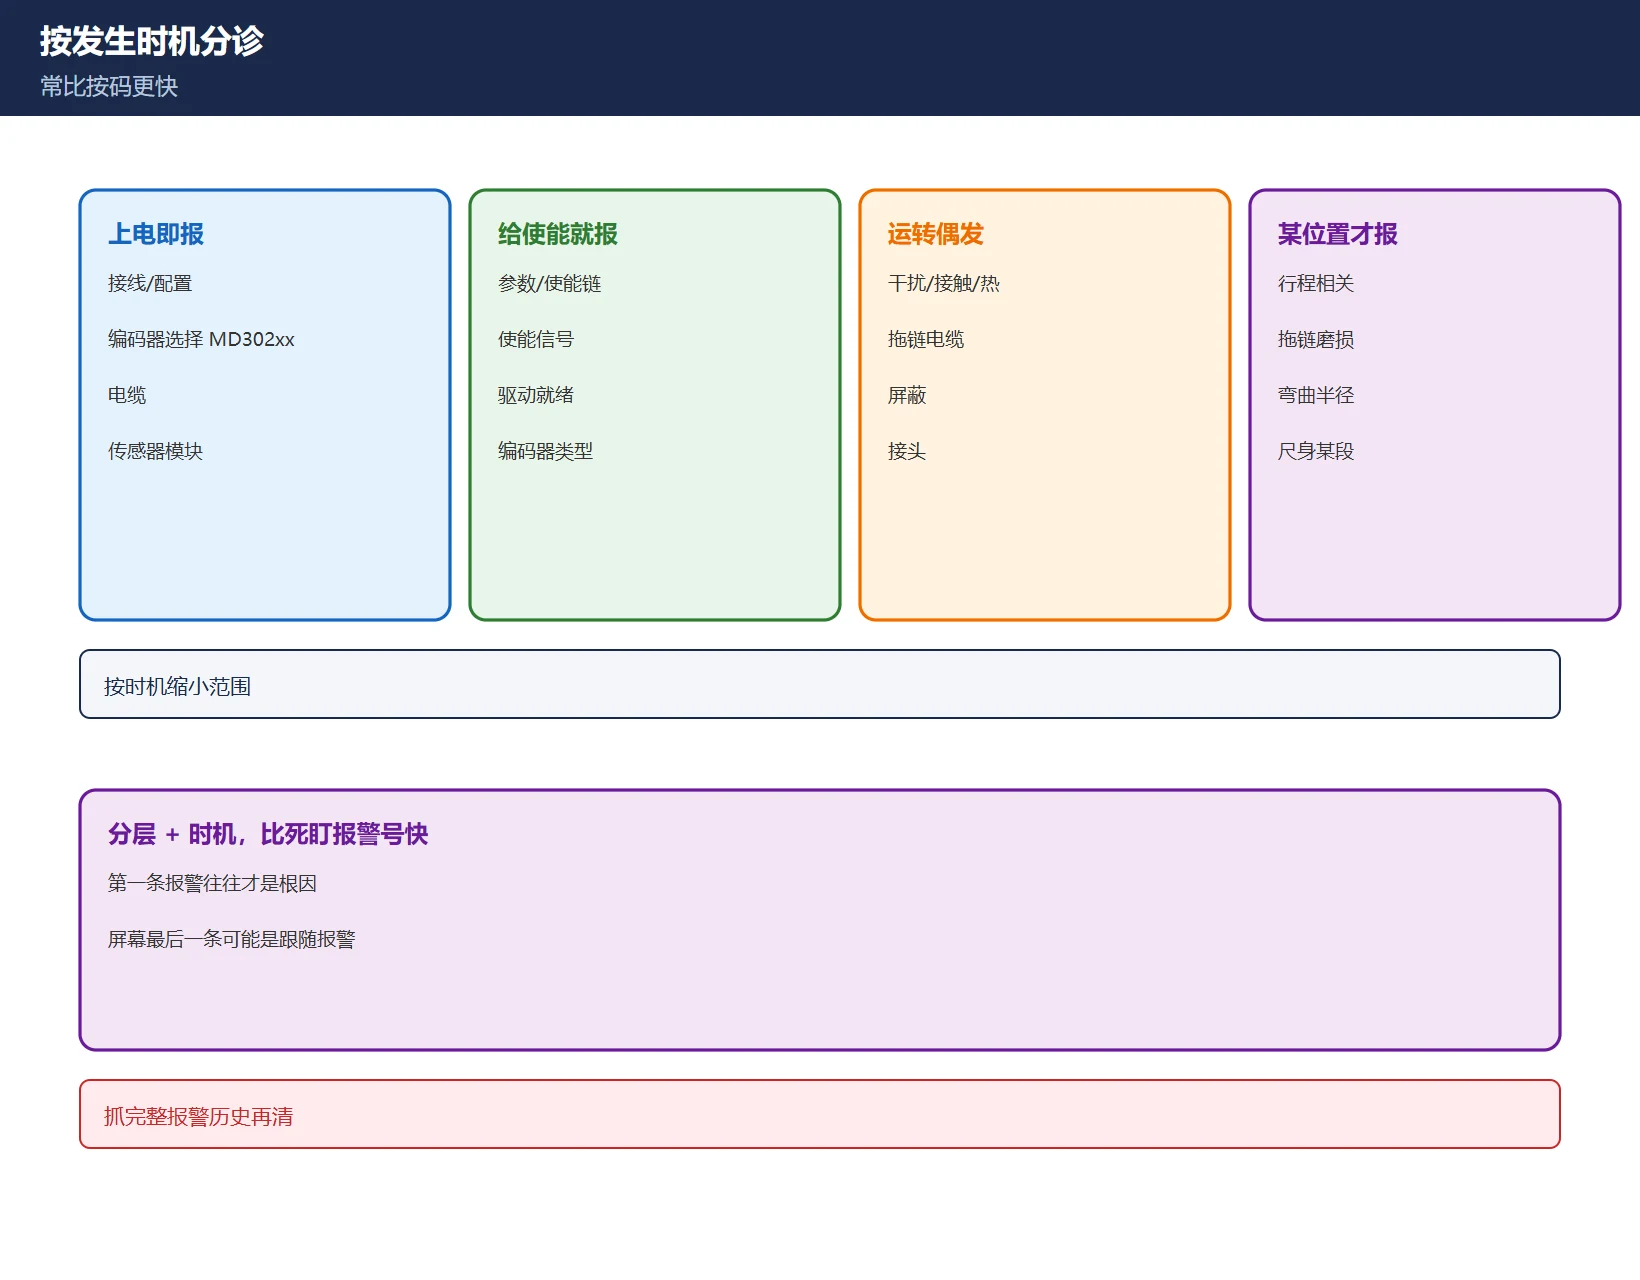
表 3 按报警时机分诊
| 出现时机 | 最可能的一族 | 第一检查 |
|---|---|---|
| 上电即报、轴不动 | 接线 / 配置 | 编码器选择(MD302xx)、电缆、传感器模块 |
| 一给使能就报 | 参数 / 使能链 | 使能信号、驱动就绪、编码器类型设定 |
| 运转中偶发 | 干扰 / 接触不良 / 热 | 拖链电缆、屏蔽、接头 |
| 到某位置才报 | 行程相关 | 拖链磨损、弯曲半径、尺身某段 |
结合分层(22.1)与时机,定位速度远快于死盯一个报警号。
22.6 进给轴 vs 主轴
25201 出现在进给轴,通常指向该轴的驱动与编码器;出现在主轴,路径不同——涉及主轴编码器与定向/刀位信号,还要查主轴传感器模块与换刀位置反馈路径。不要把进给轴清单照搬到主轴。
22.7 ⚠️ 别把”消报警”当排查
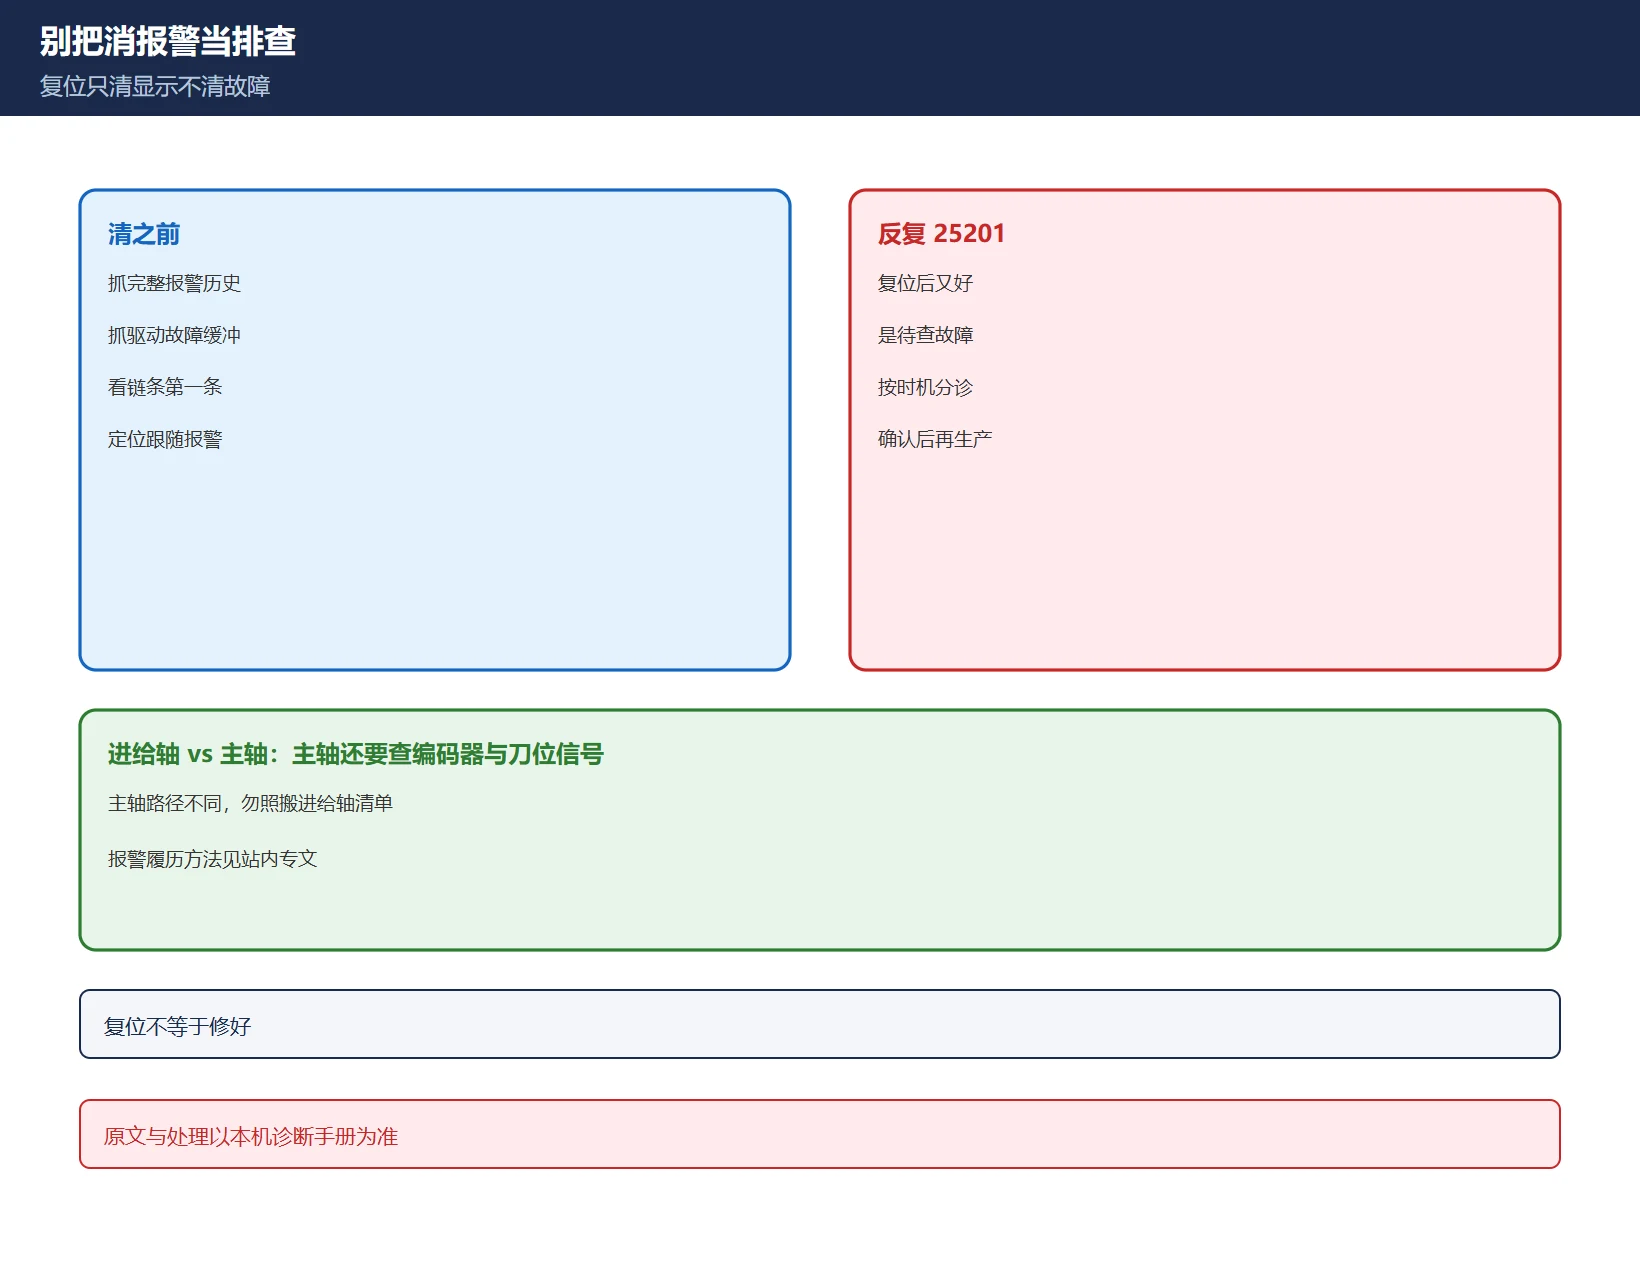
复位能清掉显示,不等于故障消失。清报警前先抓完整报警历史与驱动故障缓冲——链条里的第一条报警往往才是有信息的,屏幕最后看到的那条可能是下游跟随报警(如限位开关报警)。方法见 报警履历调出。复位后又好的反复 25201 是待查故障,不是可以忽略的骚扰。
常见问题
828D 报 25201 是什么意思?故障原因在哪里查?
25201 是 NC 转报”该轴驱动有故障”——真正原因在 SINAMICS 侧。正确入口是在驱动诊断里读该轴的 F 码与故障对象,而不是在 NC 报警号里找原因。
25000 和 25010 有什么区别?都是编码器相关吗?
25000 是当前激活编码器的硬件故障(查编码器/电缆/DRIVE-CLiQ);25010 是测量系统污染/信号质量差(查光栅尺、读数头、冷却液侵入)。两者都在 NCK 测量系统层,但根因不同。
伺服报警偶发、复位后又好了,能直接继续生产吗?
不能。复位只清显示不清故障;先抓完整报警历史与驱动故障缓冲(第一条报警往往才是根因),按发生时机分诊,确认后再生产。
最后更新:2026-11-19































暂无评论内容