


姊妹篇:Inductive Proximity Switches for CNC Machines: NPN vs PNP vs NAMUR;相关:数控机床安全继电器、电气柜低压元器件、电气原理图怎么看、电气原理图 ↔ I/O 表 ↔ PMC 梯形图三方对照、FANUC PMC 扫描周期与输入丢失、二手加工中心电气验收清单。
17.1 先说结论:新装默认 PNP,改造存量才选 NPN
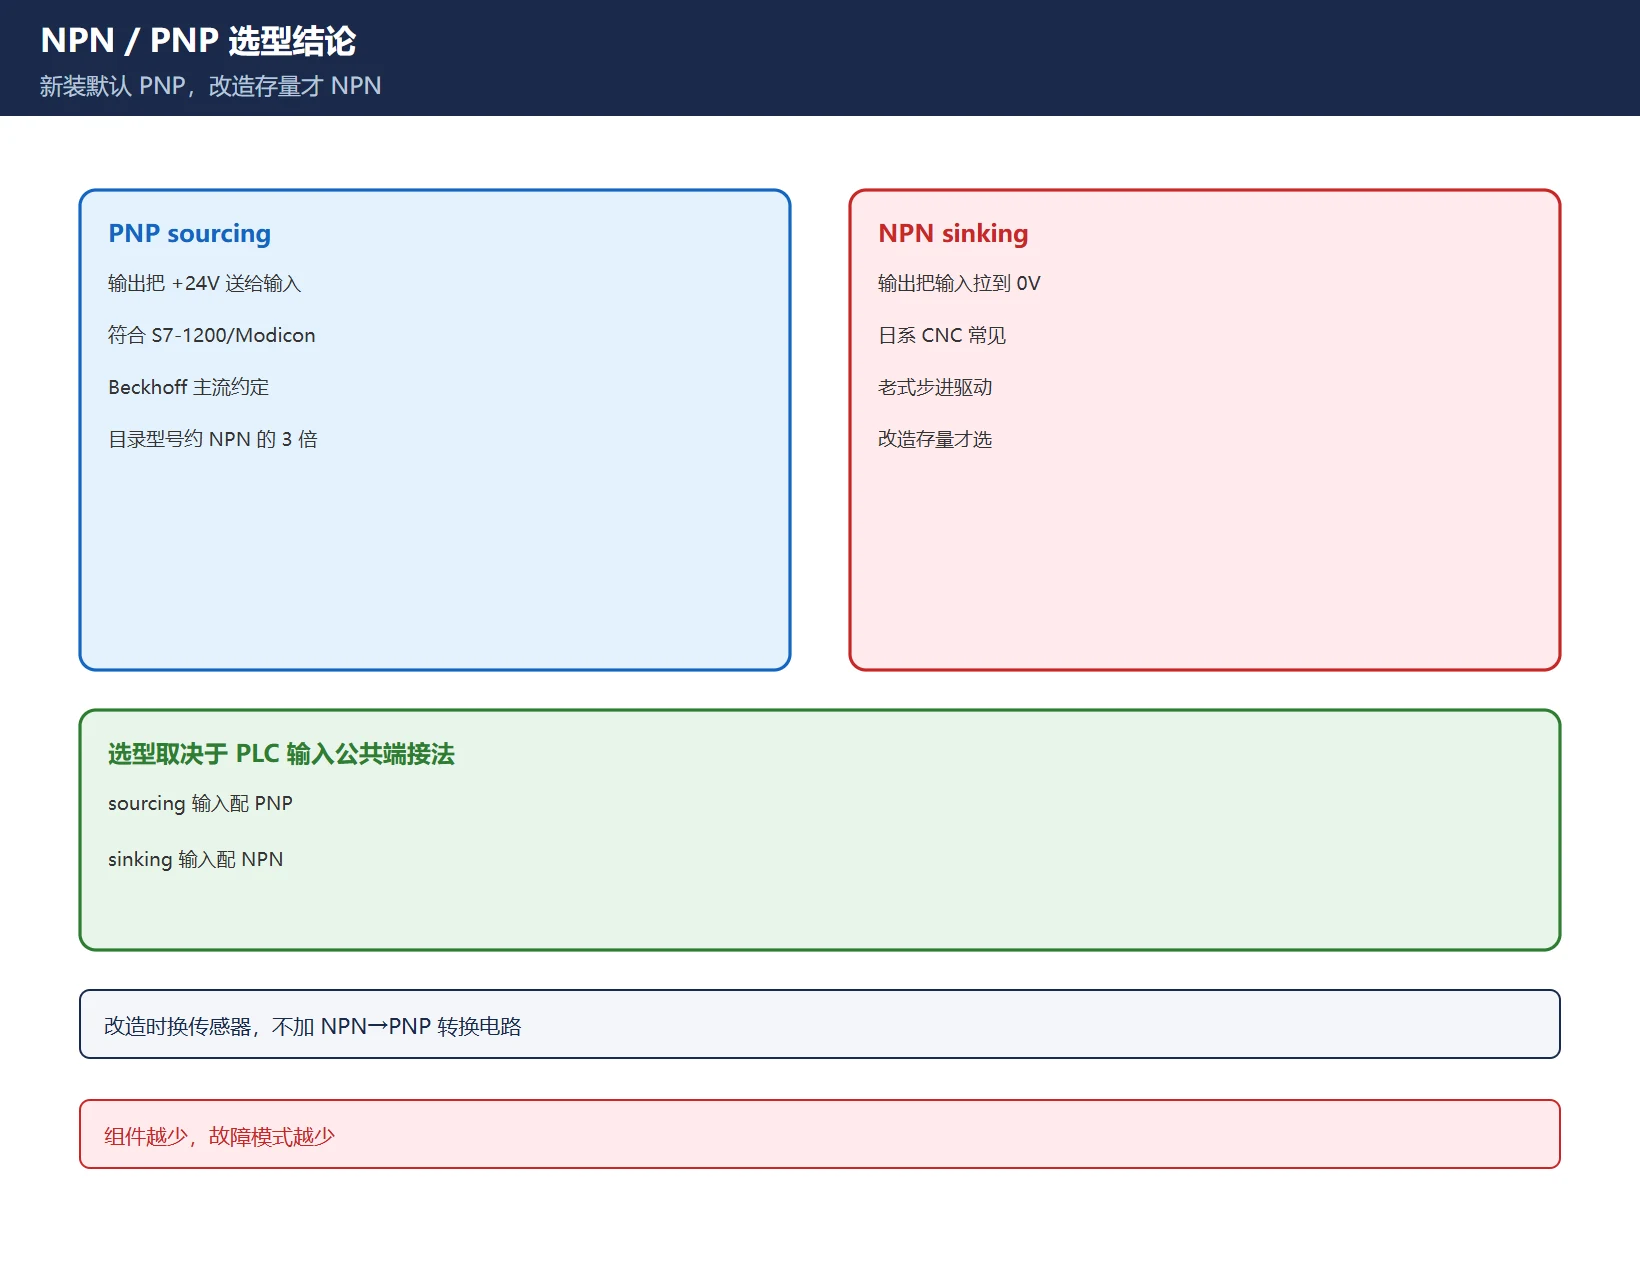
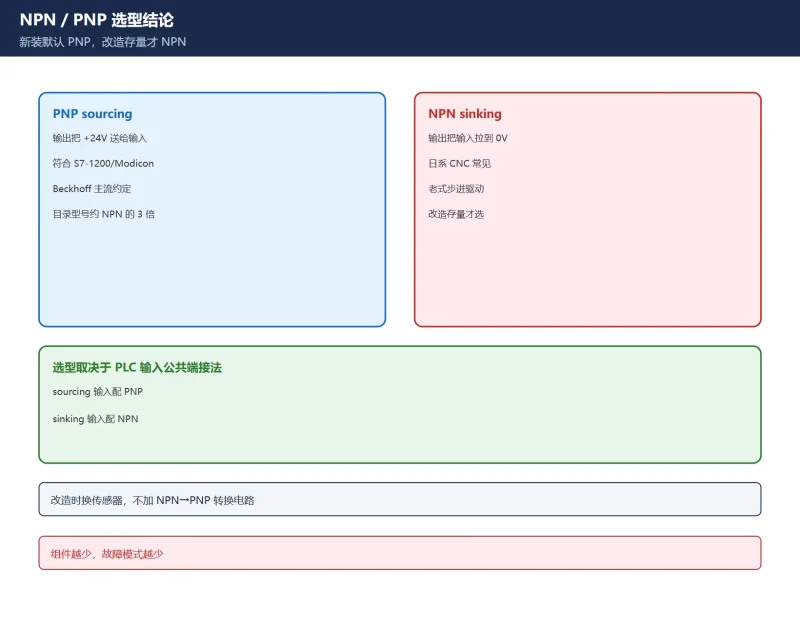
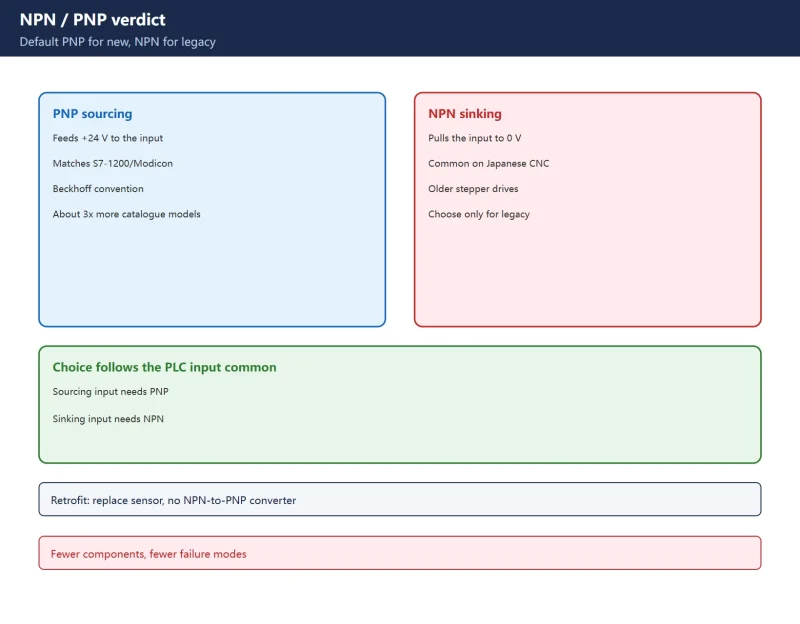
- PNP(sourcing)把 +24V 送到输入,符合西门子 S7-1200、施耐德 Modicon、Beckhoff 等主流 PLC 的 sourcing 输入约定,目录里 PNP 型号数量约为 NPN 的 3 倍(某品牌目录 PNP 约 207 系列、NPN 约 74 系列)。
- NPN(sinking)把输入拉到 0V,多见于日系 CNC 与老式步进驱动。
- 选 PNP 还是 NPN,取决于 PLC 输入的公共端接法:sourcing 输入配 PNP,sinking 输入配 NPN。改造时换传感器,不要加 NPN→PNP 转换电路——组件越少,故障模式越少。
表 1 NPN / PNP 选型结论(以 PLC 输入点型式为准)
17.2 三种输出体系对照
| 体系 | 接线 | 输出行为 | 典型用途 |
|---|---|---|---|
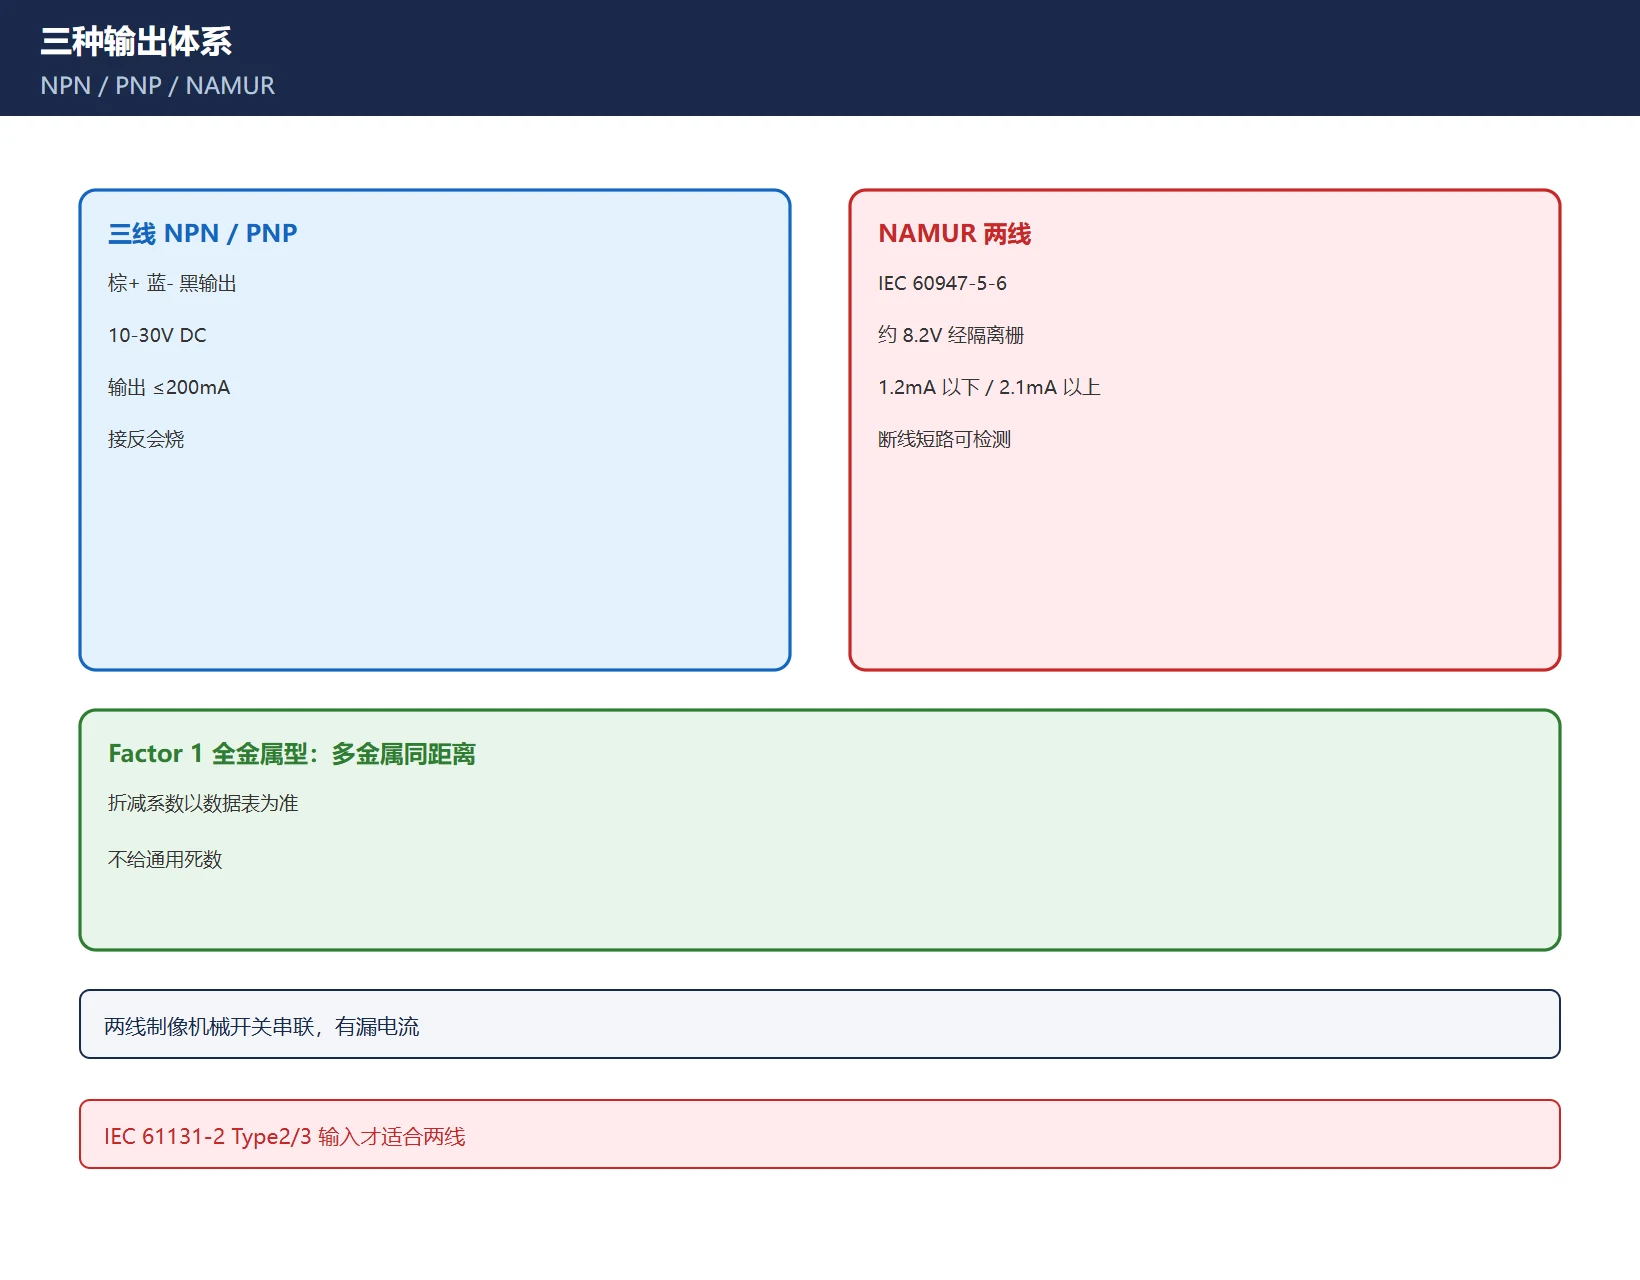
| NPN(sink) | 棕 + / 蓝 − / 黑输出 | 输出把负载拉到 0V | 日系 CNC、老式步进 |
| PNP(source) | 棕 + / 蓝 − / 黑输出 | 输出把 +24V 送给负载 | 欧系 PLC、新装机床 |
| NAMUR(IEC 60947-5-6) | 两线制,经隔离栅约 8.2V 供电 | 电流消耗 1.2mA 以下 / 2.1mA 以上两态 | 本安回路、防爆区 |
| 四线互补 | 一个 NO + 一个 NC | 同时提供常开与常闭 | 安全链串联 |
表 2 三种输出体系(四线为补充形态,参数以数据表为准)
两线制像机械开关一样串在负载回路里,但有漏电流与导通压降:PLC 输入须能容忍(IEC 61131-2 Type 2/3 输入适合),否则可能”关不断”。NAMUR 的关键优势是断线与短路可被检测——低态仍有电流流过,监控回路能发现线断。
17.3 ★ 机床三大角色(本篇差异化核心)
① 硬限位——优先常闭(NC)
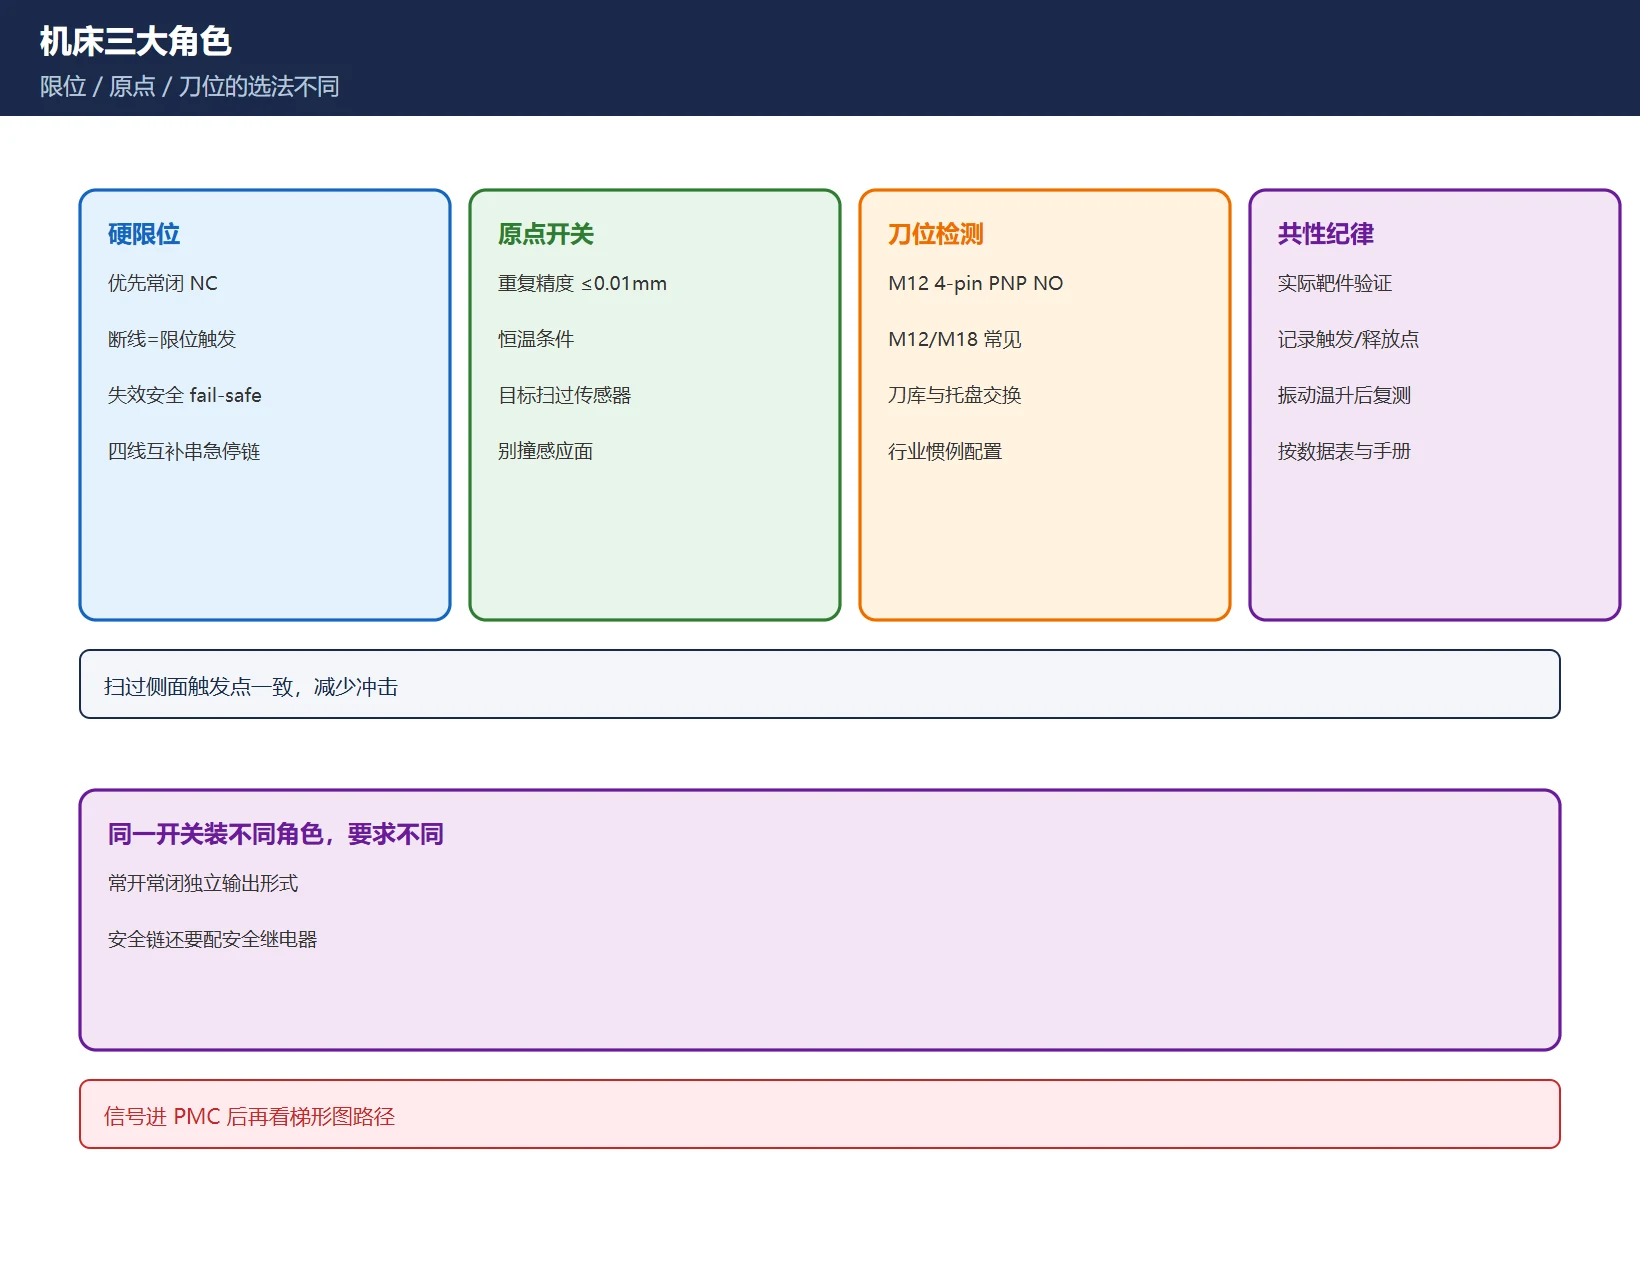
断线会被读作”限位触发”,这是失效安全(fail-safe):线断了机床停下来,而不是失去保护。四线互补输出(一个 NO 一个 NC)的 PNP/NPN NC 传感器串联成单一急停链,是工业机床安全电路的主流架构。安全链的整体设计见 安全继电器。
② 原点 / 参考开关——重复精度是关键
恒温下重复精度通常可达 ≤0.01mm,适合步进与伺服轴回零。安装要让目标”扫过“传感器,而不是”撞向”感应面——让目标从侧面扫过、触发点一致,能显著减少机械冲击并提高重复性。回零异常的排查见 电气原理图三方对照;输入被漏扫的问题见 PMC 扫描周期。
③ 刀位 / 工件存在检测——M12 4-pin PNP NO 是行业惯例
自动刀库与托盘交换器上,M12 / M18、PNP、NO、4-pin 连接是常见配置。刀位信号进 PMC 后的排查路径见 主轴松刀失败 / 刀夹不到位信号链。
表 3 三大角色的选法(具体型号按机床厂与数据表)
17.4 检测距离的三个修正项
标称距离 Sn 只对标准软钢靶成立:
- 铜 / 铝只有钢的约 30–50%(铝约 0.4、铜约 0.3,具体看数据表的折减系数);小靶、薄靶还会进一步缩短。
- 非埋入式(non-flush)感应面周围要留 ≥2×Sn 自由空间;装在钢支架里贴平安装会一直保持触发。
- 不锈钢或铝板上安装用厂家 flush-mount 配件,或选 2.2×Sn 的 non-flush 补偿。
要在多种金属上都保持一致距离,选 Factor 1(全金属)传感器。所有折减系数以厂家数据表为准,不给通用死数。
17.5 接线与供电
三线制常见 10–30V DC:棕 +、蓝 −、黑输出;接反会烧。输出电流一般 ≤200mA,足以驱动继电器与 PLC 输入。两线制注意漏电流与最小负载电流;NAMUR 必须配隔离栅/安全栅,不能直连普通 PLC 输入。
17.6 ⚠️ 抗干扰三条
- 与变频器保持 ≥300mm;
- 动力线与信号线分开走线;
- PLC 输入端并联 0.1μF 抑制尖峰(按输入电路与厂家建议)。
接地与屏蔽的做法可对照 SV0381 光栅尺报警族(接地不良)。
17.7 误动作四查
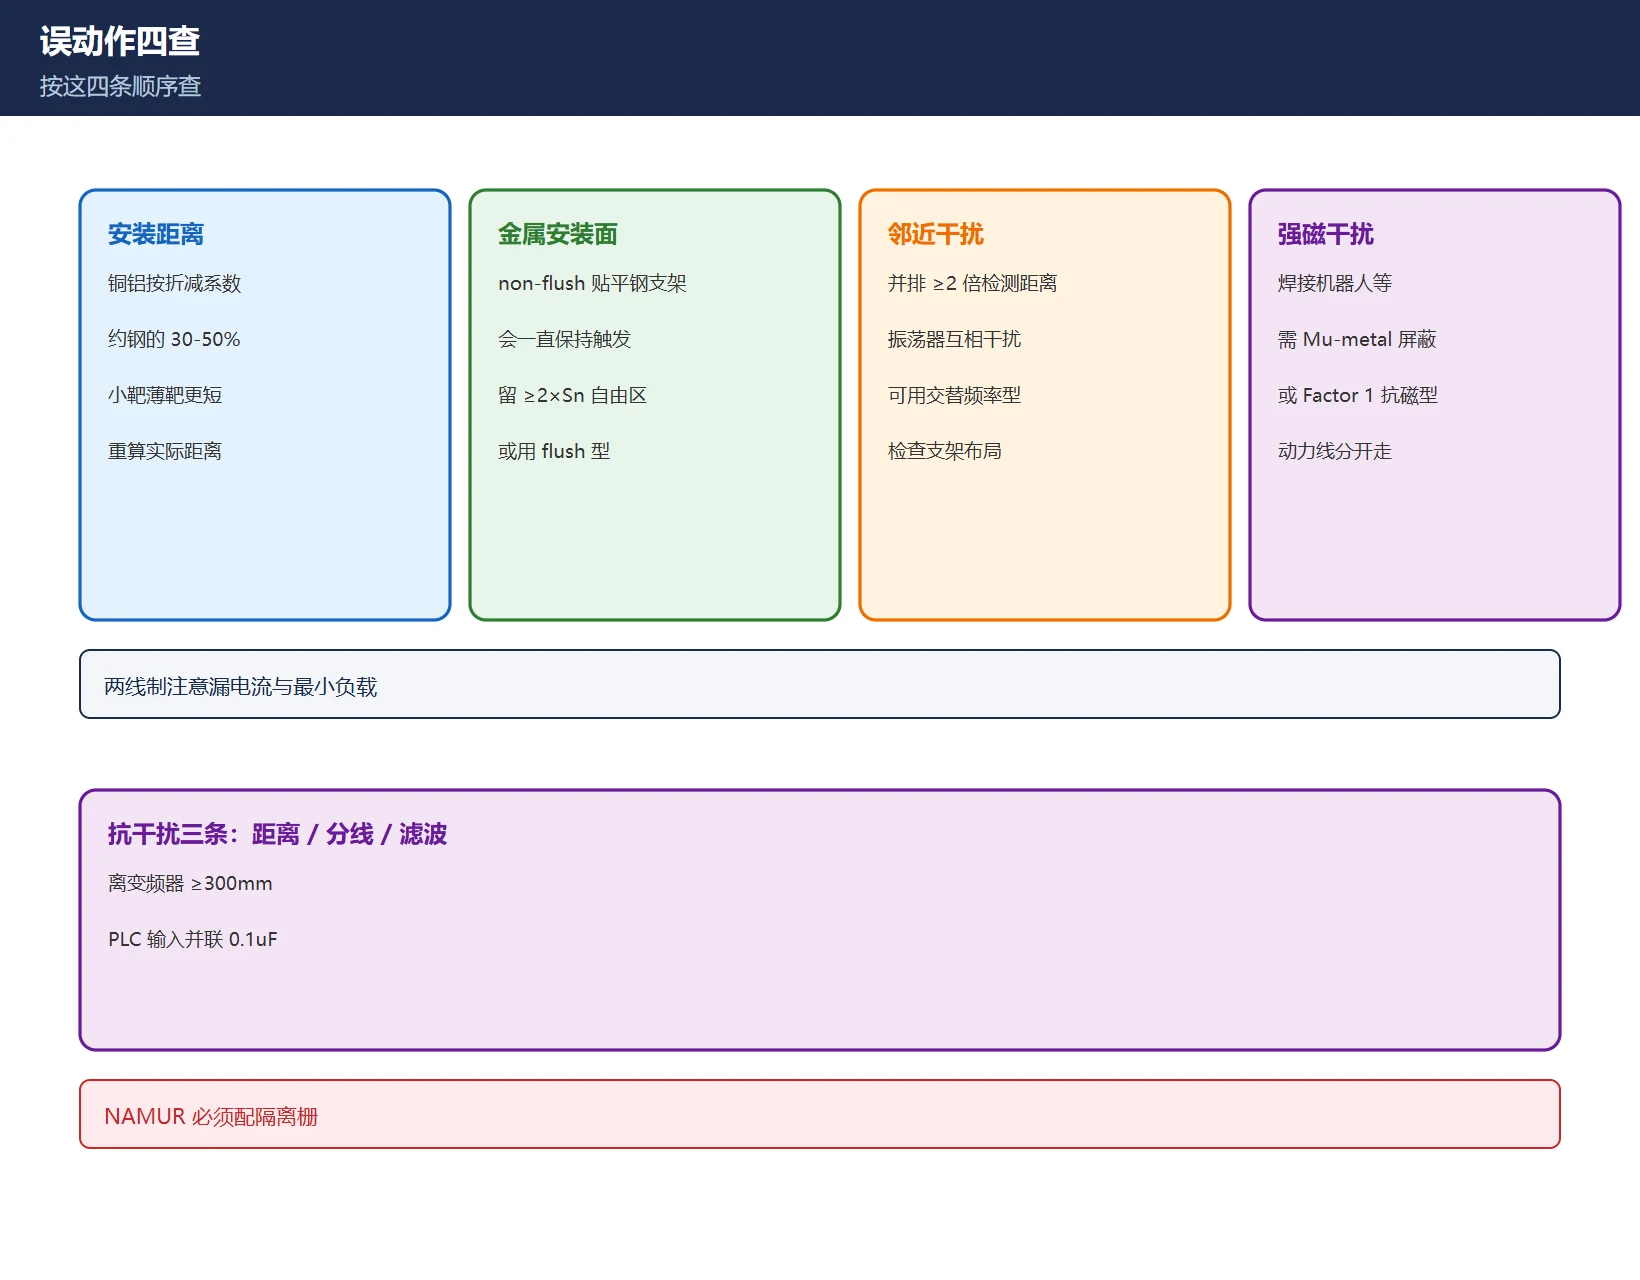
- 安装距离不对——尤其铜铝靶,按折减系数重算;
- 金属安装面导致感应距离缩短——检查是否把 non-flush 贴平安装;
- 邻近传感器互相干扰——并排要 ≥2 倍检测距离,或用交替频率型号;
- 强磁干扰源(焊接机器人等)——需 Mu-metal 屏蔽罩或 Factor 1 抗磁型号。
17.8 磁体选型与安装
配磁体触发时常用钕铁硼 Φ15×5mm、磁场强度 ≥800Gs(按厂家规格)。轴向安装轴线重合度 <±3°,径向安装间距控制在标称 80% 以内。磁体参数随品牌差异大,以供应商数据为准。
17.9 改造建议:换传感器,不叠加转换电路
旧 NPN 基础设施要改 PNP 时,换传感器而不是加 NPN→PNP 转换电路。每多一个转换模块就多一个故障点。真要保留旧线序,先核对 PLC 输入公共端接法,再决定 PNP/NPN。
17.10 调试与验收
装完用实际靶件验证触发点与释放点并记入设备台账;插拔、振动、温升后复测一次。验收清单可对照 二手加工中心电气验收 30 项 与 24V / 5V 控制电源故障排查。
常见问题
接近开关 NPN 和 PNP 有什么区别?新装机床该选哪个?
PNP(sourcing)把 +24V 送给输入,NPN(sinking)把输入拉到 0V;区别在输出晶体管,与常开/常闭无关。选哪个取决于 PLC 输入的公共端接法:sourcing 输入配 PNP,sinking 输入配 NPN。新装默认 PNP——符合主流欧系 PLC 约定、目录型号多;改造存量日系设备才选 NPN。
机床硬限位开关为什么必须用常闭(NC)?
因为断线是限位回路最可能的故障。常闭拓扑下,断线会被读作”限位触发”,机床停机——这叫失效安全(fail-safe)。若用常开,断线会被读作”没碰限位”,保护就此失效。安全链整体设计还要配合安全继电器。
原点开关装歪了会有什么影响?重复精度能做到多少?
装歪会让触发点不一致,回零重复性变差、每次参考点位置漂移。恒温条件下电感式开关重复精度通常可达 ≤0.01mm(具体看数据表)。安装时应让目标扫过传感器侧面而非撞向感应面,减少冲击、保证触发点一致。
最后更新:2026-11-19
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
































暂无评论内容