

SINUMERIK 828D 的报警来自三个互不相干的来源:NC(数控核心)、PLC(机床逻辑)、SINAMICS S120 驱动(功率部分)。现场查报警之所以慢,往往不是因为不会修,而是第一步就搞错了这个报警是谁报的——同一个”不动了”,可能是急停没放、可能是驱动器过流、也可能是机床厂自己写的一条润滑报警。
本文按「报警号 → 属于哪个区 → 通常是什么原因 → 先看什么」的顺序整理,覆盖 828D 现场最高频的一批代码,并附上断电前必须先处理的几类报警和PU 七段码速查。
安全警示:查报警不等于可以带电操作。打开电柜前切断主电源,直流母线电容在断电后仍可保持危险电压(可达数百伏)达数分钟,必须确认放电后再动 S120 相关部件。涉及机械移动的验证(回零、轴动作)须确保无工件、无人、无干涉。现场安全规程优先于本文。
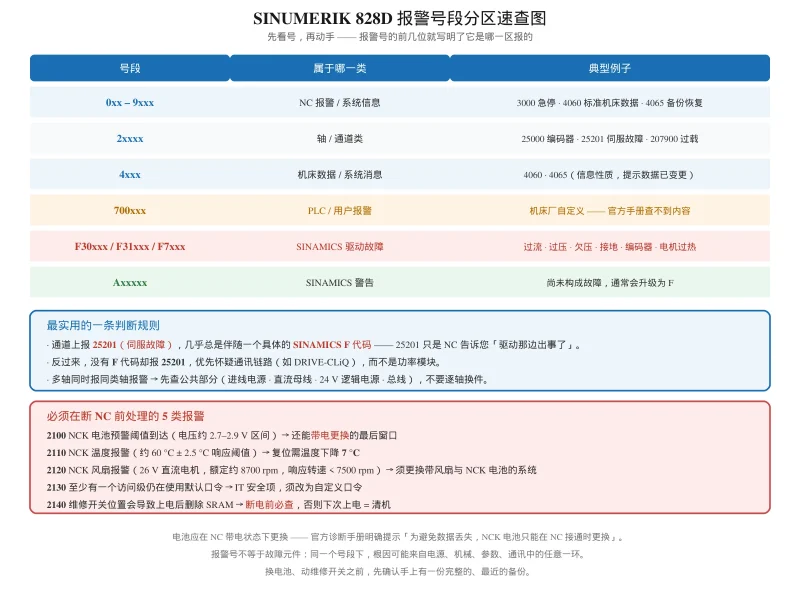
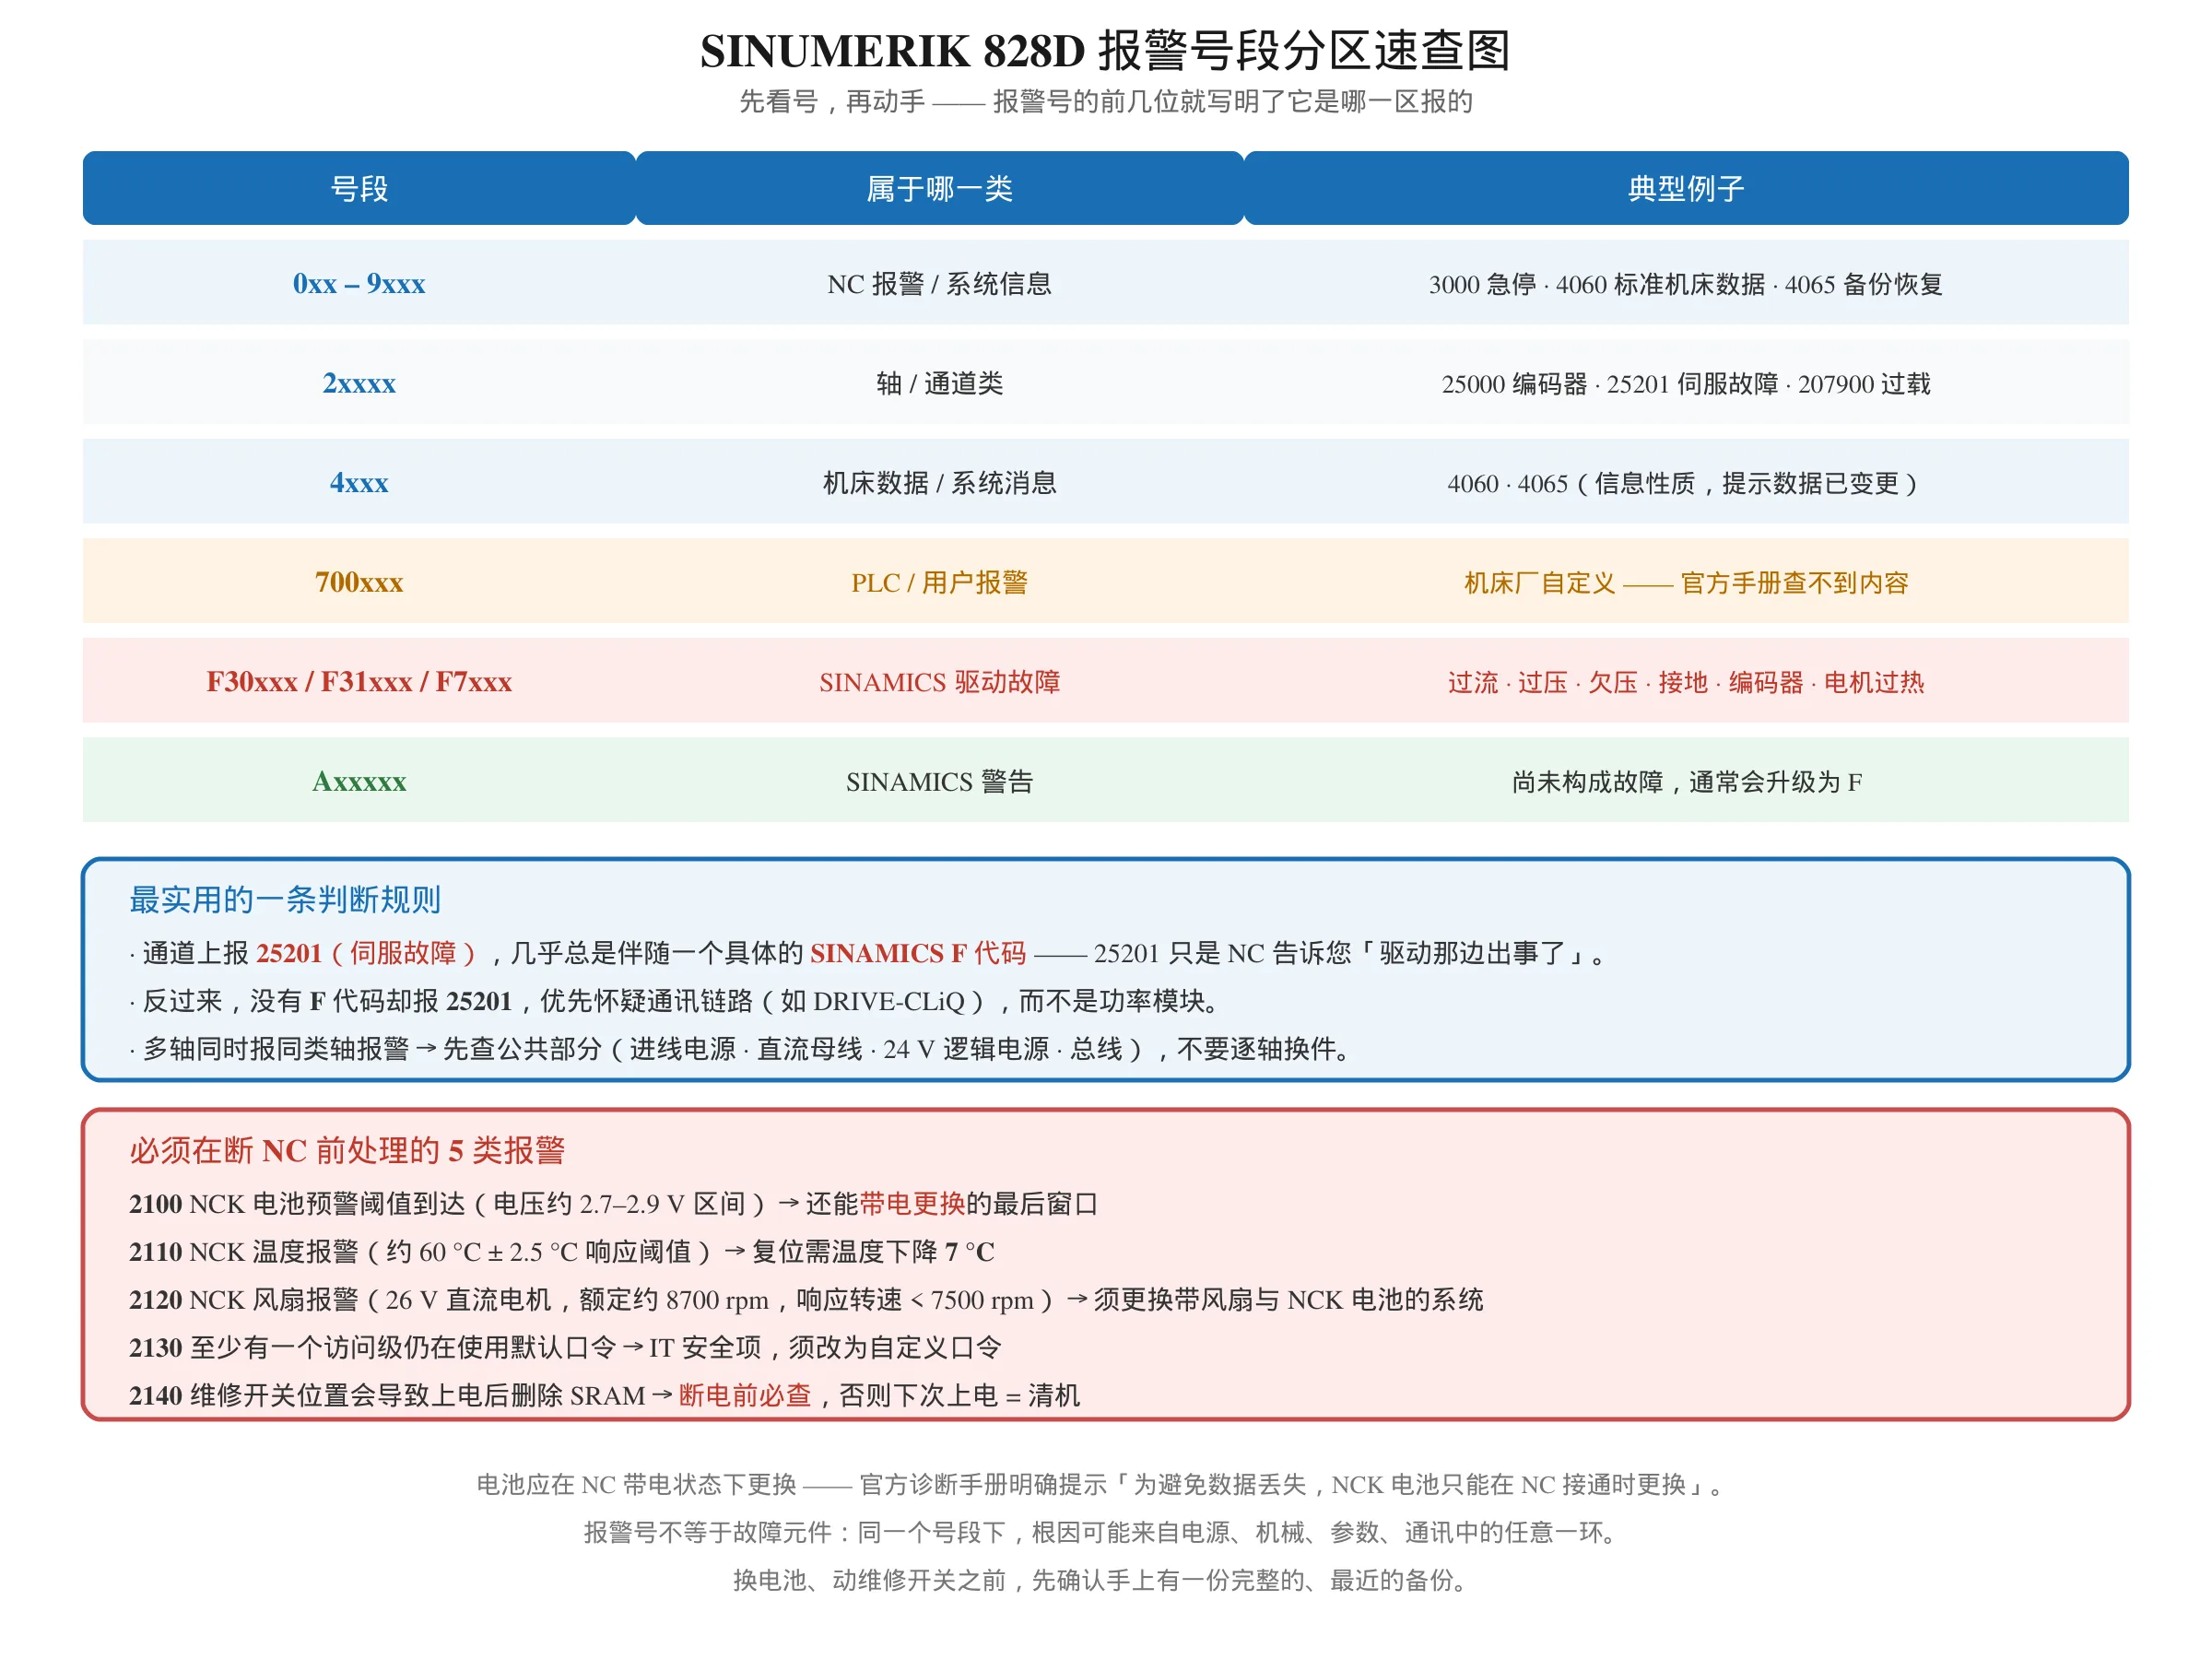
一、828D 报警号怎么分区
先看号,再动手。报警号的前几位就写明了它是哪一区报的:
| 号段 | 属于哪一类 | 典型例子 | 特点 |
|---|---|---|---|
| 0xx – 9xxx(含 3000、4000、4060、4065) | NC 报警 / 系统信息 | 3000 急停、4060 标准机床数据已加载、4065 缓冲存储器从备份恢复 | 与 CNC 核心状态、机床数据、程序相关 |
| 2xxxx(25000、25201、207xxx、21612、23115) | 轴 / 通道类报警 | 25000 轴硬件编码器出错、25201 伺服故障 | 表面是”轴坏了”,实际往往要往下追到驱动 F 代码 |
| 4xxx(4060、4065) | 机床数据 / 系统消息 | 4060、4065 | 信息性质居多,但出现即提示数据状态有变 |
| 700xxx | PLC / 用户报警 | 700xxx | 机床厂自定义,官方手册查不到内容 |
| F30xxx / F31xxx / F7xxx | SINAMICS 驱动故障 | F30001–F30021、F31100–F31131、F7011 | 功率与编码器层面的真实故障 |
| Axxxxx | SINAMICS 警告(Alarm) | Axxxxx | 尚未构成故障,通常会升级为 F |
最实用的一条判断规则:
- 如果通道上报了 25201(伺服故障),它几乎总是伴随一个具体的 SINAMICS F 代码——25201 只是 NC 告诉您”驱动那边出事了”,真正的病根在 F 代码里。
- 反过来,如果没有 F 代码却报 25201,优先怀疑通讯(如 DRIVE-CLiQ 链路)而不是功率模块。
想横向对比其他系统的报警体系,可看 FANUC 报警代码一览表(按报警号快速查询)。
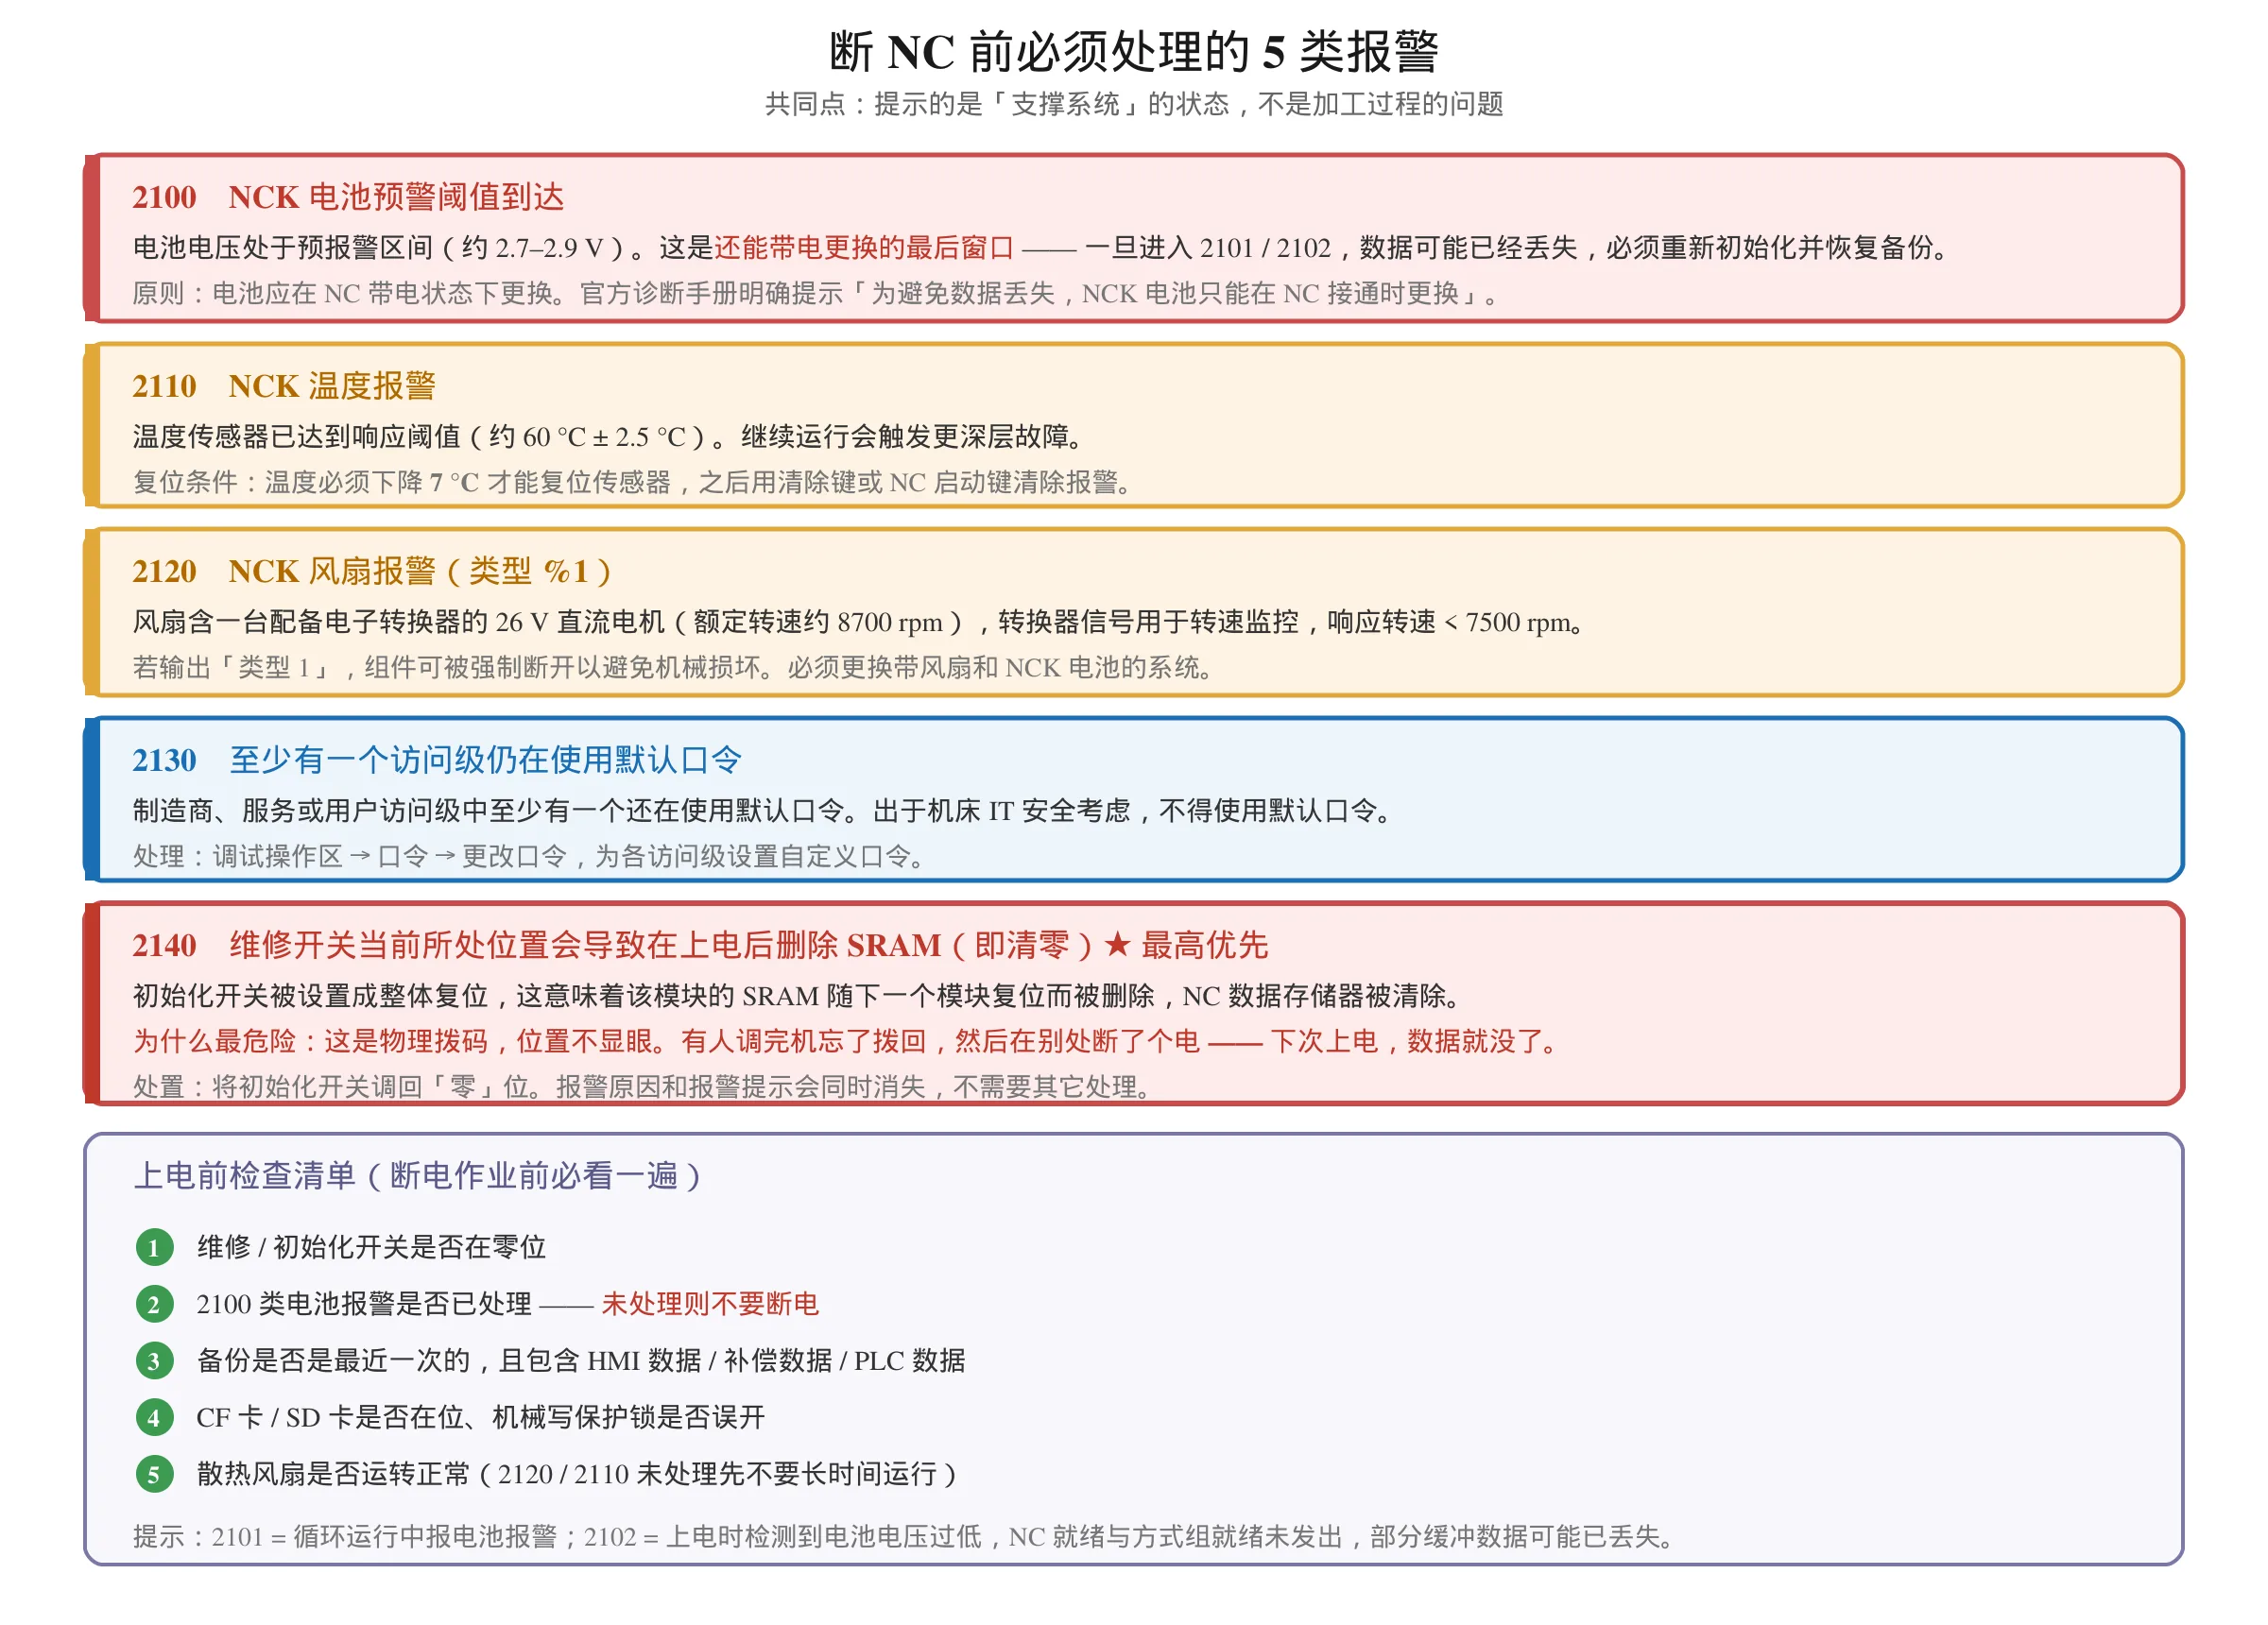
二、必须在断 NC 前处理的 5 类报警
这几类的共同点是:它们提示的是”支撑系统”的状态,而不是加工过程的问题。带着它们断电,下次上电可能就起不来了。
| 报警号 | 含义 | 为什么必须处理 |
|---|---|---|
| 2100 | NCK 电池预警阈值到达(电池电压处于预报警区间,约 2.7–2.9 V) | 还能带电更换的最后窗口。等到 2101/2102,数据可能已经丢了 |
| 2110 | NCK 温度报警(温度传感器已达响应阈值,约 60 °C ± 2.5 °C) | 说明散热已经失效,继续运行会触发更深层故障 |
| 2120 | NCK 风扇报警 | 风扇停转,温度报警随后就到。这类必须更换带风扇和 NCK 电池的系统 |
| 2130 | 制造商 / 服务 / 用户访问级中至少有一个仍在使用默认口令 | IT 安全项,不处理等于机床门户大开 |
| 2140 | 维修开关当前所处位置会导致上电后删除 SRAM | 断电前必查,否则下次上电 = 清机 |
2100 的处理口径(与 FANUC 侧一致的原则):电池应在 NC 带电状态下更换。官方诊断手册明确提示「为避免数据丢失,NCK 电池只能在 NC 接通时更换」。一旦进入 2101 / 2102,就意味着缓冲 RAM 中的数据可能已经丢失,必须重新初始化并恢复备份。
2110 的复位条件:温度必须下降 7 °C 才能复位传感器,之后用清除键或 NC 启动键清除报警。
2130 的处理:进入「调试操作区 → 口令 → 更改口令」,为各访问级设置自定义口令。
2140 维修开关置位会删 SRAM —— 上电前必查
这是本节唯一值得单独展开的一条,因为它造成的损失是不可逆的。
机制:初始化(维修)开关被设置在”整体复位”位置时,该模块的 SRAM 会在下一次模块复位时被删除,NC 数据存储器被清除。此时 NC 没有准备就绪,接口信号被设置。
为什么危险:这个开关是物理拨码,位置不显眼。很多人调完机忘了拨回,然后在别的地方断了个电——下一次上电,数据就没了。
处置:
- 将初始化开关调回”零”位。
- 报警原因和报警提示会同时消失,不需要其它处理。
上电前检查清单(断电作业前必看一遍):
- 维修 / 初始化开关是否在零位
- 2100 类电池报警是否已处理(未处理则不要断电)
- 备份是否是最近一次的、且包含 HMI 数据/补偿数据/PLC 数据
- CF 卡 / SD 卡是否在位、写保护是否误开
三、NC 类高频报警
| 报警号 | 含义 | 常见原因 | 先看什么 |
|---|---|---|---|
| 3000 | 急停 | 急停按钮未复位、安全链断、PLC 互锁未满足 | 物理急停按钮 → 安全回路 → PLC 互锁条件 → 再复位 |
| 3001 | 内部急停 | 系统内部触发(如 PLC 用户程序置位) | 查 PLC 侧急停接口信号 |
| 4060 | 已加载标准机床数据 | 数据复位后或首次上电的信息提示 | 加载正确的机床存档(调试数据) |
| 4065 | 缓冲存储器已从备份恢复 | 电池保持的数据丢失后被恢复 | 查 NCK 备份电池;必要时重新加载数据 |
| 2110 | NCK 温度报警 | 柜内温度过高、散热失效 | 柜温、风扇、通风 |
| 2120 | NCK 风扇报警 | 风扇转速低于响应值 | 更换风扇与电池模块 |
| 2900 | 重新启动推迟 | 通过 HMI 执行了重启且 MD10088 大于零 | 正常现象;可用 MD11410 位 20 抑制 |
3000 急停的正确处理顺序:先排除物理原因(按钮、安全链、门开关),再看 PLC 逻辑(是否有未满足的使能条件),最后才复位。反复复位是最没价值的操作——如果急停是真实的安全链断开,复位一百次也不会好。
4060 / 4065 的信号意义:这两个是信息,不是故障,但它们说明机床数据或保持型数据发生过变更/丢失。看到它们,应当立刻核对当前机床数据是否是正确版本,而不是直接清掉继续干活。
四、轴类报警:25000 / 25201 与 F 代码的联动
轴类报警最容易误导人,因为报警号指向”轴”,根因却在驱动。理解下面这张联动关系图,能省掉大量试错:
| 报警号 | 含义 | 与 F 代码的关系 |
|---|---|---|
| 25000 | 轴主动编码器硬件出错 | 通常由 F31xxx 编码器类故障 引发(如码盘污染、电缆破损、参数配置错误、机械连接松动) |
| 25201 | 轴伺服故障 | SINAMICS 驱动有故障处于激活状态,必须读驱动侧的 F 代码才能定位 |
| 207xxx(如 207900) | 驱动侧故障(如电机锁定 / 挡块处的转速调节器) | 多为机械过载直接导致;检查轴工作时的电机电流 |
| 21612 | 通道复位使能,原因 3 | 使能链路被撤掉,往往是前序报警的连带结果,不是独立根因 |
| 23115 | 编码器 1:信号 A 或 B 振幅错误(A²+B²) | 编码器信号质量问题,查电缆、接地、24 V 电源 |
联动判断口诀:
- 先看 F 代码,再看轴报警编号。25201 是”结果”,F30001 才是”原因”。
- 207xxx 类直接指向驱动本身(过载、堵转),通常伴随电机电流异常。
- 21612 / 23115 这类是连带或信号层问题,单独盯着它查会跑偏。
- 多轴同时报同类轴报警,先查公共部分(进线电源、直流母线、24 V 逻辑电源、DRIVE-CLiQ 总线),不要逐轴换件。
一个典型的真实场景(供对照):某钻攻中心使用一年后频繁报 207900(电机锁定/挡块处转速调节器)、21612(复位使能原因 3)、23115(编码器振幅错误)、25201、25000 一串报警。分析结论是:207900 指向机械过载,其余几条均指向编码器链路——排查顺序应为「编码器电缆接头是否松动(可换线测试)→ 信号干扰与接地是否良好 → 24 V 电源是否稳定(编码器接口需 24 V,波动会造成电子铭牌供电不足报警)→ 电子铭牌接口本身 → 编码器本体」。
这一条与 FANUC 伺服报警代码对照表(可按号搜索) 的思路相同:报警号不等于故障元件。
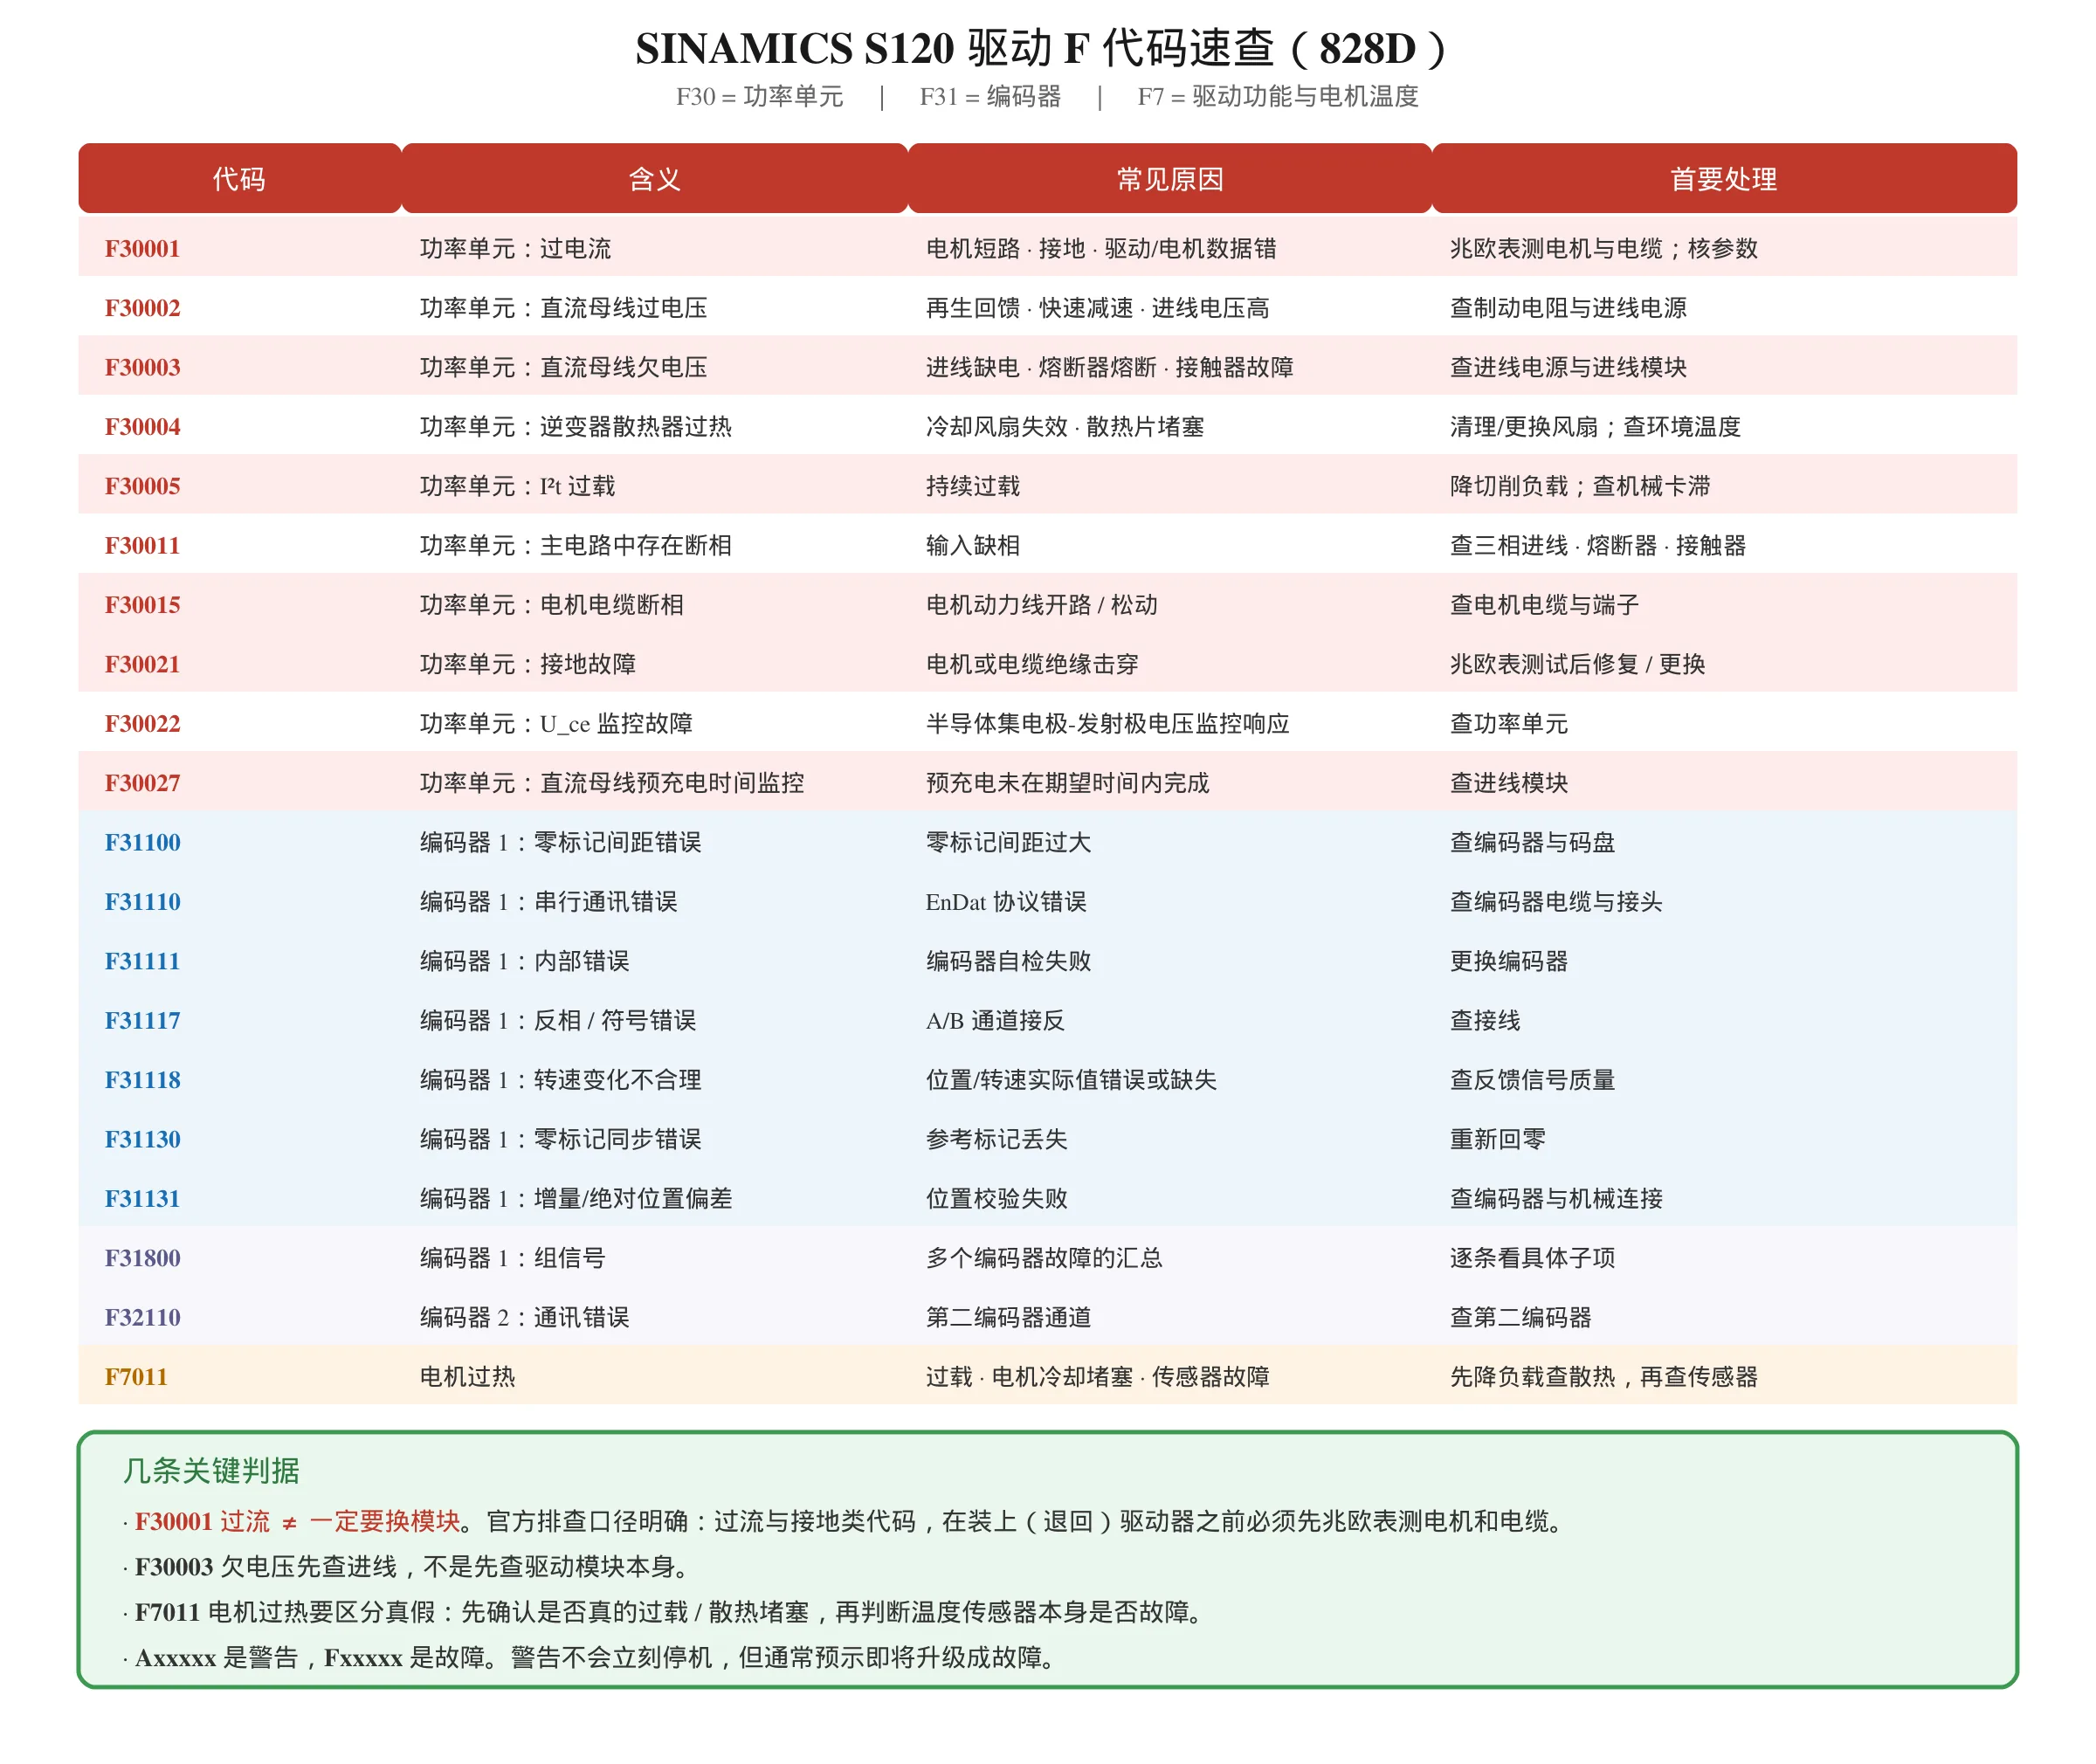
五、SINAMICS S120 驱动 F 代码表(F30001–F7011)
下面是 828D 上最常见的 SINAMICS S120 F 代码。F30xxx 是功率单元,F31xxx 是编码器,F7xxx 是驱动功能与电机温度。
| 代码 | 含义 | 常见原因 | 首要处理 |
|---|---|---|---|
| F30001 | 功率单元:过电流 | 电机短路、接地故障、驱动/电机数据设置错误 | 兆欧表测电机与电缆;核对驱动参数 |
| F30002 | 功率单元:直流母线过电压 | 再生/快速减速回馈、进线电压偏高 | 检查制动电阻与进线电源 |
| F30003 | 功率单元:直流母线欠电压 | 进线缺电、熔断器熔断、进线/接触器故障 | 查进线电源与进线模块 |
| F30004 | 功率单元:逆变器散热器过热 | 冷却风扇失效、散热片堵塞 | 清理/更换驱动器风扇;查环境温度 |
| F30005 | 功率单元:I²t 过载 | 持续过载 | 降低切削负载;查机械摩擦/卡滞 |
| F30011 | 功率单元:主电路存在断相 | 输入缺相 | 查三相进线、熔断器、接触器 |
| F30015 | 功率单元:电机电缆断相 | 电机动力线开路/松动 | 查电机电缆与端子 |
| F30021 | 功率单元:接地故障 | 电机或电缆绝缘击穿 | 兆欧表测试后修复/更换 |
| F30022 | 功率单元:U_ce 监控故障 | 半导体集电极-发射极电压监控响应 | 查功率单元 |
| F30027 | 功率单元:直流母线预充电时间监控 | 预充电未在期望时间内完成 | 查进线模块 |
| F31100 | 编码器 1:零标记间距错误 | 零标记间距过大 | 查编码器与码盘 |
| F31110 | 编码器 1:串行通讯错误 | EnDat 协议错误 | 查编码器电缆与接头 |
| F31111 | 编码器 1:内部错误 | 编码器自检失败 | 更换编码器 |
| F31117 | 编码器 1:反相 / 符号错误 | A/B 通道接反 | 查接线 |
| F31118 | 编码器 1:转速变化不合理 | 位置/转速实际值错误或缺失 | 查反馈信号质量 |
| F31130 | 编码器 1:零标记同步错误 | 参考标记丢失 | 重新回零 |
| F31131 | 编码器 1:增量/绝对位置偏差 | 位置校验失败 | 查编码器与机械连接 |
| F31800 | 编码器 1:组信号 | 多个编码器故障的汇总 | 逐条看具体子项 |
| F32110 | 编码器 2:通讯错误 | 第二编码器通道 | 查第二编码器 |
| F7011 | 电机过热 | 过载、电机冷却堵塞、温度传感器故障 | 先降负载查散热,再查传感器 |
几条关键判据:
- F30001 过流 ≠ 一定换模块。官方排查口径明确:过流与接地类代码,在装上(退回)驱动器之前必须先用兆欧表测电机和电缆。跳过这一步换件,新件大概率再坏一遍。
- F30003 欠电压先查进线,不是先查驱动模块本身。
- F7011 电机过热要区分真假:先确认是否真的过载/散热堵塞,再判断温度传感器本身是否故障。
- Axxxxx 是警告,Fxxxxx 是故障。警告不会立刻停机,但通常预示着即将升级成故障,别忽略。
六、PLC 侧报警 700xxx —— 为什么读不出内容
700xxx 段是 PLC 用户报警,内容由机床厂(MTB)自己定义。这是 828D 报警体系里最让人困惑的一段:你在官方诊断手册里永远查不到 700xxx 的具体含义,因为西门子也不知道你这台机床的第七轴叫什么、润滑泵接在哪个点。
为什么会这样:
| 对比项 | NC / SINAMICS 报警 | 700xxx PLC 报警 |
|---|---|---|
| 谁定义的 | 西门子预置,随系统发行 | 机床厂在自己的 PLC 程序里编写 |
| 在哪查 | 官方诊断手册 / HMI 帮助 | 机床厂的报警清单 / 随机文件 |
| 是否通用 | 全系统通用 | 一机一版,不同厂家完全不同 |
正确的查法(按顺序):
- 先读 HMI 上的报警文本本身。机床厂通常会写清条件的名称(润滑、气压、液压、门开关等),文本就是第一手信息。
- 查机床厂的报警清单 / 随机文件。这是唯一权威来源。
- 在 PLC 程序里反查。用 Programming Tool 打开 PLC 用户程序,搜索该报警号对应的置位条件网络,看是哪个输入/标志触发的。
- 查对应的 I/O 点。找到报警条件后,回到电气图查实际物理信号。
重要提醒:不要拿别的机床厂的 700xxx 含义来套自己这台。同一个号在两台机床上可以代表完全无关的两件事。网上流传的”700xxx 对照表”只对特定机型有效。
七、PU 七段码(7-seg)错误码速查
七段显示屏位于 PU 前面板,与状态 LED 一起指示运行状态。这些代码以连续滚动文本(”走马灯”)的形式显示。
| 七段码 | 含义 | 故障检修 |
|---|---|---|
| C | “Crash” 或内核恐慌:Linux 系统不再响应 | 1. 重启 PU。2. 执行 “DIDAC” 诊断选项(将所有诊断数据保存到 ZIP 文件)。3. 联系西门子技术支持并传输压缩的诊断数据 |
| Copy FAIL | 固件安装失败 | 重新安装固件 |
| F | “Failure”(故障)。小数点持续点亮、不再闪烁 = NCK 崩溃 | 按 NCK 崩溃处理,联系技术支持 |
| Lxx=yyy | 启动 NCK 时发生内部错误。”xx” 是 mcsystem.ini 中的行号,”yyy” 是代码位置的唯一错误代码 | 记录完整代码后联系技术支持 |
| Merr | “System Restore Error”:系统还原点安装失败 | 检查 /var/log/initpu.log 下的日志文件;联系技术支持 |
| NO ARC | CNC 软件包丢失或无法在 SD 卡上找到 | 用 SINUMERIK 服务系统启动 PU,用「检查存储完整性」诊断选项检查分区。SD 卡损坏则更换;SD 卡未损坏则联系技术支持 |
| NO SD | 操作系统无法检测到 SD 卡 | 插入 SD 卡;检查是否正确插入;检查 SD 卡是否损坏 |
| NO SSD | 未检测到内部存储介质 | 联系西门子技术支持 |
| PART FAIL | 重新分区时出错 | 用服务系统启动 PU,用「检查存储完整性」检查分区 |
| SD Error=(一位数字) | SD 卡读写错误 | 2 = 读卡器无响应,硬件问题;3 = SD 卡缺失或不含 ext4 分区;4 = fsck 文件系统检查失败且错误不可纠正;5 = 文件系统链接失败。检查 SD 卡机械写保护(锁)是否被激活;SD 卡可能已损坏需更换;用「检查存储完整性」检查 |
| SIGErr=(两位数字) | 签名相关错误 | 07 = 读取签名文件时出错;08 = 签名文件错误,未找到某软件组件的西门子签名;09 = 设备证书有效期错误(系统时间未正确设置,首次开机且系统时间未设置时出现);11 = 签名文件无效,软件与签名文件不匹配。检查并安装原厂未修改的软件包 |
| unPAC FAIL | 读取/解压/写入数据时出现问题 | 用服务系统启动 PU 检查分区;如检查不成功联系技术支持。CNC 软件存档可能损坏或不可读,SD 卡正常则重装 CNC 软件 |
| 6(小数点不闪烁) | 操作系统崩溃,NCK 不再运行时钟 | 重启 PU;如无法解决联系技术支持 |
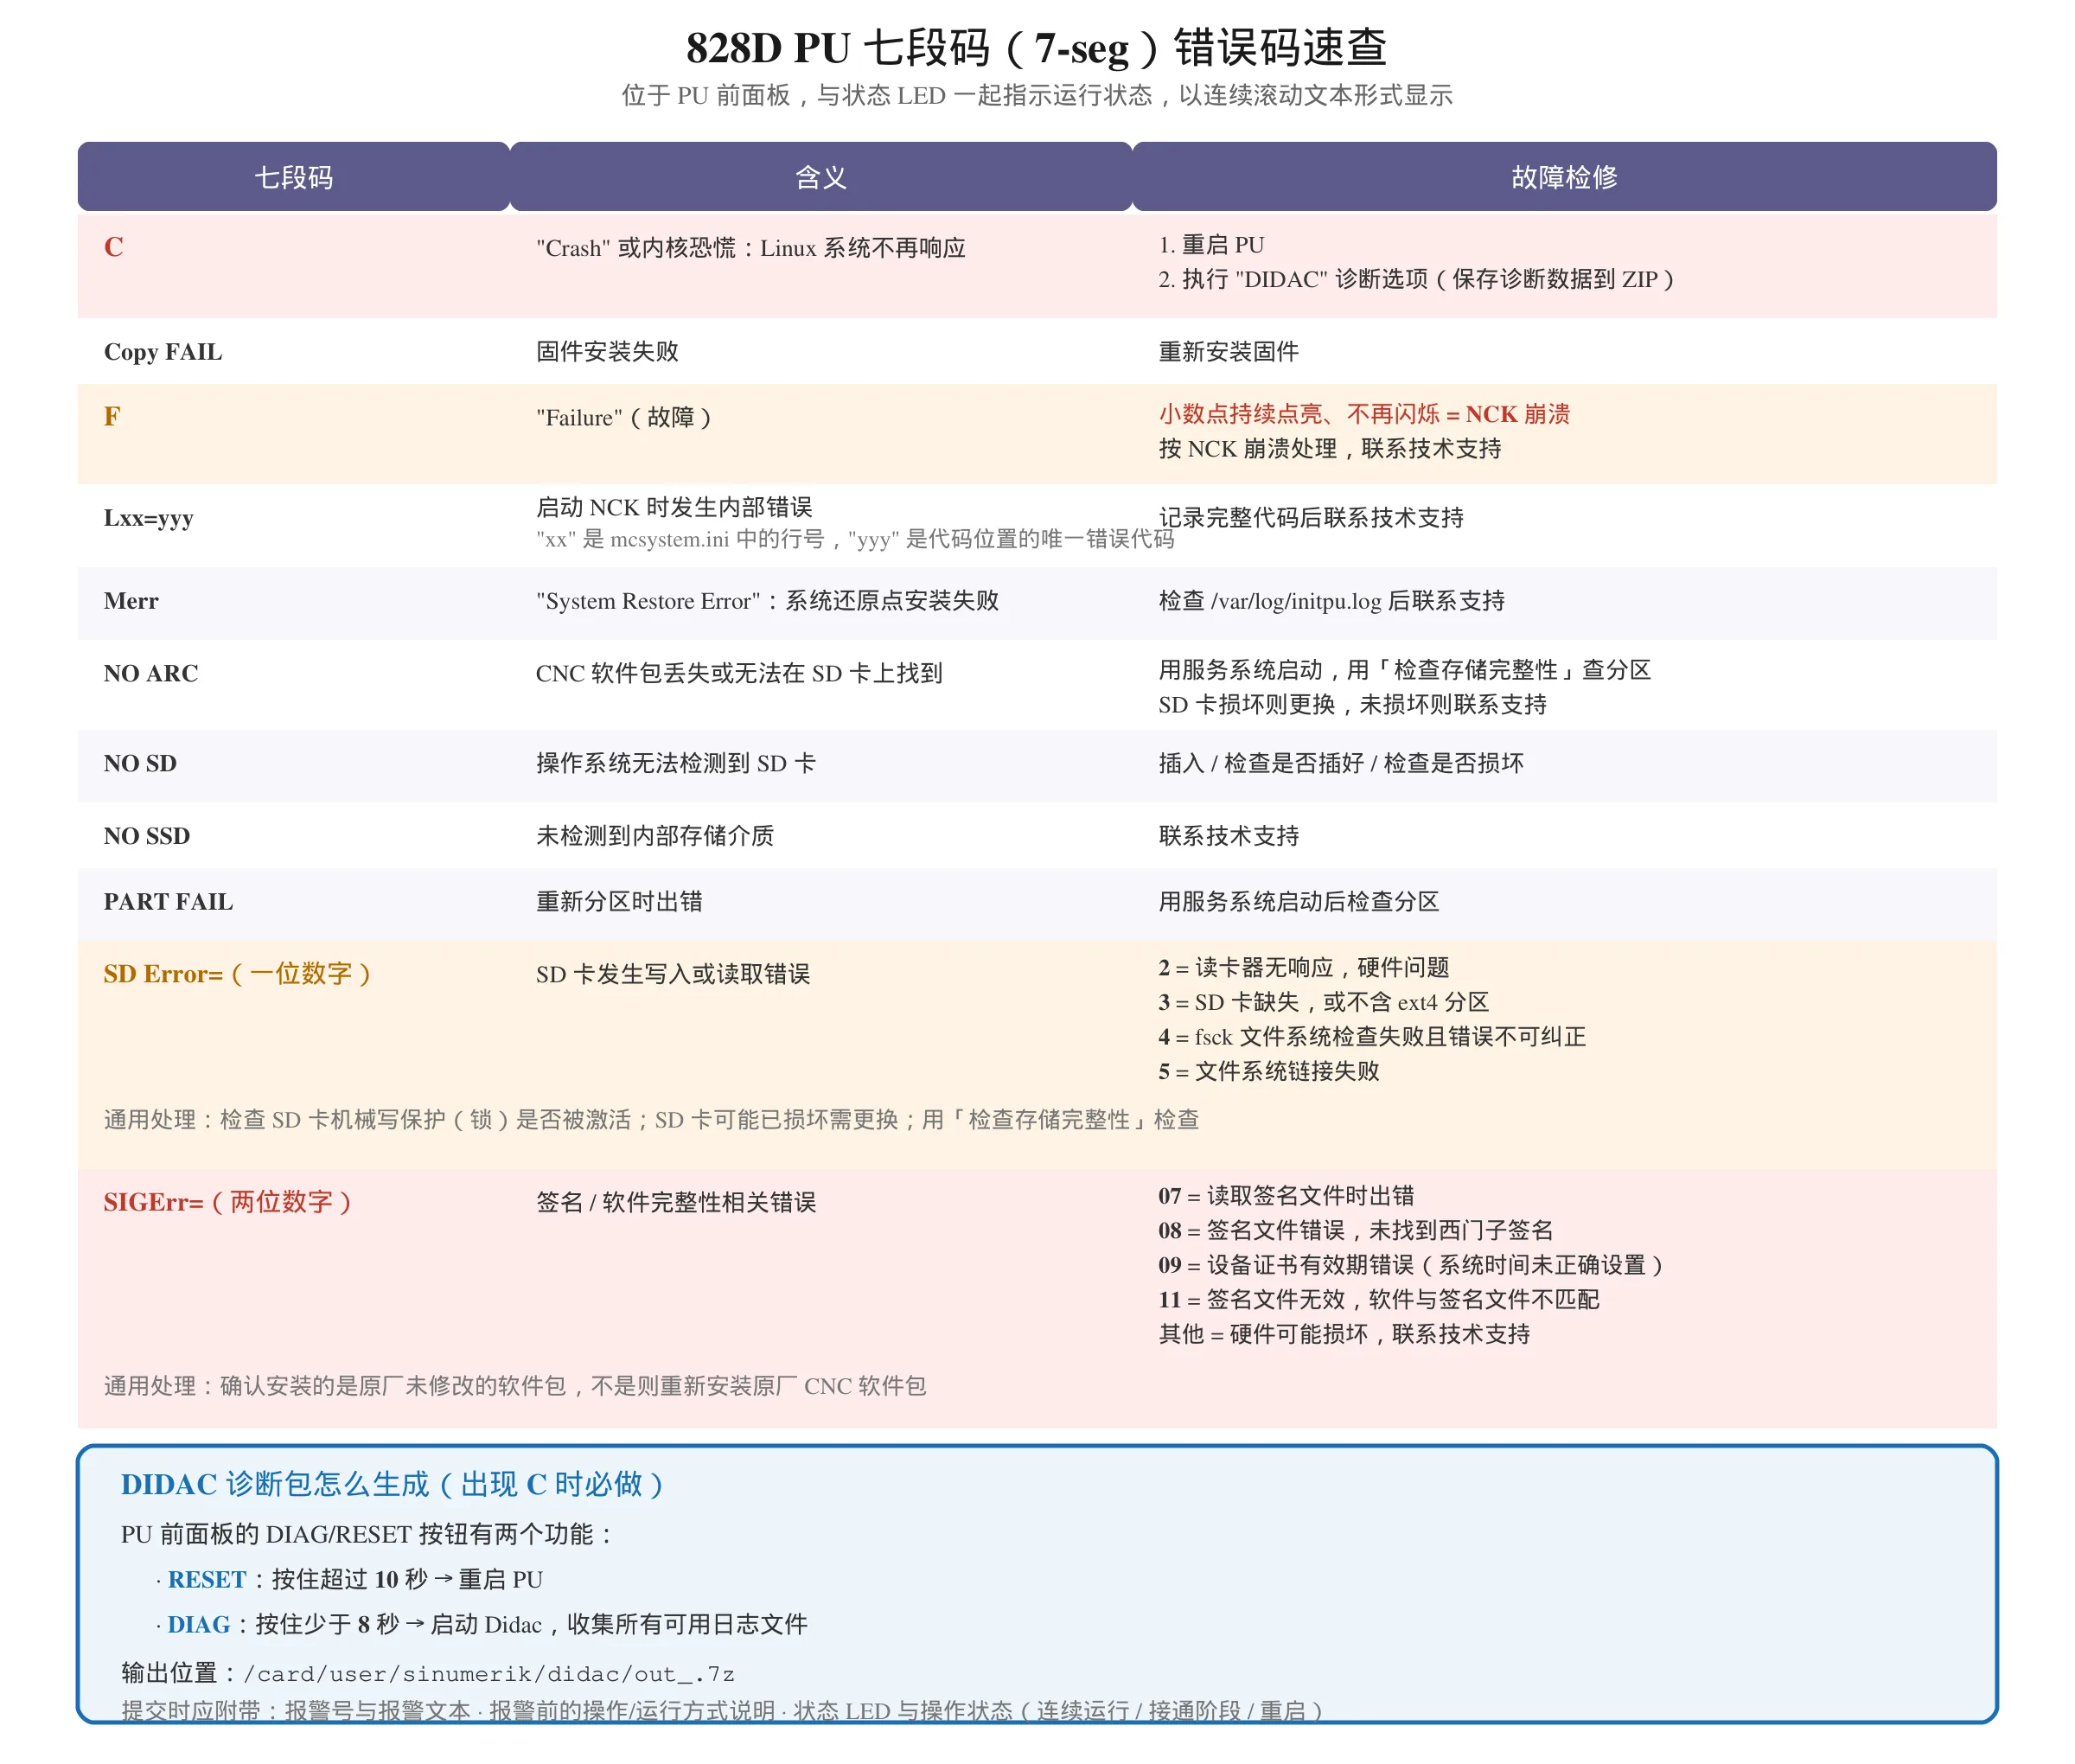
DIDAC 诊断包怎么生成并提供给西门子
什么时候需要:出现 C(Crash/内核恐慌)或其它需要西门子分析的疑难故障时,技术支持会要求提供诊断数据。
操作方式:PU 前面板的 DIAG/RESET 按钮有两个功能——
| 操作 | 效果 |
|---|---|
| RESET:按住按钮超过 10 秒 | 重启 PU |
| DIAG:按住按钮少于 8 秒 | 启动 Didac 功能,收集操作系统所有可用日志文件 |
输出位置:/card/user/sinumerik/didac/out_<...>.7z
提交给西门子时应附带的信息(官方建议):
- 报警号以及报警文本
- 发出报警信息前的操作/运行方式说明
- 有关状态 LED 指示灯和操作状态(连续运行、接通阶段、重启等)的附加信息
这些信息与诊断包一起提交,可以显著加快处理速度。
写在最后
把这条主线记住,828D 的报警就不乱了:
- 号段决定归属:0xx–9xxx 是 NC,2xxxx 是轴,700xxx 是机床厂自己写的,F/A 开头是驱动。
- 25201 是结果不是原因,真正的病根在 F 代码里。
- 2100 / 2120 / 2140 这几条要在断电前处理完,否则下次上电可能就起不来。
- 过流与接地类 F 代码,换件之前先兆欧表测电机和电缆。
顺带提醒:换电池、动维修开关之前,先确认手上有一份完整的、最近的备份。
免责声明:本文为个人技术经验整理。报警号含义与处理方式以你手上机床的西门子官方诊断手册与机床厂随机文件为准——不同软件版本、不同机床厂的 PLC 用户报警定义可能存在差异。涉及驱动器与功率模块的操作存在高压危险,请遵守本厂安全规程。
相关阅读
- FANUC 报警代码一览表(按报警号快速查询) —— 跨系统对照,同为按号检索的速查页
- FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索) —— 另一品牌的驱动报警处理思路
- FANUC PMC 报警怎么读和清 —— 报警的读取与清除逻辑
- FANUC PMC 参数备份与恢复 —— 换电池前的备份操作与常见事故
- FANUC PMC 地址类型速查:GRD 辨析 —— 理解接口数据类型的底层逻辑
零基础系统学习入口:PMC 梯形图视频教程从零开始




暂无评论内容