

PMC是什么、视频怎么选、四阶段学习路线与实操方法一次讲清
本文面向零基础读者,系统介绍如何通过学习视频教程掌握发那科 PMC(可编程机床控制器)。文章说明 PMC 的定位与 X/Y/G/F/R/K 六类信号地址体系,梳理市面主流 PMC 视频教程的形态与挑选标准(免费视频课、付费全套教程、国外 LADDER-III 课程三类),给出从电气基础到独立调试的四阶段学习路线图,并介绍 FANUC LADDER-III 电脑练习环境的搭建方法、观看视频的正确姿势与配套书单。按此路径,每天投入半小时,普通维修电工也能在数月内读懂机床梯形图。
在数控维修圈子里流传着一句话:懂 PMC,就像掌握了修 FANUC 机床的”核武器“。刀库不动、主轴不转、急停回不了、奇怪的 4 位报警——十有七八最终都要回到梯形图里找答案。但很多师傅卡在了第一步:书本太厚、手册全是英文、培训太贵,不知道从哪儿学起。
学习视频教程恰恰是零基础入门 PMC 性价比最高的方式——有人带着你在真实的梯形图画面上一步步操作,比自己啃书快得多。但视频课质量参差,选错方向浪费的时间比学费贵。这篇长文把”PMC 是什么 → 视频怎么选 → 路线怎么走 → 环境怎么搭 → 视频怎么刷 → 学完怎么练”一次讲透。
适合阅读人群:
- 数控操作工、机床装配工,想转维修或调试岗位
- 有电工基础、想切入数控行业的转行人员
- 只会看报警换件、不会查梯形图的机床维修师傅
- 职业院校数控、机电专业学生
1. 先搞懂:发那科 PMC 到底是什么
1.1 PMC 的定位
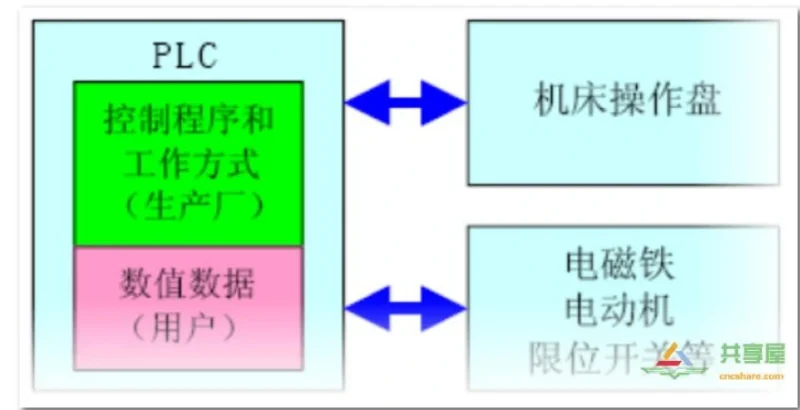
PMC(Programmable Machine Controller,可编程机床控制器)是 FANUC 数控系统内置的专用 PLC。它的 CPU 和存储器直接集成在 CNC 控制单元主板上,功能独立于数控主 CPU,专门处理机床侧的逻辑控制:
- 操作面板按钮、旋钮的响应
- 主轴启停、换档、定向
- 刀库旋转、换刀动作、刀架控制
- 冷却、润滑、排屑等外围设备
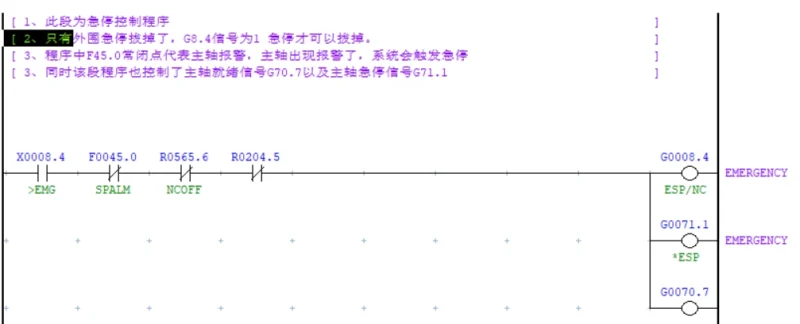
- 安全联锁(急停、门锁、超程)与报警处理
打个比方:CNC 主 CPU 负责”怎么加工”(轨迹、插补),PMC 负责”机床怎么动起来配合”(所有辅助动作)。梯形图就是 PMC 的编程语言——它沿用了继电器控制电路的形式,用触点、线圈、方框符号把电气逻辑”画”出来,直观易学,是电气人员接受度最高的一种 PLC 语言。
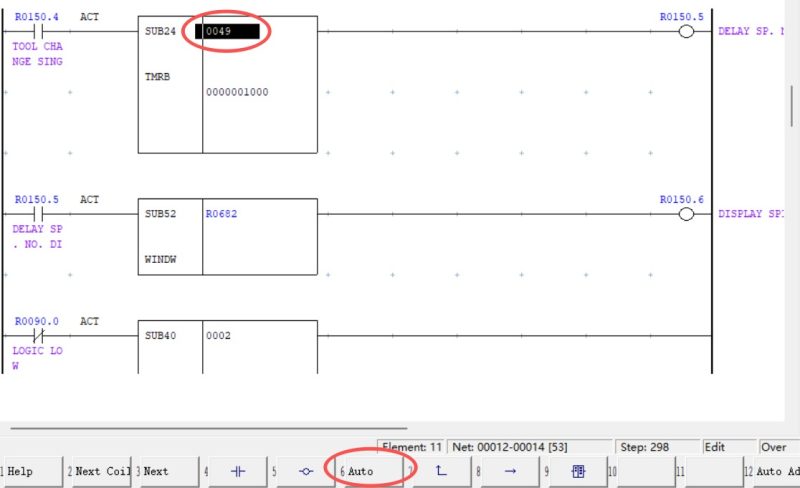
1.2 梯形图画面长什么样
机床通电后,按 SYSTEM 键 → 扩展键 → “PMC梯图” 软键,就能进入梯形图程序画面。画面里每一行是一个”台阶”:左母线流出的”能量”经过一串触点(条件),到达最右边的线圈(动作结果)。蓝色底色表示信号接通,无底色表示断开。
1.3 六类信号地址——入门第一道门槛
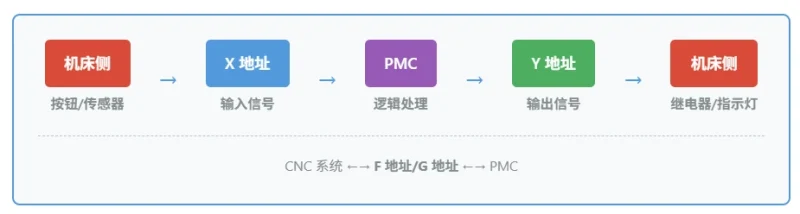
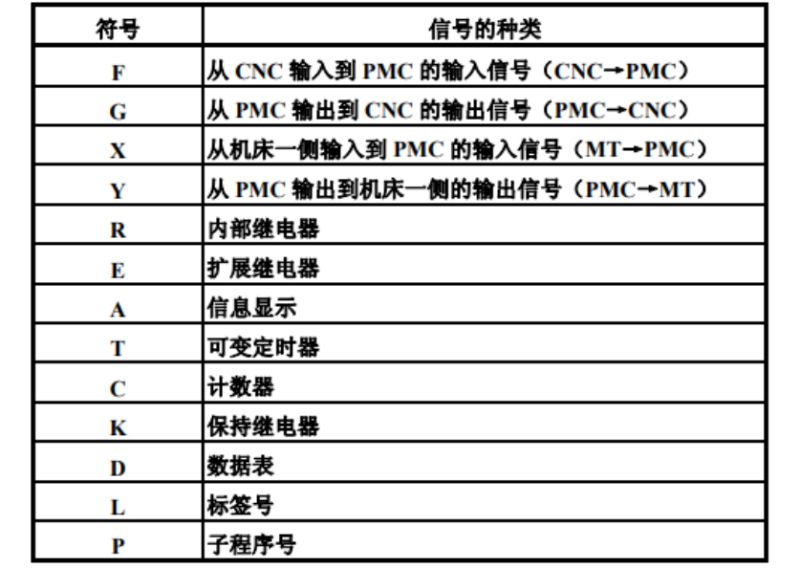
FANUC PMC 的程序围绕六类信号组织,视频教程的第一课基本都是讲这个:
| 地址 | 名称 | 信号方向 | 典型用途 |
|---|---|---|---|
| X | 机床侧输入 | 机床 → PMC | 按钮、行程开关、传感器(需物理接线,只能当触点用) |
| Y | 机床侧输出 | PMC → 机床 | 电磁阀、接触器、指示灯(需物理接线) |
| G | PMC → CNC | PMC → 系统 | 循环启动(ST G7.2)、急停(*ESP G8.4)、辅助完成(FIN G4.3) |
| F | CNC → PMC | 系统 → PMC | 报警(AL)、轴移动中(MV)、M 代码译码输出 |
| R | 内部继电器 | PMC 内部 | 中间逻辑运算,无物理接线 |
| K | 保持型继电器 | PMC 内部 | 断电后状态记忆,常做功能选择开关 |
G/F 地址由发那科统一定义(这就是为什么换刀逻辑里 M50、M52 这些信号到处都能对上号),X/Y 地址则由机床厂家自行分配。把这张表记熟,你看任何梯形图视频都不会再”听天书”。
2. 学习视频教程怎么选:三类课程对比
市面上的 PMC 视频教学大致分三类,零基础起步建议这样甄别:
| 课程类型 | 典型形态 | 优点 | 适合阶段 | 注意事项 |
|---|---|---|---|---|
| 免费单集/短视频 | B站等平台按知识点拆分的实操录像(如”PMC 控制主轴正反转””梯形图搜索信号演示”) | 零成本、真实机床画面 | 建立感性认识 | 内容零散,不成体系 |
| 国产系列教程 | 以梯图编程为主线的成套视频(常见几十节,从系统结构、扫描面板到 M 指令、功能指令、报警文件、刀库主轴实例) | 体系完整、中文讲解、贴国内机床实际 | 零基础主线学习 | 先试看前几节能不能跟上再决定是否付费 |
| 国外软件课程 | 以 FANUC LADDER-III 软件为载体的从零编程课 | 软件操作细致、项目化 | 学 LADDER-III 阶段 | 多为英文字幕,PC 编程为主 |
挑选一条硬标准: 好的入门视频教程,前几节课一定是讲”数控系统构成 + PMC 常用地址 + 怎么进梯形图画面 + 怎么搜索信号”,而不是上来就背指令。如果一套视频第一节课还在讲电气元件符号,说明它把受众定位成纯小白,反而适合零基础;如果第一节课直接讲功能指令参数表,建议先放一放。
一套常见的国产系列课目录长这样(可作为你评估课程完整度的参照系):
- 数控系统的结构与 PMC 常用地址
- 扫描面板的应用
- PMC 程序的结构和运行方式
- M 指令创建与应用(含编程实例)
- 功能指令——定时器、计数器
- 功能指令——译码、程序结构、新建梯形图
- 功能指令——比较、数据传输、数据检索
- 报警文件的创建与应用
- 主轴正反转与主轴定位控制
- 刀库/换刀类综合实例
看到这个目录结构,你就知道学完能拥有什么能力:独立创建一个 M 指令、配一套报警、改一段换刀逻辑。
3. 零基础学习路线图:四个阶段
跟着视频学最怕”只看不练”。按下面四个阶段走,每阶段配合视频 + 动手,节奏会非常清晰。
| 阶段 | 目标 | 核心内容 | 自测标准 |
|---|---|---|---|
| ① 认知期(2-4周) | 看得懂画面 | 系统构成、六类信号地址、进梯图画面、信号搜索、扫描/诊断面板 | 能在真机上找到任意一个地址的通断状态 |
| ② 指令期(4-8周) | 读得懂逻辑 | 基本指令(RD/AND/OR/WRT/SET/RST 及堆栈用法)、两级程序结构、常用电控功能指令 | 给我一段主轴启停梯图,能逐行说出每段在干什么 |
| ③ 编程期(2-3月) | 写得出东西 | 新建梯图程序、M 指令编写、定时器/计数器、报警文件、符号注释 | 独立加一个自定义 M 指令并让机床执行成功 |
| ④ 实战期(持续) | 解决真问题 | 典型回路精读(急停、润滑、刀库)、故障案例反查、程序备份恢复 | 遇到新报警能 30 分钟内在梯图里定位到相关逻辑 |
两个关键认知补充:
- 两级程序结构:PMC 程序分第 1 级和第 2 级。第 1 级扫描周期极短(约 8ms),专管急停、超程、伺服报警这类安全信号;第 2 级处理普通顺序逻辑(换刀、冷却等)。初学不必深究原理,但要知道”急停相关的触点一定在第 1 级”。
- 指令体系:基本指令做单个位的逻辑运算(与、或、非、置位、复位等);功能指令(TMR 定时器、CTR 计数器、DEC 译码、COMP 比较等,以 SUB 编号标识)处理数据和复杂动作。视频课时长的 70% 都花在这两部分,是重心。
4. 学之前的电脑环境:不用有机床也能练
零基础最大的顾虑是”我手上没机床”。其实学习期 80% 的内容可以在电脑上完成:
- FANUC LADDER-III(PC 编程器):发那科官方梯图编程软件,可以离线新建工程、写梯形图、编译检查语法。各版本对应不同 PMC 规格(如 -i/0i-D 用 Model B/C 系列,31i/35i/38i 用 Model i 系列),视频课通常会带着装。
- 系统仿真软件:部分课程配套 CNC 仿真环境,可以在电脑上看梯图画面、练信号搜索,操作逻辑与真机一致。
- 拿现成程序练读图:向车间或课程资料要一份真实机床的梯形图备份(PMC1 主程序 + PMC2 顺序程序),通读它比写十个新程序收获都大。
梯图文件的备份/恢复(I/O 通道操作)也是视频必教内容,画面如下:
操作要点(视频里会反复练熟):光标移到文件名处,按【操作】→【新建文件名】,按 PMC1_LAD.000 格式命名后【执行】即输出备份;恢复时功能选【读取】,从列表选择文件执行。注意:输入恢复后必须进编辑画面保存一次,否则机床重启后程序会丢失。
5. 视频教程的正确打开方式
同样是看视频,有人看 100 小时还是不会,差别在方法:
- 1.5 倍速看操作,暂停在关键帧:进画面、按按键这类过程可加速;但讲信号互锁条件、堆栈指令嵌套时务必暂停,在纸上把梯图那一段”翻译”成文字逻辑(例如”急停没按下 AND 润滑正常 AND 系统准备好 → 输出主接触器”),能翻译才叫看懂。
- 每集看完立刻复现:课程演示一个 M 指令,你就在 LADDER-III 或仿真里自己搭一个,改一个参数再跑一遍。看→做→改三步闭环,缺一步都会”眼睛会了手不会”。
- 建立自己的信号地址笔记:按 X/Y/G/F/R/K 分类,把每节课遇到的实际地址记进去(如 FIN=G4.3、ST=G7.2)。三个月后这本笔记比视频更值钱。
- 不要跳过”扫面板”课:扫描面板(PMC 维护画面的信号监视)是日后查故障的主力工具,很多新手嫌基础跳过它,实战时连报警信号在哪都找不到。
- 一次学习周期别超过 6 个月:梯形图是熟练工,隔一周不碰就手生。建议每天固定 30 分钟,比周末突击 5 小时有效。
6. 学完视频后的第一个实战任务
四阶段走完,用这三个任务验收自己:
任务一:给机床加一个自定义 M 代码 需求:按下 M08 冷却开、M09 冷却关——这是最经典的入门实战。需要:F 码译码(识别 M08/M09)、Y 地址输出、互锁条件、FIN 信号回传。视频课里讲 M 指令的章节就是为这一步服务的。
任务二:写一条中文报警 需求:油箱液位低时弹出自定义报警。需要:A 地址报警请求、报警文本表(DT 表)创建、K 参数使能。做完你对 PMC 参数体系(P 参数/K 参数/数据表)就全摸过了。
任务三:读懂一段刀库换刀逻辑 找一份斗笠式或圆盘刀库的梯图,把”刀库定位→扣刀→松刀→换刀→夹紧”的每一步对应到梯形图段落,并说清楚超时监控和互锁在哪一行。能独立完成这个,你已经超过大多数只会换件的维修人员。
7. 零基础学 PMC 高频疑问 FAQ
Q1:完全没电气基础,能直接看 PMC 视频吗? 先花一周补最基础的继电器—接触器逻辑(常开/常闭触点、自锁、互锁),B站搜”电工基础”任意一套速成即可。梯形图本质就是这张电路图的软件版,有这层认知再进 PMC 课程会顺很多。
Q2:学过三菱/西门子 PLC,转 FANUC PMC 难吗? 思路相通,主要差异在:FANUC 梯图绑定数控系统(G/F 信号体系是它独有的)、程序分两级扫描、指令用 SUB 编号。大概 2~4 周熟悉期,视频课按 FANUC 章节正常学即可。
Q3:视频课是免费的够用还是要买付费全套? 免费单集适合”试水”判断自己是否适合这行;要真正干活,需要一套成体系的课程覆盖 M 指令、报警、换刀实例,市面常见为几十节全套形态,价格通常几十到几百元。建议先看完免费体系课目录再决定,避开只卖资料不讲逻辑的。
Q4:0i、31i、0i-F,不同系统学的东西通用吗? 梯形图语言、指令系统、信号体系基本通用,差异在 PMC 规格型号(Model B/C/D/i)和可用存储空间。学一套课打天下,换个系统只补几处画面差异。
Q5:学多久能上手修机床? 按本文路线每天半小时:3 个月能看懂梯图、做备份;6 个月能在老师傅带领下查一般 PMC 类故障;1~2 年可独立处理换刀、主轴、报警类典型故障。这行的护城河恰恰是慢——所以值得投入。
8. 配套书单:视频之外的两本纸面资料
视频解决”怎么操作”,书解决”查字典”。推荐两本够用的:
| 书名 | 作者/出版社 | 定位 | 参考价 |
|---|---|---|---|
| 《FANUC数控PMC从入门到精通》 | 龚仲华 编著,化学工业出版社(2021,ISBN 978-7-122-37863-7) | 体系最完整的中文参考书,硬件结构、指令、面板程序、实例全覆盖,当字典查 | 定价 128 元 |
| 《FANUC 0i-D/0i Mate-D 数控系统连接调试与PMC编程》 | 周兰、陈少艾 编著,机械工业出版社(ISBN 978-7-111-37909-6) | 职业院校教材风格,配合调试步骤学,入门坡度更缓 | 教材价 |
另外一份绕不开的官方资料:FANUC 的 PMC 编程说明书(对应型号如 Model SB7/SD7 的 Programming Manual,编号 B-63823EN)与北京发那科的 PMC 说明书 PDF——视频课讲到功能指令参数时,权威依据全在这两本里。学习期不必通读,做”指令手册”备查。
9. 写在最后
发那科 PMC 是一个”入门有门槛、门槛不高但没人带很容易迷路”的领域。视频教程的最大价值,是把进画面、找信号、写 M 指令、配报警这些第一次操作的”陌生感”提前消化掉——等你站到真机前,手指知道往哪个软键上按。
选一套体系完整的课程,按四阶段路线图走,每天半小时,六个月后你会获得数控机床维修领域最硬的一项技能:别人看到的是报警代码,你看到的是信号与逻辑。
视频固然重要,但是实际应用中,我们会遇到很多问题,这些问题如何能够快速找到解决方法,可以参见我写的电子书。
如果你需要私人辅导,解决,提升PMC技能,参见我的PMC私人辅导课:点击进入




暂无评论内容