


口径与合规声明:本页的号段表、报警反应术语、用户报警接口结构与
25050条目,来自公开的 SINUMERIK 802D sl 诊断手册(软件版本 1.4,订货号 6FC5398-2CP10-1RA0)、802D sl 功能手册 Axis Monitoring (A3) 与 802D sl 说明书「PLC 报警」章节,并与本站SINUMERIK 828D 报警号分段速查表的框架口径互相校核。本页不转载手册逐号全文、页码与完整码表,不提供手册下载、网盘或打包文件;网上流传的「802D sl 报警号分配表」与官方手册表格存在冲突(例如把010 000–019 999说成「NCK 通道报警」,官方实为 ISO 报警),本页一律以官方手册表格为准。具体号段、参数号、报警文本与画面名称随系统软件版本与机床厂项目而变,请以随机手册封面版本与本机实际显示核对。
30 秒速查:你手上的号该往哪儿查
表 0 八类现场画面与第一个落点
一、官方号段框架:NCK / Profibus / PLC 三条线
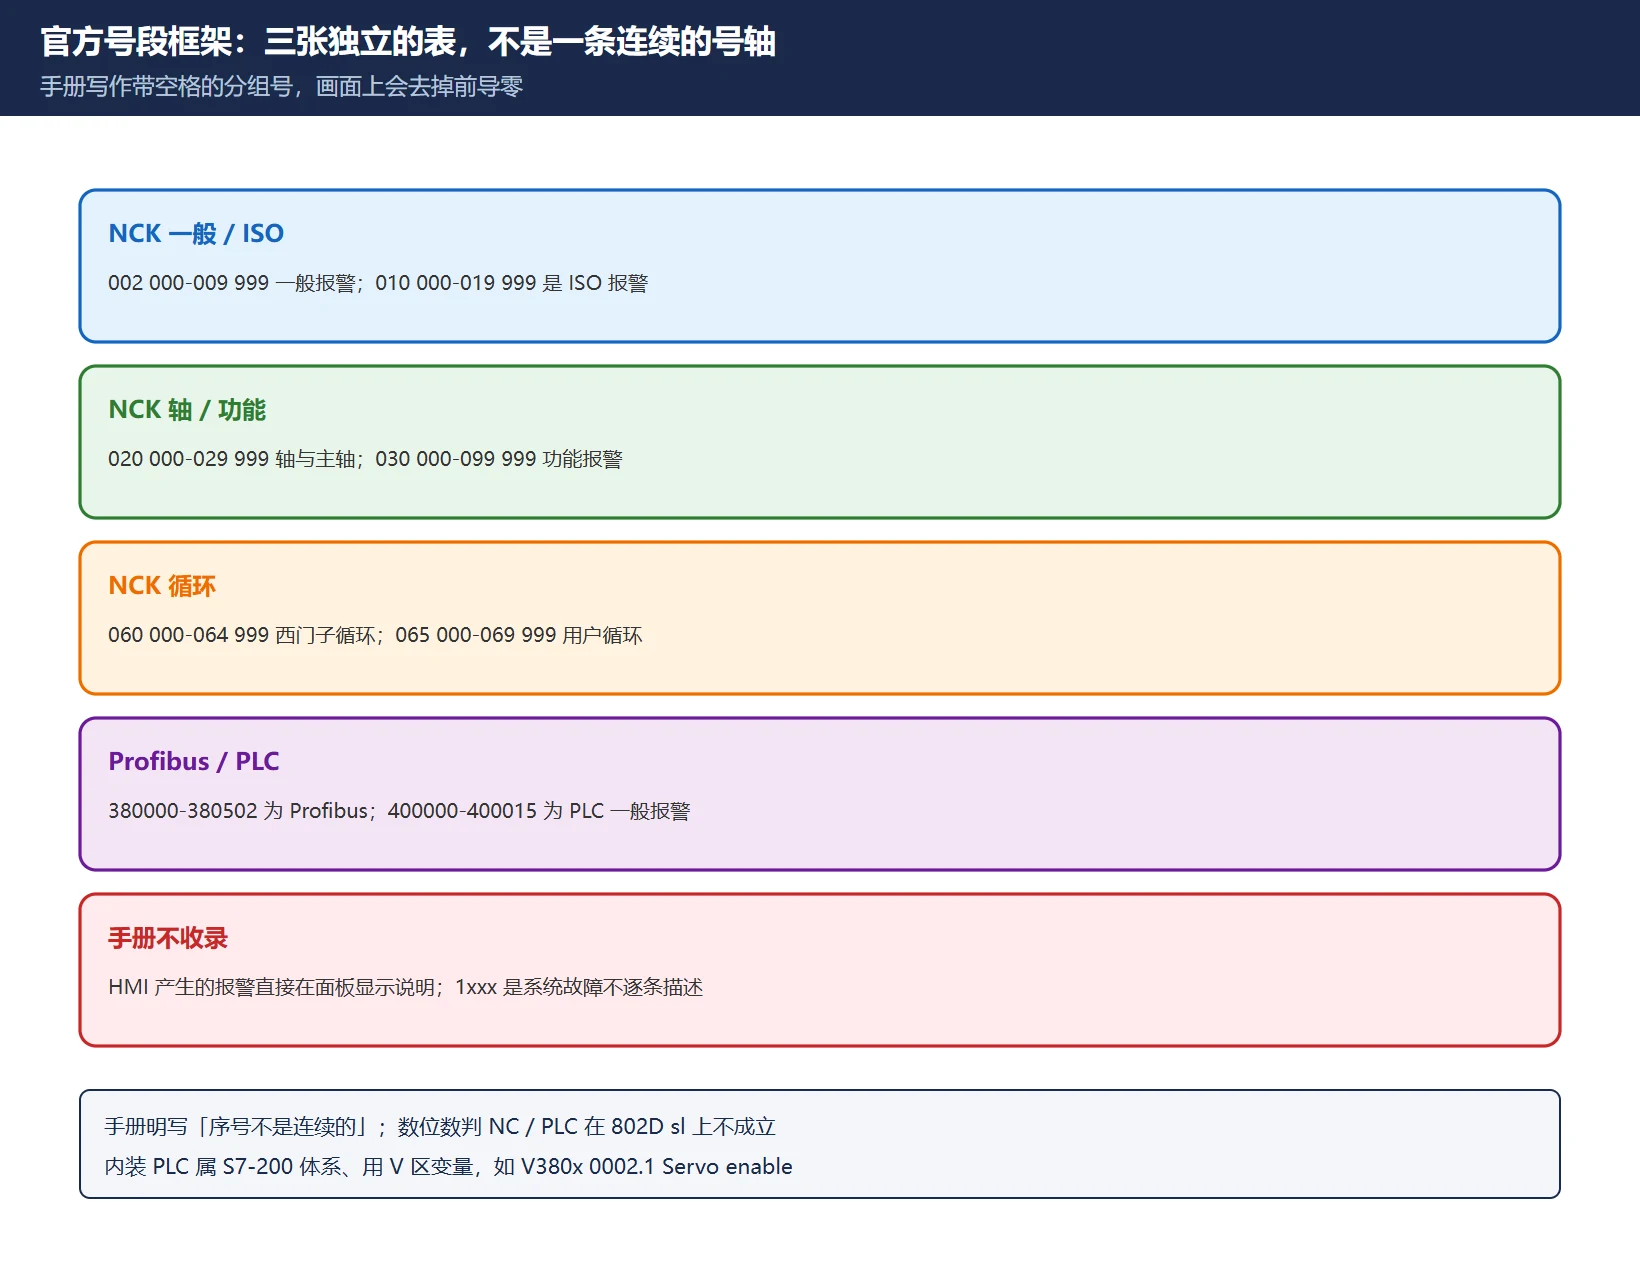
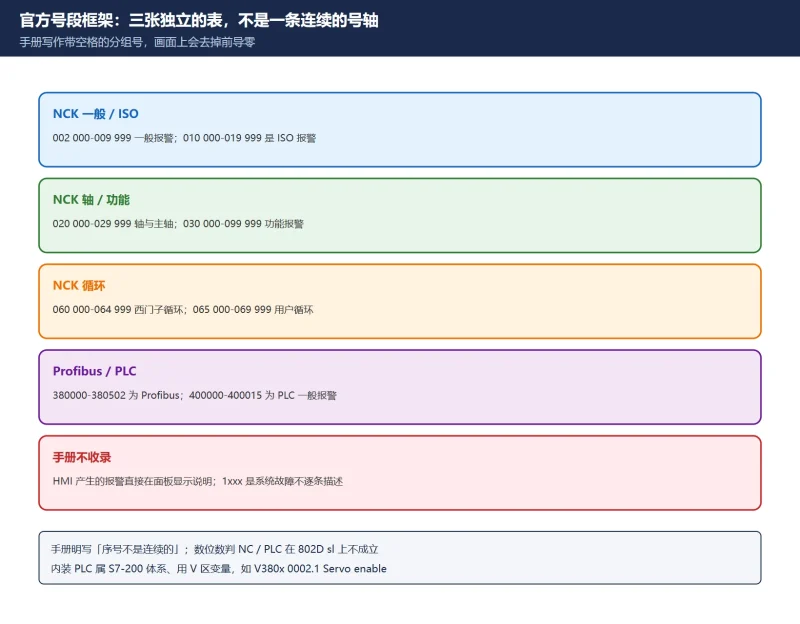
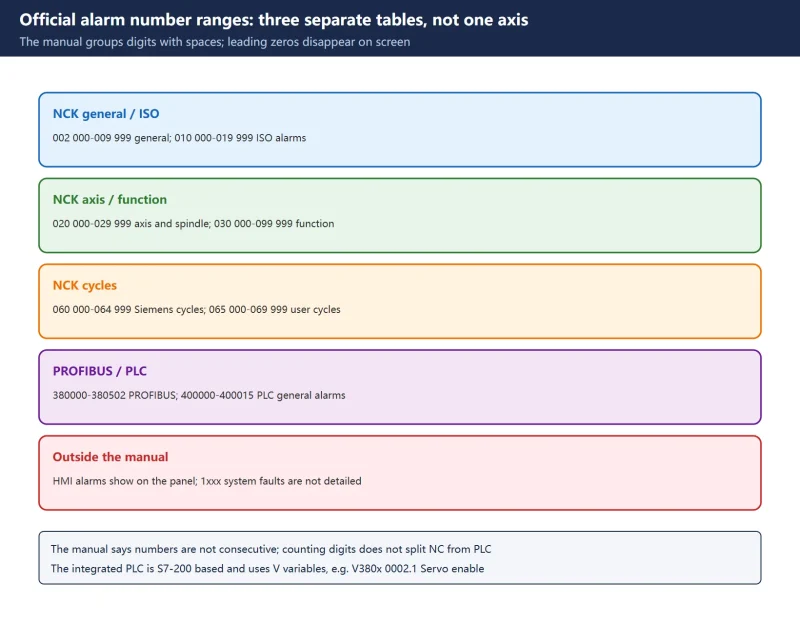
官方诊断手册「报警号范围」给出的是三张独立的表,不是一条连续的号轴:
| 来源族 | 手册给出的号段 | 含义 |
|---|---|---|
| NCK | 002 000 - 009 999 | 一般报警 |
| NCK | 010 000 - 019 999 | ISO 报警 |
| NCK | 020 000 - 029 999 | 轴 / 主轴报警 |
| NCK | 030 000 - 099 999 | 功能报警 |
| NCK | 060 000 - 064 999 | 西门子循环报警 |
| NCK | 065 000 - 069 999 | 用户循环报警 |
| Profibus | 380000 - 380502 | Profibus 报警 |
| PLC | 400000 - 400015 | PLC 一般报警 / 信息 |
表 1 802D sl 诊断手册「报警号范围」三张表(空格为手册原有分组写法,显示时去掉前导零)
🚨 三条容易踩的坑:
- 前导零与位数会骗人。手册把 NCK 一般报警写成
002 000 - 009 999,实际画面上常见的是2000、2001、2100这类四位号;020 000 - 029 999段则显示为25050这类五位号。所以「数位数判 NC / PLC」在 802D sl 上并不成立,要看号落在哪张表里。 - 手册明确标注「序号不是连续的」,且「各章中报警按依次递升的报警号分类排列」。号段内缺号是正常的,不要因为查不到就推断「这个号不存在」。
- 手册范围只覆盖 NCK、Profibus、循环与 PLC。原文写明:从 HMI 产生的其它报警会直接在操作面板上显示说明,未列入本手册;有关内装 PLC 的特殊问题,请参看 SIMATIC S7-200 系统资料。这一句同时解释了 802D sl 与 840D sl 的关键差别:802D sl 的内装 PLC 是 S7-200 体系、用 V 区变量寻址,把 828D / 840D 的 DB 块号直接套过来会查错地方(例:手册里的 NC/PLC 接口信号写作
V380x 0002.1「Servo enable」)。
顺带纠正一个常见说法:网上有些「802D sl 报警号分配表」把 0–9999 说成 NCK general、10000–19999 说成 NCK channel,并列出 200000–299999 等大段 PLC 号区。这类汇总与上面官方手册的三张表并不一致,本页不采用。对照 840D sl 的六位号段请看840D sl 报警代码一览表,跨品牌位数对照请看CNC 报警号形态识别卡。
二、用户报警 700000 族:报警文本在机床厂项目里
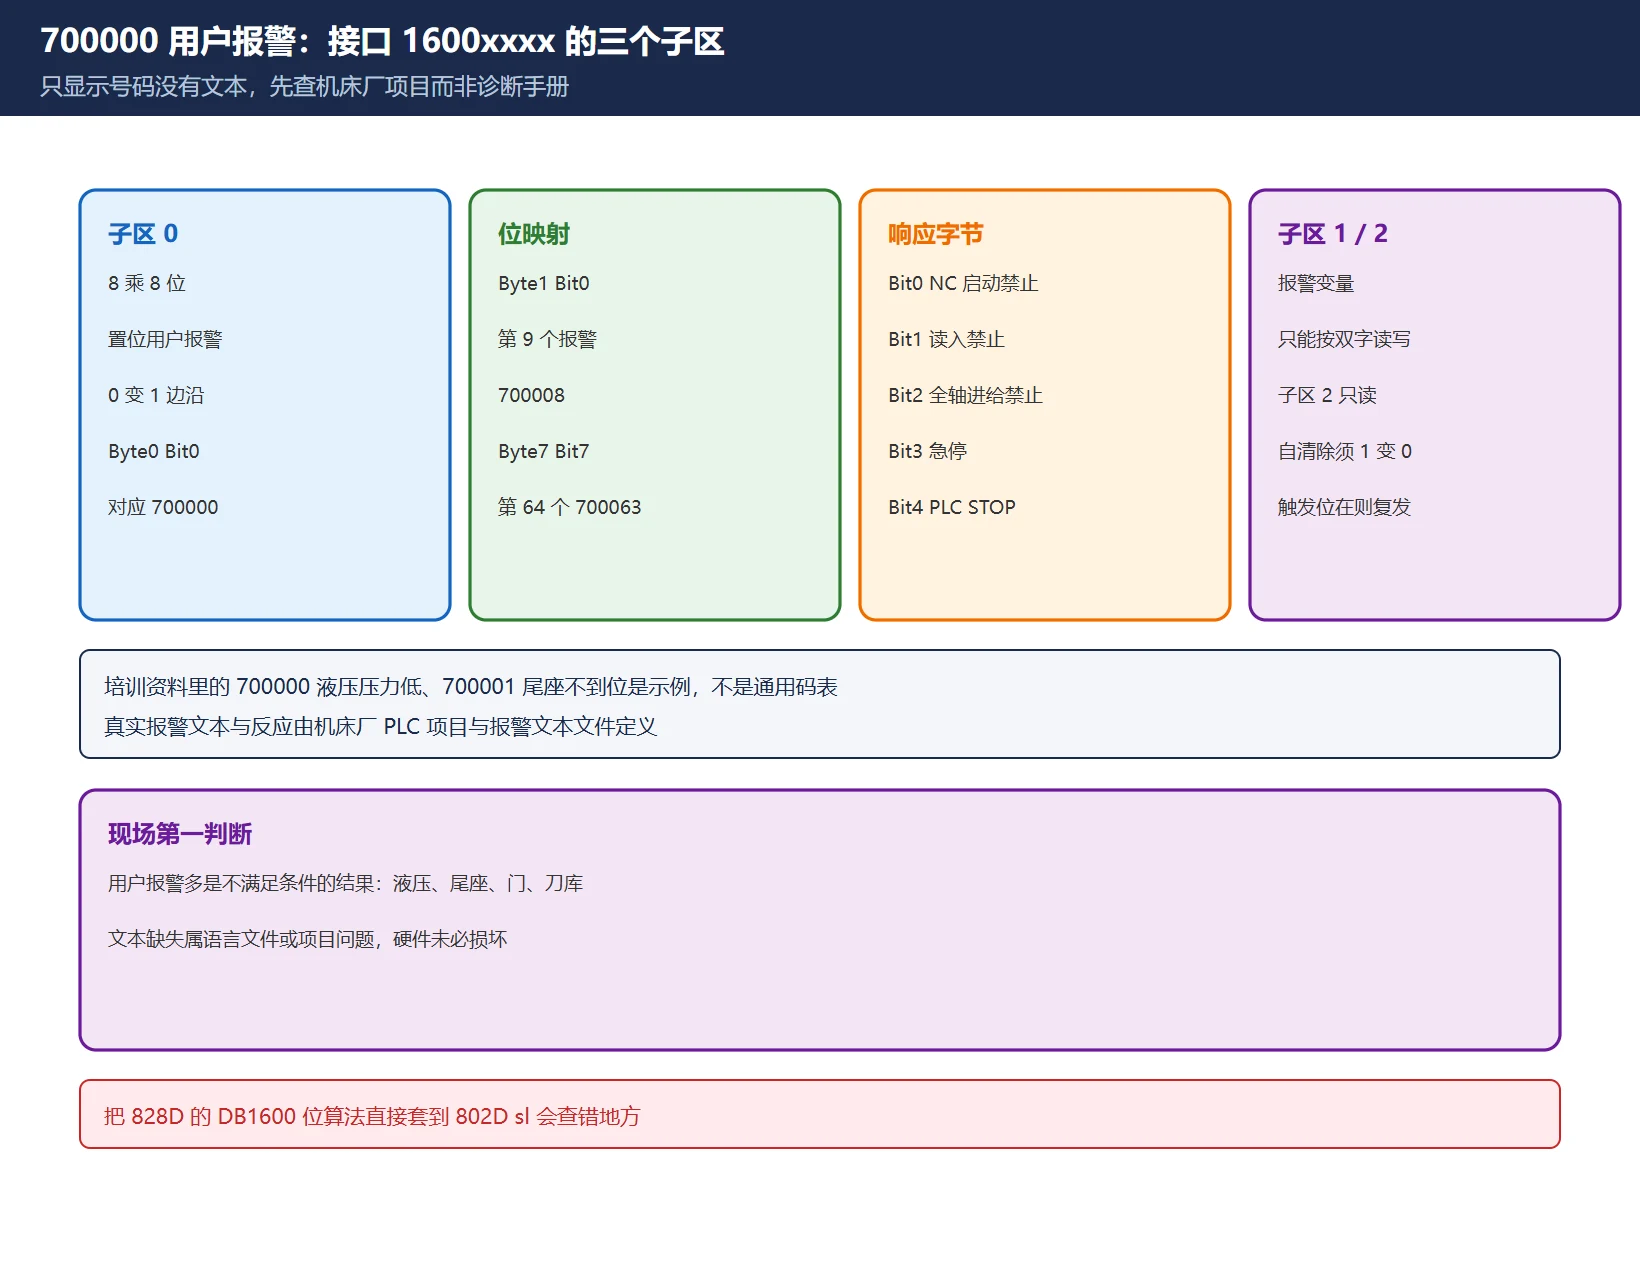
802D sl 说明书「PLC 报警 / 用户报警」章节给出的结构,是现场判断「为什么只显示一个号、没有文本」的关键:
- 用户接口
1600xxxx提供子区0、1、2。子区 0 是 8 × 8 位,用于置位用户报警(0 → 1边沿激活):Byte 0 的 Bit 0 对应第 1 个用户报警700000,Byte 1 的 Bit 0 对应第 9 个700008,Byte 7 的 Bit 7 对应第 64 个700063。 - 响应字节(Byte 0)的位定义:Bit 0 = NC 启动禁止、Bit 1 = 读入禁止、Bit 2 = 所有轴进给禁止、Bit 3 = 急停、Bit 4 = PLC STOP。子区 2 是只读的,供用户评估当前生效的报警响应。
- 子区 1 存放报警变量 / 附加信息,只能按双字读写;自清除型用户报警必须由用户在子区 0 把对应位从
1 → 0才能取消,其余报警由 PLC 检测到取消条件后清除——若触发位仍在,报警会立刻复发。 - 培训资料里出现过
700000液压压力低、700001尾座不到位、700002轴在停放位置这类示例文本,并给出「报警号 → PLC 信号位 → NC 机床数据14516[index]定义反应」的对应关系。这些是培训示例,不是通用码表:真实文本与反应由机床厂在 PLC 项目与报警文本文件中定义,必须查随机项目资料。
表 2 用户报警接口的三个子区与职责(具体位号与响应以随机 PLC 项目为准)
所以当 HMI 只显示 7000xx 的数字、没有报警文本时,优先怀疑机床厂的报警文本 / 语言文件缺失或不一致,而不是去西门子诊断手册里逐号找——手册本来就不收录用户自定义文本。828D 上同类问题的位地址算法见828D 用户报警位地址速查 与828D 扩展用户报警 701000–701999,840D 侧 DB2 换算见840D PLC 用户报警 700000 段。
三、25050 轮廓监控:官方可核实的完整条目
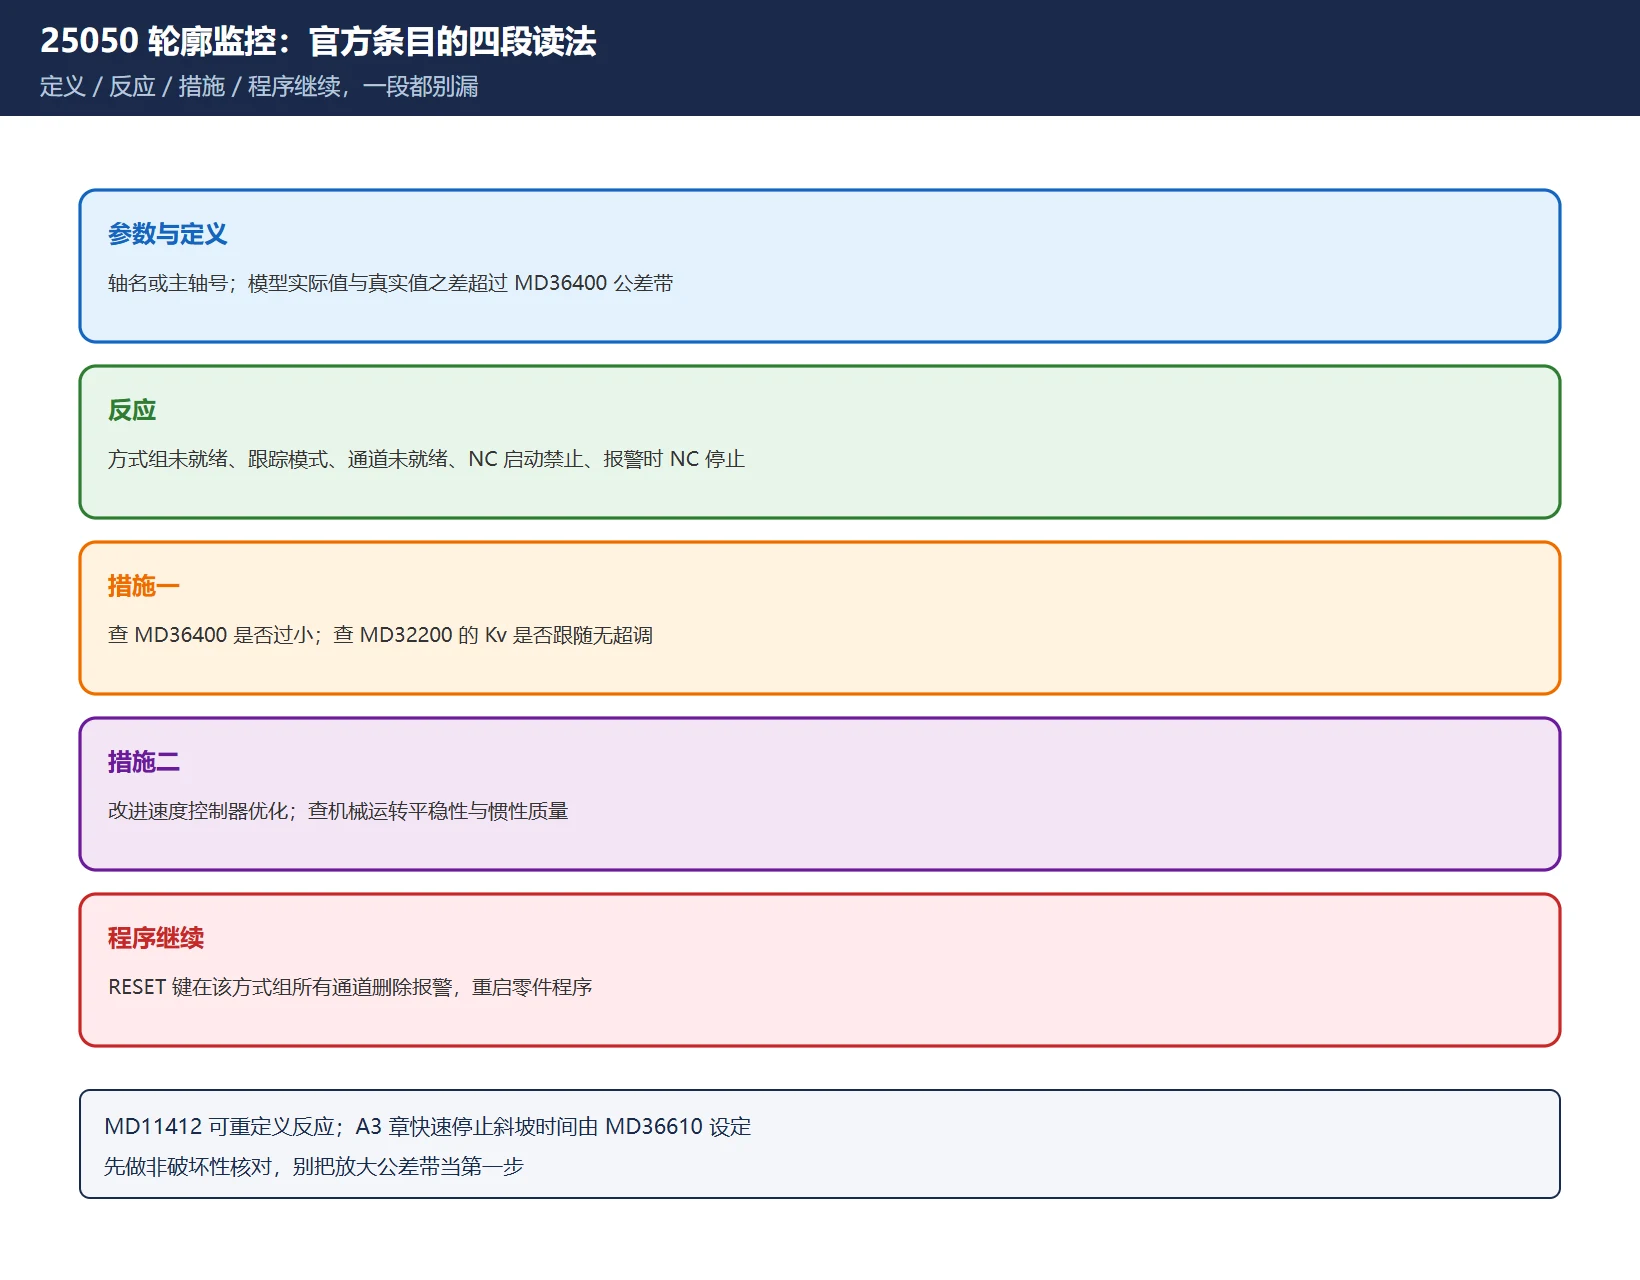
25050 是这一族里最值得整条记住的报警,官方诊断手册与功能手册 A3 章的描述完全一致:
| 四段 | 官方内容要点 |
|---|---|
| 参数 | %1 = 轴名称、主轴号 |
| 定义 | NCK 按内部模型计算每个插补点(设定值)应有的实际值;若该值与真实机床实际值之差大于 MD36400 $MA_CONTOUR_TOL 给定的公差带,程序中止并发出报警 |
| 反应 | 方式组未准备就绪;NC 转换为跟踪模式;通道未准备就绪;本通道 NC 启动禁止;已设置接口信号;报警显示;报警时 NC 停止 |
| 措施 | 检查 MD36400 公差值是否设得过小;检查位置环优化状态(MD32200 $MA_POSCTRL_GAIN 的 Kv 系数)是否跟随设定值而无超调;改进速度控制器优化;检查机械运转平稳性与惯性质量 |
| 程序继续 | 用复位键在该方式组所有通道中删除报警,重新启动零件程序 |
表 3 25050 轮廓监控的五段要点(按官方诊断手册条目归纳,非逐字转载)
功能手册 Axis Monitoring (A3) 还补充了三条现场很有用的信息:
- 轮廓监控对轴与位置控制主轴有效。超差后轴 / 主轴以「快速停止」的速度设定值斜坡停下(位置环开环),制动斜坡时间由
MD36610 AX_EMERGENCY_STOP_TIME设定;参与插补的其它轴也按跟随误差减小方式停下。 - 报警反应可被重定义:
MD11412 $MN_ALARM_REACTION_CHAN_NOREADY可以改变「通道未运行就绪」类报警的反应,所以不同机床上同一号的停机表现可能不同。 - A3 章列出的监控功能是一族,不止轮廓监控:定位监控、静止监控、夹紧监控、速度设定值监控、实际速度监控、编码器监控、静态限位、限位开关、工作区限制。相邻条目里
25060速度设定值限制对应MD36210 $MA_CTRLOUT_LIMIT与MD36220 $MA_CTRLOUT_LIMIT_TIME;定位监控对应MD36020 POSITIONING_TIME/MD36010 STOP_LIMIT_FINE/MD36000 STOP_LIMIT_COARSE;静止监控对应MD36030 STANDSTILL_POS_TOL/MD36040 STANDSTILL_DELAY_TIME。这些参数号来自官方手册条目,具体数值一律按本机机床数据与随机手册核对,不要照抄别机的设定值。
调参层面的完整思路见828D / 840D 轮廓误差与跟随误差调参;循环报警 61000 / 62000 / 65xxx 的号段判定见828D 循环报警怎么查。
四、系统响应与报警删除条件
诊断手册专门用第 3 章「动作码列表」与第 4 章「报警时系统反应」(含 4.1「报警删除标准」)来解释每个报警条目里的反应栏。现场读报警时,反应栏和措施栏同样重要,因为它决定了你能不能复位、要不要断电:
| 反应术语 | 现场含义 |
|---|---|
| 方式组未准备就绪 / 通道未准备就绪 | 该方式组或通道不再接受启动 |
| NC 转换为跟踪模式 | 位置环不再按设定值跟踪,实际位置跟随测量值 |
| 本通道 NC 启动禁止 | 复位后仍不许启动,需先排除条件 |
| 已设置接口信号 | NC/PLC 接口位已被置位,可从 PLC 侧反查 |
| 报警时 NC 停止 | 运动立即停止,不要试图空运行绕过 |
| 报警显示 | 仅提示,通常不改变运行状态 |
表 4 诊断手册反应栏常见术语与现场解读
同一份手册里还有两组可直接核实的短号,很能说明「号段不等于故障归属」:
2000「PLC 运行信息监控」:PLC 必须定期给出生命符号,否则报警;处理栏明写「PLC 停时会出现此报警」,并列出编程工具使 PLC 停、调试开关使 PLC 停、某个报警使 PLC 停三种情况;程序继续是关闭 / 打开系统。2001「PLC 没启动」则是上电后 PLC 未在规定时间内发出至少一个生命符号。对应的 828D 侧原理见828D 报警 2000/2001。2100/2101/2102是 NCK 电池三级状态:2100为到达警告极限(手册给的预警阈值 2.7–2.9 V,并注明 950 mAh 时标称电压 3.0–3.1 V、须在 6 周内更换);2101为运行中探测到欠压,手册写明「更换电池时若未中断电源则不会丢失资料」、NCK 缓冲电容至少可保持 30 分钟;2102为上电过程中探测到欠压,反应升级到「NC 未准备就绪 / 跟踪模式 / 通道未准备就绪 / NC 启动禁止 / 报警时 NC 停止」。828D 上的处理流程见828D 电池报警 2100/2101/2102。⚠️ 电压阈值与换电池流程属版本相关,务必按本机手册与机床厂说明执行。
另外,报警号为 1xxx 的是系统故障,手册明确说不逐条描述,只要求收集「报警号 / 报警文本 / 报警文本里的内部系统故障号」后联系技术支持。这类号去查「逐号释义表」是白费时间。
五、组合报警怎么读:先找首因
一次故障弹出多个号时,最没效率的做法是从第一条开始逐条查。现场更稳的顺序是:
- 按号段把同屏报警分组:NCK 一般 / 轴 / 循环、Profibus、PLC、用户报警、系统故障。不同族的号同时出现,通常意味着「一个根因 + 若干连锁反应」。
- 看反应栏找最上游的那条:带「急停」「PLC STOP」「读入禁止」「NC 启动禁止」的报警,往往是别的报警的前提条件;用户报警族(
700000起)大多是「条件不满足」的结果,例如液压、尾座、刀库、门等机床厂条件。 - 同族内看时序与阶段:电池类
2100 → 2101 / 2102是同一根因的不同阶段;轮廓监控25050常与速度设定值限制一类报警同现,此时先查机械与驱动,不要一上来放大公差带。 - 先做非破坏性核对:查报警文本里的
%1参数、查接口信号、查 PLC 条件位、查诊断画面,再考虑改机床数据。 - 改 MD 前先归档:记录原值、软件版本、报警全文与出现时机;放大
MD36400这类公差带会掩盖真实的机械或驱动问题,只在确认原因后作为最后手段。
🚨 网上流传的某些「400000 + 400015 + 25201 组合链」清单,逐号释义与因果关系本次核实未找到可靠官方出处,本页不转载、不推断。组合报警只给判读方法,具体每一号的含义请按下一节的检索键在随机诊断手册里按号全文检索。
六、现场核对五步与官方检索键
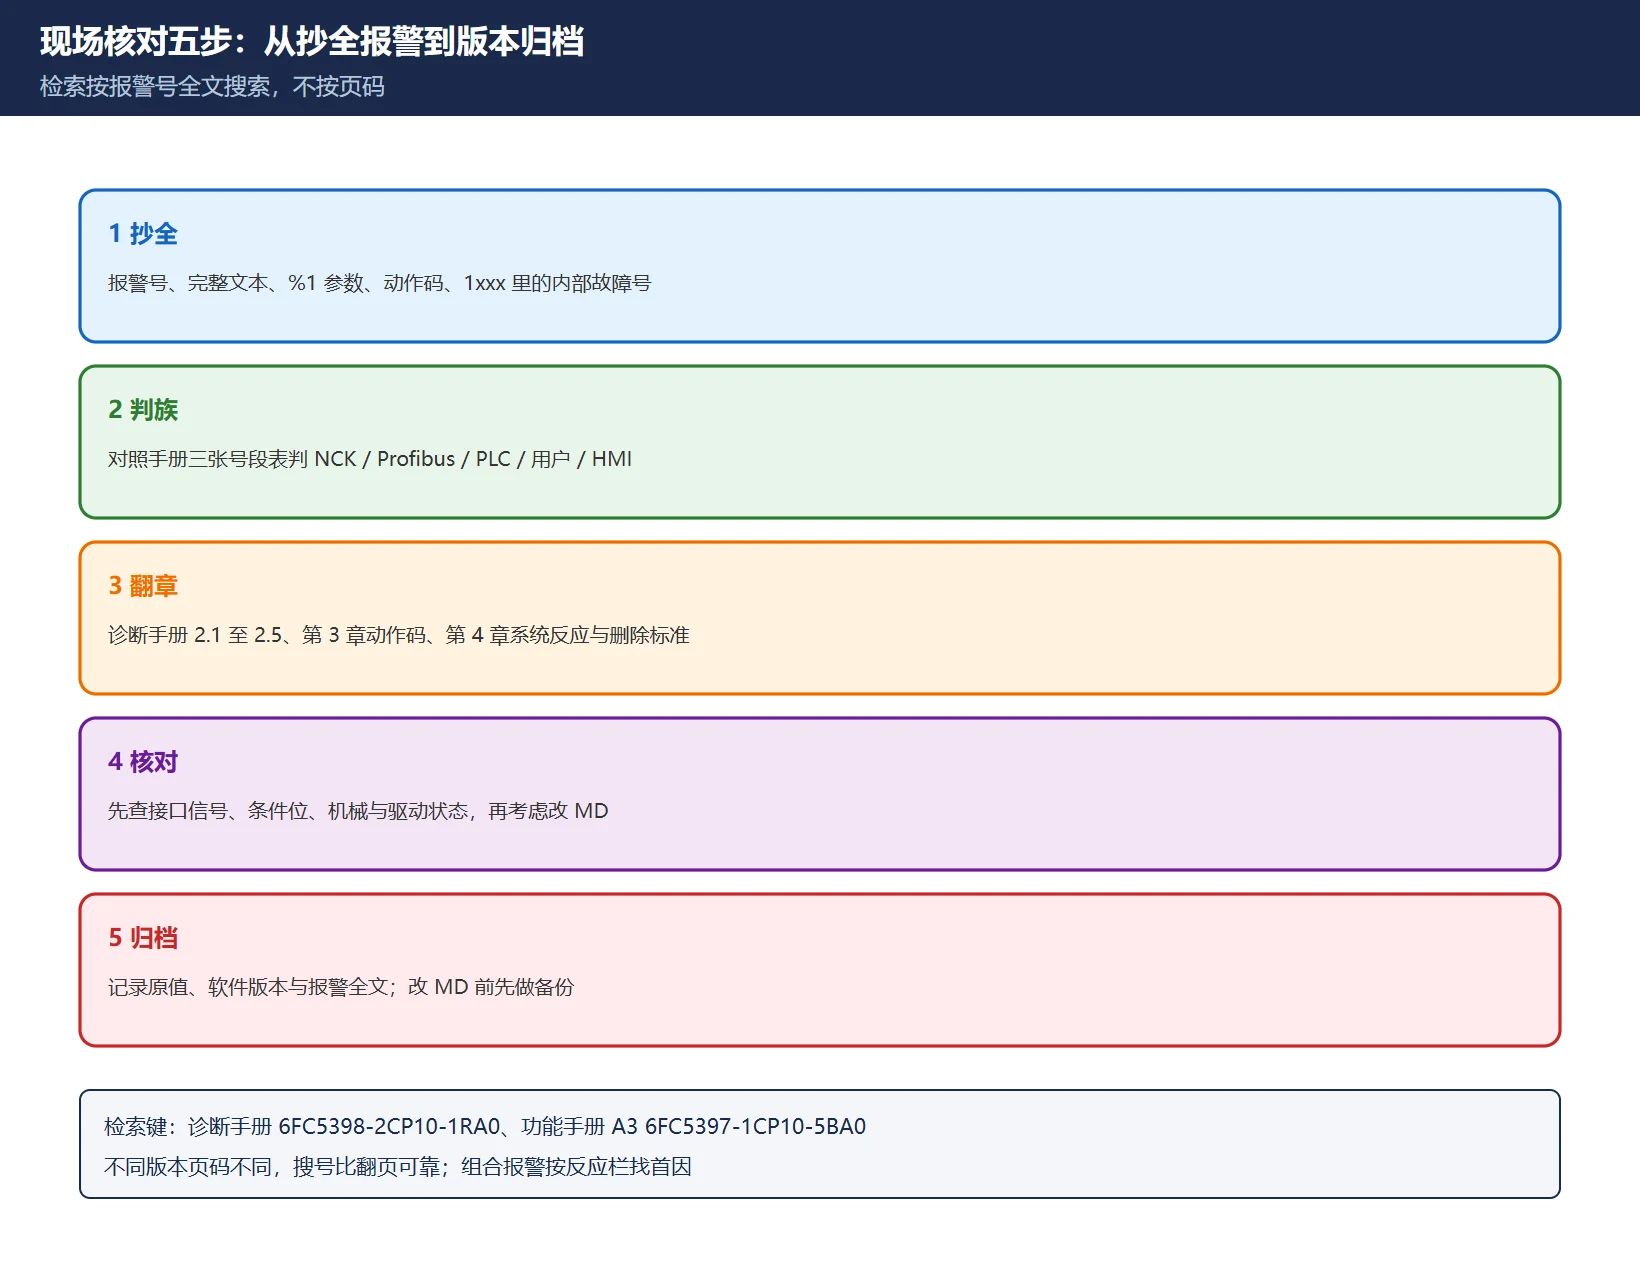
| 步骤 | 动作 | 常见失误 |
|---|---|---|
| 1 抄全 | 抄报警号、完整文本、%1 参数、动作码、1xxx 里的内部故障号 | 只抄一个号,回来查不出语境 |
| 2 判族 | 对照表 1 判 NCK / Profibus / PLC / 用户 / HMI / 系统故障 | 用位数或前导零硬判 |
| 3 翻章 | 诊断手册 2.1 NCK 与 ISO、2.2 循环、2.3 Profibus、2.4 PLC、2.5 SINAMICS 参数;第 3 章动作码、第 4 章系统反应与 4.1 删除标准、附录 A 缩略符、索引 I | 拿 828D / 840D 手册代替 802D sl |
| 4 核对 | 先做非破坏性检查:接口信号、条件位、机械与驱动状态、软件版本 | 未确认原因就放大公差带或改 MD |
| 5 归档 | 记录报警全文、号段、反应、处理、参数原值与版本;改 MD 前先备份 | 只记「已复位」,下次复发查不到 |
表 5 现场核对五步与每一步的典型失误
官方检索键(按号全文检索,不按页码):
- 《SINUMERIK 802D sl 诊断手册》,软件版本 1.4,订货号
6FC5398-2CP10-1RA0(另有 06/2009 英文版 Diagnostics Manual)——号段表、逐号四段描述、动作码、系统反应、报警删除标准都在这本。 - 《SINUMERIK 802D sl 功能手册》Turning / Milling / Nibbling,11/2012,
6FC5397-1CP10-5BA0——检索 Axis Monitoring (A3) 与 Contour monitoring 看监控原理与相关 MD。 - 《SINUMERIK 802D sl 说明书》「11.3 PLC alarms / 11.3.2 User alarms」(05/2005,
6FC5397-0CP10-1BA0)——用户报警1600xxxx接口与响应位。 - 检索方式统一用「报警号 + 条目号 + 文件名主干」在官方资料库中全文检索;不同版本页码不同,翻页码不如搜号。手册获取走西门子工业支持中心官方入口,本页不提供第三方下载。
- 数据层面的恢复顺序见828D / 802D 数据丢了还能救吗;跨品牌号段框架见CNC 报警号形态识别卡;840D sl 的手册章节导航见840D sl 诊断手册官方入口。
七、口径与合规声明
本页只提供官方可核实的号段框架、报警反应术语、接口结构与检索路径,以及一条完整可核实的 25050 条目归纳。手册逐号全文、报警文本表、页码、动作码全表与机床厂自定义报警文本,本页一律不转载、不推断、不编造;不提供手册下载、网盘、打包文件或任何第三方镜像,原因是这类资料版本差异极大,转载既不可靠也涉及授权。文中出现的订货号与章节号仅作检索键使用,请以随机手册封面标注的软件版本核对。参数设定值、号段边界与画面名称随系统版本与机床厂项目变化,不确定处一律标「需现场验证」。
八、站内索引
- 号段框架:CNC 报警号形态识别卡 · 828D 报警号分段速查表 · 840D sl 报警代码一览表 · 840D sl 报警速查总表
- 报警与监控:828D / 840D 轮廓误差与跟随误差调参 · 828D 循环报警 61000/62000/65xxx · 828D 报警 2000/2001 · 828D 电池报警 2100/2101/2102
- 用户报警:828D 用户报警位地址速查 · 828D 扩展用户报警 701000–701999 · 840D PLC 用户报警 700000 段
- 手册与恢复:840D sl 诊断手册官方入口 · 828D / 802D 数据恢复三层顺序
常见问题
802D sl 报警真的能按「五位是 NC、六位是 PLC」区分吗?
不能。官方诊断手册把 NCK 报警写成 002 000 - 009 999、010 000 - 019 999、020 000 - 029 999 等分组,去掉前导零后画面上既有 2000 这样的四位号,也有 25050 这样的五位号;400000 一带才是 PLC 一般报警,380000 一带是 Profibus 报警。更关键的是 2000 / 2001 这两个「PLC 生命符号」报警本身就落在 NCK 报警区。正确做法是对照手册的三张号段表判来源族。
画面只显示 7000xx 一串数字、没有报警文本,是系统坏了吗?
多数情况不是硬件故障。802D sl 的 700000 起是机床厂用户报警,文本由 PLC 项目与报警文本文件提供,西门子诊断手册不收录;手册只定义 1600xxxx 用户接口的位映射与响应字节。文本缺失或语言文件不一致时,HMI 可能只显示号码,但触发条件(液压、尾座、门、刀库等)通常仍然真实存在,应查随机项目资料与 PLC 条件位,而不是去查通用报警码表。
25050 轮廓监控报警,直接把 MD36400 放大对不对?
不建议作为第一步。官方条目把「检查 MD36400 公差是否过小」列在措施里,但同时要求检查 MD32200 的 Kv 系数、速度控制器优化与机械运转平稳性;放大公差带可能掩盖机械卡滞、润滑不良、加速度过大或驱动侧问题。先按反应栏判断停机方式,做非破坏性核对(接口信号、机械、驱动状态),确认原因后再决定是否调整,改前记录原值并备份。
最后更新:2026-11-11
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容