


🚨 口径与合规声明:号段划分与系统反应术语取自西门子官方《840D sl / SINAMICS S120 报警诊断手册》公开章节(官方条目号
109806981、109748391、109752346),版本页码对照见站内840D sl 诊断手册官方入口。手册正文受版权保护,本页只讲怎么按号段定位、怎么读反应段、去哪本手册查,不转载逐号报警文本、不提供手册下载链接、网盘或打包文件;报警文本、反应与页码随机床厂配置与软件版本变化,一律以本机随机手册对应版本为准,按报警号全文检索。
30 秒速查:按报警号找落点
| 你手上有什么 | 第一落点 | 本文对应小节 |
|---|---|---|
| 只有一个六位号,想先知道归谁 | 号段分区总表 | |
| 文本里写着 NC 停止 / 通道未就绪 | 系统响应术语对照 | |
| 要照格式写故障报告 | 官方样例报警行怎么读 | |
| 报警消不掉、程序起不来 | 清除条件与程序继续 | |
| 要去手册里核对原文 | 官方章节索引与检索键 | |
| 400000 段 / 700000 段不知道找谁 | 按号段判定责任方 |
表 0 六类现场需求与第一个落点
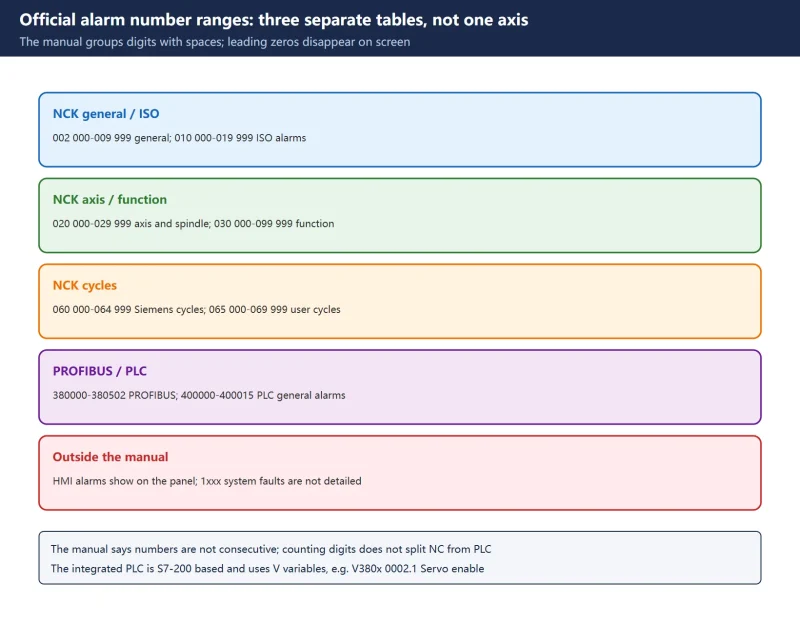
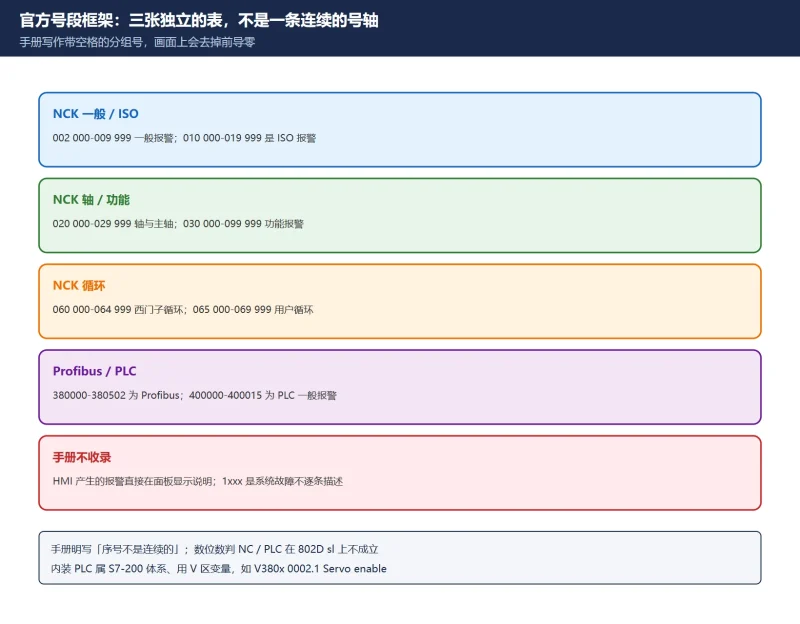
一、号段分区总表:六位号怎么分
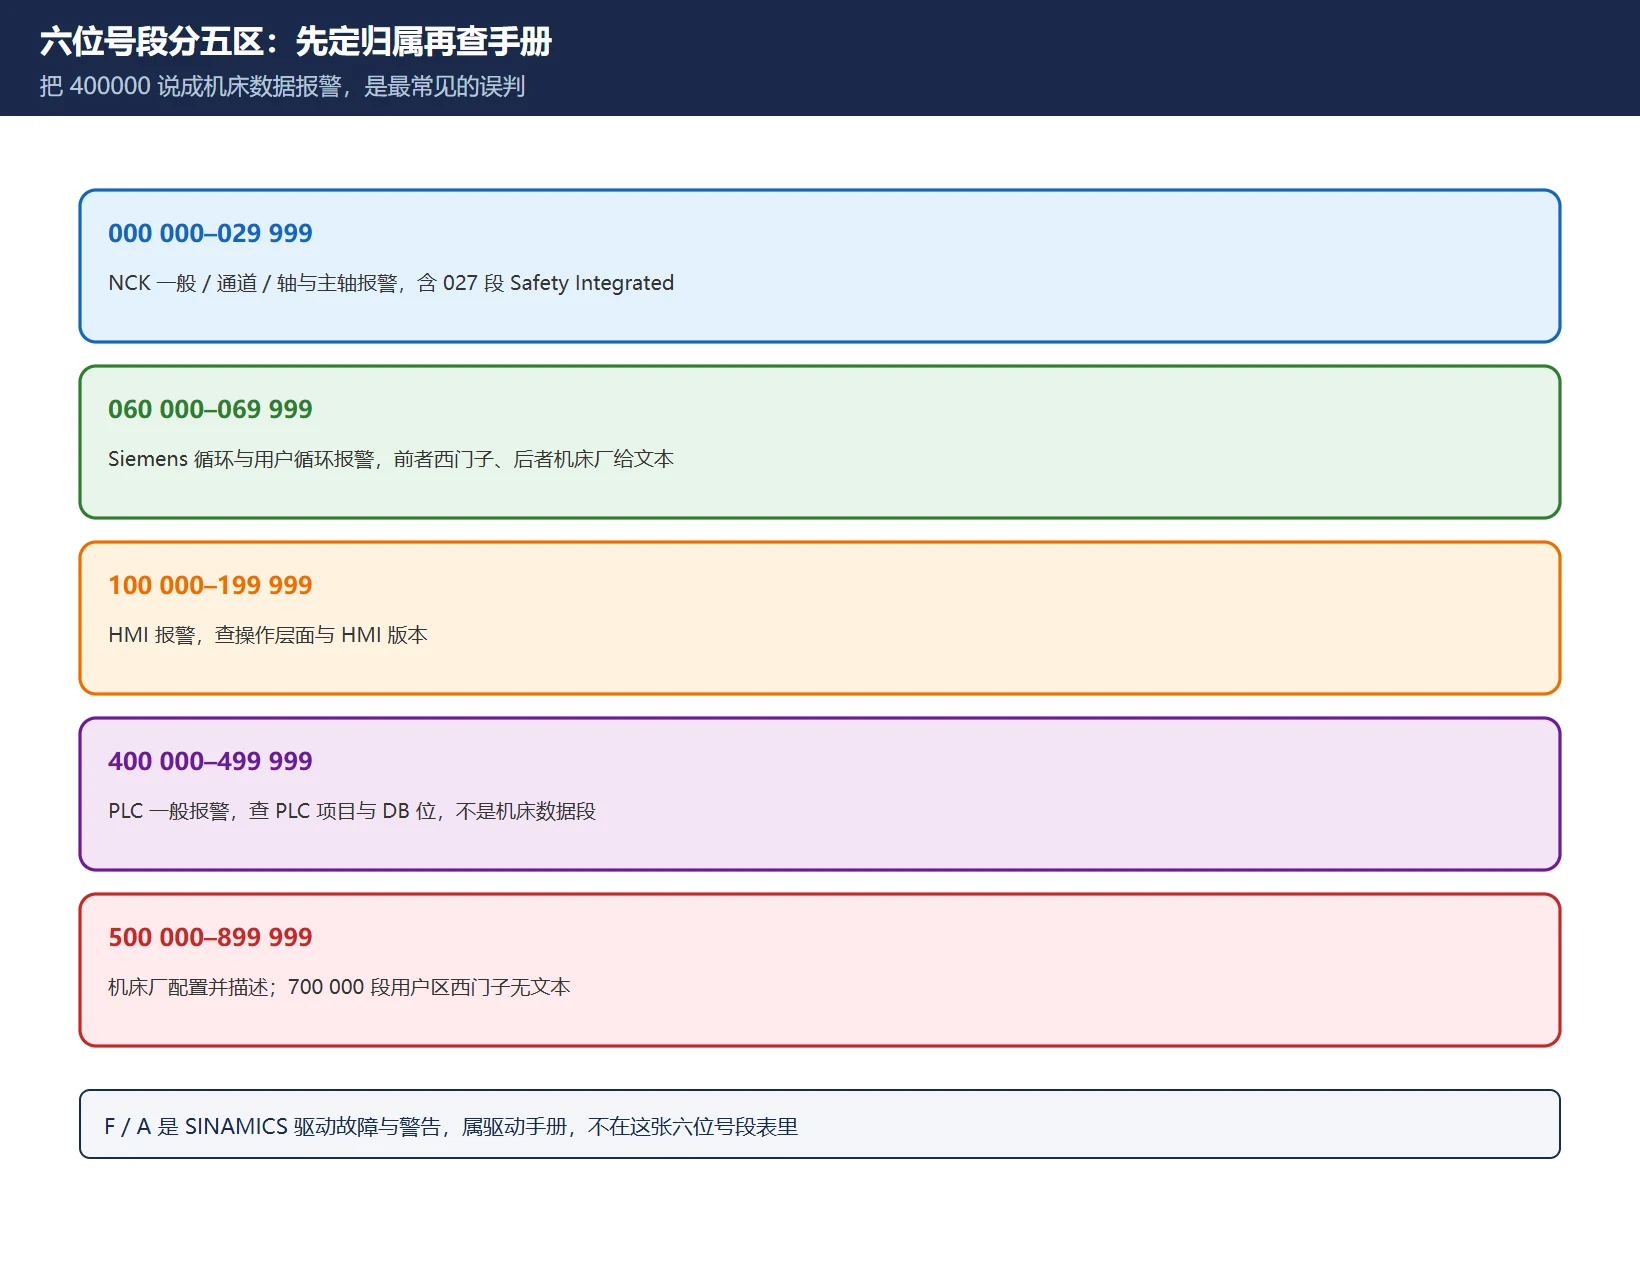
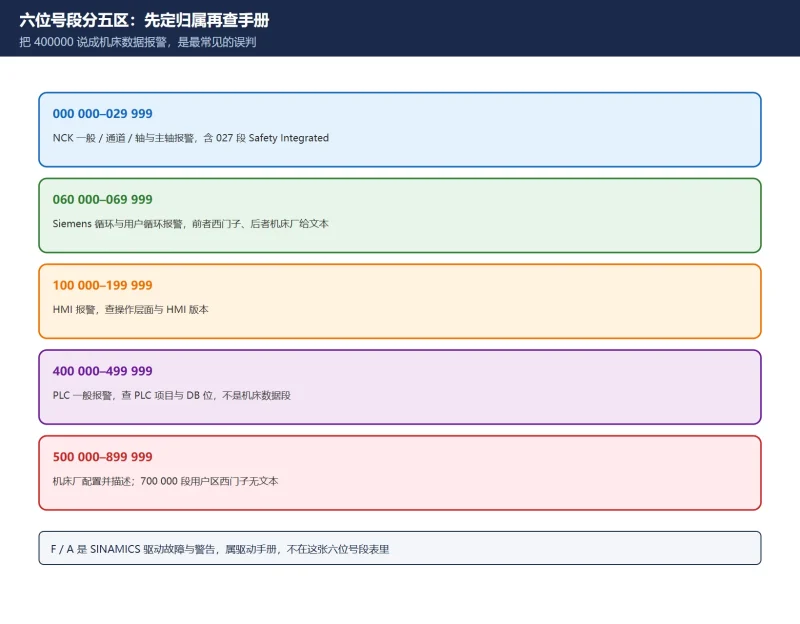
先把号写全。六位号不能简写成 4xxxx,也别把 400 000–499 999 说成「机床数据报警」——它是 PLC 一般报警段。号段决定去哪本手册、找谁处理。
| 号段 | 归属 | 文本由谁提供 | 现场第一动作 |
|---|---|---|---|
000 000–009 999 | NCK 一般报警 | 西门子 | 翻官方 NCK 报警章 |
010 000–019 999 | 通道报警 | 西门子 | 确认哪个通道、哪段程序 |
020 000–029 999 | 轴 / 主轴报警 | 西门子 | 记录轴号与跟随状态 |
027 000–027 999 | Safety Integrated(嵌在 020 段内) | 西门子 | 按安全报警处理,改后须重新确认 |
060 000–064 999 | Siemens 循环报警 | 西门子 | 查循环号与调用参数 |
065 000–069 999 | 用户循环报警 | 机床厂 / 用户 | 查用户循环项目 |
100 000–199 999 | HMI 报警 | 西门子 | 查 HMI 与操作层面 |
400 000–499 999 | PLC 一般报警 | 西门子 + 机床厂 | 查 PLC 项目与 DB 位 |
500 000–899 999 | 由机床厂配置并描述 | 机床厂 | 翻机床厂随机资料 |
700 000–799 999 | 用户区,西门子无报警文本 | 机床厂 | 只能查本机 PLC 项目 |
F... / A... | SINAMICS 驱动故障 / 警告 | 西门子驱动手册 | 不属于六位号段表 |
表 1 840D sl 六位报警号段分区(官方手册范围)
站内840D sl 报警代码一览表是这一分区的讲解版;828D 报警号分段速查表可对照看同族系统的分段规则。
二、系统响应:报警反应术语对照
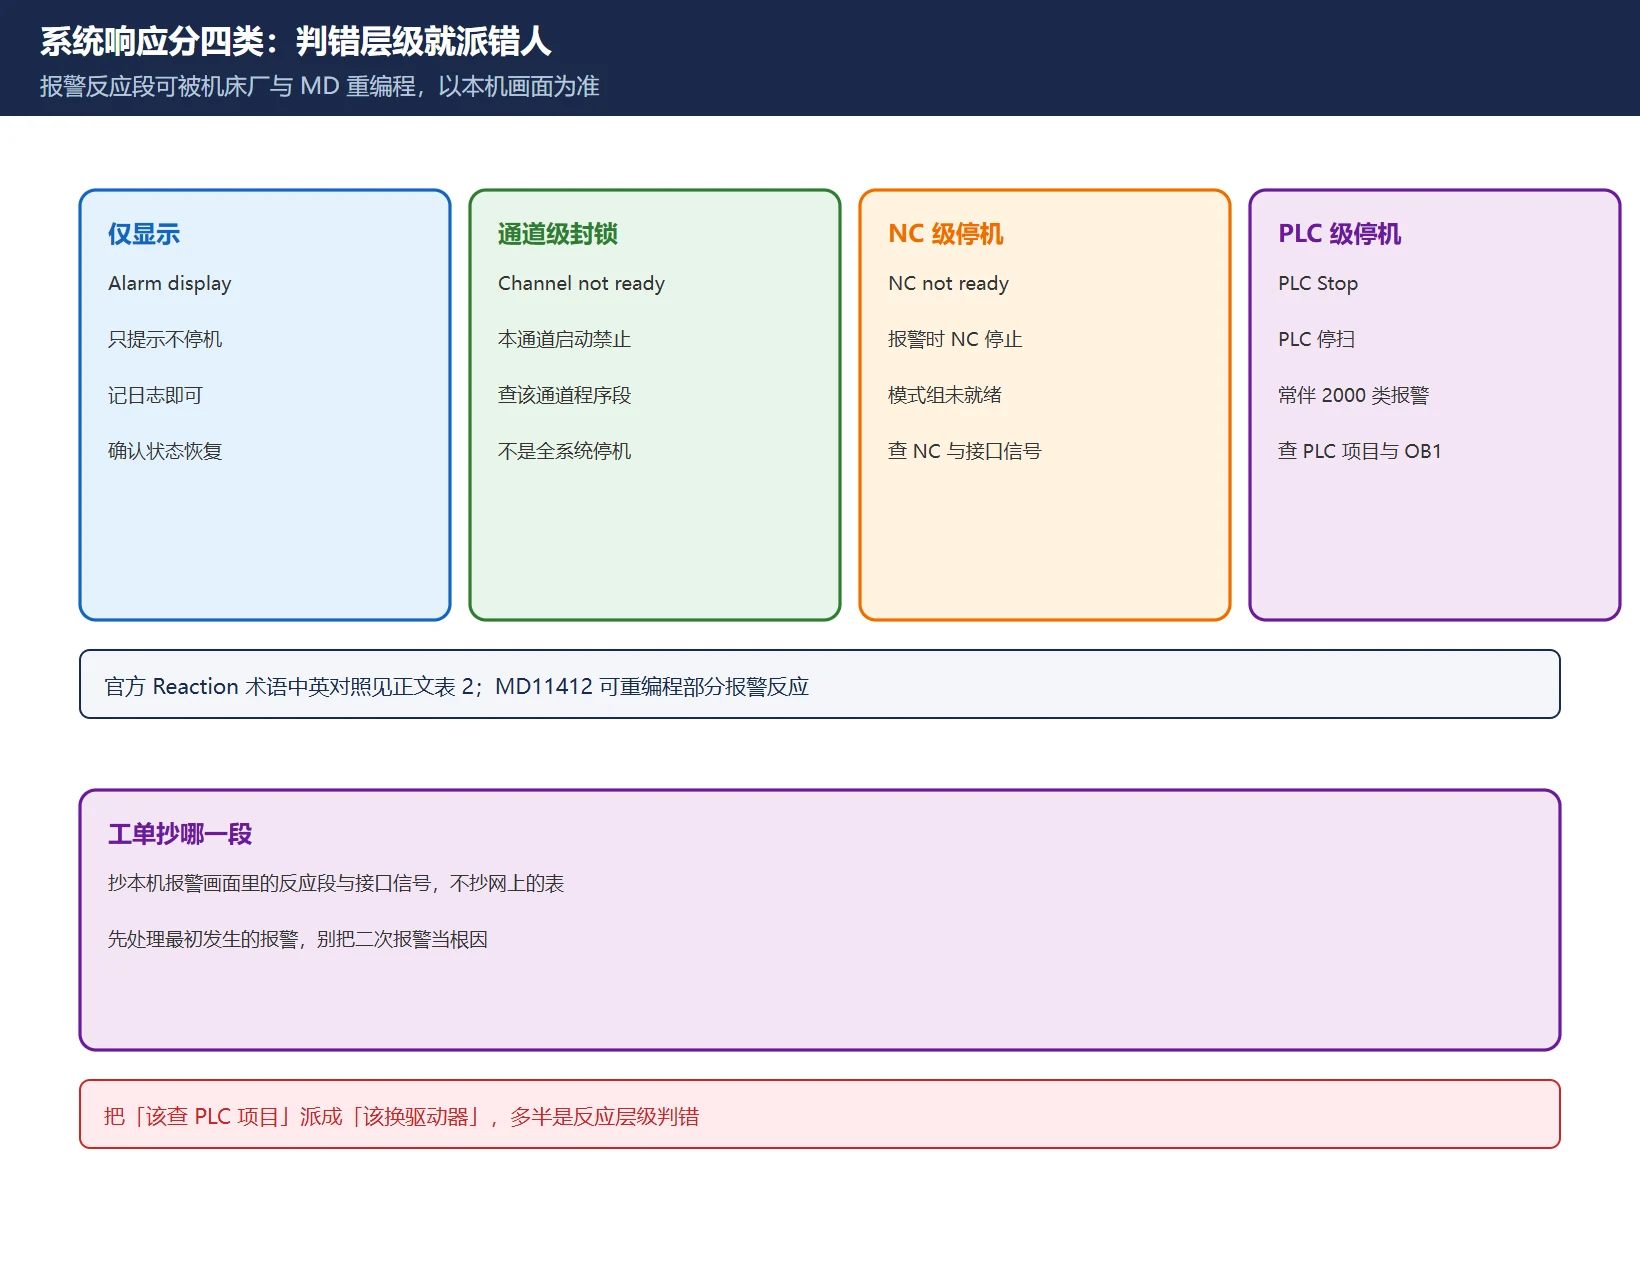
同一个报警号,在不同机床上的「反应」可能不一样:官方手册允许通过机床数据(如 MD11412 $MN_ALARM_REACTION_CHAN_NOREADY)重编程部分报警反应,机床厂也会改默认配置。所以故障报告要抄的是本机报警画面里的反应段,不是网上的表。
| 官方中文反应术语 | 官方英文 Reaction 术语 | 现场含义 |
|---|---|---|
| 报警显示 | Alarm display | 只提示,可能不带停机反应 |
| 已设置接口信号 | Interface signals are set | NC/PLC 接口已置位,PLC 程序可读 |
| NC 没有准备就绪 | NC not ready | 整台 NC 未就绪 |
| 局部报警反应 | Local alarm reaction | 只影响局部,不是全系统 |
| 通道没有准备就绪 | Channel not ready | 该通道被封锁 |
| 模式组未就绪 | Mode group not ready | 整个模式组不可用 |
| 本通道 NC 启动禁止 | NC Start disable in this channel | 该通道禁止启动程序 |
| 报警时 NC 停止 | NC Stop on alarm | 触发时 NC 停止 |
| PLC 停止 | PLC Stop | PLC 停扫,常伴随 2000 类报警 |
表 2 官方 Reaction 段中英术语对照(抄工单时逐条勾)
按反应强弱可归成四类:仅显示(记日志、不停机)、通道级封锁(通道未就绪 / 本通道启动禁止)、NC 级停机(NC 未就绪 / 报警时 NC 停止 / 模式组未就绪)、PLC 级停机(PLC 停止)。判错这一层,最容易把「该查 PLC 项目」的活派成「该换驱动器」。
三、官方样例报警行怎么读
下面三行只示范表的读法,不是全表。每行都按官方手册的固定结构拆:说明 → 反应 → 排除 → 程序继续。
| 报警号 | 官方名称 | 反应段(摘要) | 排除要点 | 程序继续 |
|---|---|---|---|---|
2000 | PLC 运行信息监控 | NC 未就绪 / 局部报警反应 / 通道未就绪 / NC 启动禁止 / 报警显示 / 报警时 NC 停止 | 查 MD10100 $MN_PLC_CYCLIC_TIMEOUT(官方参考值 100ms),用 USTACK 定位 PLC 循环或停止 | 关闭 / 打开系统 |
2001 | PLC 没启动 | 同上,含局部报警反应 | 查 MD10120 $MN_PLC_RUNNINGUP_TIMEOUT(官方默认 1 秒),核对第 1 个 OB1 循环 | 关闭 / 打开系统 |
27070 族 | 安全参数校验和错误 | 模式组未就绪 / 通道未就绪 / NC 启动禁止 / 接口信号 / 报警显示 / 报警时 NC 停止 | 重算校验和并确认,重新做安全功能验收 | 关闭 / 打开系统 |
表 3 三条官方样例行的结构拆解(非逐号全表)
注意 2000 的官方说明里明确写着「该报警也是 PLC 停止的反应之一」——先处理最初发生的报警,别把二次报警当根因。想看 700000 段用户报警怎么由 DB2 位地址换算,见站内840D PLC 用户报警详解;循环报警 61000 / 62000 的号段判定见828D 循环报警。
四、报警清除条件与程序继续
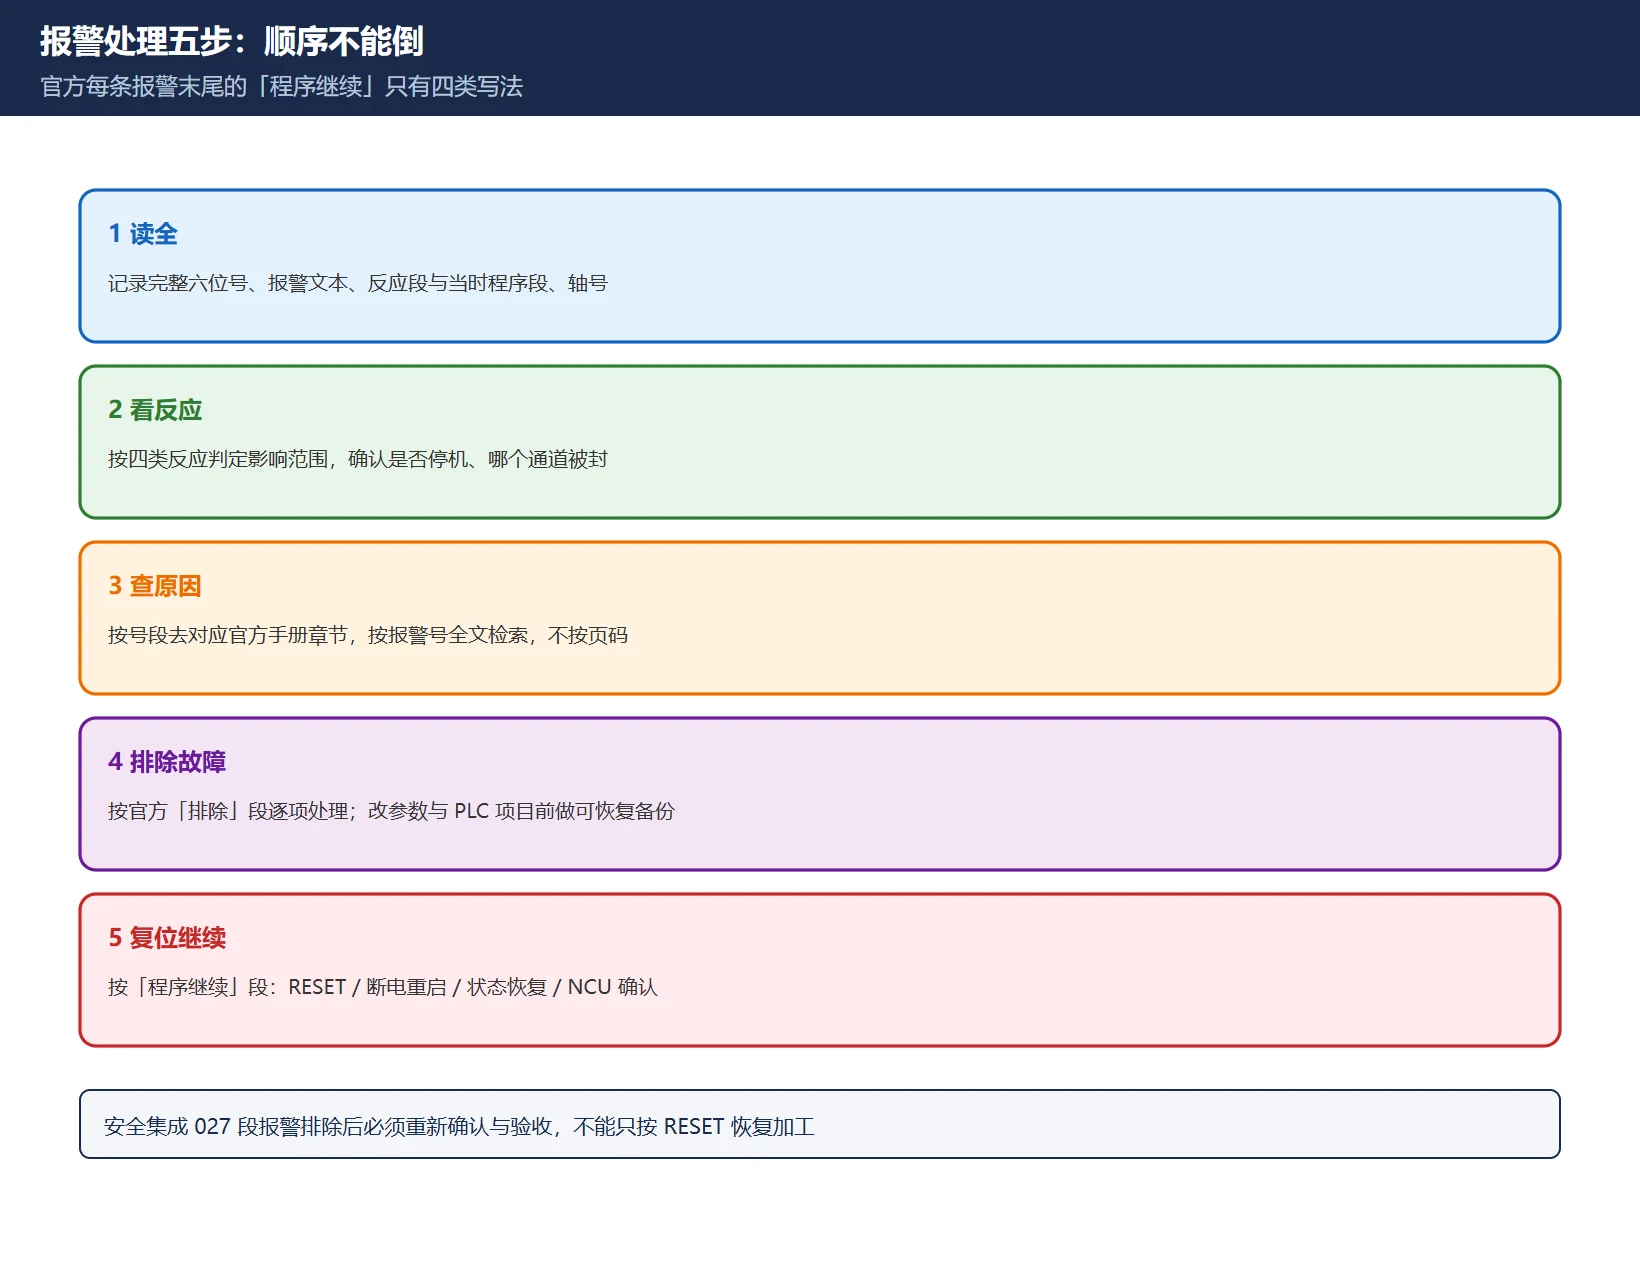
官方每条报警末尾都有「程序继续」段,常见只有四类写法,工单里照抄即可:
| 官方「程序继续」写法 | 触发条件 | 现场动作 |
|---|---|---|
| 用复位键清除所有通道中的报警,重新启动零件程序 | 报警原因已排除 | 在本模式组所有通道按 RESET,再起程序 |
| 关闭 / 打开系统 | 参数、校验和或 PLC 启动类 | 断电重启,重启前确认改动已保存 |
| 报警显示的原因消失后无需其他操作 | 纯状态提示类 | 只确认状态恢复,不要额外复位 |
| 在 NCU 上确认报警 | NCU 级严重报警 | 到对应 NCU 确认,再按上列方式继续 |
表 4 四类官方程序继续条件与对应动作
安全边界:改 CNC 参数与 PLC 项目前先做可恢复备份;安全集成相关报警(027 000 段)排除后必须按官方要求重新做确认 / 验收,不能只按 RESET 让报警消失就恢复加工。基础程序块侧的调用关系见FB1 / FB2 / OB100 在哪。
五、官方手册章节索引与检索键
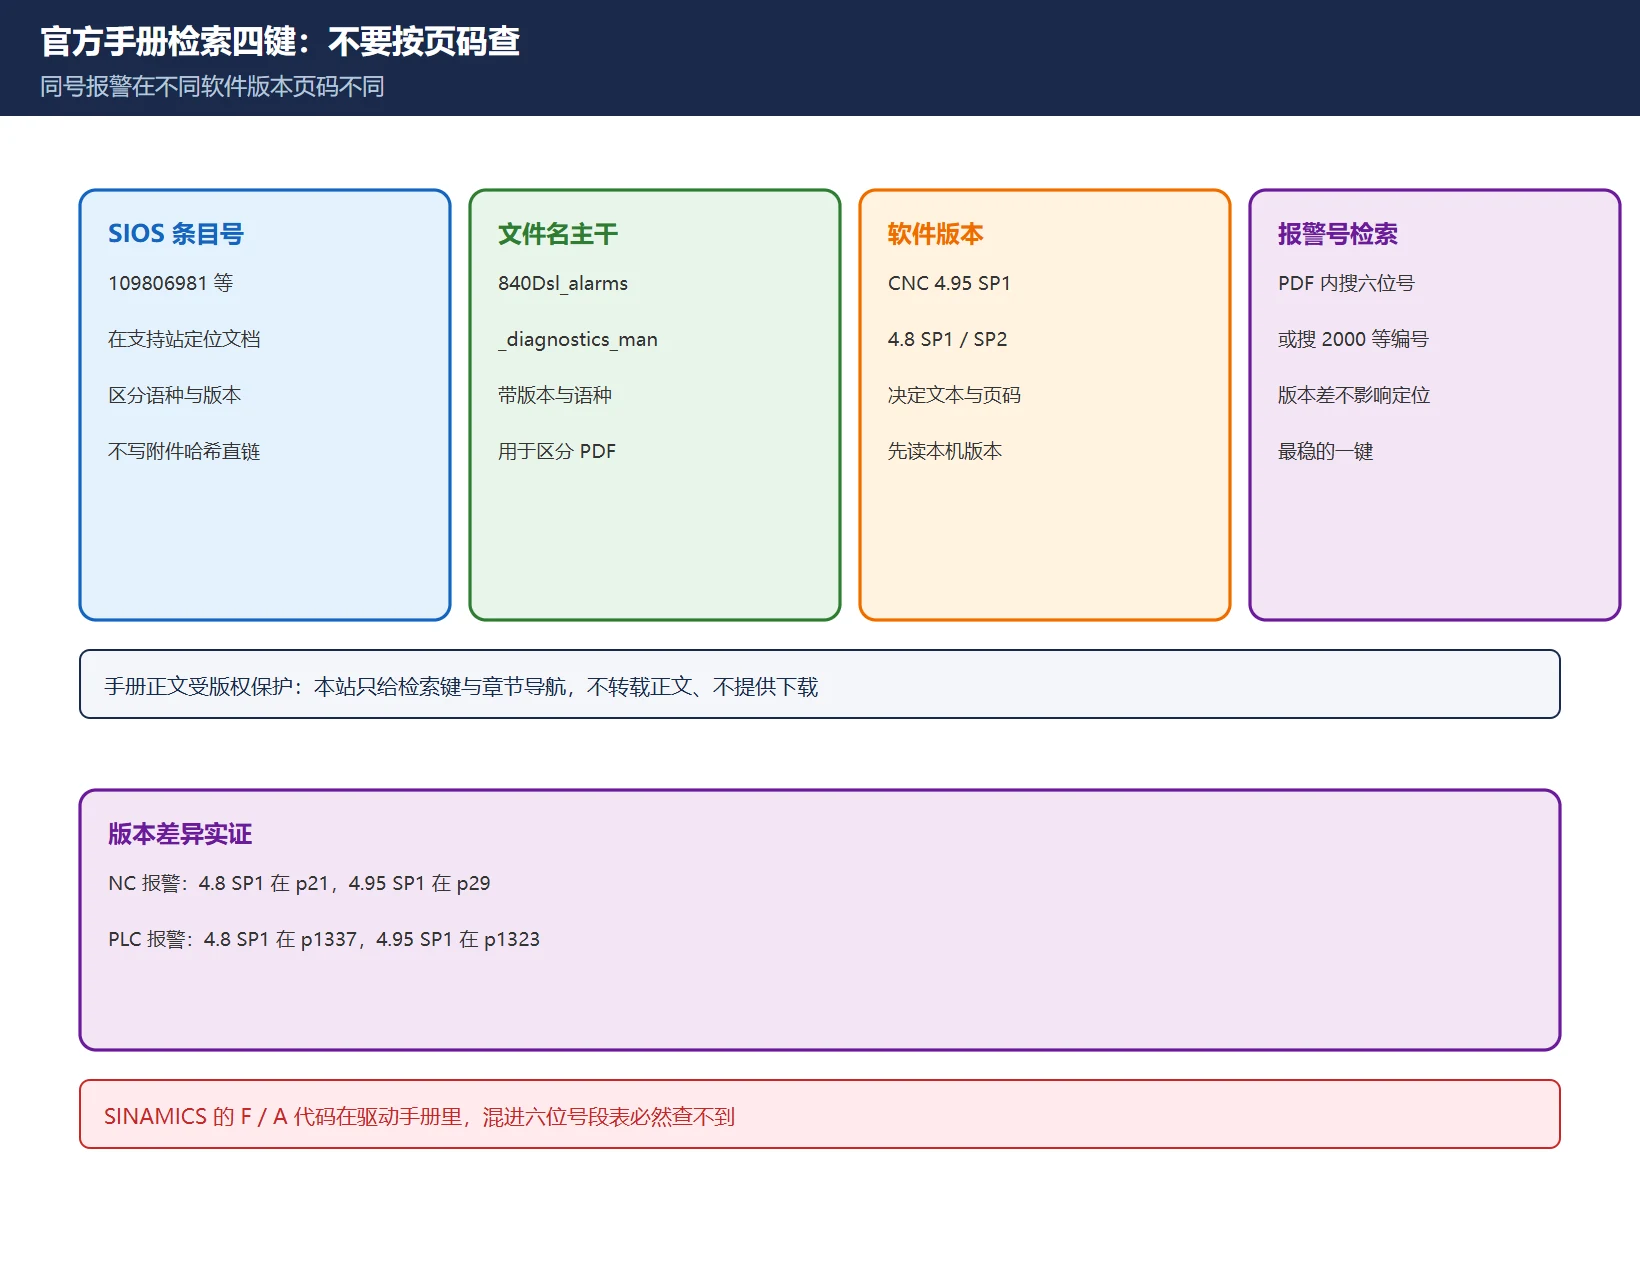
不要按页码查报警。同一个报警在不同软件版本里页码不同,站内在诊断手册章节导航实测过的差异就是例子:NC 报警 4.8 SP1 在 p21、4.95 SP1 在 p29;PLC 报警 4.8 SP1 在 p1337、4.95 SP1 在 p1323。
| 检索键 | 官方可核实的值 / 写法 | 用途 |
|---|---|---|
| SIOS 条目号 | 109806981(4.95 SP1 中文)、109748391 / 109752346(4.8 系列) | 在西门子支持站定位文档 |
| 文件名主干 | 840Dsl_alarms_diagnostics_man_0122_zh-CHS | 区分版本与语种,不写带附件哈希的直链 |
| 软件版本 | CNC 4.95 SP1 / 4.8 SP1 / 4.8 SP2 | 决定用哪一版页码与文本 |
| 报警号全文检索 | 在 PDF 内搜六位号或 2000 等编号 | 版本差也不影响定位 |
表 5 官方手册四个检索键与版本差异实证
手册章节按报警族分:NCK 报警、通道与轴报警、Safety Integrated、Siemens 循环 / 用户循环、HMI、PLC 一般报警、SINAMICS 驱动故障与警告。SINAMICS 的 F / A 代码在驱动手册里,不在六位号段表内;把它们混进这张表,是查不到文本的常见原因。
六、按号段判定这条报警该找谁
| 号段 | 主要责任方 | 交接时要给对方什么 |
|---|---|---|
000 000–029 999 | 数控 / 电气调试 | 完整六位号、报警文本、反应段、当时程序段与轴号 |
060 000–069 999 | 编程 / 工艺 | 循环号、调用参数、工件程序行号 |
100 000–199 999 | 操作 / HMI | 操作画面、HMI 版本、触发操作 |
400 000–499 999 | 电气 / PLC | PLC 项目版本、DB 位地址、梯形图在线状态 |
500 000–899 999 | 机床厂 | 机床型号、出厂资料编号、机床厂自定义报警文本 |
700 000–799 999 | 机床厂 / 本机项目 | 本机 PLC 项目备份(西门子不提供文本) |
表 6 号段到责任方的判定表(交接前按此备料)
七、站内对应文章索引
表 7 本页对应的站内深入阅读索引
常见问题
840D sl 完整报警号表在哪里能查到?
完整逐号文本只在西门子官方《SINUMERIK 840D sl / SINAMICS S120 报警诊断手册》里,按官方条目号(如 109806981)在西门子支持站检索,并在 PDF 内按六位报警号全文搜索。网上节选表既不全也不标软件版本,遇到 500 000–899 999 机床厂段更不会有文本。本页给的是号段分区与检索方法,不转载手册正文。
400000 报警是什么意思?
400 000–499 999 是 PLC 一般报警段,不是「机床数据报警」,也不是 4xxxx 简写能覆盖的范围。具体某一条(例如 400000)的含义要看该号在本机手册 / 机床厂资料里的文本:这段既可能由西门子提供基础文本,也可能由机床厂在 PLC 项目里配置。现场应先读报警画面里的完整六位号、反应段与接口信号,再到 PLC 项目里查触发条件。
SINAMICS 的 F / A 代码该查哪本手册?
查 SINAMICS S120 的驱动 / 故障与警告手册,不查六位号段表。F 是故障、A 是警告,由驱动本体报出,编号体系与 NCK 的六位报警号不同。840D sl 报警诊断手册里也会列出驱动相关报警,但把 F... / A... 当成 0xxxxx 或 2xxxxx 去翻 NCK 章节,必然找不到。
最后更新:2026-11-11
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容