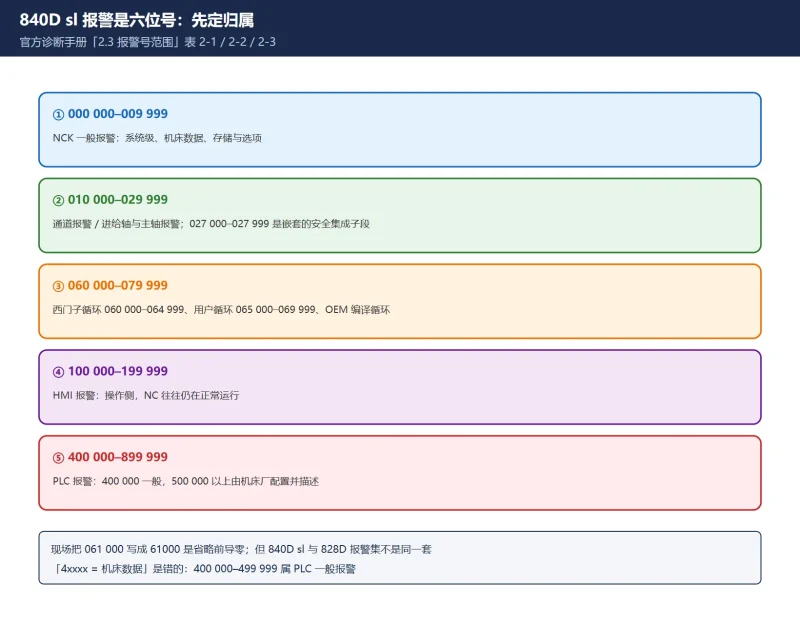



口径说明:NCK / HMI / SINAMICS 号段取自 Siemens 官方《SINUMERIK 840D sl, SINAMICS S120 报警诊断手册》「2.3 报警号范围」表 2-1 / 2-2 / 2-3;PLC 号段取自官方《SINUMERIK 840D/840Di/810D Diagnostics Guide》表 1-4。🚨 不同软件版本的预留区间与细分不同,具体报警文本与清除条件一律以本机随机手册和屏幕完整报文为准。本文给的是结构,不是逐条含义。
30 秒速查
| 你看到的号 | 归属 | 第一落点 |
|---|---|---|
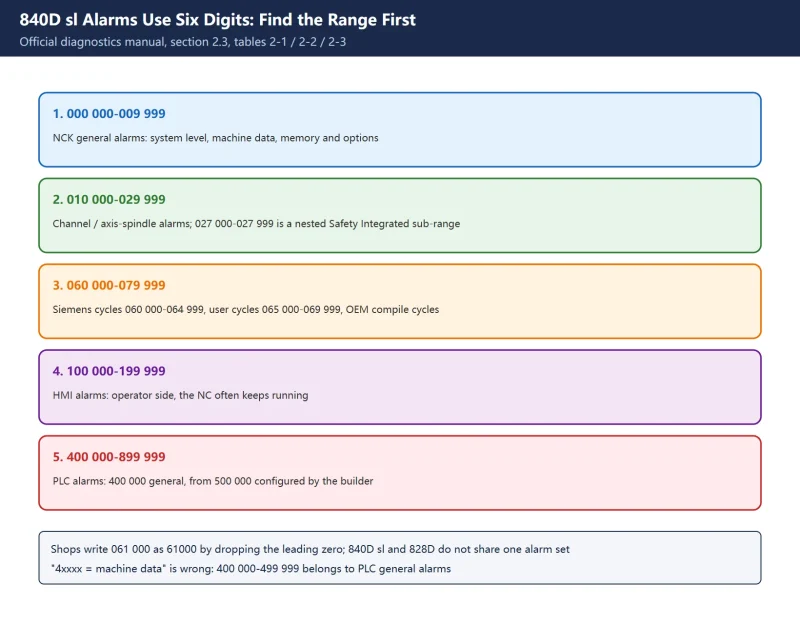
0xx xxx | NCK 报警 | 000 000–009 999 一般 / 010 000–019 999 通道 / 020 000–029 999 轴与主轴 |
060 xxx–069 xxx | 循环报警 | 西门子循环 060 000–064 999;用户循环 065 000–069 999 |
1xx xxx | HMI 报警 | 100 000–199 999,操作侧,NC 往往还在跑 |
2xx xxx | SINAMICS / 驱动侧 | 手册映射号段;驱动面板上另显示 F / A 码 |
400 000–499 999 | PLC 一般报警 | 不是「机床数据」,也不是 828D 的四位号 |
700 000–799 999 | 机床厂用户区 | 西门子没有这段文本,去机床厂资料或 PLC 项目里找 |
表 0 六位号段 → 归属 → 第一落点
一、先数位数:840D sl 的号是六位,不是 828D 的五位简写
840D sl 报警号是六位结构,官方手册写作 000 000 – 009 999、100 000 – 100 999 这种带空格分组的形式。现场和不少网页会把前导零省掉,于是 060000 写成 60000、061000 写成 61000。
这跟上一期讲过的 828D 循环报警 61000 / 62000 是同一类简写习惯:它们本质上是 06xxxx 段的六位号。⚠️ 但不能因此把 840D sl 和 828D 的报警集当成同一套——两者系统版本、驱动与可选功能不同,同一个号在两套系统上可能根本没有对应文本。简报式提问里写「840D sl 报警 0xxx / 2xxxx / 4xxxx」是 828D 的简写形态混进来了,按那个去查会查错手册。
🚨 纠错一:网上常见「4xxxx = 机床数据」的说法不成立。在 840D sl / 840D 的六位体系里,400 000 – 499 999 是 PLC 一般报警(General alarms);机床数据相关的报警多数落在 NCK 一般报警 000 000 – 009 999 与功能报警段。
表 1 位数与写法:现场简写 ↔ 官方六位号
| 现场写法 | 官方号段 | 正确理解 |
|---|---|---|
61000 / 62000 | 061 000 / 062 000 | 西门子循环报警段 |
400000 PLC STOP | 400 000 | PLC 一般报警,不是机床数据 |
700123 | 700 123 | 机床厂用户区,西门子无文本 |
F30001 | 驱动侧故障码 | 不是六位报警号,属 SINAMICS |
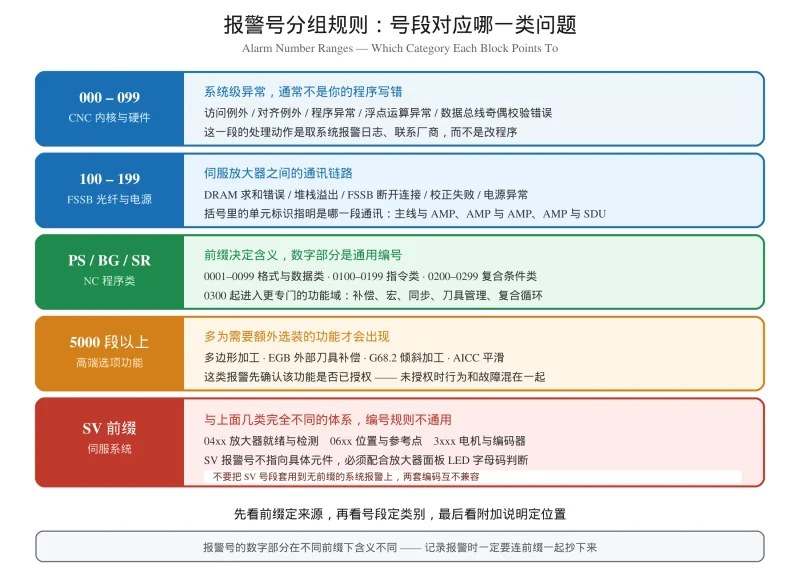
二、NCK 报警 000 000–099 999:一般、通道、轴/主轴、功能
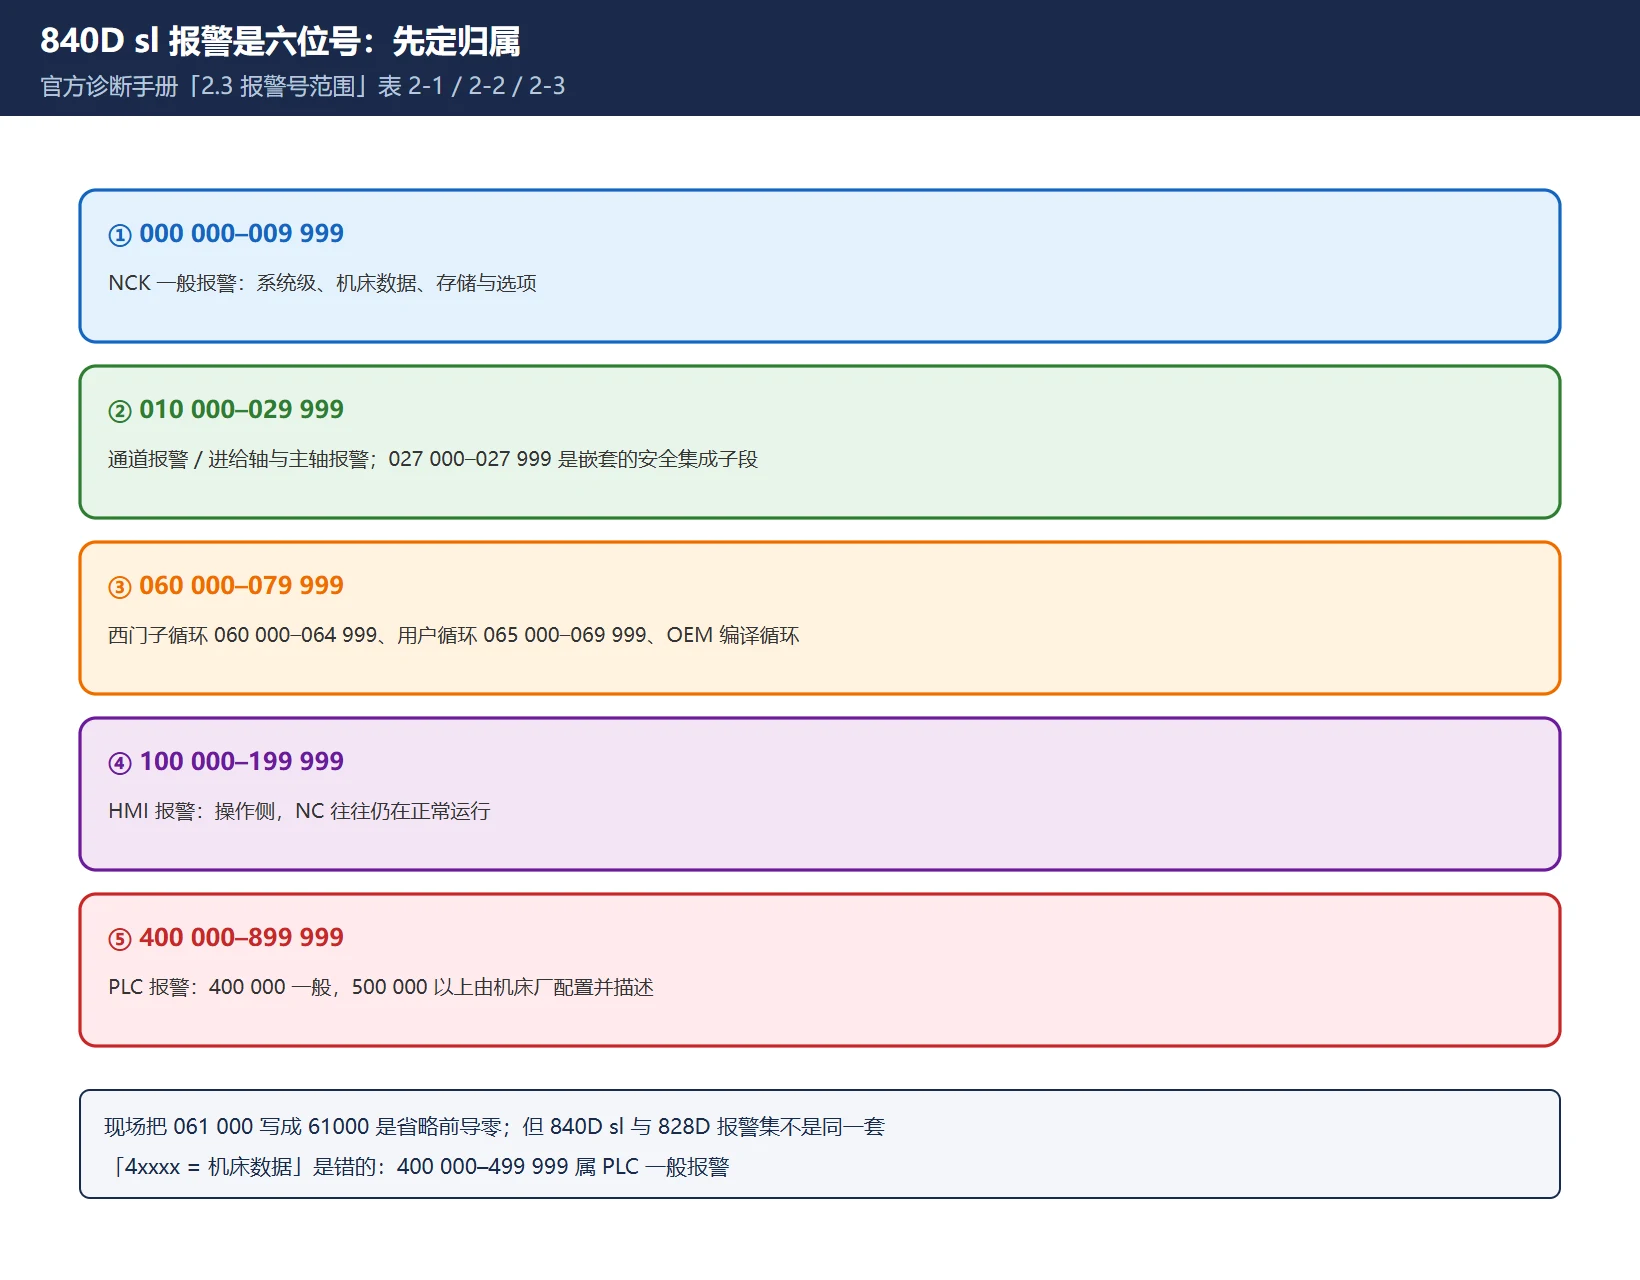
官方手册表 2-1 的划分如下,这是最值得背下来的一张表:
| 号段 | 官方类别 | 现场含义 |
|---|---|---|
000 000 – 009 999 | 一般报警 | 系统级、机床数据、存储与选项相关,通常最要紧 |
010 000 – 019 999 | 通道报警 | 编程、运行方式、限位,多数是程序或操作侧 |
020 000 – 029 999 | 进给轴/主轴报警 | 编码器、监控功能、夹紧,维修主战场 |
027 000 – 027 999 | Safety Integrated 报警 | 安全集成专用段,含在 020 000–029 999 内 |
030 000 – 099 999 | 功能报警 | 大区间,含后续细分 |
040 000 – 059 999 | 预留 | 手册标注 Reserved,不硬凑含义 |
🚨 注意 027 000 – 027 999 是嵌套在轴/主轴报警段里的安全集成子段,不是与之并列的第七个区。看到 027xxx 先按安全功能处理,别按普通轴报警去调增益。安全集成的现场差异另见站内 840D sl 安全集成专题。
表 2 NCK 官方号段与现场落点
读报警列表的正确顺序:在 Diagnosis / 诊断区打开报警列表,按时间从最早一条读起。屏幕上那条常常是连锁反应的最后一条——编码器先出硬件报警,随后跟随误差、通道停止、PLC 互锁一条条冒出来,操作工报给你的往往只是最后一句。站内 报警号形态识别卡 讲的是「先认系统」,本篇讲的是「同系统内先认号段」,两篇是上下游。
三、循环报警 060 000–079 999:为什么 61000 / 62000 是同一族
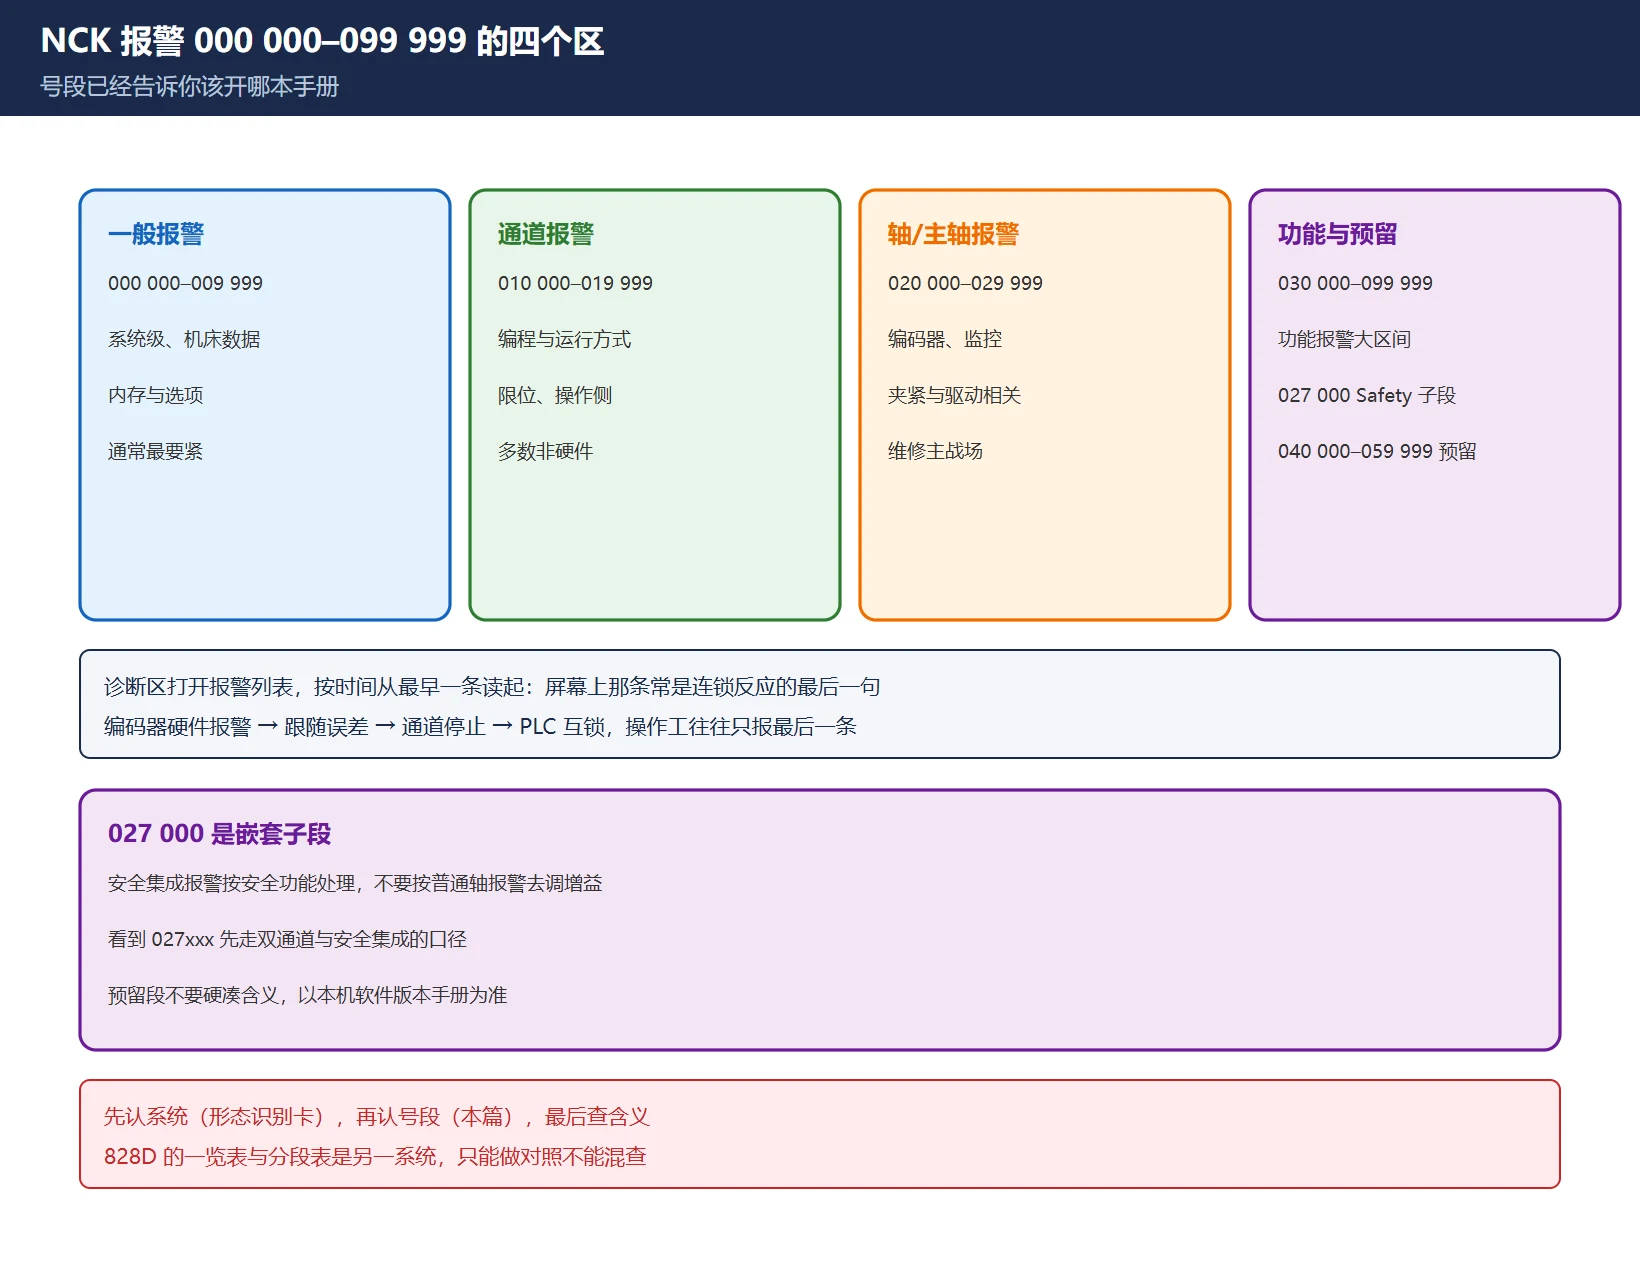
| 号段 | 官方类别 | 谁写的文本 |
|---|---|---|
060 000 – 064 999 | 西门子循环报警 | Siemens 标准循环(CYCLE81/83 一族) |
065 000 – 069 999 | 用户循环报警 | 由 SETAL 等触发,机床厂或编程人员 |
070 000 – 079 999 | 制造商与 OEM 编译循环 | 机床厂编译循环 |
080 000 – 084 999 | 西门子循环消息文本 | 多为提示信息而非故障 |
083 000 – 084 999 | 测量循环显示信息 | 测量循环相关提示 |
所以现场说的 61000(=061 000)与 62000(=062 000)同属西门子标准循环报警段,不是「61000 是刀具、62000 是刀库」这种分法;这个误读在上一期 828D 循环报警 61000/62000 辨析 已详细纠正。判断循环报警的第一步是核对循环调用参数与当时的加工状态,而不是先怀疑刀库机械。
⚠️ 065 000 – 069 999 是用户循环报警,与下面 700 000 段的 PLC 用户报警是两套东西:前者由 NC 程序里的循环触发,后者由 PLC 程序的 DB2 位触发。名字都带「用户」,排查路径完全不同。
表 3 循环与消息文本号段
四、HMI 报警 100 000–199 999 与 SINAMICS 驱动侧
HMI 报警是操作侧,NC 常常仍在正常运行。官方表 2-2 的细分(不同软件版本略有出入):100 000–100 999 基本系统、101 000–101 999 诊断、102 000–102 999 服务/通讯、103 000–103 999 加工、104 000–104 999 参数、105 000–105 999 编程、107 000–107 999 NCU/OEM、109 000–109 999 分布式系统、110 000–110 999 循环、120 000–129 999 HMI Advanced、140 000–199 999 预留、150 000–159 999 SINUMERIK Operate、160 000–169 999 Operate OEM。
驱动侧要注意两套编号并存:
- 诊断手册里的六位映射号段:官方表 2-3 给出 SINAMICS 报警的编号范围(如
201 000 – 203 999控制单元/闭环控制、201 600 – 201 799Safety Integrated 消息);经典 840D 的 611D 驱动则占300 000 – 399 999。 - 驱动本体显示的 F / A 码:
F3xxxx是故障(Fault),A3xxxx是警告(Alarm/Warning)。这不是六位报警号,别拿去号段表里对。
⚠️ 网上流传的「F30001–F30021 / F31xxx 编码器」这类列表是配件商整理版,不同 SINAMICS 固件版本内容不同。本文不逐条抄写,动作只有一句:在 HMI 报警文本里读出驱动的完整报文,再到 STARTER / SINAMICS 侧查对应 F 码的帮助文本。简报里把 Fxxxxx 驱动 与六位号段并列成一区,是为了速查方便,实际不是同一套编号体系。
表 4 HMI 与驱动:两套编号不要互相对号入座
| 你看到 | 属于 | 去哪查 |
|---|---|---|
104 235 | HMI 参数类报警 | 诊断手册 HMI 报警列表 |
201 6xx | SINAMICS 映射号 | 诊断手册 SINAMICS 报警列表 |
F30001 | 驱动故障码 | SINAMICS 参数手册 / STARTER 帮助 |
A3xxxx | 驱动警告 | 同上,通常不立即停机 |
五、PLC 报警 400 000–899 999:400000 到底是谁写的
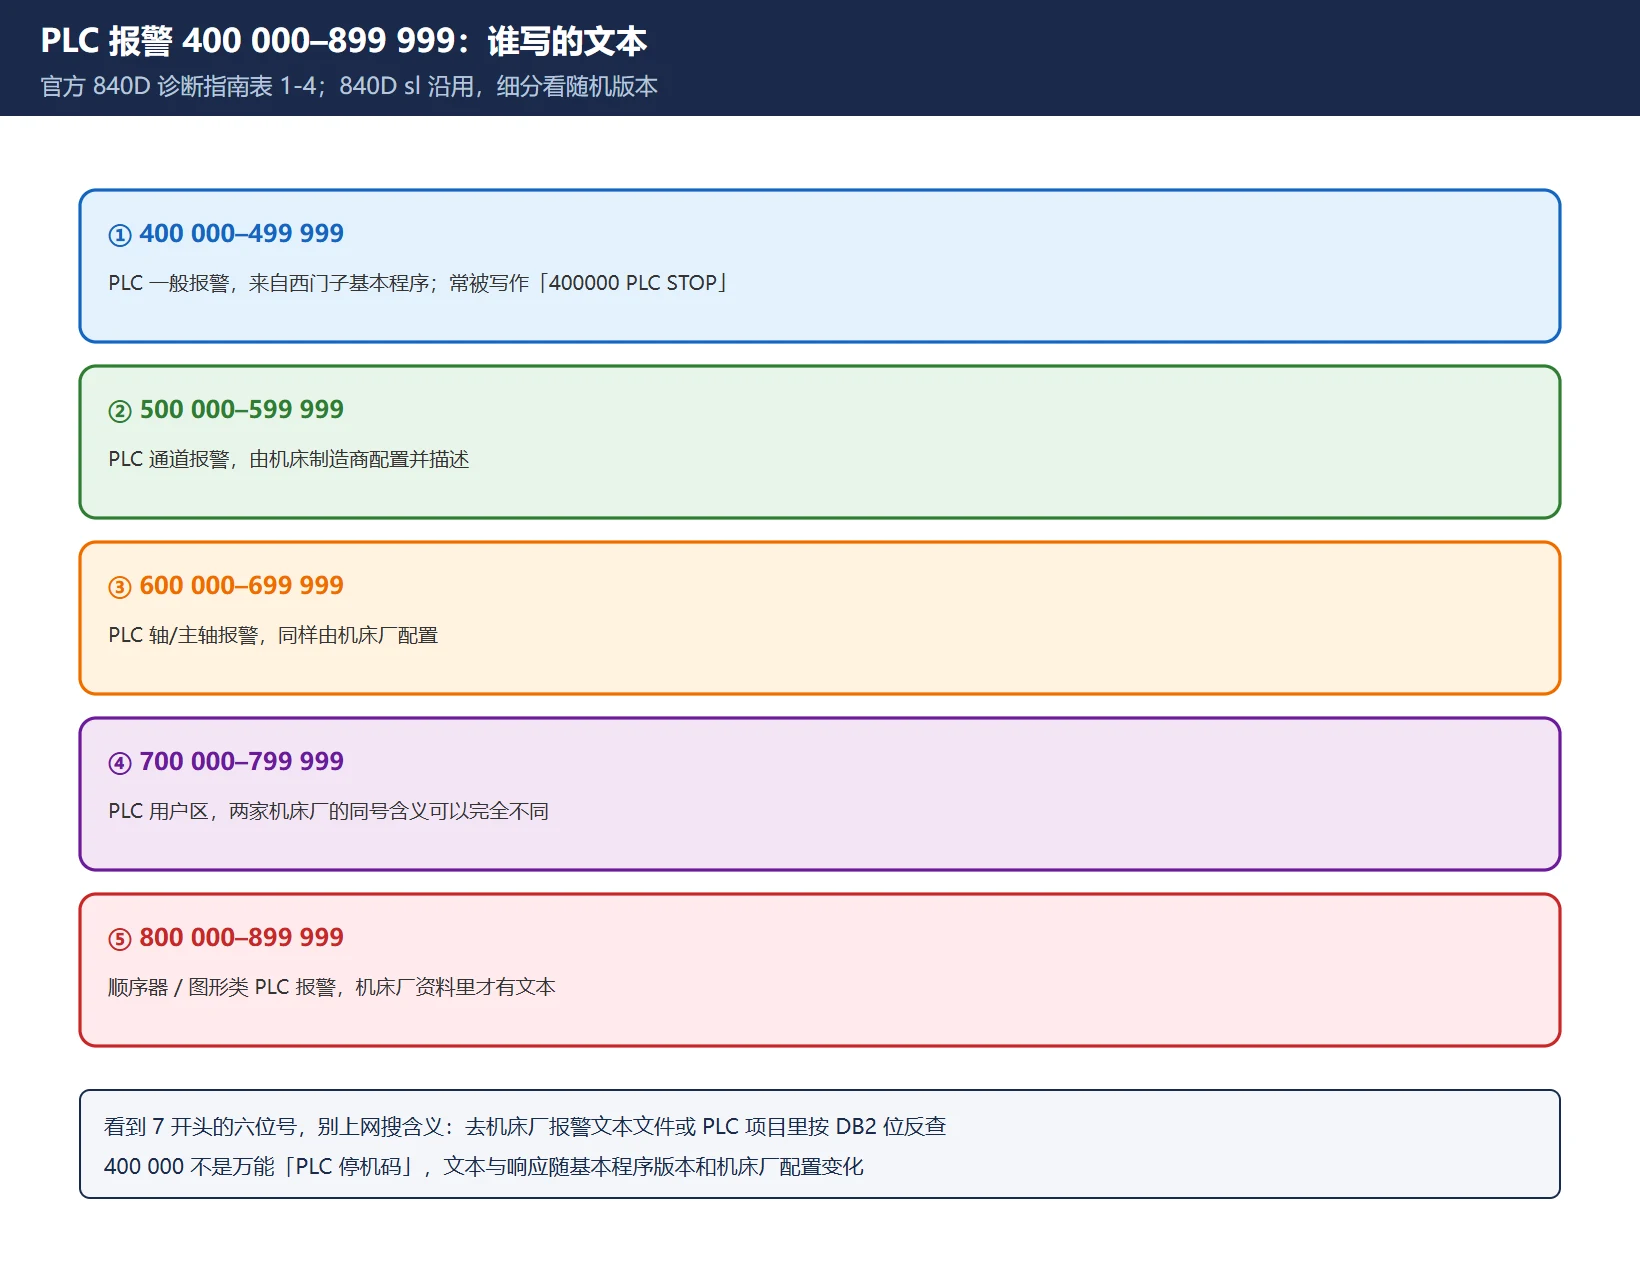
官方 840D 诊断指南表 1-4 的 PLC 号段(840D sl 沿用,细分以随机手册为准):
| 号段 | 官方类别 | 文本来源 |
|---|---|---|
400 000 – 499 999 | 一般报警 | 西门子基本程序 |
500 000 – 599 999 | 通道报警 | 机床厂配置 |
600 000 – 699 999 | 轴/主轴报警 | 机床厂配置 |
700 000 – 799 999 | 用户区 | 机床厂配置 |
800 000 – 899 999 | 顺序器 / 图形 | 机床厂配置 |
官方手册脚注明确:500 000 – 899 999 的 PLC 报警由机床制造商配置并描述。因此 700123 这类号,在两家不同机床厂的两台机床上含义可以完全不同,西门子手册里根本没有文本。
🚨 纠错二:看到 7 开头的六位号,别再上网搜「840D 700123 是什么意思」。正确动作是查机床厂报警文本文件或 PLC 项目。站内 840D PLC 用户报警 700xxx 定位 给了按 DB2 位反查触发条件的做法;若要从源头理解这套机制,可沿 PLC 基本程序(FB1 的 MsgUser 参数、OB100 里调用)去读随机 PLC 项目,但那是设计层工作,现场排错先做位反查。
关于
400000 PLC STOP:这个号常被单独拿出来说,但它只是400 000 – 499 999一般报警段里的一条,具体文本与响应随 PLC 基本程序版本和机床厂配置变化。不要把它当成一个固定的「PLC 停机万能码」,先看屏幕上紧跟的完整报文与清除条件。
表 5 PLC 号段与「该找谁要文本」
六、系统响应分级与清除条件:要不要断电
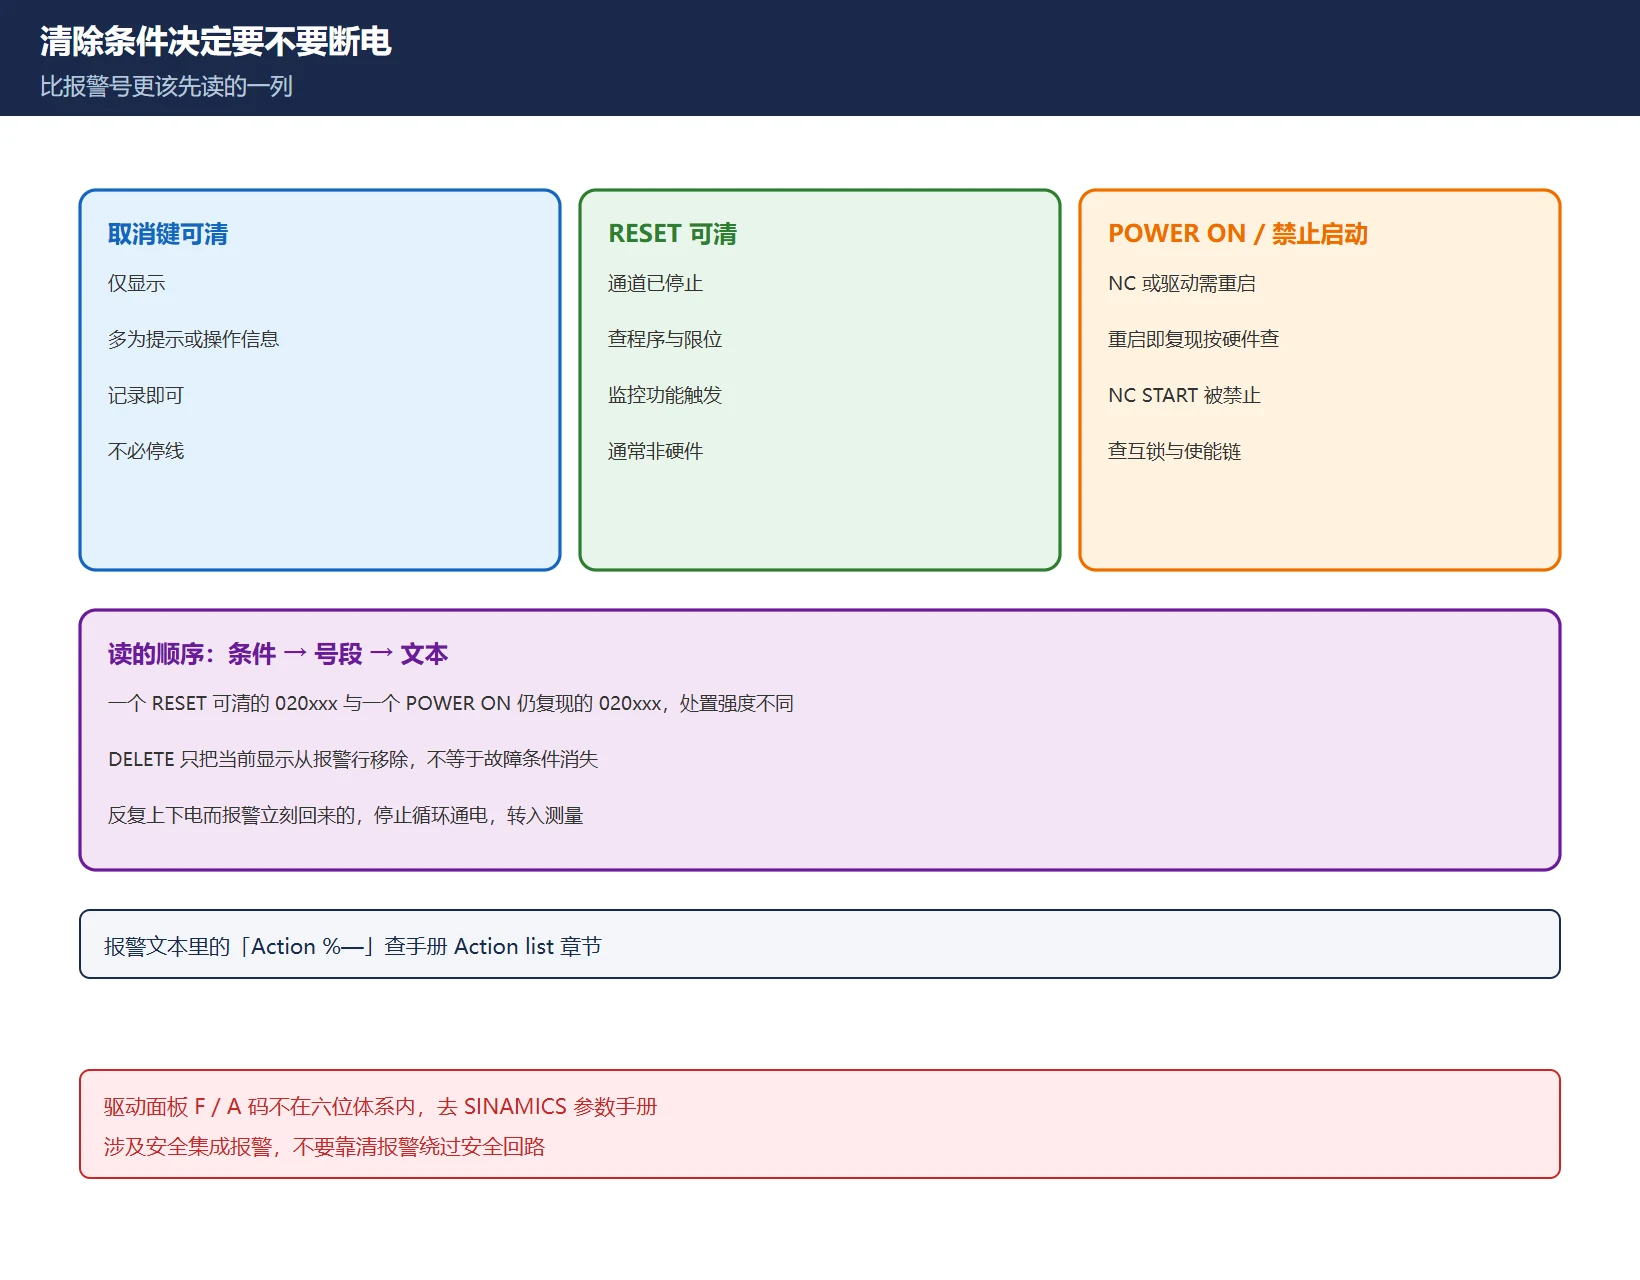
比报警号更该先读的是清除条件(Cancel criterion),它直接决定停机范围和动作成本:
| 清除条件 | 系统响应 | 现场动作 |
|---|---|---|
| 取消 / 确认键可清 | 仅显示,常为提示或操作信息 | 记录即可,不必停线 |
| RESET 可清 | 通道已停止 | 查程序、限位、监控功能 |
| 需 POWER ON | NC 或驱动需重启 | 硬件类优先怀疑;重启后立刻复现按硬件查 |
| NC START 被禁止且无清除路径 | 上游未释放 | 查 PLC 互锁、使能链与安全回路 |
判断顺序:先按清除条件分级 → 再看号段归属 → 最后读文本。一个「RESET 可清」的 020xxx 与一个「POWER ON 仍复现」的 020xxx,处置强度完全不同。反复上下电而报警立刻回来的,就别再循环通电了,转入测量。
⚠️ DELETE 键只是把当前显示从报警行移除,不等于故障条件消失;RESET 是复位通道状态,也不能替代安全回路的刻意复位。涉及安全集成类报警,按 双通道与安全集成差异 的口径处理,不要靠清报警绕过。
表 6 清除条件分级与处置强度
七、官方手册章节导航与站内互链
- 号段总表:诊断手册「2.3 报警号范围」——先翻这里定归属,表 2-1 NCK / 2-2 HMI / 2-3 SINAMICS。
- 逐条报警列表:按号段分章,每条给出文本、原因、响应与清除条件;查具体号时按六位号定位。
- 动作编号列表(Action list):报警文本里的「Action %—」在这里解释。
- PLC 报警:手册的 PLC 报警章 + 机床厂报警文本文件;
500 000以上必须回到机床厂资料。 - 驱动侧 F/A 码:SINAMICS 参数手册或 STARTER / TIA 里的帮助,不走六位号段表。
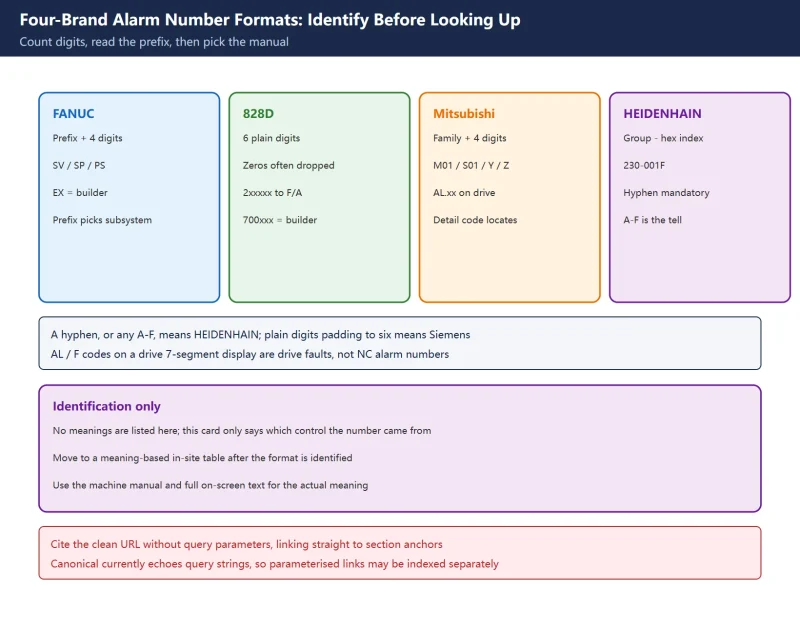
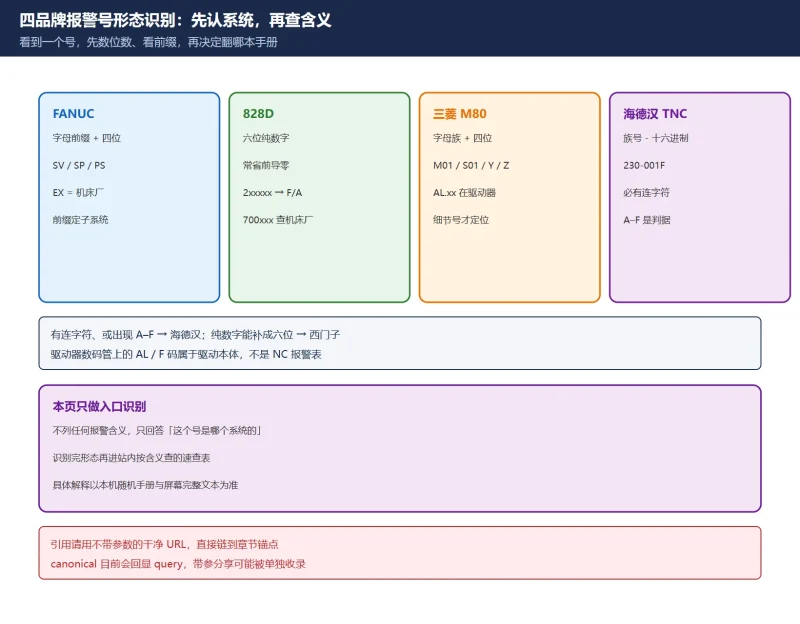
站内配套:按号段识别之前先做 四品牌报警号形态识别;828D 侧的 报警一览表 与 号段分段 是不同系统的对照,别混查;循环报警的具体辨析见 61000/62000。本文只做「结构与查法」,不转载手册正文、不提供任何第三方网盘或盗版 PDF 打包——手册请从 Siemens 官方支持站点按本机软件版本获取。
表 7 查一个号的五步路径
| 步骤 | 做什么 | 产出 |
|---|---|---|
| ① 数位数 | 补齐前导零成六位 | 得到标准号 |
| ② 定号段 | 对照表 2-1 / 2-2 / 2-3 / PLC 表 | 确定归属与手册章节 |
| ③ 读清除条件 | 取消 / RESET / POWER ON / 禁止启动 | 确定停机范围 |
| ④ 按时间读列表 | 诊断区从最早一条读起 | 找到首因而非连锁末条 |
| ⑤ 判文本来源 | 西门子 / 驱动 / 机床厂 | 决定向谁要资料 |
常见问题
SINUMERIK 840D sl 报警代码怎么查?
先把现场简写补齐成六位号,再按号段定归属:000 000–099 999 是 NCK、100 000–199 999 是 HMI、驱动侧有单独映射号段、400 000–899 999 是 PLC。随后读屏幕上的清除条件,并在诊断区按时间从最早一条报警读起。逐条含义以本机软件版本的官方诊断手册为准。
840D sl 报警 400000 是什么意思?
400 000 属于官方 PLC 一般报警号段 400 000–499 999,不是「机床数据」报警。常被写作「400000 PLC STOP」,但具体文本、系统响应与清除条件随 PLC 基本程序版本和机床厂配置变化,没有跨机床通用的含义。先看屏幕完整报文与清除条件,再查手册 PLC 报警章;500 000 以上更要直接找机床厂报警文本。
840D sl 报警代码对应手册哪一章?
看号段:NCK 号段查诊断手册的 NCK 报警列表,HMI 号段查 HMI 报警列表,SINAMICS 映射号查 SINAMICS 报警列表,PLC 号段查 PLC 报警章;号段总表在「2.3 报警号范围」。报警文本里出现的「Action %—」查手册的 Action list。驱动面板上的 F/A 码不在六位体系内,要去 SINAMICS 参数手册查。
最后更新:2026-11-09
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。






















暂无评论内容