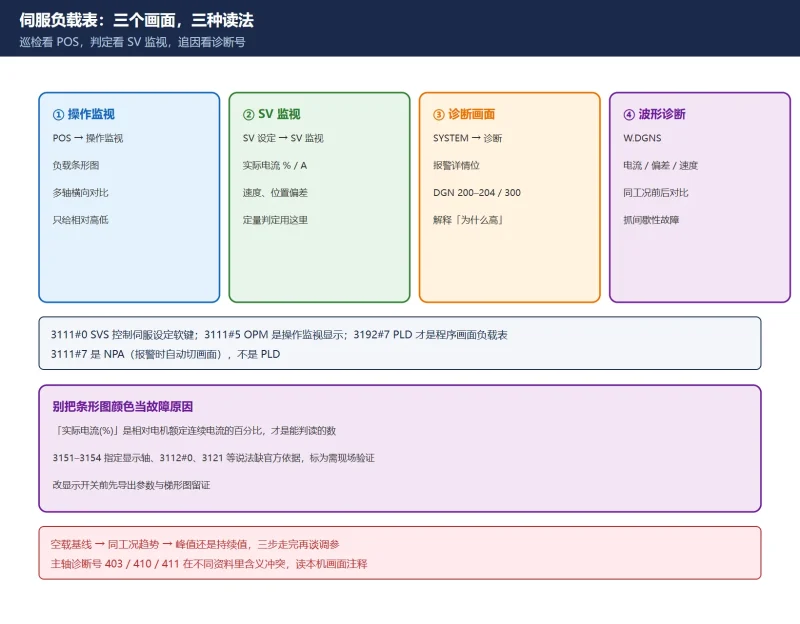



口径说明:伺服设定/调整画面的项目与诊断号对应关系,取自 GE Fanuc Alpha Series AC Servo Motor Parameter Manual 与 FANUC 0i-D 维护指南(两者一致:报警 1–5 = 诊断号 200–204,位置误差 = DGN 300,实际电流 % 与 A 直接显示)。🚨 3111/3192 的位定义、操作监视画面的轴指定参数、主轴诊断号 403/410/411 在不同系列与不同中文资料里口径不一致,本文逐处标明冲突,动手前请以本机随机参数说明书为准。
30 秒速查
| 你看到的现象 | 先读哪个数 | 第一落点 |
|---|---|---|
| 空运行时负载就偏高 | 各轴「实际电流(%)」对比 | 机械阻力:润滑、导轨、丝杠、抱闸未松 |
| 切削时冲到 90% 以上 | 峰值持续了几个采样周期 | 切削用量、刀具磨损、惯量比失配 |
| 只有某一轴高 | DGN 300 位置偏差是否同步变大 | 该轴机械链或增益,不是系统整体问题 |
| 负载正常但报 SV0430 / SV0436 | DGN 200–204 报警详情位 | 过流/过载子类,别只看负载表 |
| 想让程序画面也显示负载表 | 3192#7 (PLD) | 不是 3111#7 |
| 画面上根本没有负载表 | 3111#0 (SVS)、3111#5 (OPM) | 软键显示与操作监视两个不同开关 |
表 0 六类现象的第一落点
一、负载表在哪看:三处画面入口
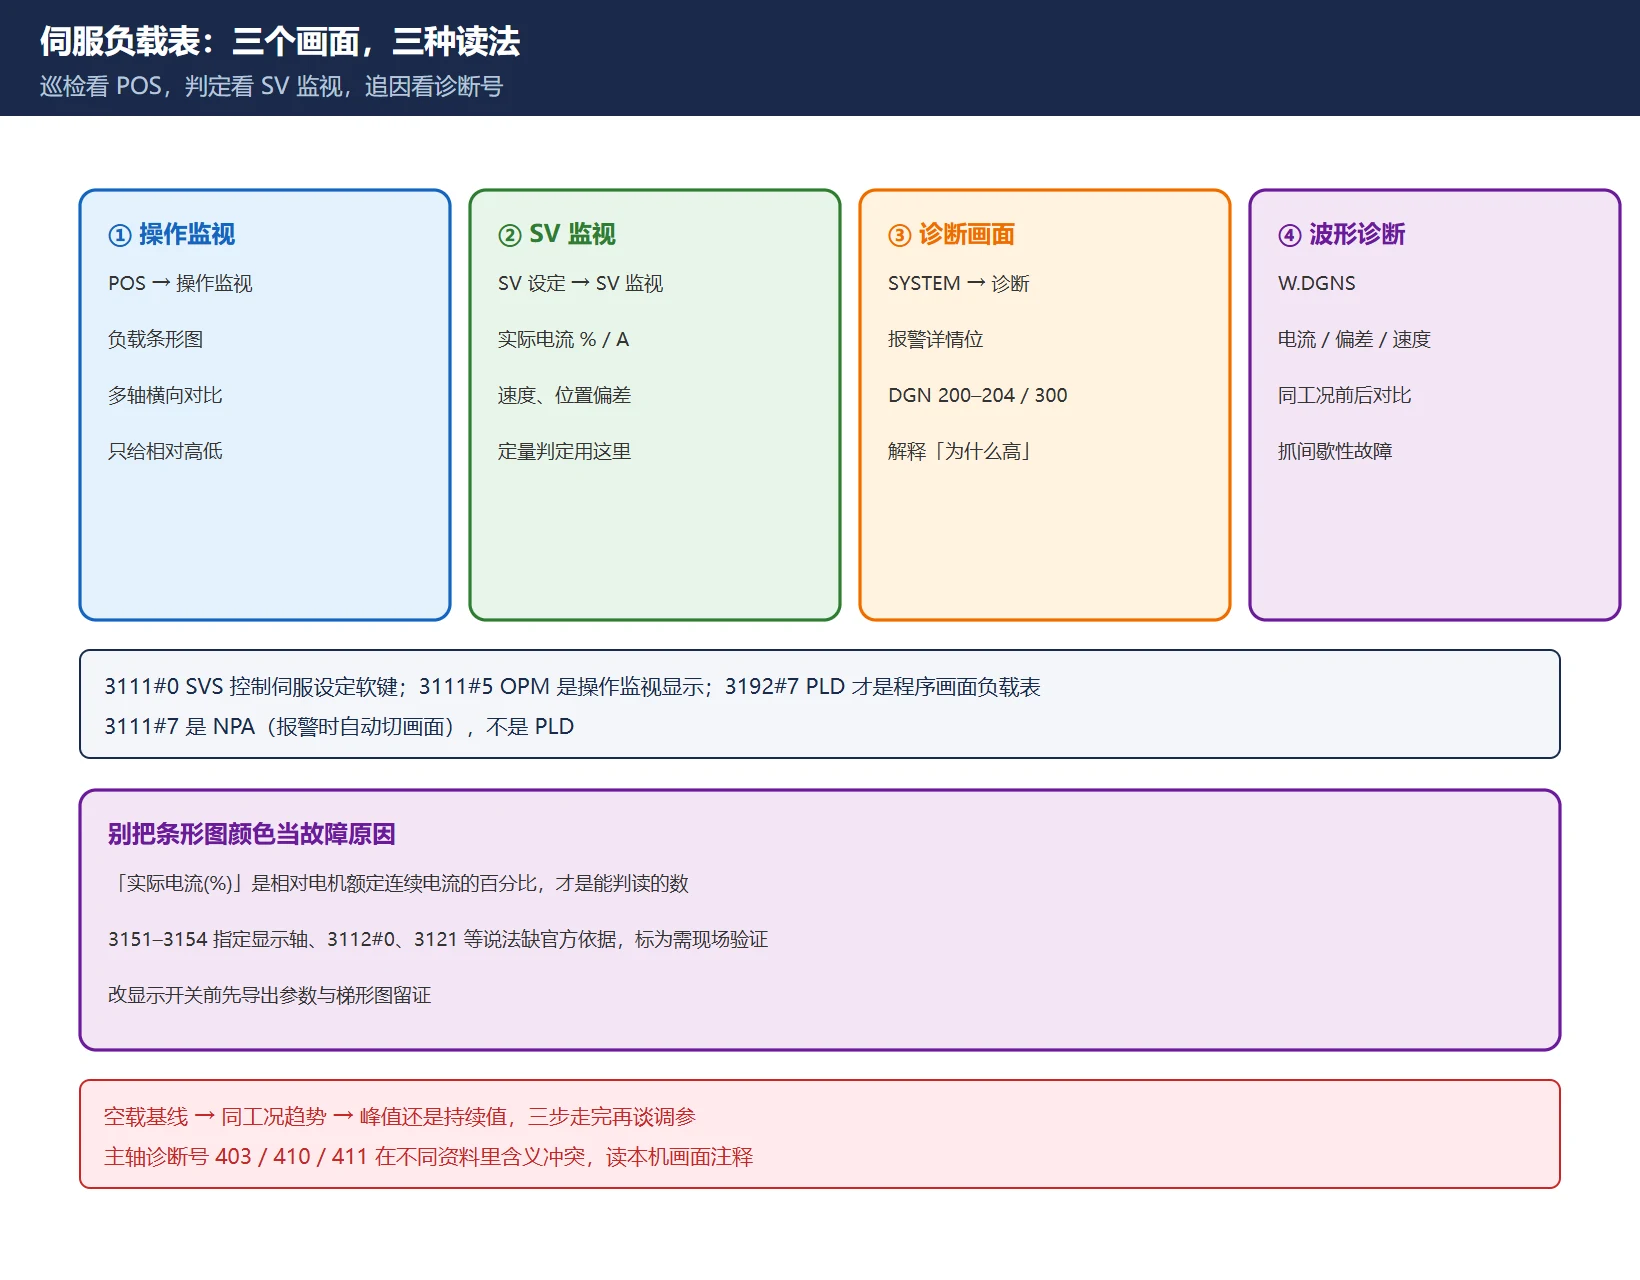
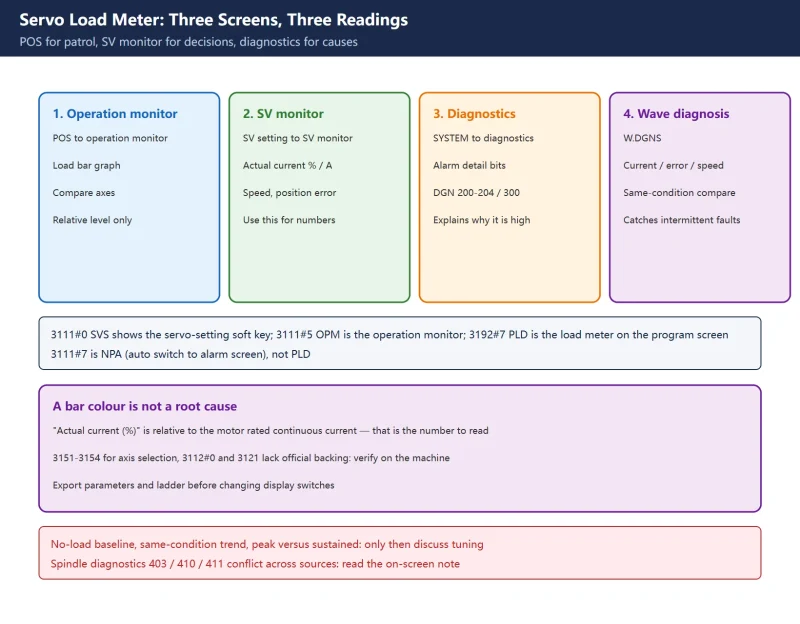
同一个「负载」在三个画面里含义并不一样,混着读最容易误判:
- POS → [▷] → 操作监视 / MONI:条形图形式的伺服轴负载表与主轴负载表,适合日常巡检,一眼看相对高低;条形图超过 100% 会变色提示过载。
- SYSTEM → [▷] → [SV 设定] → [SV 监视]:信息最全,直接给出
实际电流(%)、实际电流(A)、实际速度(rpm)、位置偏差量。这里的「实际电流(%)」才是能拿来判断负载率的数。若软键不出现,官方 0i-D 维护指南写明要设3111#0 SVS = 1并断电重启。 - SYSTEM → 诊断]:按诊断号看底层状态(报警详情位、位置偏差、温度),不是百分比,但能解释「为什么高」。站内 [诊断号速查表 按功能分组列了查法。
顺序建议:巡检看 POS,判定看 SV 监视,追因看诊断号。只拿 POS 条形图去判断「要不要换放大器」,等于把指针颜色和故障原因划了等号。
表 1 三处入口、能读到什么、什么时候用
| 入口 | 典型路径 | 读数形态 | 适合 |
|---|---|---|---|
| 操作监视 | POS → [▷] → [MONI] | 伺服/主轴负载条形图 | 日常巡检、多轴横向对比 |
| SV 监视 | SYSTEM → [▷] → [SV 设定] → [SV 监视] | 实际电流 % / A、速度、位置偏差 | 定量判定、留证 |
| 诊断画面 | SYSTEM → [诊断] | 诊断号位状态与原值 | 追因、报警后复盘 |
| 波形诊断 | SYSTEM → [▷] → [W.DGNS] | 电流/位置偏差随时间曲线 | 间歇性故障、切入冲击 |
二、四个开关,以及两处网上常见的位号写反
这一节是本文最需要「别照抄博客」的地方。中文参数汇总资料与 0i-D 维护指南能相互印证的口径如下:
| 参数位 | 名称 | 作用 |
|---|---|---|
3111#0 | SVS | 显示伺服设定/伺服调整画面的软键;设 1 后需断电重启 |
3111#5 | OPM | 是否进行操作监视显示(监控各轴负载转矩等) |
3111#6 | OPS | 操作监视画面速度表显示内容:0 = 主轴电机速度,1 = 主轴速度 |
3192#7 | PLD | 10.4 英寸屏左半部分显示位置画面时,伺服轴负载表与主轴速度表的显示功能 |
🚨 纠错一:3111#7 是 NPA(发生报警或输入操作信息时,是否自动切换到 ALARM/MESSAGE 画面),不是 PLD。把它当负载表开关去改,结果是报警时画面不跳转,反而看不到报警文本。负载表显示开关是 3192#7。
🚨 纠错二:不少中文长文写「3151–3154 指定负载表显示哪几轴」、3112#0 SGD 启用波形诊断、3121 切换热模拟/主轴负载。这些说法在中文培训资料里流传,但本次核对的官方参数手册与 0i-D 维护指南未给出对应定义,系列差异也无从判断。本文不把它们列成「照抄即改」的号,只给动作:在参数支援画面按功能名搜索「负载表 / 监视」,以本机画面的实际注释为准;确实需要指定轴时,先导出参数与梯形图留证再改。
表 2 四个可核实开关 vs 三处存疑说法
| 类别 | 项目 | 本文处置 |
|---|---|---|
| 可核实 | 3111#0 SVS / 3111#5 OPM / 3111#6 OPS / 3192#7 PLD | 按上表含义写,功能名以本机画面为准 |
| 明确纠错 | 「3111#7 = PLD」 | 错误,NPA 与 PLD 分属两个参数 |
| 存疑不抄 | 3151–3154 指定显示轴、3112#0 SGD、3121 切换 | 标注需现场验证,不给改法 |
三、负载率怎么分段读:先分持续值还是峰值
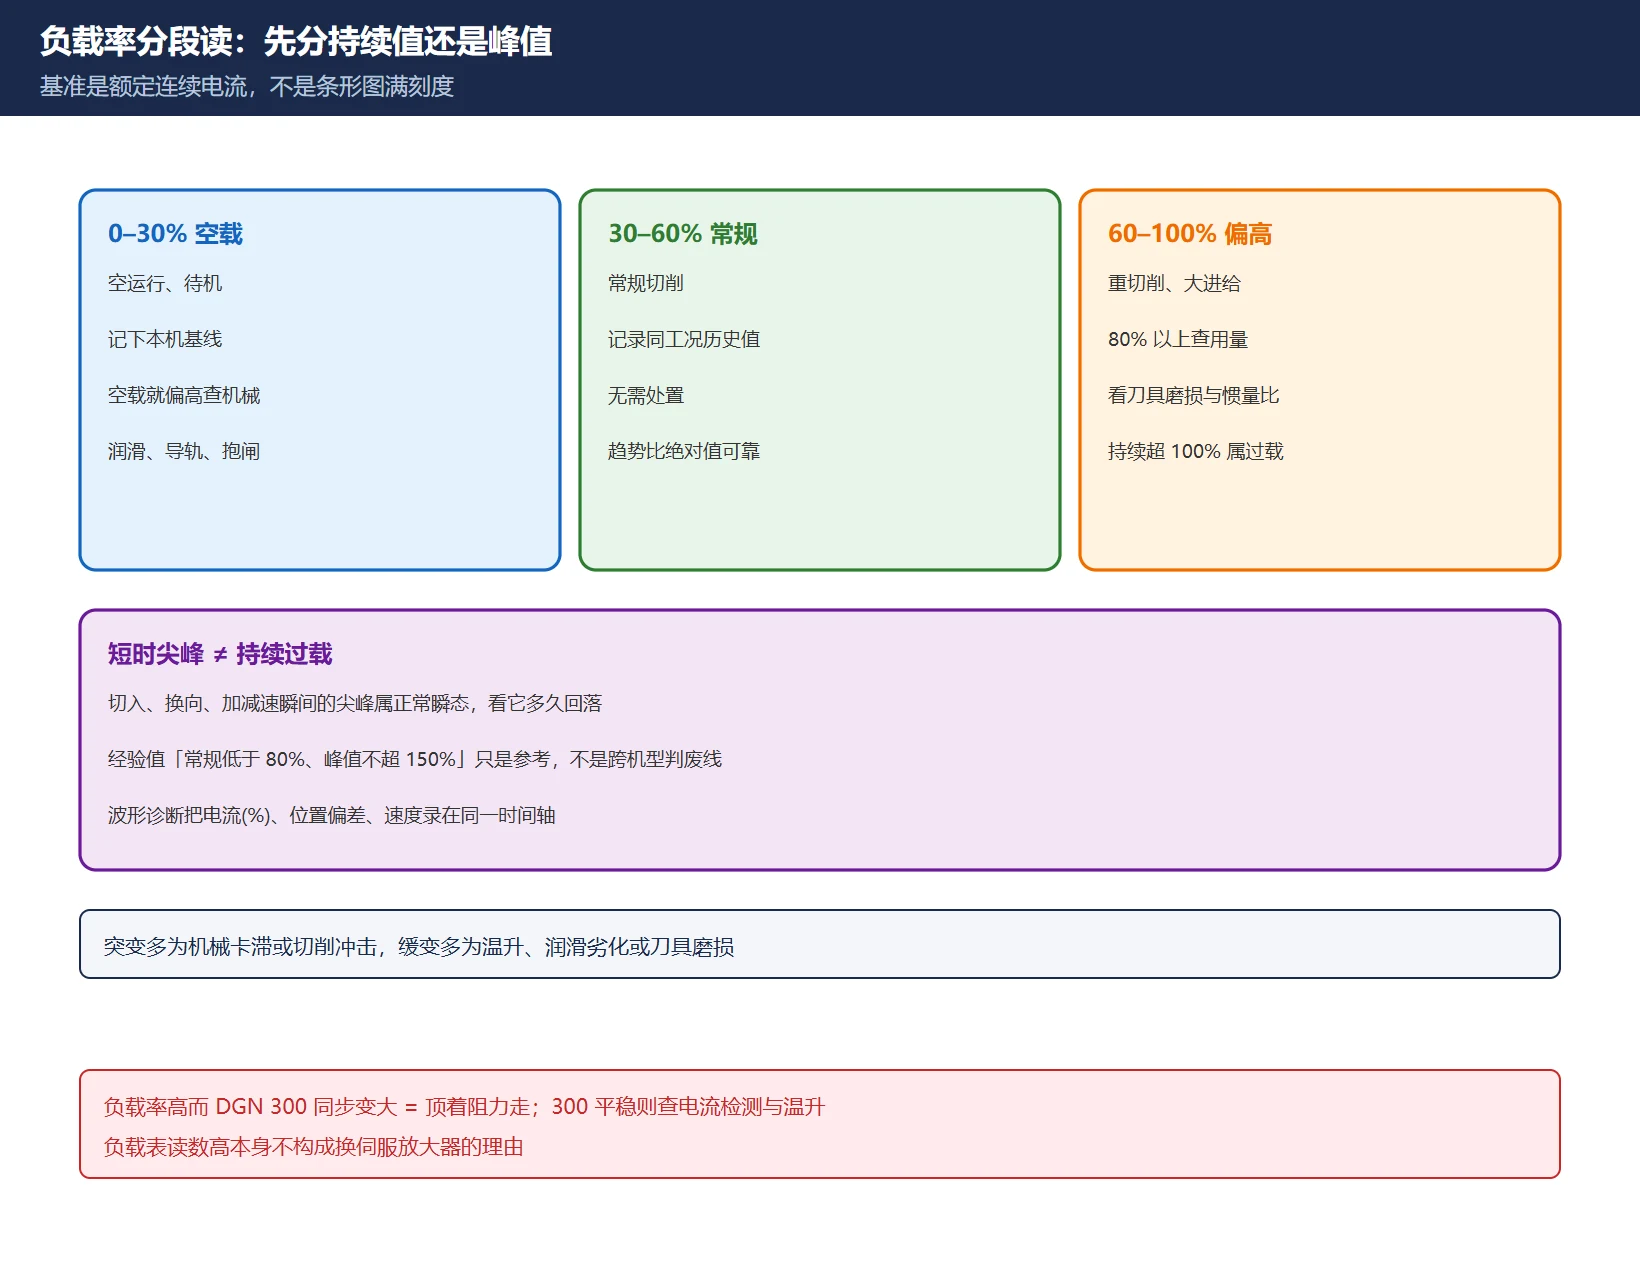
官方 0i-D 维护指南在 SV 监视画面里把「实际电流(%)」定义为相对于电机额定连续电流的百分比。中文现场资料普遍给出的经验分段是:正常切削应低于 80%,短时峰值不超过 150%,持续超过 100% 视为过载。
⚠️ 这两类数字不是同一件事:条形图的满刻度、额定连续电流、短时允许峰值三者基准不同。因此本文给的是「读法」而不是「判废线」:
| 读数区间 | 常见工况 | 该做什么 |
|---|---|---|
| 0–30% | 空运行、待机 | 记下基线;若空载就偏高,先查机械阻力与润滑 |
| 30–60% | 常规切削 | 正常,记录同工况基线供日后对比 |
| 60–80% | 重切削、大进给 | 观察趋势;对比同程序历史值 |
| 80–100% | 接近连续额定 | 查切削用量、刀具磨损、惯量比与增益 |
| >100% 持续 | 过载状态 | 立即分诊,别靠改增益压下去 |
表 3 负载率分段读法(以本机额定电流为基准)
峰值 vs 持续值:切入、换向、加减速瞬间的尖峰属于正常瞬态,看的是它多久回落;持续抬高才代表阻力或参数问题。这也是波形诊断的价值——把「电流(%)」「位置偏差」「速度」录在同一时间轴上,看突变还是缓变。突变多为机械卡滞或切削冲击,缓变多为温升、润滑劣化或刀具逐渐磨损。
四、诊断号交叉读:200–204 与 300 才是硬证据
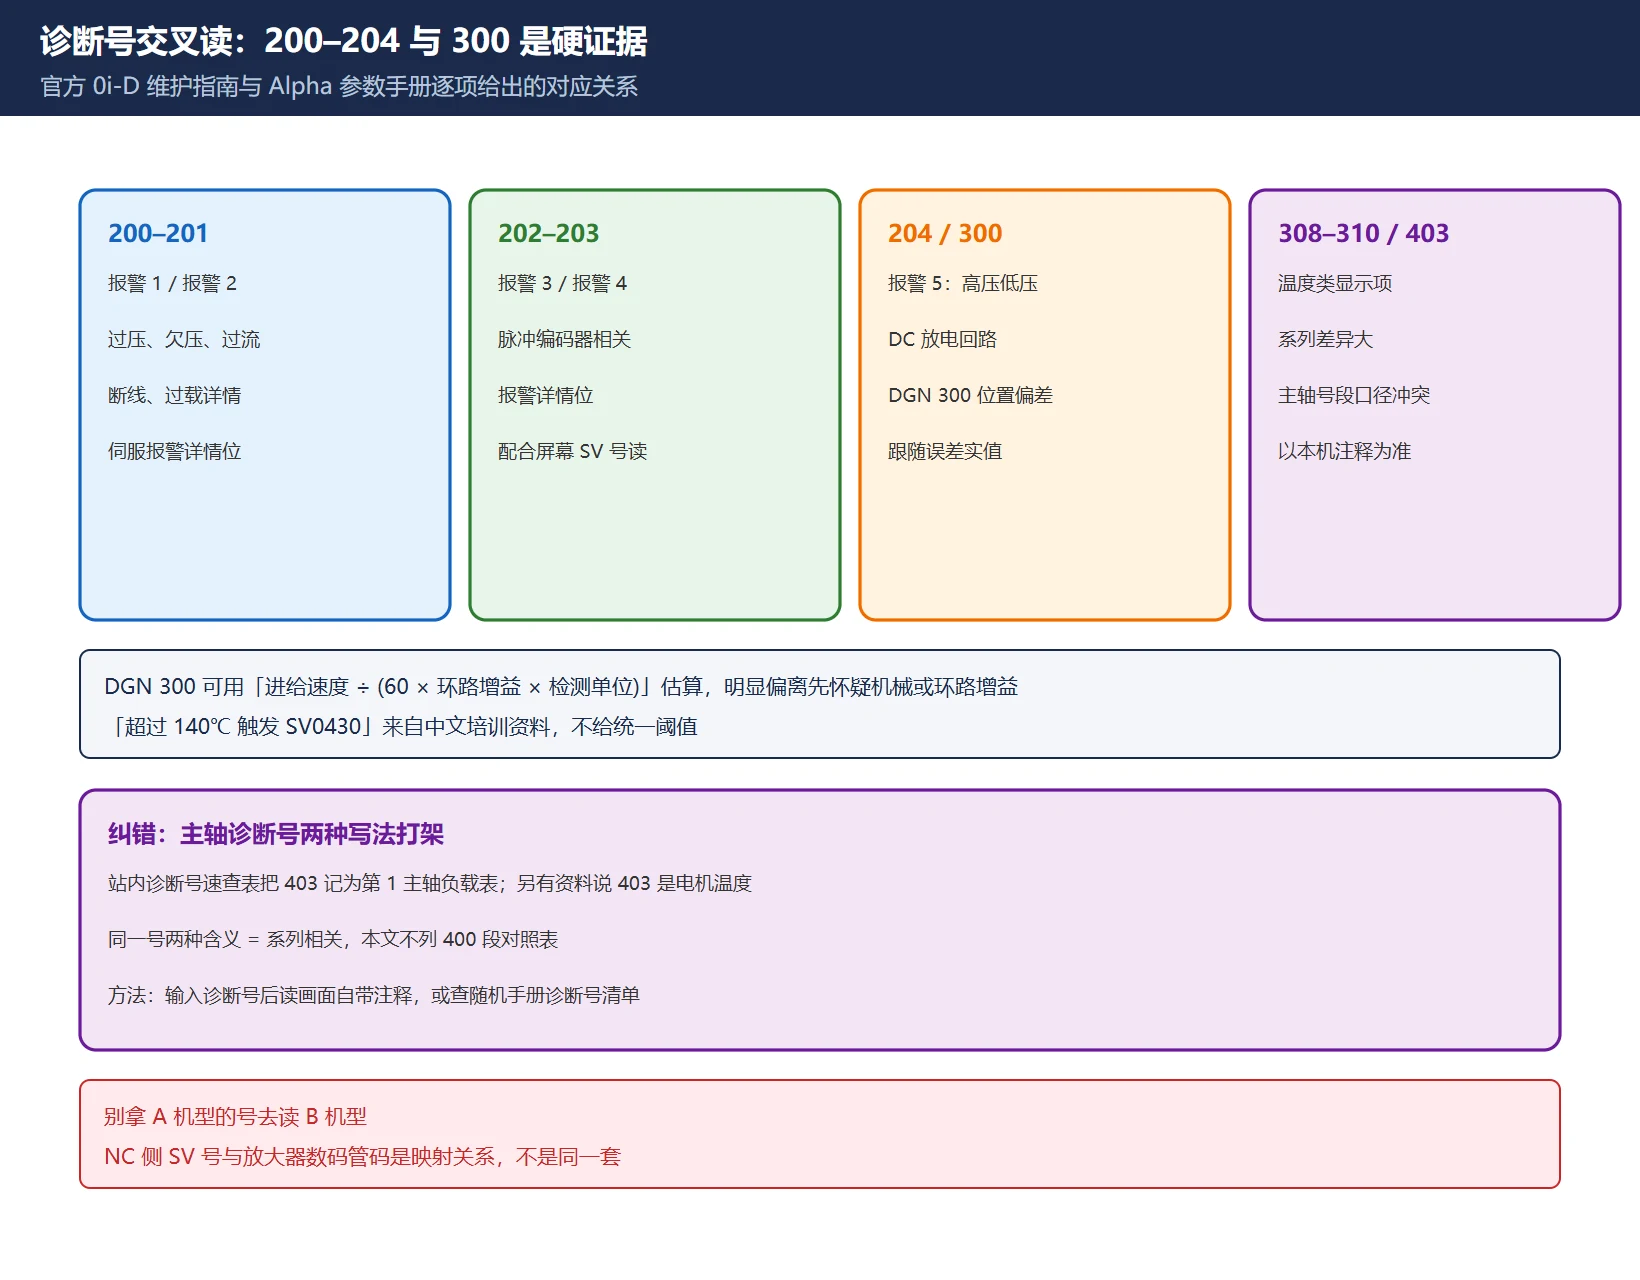
GE Fanuc Alpha 系列参数手册与 0i-D 维护指南对 SV 监视画面逐项给出了诊断号,这部分是官方可核实的:
| 画面项 | 诊断号 | 用途 |
|---|---|---|
| 报警 1 | 200 | 伺服报警详情(过压/欠压/过流/异常电流等位) |
| 报警 2 | 201 | 断线、过载详情 |
| 报警 3 / 4 | 202 / 203 | 脉冲编码器相关报警详情 |
| 报警 5 | 204 | 高电压、低电压、DC 放电回路故障等详情 |
| 位置误差 | 300 | 各轴实时位置偏差(跟随误差) |
300 是最容易被忽略的一列:如果负载率高而 DGN 300 同步变大,轴是在「顶着阻力走」;如果负载率高但 300 平稳,更可能是电流检测、绕组温升或显示基准的问题。按官方手册,位置偏差可用 进给速度 ÷ (60 × 环路增益 × 检测单位) 估算,读数明显偏离估算值时先怀疑机械或环路增益。
温度类诊断号 308(伺服电机温度)、309(脉冲编码器温度)、310(放大器逆变器温度)以及「超过 140℃ 触发 SV0430」的说法,来自中文维修与培训资料,不同系列显示项并不一致 → 标注「以本机诊断画面注释为准」,不作为通用结论。
🚨 纠错三:主轴诊断号口径互相打架。站内 诊断号速查表 把 403 记为「第 1 主轴负载表(%)」、410 记为「第 1 主轴报警码」;而流传甚广的中文长文把 403 记为「主轴电机温度」、410 记为「第 1 主轴负载表」。同一个号两种含义,说明这是系列相关而非通用定义。本文不给 400 段对照表,只给方法:在诊断画面输入号后读画面自带的注释,或查随机手册的诊断号清单;不要拿 A 机型的号去读 B 机型。
表 4 官方可核实的诊断号与存疑号段
| 可信级别 | 诊断号 | 本文写法 |
|---|---|---|
| 官方手册 | 200–204、300 | 直接列出并给判读动作 |
| 系列相关 | 308–310 温度类 | 给用途,不给统一阈值 |
| 口径冲突 | 403 / 410 / 411 主轴号段 | 明确不列对照表,以本机注释为准 |
五、高负载率的五种归因与判别动作
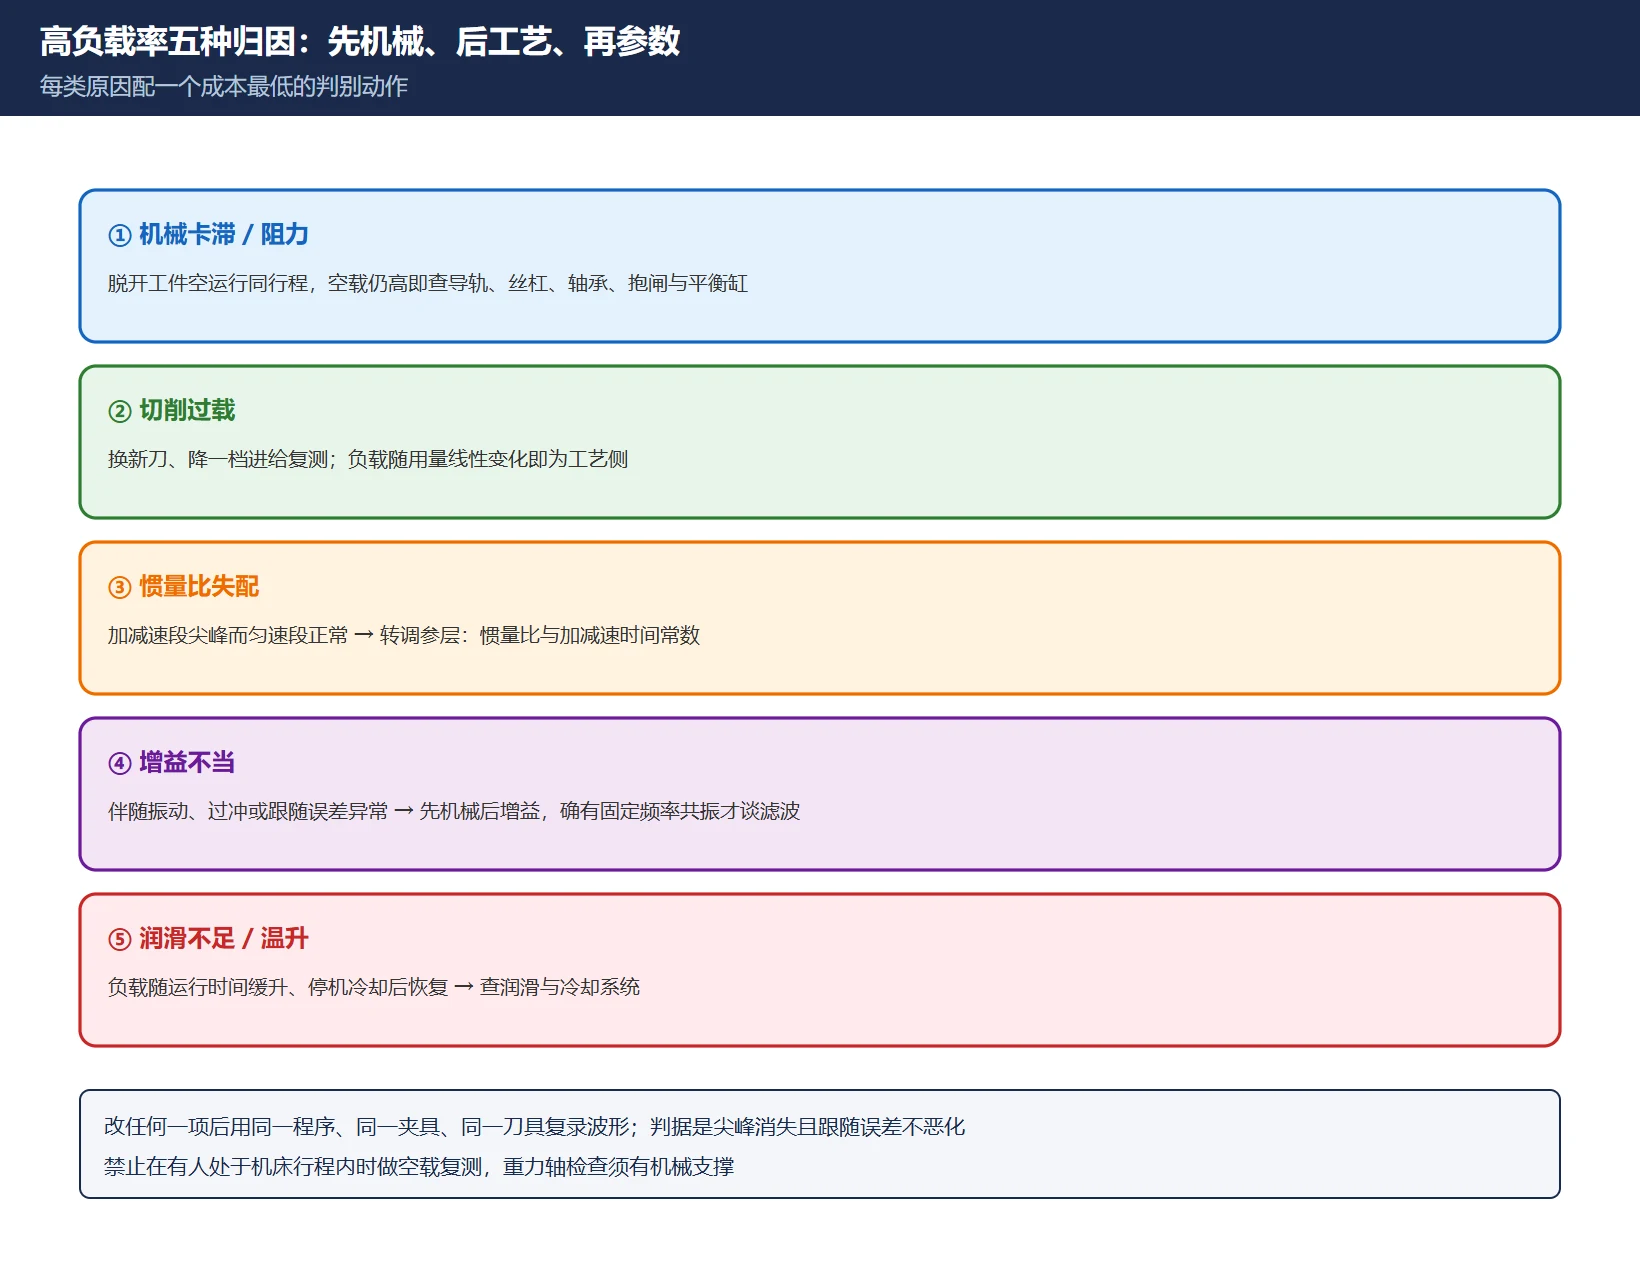
别一上来就调增益。按「先机械、后工艺、再参数」的顺序,五类原因各有一个成本最低的判别动作:
- 机械卡滞/阻力:脱开工件空运行同行程,空载负载仍高即指向导轨、丝杠、轴承、抱闸未完全松开或平衡缸压力;配合 DGN 300 看是否同步抬升。
- 切削过载:换一把新刀、降一档进给复测;负载随切削用量线性变化即为工艺侧。
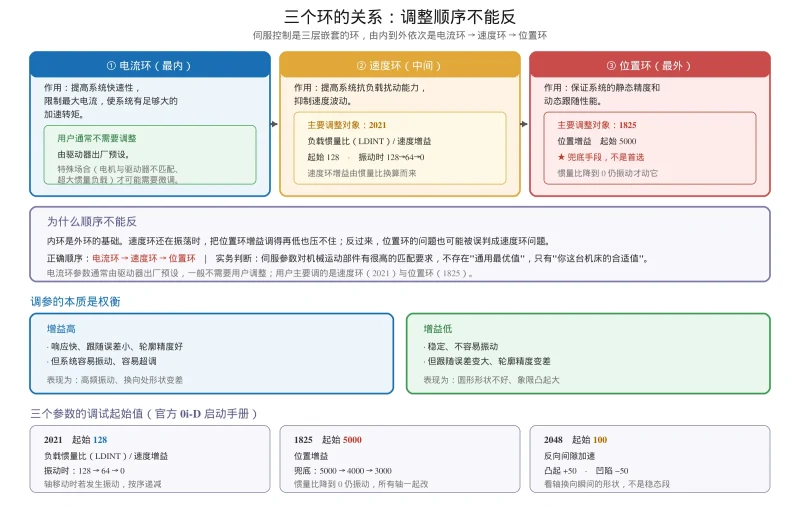
- 惯量比失配:加减速段出现尖峰而匀速段正常;这属于调参层,见惯量比怎么算与加减速时间常数。
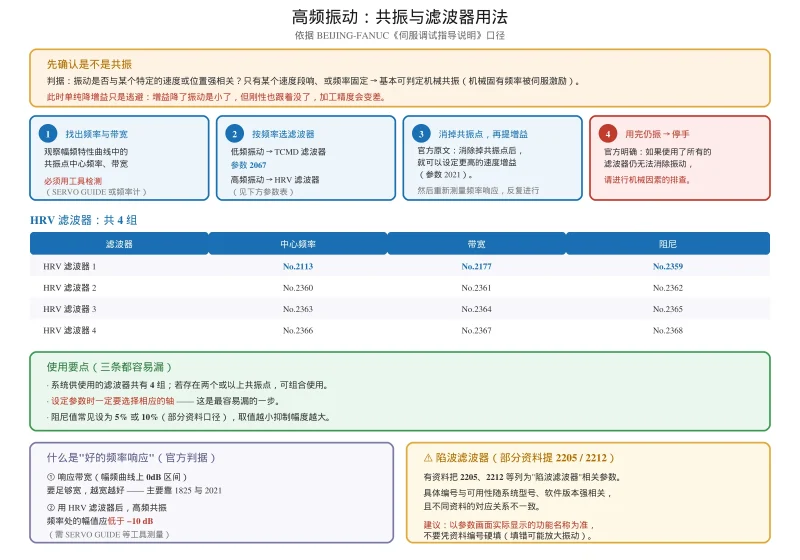
- 增益不当:伴随振动、过冲或跟随误差异常;见增益调整与伺服振动排查,确有固定频率共振才考虑陷波滤波。
- 润滑不足/温升:负载随运行时间缓慢抬升、停机冷却后恢复;查润滑与集中润滑报警那条线。
表 5 五种归因 × 判别动作 × 对应站内文章
| 归因 | 最低成本判别 | 指向 |
|---|---|---|
| 机械卡滞 | 空载同行程复测 | 机械链、抱闸、平衡缸 |
| 切削过载 | 换新刀 / 降进给复测 | 工艺参数 |
| 惯量比失配 | 看加减速段尖峰 | /1558.html、/3017.html |
| 增益不当 | 看振动与 DGN 300 | /1307.html、/1313.html |
| 润滑/温升 | 冷机 vs 热机对比 | 润滑系统、冷却 |
六、波形诊断与「换板还是调参」
波形诊断(W.DGNS)的正确用法不是截图发群,而是同工况对比:记录故障件加工程序,把电流(%)、位置偏差、速度三通道对齐,改完任何一项后用同一程序、同一夹具、同一刀具复录一次。判据是「尖峰是否消失且跟随误差不恶化」,不是「看起来顺眼了」。
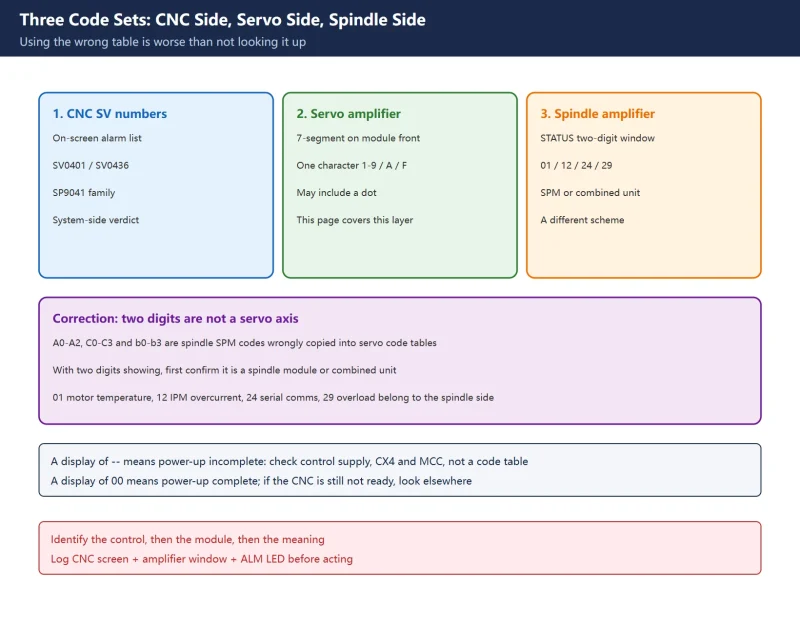
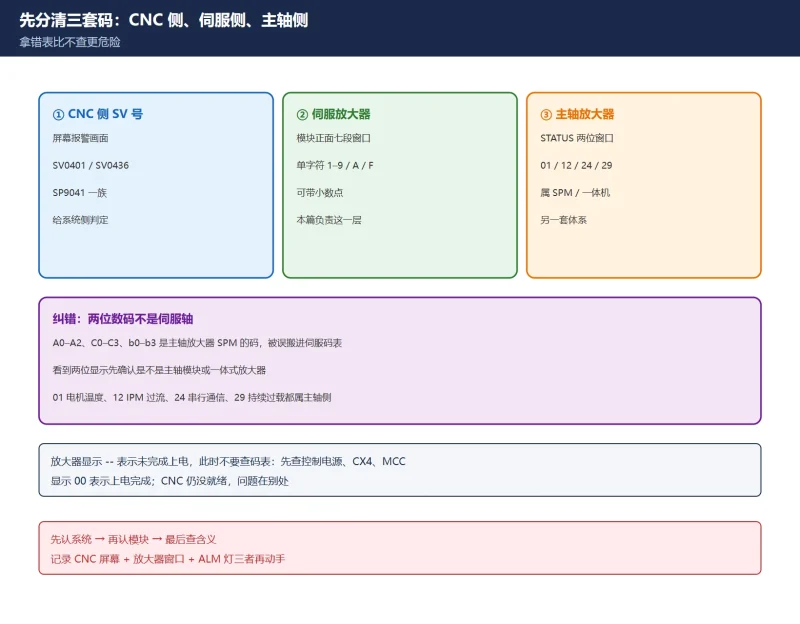
至于换板:负载表读数高本身不构成换伺服放大器的理由。放大器侧的硬证据是它自己报的码(见伺服放大器数码管码 对应的 NC 侧 SV 号体系)与 DGN 200–204 的过流/欠压位。若 NC 侧出现 SV0436 OVC 一类过流报警,先按报警详情位区分「电机与电缆侧」还是「放大器侧」,再决定测绝缘还是换驱动;把过流归咎于「负载表数字大」而直接换板,是最常见的浪费。
安全红线:查看与录制波形不需要改参数;一旦要改增益、加减速或显示开关,先导出参数与梯形图留证,改一项记一项。禁止在有人处于机床行程内时做空载复测;重力轴相关检查须有机械支撑。
七、与站内调参层内容的分工
站内已有三篇是调参层(怎么设增益、怎么算惯量、怎么消振),本文是读数层(读到的数说明什么)。层次不同,但互为入口:
- 读出一个「持续偏高」→ 去 增益调整 / 伺服振动过冲 判断该动哪个环;
- 读出「只在加减速段高」→ 去 惯量比 / 加减速 1620/1622;
- 读出「负载正常却报过流」→ 去 诊断号速查表 与放大器码表追硬件侧;
- 需要把判断过程留成证据 → 参数与梯形图导出。
表 6 读数层 → 调参层的导流对照
| 读数层现象(本文) | 调参层文章 | 关系 |
|---|---|---|
| 持续 80–100% | /1307.html | 先确认机械,再谈增益 |
| 加减速尖峰 | /1558.html、/3017.html | 惯量与时间常数 |
| 伴随振动 | /1313.html、/3151.html | 先机械后滤波 |
| 读数与报警不符 | /1342.html | 转诊断号与放大器码 |
常见问题
FANUC 伺服负载表在哪里看?
三处:日常巡检用 POS → [▷] → [MONI] 的负载条形图;定量判定用 SYSTEM → [▷] → [SV 设定] → [SV 监视] 的「实际电流(%)」;追因用 SYSTEM → [诊断] 的诊断号。若 SV 设定软键不出现,官方 0i-D 维护指南的处置是设 3111#0 SVS = 1 后断电重启。
FANUC 伺服负载率多少算正常?
没有跨机型通用的判废线。可核实的是「实际电流(%)」= 相对于额定连续电流的百分比;中文现场资料的常见经验是常规切削低于 80%、短时峰值不超 150%、持续超 100% 视为过载。先看空载基线、再看同工况趋势,比套一个固定数字可靠。峰值与持续值必须分开判断。
FANUC 负载率高是不是要换伺服放大器?
通常不是。先按本文第五节用空载复测、换刀复测、DGN 300 交叉读把机械/工艺/参数分开;放大器侧的硬证据是它自身报的码与 DGN 200–204 的过流/欠压位,而不是负载表百分比。只有确认驱动侧故障(如过流位持续置位、绝缘正常的电机换上仍报)才谈换板。
最后更新:2026-11-09
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。






















暂无评论内容