


先给结论(按 FANUC 官方参数手册):
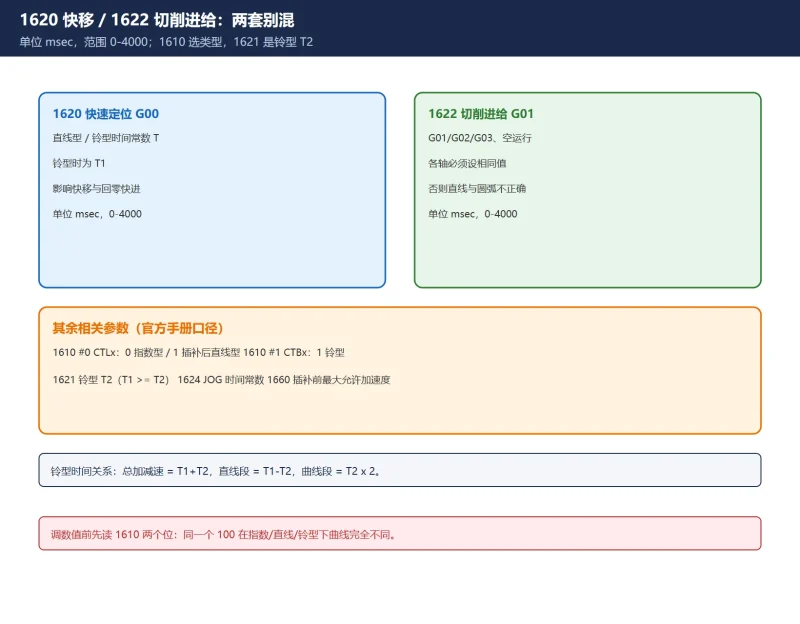
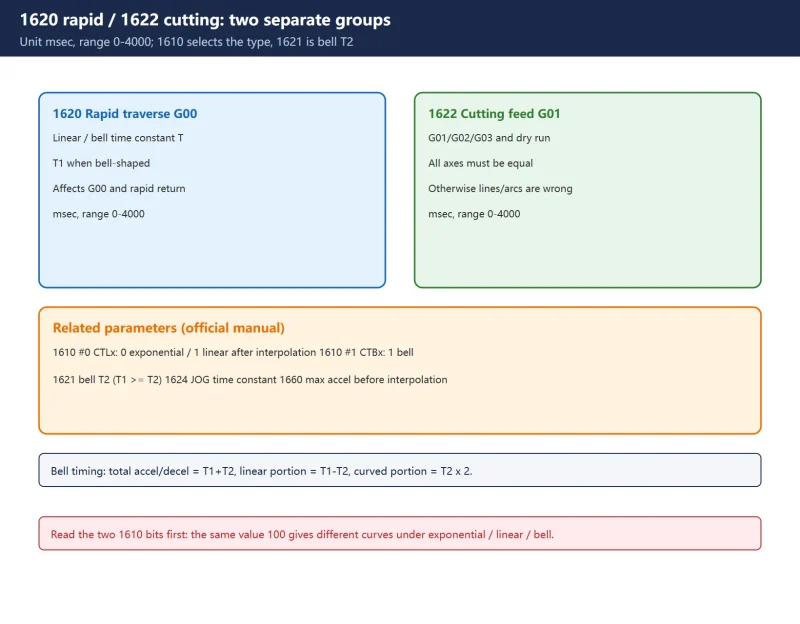
- 1620 = 快速定位(G00)的直线型/铃型加减速时间常数 T(或 T1),单位 msec,范围 0–4000;
- 1622 = 切削进给(G01/G02/G03、空运行)的加减速时间常数,单位 msec,范围 0–4000,除特殊应用外各轴必须设相同值;
- 加减速类型由 1610 的 bit0(CTLx)与 bit1(CTBx) 选择:指数型 / 插补后直线型 / 铃型。
参数号与位定义以 FANUC Series 30i/300i/300is-MODEL A 参数手册(B-63944EN/03)为准。不同系列的号段与选项差异大,请以本机随机参数手册核对后再改。本文只写有手册佐证的号,不列来路不明的”拐角减速参数组”编号。
30 秒速查:症状 → 先动哪一组
| 症状 | 方向 | 先查 |
|---|---|---|
| 拐角过冲、启停冲击、振动 | 时间常数偏小 | 1620(快移)/ 1622(切削)原值与机械承受力 |
| 圆角变钝、拐角处慢、循环时间变长 | 时间常数偏大 | 1622 是否被调大、1620 与 1621 的 T1/T2 关系 |
| 直线/圆弧不圆、两轴轨迹不一致 | 各轴时间常数不同 | 1622 各轴必须相同(手册明确要求) |
| 加减速生硬或”一顿一顿” | 类型选择不对 | 1610 #0/#1 是指数、直线还是铃型 |
| 调了没效果 | 顺序反了或功能叠加 | 是否先定了增益与加减速就急着开 AICC |
一、两类加减速别混:1620 快移、1622 切削进给
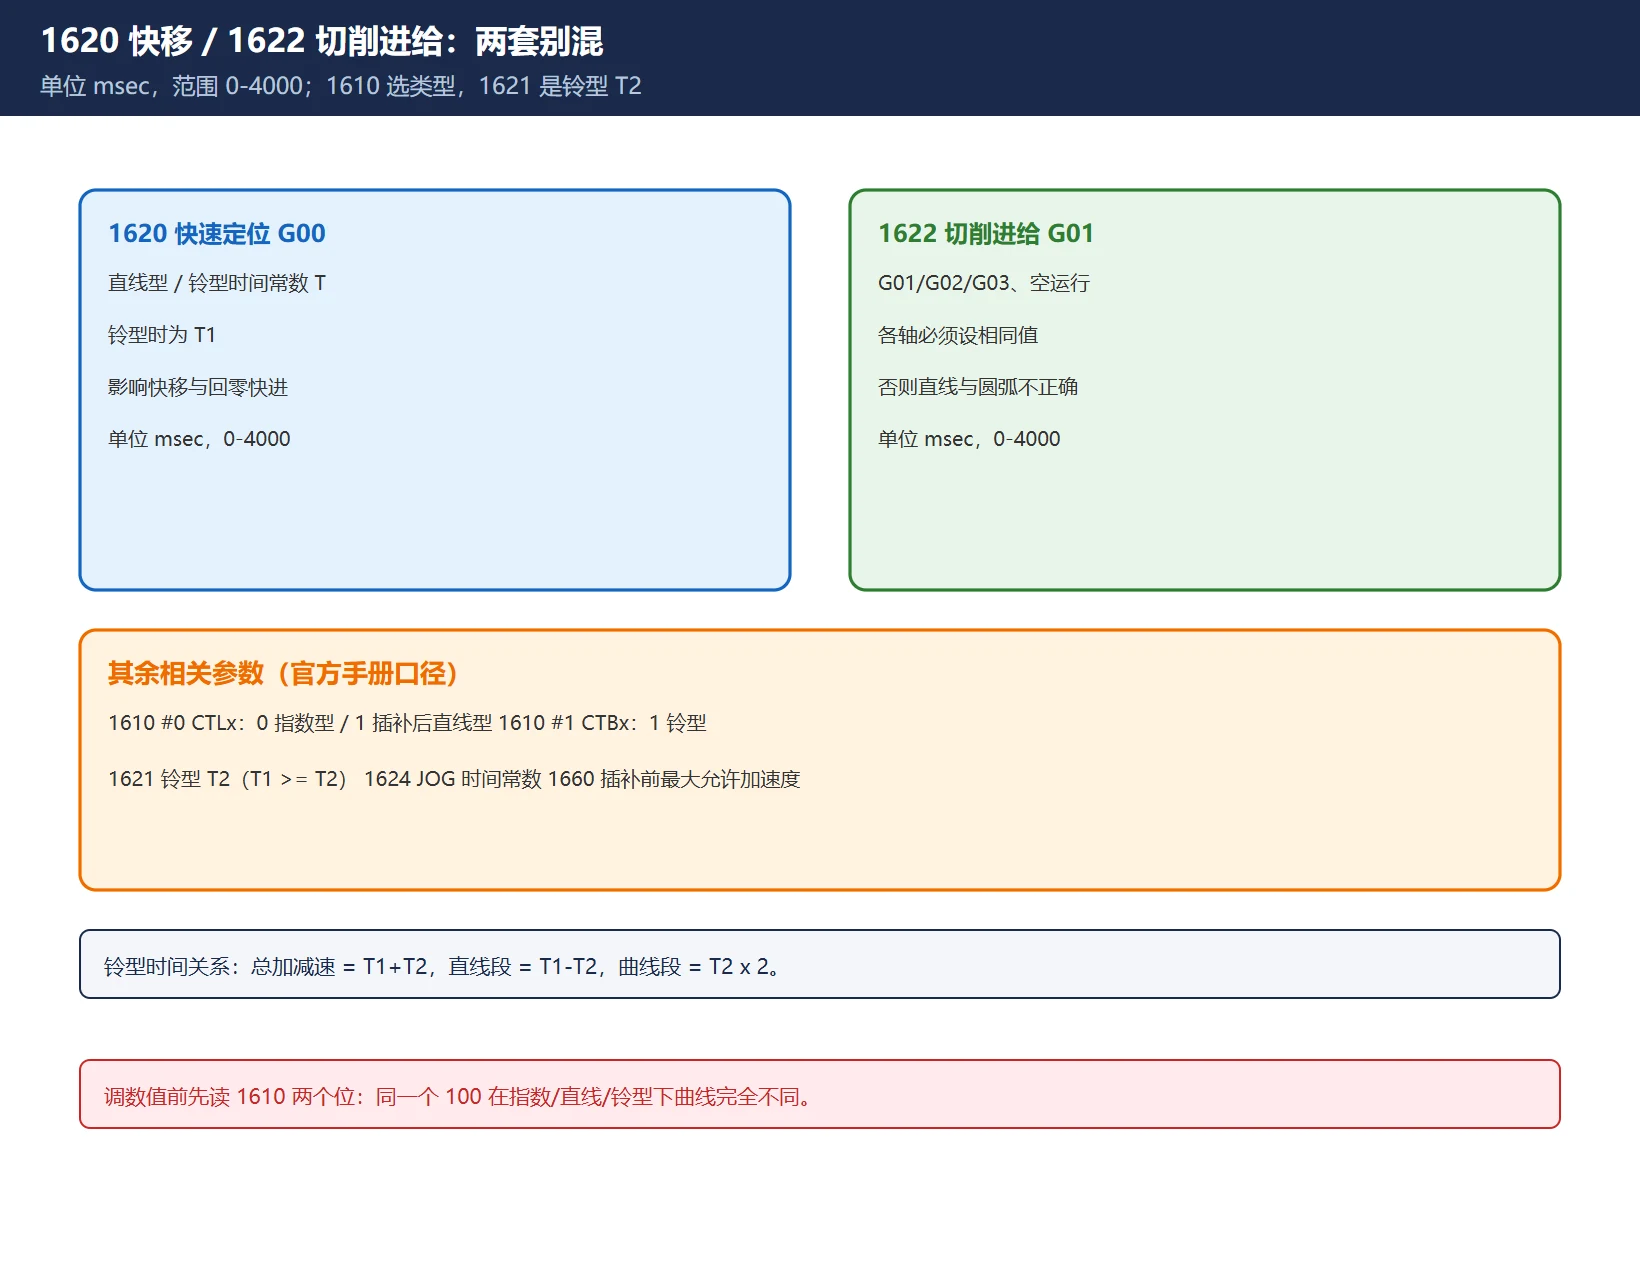
快速定位和切削进给是两套独立的加减速:
| 参数 | 管什么 | 单位 / 范围 | 关键点 |
|---|---|---|---|
| 1620 | 各轴快速移动的直线型/铃型加减速时间常数 T 或 T1 | msec,0–4000 | 影响 G00、回参考点快进的启停 |
| 1621 | 铃型加减速的 T2(仅铃型时用) | msec | 手册要求 T1 ≥ T2;总加减速时间 = T1+T2 |
| 1622 | 各轴切削进给加减速时间常数 | msec,0–4000 | 指数型/插补后直线型/铃型都用它 |
| 1624 | JOG 进给加减速时间常数 | msec | 手轮/点动,别和 1622 混 |
| 1610 #0 CTLx | 切削进给加减速:0=指数型,1=插补后直线型 | 位参数 | 决定 1622 怎么被解释 |
| 1610 #1 CTBx | 1=铃型加减速 | 位参数 | 与 CTLx 组合使用 |
手册里有一句特别值得抄进本子:1622 若各轴设成不同值,就得不到正确的直线和圆弧。所以遇到”圆不圆、直线有拐点”,先别急着调增益,回头看各轴 1622 是不是被谁单独改过。
铃型的算法也给出得很明确(当 1620 作 T1、1621 作 T2 时):总加减速时间 = T1 + T2,直线段时间 = T1 − T2,曲线段时间 = T2 × 2。这解释了为什么”只把 T1 调大”不一定按你想的方式改变手感——直线段和曲线段是分开变的。
二、为什么改之前要先分清类型
同一个数字 100,在指数型、直线型、铃型下的实际速度曲线完全不同。所以调 1620/1622 之前,必须先读 1610 的两个位,确认当前用的是哪种加减速,否则前后对比没有意义。
另外还有一层:插补前加减速相关参数(如手册中的 1660「插补前加减速各轴最大允许加速度」)与 1620/1622 这类插补后时间常数不是一回事。前瞻、拐角允许速度、角度判定这一类设定,号段随机型和选配差异很大,网上常把不同系列的参数号拼成一张”通用拐角减速表”,照抄往往改到不存在的参数上。本文不给这类号,只给方法:在随机手册里按「插补前加减速/拐角自动减速」章节查本机的号段。
三、拐角减速与「圆角变大」的平衡
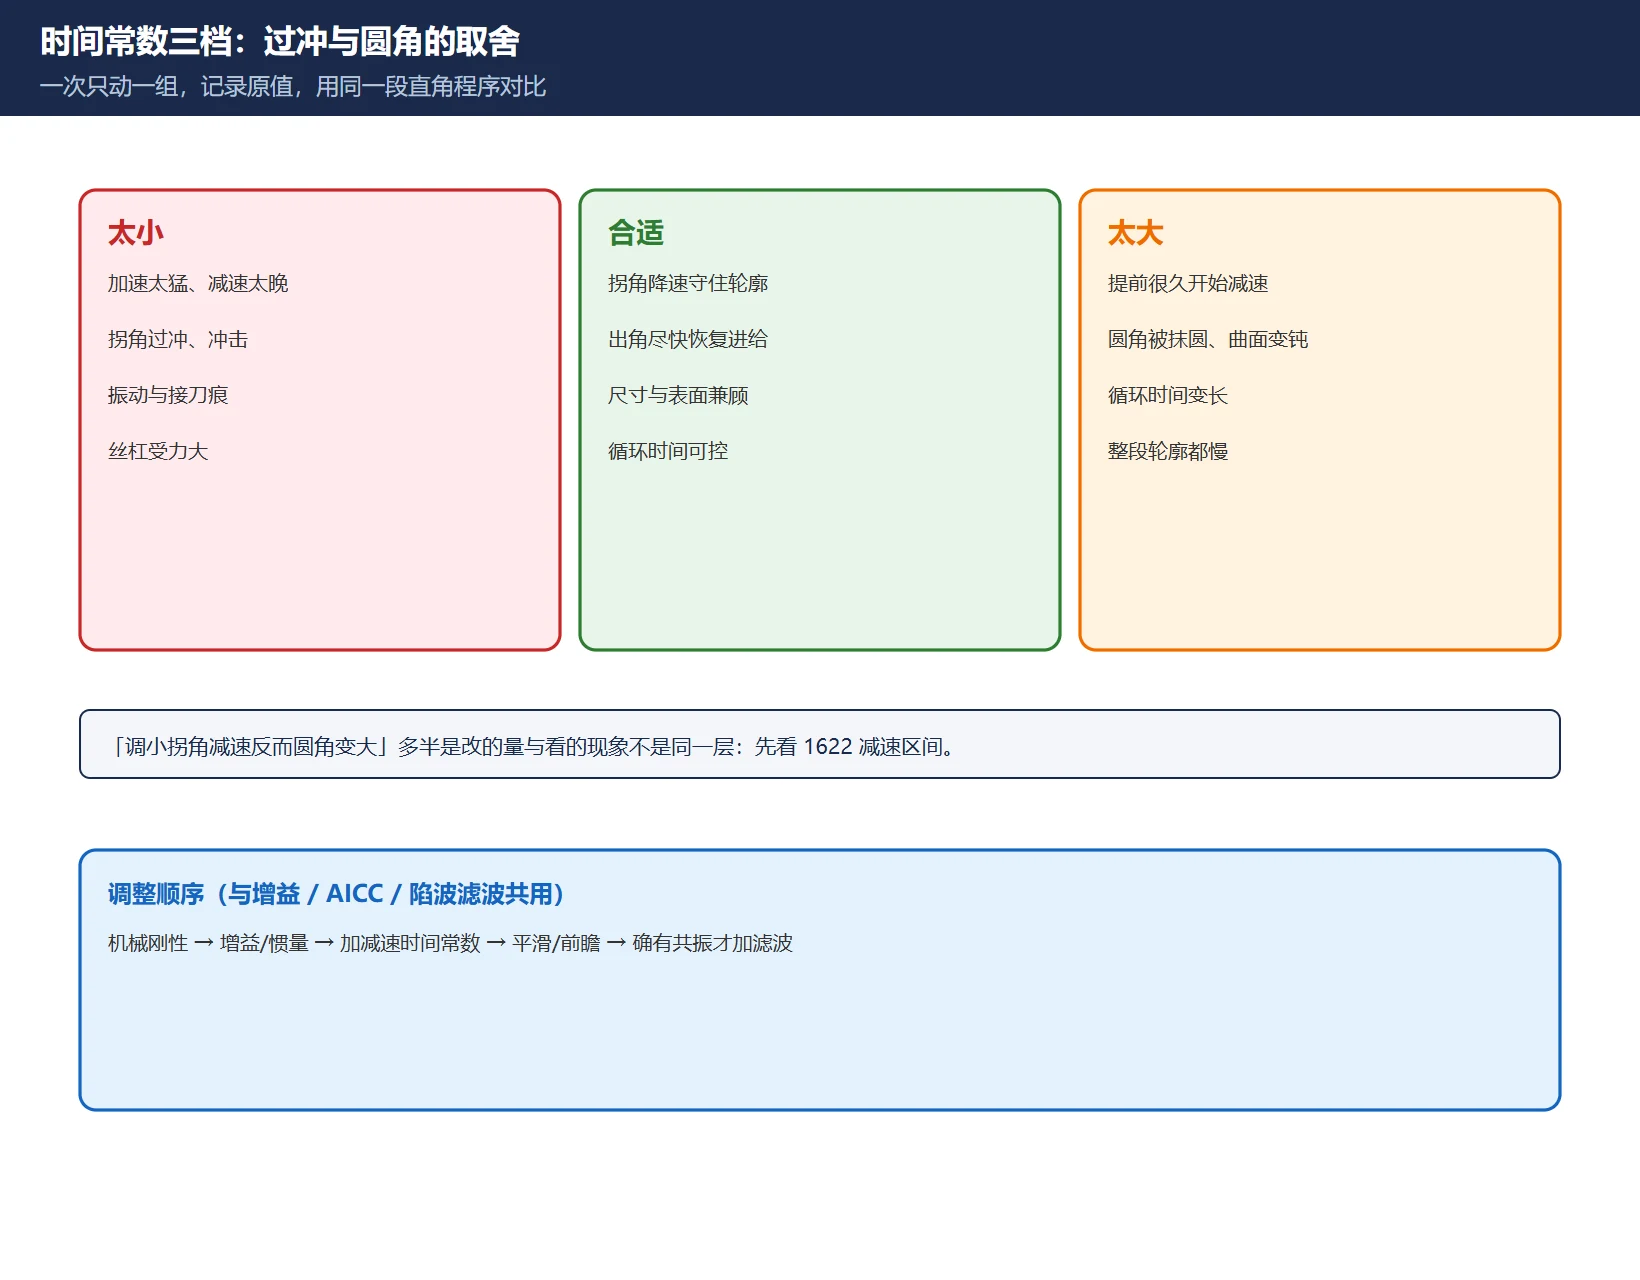
这是一个纯物理的取舍,理解之后就不必背结论:
- 时间常数太小 → 加速太快、减速太晚,拐角处来不及把速度降下来 → 过冲、冲击、振动、接刀痕,机械与丝杠受力大;
- 时间常数太大 → 提前很久就开始减速、过角后慢慢加速 → 拐角被”抹圆”、循环时间变长,曲面看着变钝;
- 合适的值 → 在拐角处把速度降到能守住轮廓的程度,出角后尽快恢复进给。
所以「拐角减速调小了,为什么圆角反而变大」这类问题,多半是改的不是同一个量:调的是前瞻/拐角自动减速的判定,观察到的却是 1622 时间常数变大带来的减速区间变长;或者反过来,把 1622 调大以为能”减速保精度”,结果整段轮廓都慢下来。
先固定一个变量:一次只动 1620 或 1622 一组,记录原值,用同一段带直角的程序跑,比较拐角形状与循环时间,再决定下一组。
四、症状 → 参数对照
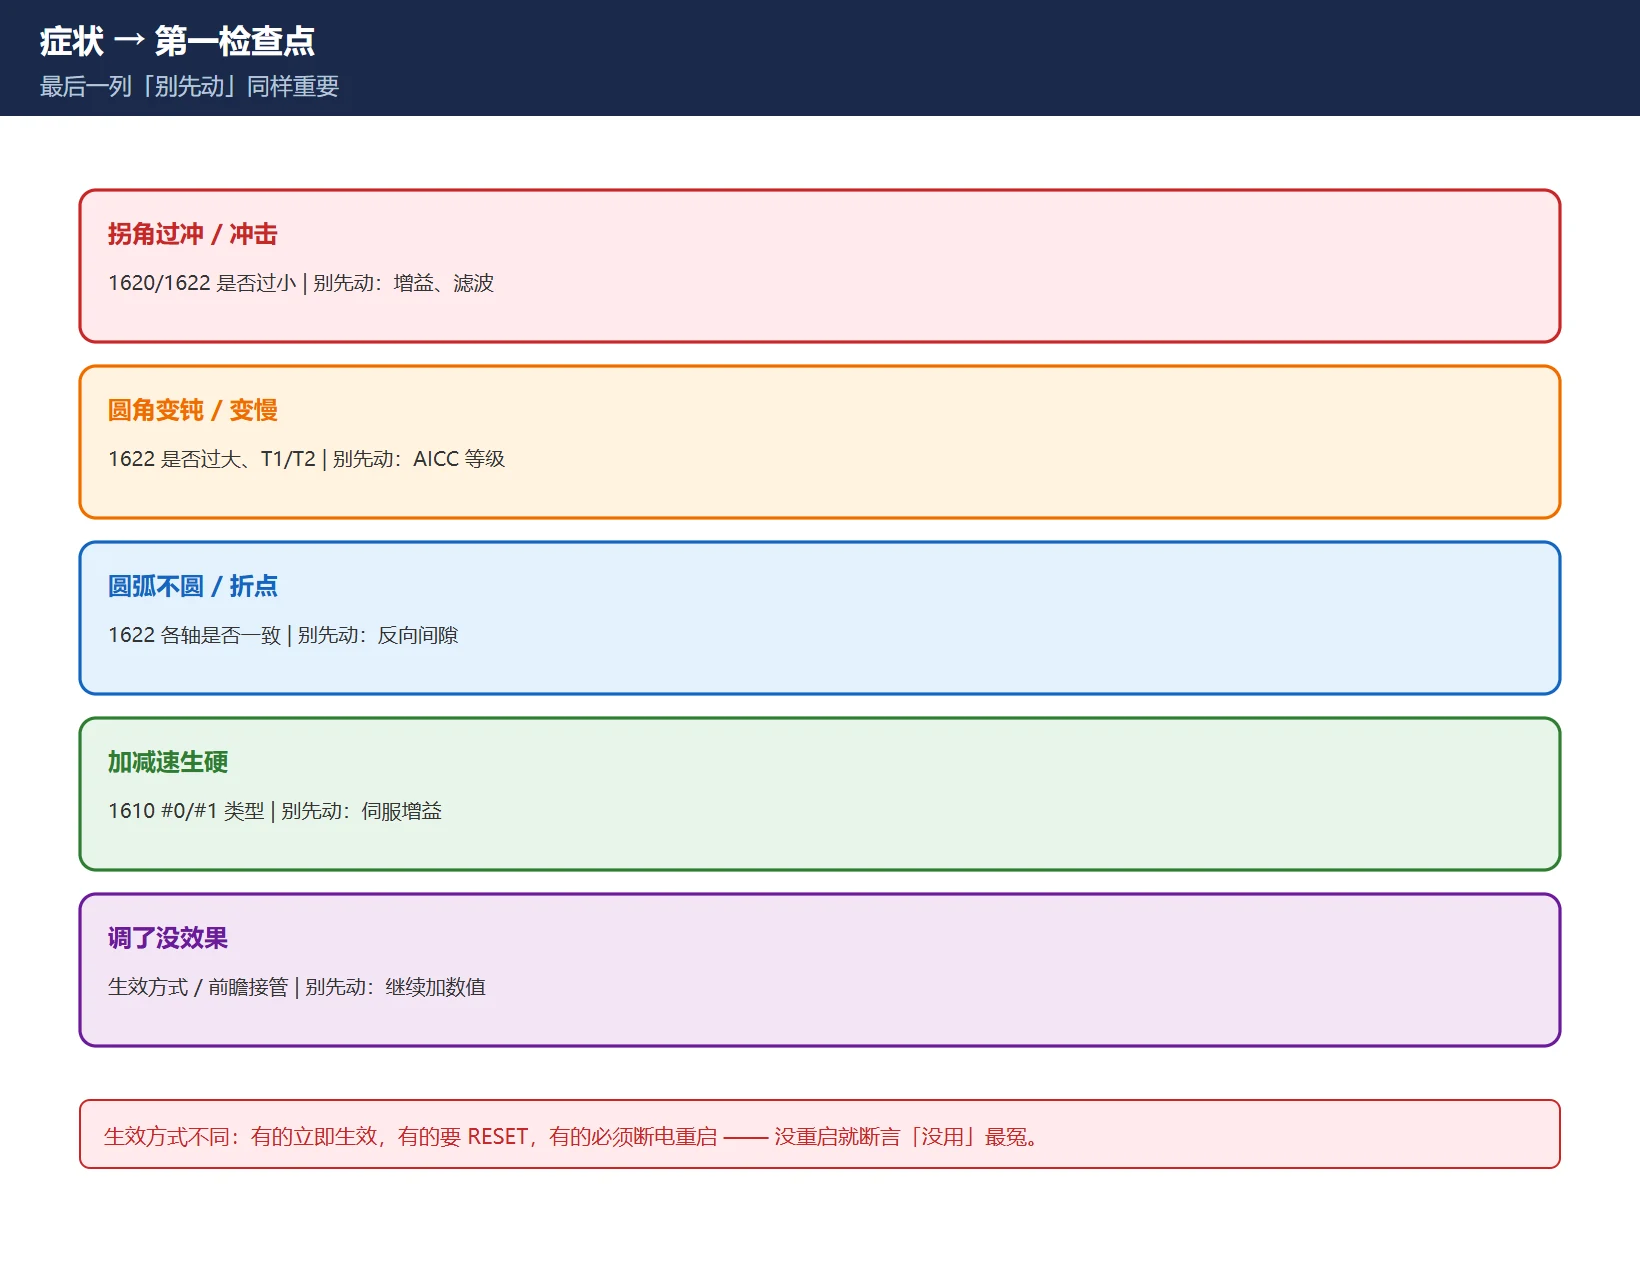
| 症状 | 第一检查点 | 别先动 |
|---|---|---|
| 拐角过冲、启停”哐”一声 | 1620 / 1622 是否过小 | 增益、滤波器 |
| 圆角变钝、循环时间变长 | 1622 是否过大、铃型 T1/T2 比例 | AICC 平滑等级 |
| 圆弧不圆、直线有折点 | 1622 各轴是否一致 | 反向间隙补偿 |
| 加减速生硬、一顿一顿 | 1610 #0/#1 类型选择 | 伺服增益 |
| 调了完全没效果 | 参数生效方式(有的需断电重启)、是否被前瞻功能接管 | 继续加大数值 |
最后一行常被忽略:不同参数的生效方式不同(立即 / RESET / 断电重启)。没按说明重启就断言”调了没用”,是最冤枉的返工。
五、调整顺序与安全边界
必须守的顺序(与站内增益调整、AICC、陷波滤波几篇共用同一条线):
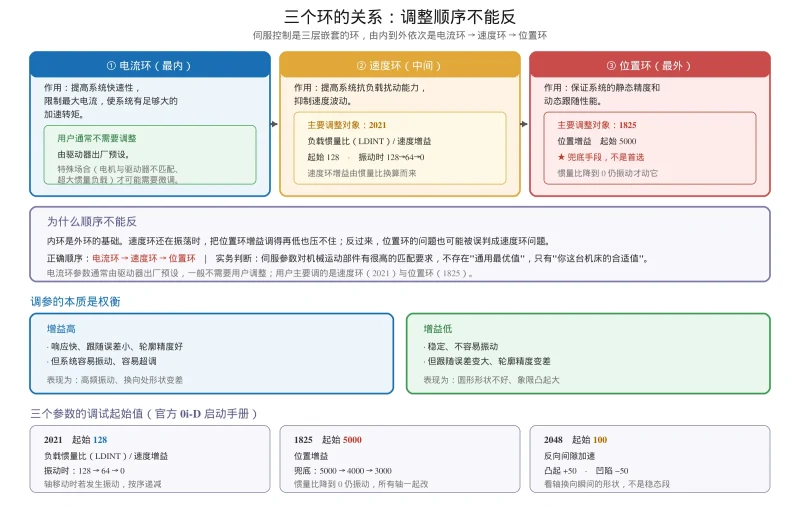
机械刚性 → 增益 / 惯量 → 加减速时间常数 → 平滑 / 前瞻 → 确有共振才加滤波。
安全边界:
- 先留原值(参数表导出或逐项拍照),否则没有回退路径;
- 一次只动一组,动完跑同一段试切程序;
- 不得超过机械承受能力:时间常数一味调小会显著加大滚珠丝杠、联轴器、导轨的冲击载荷,老机床尤其危险;
- 不得为了”追循环时间”把 1622 各轴设成不同值;
- 改完看报警与伺服诊断位,出现 SV 类报警立刻回原值。
六、与前瞻 / AICC 的耦合:先定加减速,再开平滑
高速高精度(AICC / 纳米平滑一类功能)是在已经合理的加减速基础上做前瞻与速度规划。若 1620/1622 本身过大,前瞻算出来的速度会被加减速钳回去,表现为”开了 AICC 没效果”;若过小,平滑叠上去反而放大过冲与振动。
所以顺序是:先把 1620/1622 和增益定稳 → 再开 AICC → 最后才评估滤波。反过来调,会出现”越调越乱、每个参数都像有问题”。站内《FANUC 高速高精度 AICC / 纳米平滑怎么开》里有六类”开了没效果”的分诊,第五、六类正是这一层。
七、用波形与试切验收
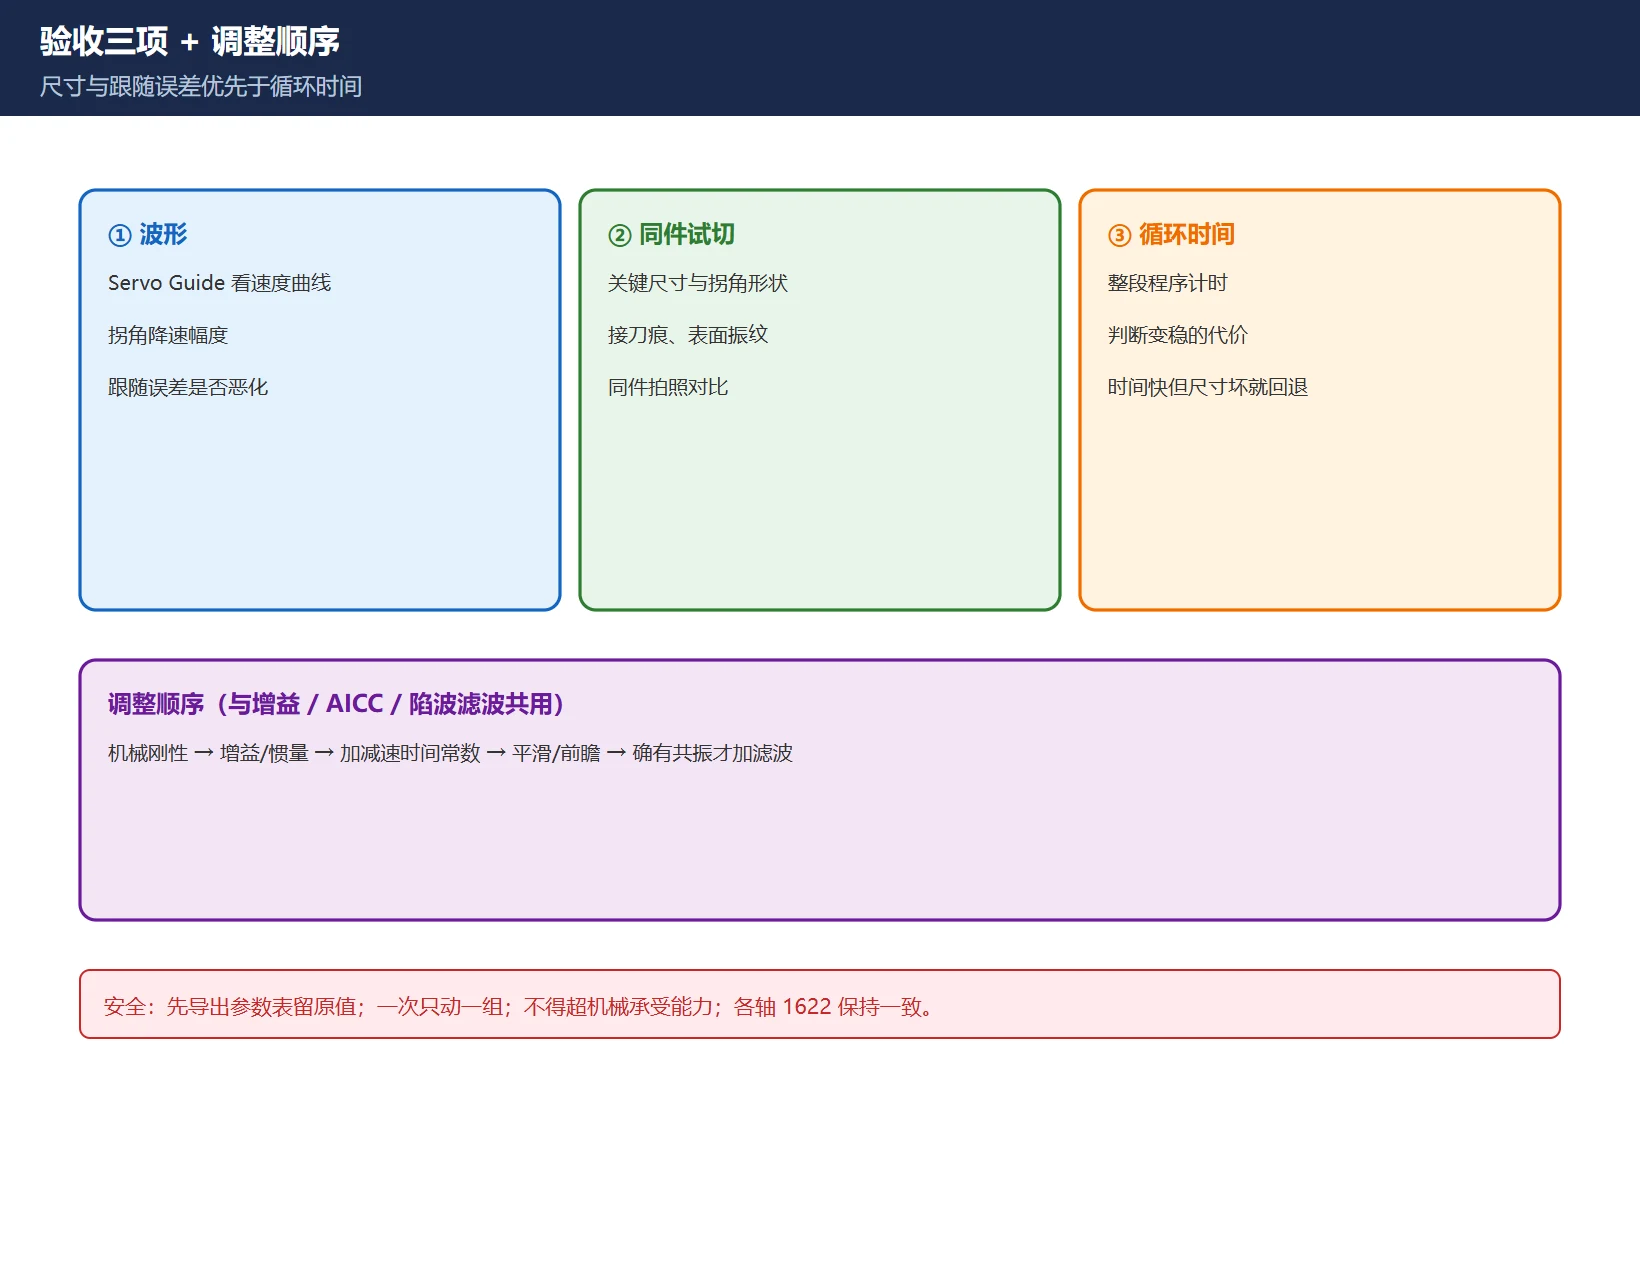
只凭手感判断”变快了/变稳了”不够,三项一起记:
- 波形:用 Servo Guide 之类工具看速度曲线,确认拐角处的降速幅度、加减速率是否符合改动方向,跟随误差有没有恶化;
- 同件试切:量关键尺寸、拐角形状、接刀痕与表面振纹,最好同件拍照对比;
- 循环时间:记录整段程序时间,判断”变稳”是否以明显变慢为代价。
三项都记录再决定保留哪组值。尺寸与跟随误差优先于循环时间;时间略快但尺寸变坏,回退。
常见问题
1620 和 1622 分别管快移还是切削进给?
1620 管快速定位(G00 等)的直线型/铃型加减速时间常数 T(铃型时为 T1),1622 管切削进给(G01/G02/G03、空运行)的加减速时间常数,单位都是 msec、范围 0–4000。两者各自独立;另外 1624 是 JOG 进给的时间常数,不要混进来。类型则由 1610 的 bit0/bit1 决定。
拐角减速调小了,为什么圆角反而变大?
通常是改的变量和观察的现象不是同一个量:拐角自动减速的判定与 1622 时间常数带来的减速区间不是一回事。1622 调大后,系统提前开始减速、出角后慢慢恢复,整段轮廓被”抹圆”、循环时间也变长。先固定一个变量、只动一组参数,用同一段带直角的程序对比拐角形状与循环时间,再判断到底是哪一层在起作用。
和 AICC / 纳米平滑一起开,先调哪个?
先调加减速(1620/1622)与增益,把机械与速度曲线定稳,再开 AICC / 平滑 / 前瞻,最后才考虑滤波。加减速没定好时,前瞻算出的速度会被钳回去,看起来就是”开了没效果”;反过来加减速过小又叠平滑,会放大过冲。另外注意各参数的生效方式,有的需要断电重启才生效。
最后更新:2026-11-07
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容