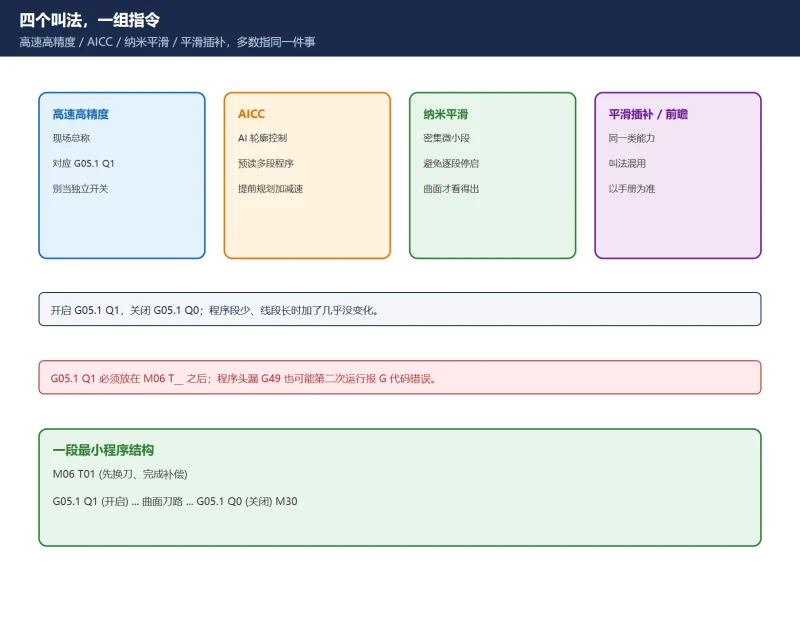



先给结论:G05.1 Q1 打开高速高精度(AI 轮廓控制一类功能)、G05.1 Q0 关闭;程序里写了不等于生效,必须同时满足「功能已开通 + 参数侧已使能 + 程序是密集微小段」三个条件。
关于参数号:网上常见把一组具体参数号(如 19581、8486、8490 之类)当成”AICC 参数表”互相转载,但这些号在 FANUC 公开可查的操作手册里无法逐一对应,且高速高精度相关号段随机型、软件版本与选配差异极大。本文遵守一条底线:不列未经随机手册核对的参数号,只给可复核的指令、菜单路径、判定顺序和验收方法。要改参数,请以本机随机手册的参数说明为准。
30 秒速查
| 现象 | 最可能的原因 | 先查这里 |
|---|---|---|
程序里加了 G05.1 Q1 完全没变化 | 功能未开通 / 参数侧未使能 | 规格或选项画面、SYSTEM → [PRMTUN] 高精度设定 |
| 提示 G 代码错误 / 轴控功能错误 | 指令位置不对 | 把 G05.1 Q1 放到 M06 T__ 之后 |
| 速度上不去、不走程序里的 F 值 | 进给被钳制 | F 值、进给倍率、加减速时间常数、各轴最大速度 |
| 反而变慢、循环时间变长 | 前瞻与拐角减速在起作用 | 对比开关两种模式的循环时间 |
| 曲面变钝 / 微小段过切、接刀痕变了 | 平滑与精度设定不匹配 | 回退参数、先定加减速再谈平滑 |
一、先把四个叫法理清楚
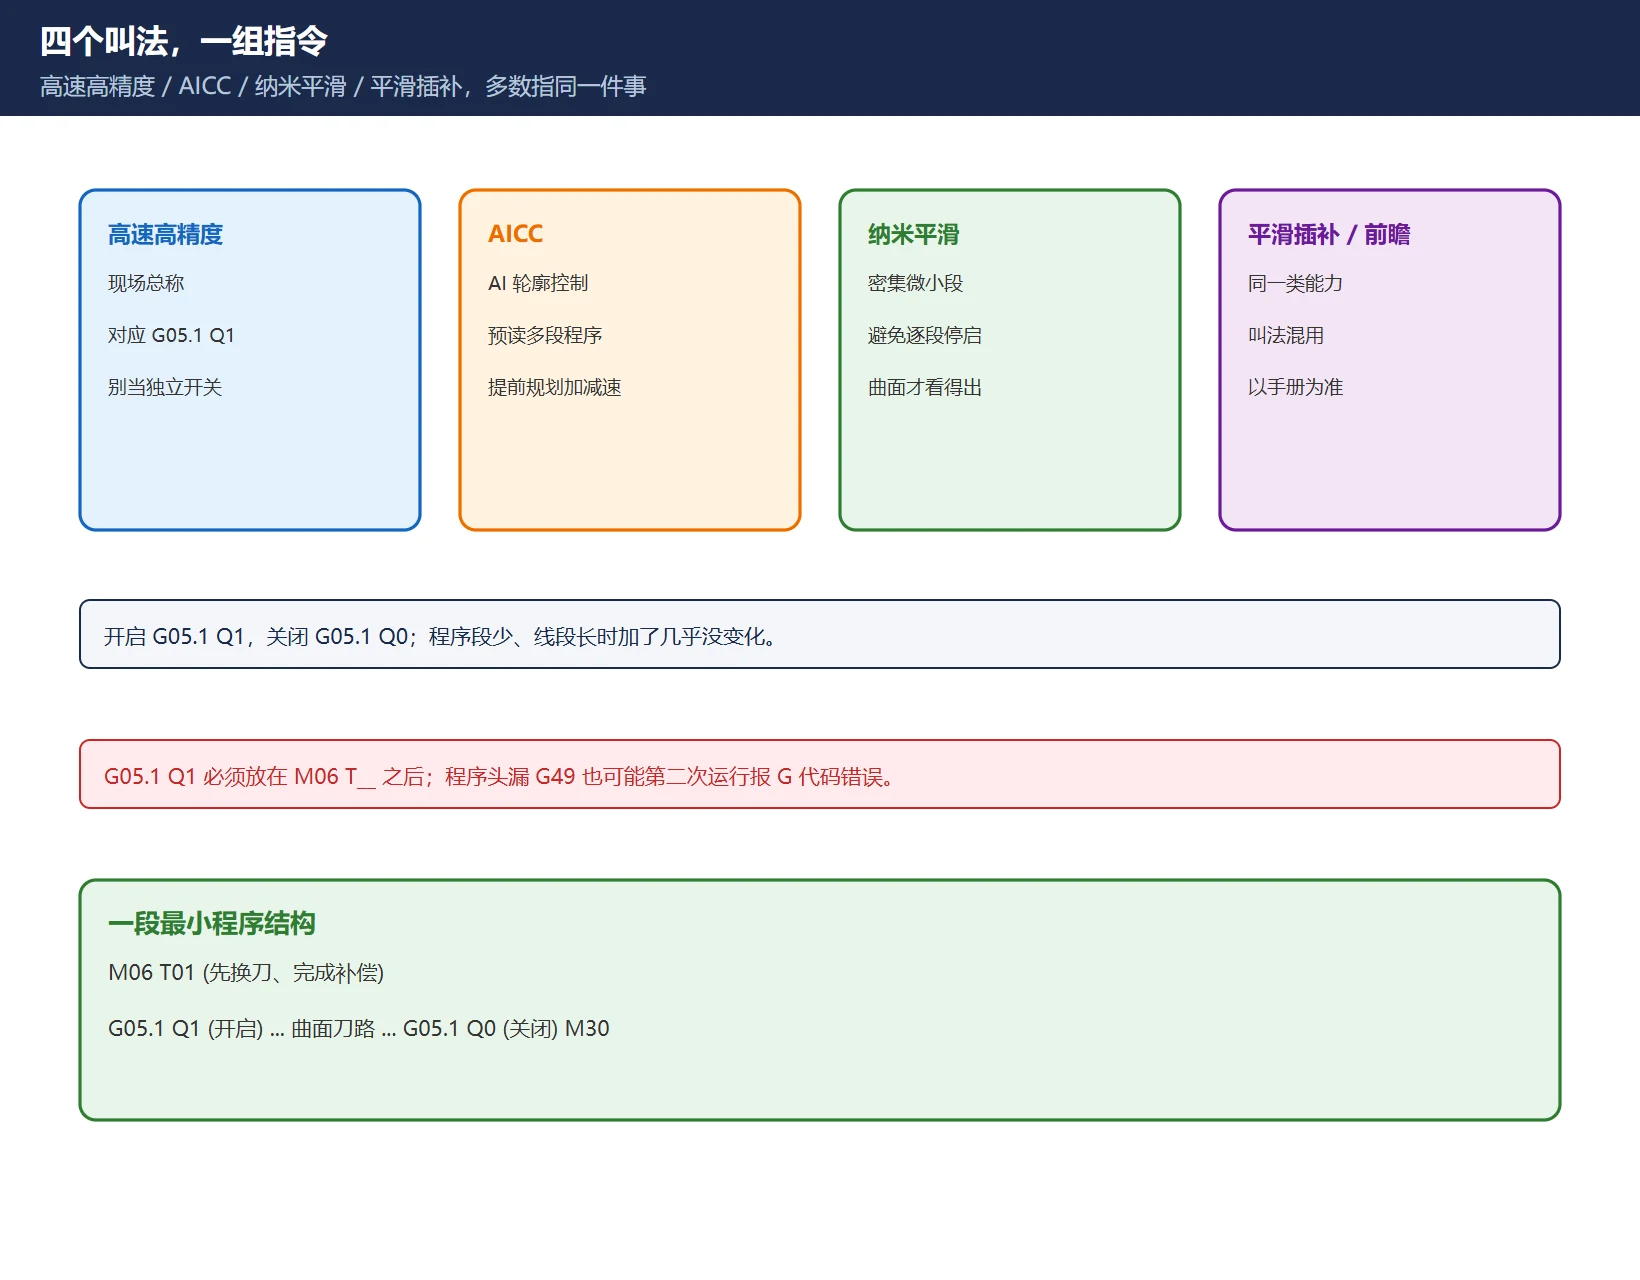
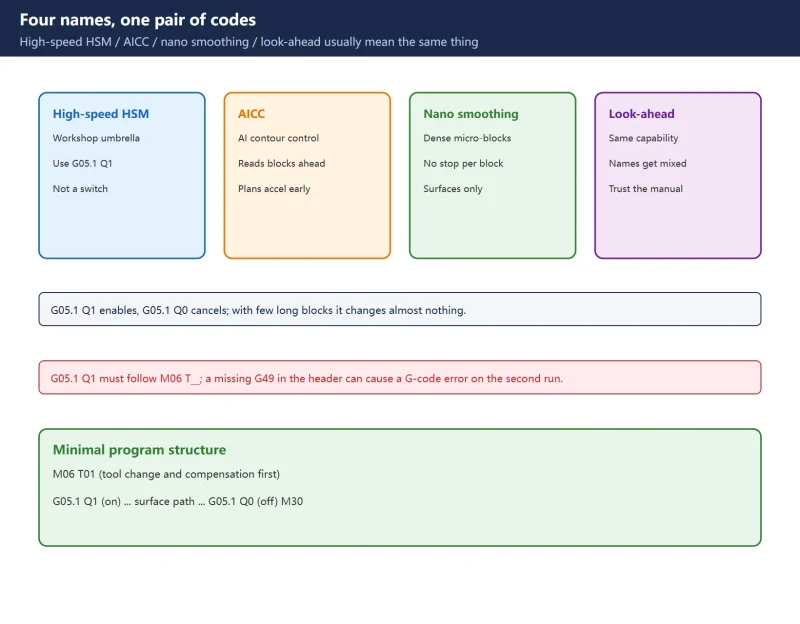
中文现场把 高速高精度、AICC(AI 轮廓控制)、纳米平滑、平滑插补、先行控制/前瞻 混着叫,很多时候指的是同一件事:让 CNC 预读多段程序、提前规划加减速,使密集微小段连续走刀而不是逐段停启。这解释了为什么它只对”很多很近的点连成的曲面”有效——程序本来就只有几十段长直线时,加了也几乎看不出差别。
不要把这些叫法当成四个可以分别开关的独立功能去逐个找开关。真正要落实的是三件事:
- 指令:程序里在合适的位置写
G05.1 Q1; - 关闭:加工段结束、程序结束前写
G05.1 Q0,或由复位清除模式; - 条件:功能已开通,且参数侧允许它生效。
一个反复出现的现场坑:G05.1 Q1 写在 M06 T__ 之前会报”轴控功能错误”;正确顺序是先完成换刀与补偿,再开启高速高精度。另外程序头若把 G49(取消刀长补偿)漏掉,某些系统会在第二次运行同一程序时报 G 代码错误——这属于程序结构问题,不要误判成功能故障。
二、参数侧使能:为什么”光写指令没用”
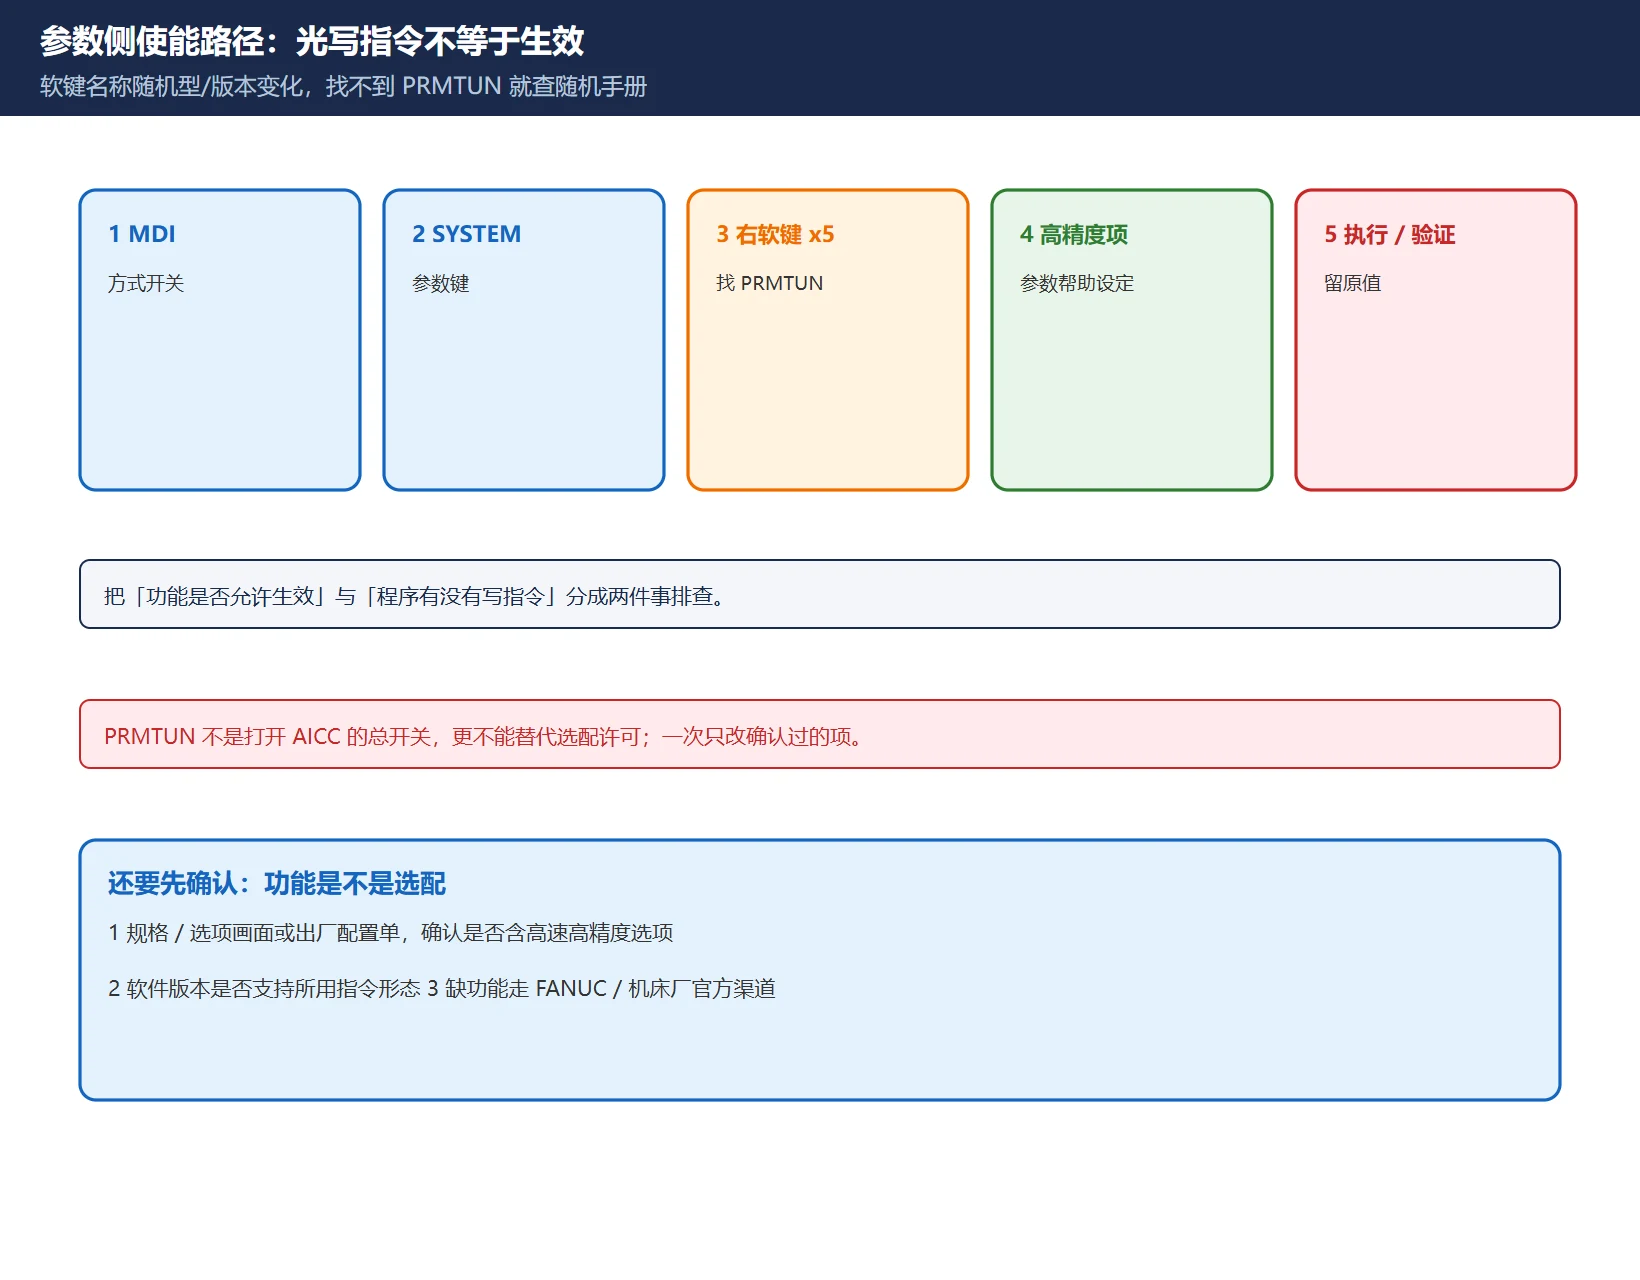
最典型的反馈是”程序加了 G05.1 Q1,机床没报警,但走刀还是一顿一顿”。中文维修资料里给出的通用处置路径是:
- 打到 MDI 方式;
- 按
SYSTEM,连续按右扩展软键直到出现[PRMTUN](参数帮助 / 参数调整设定菜单); - 在”参数帮助设定菜单”里选择高精度设定相关项目,按执行;
- 回程序验证高速高精度是否真正生效。
这条路径的价值在于:它把”功能有没有被允许生效”和”程序有没有写指令”分成了两件事。软键名称与菜单项随机型/版本变化,找不到 PRMTUN 时不要乱改参数,直接查随机操作手册的高精度设定章节。
同时提醒一句:[PRMTUN] 属于参数调整类菜单,进去后一次只改确认过的项目并留原值;它不是”打开 AICC 的总开关”,更不能替代功能开通。
三、功能是不是选配,比参数更要先确认
高速高精度类功能在不少机型上是选配/软件选项,需要 FANUC 的选项许可才能启用。二手机床尤其常见:硬件是那套硬件,但原始订单没买这个功能,程序里写 G05.1 Q1 也不会生效(或被当成非法 G 代码)。
因此排查顺序应该是:
- 在规格/选项画面(或随机出厂配置单、选项清单)确认本机是否带高速高精度相关选项;
- 确认软件版本是否支持你用的指令形态;
- 再谈参数侧设定与程序写法。
不要试图用”改某个参数把功能打开”来绕过选项许可,那既不可靠也涉及授权合规。缺功能就走 FANUC/机床厂官方渠道确认能否追加。
四、机型差异怎么对待
| 机型族 | 指令形态 | 是否为选配 | 确认途径 |
|---|---|---|---|
| 0i-D / 0i-Mate 一类 | 常见 G05.1 Q1 / Q0 | 常见为选配或功能受限 | 选项画面 + 随机操作手册 |
| 0i-MF / 0i-F Plus | G05.1 Q1 为主,配套高精度设定菜单 | 按订单配置 | PRMTUN 与规格画面 |
| 30i / 31i / 32i | 指令族更多(前瞻、AI 预处理等分层功能) | 多为分层选配 | 选项清单 + 对应功能的编程手册 |
这张表只做定性区分,不列参数号:不同系列的前瞻段数、加速度钳制、拐角允许速度等参数号段并不通用,照搬别机的号是最常见的翻车方式。判断本机能力请看规格画面与随机手册,不要看网上的”通用参数表”。
五、开了没效果 / 反而更糟的 6 个原因
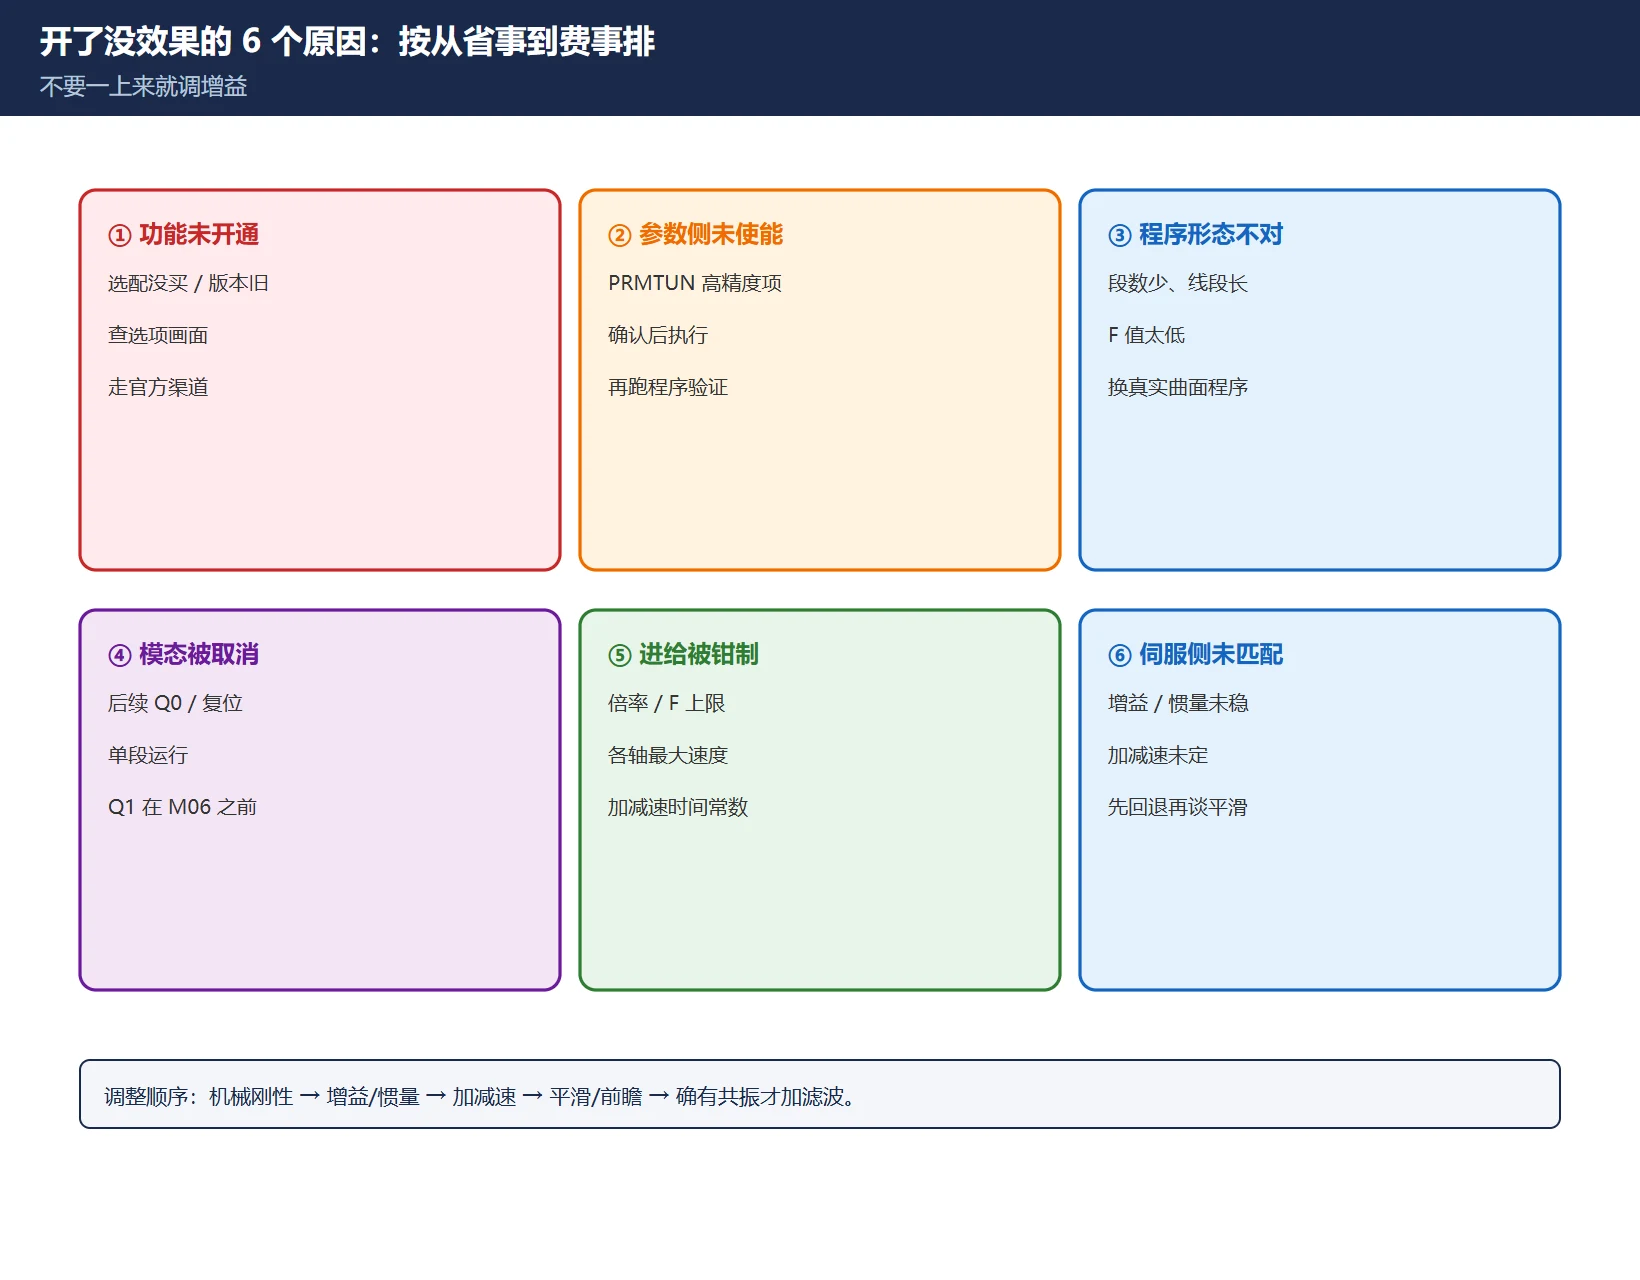
按从”最省事”到”最费事”排,不要一上来就调增益:
- 功能未开通(选配没买、软件版本不支持)→ 查选项画面,见第三节。
- 参数侧未使能 →
SYSTEM → [PRMTUN]高精度设定项,见第二节。 - 程序形态不对:段数少、线段长、根本不是密集微小段,或 F 值给得太低 → 换一段真实曲面程序验证。
- 模态被取消 / 指令位置错:后续段写了
G05.1 Q0、复位、单段、或G05.1 Q1放在M06之前报错;程序结束前也别忘关。 - 进给被钳制:进给倍率、F 上限、各轴最大速度、加减速时间常数没配合,前瞻算出来的速度被压回去。
- 伺服侧未匹配:增益、惯量、加减速尚未定稳,平滑功能叠在上面只会放大问题。
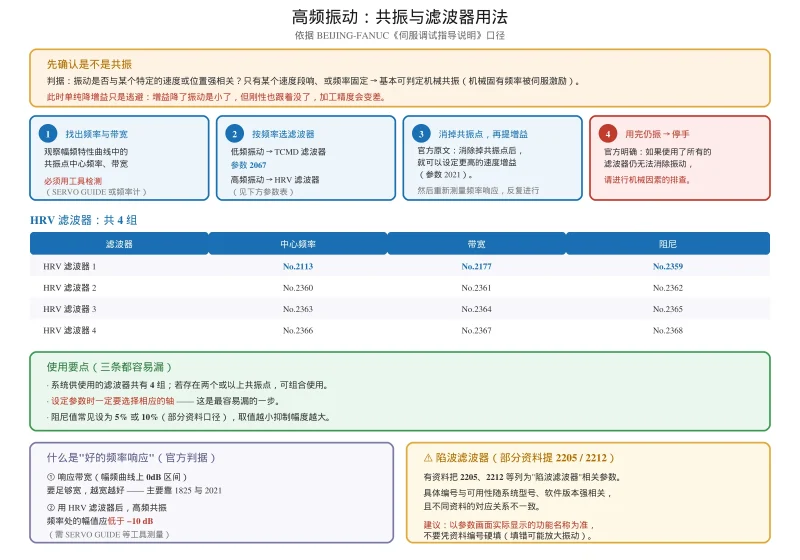
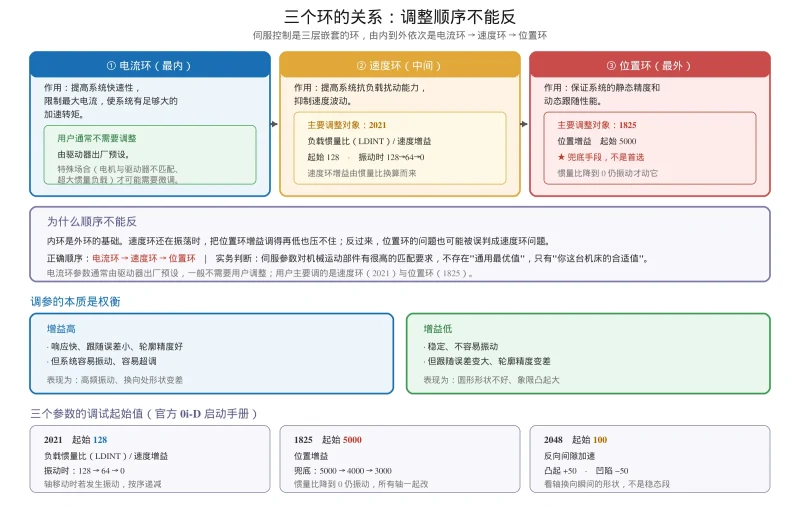
第 5、6 条牵出一个必须守的调整顺序:先机械刚性 → 再增益/惯量 → 再加减速时间常数 → 最后开平滑/前瞻 → 确有共振才加滤波。顺序反了,会出现”调了没效果”或”调完更糟还找不到原因”。站内已有增益调整顺序、振动现象分诊、加减速时间常数与拐角减速几篇,建议按顺序读。
六、副作用:不是所有”变慢”都是故障
- 循环时间变长:拐角自动减速、加速度钳制本来就会在拐角处降速,属于预期行为,要用”同一程序开/关对比”来量化,而不是凭感觉。
- 微小段过切 / 曲面变钝 / 接刀痕变化:平滑等级与精度优先级的取舍,需要回到参数侧调,别靠降低进给掩盖。
- 停在换刀附近出异常:检查
G05.1 Q1的位置与M06的先后,以及程序头G49等模态清理是否完整。
七、验收:同一程序开/关对比三项记录
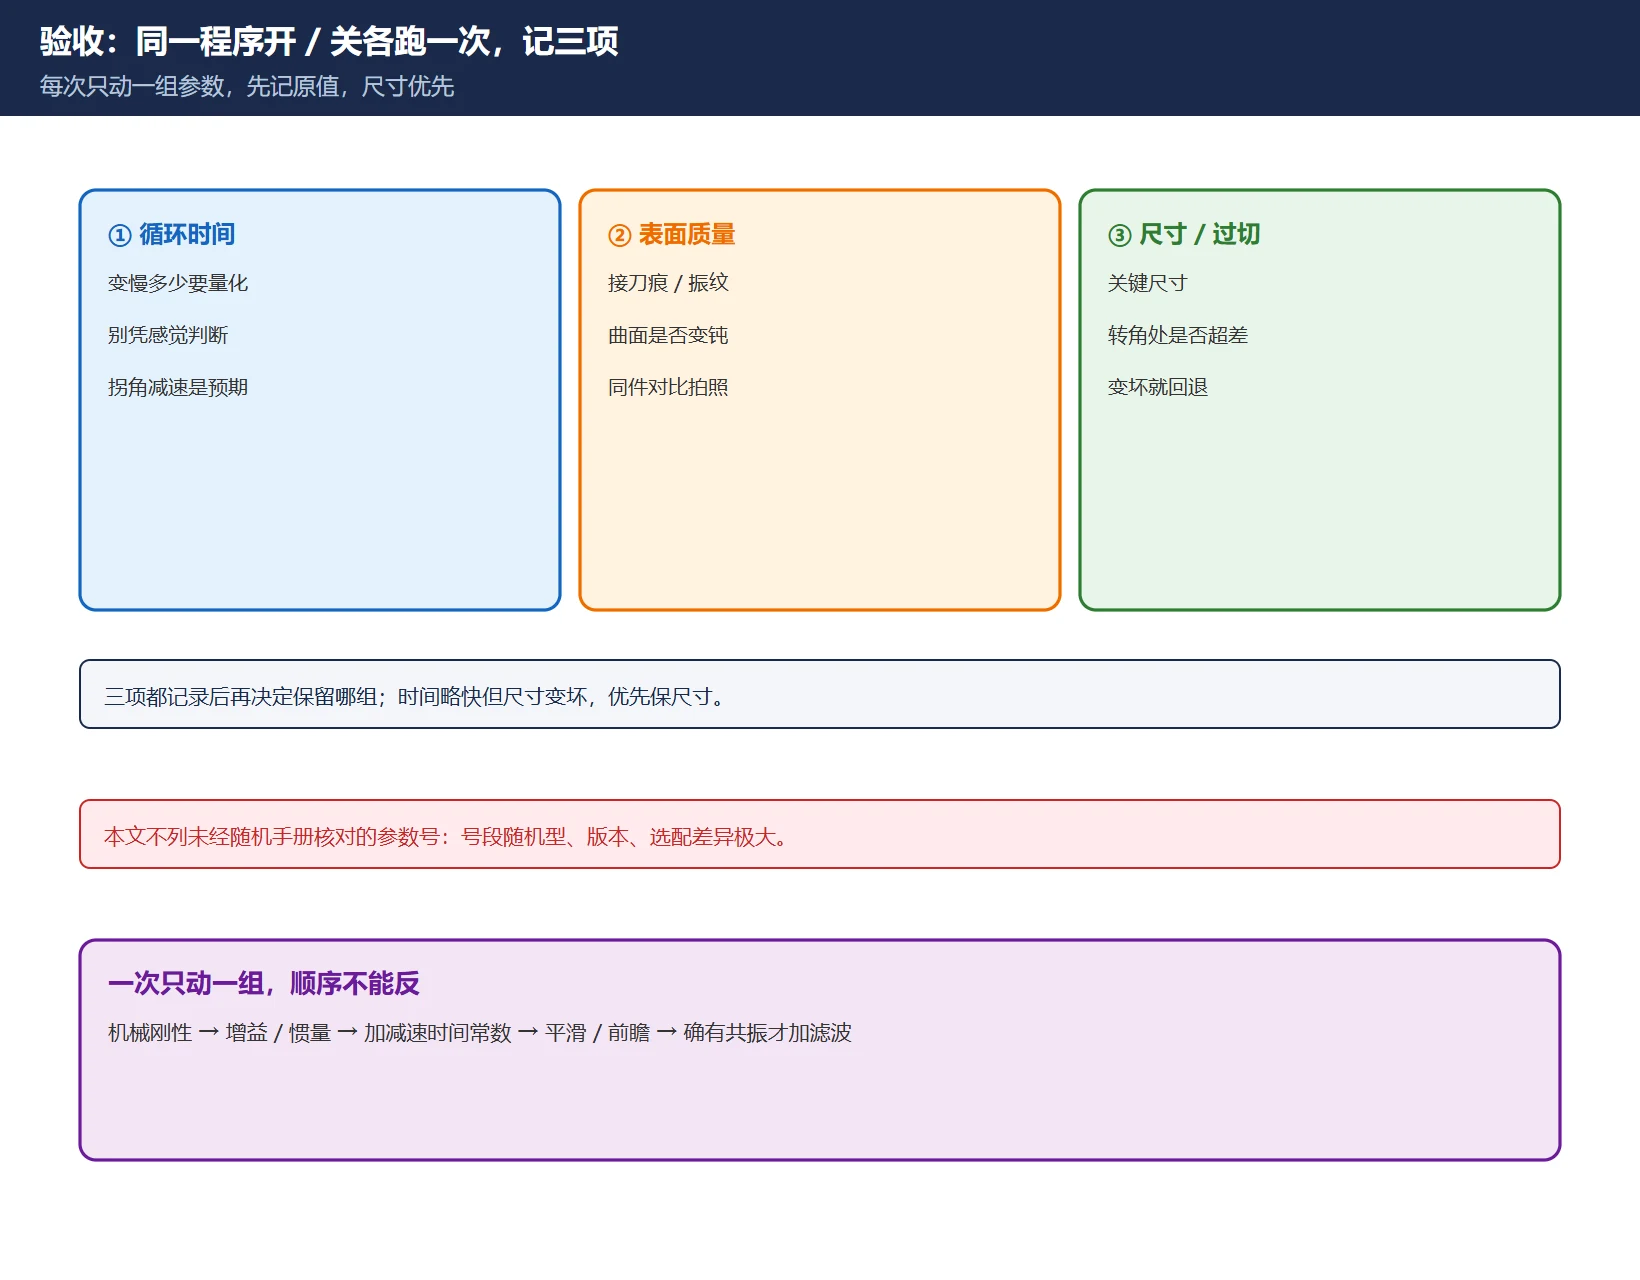
只改一个变量,跑同一段程序两次(一次带 G05.1 Q1,一次用 G05.1 Q0 关掉),记录:
- 循环时间(有没有变慢、变慢多少);
- 表面质量(接刀痕、振纹、曲面是否变钝,最好同件对比拍照);
- 尺寸 / 过切(关键尺寸与转角处是否超差)。
三项都记录了再决定保留哪组设定。每次只动一组参数、先记原值,这是能回退的前提。若三项里尺寸变坏而时间略快,优先保尺寸。
延伸阅读:加减速时间常数与拐角减速、增益调整顺序、伺服共振与陷波滤波几篇,分别对应上面调整顺序里的第 3、2、5 步。
常见问题
G05.1 Q1 和 G05 P10000 有什么区别,能同时写吗?
网上常把 G05 P10000 说成另一档”AI 预处理/高性能”指令,但它属于特定 30i/31i 系列的分层选配功能,指令形态、可用条件与取消方式随机型差异很大。本文无法对任一具体机型核实其确切语义,因此不给”能不能同时写”的结论:请以本机随机编程手册为准,不要从论坛抄一段混进程序。可以确认的通用做法只有一条——G05.1 Q1 用 G05.1 Q0 关闭。
开了 AICC 反而更慢或过切,是为什么?
先看是不是预期副作用:拐角自动减速和加速度钳制本来就会拉长循环时间。若过切或曲面变钝,多半是平滑等级与加减速、增益没配合好。回到「机械 → 增益 → 加减速 → 平滑」的顺序逐层回退,一次只动一组参数,用同一程序开/关对比循环时间、表面质量和尺寸三项来验证。
怎么确认我的 0i-MF 到底有没有高速高精度功能?
按三步:查规格/选项画面或随机出厂配置单确认选配是否包含该功能;在 SYSTEM → [PRMTUN] 看高精度设定项是否存在;再用一段密集微小段曲面程序带 G05.1 Q1 与 G05.1 Q0 各跑一次,对比走刀连续性、循环时间与表面质量。三步都过才算真正可用,只写指令不作数。
最后更新:2026-11-07
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容