


先给结论:
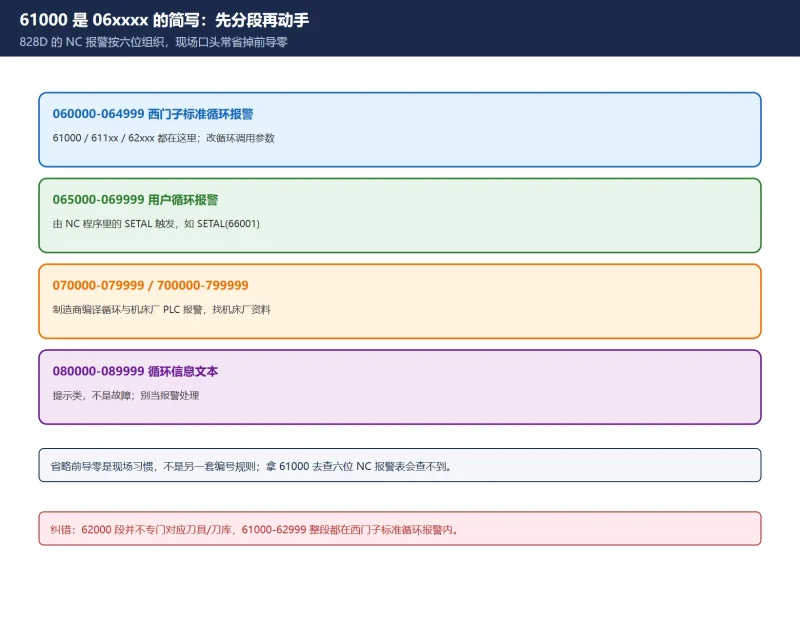
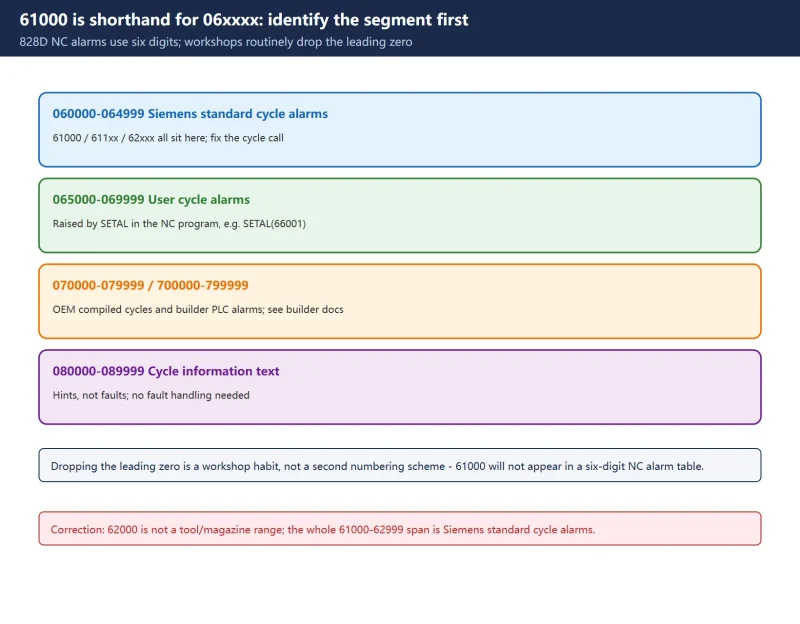
61000/62000这些五位写法,对应 828D 六位号段的06xxxx区,是西门子标准循环报警(钻削、铣削、车削、测量循环),常见完整范围写作61000–62999;065000–069999是用户循环报警,由 NC 程序里的SETAL触发(例如SETAL(66001));- 这两类报警绝大多数是循环参数没给对或互相矛盾,要改的是循环调用,不是机床硬件。
本文按 828D 常见软件版本说明号段。报警文本与个别号的含义随机型、循环版本、机床厂定制变化,请以本机 HMI 里显示的完整报警文本与随机诊断手册为准;涉及机械移动的验证须确保无工件、无人、无干涉。
30 秒速查:报警号 → 该找谁
| 看到的号 | 完整号段 | 归属 | 先查 |
|---|---|---|---|
| 61000 / 611xx / 62xxx | 060000–064999 | 西门子标准循环报警 | 循环调用语句与参数字段 |
| 65xxx | 065000–069999 | 用户循环报警(SETAL) | 自己/机床厂写的循环程序 |
| 7xxxxx | 070000–079999 / 700000–799999 | 制造商编译循环 / 机床厂 PLC | 机床厂说明书与梯形图 |
| 8xxxx | 080000–089999 | 循环信息文本(提示,非故障) | 不用当故障处理 |
| 2xxxx / 25050 / 26000 | 020000–029999 | 轴/驱动侧 | 机械负载、伺服、编码器 |
| 38xxxx | — | PROFIBUS/PROFINET 驱动侧 | SINAMICS 故障号 |
一、先分段:61000 是 06xxxx 的简写
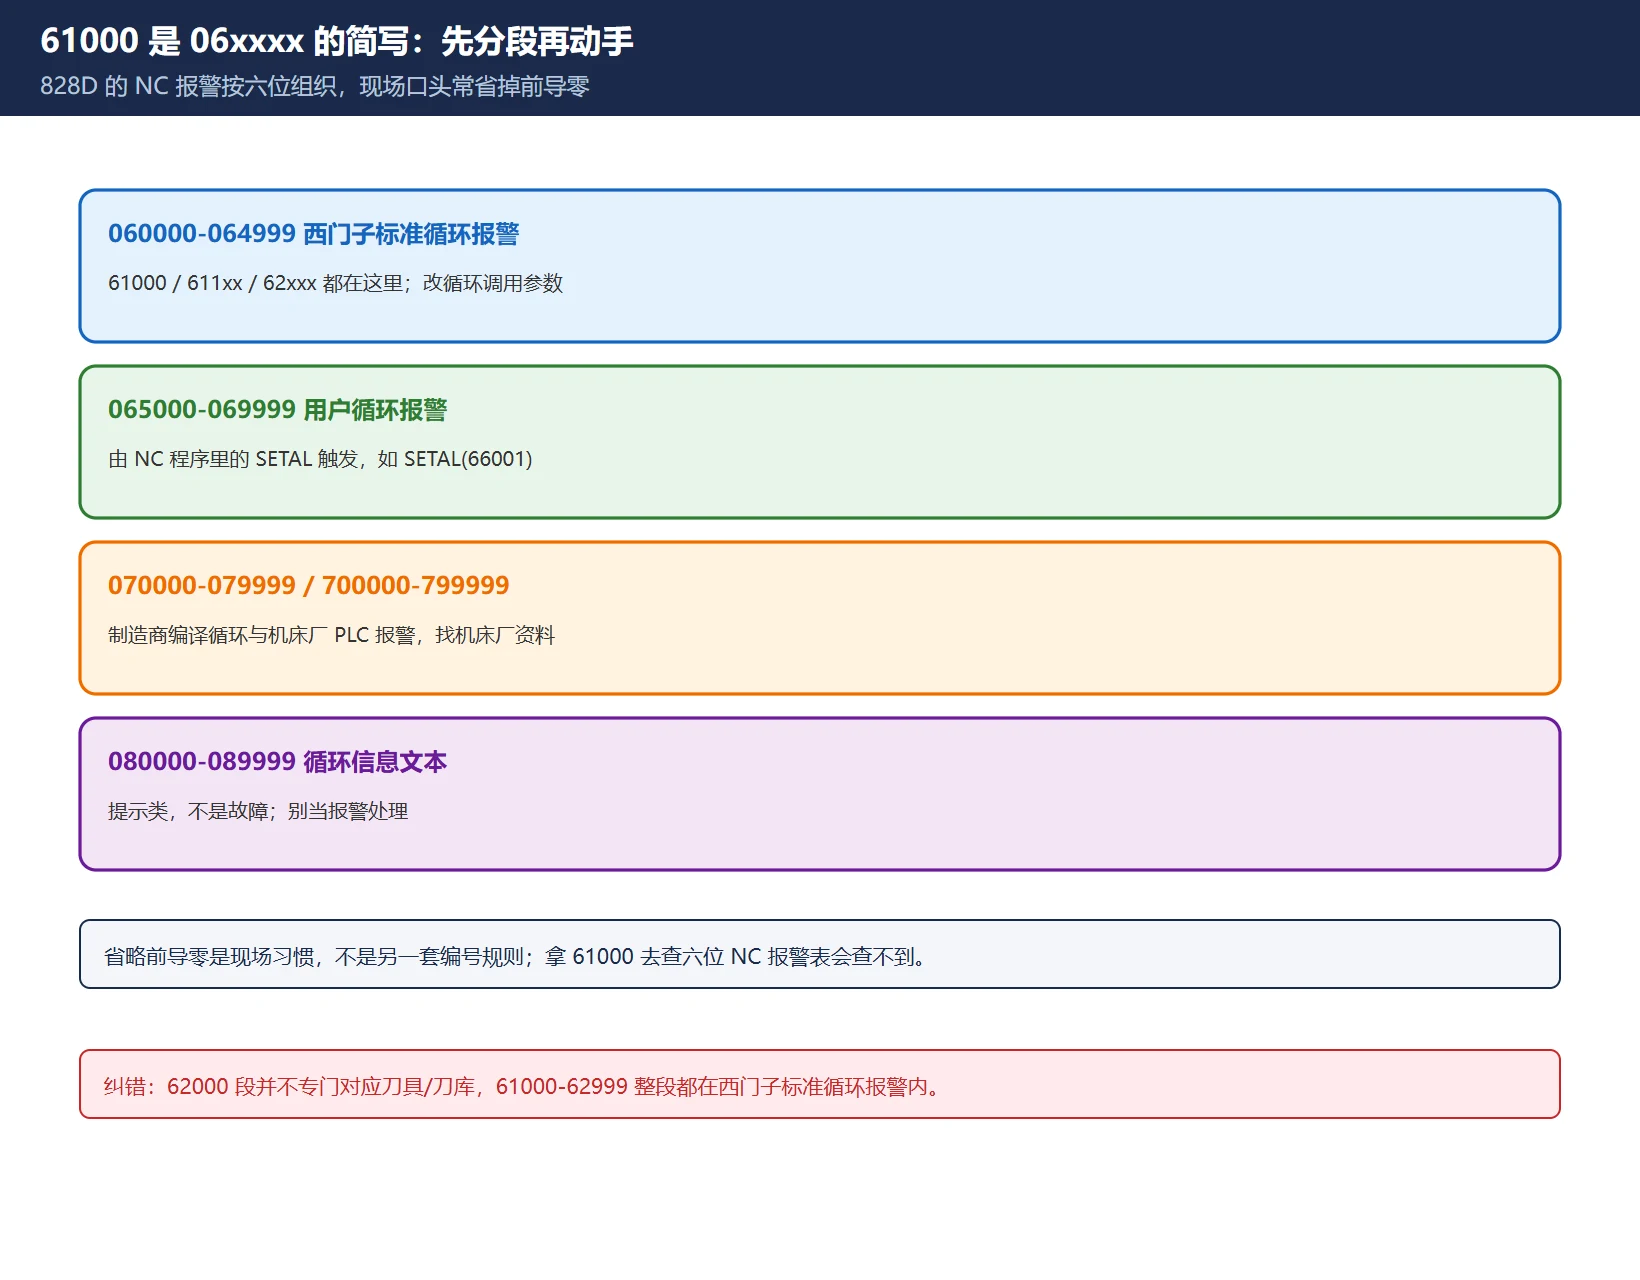
828D 的报警号按六位组织,NC 报警显示 000000–099999 这一段。日常口头和程序注释里常把前导零省掉,于是 061000 变成 61000、062321 变成 62321。省略前导零是现场习惯,不是另一套编号规则——所以别拿 61000 去查”6 位 NC 报警表”,也别按常规 NC 程序报警的思路去查语法。
按分段表定位后,责任方就清楚了:
- 06xxxx 前段:西门子提供的标准循环,报警文本由系统给出,改循环调用参数;
- 065000–069999:用户循环,
SETAL主动触发,改自己或机床厂的循环程序; - 070000 以上 / 700xxx:制造商编译循环与机床厂 PLC 报警,找机床厂资料;
- 08xxxx:循环信息文本,属于提示而非故障。
顺带说清一个常见误解:62000 段并不专门对应”刀具/刀库”。61000–62999 整段都在西门子标准循环报警范围内,62xxx 里既有测头/测量循环相关报警,也有别的内容;把 62xxx 整体归到刀库,会漏掉真正的原因。刀具表异常确实会引发循环报警,但那是”原因”,不是”号段定义”。
二、循环报警从哪来
循环(CYCLE81/83、CYCLE840、铣削循环、测头循环等)在被调用时,会先校验一组输入参数。校验不过就发报警并停解释器。常见四类来源:
- 参数缺失或越界:参考平面、返回平面、深度、螺距、加工类型 VARI、主轴方向 SDIR 等没给或互相矛盾;
- 刀补/刀具状态不满足:最典型就是下面要讲的
61000; - 机床数据/设定数据缺失:循环依赖的 MD/SD 没配、通道或轴配置不匹配;
- PLC 应答不到位:循环等待外部确认(如测头信号、夹紧应答)超时。
注意第 4 类只是少数。先查循环调用,最后才查 PLC,这个顺序能省掉大量无效排查。
三、61000「无刀具补偿激活」与高频码怎么读
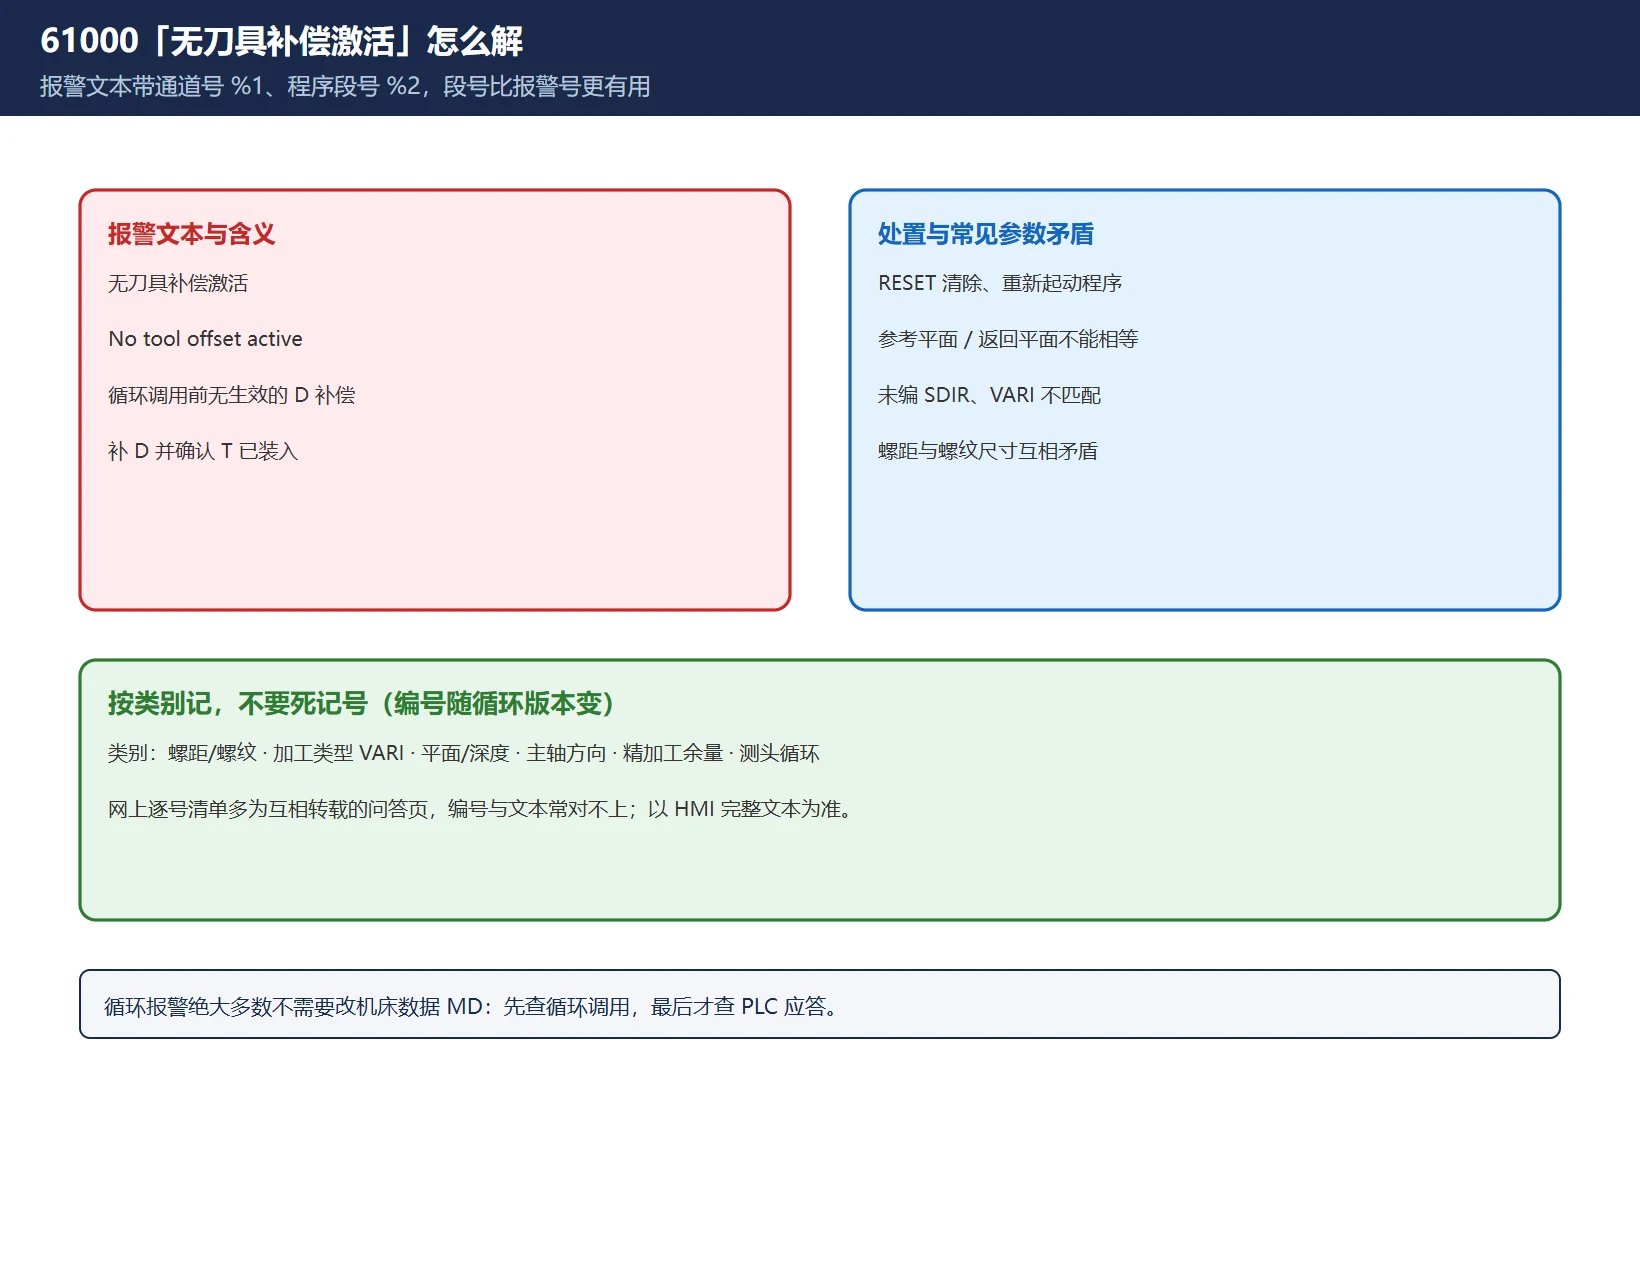
61000 是有官方手册可查的一条:报警文本为「无刀具补偿激活」/「No tool offset active」(部分版本显示 “no tool active”),含义是循环调用前没有生效的刀具补偿。处理方式是在循环调用之前编程 D 补偿(并确认 T 刀具已装入、刀补号不为 0),然后按 RESET 清报警、重新起动零件程序。
报警文本的固定结构也值得会读:通常带 通道号 %1、程序段号 %2(有的还带刀具号 %3)。程序段 N... 直接告诉你循环是在哪一行被调用的——这比记住报警号更有用。
其他常见情形可以按类别记,不要死记号(具体编号随循环版本变):
| 类别 | 典型矛盾 | 处理方向 |
|---|---|---|
| 螺距/螺纹参数 | 螺纹尺寸与螺距参数互相矛盾 | 按图纸统一,改其中一个 |
| 加工类型 VARI | 加工方式码与其余参数不匹配 | 核对 VARI 定义 |
| 参考平面/返回平面 | 增量深度下两者不能相等 | 分开设定或改绝对深度 |
| 主轴方向 | 未编 SDIR(CYCLE840 为 SDR) | 补主轴方向参数 |
| 精加工余量 | 底面精加工余量大于切深 | 减小余量或加大切深 |
| 测头循环 | 测头未切换、安全余量超出、测量超差 | 查测量输入、接近距离、TSA/TUL/TLL |
上表是类别归纳,不是报警号对照表。网上流传的逐号清单多来自互相转载的问答页,编号与文本常对不上;现场请以 HMI 里那条完整文本为准。
四、与固定循环参数速查配合
站内已有一篇《828D 固定循环参数速查》,把 CYCLE 各字段列全。两篇配合的用法是:
报警 → 报警文本里的循环名与程序段号 → 该循环的参数字段表 → 定位该改哪一个字段 → 改完单段验证。
例如报警指向「参考平面与返回平面不能相等」,就回到参数表把这两个字段找出来,看程序里是不是给成了同一个值;而不是去改机床数据或怀疑 PLC。循环报警绝大多数不需要动 MD。
五、排错顺序:五步,别跳步
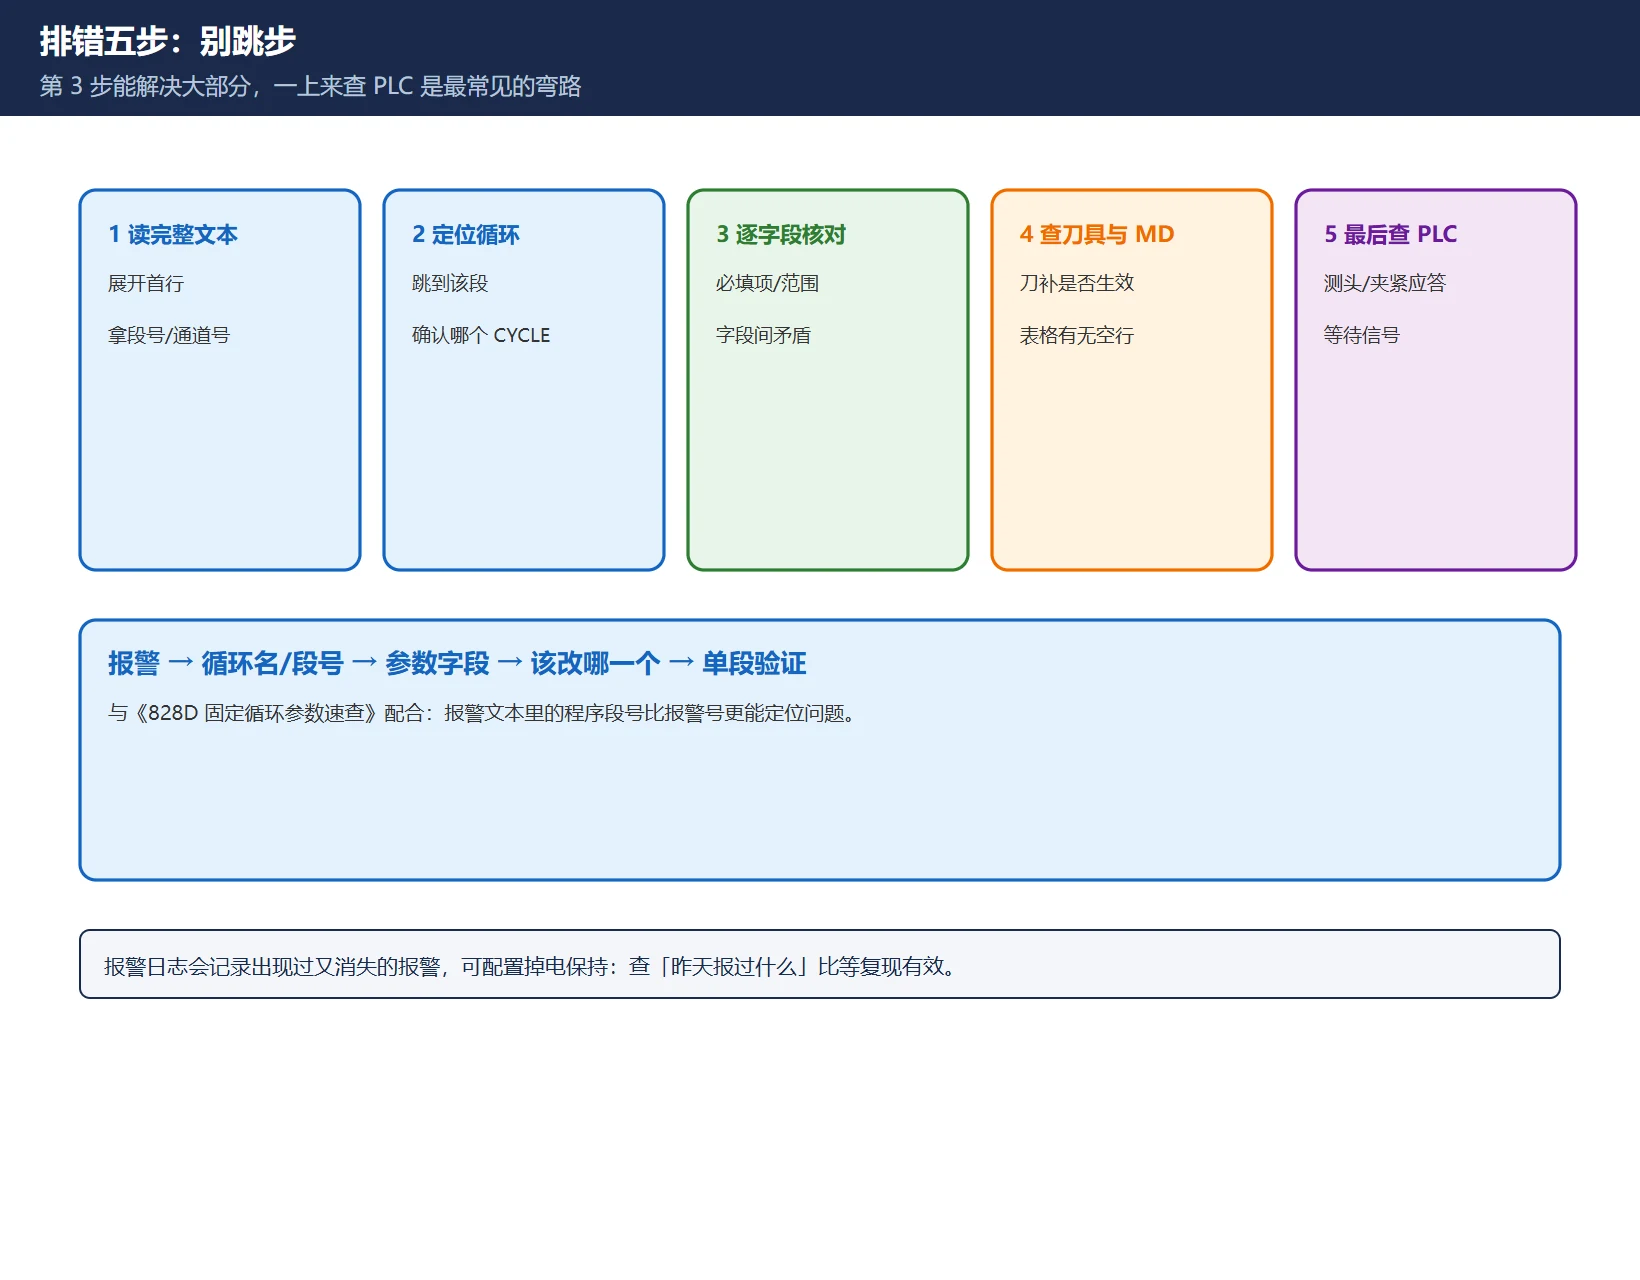
- 读完整报警文本:HMI 有时只显示首行,展开看通道号、程序段号、参数占位符的实际值;
- 定位循环调用:跳到该程序段,确认调用了哪个循环(
CYCLE81/CYCLE840/ 测头循环 / 用户循环); - 逐字段核对参数:对着参数表检查必填项、取值范围、字段之间是否矛盾;
- 查刀具表与机床数据:刀补是否激活、刀具有没有空行或缺失几何数据、循环依赖的 MD/SD 是否配置;
- 最后查 PLC 应答:测头输入、夹紧确认、外部等待信号。
第 3 步就能解决大部分。一上来就查 PLC 或怀疑硬件,是这类报警最常见的弯路。
六、复位等级与能不能续跑
循环报警属于 NC 程序解释/准备阶段的报警,典型响应是解释器停止、该通道 NC 起动禁止、报警显示。一般做法是修正程序或参数后按 RESET 清除,再重新起动零件程序。
不要在没有确认状态的情况下直接从中断段继续。 循环调用往往已经改变了坐标、刀具、主轴转向、冷却与模态状态;中断后续跑前至少确认:
- 当前刀具与刀补是否正确、主轴转向与转速;
- 坐标轴位置与工件坐标系是否仍在预期状态;
- 循环是否已经部分执行(例如已下钻到某个深度)。
保守做法是回到安全起点或用单段 + 空运行验证一遍,再切回自动。具体复位等级以该条报警文本附带的响应说明为准。
报警日志值得利用:HMI 会记录出现过又消失的报警,对间歇性故障很有用;可配置为掉电保持。查”昨天报过什么”比守在机床前等复现有效。
七、现场 4 个坑
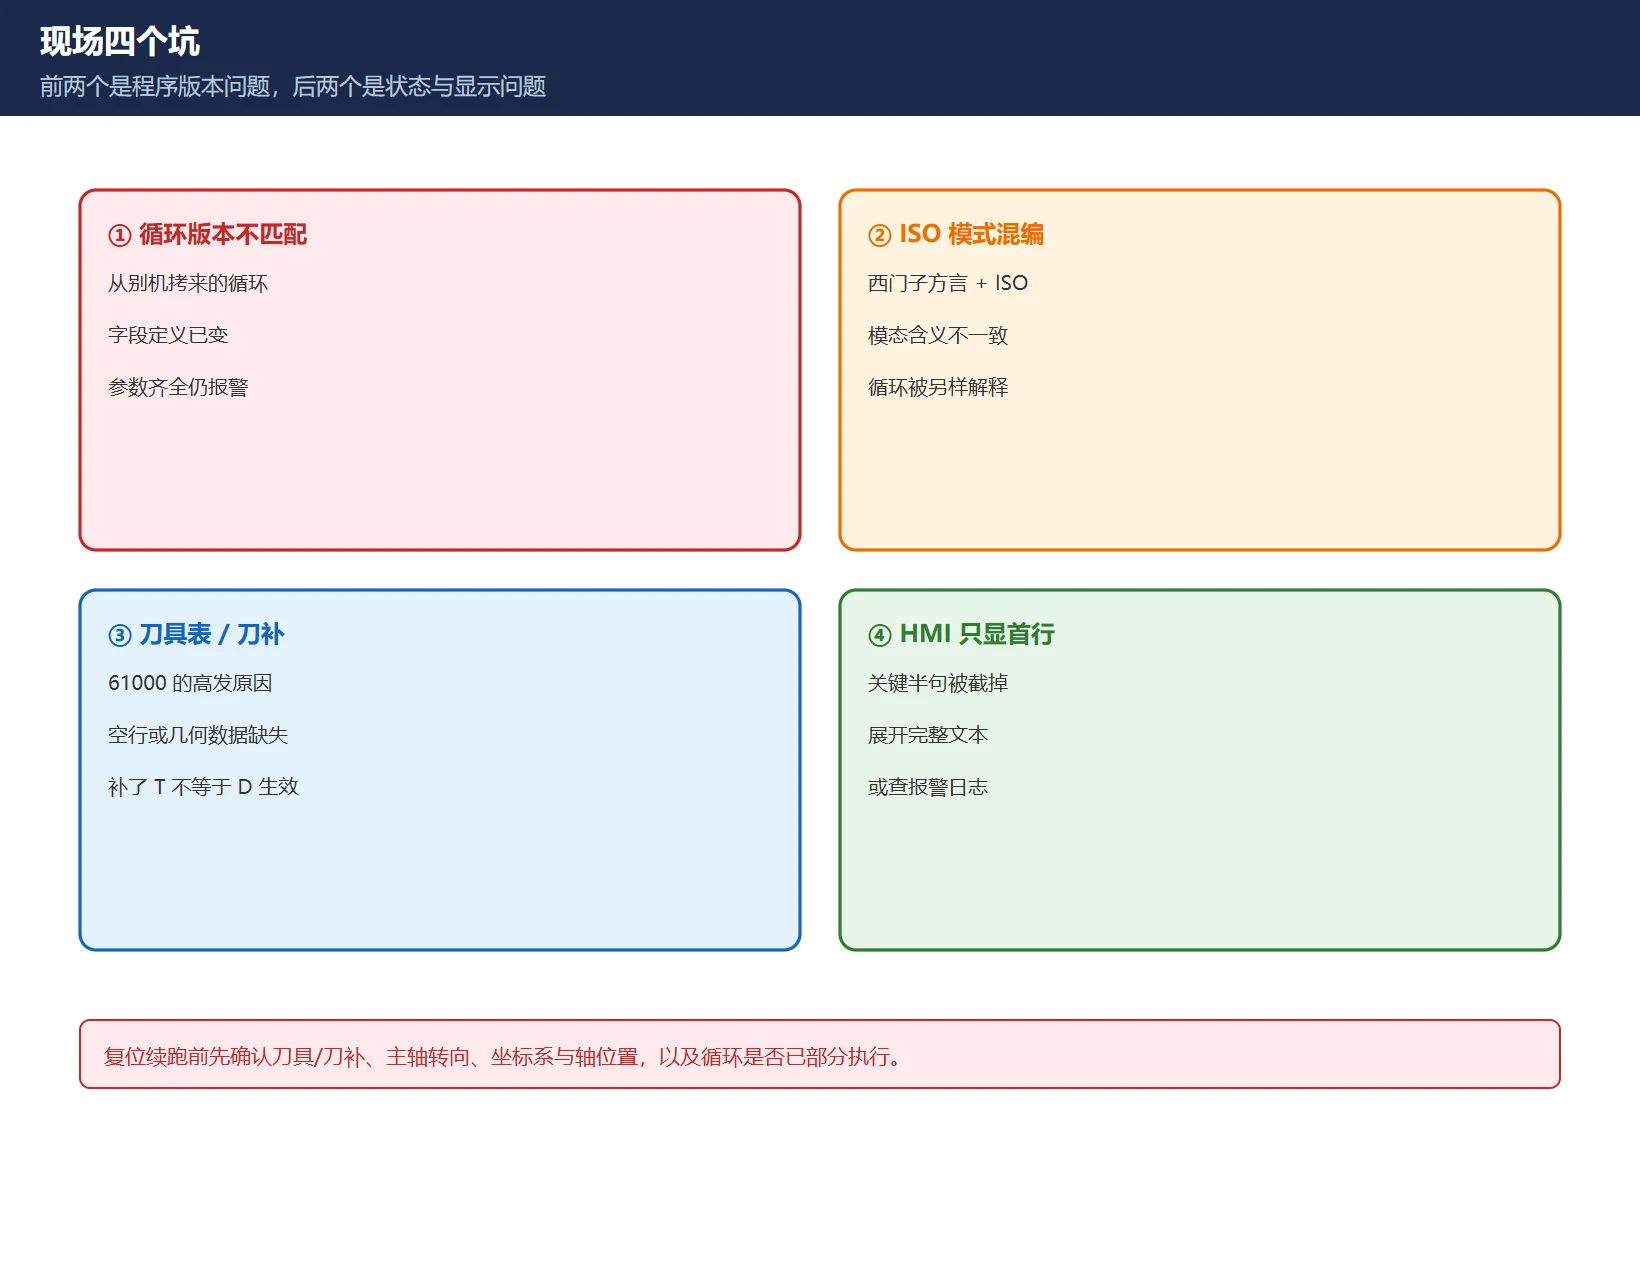
- 循环版本与系统版本不匹配:从别的机床拷来的循环或旧程序,字段定义可能已经变了,参数看着齐全却仍报警;
- ISO 模式混编:同一程序里混用西门子方言与 ISO 方言,模态含义不一致,循环调用被解释成另一种形式;
- 刀具表空行/刀补未激活:
61000的高发原因;补了 T 不等于 D 生效; - HMI 只显示首行文本:报警文本被截断,看到的往往不是关键那半句——展开或到报警日志里看完整内容。
延伸:号段总表见站内《828D 报警号分段速查表》,固定循环字段见《828D 固定循环参数速查》,NC/PLC/驱动三区对照见《828D 报警代码一览表》。
常见问题
828D 的 61000 报警和 6 位 NC 报警是同一套编号规则吗?
是同一套,只是写法不同。828D 的 NC 报警按六位组织,61000 是 061000 省略前导零的现场简写,落在 060000–064999 的西门子标准循环报警区。它不是独立的五位编号体系,所以拿它去查常规 NC 程序报警表会查不到;正确做法是先看号段,再去查循环调用参数。
循环报警里提示的循环名与程序段号怎么看?
报警文本通常带通道号与程序段号(有的带刀具号)。HMI 只显示首行时先展开完整文本或到报警日志里看,拿到程序段号后直接跳到该行,确认调用的是哪个循环,再对着该循环的参数字段表逐项核对。段号比报警号本身更能定位问题。
复位后能直接从中断段继续加工吗?
不建议。循环报警修正后一般按 RESET 清除并重新起动零件程序;直接续跑前必须确认刀具与刀补、主轴转向、坐标系和轴位置,以及循环是否已部分执行(比如已经钻到一半)。稳妥做法是回安全起点或用单段加空运行验证一遍。具体复位等级以该条报警的响应说明为准。
最后更新:2026-11-07
828D 报警代码一览表 NC / PLC / SINAMICS
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容