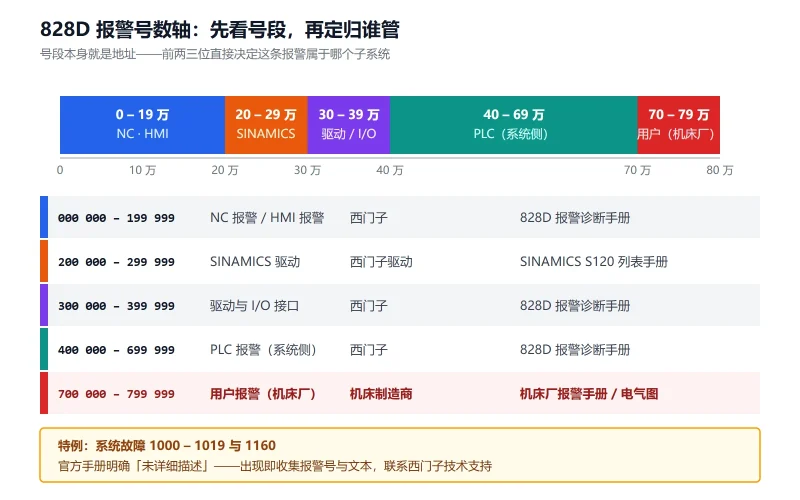



西门子 SINUMERIK 828D 屏幕上弹出一条六位数报警,先看号段,再决定找谁。报警号不是随机编号,它是一套”地址”:前两位到前三位直接告诉你这条报警属于 NCK、HMI、SINAMICS 驱动、驱动 I/O 还是 PLC,从而决定你该翻《828D 报警诊断手册》、该问机床厂要报警清单,还是该直接联系西门子技术支持。本文给出完整的号段分段表、一套”看号段 → 看能否复位 → 查哪本手册”的三步判定法,以及三个最容易查错方向的实战案例(4011 / 25050 / 26000)。
口径说明:号段划分来自西门子官方《SINUMERIK 828D 报警诊断手册》的”报警号范围”章节(多版本交叉核对),只引用号段、报警文本标题与参数号,不转抄手册正文。个别号段在不同软件版本的手册里略有差异,请以你随机床软件版本的手册为准。
一、先认六大来源:这条报警归谁管
828D 的报警按来源分成六大类。分类的意义不在学术,而在责任归属——它决定了你能不能自己解决、该翻哪本手册、该打谁的电话。
828D 六大报警来源与责任归属
| 序号 | 类别 | 号段特征 | 谁说了算 | 处理参考 |
|---|---|---|---|---|
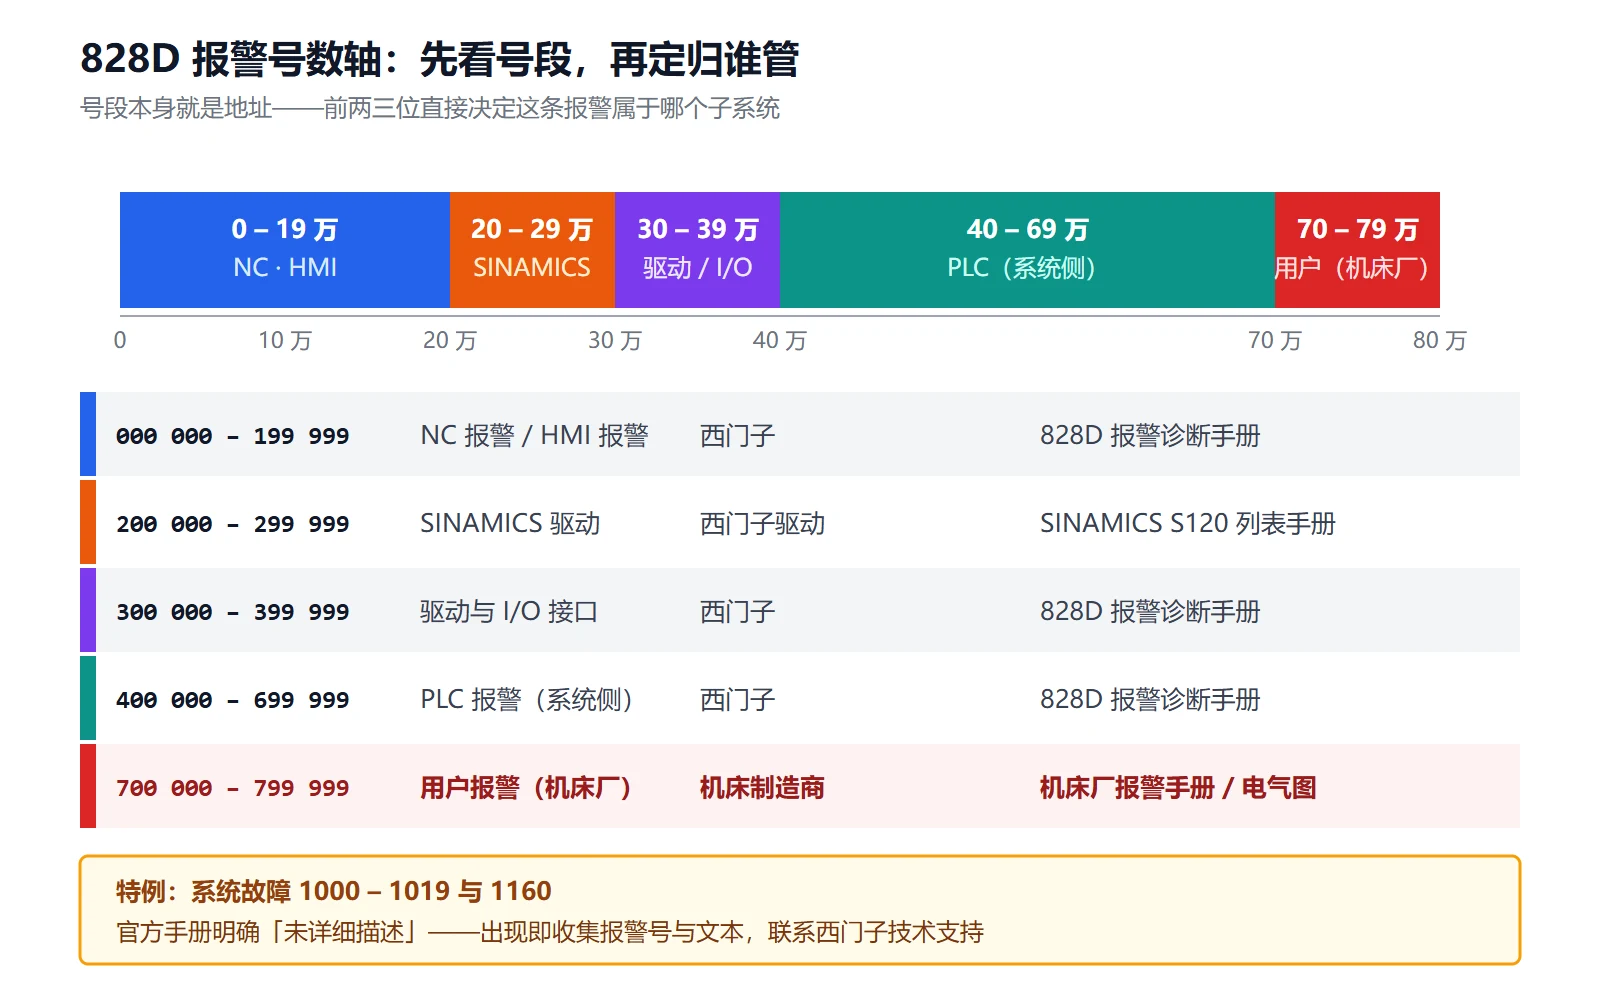
| 1 | NC 报警 / 信息 | 000 000 – 199 999 | 西门子 NCK 与 HMI | 828D 报警诊断手册 |
| 2 | SINAMICS 报警(故障 / 报警) | 200 000 – 299 999 | 西门子驱动 | 828D 诊断手册 / SINAMICS S120 列表手册 |
| 3 | 驱动报警与 I/O 报警 | 300 000 – 399 999 | 西门子(含总线、I/O 接口) | 828D 报警诊断手册 |
| 4 | PLC 报警 / 信息 | 400 000 – 699 999 | 系统侧 PLC 基础程序 | 828D 报警诊断手册 |
| 5 | 用户报警(机床厂定义) | 700 000 – 799 999 | 机床制造商 | 机床厂报警手册 / 电气原理图 |
| 6 | 系统故障报警 | 1000 – 1019、1160 | 西门子技术支持 | 手册明确不展开,直接联系西门子 |
第 5 类和第 6 类是现场最容易走弯路的两类:700000 段西门子不提供文本(见第五节),系统故障段手册自己就写明”未详细描述、请联系技术支持”。认清这两条,能省掉大量无效排查。
二、完整分段表
下面四张表覆盖 828D 全部预留号段。查表时先看前三位,定位到子系统,再看后面的细分。
2.1 NC 报警(NCK 段)
NCK 报警号段(000 000 – 099 999)
| 号段 | 含义 | 典型成员 |
|---|---|---|
| 000 000 – 009 999 | 一般报警 | 3000 急停、2000/2001 PLC 生命信号、系统故障 1000–1019 / 1160 |
| 010 000 – 019 999 | 通道报警 | 程序语法、程序段准备、NC 启动、10620/10621 软件限位、4011 轴名标识符 |
| 020 000 – 029 999 | 进给轴 / 主轴报警 | 25050 轮廓监控、26000 夹紧监控、25201 驱动故障、21610 编码器频率超限 |
| 027 000 – 027 999 | Safety Integrated(安全集成) | 安全相关的轴监控与安全功能报警 |
| 030 000 – 099 999 | 功能报警 | 各类功能级报警 |
| 040 000 – 059 999 | 预留 | — |
| 060 000 – 064 999 | 西门子循环报警 | 钻削、铣削、车削、测量循环 |
| 065 000 – 069 999 | 用户循环报警 | 由 NC 程序中的 SETAL 触发(如 SETAL(66001)) |
| 070 000 – 079 999 | 制造商和 OEM 编译循环报警 | 编译循环 |
| 080 000 – 084 999 | 西门子循环信息文本 | 提示类,非故障 |
| 085 000 – 089 999 | 用户循环信息文本 | 提示类,非故障 |
| 090 000 – 099 999 | 预留 | — |
判读要点:020 000 – 029 999 这一整段都是”轴的事”。见到 2 开头的五位数(20000–29999),先怀疑机械负载、伺服优化、编码器反馈与夹紧/制动,而不是去查 NC 程序。
2.2 HMI 报警 / 信息
HMI 报警与信息号段(100 000 – 199 999)
| 号段 | 含义 |
|---|---|
| 100 000 – 129 999 | 系统(HMI 操作界面与基本系统) |
| 其中 101 000 – 101 999 | 诊断 |
| 其中 102 000 – 102 999 | 通讯 |
| 其中 104 000 – 104 999 | 参数 |
| 其中 105 000 – 105 999 | 编程 |
| 130 000 – 139 999 | OEM(机床厂自定义 HMI 报警) |
| 140 000 – 199 999 | 预留 |
2.3 SINAMICS 驱动报警
SINAMICS 报警号段(200 000 – 299 999)
| 号段 | 含义 |
|---|---|
| 201 000 – 203 999 | 控制单元、闭环控制 |
| 205 000 – 205 999 | 功率单元 |
| 206 000 – 206 899 | 供电(进线 / 整流) |
| 206 900 – 206 999 | 制动模块 |
| 207 000 – 207 999 | 驱动 |
| 208 000 – 208 999 | 选件板 |
| 213 000 – 213 020 | 授权 |
| 213 100 – 213 102 | 专有技术保护 |
| 220 000 – 229 999 | OEM |
| 230 000 – 230 999 | DRIVE-CLiQ 组件:功率单元 |
| 231 000 – 231 999 | DRIVE-CLiQ 编码器 1 |
| 232 000 – 232 999 | DRIVE-CLiQ 编码器 2 |
| 233 000 – 233 999 | DRIVE-CLiQ 编码器 3 |
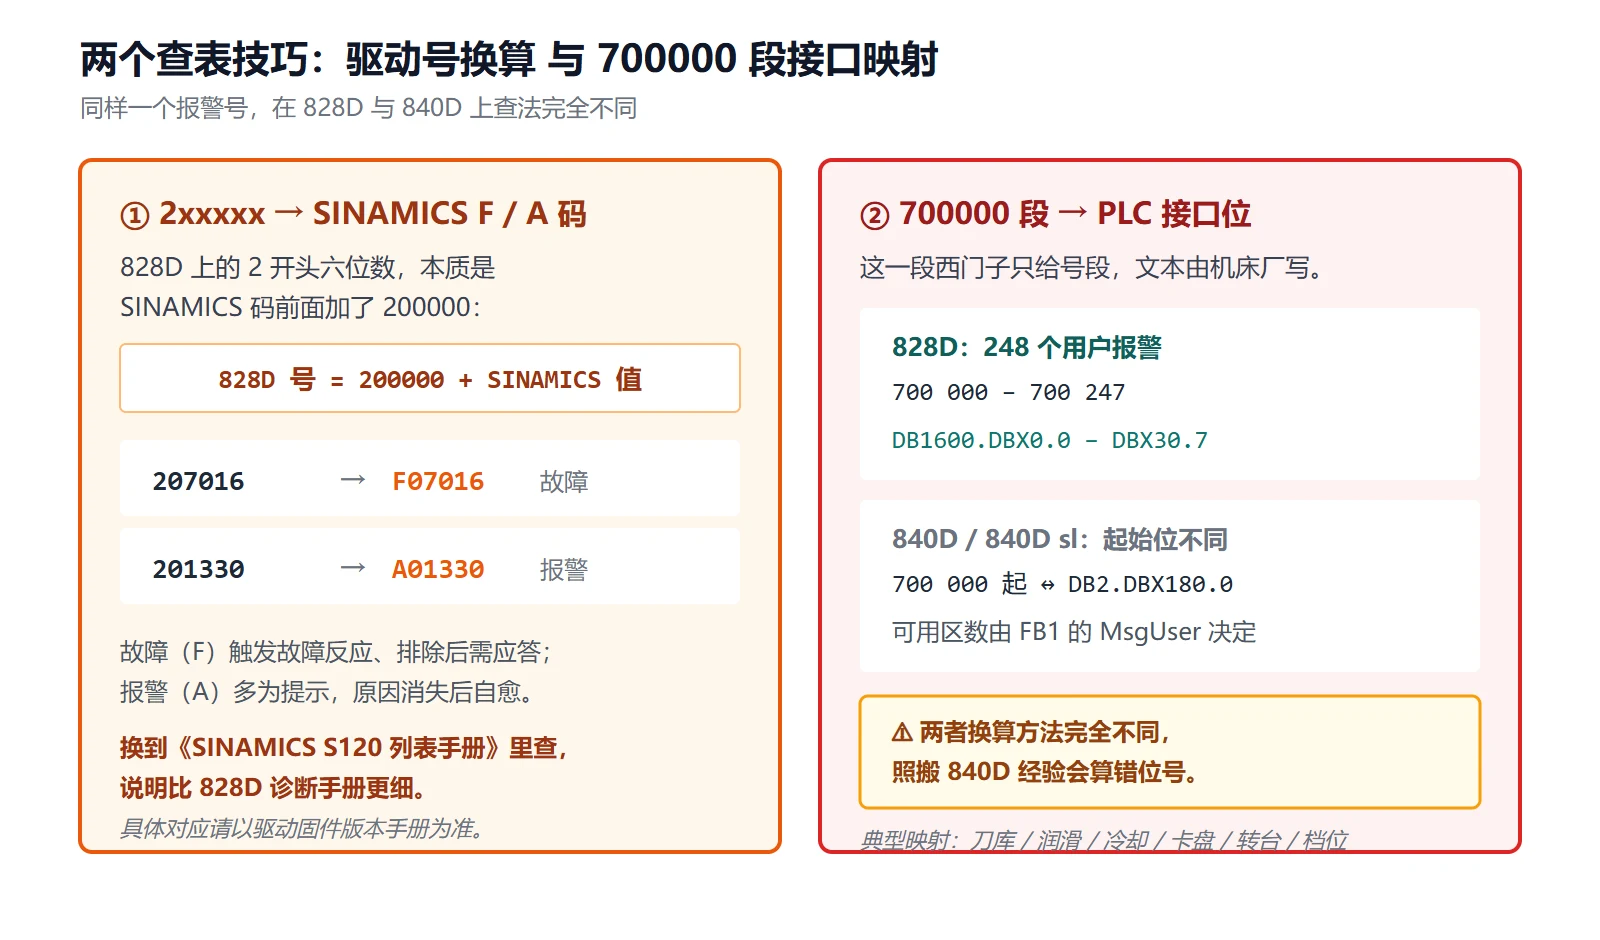
⭐ 交叉查表技巧:828D 上的 2xxxxx 报警,本质上就是 SINAMICS 的故障(F)或报警(A)码前面加了 200000。去掉前导的 2、按故障/报警性质换成 F 或 A,就能直接在《SINAMICS S120 列表手册》里查到更详细的说明——例如 828D 报警 207016 → SINAMICS F07016,201330 → A01330(具体对应关系请以你的驱动固件版本手册为准)。
2.4 驱动与 PLC 报警
驱动与 PLC 报警号段(300 000 – 899 999)
| 号段 | 含义 | 由谁定义 |
|---|---|---|
| 300 000 – 399 999 | 一般驱动报警 | 西门子 |
| 400 000 – 499 999 | 一般 PLC 报警 | 西门子(如 400003 与机床控制面板 MCP 连接相关) |
| 500 000 – 599 999 | 通道 PLC 报警 | 机床制造商 |
| 600 000 – 699 999 | 进给轴 / 主轴 PLC 报警 | 机床制造商 |
| 700 000 – 799 999 | 用户范围 | 机床制造商(828D 实际使用 700 000 – 700 247) |
| 800 000 – 899 999 | 流程 / 图表 | 机床制造商(810 001 – 810 009 为 PLC 系统故障信息) |
官方手册对 500 000 – 899 999 有明确注释:这一区间的 PLC 报警由机床制造商设计并说明。也就是说,从 50 万号段往后,西门子只提供”容器”,内容全是机床厂填的。
三、三步判定法:看号段 → 看能否复位 → 查哪本手册
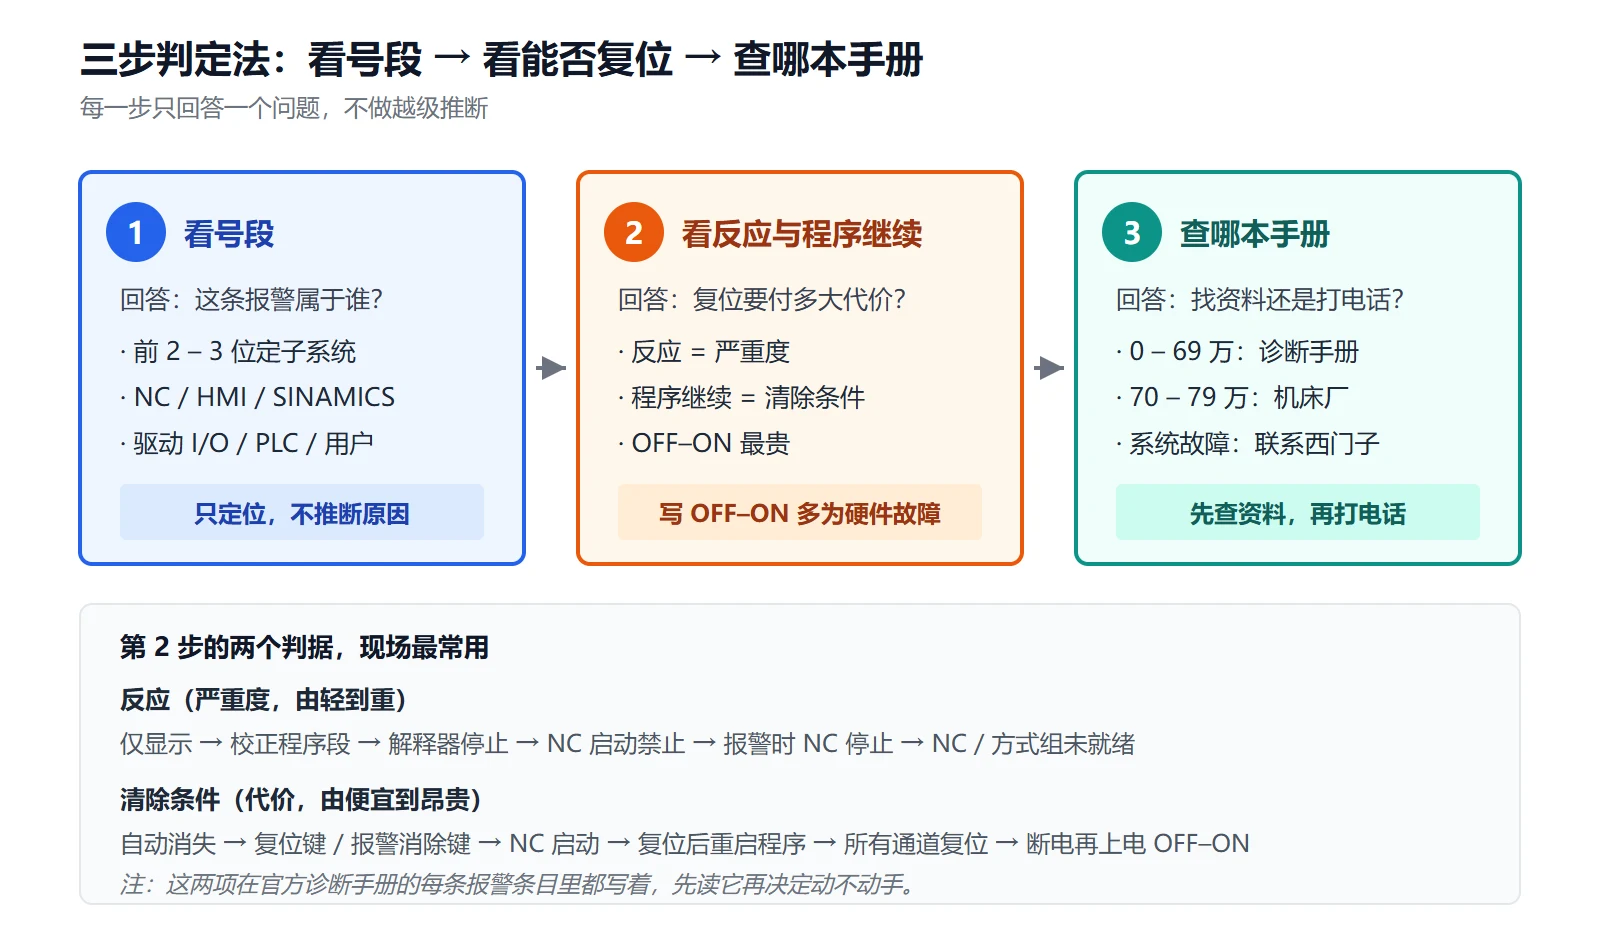
第 1 步:看号段,定来源
用第二节的四张表定位。这一步的唯一目的是回答”这属于哪个子系统”,不做任何推断。
第 2 步:看”反应”和”程序继续”,定代价
每条报警在手册里都带两部分信息:反应(控制系统做了什么,代表严重度)和程序继续(要清除它需要付出什么)。这两项直接决定你能不能”先复位跑起来”。
报警”反应”严重度速查
| 反应 | 控制系统做了什么 | 严重度 |
|---|---|---|
| 报警显示 | 仅显示信息,什么都没停 | 最低 |
| 校正程序段 | 程序段准备发现可修正错误,改完可继续 | 低 |
| 解释器停止 | 预读缓冲内的程序段执行完后取消程序 | 中 |
| NC 启动禁止 | 本通道禁止循环启动 | 中 |
| 报警时 NC 停止 | 本通道斜坡停止 | 高 |
| NC / 方式组 / 通道未就绪 | 控制器使能撤销、快速制动,NC 就绪继电器掉落 | 最高 |
清除条件与代价(从便宜到昂贵)
| 清除条件 | 要做什么 | 代价 |
|---|---|---|
| 自动消失 | 原因消失后自行清除,无需操作 | 最低 |
| 报警消除键 / 复位键 | 按复位或报警取消键 | 低 |
| NC 启动 | 在受影响通道按循环启动,程序继续 | 中 |
| 复位 + 重启零件程序 | 本通道复位后重新运行程序 | 中 |
| 所有通道复位 | 方式组级报警:复位每个受影响的通道再重启 | 高 |
| 断电再上电(OFF–ON) | 关系统再开 | 最高 |
现场用法:“断电再上电”通常意味着硬件故障或系统故障(编码器硬件故障、系统错误是典型)。如果一条报警的手册条目写着 OFF–ON,就别指望复位键能解决。
第 3 步:查哪本手册
- 000 000 – 699 999(NC / HMI / SINAMICS / 驱动 I/O / 系统侧 PLC)→ 查《SINUMERIK 828D 报警诊断手册》,条目按号排序,含反应、原因、处理、程序继续。
- 700 000 – 799 999 → 查机床厂的报警清单或电气原理图;西门子手册不提供这些报警的文本与含义。
- 系统故障 1000 – 1019、1160 → 官方手册明确说明这些报警未详细描述,出现即应收集报警号、报警文本、报警前的操作方式并联系西门子技术支持(www.siemens.com/sinumerik/help)。
四、被低估的【帮助】键:官方原因与初步处理就在系统里
很多人不知道 828D 自带这个功能:系统里已经装了和你的软件版本完全对应的报警说明,不需要联网、不需要翻 PDF。
操作步骤:
- 进入报警列表(诊断 / 报警)。
- 用光标把高亮条移动到那条报警号上(是选中报警行,不是只看画面)。
- 按下操作面板上的【帮助】键。
- 屏幕弹出该报警的原因与排除方法,很多时候会直接点名”去查某个机床数据”。
为什么值得用:
- 版本一致:PDF 手册和你的系统版本可能差好几代,系统内置文本永远对得上。
- 直接指参数:例如选中 4011 后,帮助文本会直接告诉你去查几何轴与通道轴的机床数据,比自己猜快得多。
- 现场可用:不用带电脑、不用找网络,站在机床前就能拿到官方口径。
五、700000 段为什么必须查机床厂手册
700 000 开头的报警是机床厂自己写的,西门子只提供号码区间,不提供文本和含义。这是 828D 报警体系里唯一”跨品牌不可通用”的一段。
828D 的实际容量是 248 个 PLC 用户报警(700 000 – 700 247),对应的接口信号是 DB1600.DBX0.0 – DB1600.DBX30.7。这些报警通常映射的是机床的外围设备:
- 刀库 / 刀架(换刀不到位、刀号错、刀库原点丢失)
- 润滑泵(压力不足、油位低)
- 冷却泵(过载、断路器跳闸)
- 卡盘 / 尾架(夹紧压力不足、未夹紧)
- 转台(分度不到位、未松开)
- 档位(换档不到位、档位检测开关异常)
所以遇到 700000 段报警的正确动作是:拿机床厂的报警清单或电气原理图,顺着报警号找到对应的梯形图位,再看这个位由哪些条件驱动。有技术能力的最终客户与机床经销商,在取得机床厂认可的前提下,可以结合 PLC 梯形图、PLC 编程工具与电气原理图做进一步分析。
⚠️ 别把 840D 的经验直接搬到 828D:840D/840D sl 的 700 000 起始位是 DB2.DBX180.0(由 FB1 的 MsgUser 参数决定可用区数),而 828D 用的是 DB1600。两者换算方法完全不同,照搬会算错位号。840D 的完整换算与自定义报警文本制作见 SINUMERIK 840D PLC 用户报警详解:700000 段报警号 → DB2 位地址换算。
六、三个案例串讲:4011 / 25050 / 26000
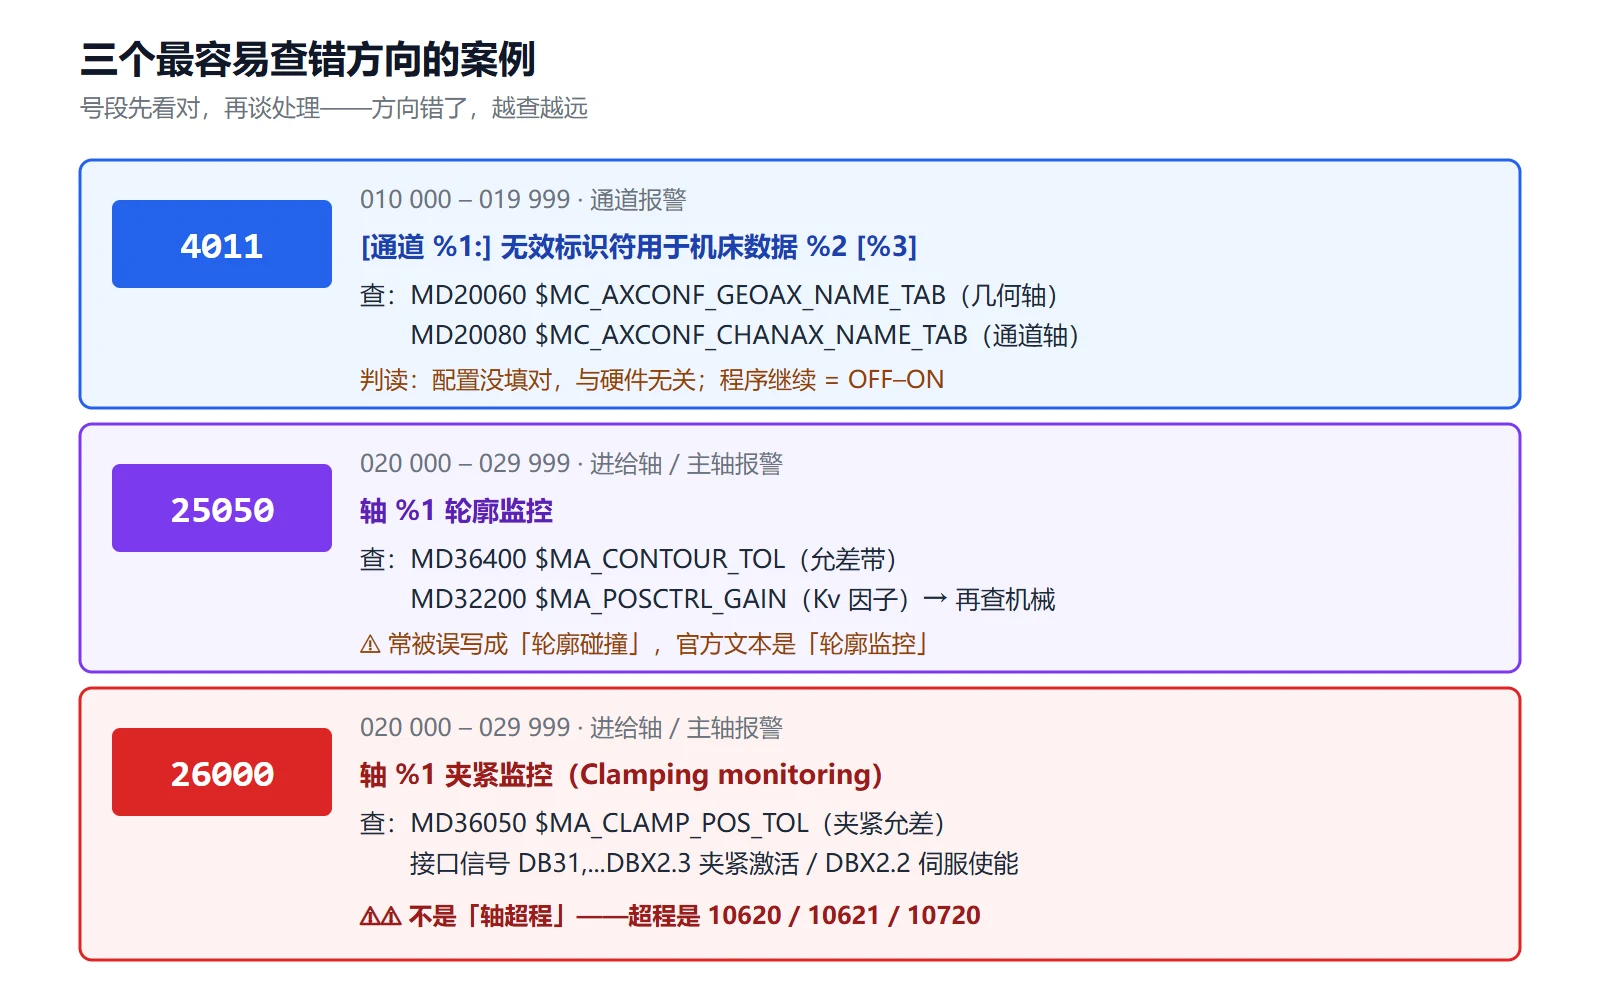
6.1 4011 —— 通道轴名称不合语法
号段:010 000 – 019 999(通道报警)→ 一眼看出是通道配置问题,不是硬件故障。
官方报警文本:[通道 %1:] 无效标识符用于机床数据 %2 [%3]。在通道专属表中为几何轴和通道轴定义名称时,违反了标识符语法规则。规则只有三条:
- 标识符必须是 NC 地址字母(A、B、C、I、J、K、U、V、W、X、Y、Z),后面可带数字扩展;
- 标识符必须以任意两个大写字母开头,且不能含
$(为系统变量保留); - 标识符不能是 NC 语言的关键字(例如
SPOS)。
处理:在报警显示的机床数据里按正确语法填写轴名——几何轴查 MD20060 $MC_AXCONF_GEOAX_NAME_TAB,通道轴查 MD20080 $MC_AXCONF_CHANAX_NAME_TAB。命名惯例是 X1 / Y1 / Z1 / SP1 / A1 这种”字母 + 序号”形式。
典型诱因:把一台机床的备份载入另一台机床,或载入 SinuTrain 仿真软件后,通道轴名表里出现 0 或空值——其余下标都填了值、唯独某一个是 0,一眼可辨。
程序继续:关闭 / 打开系统(OFF–ON)。
判读价值:4011 在 010000 段,属于”配置没填对”,和硬件无关。按【帮助】键时,系统会直接点名 MD20080——这就是第四步那个功能的实际用处。
6.2 25050 —— 轮廓监控
号段:020 000 – 029 999(轴 / 主轴报警)→ 一眼看出是轴的实际位置出了问题。
官方报警文本:轴 %1 轮廓监控。
原理:NCK 按内部模型,为每个插补点算出这一轴”应该达到的实际值”,再与真实反馈的实际值比较。两者之差超过 MD36400 $MA_CONTOUR_TOL(轮廓监控允差带)就报警,同时该轴按设定的制动斜度制动。
处理顺序(先机械、后参数):
- 检查 MD36400 $MA_CONTOUR_TOL 是否设得过小;
- 检查位置控制器优化——MD32200 $MA_POSCTRL_GAIN(Kv 因子):轴能否无过冲地跟随给定值,否则先改善速度环优化或降低 Kv;
- 改善速度环优化;
- 检查机械:运行是否顺畅、惯量是否过大。
程序继续:用复位键在本方式组的所有通道清除报警,重启零件程序。
⚠️ 常见误称:不少中文资料把 25050 写成”轮廓碰撞”。官方文本是轮廓监控——它监控的是”实际位置偏离模型”,不是”刀具撞上了工件”。
6.3 26000 —— 夹紧监控(不是”轴超程”)
号段:020 000 – 029 999(轴 / 主轴报警)。
官方报警文本:轴 %1 夹紧监控(Clamping monitoring)。
原理:被夹紧的轴被顶出了它的设定位置,允许的偏差由 MD36050 $MA_CLAMP_POS_TOL 定义。轴的夹紧由轴专用接口信号(DB31, … DBX2.3 夹紧过程激活)触发;NC 则根据轴的”伺服使能”状态判断轴是否被夹紧(DB31, … DBX2.2 = 0 即视为夹紧)。超差后该轴按 MD36610 $MA_AX_EMERGENCY_STOP_TIME 设定的制动斜坡停止。
处理:测出该轴相对设定位置的实际偏差,据此二选一——增大 MD36050 的允差,或从机械上改善夹紧(例如提高夹紧压力)。
⚠️⚠️ 这是全网流传最广的一处错误:很多”828D 报警代码速查表”把 26000 写成”轴超程”。官方《828D 基本功能手册》明确写着:夹紧允差超限时出现的报警是 26000「Clamping monitoring」。 真正的超程类报警在通道段:10620(运行中探测到将越过软件限位开关)、10621(轴已停在软件限位开关处,检查 MD36100 $MA_POS_LIMIT_MINUS / MD36110 $MA_POS_LIMIT_PLUS)、10720(编程轨迹碰撞软限位)。把 26000 当超程查,会一路查到限位开关和挡块上去,完全跑偏。
七、写在最后
号段表里最该记住的三条:
- 2 开头的五位数(20000–29999)是轴的事——先查机械、伺服优化、编码器反馈与夹紧。
- 2 开头的六位数(200000–299999)是驱动的事——去掉前导 2 换 F/A 去查 SINAMICS。
- 7 开头的六位数是机床厂的事——西门子没有文本,问机床厂要报警清单,828D 查 DB1600(不是 840D 的 DB2)。
本篇是“号段规则 + 该找谁”的索引页。如果你手里已经有一个具体报警号,直接查 SINUMERIK 828D 报警代码一览表(中文)(NC / PLC / SINAMICS F 代码三区对照);如果是上电就报、系统起不来,看 SINUMERIK 828D 报警 2000/2001:PLC 生命信号监控;如果是数据丢了、参数全没了,看 SINUMERIK 828D/802D 数据丢失恢复。日常高频报警的原因确认与处理步骤,见 SINUMERIK 828D 报警排查:8 类高频报警。
FAQ
828D 报警号怎么看出来源?
看号段的前几位即可定位子系统:000 000 – 099 999 是 NCK 报警(一般 / 通道 / 轴与主轴 / 安全集成 / 循环 / 功能),100 000 – 199 999 是 HMI 报警(130 000 – 139 999 为机床厂 OEM 自定义),200 000 – 299 999 是 SINAMICS 驱动报警(去掉前导 2 换 F/A 可在 SINAMICS S120 列表手册中查到更详细说明),300 000 – 399 999 是驱动与 I/O 报警,400 000 – 699 999 是系统侧 PLC 报警,700 000 – 799 999 是机床厂自定义用户报警(828D 实际为 700 000 – 700 247)。另外 1000 – 1019 与 1160 是系统故障报警,官方手册明确不展开,出现应联系西门子技术支持。
700000 报警是什么意思?
700000 段是机床制造商自定义的用户报警,不是西门子预定义的系统报警。西门子只提供号码区间,报警文本和含义由机床厂编写,通常映射刀库、刀架、润滑泵、冷却泵、卡盘、尾架、转台、档位等外围设备的故障。828D 提供 248 个 PLC 用户报警(700 000 – 700 247),对应接口信号 DB1600.DBX0.0 – DB1600.DBX30.7;排查时应拿机床厂的报警清单或电气原理图,由报警号找到对应梯形图位,再看该位由哪些条件驱动。注意 840D/840D sl 的起始位是 DB2.DBX180.0,两者不能照搬。
报警按【帮助】键能看到什么?
在报警列表里把光标移动到那条报警号上,按操作面板的【帮助】键,系统会显示该报警的原因与排除方法,很多时候会直接点名需要检查的机床数据(例如 4011 的帮助文本会指向几何轴与通道轴的机床数据 MD20060 / MD20080)。它的优势是文本与你的系统软件版本完全一致,不需要联网、不需要翻 PDF,站在机床前就能拿到官方口径。
最后更新:2026-10-23

















暂无评论内容