



🚨 口径与合规声明:本页的品牌形态与号段口径,FANUC / 西门子 / 三菱 / 海德汉部分沿用站内四品牌形态识别卡已核实的官方手册口径;华中部分来自华中数控官方手册与官方《常见问题处理对策》公开内容(系统内部报警 13 条 h 结尾);广数部分来自广数官方用户手册公开的 PLC 报警定义(GSK980TDb / 988T 标准梯形图);新代部分来自新代官方驱动器手册公开报警目录。网传「华中 E001–E239 报警大全」为第三方自编号,非官方体系,本页明确点破。科德 KND 的号段体系本次未核实到官方清单,诚实标注待补、不编造。本页不转载任何手册正文、不提供下载链接。
30 秒速查:四个问题先分流
| 你面对的报警 | 先问什么 | 去向 |
|---|---|---|
| 屏幕上跳出一条英文文本(COOLANT NOT READY 之类) | 系统手册里查得到吗 | 查不到 → 机床厂自定义,走第四节分流 |
| 一串数字不知道是哪家的(1001 / 700000 / AL-521) | 号的形态像哪家 | 第一节速辨卡对号入座 |
| 同一个号在两台机器上含义不一样 | 是不是跨系 / 跨代同号 | 第五节同号异义清单 |
| 报警查到了但不知道先看哪 | 归属哪个子系统 | 第二节号段归属表 |
表 0 报警分流四问
本页姊妹篇:FANUC 报警号 / 参数号 / 诊断号三向反查总表;站内既有:四品牌形态识别卡(海外品牌详表)、828D 报警号分段速查、FANUC SV 三向对照、西门子 700000 段用户报警与 DB2 换算。
一、八品牌报警号形态速辨卡
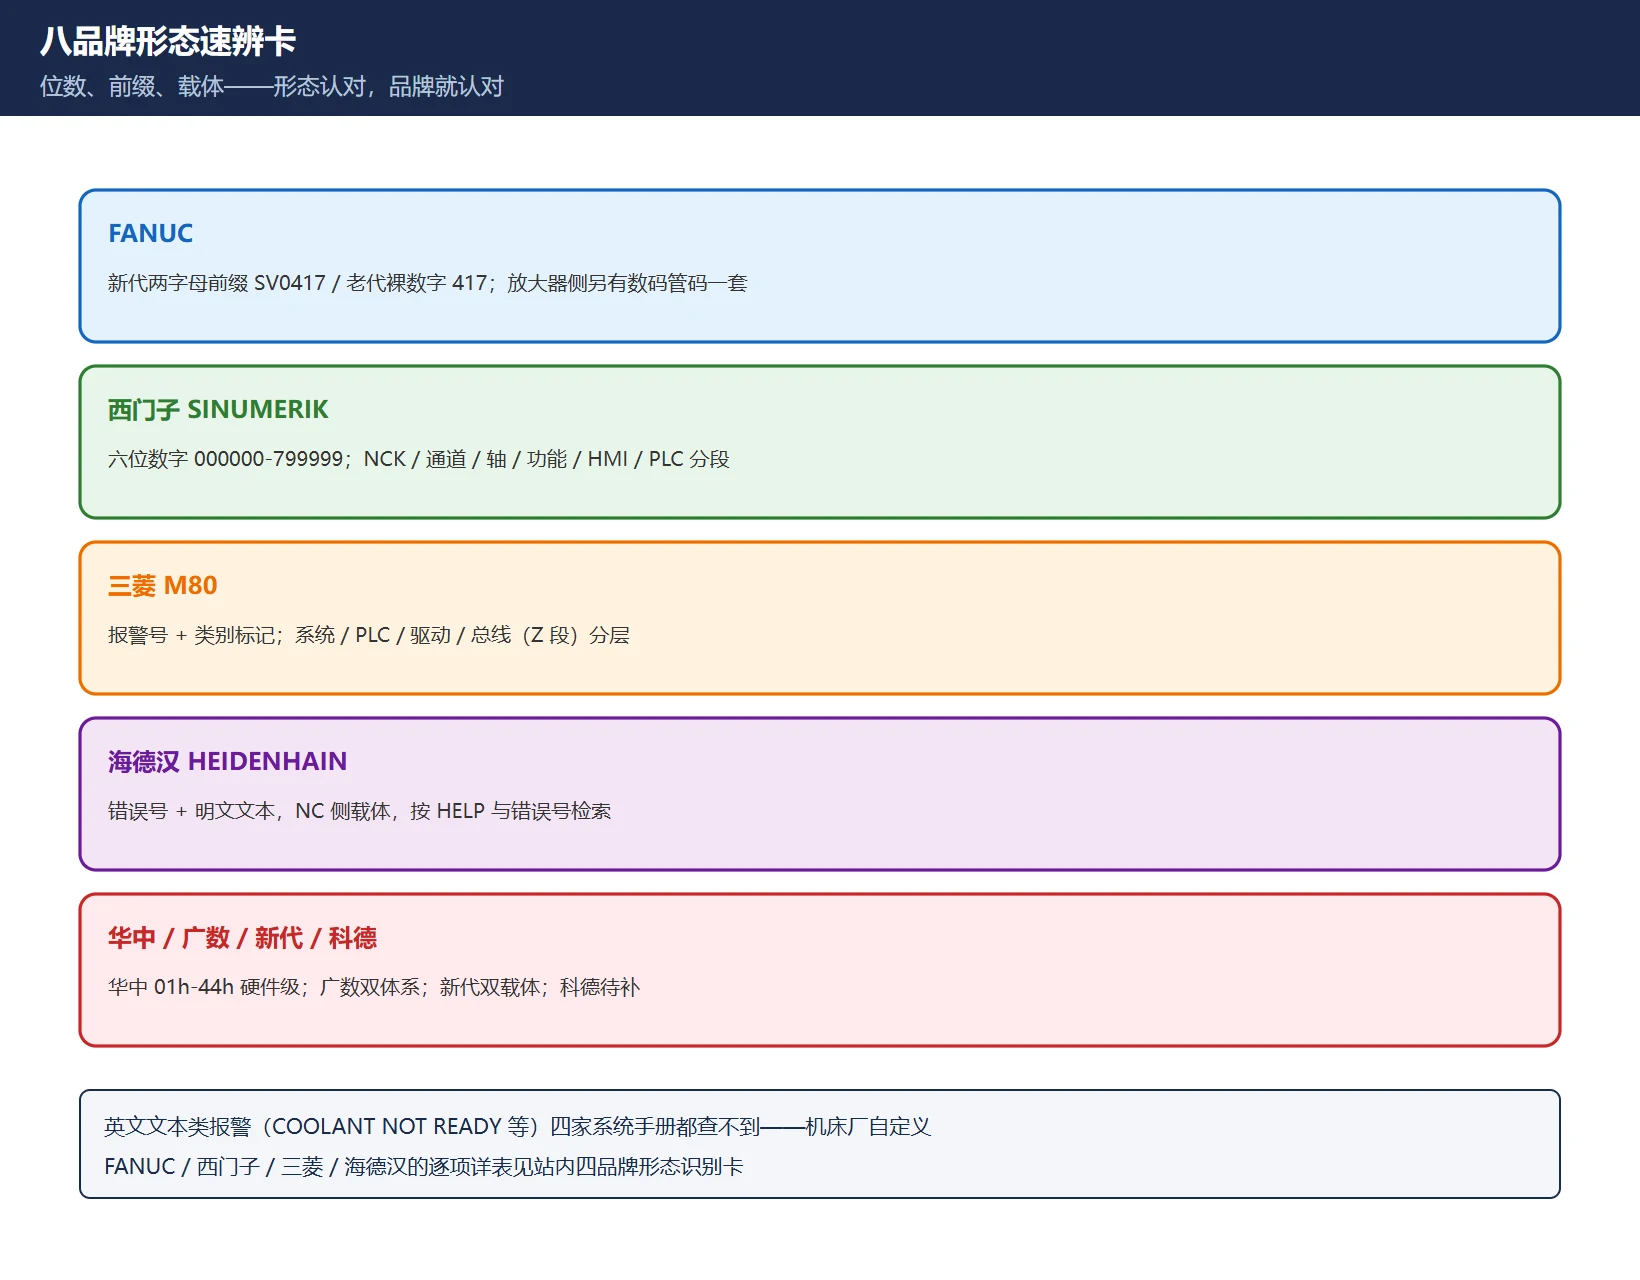
「形态」指报警号的可辨识特征:位数、前缀、载体(NC 侧还是 PLC 侧还是驱动侧)。形态认对,品牌就认对。
| 品牌 | 号的形态示例 | 载体层次 | 复位特征 |
|---|---|---|---|
| FANUC | SV0417(新代两字母前缀)/ 裸数字 417(老代);放大器侧另有一套数码管码 | NC 侧 + 放大器侧两套 | 多数 RESET 可清,电池/系统类需断电 |
| 西门子 SINUMERIK | 六位数字 000000–799999(828D / 802D / 840D sl 同构分段) | NCK / 通道 / 轴 / 功能 / HMI / PLC 分段 | 故障(Alarm)须消因才能应答,报警原因消除自消 |
| 三菱 M80 | 报警号 + 类别标记 | 系统 / PLC / 驱动 / 总线(Z 段)分层 | 按类别,总线类需查总线诊断 |
| 海德汉 HEIDENHAIN | 错误号 + 明文文本 | NC 侧 | 按 HELP / 手册错误号检索 |
| 华中 HNC | 01h–44h(h 结尾硬件级)+ PLC 用户报警 | NC 硬件层 + PLC 层 | 硬件级多数需断电或消条件 |
| 广数 GSK | 三位(980T 系)/ 四位(988T 系)双体系 + PLC 1000 段 | CNC 层 + PLC 层(A 地址) | PLC 类按条件,系统类按 RESET / 断电 |
| 新代 Syntec | 控制器轴报警三位数 + 驱动器 AL-xxx | 控制器 + 驱动器双载体 | 驱动器类多数需消因 / 断电 |
| 科德 KND | 号段形态本次未核实到官方清单 | 以随机手册为准 | 待补 |
表 1 八品牌形态速辨卡
海外四品牌的逐项展开(位数细分、前缀清单、与手册章节的对应)在四品牌形态识别卡里已做透,本页不重复,只把结论收进这张卡。三菱的急停 EMG 反查与现场总线报警、西门子的700000 段 DB2 换算与802D 分段、海德汉的测刀循环都是品牌内的下一层入口。
二、号段归属:每段报警属于哪个子系统
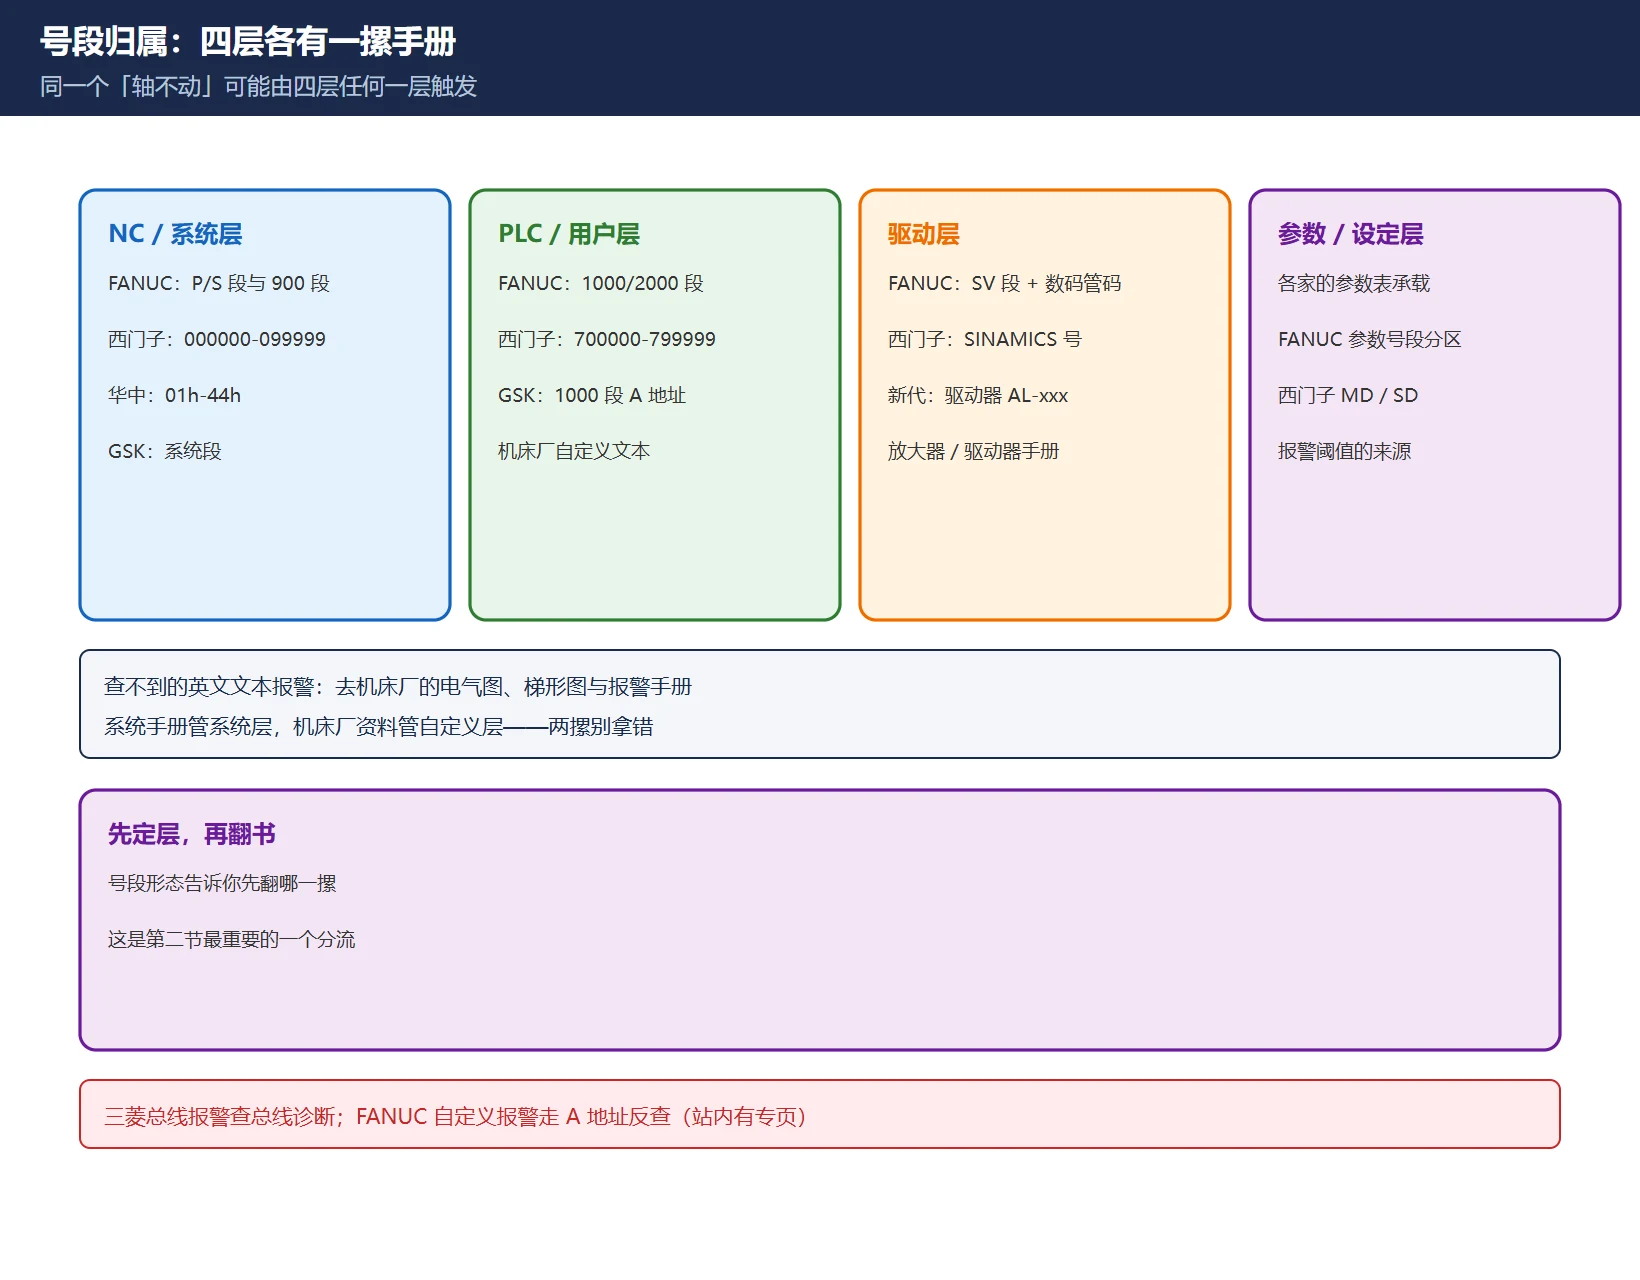
把号段归到子系统,是为了知道「这条报警的手册在哪一摞里」。同一个故障现象(比如轴不动)可能由四层的任何一层触发,号段形态告诉你先翻哪一摞。
表 2 号段归属四层对照
用法说明:英文文本类报警(COOLANT NOT READY、CHIP CONVEYOR OVERLOAD)在四家系统手册里都查不到——它们是机床厂在 PLC 里自定义的,正确去向是机床厂的电气图、梯形图与报警手册,而不是系统手册。这是第二节最重要的一个分流,也是新手最常走错的一步。
三、「这条报警该找谁」四步分流
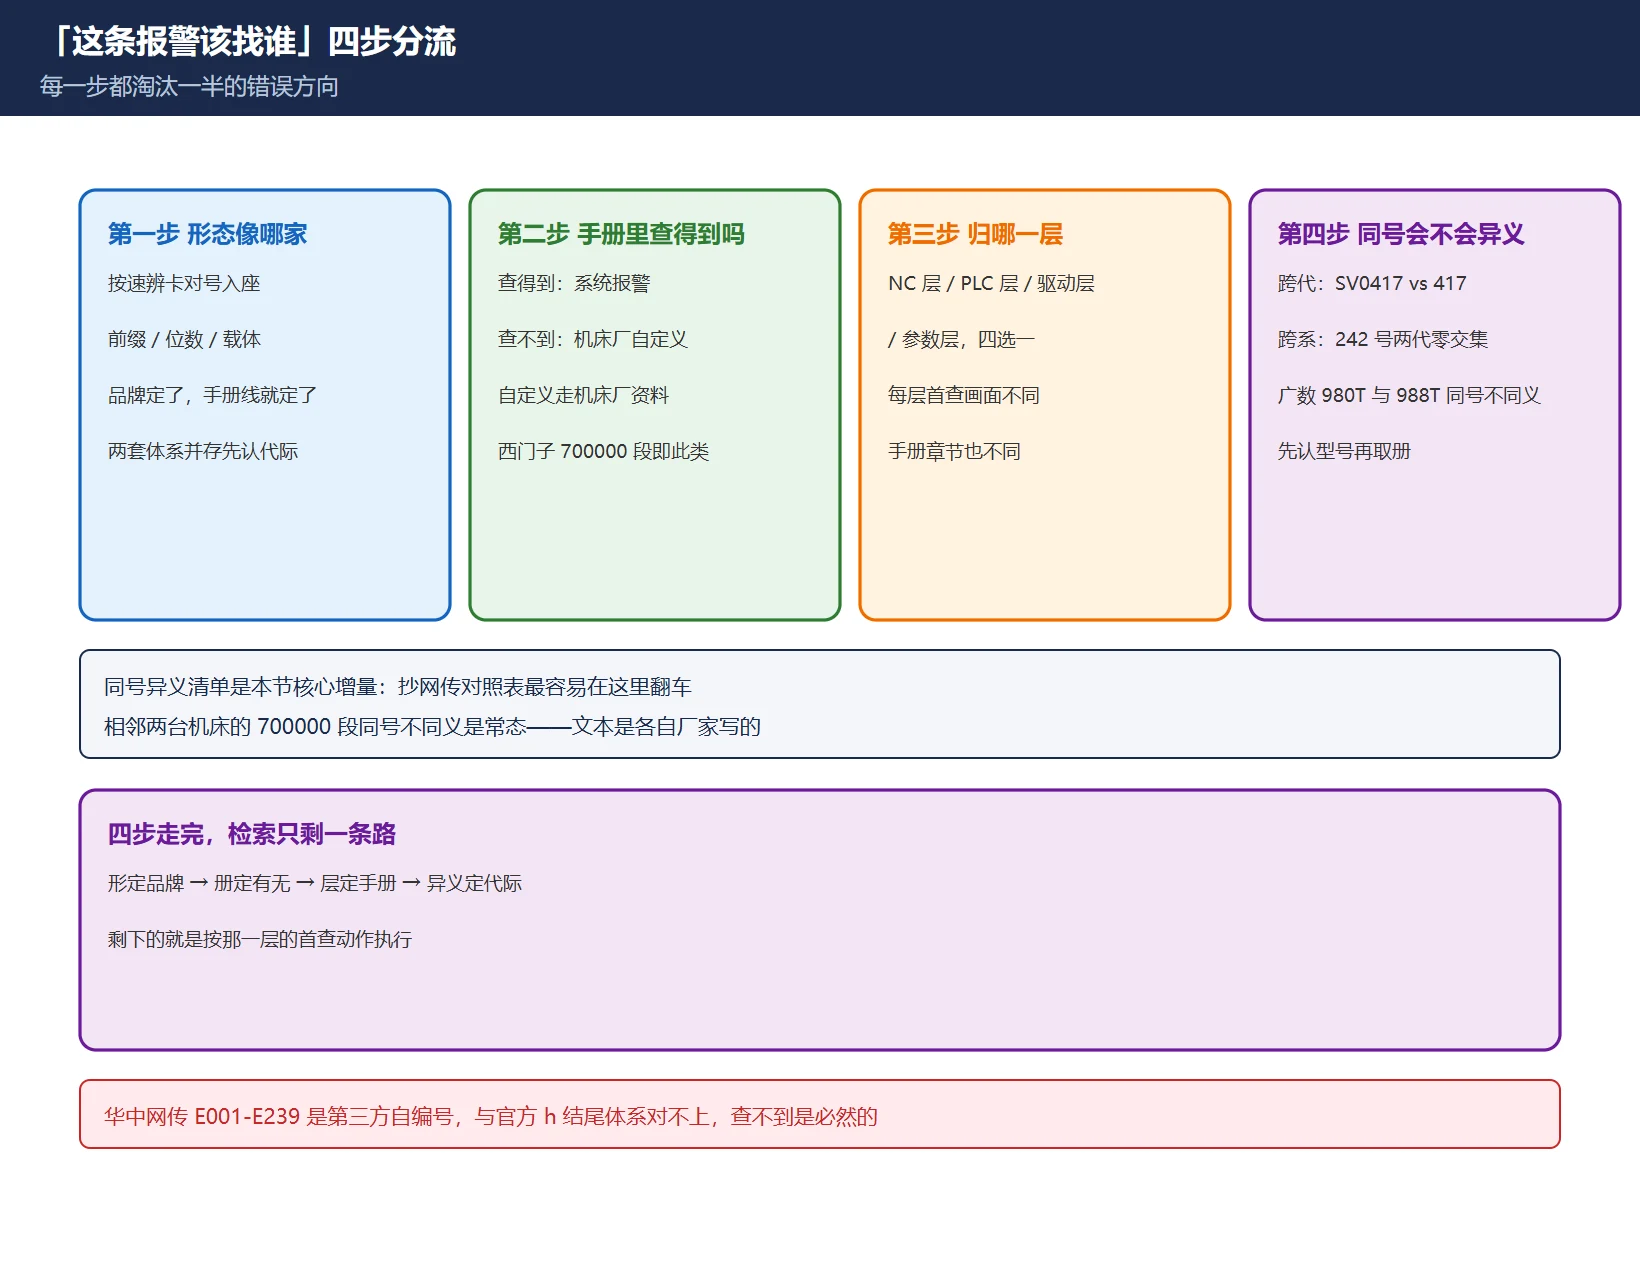
四步依次问,每步淘汰一半的错误方向:
| 步骤 | 问题 | 判定 | 去向 |
|---|---|---|---|
| 1 | 形态像哪家? | 按表 1 对号 | 品牌确定,取对应品牌手册线 |
| 2 | 系统手册里查得到吗? | 查得到 → 系统报警;查不到 → 自定义 | 自定义走机床厂资料 + 站内 |
| 3 | 归哪一层? | NC 层 / PLC 层 / 驱动层 / 参数层(表 2) | 每层有不同的首查画面与手册章节 |
| 4 | 同号会不会异义? | 跨代(SV0417 vs 裸 417)或跨系(详见下文) | 先认代际与型号,再取册 |
表 3 该找谁四步分流
同号异义清单(这是本节的核心增量,抄网传对照表的人最容易在这里翻车):① FANUC 报警号 242 在 15i 上是主轴过热(SP0242)、在 0i-F/30i-B 上是渐开线插补指令非法(PS0242),两代零交集;② FANUC 老 300–349 段在新代拆成 SV 与 DS 两个前缀;③ 广数 980T 的三位报警号与 988T 的四位报警号同号不同义(详见第四节);④ 西门子 700000 段报警本身不是西门子的故障,是机床厂自定义文本,两家相邻机床厂同号不同义是常态。
四、国产品牌专章:华中、广数、新代与科德
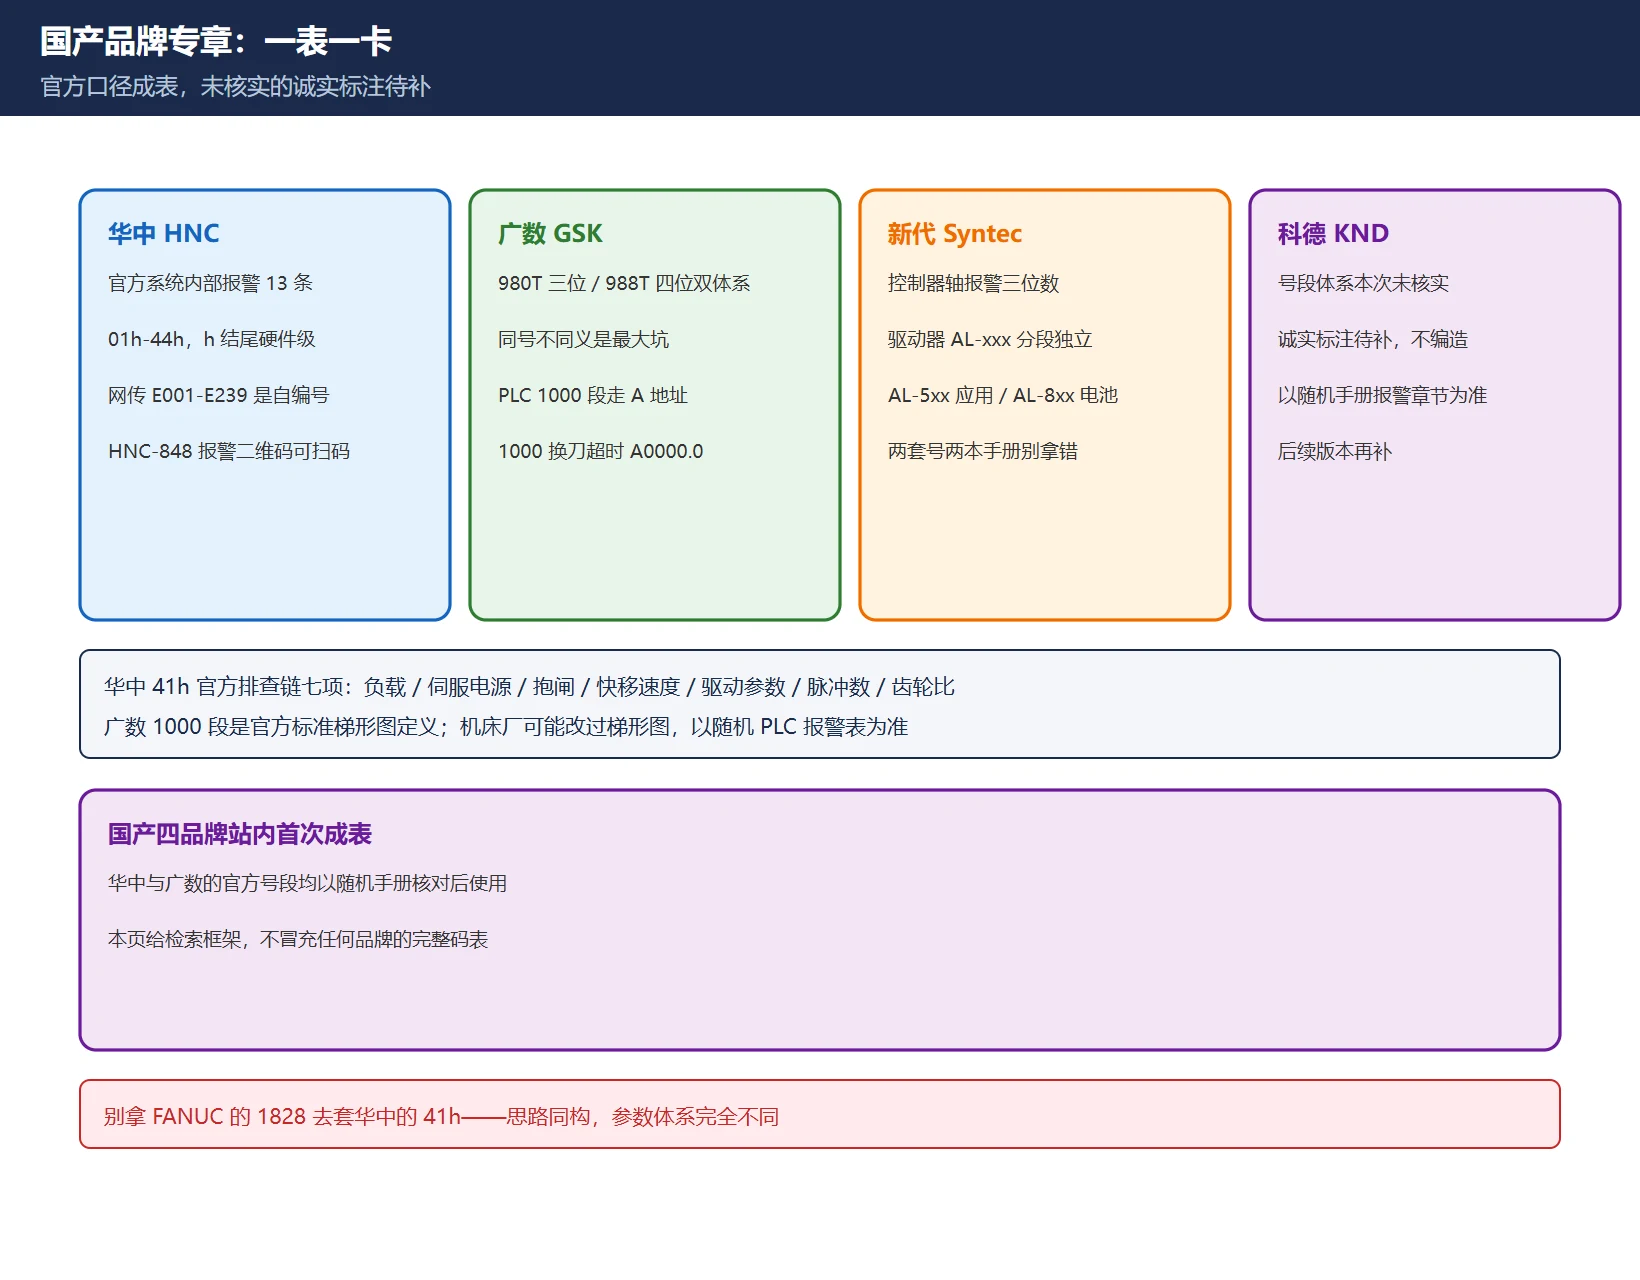
4.1 华中 HNC:官方系统内部报警 13 条,网传 E001–E239 是自编号
华中数控官方手册里的系统内部(硬件级)报警是 h 结尾编号,官方公开口径共 13 条:
| 号 | 含义 | 系统状态 | 官方处理方向 |
|---|---|---|---|
| 01h | 初始化错误 | 急停 | 正确设置轴参数与伺服参数,正确连接轴控制电缆 |
| 02h | 参数错误 | 急停 | 正确设置参数 |
| 05h | 机床位置丢失 | 无 | 移动任意轴 |
| 09h | 未知故障 | 急停 | 检查参数、接线、电源,重新通电 |
| 20h | 正向超程 | 禁止轴移动 | 按住超程解除按钮,负向移出 |
| 21h | 负向超程 | 禁止轴移动 | 按住超程解除按钮,正向移出 |
| 22h | 正软超程 | 停止正向移动 | 负向移动该轴 |
| 23h | 负软超程 | 停止负向移动 | 正向移动该轴 |
| 30h | 硬件故障 | 急停 | 断电约三分钟后重新通电 |
| 38h | 反馈异常 | 急停 | 检查轴控制电缆中的位置反馈线 |
| 40h | 超速 | 急停 | 检查伺服驱动器轴控制电缆,适当增大最大进给速度 |
| 41h | 跟踪误差过大 | 急停 | 机械负载 / 伺服电源 / 抱闸 / 快移速度是否超电机额定 / 驱动器内部参数 / 电机每转脉冲数 / 电子齿轮比,逐项排查 |
| 44h | 找不到参考点 | 急停 | 参考点开关、编码器反馈电缆、编码器 Z 脉冲逐项检查 |
表 4 华中 HNC 系统内部报警(官方手册公开口径,13 条)
网传「华中数控 E001–E239 报警大全」是第三方自编号:那套 E 编号自称「无官方定义」,号段跨代不兼容,与官方 h 结尾体系对不上。按 E 编号查故障等于拿着别人自己编的目录找官方仓库——查不到是必然的。官方检索入口是随机用户说明书与华中数控官网下载中心;HNC-848 等新型号的报警画面还支持报警二维码,扫码直达官方解释,这是中文侧几乎无人写过的新功能。
4.2 广数 GSK:双体系号段 + PLC 1000 段 A 地址
广数的报警号是双体系:980T 系用三位号,988T 系用四位号,同一个号在两套体系里含义不同——拿到广数报警先问机器是哪一代。官方手册公开的 PLC 报警段(标准梯形图定义,980TDb 与 988T 高度同构)以 1000 起编,地址映射到 A 位:
| 报警号 | 含义 | 信息位地址 |
|---|---|---|
| 1000 | 换刀时间过长 | A0000.0 |
| 1001 | 换刀结束时当前位置与预期不符 | A0000.1 |
| 1002 | 换刀未完成 | A0000.2 |
| 1016 | 防护门未关 | A0002.0 |
| 1017 | 卡盘低压报警 | A0002.1 |
| 1032 | 非法 M 代码 | A0004.0 |
| 1037 | 主轴速度 / 位置控制切换时间过长 | A0004.5 |
表 5 广数 GSK PLC 报警 1000 段示例(官方手册公开的标准梯形图定义节选)
示例之外,完整 1000 段以本机随机的 PLC 报警表为准——机床厂可能改过标准梯形图。查广数 PLC 报警的入口是:报警画面读号 → 对照 PLC 报警表(随机资料)→ 找 A 地址 → 梯形图监控该位。
4.3 新代 Syntec:控制器与驱动器是两套号
新代的报警分两个载体:控制器侧(轴报警三位数,如追随误差超过、寻原点失败、绝对位置电池失效等,以控制器报警画面显示)与驱动器侧(AL-xxx 分段:AL-1xx/2xx/3xx 硬件与编码器类、AL-4xx 调机与电机整定类、AL-5xx 应用类如追随误差与主轴定位、AL-8xx 编码器电池类、AL-9xx 驱动器警告类)。两套号的检索路径不同:控制器侧查控制器手册,驱动器侧查驱动器手册——驱动器上跳出 AL-521 去翻控制器手册是查不到的。
4.4 科德 KND:待补,不编造
科德的报警号段体系本次未核实到官方清单。本页宁可标注「待补」,也不把网传说法当官方口径写进表里——需要时请直接按随机手册的报警章节检索,后续版本再补。
五、与站内既有速查页的关系
本页与站内已发布页的分工:四品牌形态识别卡(海外四品牌形态详表)是本页的海外部分上游,两页互链;FANUC SV 三向对照与姊妹篇三向反查总表承接 FANUC 的下钻;828D 分段速查与802D 分段速查承接西门子;700000 段 DB2 换算是西门子 PLC 用户报警的机制页;M80 急停反查与现场总线承接三菱;900 段系统报警与参数号段总表承接 FANUC 系统与参数层。
常见问题
报警号 1001 在广数和 FANUC 上是一回事吗?
完全不是。FANUC 的 1000/2000 段是机床厂在 PMC 里自定义的外围报警(走 A 地址反查);广数的 1000 段是官方标准梯形图定义的 PLC 报警(1001 是换刀结束时刀位不符,地址 A0000.1)。同号不同品牌、同号不同层,先定品牌再定层,这条报警才查得下去。
华中数控报警 41h 跟踪误差过大怎么排查?
官方手册给出的排查链是七项:机械负载是否合理、伺服驱动器动力电源、抱闸电机的抱闸、快移速度是否超电机额定转速、驱动器内部参数、电机每转脉冲数、伺服电子齿轮比。这与 FANUC SV0411 的思路同构但参数体系完全不同——别拿 FANUC 的 1828 去套华中。
怎么判断一条报警是系统报警还是机床厂自定义的?
两个判据:一是手册里查不到(英文文本类如 COOLANT NOT READY,四家系统手册都没有);二是号段归属(西门子 700000 段、FANUC 1000/2000 段、广数 PLC 1000 段都是自定义/PLC 层)。自定义报警的正确资料是机床厂的电气图、梯形图与报警手册,检索方向见第三节四步分流。
最后更新:2026-11-16







































暂无评论内容