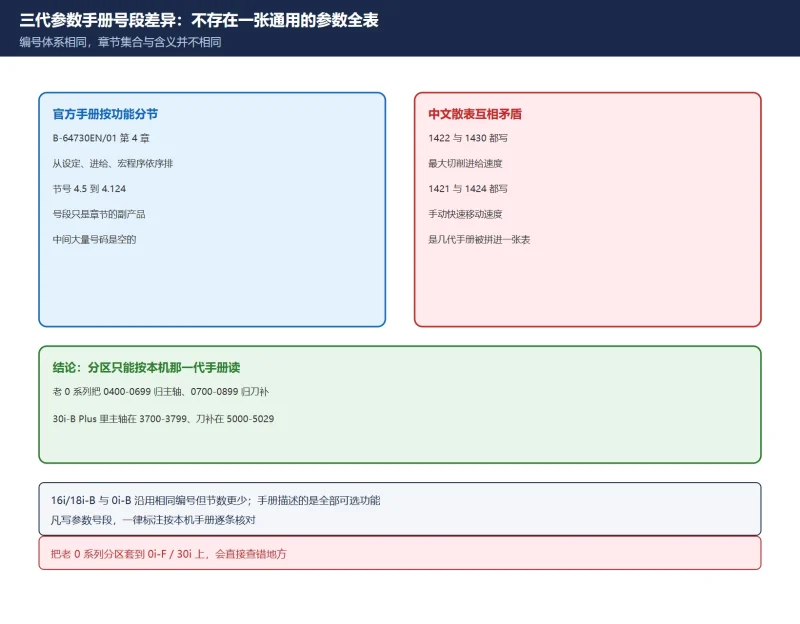



🚨 口径与合规声明:号段与地标参数依据 FANUC 官方参数手册(30i/31i/32i-B Plus
B-64730EN/01第 4 章 §4.5–4.124、16i/18i-BB-63530EN、0i-BGFZ-63840EN)与公开发表的第三方参数索引交叉整理。手册正文、位定义图与逐号说明受版权保护,本页只做客观分区与检索导航,不转载手册原文、不提供手册下载链接、网盘或打包文件。具体参数号的含义、位定义、取值范围与是否在本机存在,一律以本机 CNC 型号与软件版本对应的随机参数手册为准。中文流传的「0000–0027 系统配置 / 0400–0699 主轴 / 0700–0899 刀补」是老 0 系列分区,不能套到 0i-F 或 30i 上;1422与1430、1421与1424在不同代手册里含义不一致,本页不裁决谁对,只标注「按本机手册逐条核对」。
30 秒速查:你手上是什么需求
| 你手上有什么 / 想干什么 | 第一落点 | 本文对应小节 |
|---|---|---|
| 只看到一个参数号,想知道归谁管 | 号段到功能族框架 | |
| 手册里有这个参数,本机参数表却翻不到 | 四种隐藏机制 | |
| 要改一个不知道后果的参数 | 改动风险分级 | |
| 想确认某个地标号到底是不是这个含义 | 地标参数表 | |
| 想去官方手册核对原文 | 手册编号与检索键 | |
| 想在站内找某个参数族的详解 | 站内索引 |
表 0 六类现场需求与第一个落点
一、为什么没有一张通用的参数全表
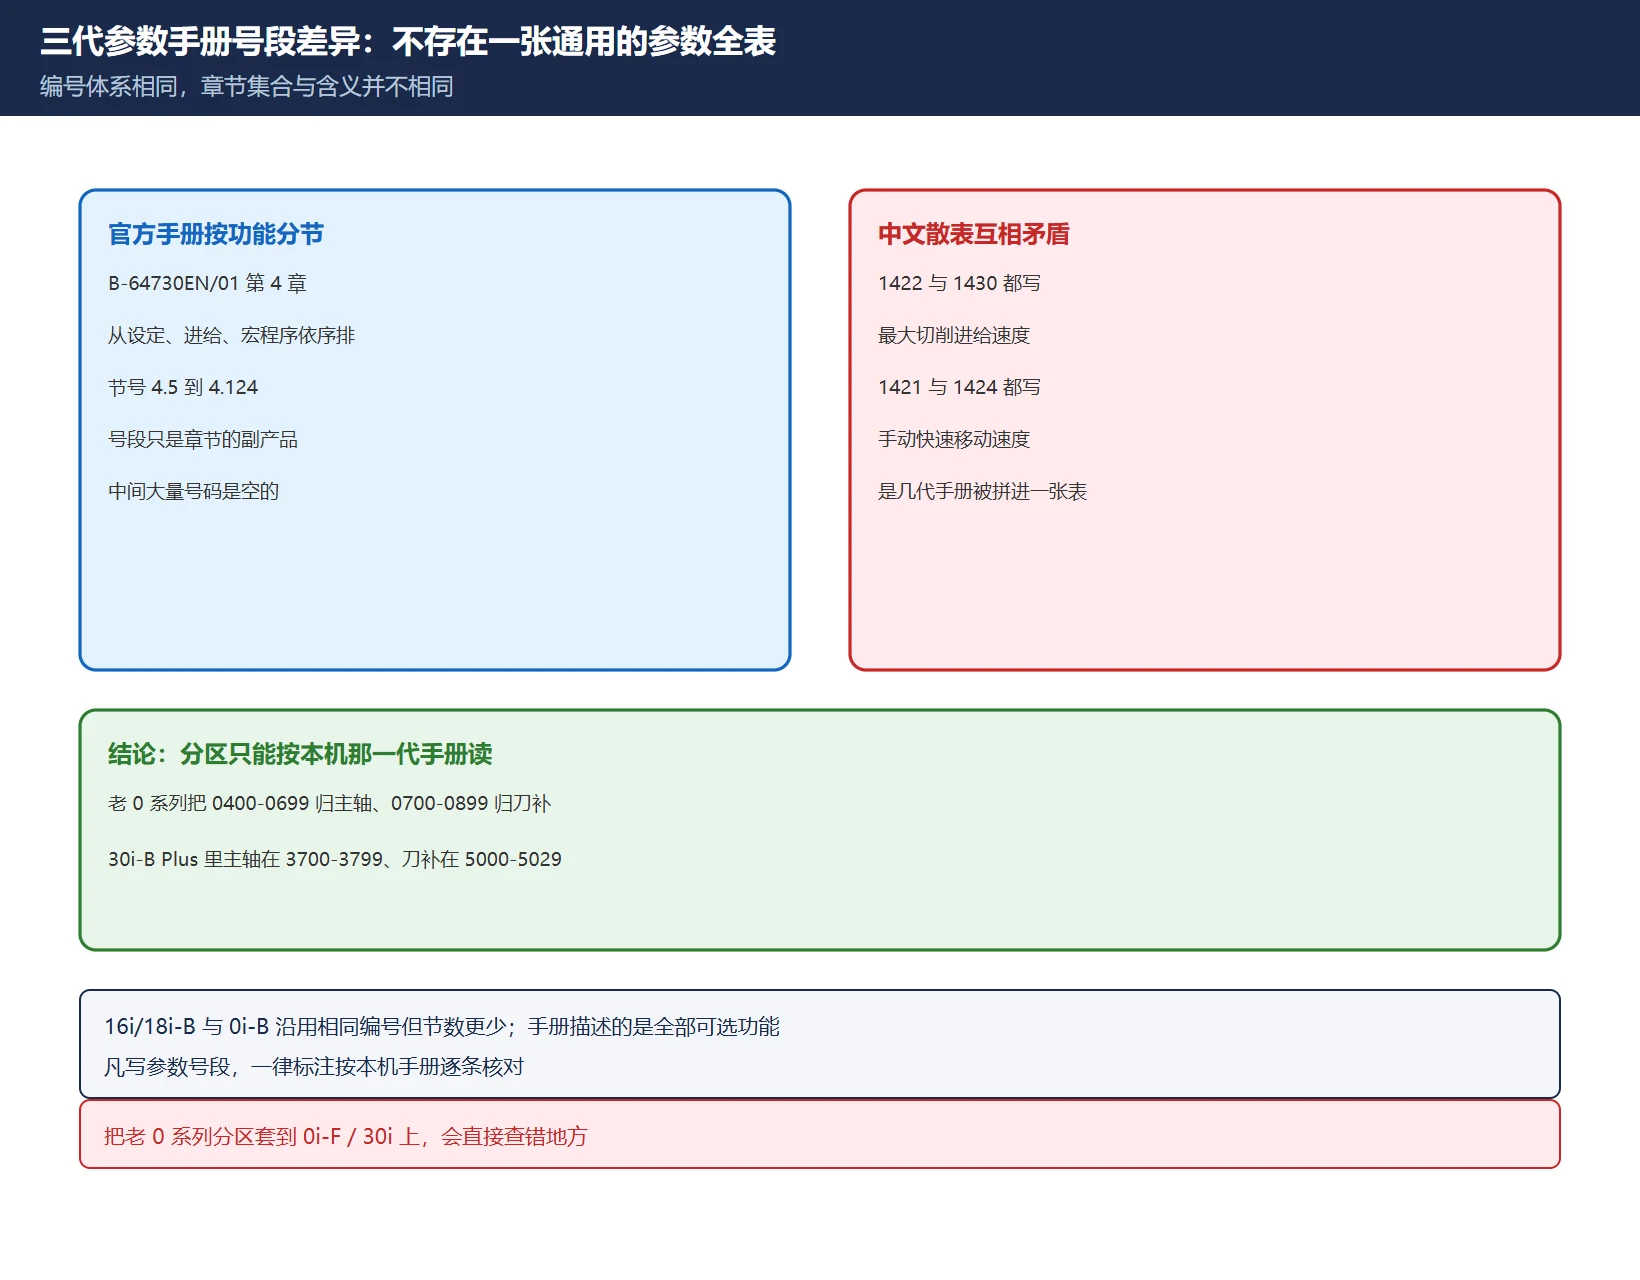
把「号段 → 功能」当成固定字典,是现场最容易踩的坑。三个可核实的事实:
- 官方手册是按章节编排,不是按号码连续铺开。
B-64730EN/01第 4 章从「Parameters of Setting」起,依次是进给、坐标轴、伺服、显示与编辑、宏、刀补、主轴等节,节号 §4.5 一路到 §4.124。号段只是这些章节的副产品,中间大量号码是空的。 - 同一编号体系,不同代的章节集合不同。16i/18i-B 与 0i-B 手册用相同编号但节数更少;老 0 系列(0-MC/0-T 一类)的分区又与 i 系列明显不同——中文流传表把
0400–0699归主轴、0700–0899归刀补,而 30i-B Plus 手册里3700–3799才是主轴控制、5000–5029是刀补。 - 中文散表本身互相矛盾。广泛转载的一份「FANUC 常用参数」把
1422写成「最大切削进给速度」,同一份表里1430又写成「各轴最大切削进给速度」;1421与1424也都被写成「手动快速移动速度」。这不是记忆偏差,是不同代手册被拼进同一张表。
| 对照维度 | 30i/31i/32i-B Plus(B-64730EN/01) | 16i/18i-B / 0i-B | 老 0 系列(第三方整理口径) |
|---|---|---|---|
| 编排依据 | 第 4 章按功能分节,§4.5–4.124 | 同一编号体系,节数更少 | 按号码段归功能,来源为第三方整理 |
| 主轴段 | 3700–3799 | 大体沿用,具体段以随机手册为准 | 0400–0699 / 3000–3299 两种写法并存 |
| 刀补段 | 5000–5029 | 大体沿用 | 0700–0899 / 4000–4999 两种写法并存 |
| 进给段 | 1401–1465(1420 快移) | 沿用但位定义可能不同 | 1400–1600,且 1422/1430 释义重复 |
| PMC 段 | 11900+ 多 PMC 执行顺序 | 老 i 系列集中在 9000 附近 | 9000–9999 PMC 信号与 K 地址 |
| 能不能直接互套 | ❌ 不能 | ❌ 不能 | ❌ 不能 |
表 1 三代参数手册的分区口径差异(只列可核实的框架层,不列逐号定义)
表 1 的作用是证明「通用全表」不成立,不是让你拿它去反推某个参数号。任何具体号都要回到本机随机手册。
二、官方手册的分区逻辑:第 4 章按功能分块
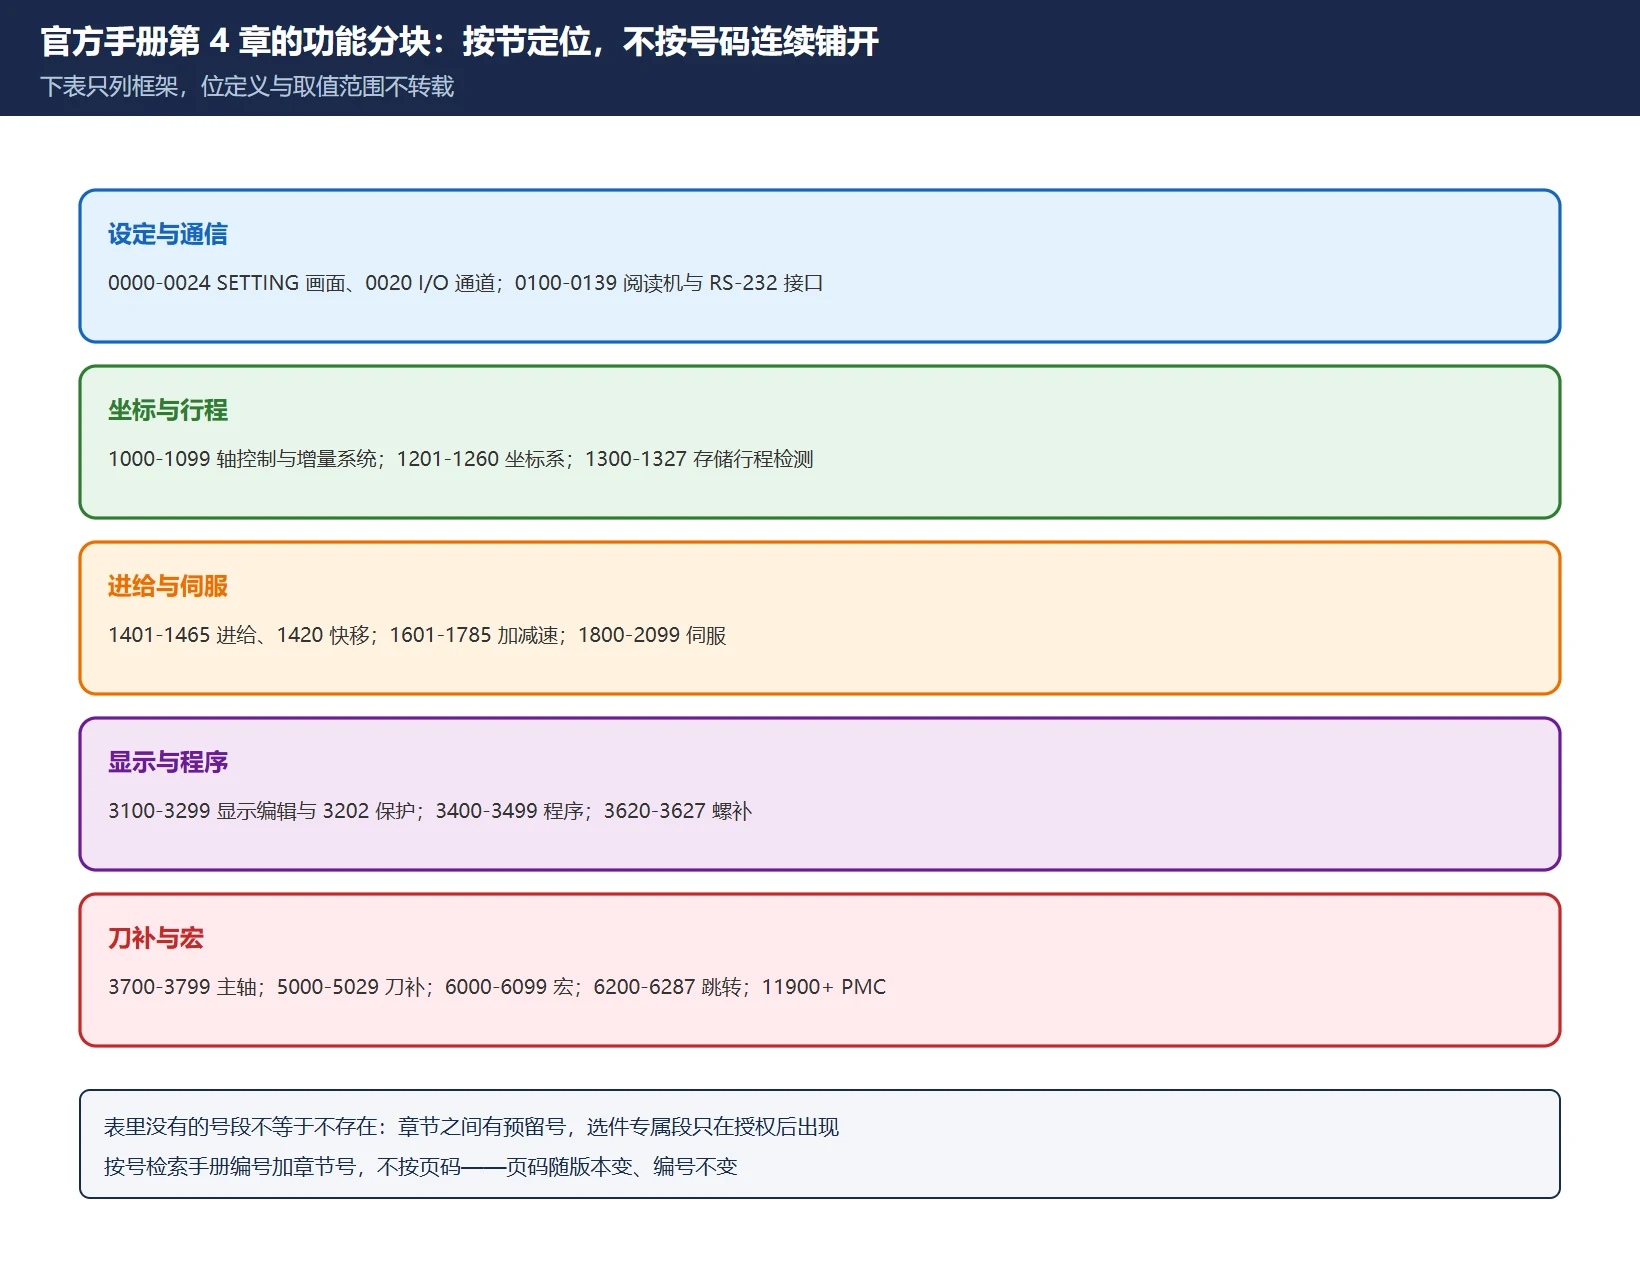
下表按 B-64730EN/01 第 4 章的章节顺序整理,只给号段 → 功能族 → 该去手册哪一节找这三列。位定义、取值范围、设定单位一律不转载。
| 号段(十进制) | 功能族 | 官方手册落点 | 现场备注 |
|---|---|---|---|
0000–0024 | 设定(SETTING 画面) | §4.5 前后 | 0020 是 I/O 通道选择,与程序传输相关 |
0100–0139 | 阅读机/穿孔机接口(RS-232) | 通信接口节 | 每通道一组,改前记原值 |
1000–1099 | 轴控制与增量系统 | 坐标系/轴设定节 | 1001 公英制、1002 JOG 行为 |
1201–1260 | 坐标系 | 坐标系节 | 1240 机床坐标系参考点 |
1300–1327 | 存储行程检测(软限位) | 行程检查节 | 与软限位报警直接相关 |
1401–1465 | 进给速度 | 进给速度节 | 1420 各轴快移速度;1422/1430 按本机手册核对 |
1601–1785 | 加减速 | 加减速节 | 1622 切削进给加减速时间常数 |
1800–2099 | 伺服 | 伺服节 | 1825 位置环增益、1851 反向间隙补偿 |
3001–3033 | DI/DO 机床接口信号 | 接口信号节 | 与 PMC 信号链相关 |
3100–3299 | 显示与编辑 | 显示/编辑节 | 3202/3204 程序保护、3210/3211 密码 |
3400–3499 | 程序 | 程序节 | 3401 编辑行为、3457 搜索顺序 |
3620–3627 | 螺距误差补偿 | 螺补专节 | 数据在螺补画面填,不在普通参数画面 |
3700–3799 | 主轴控制 | 主轴节 | 3741 齿轮 1 最高转速 |
5000–5029 | 刀补 | 刀补节 | 5001 刀长补偿类型位 |
5101–5199 | 固定循环 | 固定循环节 | 5101 钻孔循环位 |
5200–5321 | 刚性攻丝 | 刚性攻丝节 | 5200 G84 相关位 |
6000–6099 | 宏程序 | 宏节 | 6050–6059 G 代码调用、6071–6089 M 代码调用 |
6200–6287 | 跳转功能(G31 / 测头) | 跳转节 | 6200/6201 跳转信号位 |
6300–6399 | 外部数据输入输出 | 外部 I/O 节 | 与程序号检索相关 |
6700–6758 | 运行时间与工件计数 | 计数节 | 6710 计数 M 代码 |
8130s | 基本功能选择 | 功能选择节 | 属断电生效级,改前确认 |
11900+ | 多 PMC 执行顺序 | PMC 节 | 断电生效级 |
表 2 官方参数手册第 4 章的号段到功能族框架(按章节顺序,非逐号全表)
表里没有的号段不等于不存在:章节之间有大量预留号,另有选件专属段(如宏变量扩容、AI 轮廓控制等级、附加轴)只在对应选件授权后才出现。这正是下一节要讲的隐藏机制,详见「参数不见了」的四种隐藏机制。
三、可核实的地标参数
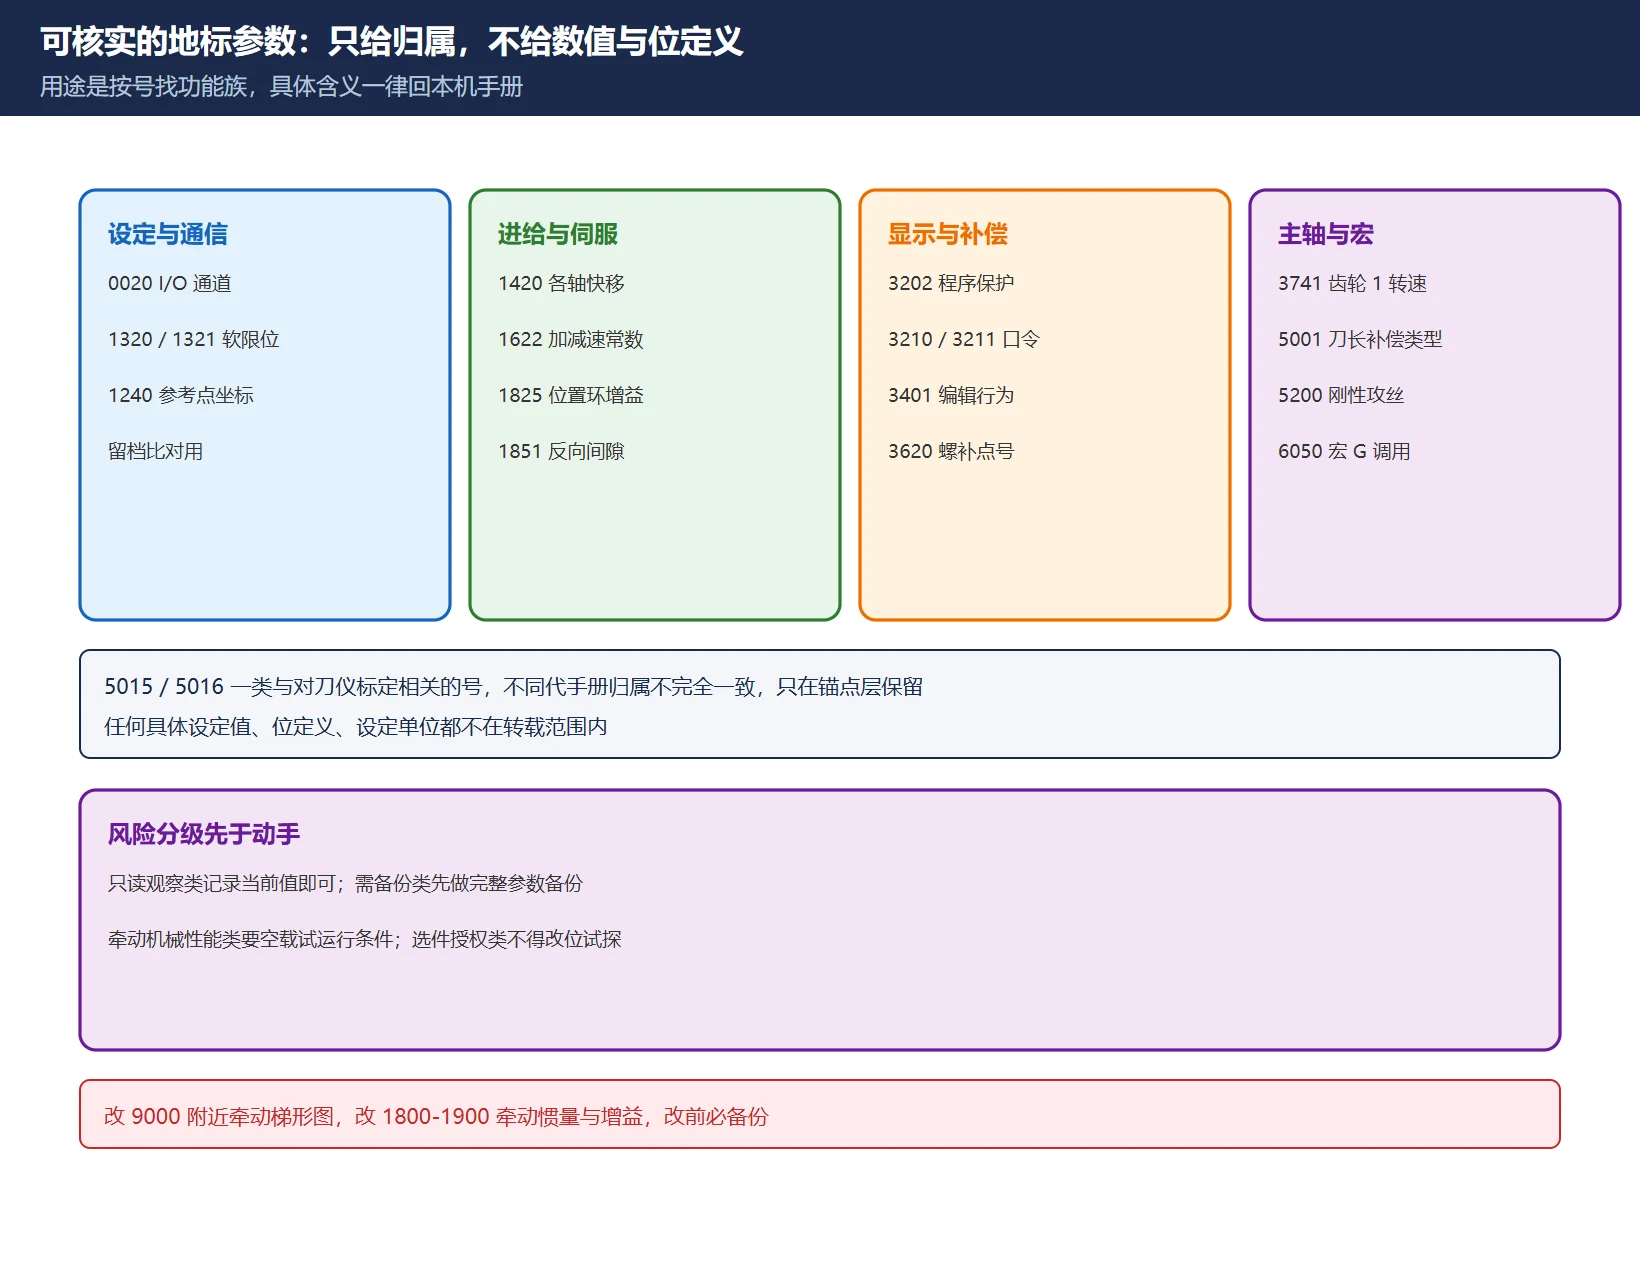
下面只列官方参数手册里能查到明确归属的号,用途是给你一个「按号找功能族」的锚。每一个的具体设定值、位定义、单位都必须在随机手册里核对,本页不给数值。
表 3 可核实的地标参数与功能族(只给归属,不给位定义与数值)
🔎
5015/5016这类与对刀仪标定相关的号,不同代手册归属不完全一致,本页只在锚点层保留,具体含义见本机随机手册并以本机手册为准。
四、改动风险分级
| 风险级 | 典型功能族 | 改动前必做 | 改完必验 |
|---|---|---|---|
| 只读观察类 | 显示、计数、运行时间、诊断相关 | 记录当前值即可 | 观察画面读数 |
| 需备份类 | 设定、程序保护、通信接口、I/O 通道 | 完整参数备份 + 记录原值 | 传输与保护功能复测 |
| 会牵动机械性能类 | 伺服增益、加减速、螺补、反向间隙、软限位 | 备份 + 空载试运行条件 | 低速空载、双向定位、圆度或试切复验 |
| 选件授权相关类 | 宏变量范围、附加轴、高级轮廓、选项位 | 先确认本机授权记录,不要改位试探 | 由厂家或授权渠道确认 |
| 断电生效级 | 部分轴配置、功能选择、多 PMC 执行顺序 | 备份 + 计划停机窗口 | 断电重启后逐项复核 |
表 4 按功能族的改动风险分级(不是逐号清单)
改参数前先把数据备份与恢复、参数表导出打印、PWE 写入开关三篇过一遍;改完别忘了 PWE 复原。越权改 9000 附近的 PMC 相关参数会牵动梯形图,改 1800–1900 伺服段会牵动惯量与增益,别在没备份的机器上试。
五、明确不编造的四类内容
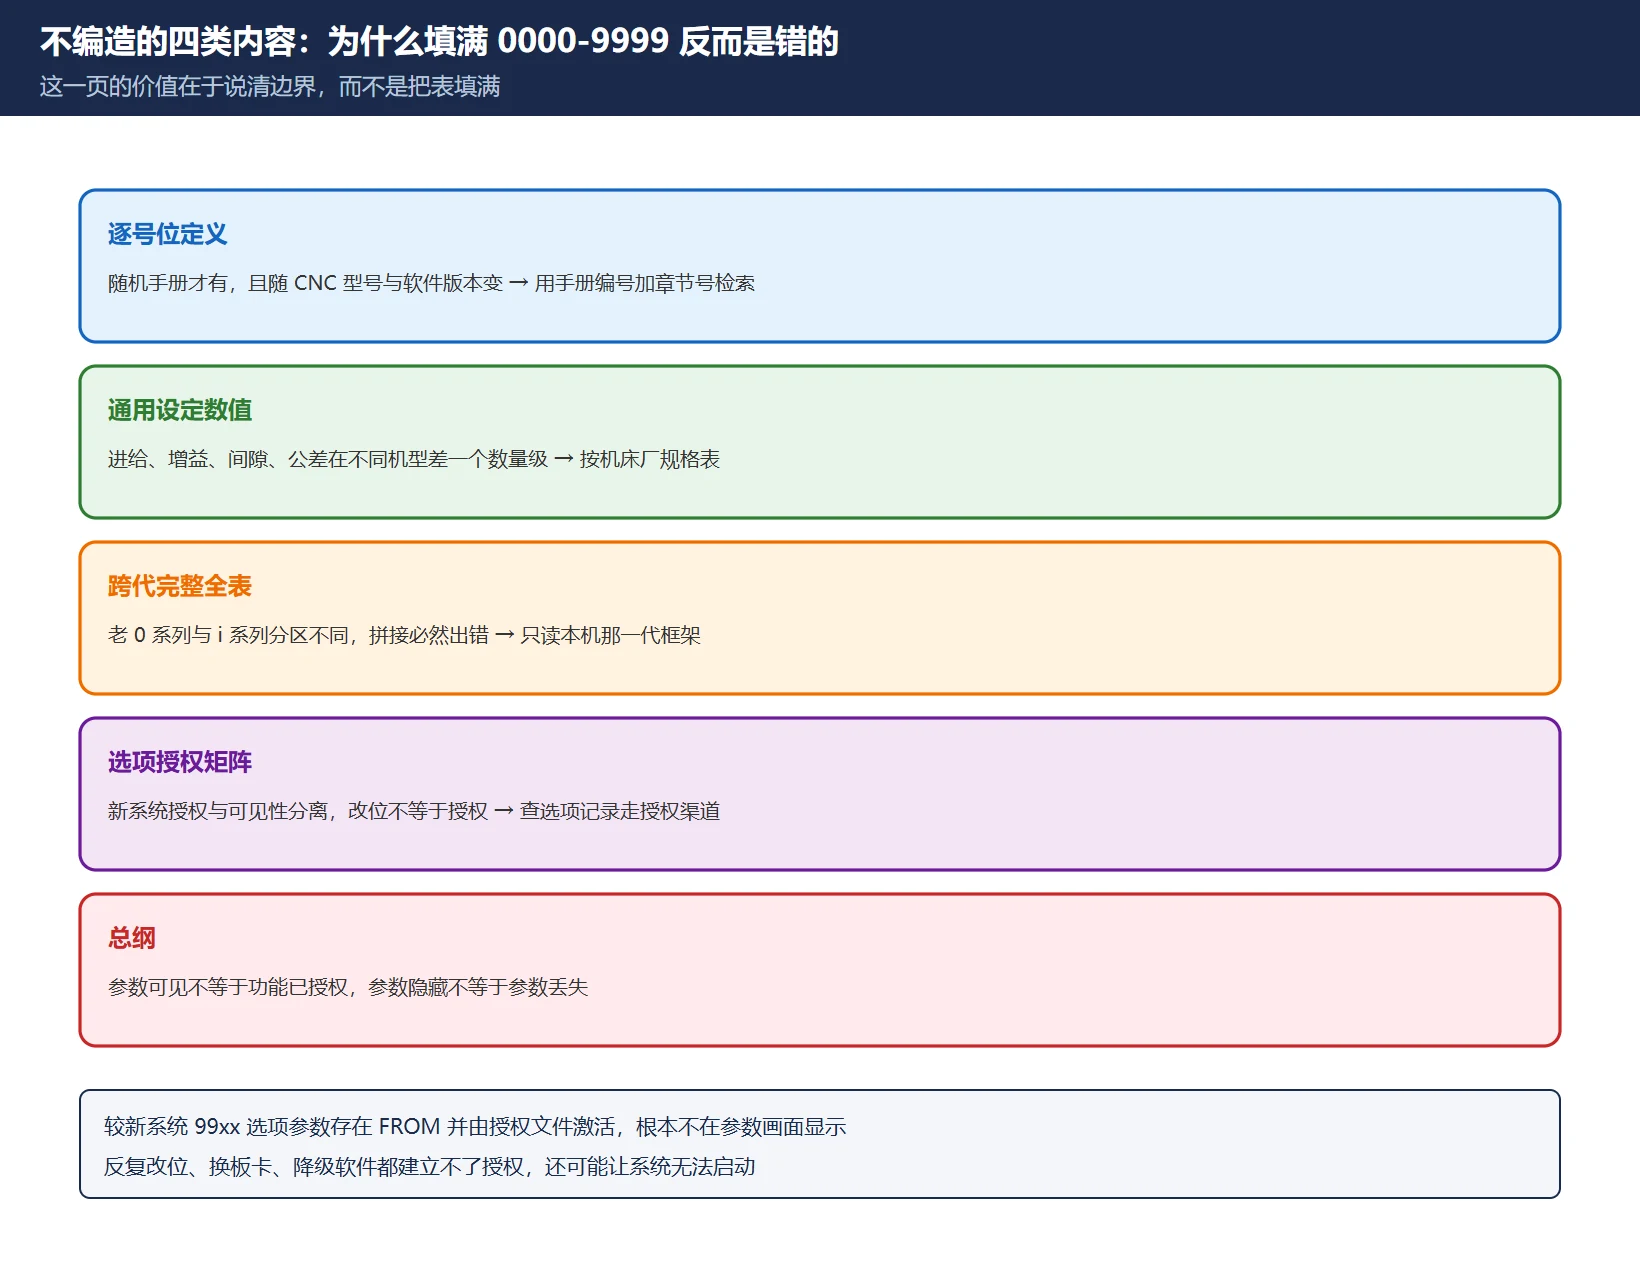
这一节是本页最重要的边界。网上大量「FANUC 参数一览表」靠填满 0000–9999 制造权威感,实际是把三代手册拼在一起。以下四类本页一律不给:
| 不编造的内容 | 为什么不能给 | 正确做法 |
|---|---|---|
| 逐号位定义与取值范围 | 随机手册才有,且随 CNC 型号与软件版本变 | 用手册编号 + 章节号按号检索 |
| 通用设定数值(进给、增益、间隙、公差) | 不同机型与精度等级差一个数量级 | 按机床厂规格表与随机手册 |
| 跨代通用的「0000–9999 全表」 | 老 0 系列与 i 系列分区不同,拼接必然出错 | 只按本机那一代手册读框架 |
| 选项授权矩阵(哪个位开哪个功能) | 新系统授权与参数可见性分离,改位不等于授权 | 查本机选项记录,联系厂家或 FANUC 授权渠道 |
表 5 四类不可编造内容与其替代做法
尤其最后一条:较新系统上 99xx 一类选项参数根本不在参数画面显示,存在 FROM 里并通过授权文件激活。反复改位、换板卡、降级系统软件都建立不了有效授权,还可能让系统无法启动。这不是「参数被藏了」,是授权与可见性本来就是两件事。
六、官方手册检索键
| 检索键 | 内容 | 怎么用 |
|---|---|---|
B-64730EN/01 | 30i/31i/32i-B Plus 参数手册 | 第 4 章按功能节检索,§4.5–4.124 |
B-63530EN | 16i/18i-B 参数手册 | 同一编号体系,节数更少 |
GFZ-63840EN | 0i-B 参数手册 | 老 i 系列口径 |
| 手册类型 + 软件版本号 + 章节号 | 通用做法 | 按号检索,不按页码——页码随版本变、编号不变 |
| 本机 CNC 型号与系列名 | SYSTEM / 软件版本画面 | 先确认代次,再决定翻哪本手册 |
| 机床厂规格表与合同 | 选项与配置 | 判断「本机到底买了哪些功能」 |
表 6 六个官方检索键
七、站内参数级内容索引
| 主题 | 站内文章 | 对应功能族 |
|---|---|---|
| 诊断号分区 | 诊断号,不是参数号 | |
| 报警分组 | 报警号,三套编码别混 | |
| 参数写不进去 | 显示与编辑族 | |
| 参数全清 | 设定族,高风险 | |
| 备份与恢复 | 改参数前的必做项 | |
| 参数导出打印 | 留档与比对 | |
| 伺服三向对照 | 伺服族 | |
| 反向间隙 | 伺服族 | |
| I/O Link 地址 | PMC 接口族 | |
| PMC 参数表 | PMC 参数,不是 CNC 参数 | |
| 诊断画面 | 现场查号入口 | |
| 主轴参数 | 主轴族 |
表 7 站内参数级内容索引(这些都是已发布页,按功能族回链)
常见问题
FANUC 参数 8000 到 9999 段分别管什么?
不能给一个跨型号通用的答案。在 30i/31i/32i-B Plus 手册里,8000 附近是基本功能选择一类、PMC 相关段已经移到 11900+;在老 0 系列的第三方整理口径里,8000–8399 被归为基础第四轴伺服参数、9000–9999 归 PMC 信号与 K 地址映射。两套分区不是同一代机器,硬拼会查错地方。正确做法是先在本机 SYSTEM 画面确认 CNC 型号与软件版本,再拿对应代次的参数手册按号检索。
哪个号段是伺服参数?哪个是刀补?
按 B-64730EN/01 的章节框架,1800–2099 是伺服段(1825 位置环增益、1851 反向间隙补偿都在这一段),5000–5029 是刀补段(5001 刀长补偿类型),固定循环在 5101–5199、刚性攻丝在 5200–5321。但这是 30i/31i/32i-B Plus 的口径,0i-B 与 16i/18i-B 的节数和个别归属可能不同,老 0 系列差别更大。表 2 只用来定位功能族,具体号必须回本机手册核对。
参数号段会在哪些情况下整段消失?
至少有四种不同性质:选件未授权、轴数配置过滤、机型与软件版本差异,以及新系统把选项参数移出参数画面改存 FROM。要注意「参数不显示」不等于「参数丢了」——多数情况下数据仍在非易失存储器里,只是列表被过滤。更关键的是参数可见不等于功能已授权:较新系统上反复改位、换板卡或降级软件都无法建立授权,还可能造成无法启动。逐条判读与现场核对五步见「参数不见了」的四种隐藏机制。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容