


🚨 口径与合规声明:本页「现行口径」来自 FANUC 官方产品目录
FS30i-B(C)-09(中文版)、FANUC 日本官网30i/31i/32i/35i-MODEL B产品页、台湾发那科同系列页与 FANUC America0i-F Plus产品页;「早期口径」来自 FANUC America 公开英文样本fanuc_30ib_low.pdf;带「第三方」标注的行来自公开的机型对比网页,仅用于说明「同一指标在不同来源里如何被切分」,不作为设备验收依据。所有轴数、路径数、联动轴数、程序存储、PMC 步数、I/O 点数、预读段数都是最大值(天花板),不是任一台实机的配置;实际能力由订货号、选件授权、软件版本与机床厂规格表共同决定。手册正文、规格表图例与订货号矩阵受版权保护,本页只讲框架与核对路径,不转载原文、不提供手册下载链接、网盘或打包文件。任何采购、改造、备件选型前,一律以本机铭牌、随机规格表、订货清单与机床厂书面确认核对;本页不构成选型或改动建议。
30 秒速查:先判断你要的是哪一种数字
表 0 七类需求与第一条判读线
一、两套官方口径:同一型号为什么有两组数字
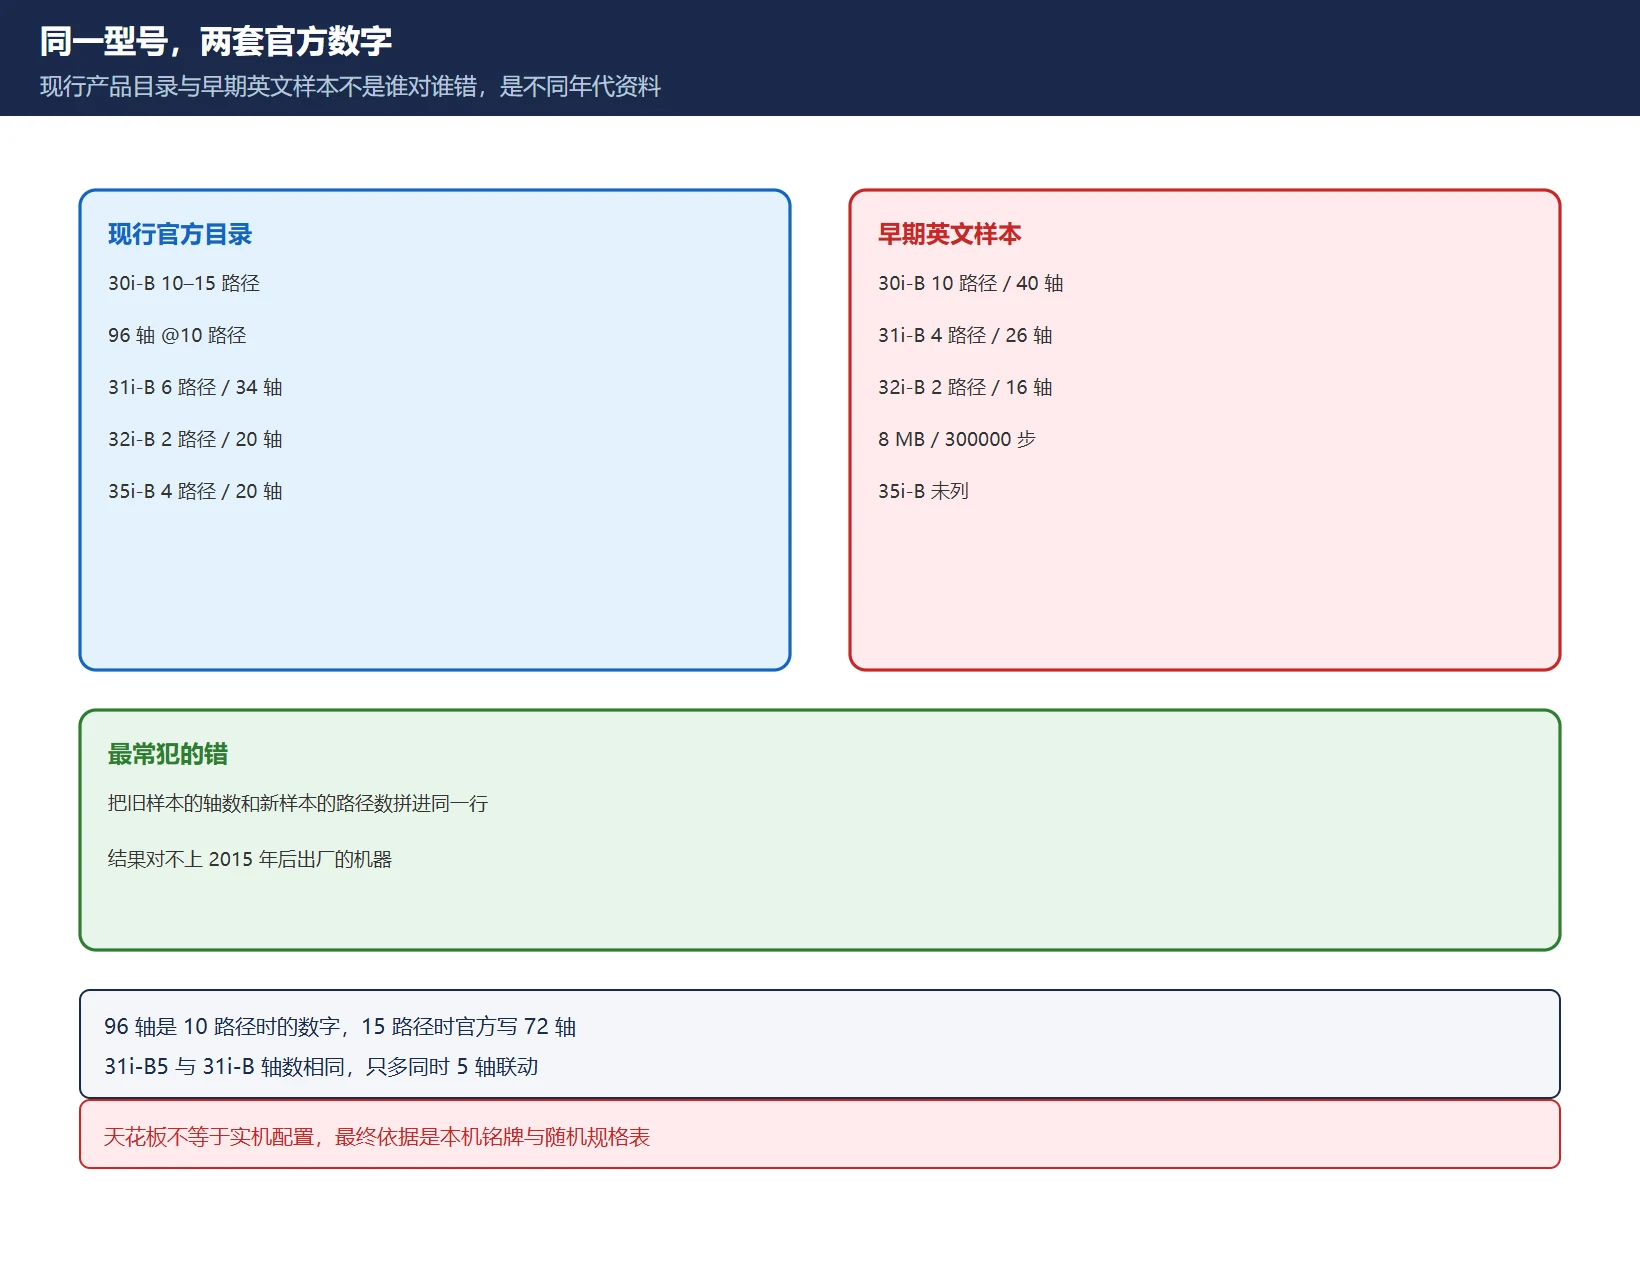
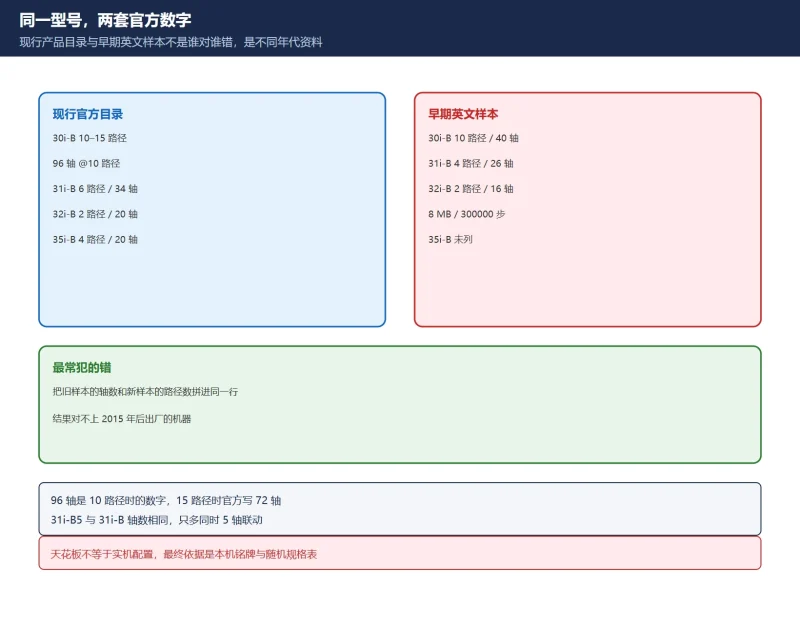
把两份官方资料摊开,差异一目了然。FANUC 日本官网把 30i 系列标注为 2015 年 4 月「设计一新」的系列,现行目录的轴数与路径数明显上调;早期 FANUC America 英文样本仍是上一代数字。两者不是「谁对谁错」,而是不同年代样本。
| 型号 | 现行官方目录(路径 / 总轴 / 联动) | 早期英文样本(路径 / 总轴 / 联动) | 官方定位 |
|---|---|---|---|
| 30i-B | 10–15 路径;96 轴(72 进给 + 24 主轴)@10 路径,72 轴(56 + 16)@15 路径;24 轴联动 | 10 路径;40 轴(32 进给 + 8 主轴);24 轴联动 | 多轴、多路径高性能机型,带 5 轴加工功能 |
| 31i-B | 6 路径;34 轴(26 进给 + 8 主轴);4 轴联动 | 4 路径;26 轴(20 进给 + 6 主轴);4 轴联动 | 高性能车床与加工中心的核心机型 |
| 31i-B5 | 6 路径;34 轴;5 轴联动 | 4 路径;26 轴;5 轴联动 | 在 31i-B 基础上增加同时 5 轴控制 |
| 32i-B | 2 路径;20 轴(12 进给 + 8 主轴);4 轴联动 | 2 路径;16 轴(10 进给 + 6 主轴);4 轴联动 | 标准机型,适合普通车床与加工中心 |
| 35i-B | 4 路径;20 轴(16 进给 + 4 主轴);4 轴联动 | 早期样本未列该型号 | 生产线 / 传送线专用,PMC 功能强 |
| 0i-MF / 0i-TF | 现行 0i-F Plus 产品页另列(每路径最多 4 轴等) | 第三方对比表写 11 / 9 轴(总数 / 每路径) | 基础多用途机型 |
表 1 两套官方口径并列:轴数与路径数必须成对读
三个必须同时看的细节:第一,30i-B 的 96 轴是「10 路径时」的数字,15 路径时官方写的是 72 轴,把「96 轴 / 15 路径」写在一起就是错的;第二,31i-B5 与 31i-B 的差别官方只写「增加同时 5 轴控制功能」,轴数与路径数相同,把 B5 当成「更大的机型」是误读;第三,32i-B 在现行目录里还有 32i-B PLUS 的写法,型号后缀不同,规格不能互套。台湾发那科与机床商务网转载的现行目录同样写「10~15 路径 / 96 轴」,可用于交叉印证,但它们属于第三方转载,仍以官方 PDF 为准。
二、十四项指标对照总表:本页给框架,不给逐号数字
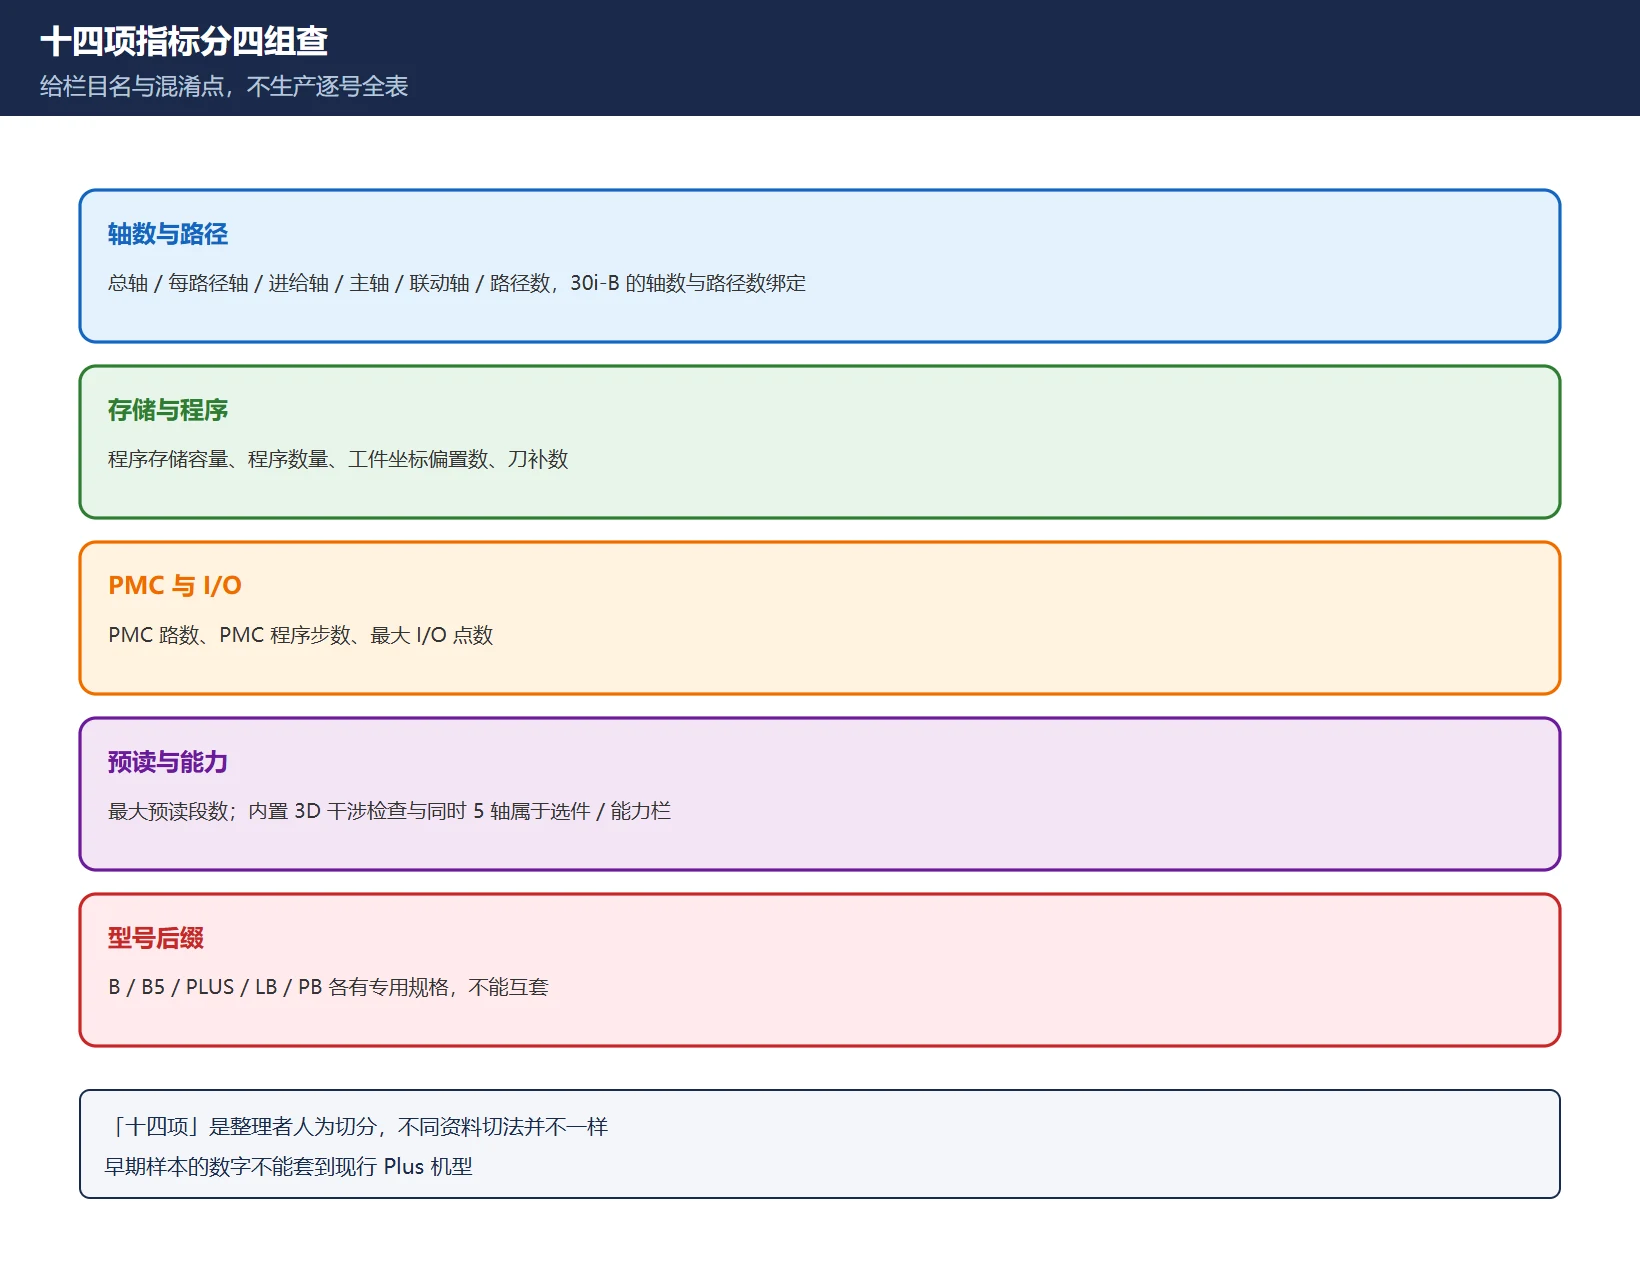
「十四项硬指标」是整理者人为切出来的口径,不同资料的切法并不一样(有的把「内置 3D 干涉检查」「原生 5 轴」单列,有的并入选件栏)。与其拼一张注定过时的全表,不如把每项在官方资料里的栏目名与最易混淆处列清:
| # | 指标 | 官方资料里的栏目名 | 最易混淆处 |
|---|---|---|---|
| 1 | 最大总控制轴数 | Max. total number of control axes | 是天花板,不是实装轴数;30i-B 与路径数绑定 |
| 2 | 每路径最大轴数 | Max. controlled axes (total / per path) | 第三方对比表常用「总数 / 每路径」双值 |
| 3 | 最大进给轴数 | Max. number of servo / feed axes | 与总轴数不是同一栏 |
| 4 | 最大主轴轴数 | Max. number of controlled spindle axes | 常被并入总轴数后重复计数 |
| 5 | 每路径同时联动轴数 | Max. number of simultaneously interpolated axes | 与「带 5 轴加工功能」不是一回事 |
| 6 | 最大路径(通道)数 | Max. number of controlled paths | 两代样本差异最大的一栏 |
| 7 | 程序存储容量 | Maximum internal part program memory length | 早期样本:30i/31i 8 MB、32i 2 MB |
| 8 | 程序数量 | Max. Number Programs | 第三方对比表写 1K / 4K,属第三方口径 |
| 9 | 工件坐标偏置数 | Maximum workpiece coordinate offsets | 早期样本:300 / 300 / 48 |
| 10 | 刀补数 | Maximum tool offsets | 早期样本:2000 / 2000 / 400 |
| 11 | PMC 路数 | Maximum PMC paths | 早期样本写 5 路同时执行 |
| 12 | PMC 程序步数 | Maximum number of steps | 早期样本写 300,000 步(5 路合计) |
| 13 | I/O 点数 | Maximum number of I/O points | 早期样本写 4096 / 4096 与 3072 / 3072 |
| 14 | 预读段数 | Maximum look-ahead | 早期样本 1000 / 1000 / 200;0i-F Plus 官方页写 400 |
表 2 十四项指标的官方栏目名与混淆点
表 2 第 7–14 行里出现的数字只属于早期英文样本或 0i-F Plus 官方页,不能当作现行 30i/31i/32i-B 的通用值。此外还有三项常被塞进「规格表」但实际是选件 / 能力栏:内置 3D 干涉检查(第三方对比表里 32i-B 及以上标 Yes)、同时 5 轴加工(31i-B5 与 30i-B 标 Yes)、Dual Check Safety(第三方对比表全系列标 Yes)。它们与轴数不在同一张官方表里,抄表时最容易被并列成「硬指标」。
三、按需求选:五类机床对应的判断维度
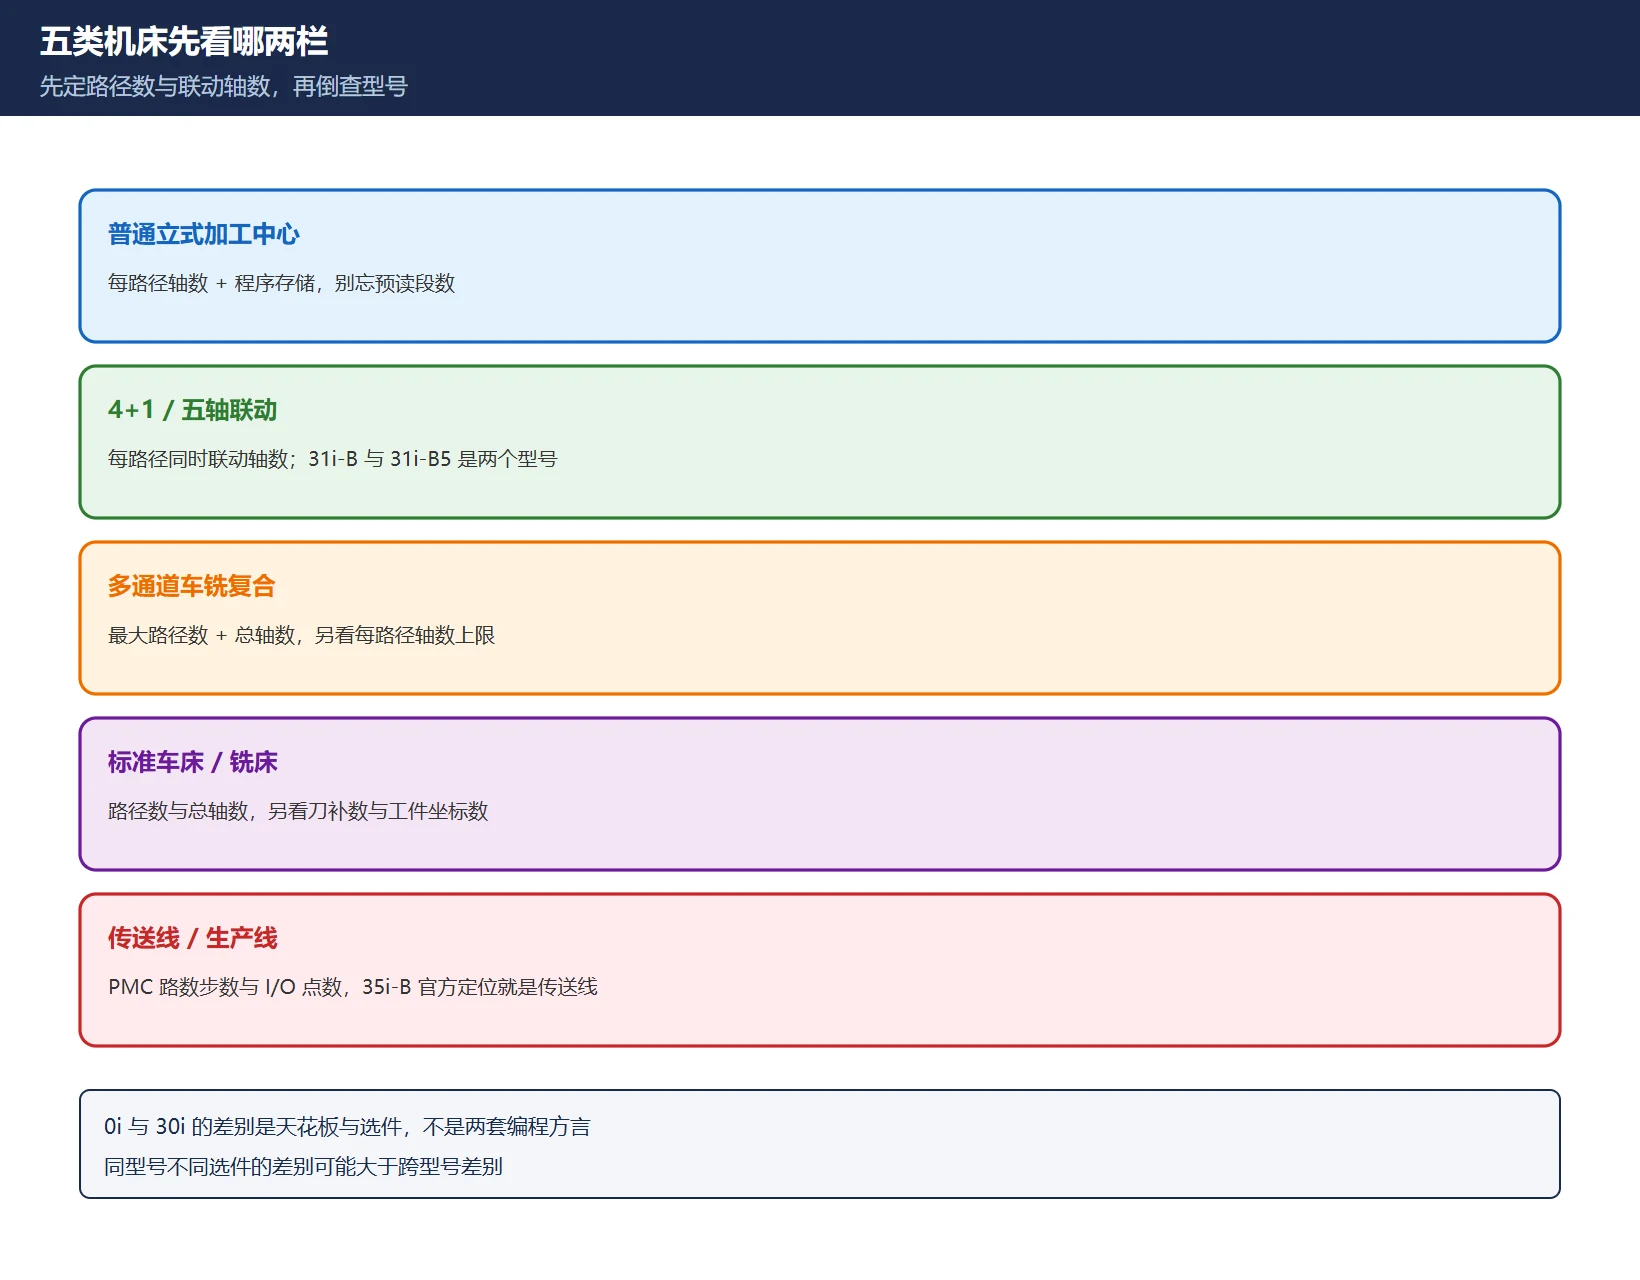
选型不是「轴数越大越好」,而是先确定路径数与联动需求,再倒查型号。下表给判断维度,不给型号推荐结论:
| 机床形态 | 先看哪两栏 | 常被忽略的一栏 | 现场核对点 |
|---|---|---|---|
| 普通立式加工中心 | 每路径轴数、程序存储 | 预读段数 | 模具程序长度、是否用 3D 干涉检查 |
| 4+1 / 五轴联动加工 | 每路径同时联动轴数 | 是否带 5 轴加工选件 | 联动 4 轴与 5 轴在 31i-B / B5 上是两个型号 |
| 多通道车铣复合 | 最大路径数、总轴数 | 每路径轴数上限 | 双通道是否各自需要独立主轴 |
| 标准车床 / 铣床 | 路径数、总轴数 | 刀补数与工件坐标数 | 老程序数量与刀补表容量 |
| 传送线 / 生产线 | PMC 路数与步数、I/O 点数 | 程序存储 | 35i-B 官方定位就是传送线专用 |
表 3 五类机床形态与优先核对的两栏
一个反复出现的误读:0i 与 30i 的差别是天花板与选件,不是「两套不同的编程方言」。核心 G 代码、宏系统、固定循环与报警结构在同一代 FANUC 体系里是共通的;把 30i 当成「要重新学一套语言」,会让选型讨论跑偏。真正决定同一型号两台机床能力差别的,是选件授权与机床厂配置——详见 0i-F / 0i-F Plus 功能选项对照。
四、四类不可编造的内容
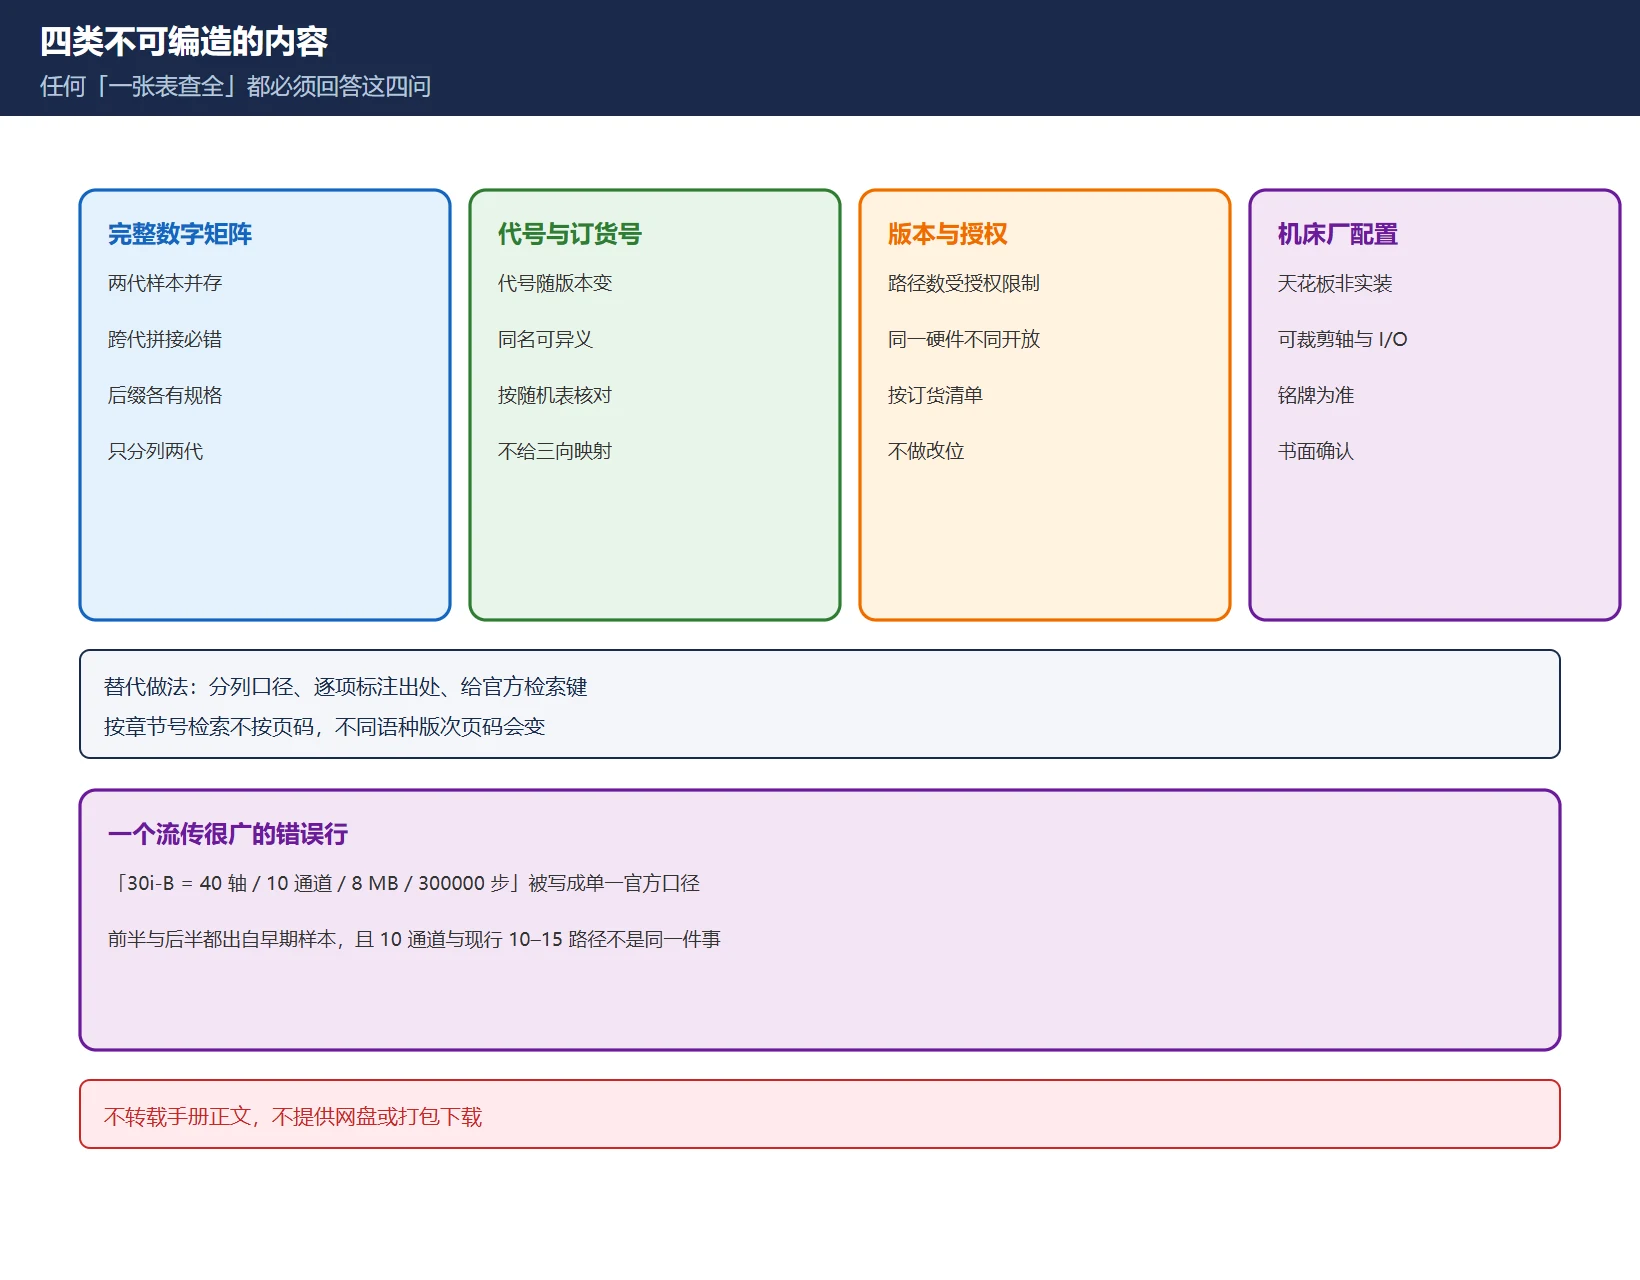
这一节是本页最重要的部分。任何声称「一张表查全 FANUC 全系规格」的页面,都必须回答它如何处理下面四类内容;本页的答案是:不编,改为给检索路径。
| 不可编造的部分 | 为什么不能编 | 替代做法 |
|---|---|---|
| 逐型号 × 逐指标的完整数字矩阵 | 两代官方样本并存,跨代拼接必然出错;且型号后缀(B / B5 / PLUS / LB / PB)各有专用规格 | 分列两代口径,逐项标注资料出处 |
| 选件代号与订货号的一一对应 | 代号随软件版本与销售区域变化,公开资料里同名代号可能对应不同功能包 | 只讲「选件决定实际能力」,代号按随机规格表核对 |
| 软件版本与轴数 / 通道授权 | 同一硬件在不同授权下开放的路径数不同 | 以订货清单与系统内版本 / 选项画面为准 |
| 机床厂实装配置 | 天花板 ≠ 实装;机床厂可裁剪轴数、I/O 与功能 | 铭牌 + 随机规格表 + 机床厂书面确认 |
表 4 四类不可编造内容与替代做法
顺带纠正一个流传很广的说法:「30i-B = 40 轴 / 10 通道 / 8 MB / 300,000 步 PMC / 4096 I/O」被写成单一官方口径。事实上前半句(40 轴 / 10 路径)来自早期英文样本,后半句(8 MB、300,000 步、4096 I/O)也来自那份早期样本,而「10 通道」与现行目录的「10–15 路径」又不是同一件事。把这一行整段抄进方案,遇到 2015 年后出厂的 30i-B 就会对不上。
五、官方检索导航:按手册类型与章节号查,不按页码
| 要核实什么 | 该找哪份资料 | 检索键 |
|---|---|---|
| 型号天花板(轴 / 路径 / 联动) | FANUC 官方产品目录或官网产品页 | 型号全称 + 后缀(B / B5 / PLUS) |
| 存储、PMC、I/O、预读 | 同系列英文样本 / 规格说明书 | 栏目名,不用中文译名 |
| 某项功能是否开放 | 随机规格表(机床厂提供) | 选件符号图例 + 订货号 |
| 实际装了什么 | 系统内版本 / 选项画面 | 软件版本号 |
| 参数号归哪个功能区 | 该机型参数手册 | 章节号,不按页码 |
| 手册版本是否对得上本机 | 随机手册封面 | 手册编号 + 版本年月 |
表 5 六类核实目标与官方检索键
按章节号检索而不是页码,是官方手册体系里最实用的一条:不同语种、不同版次页码会变,章节号相对稳定。这与站内 FANUC 参数号段分区总表 的处理方式一致——给框架与检索导航,不转载逐号定义。
六、站内索引
| 想继续查 | 去看 |
|---|---|
| 各号段归哪个功能区、为什么没有跨代通用全表 | |
| 参数画面里翻不到某个号 | |
| 5015–5018 这种「第三方写错、官方另有一套」的典型 | |
| 1420–1425 这类「散表互相矛盾」的参数 | |
| 老型号怎么认、备件怎么选 | 站内 16i / 18i / 21i / 31i 识别篇 |
| PMC 参数四张表(TIMER / COUNTR / KEEPRL / DATA) |
表 6 六条站内延伸阅读
常见问题
FANUC 30i-B 和 31i-B 有什么区别?哪个轴数多?
按 FANUC 现行官方目录,30i-B 是 10–15 路径、最多 96 轴(72 进给 + 24 主轴,10 路径时)、24 轴联动;31i-B 是 6 路径、34 轴(26 进给 + 8 主轴)、4 轴联动。轴数与路径数都是 30i-B 更高。但要注意两点:早期英文样本给出的数字是 40 轴 / 10 路径与 26 轴 / 4 路径,两组数字对应不同年代资料;而 31i-B5 与 31i-B 的轴数相同,差别只在同时 5 轴联动。评估一台在役机床时,这两个数字都不能替代本机随机规格表。
32i-B 只有 2 MB 存储,能做什么不能做什么?
「2 MB」出自早期英文样本,是那一代 32i-B 的最大内部零件程序存储长度,同期样本还写 200 段预读、400 把刀补、48 组工件坐标。它说明该型号定位是标准车床 / 加工中心,而不是说明「2 MB 就装不下模具程序」——长程序可以走 DNC、数据服务器或存储卡,且现行目录与 32i-B PLUS 的规格要另行核对。判断能否用,先看程序实际长度、是否启用数据服务器选件,再看本机规格表,不要用单一数字下结论。
0i-MF 和 30i-B 该怎么选?
先定路径数与联动轴数,再定存储与选件,最后才看型号。普通单通道立加通常不需要 30i-B 的多路径天花板;多通道车铣复合或需要 24 轴联动的机型才会用到 30i-B。两者核心语言、宏系统、固定循环与报警结构是同一套,差别在天花板与选件。同型号不同选件的实机能力差别可能大于跨型号差别,所以最终依据是机床厂规格表与订货清单,而不是任何一张网上的对照表。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容