


🚨 口径与合规声明:5015–5018 的四接触面定义、数据类型与有效范围来自 FANUC 官方附加手册
B-63523EN-1/02(Sauter-Turret with 2nd Geometry Tool Offset Data Function for 16i-TB / 18i-TB / 21i-TB,Measurement 章节);G31 跳转后的系统变量#5061–#5063、G36/G37 的分工、SKIP 信号链路、雷尼绍 Inspection Plus 宏程序编号、6200位极性、5091/5092安全距离与8133位含义,来自公开发表的第三方技术站与维修论坛资料,本次未核实到对应的 FANUC 官方手册原文,一律标为第三方口径,不构成改参数的操作建议。手册正文、位定义图与逐号说明受版权保护,本页只讲机制、检索路径与现场纪律,不转载原文,不提供手册下载链接、网盘地址或打包文件。所有参数号、位定义、宏程序号与设定单位,必须按本机 CNC 型号、软件版本、随机手册与机床厂规格表逐条核对;不同代际、不同机床厂项目可能重新映射测量功能。
30 秒速查:先分清你遇到的是哪一类
表 0 八类现象与第一条判读线
一、5015 / 5016 到底是什么:官方手册写的是四个接触面
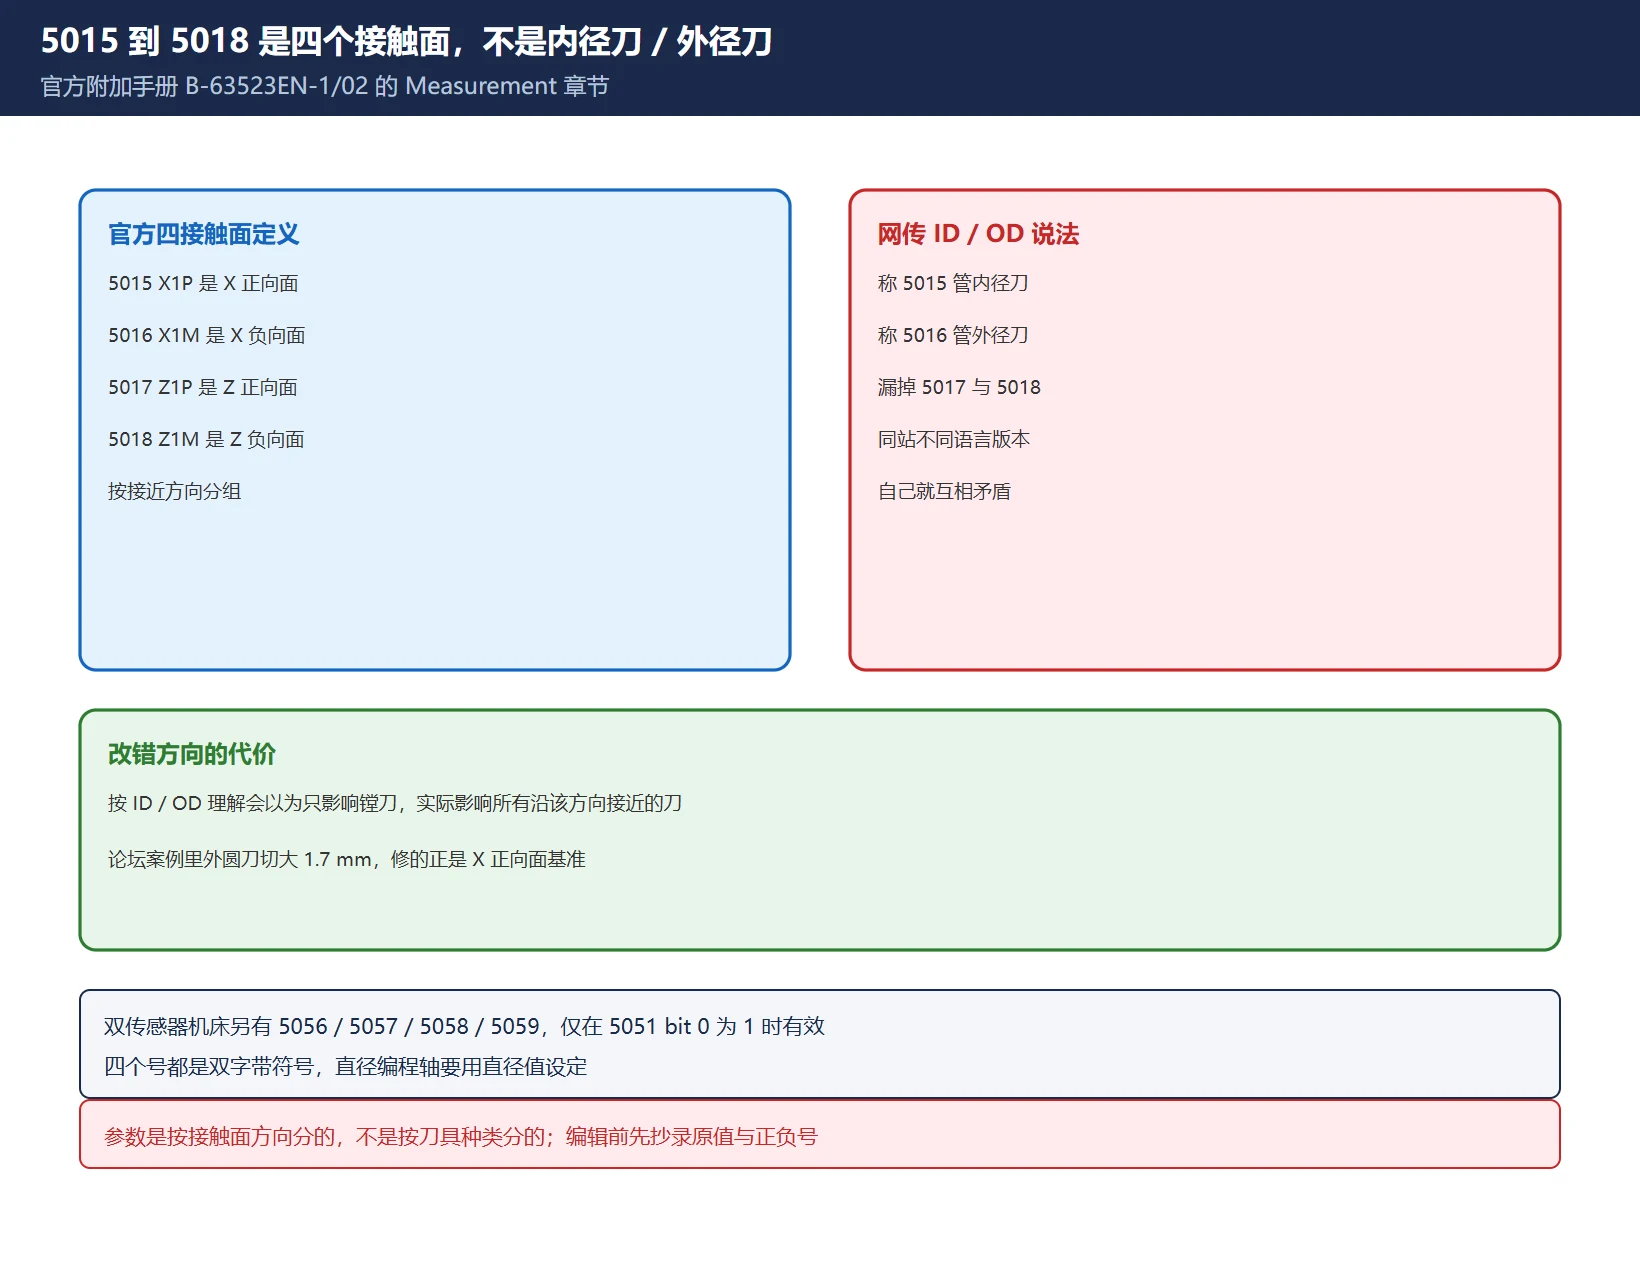
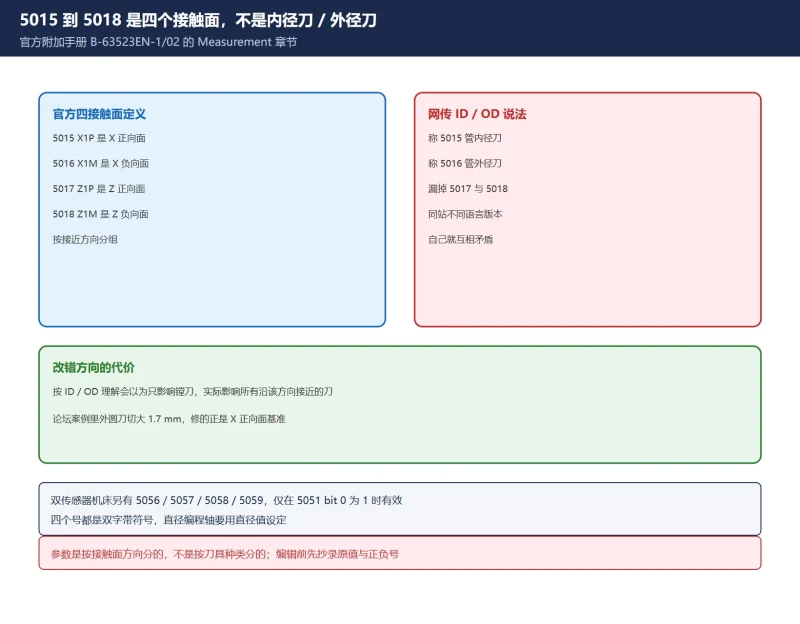
这是全网误传最多的一层。中文与英文的转载文章常写成「5015 管内径刀(ID)、5016 管外径刀(OD)」,但 FANUC 官方附加手册 B-63523EN-1/02 的 Measurement 章节把这四个号列在同一张表里,标题是「测量参考位置与传感器接触面之间的距离」:
| 参数号 | 官方含义(传感器 1 侧) | 现场理解 |
|---|---|---|
| 5015 | X1P:参考位置到 X 轴 正向 接触面的距离 | 沿 +X 方向接近时用的基准 |
| 5016 | X1M:参考位置到 X 轴 负向 接触面的距离 | 沿 −X 方向接近时用的基准 |
| 5017 | Z1P:参考位置到 Z 轴 正向 接触面的距离 | +Z 方向接近的刀具长度基准 |
| 5018 | Z1M:参考位置到 Z 轴 负向 接触面的距离 | −Z 方向接近的刀具长度基准 |
表 1 5015–5018 四接触面定义(据 `B-63523EN-1/02` Measurement 章节)
同一张表还给出四条容易被忽略的限定:
- 还有第二组:
5056/5057/5058/5059是传感器 2 侧的 X2P / X2M / Z2P / Z2M,且手册明确写「仅当参数5051的 bit 0(2NR)为 1 时有效」。双测量头的机床必须先看这一位。 - 数据类型是双字(Two-word),有效范围
−99999999到99999999。 - 单位随增量系统变:IS-A 为 0.01 mm、IS-B 为 0.001 mm、IS-C 为 0.0001 mm;英制输入另有一套值。第三方资料里「一个参数单位等于一微米」的说法只在 IS-B 公制机上成立。
- 直径编程的轴要用直径值设定。这一条直接决定你改 5015 时该填半径差还是直径差,填错会差一倍。
手册还注明:这几个参数服务于「测量值输入 B(tool offset value measured B)」功能。也就是说,它们描述的是对刀仪这个硬件装在机床坐标系里的位置,不是某把刀的补偿值。每把刀的补偿值仍然写在各自的几何 / 磨损偏置里。
二、「5015=内径刀 / 5016=外径刀」为什么会误导
有意思的是,同一家第三方技术站的不同语言版本自己就给出了两套互相冲突的说法:其繁体中文版按官方手册写「5015 是 X+ 面、5016 是 X− 面、5017 是 Z+ 面、5018 是 Z− 面」,另一篇俄文版却写「5015 是 ID 刀、5016 是 OD 刀,三菱对应 2015 / 2016」。本期简报引用的正是后者。
| 口径 | 出处性质 | 问题 |
|---|---|---|
| 四接触面 5015–5018,双字、带符号、按方向定义 | FANUC 官方附加手册 | 可核实,作为本页基准 |
| 5015 = ID 刀 / 5016 = OD 刀 | 第三方技术站单篇(多语言版本间自相矛盾) | 把「接近方向」偷换成「刀具类型」,掩盖了 5017 / 5018 的存在 |
| 参数 5015 附近区块是机床厂可重映射的功能区 | 同一第三方技术站的另一篇 | 这句提醒本身有价值:机床厂确实可能重新映射测量功能 |
表 2 三种流传口径与各自的可信边界
这不是文字游戏。若按「ID / OD」理解,你会以为改 5015 只影响镗刀;实际上按官方定义,它影响的是所有沿 +X 方向接近该接触面的刀具。第三方论坛里那个经典案例——外圆刀切出 31.7 mm 而不是 30 mm,最后靠加减 5015 修好——恰恰说明它与「内径刀」无关:出问题的正是外圆刀,而修的是 X+ 面基准。
🔑 记住:参数是按接触面方向分的,不是按刀具种类分的。另外,第三方资料自己也提醒:编辑前必须按本机控制系统和软件系列的参数手册确认编号,5015 附近是功能专属区块,机床厂偶尔会重新映射测量功能。
三、标定公式与现场六步:先修原点,再修参数
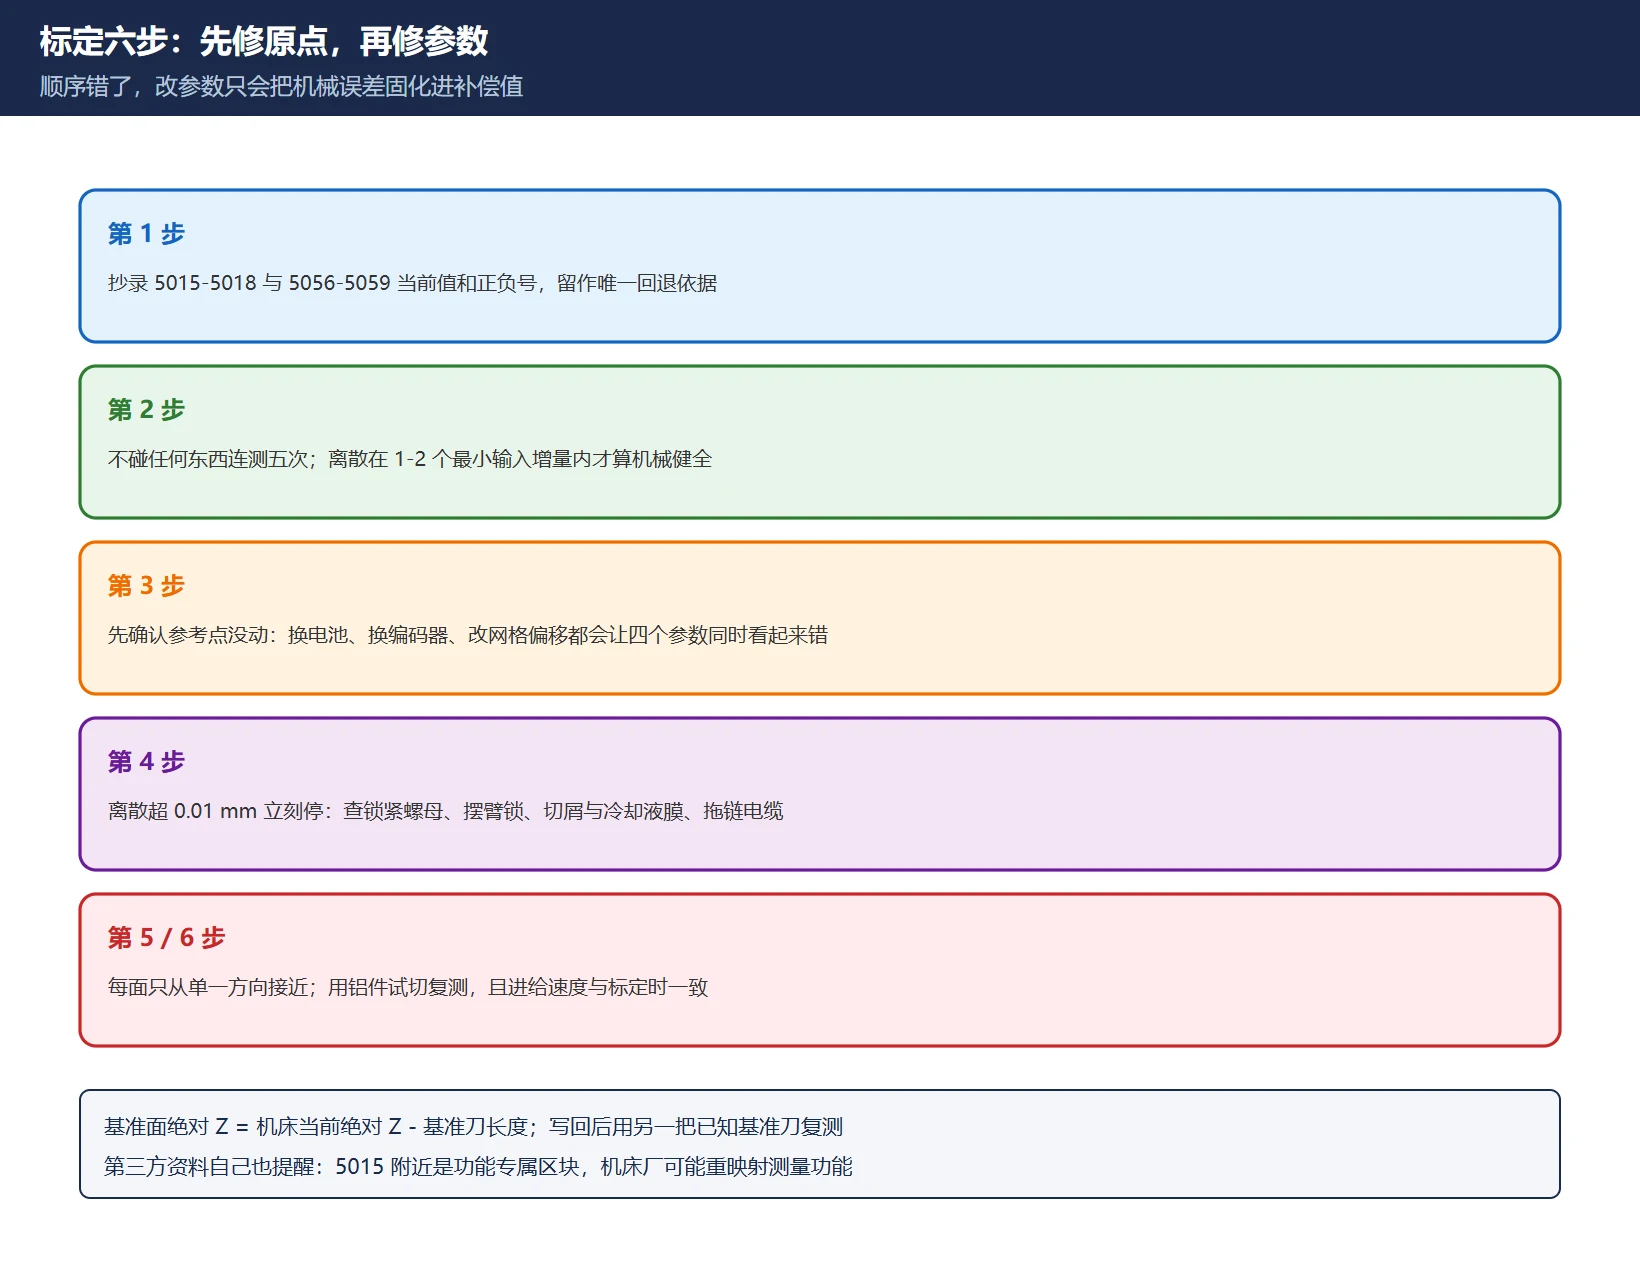
第三方工程资料给出的基准面算法是:对刀仪基准面的绝对 Z = 机床当前绝对 Z − 基准刀长度。也就是手轮把已知长度的基准刀移到刚好接触对刀仪上表面,读出机床坐标,减去基准刀长度,得到对刀仪顶面在机床坐标系中的位置。写回后用另一把已知基准刀复测,确认算出的补偿值与预期一致。
但真正决定标定能不能成的,是动手前的六步纪律:
| 步 | 动作 | 判据 / 为什么要做 |
|---|---|---|
| 1 | 抄录 5015–5018(以及 5056–5059)当前值与正负号 | 正负号反映机床厂采用的约定,比任何通用规则都可靠;也是唯一的回退依据 |
| 2 | 不碰任何东西,对同一把刀连续测 5 次,记录补偿值 | 离散在 1–2 个最小输入增量内说明机械结构健全;超过 0.01 mm 立刻停 |
| 3 | 先确认参考点没动 | 换伺服电池、换编码器、改过网格偏移都会让机床零点偏移,四个参数会同时「看起来都错」 |
| 4 | 检查探针杆锁紧螺母、摆臂锁、挡块、接触面切屑与冷却液膜、拖链电缆 | 第 2 步不合格时的排查清单,不是调参能解决的 |
| 5 | 每个面只从单一方向接近 | 反向接近会把轴向空程(lost motion)算进读数 |
| 6 | 用铝件试切复测,并与标定时的进给速度保持一致 | 试切是唯一能验证「标定值 → 实际尺寸」闭环的手段 |
表 3 标定六步与每步的判据
改参数前务必留档:CNC 参数编辑的实际风险是改错号或输错值会立刻改变机床行为,可能造成撞机或零件报废。没有把握时,正确动作是联系机床厂或当地经销服务商,而不是在生产机上试探。留档方法见参数表和梯形图怎么导出,写入权限问题见PWE 参数写入开关。
四、G31 跳转:#5061–#5063 是宏变量,不是参数 5063
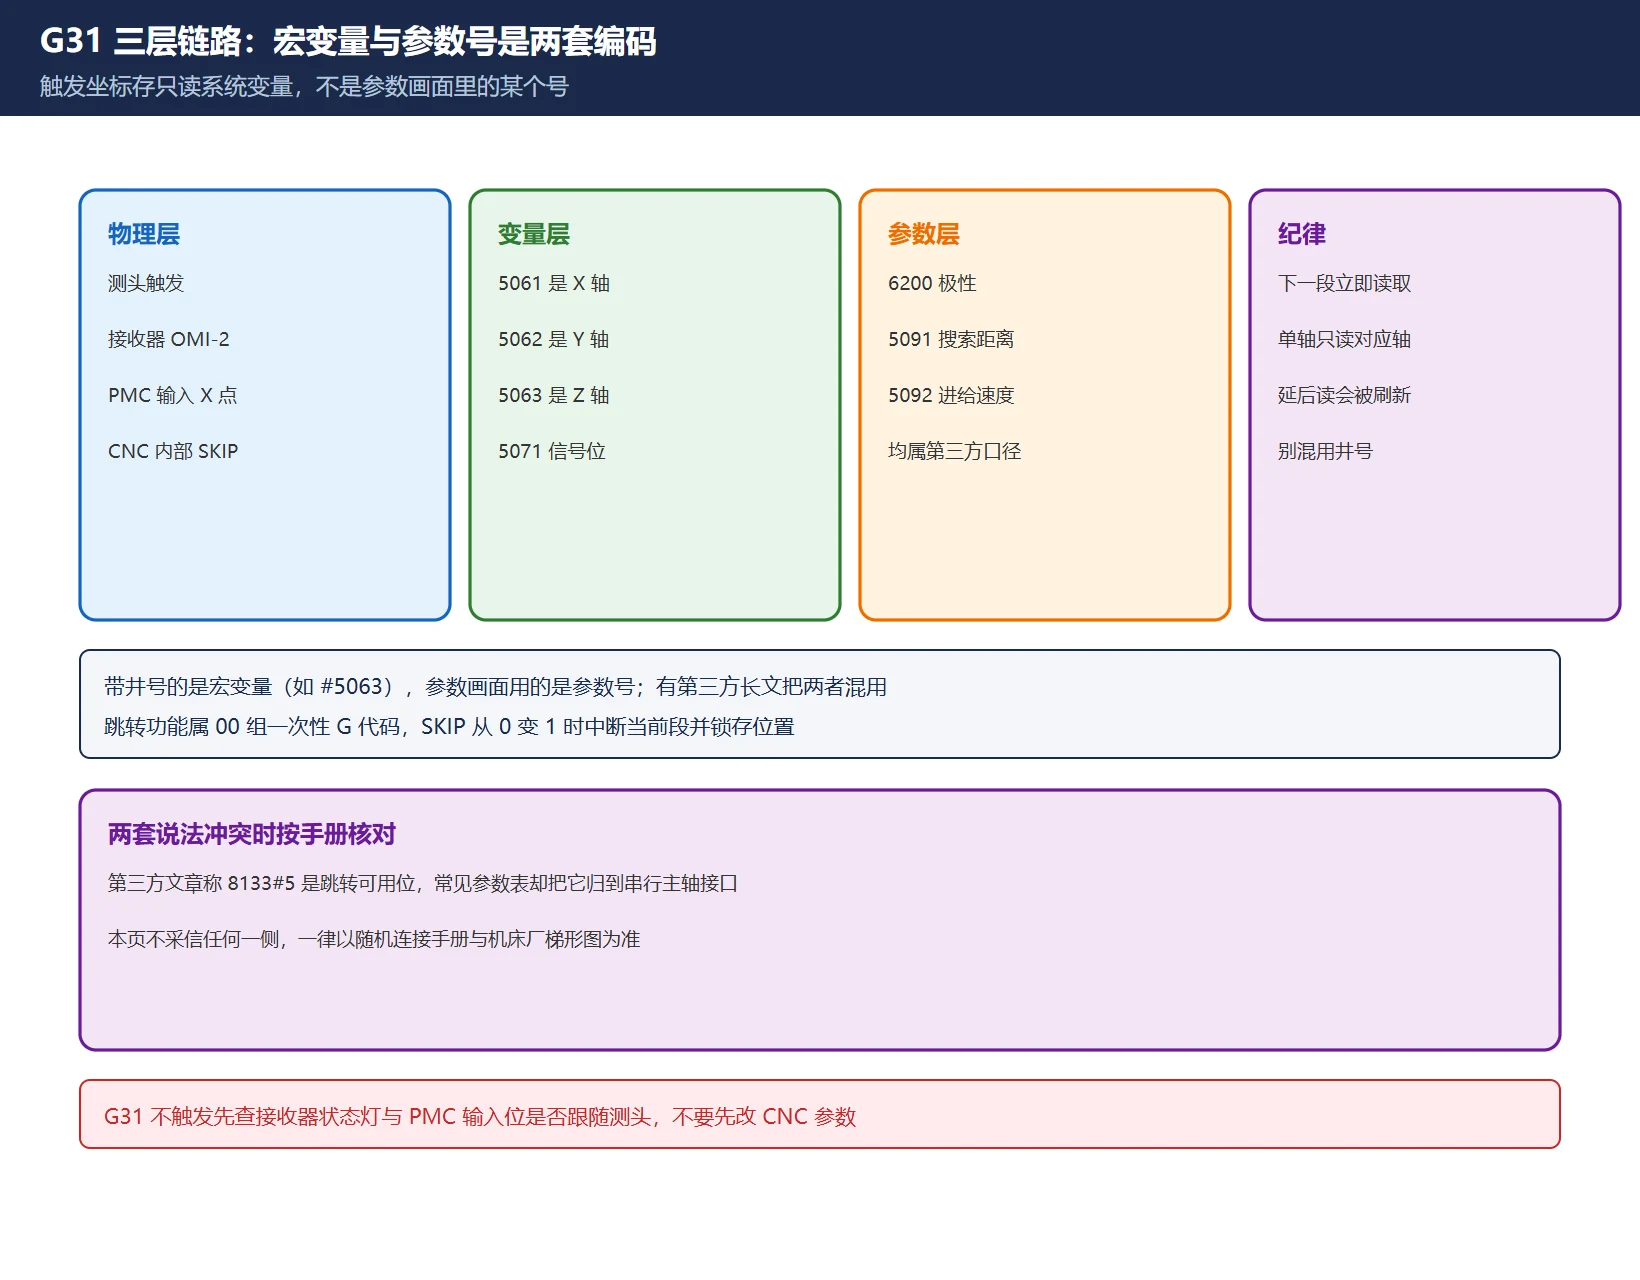
G31 是跳转功能(Skip Function),属 00 组一次性 G 代码,运动方式与 G01 一致,区别是运动中持续监测 SKIP 信号;信号从 0 变 1 时立即中断当前段、锁存位置并跳到下一段。第三方资料一致强调两条:
- 触发坐标存入系统变量
#5061(X)、#5062(Y)、#5063(Z),另有#5064–#5066对应第 4/5/6 轴、#5071反映跳转信号位状态。 - 必须在 G31 的下一程序段立即读取并转存,例如
G31 Z-50. F300;紧跟#100 = #5063;。延后读取时这些变量可能已被减速停止后的位置刷新,带来微米级误差;单轴探测只读对应轴即可。
| 层 | 内容 | 常见混淆 |
|---|---|---|
| 物理层 | 测头触发 → 接收器(如 OMI-2)→ PMC 输入 X 点 → CNC 内部 SKIP | 以为装上测头 G31 就能用;实际接收器与梯形图映射缺一不可 |
| 变量层 | #5061–#5063 等只读系统变量,程序里读取 | 与「参数画面里的某个 5063 号」混为一谈 |
| 参数层 | 6200 位极性、5091 / 5092 安全范围与进给等(第三方口径) | 把宏变量的 # 记号套到参数号上,两套符号体系不是一个东西 |
表 4 G31 三层链路与最易混淆的符号
这里必须点破一个流传很广的坑:有第三方中文长文把「对刀仪参考位置」写成「参数 No.5063,注意不是宏变量 #5063」,同时又用 #5091 这种带井号的写法去指参数。这类文章把宏变量记号和参数号混用,本页不采信其具体号值。另外该文把 8133#5 说成「跳转功能可用位」,但本站模拟主轴调试全流程与常见参数表里 8133#5 是串行主轴相关位,两处口径冲突——同样按随机手册核对,不照抄任何一侧。
SKIP 极性、多段跳转(G31 P)与 X4.0 一类输入地址,也全部属于「机床厂接线 + 随机连接手册」范畴。排查 G31 不触发,优先看接收器状态灯与 PMC 输入位是否跟随测头动作,而不是改 CNC 参数。诊断画面的用法见PMCDGN / STATUS / LAD / PARAM 四画面与诊断号对照。
五、G36 / G37 分工与安全距离:不可混用
G36 与 G37 是 FANUC 给对刀仪准备的自动刀具测定指令,同属 00 组,行为与 G31 类似(在进给中监测 SKIP),但触发后会自动把计算结果写入刀具偏置,而 G31 只记录坐标、不做后处理。第三方资料给出的分工是:
| 指令 | 测量方向 | 写什么 | 用错的后果 |
|---|---|---|---|
| G36 | 径向(X / Y 轴) | 半径 / 直径相关的几何或磨损偏置 | 用 G36 测刀长,写进去的值没有长度意义 |
| G37 | 轴向(Z 轴) | 刀长(H 偏置) | 用 G37 测半径,测量结果不可用 |
表 5 G36 / G37 分工(第三方口径,按随机手册核对)
第三方资料还提到:G36 / G37 本身不提供安全围栏,防止撞坏对刀仪的搜索距离与进给速度由 5091 / 5092 一类参数控制;超过搜索距离仍未触发就报警停机。这些号本次未核实到官方手册原文,不列具体设定值、不作为操作建议。现场真正可靠的安全做法是:先取消刀长补偿、确认安全高度、用低速空运行单段验证搜索距离,再带刀执行。
还有一条与 G31 相同的判读逻辑:每一把碰到同一个面的刀都偏同一个常量,是参数问题;刀与刀各不相同,是探针杆接触几何、刀片径向圆角或镗杆弯曲。这条线能省掉大量无效的参数试改。
六、O9000 宏程序链:雷尼绍编号不是 FANUC 标准
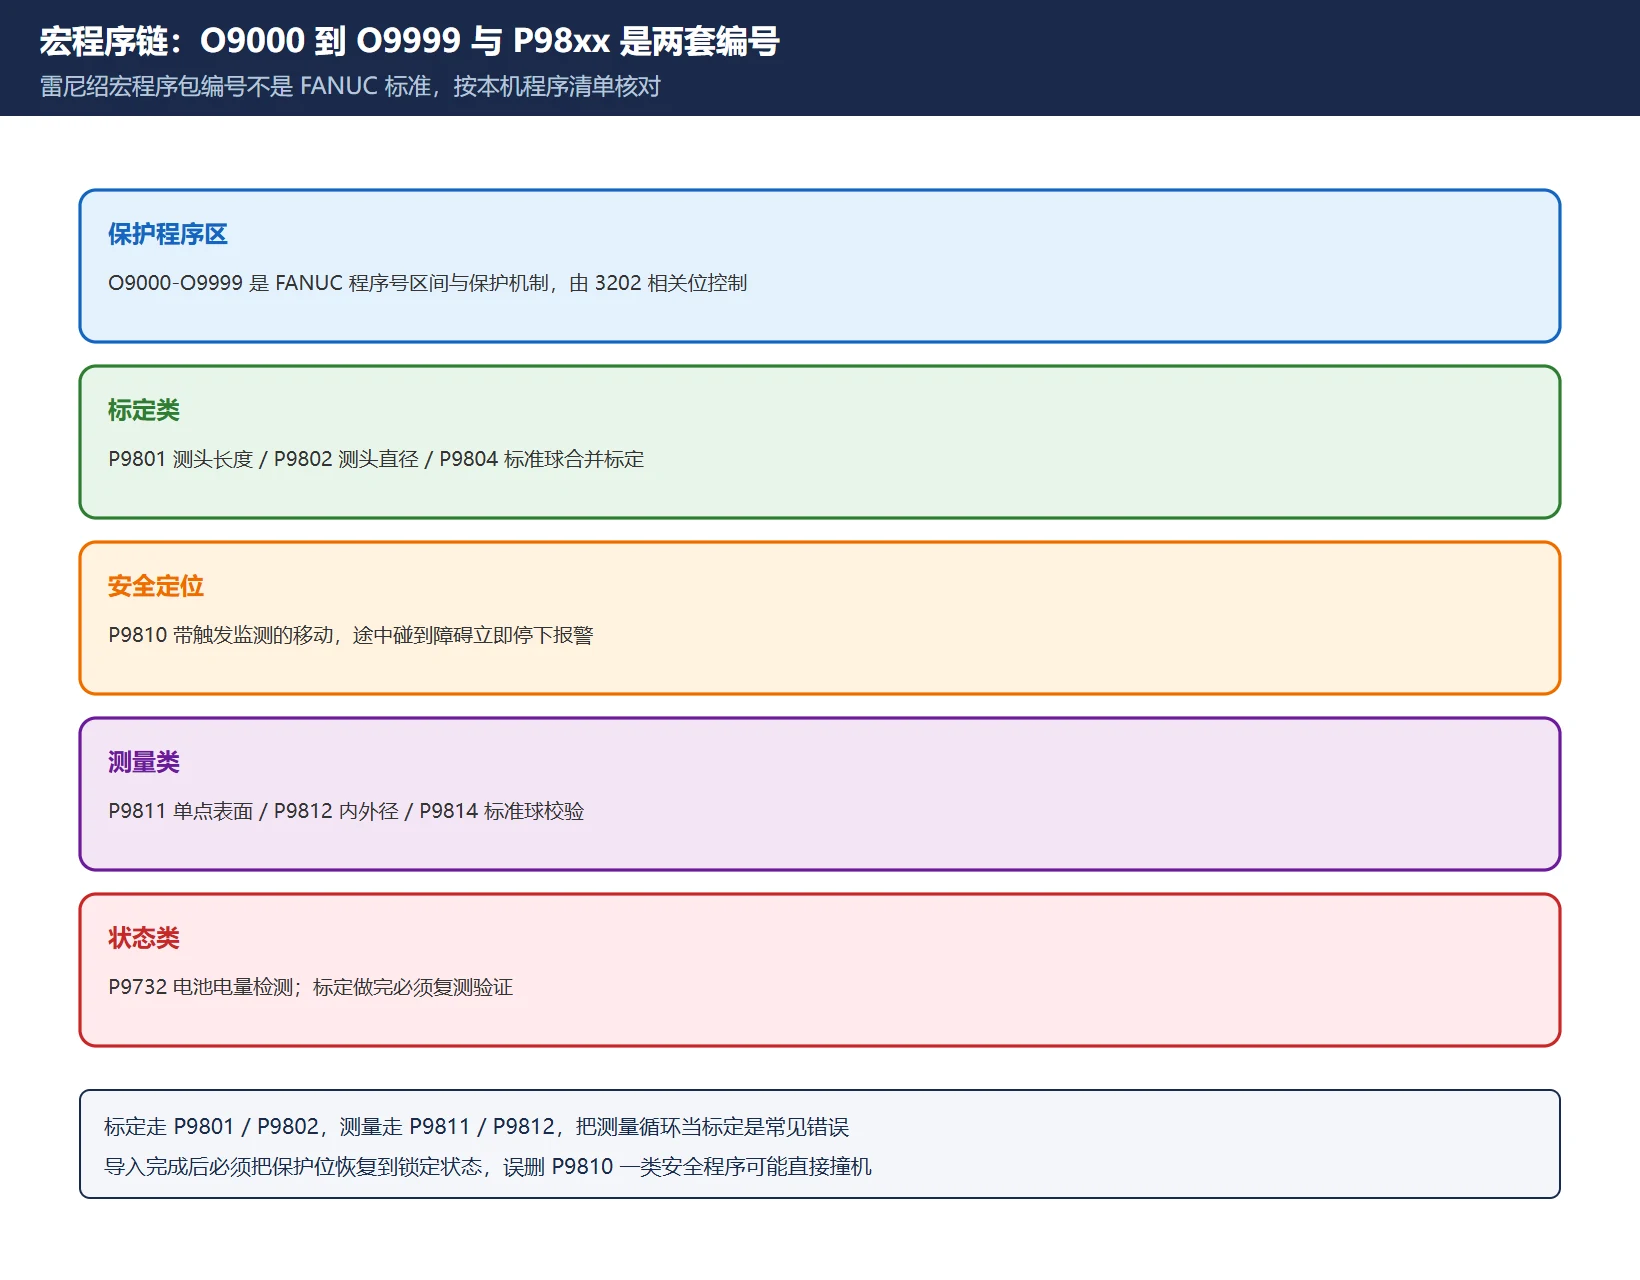
雷尼绍 Inspection Plus 一类宏程序包,把 G31 封装成工程可直接 G65 调用的循环,程序以 O9000–O9999 段存在 CNC 内存里。要分清两套编号:O9000–O9999 是 FANUC 的程序号区间与保护机制,P9801 / P9810 这些是宏程序包自定义的程序号,不同机床厂、不同软件包版本可能不同。
| 类别 | 第三方资料列举的程序号 | 作用 |
|---|---|---|
| 标定类 | P9801 / P9802 / P9804 | 测头长度标定、测头直径标定、标准球合并标定 |
| 安全定位 | P9810 | 带触发监测的移动,途中碰到障碍立即停下报警 |
| 测量类 | P9811 / P9812 / P9814 | 单点表面测量、内径外径测量、标准球校验 |
| 状态类 | P9732 | 电池电量检测 |
表 6 宏程序编号按用途分层(第三方宏程序包口径,须按本机程序清单核对)
第三方资料特别提醒两点:一是标定走 P9801 / P9802,测量走 P9811 / P9812,把测量循环当标定用是常见错误;二是标定完必须用标准球或环规复测验证,否则等于换完电池不确认设备是否通电。关于程序区保护,本站换刀宏程序 O9001 的恢复与9000 号程序写保护已单独讲过;第三方文章把 3202#4 标成 NE8、把 3202#0 标成 NEP,与 FANUC 常见位命名(NE9 保护 O9000–O9999)不一致,本页不采用其位名,只强调一条原则:导入完成后必须把保护位恢复到锁定状态,否则操作工误删 P9810 一类安全移动程序,可能直接导致撞机。
宏变量分区、G65 调用与嵌套上限见Macro B 教程;程序传进 CNC 的几种方式见程序传输五种方式。
七、三条最容易吃亏的现场纪律
- 标定速度必须等于生产速度。触发是在开关动作瞬间被检测的,而「触发到停止」之间的过行程随进给量成比例变化。以 100 mm/min 标定、以 500 mm/min 测生产刀具,等于把这个差值固化进每一个补偿值。电气延迟带来的位置误差属于现场或机床厂口径,需要实测,不要照抄网上给的毫秒数。
- 每个面只从单一方向接近,避免把反向间隙算进基准。
- 先修原点,再修参数。换电池、换编码器、动过网格偏移之后,四个参数会同时看起来都错;先确认参考点,参数才是下游步骤。
顺便回答那个高频疑问「标定后刀长总差 0.01 mm」:先别改参数。按第 2 步做五次重复性测量,若离散很小而整体偏移固定,再去查标定与生产的速度差、方向差和接触面清洁度,最后才轮到基准距离参数。
八、对刀仪 / 测头 / 对刀块怎么选
| 量具 | 参数落在哪 | 主要误差来源 | 什么时候用 |
|---|---|---|---|
| 机内对刀仪(Tool Eye / Tool Setter) | 5015–5018 一类接触面基准距离,加各刀几何偏置 | 摆臂锁、接触面污染、接近速度 | 车床批量自动对刀、换刀后复测 |
| 工件测头(Touch Probe) | 测头长度 / 半径标定值,存于宏程序侧变量与偏置 | 预行程变化(PTV)、测针弯曲、电池 | 在机测量、工件找正、标准球校验 |
| 对刀块 / 塞尺 | 通常不占 CNC 参数,只影响手工输入的偏置 | 手感、接触压力、块规磨损 | 无自动对刀条件时的兜底手段 |
表 7 三种量具的归属与误差来源(精度数值按机床厂规格表与现场实测,不在此给通用值)
海德汉侧是另一套体系:iTNC530 走 MP、TNC640 / TNC7 走 Cfg,测刀循环是 TCH PROBE 31 / 481,见海德汉测头标定与在机测量参数与TCH PROBE 31/481 参数对照。品牌、指令体系、参数族三层都不同,不能把 FANUC 的 5015 套到海德汉机器上。雷尼绍硬件相关的现场案例见雷尼绍编码器安装调试。
九、按号检索与站内索引
| 检索键 | 回答什么问题 | 去哪里查 |
|---|---|---|
| 本机 CNC 型号 + 软件版本 | 这个号在本机是否存在、归谁管 | 随机参数手册封面与 SYSTEM 版本画面 |
| 手册编号 + 章节号(不按页码) | 5015–5018 的官方定义与数据类型 | 官方附加手册 Measurement 章节 |
| 机床厂 I/O 清单与梯形图 | SKIP 接到哪个 X 点、极性怎么定 | 随机连接手册、PMC 梯形图交叉检索 |
| 宏程序清单 | P98xx 是否装载、保护位是否复原 | CNC 程序画面与随机程序清单 |
表 8 四个检索键与各自回答的问题
站内相关:参数号段分区总表 · 参数不见了怎么查 · FANUC 倍率系统 · PWE 写入开关 · 诊断号对照 · 诊断画面速查 · 参数表与梯形图导出 · Macro B 教程 · 换刀宏程序 O9001 · 9000 号程序写保护 · G41/G42 刀补干涉与 5008#0 · 机械手轮信号链 · 828D 零点偏置与对刀检验。
常见问题
5015 和 5016 到底有什么区别?
按 FANUC 官方附加手册 B-63523EN-1/02,5015 是测量参考位置到 X 轴正向接触面的距离(X1P),5016 是到 X 轴负向接触面的距离(X1M);同一张表还有 5017(Z 正向面)与 5018(Z 负向面)。网传「5015 管内径刀、5016 管外径刀」是第三方文章的简化说法,连该站不同语言版本之间都自相矛盾。双传感器机床另有 5056–5059,且仅在 5051 bit 0(2NR)为 1 时有效。四个号都是双字、带符号、单位随增量系统变,直径编程轴要用直径值设定。改之前先抄录原值与正负号,并确认随机手册没有把测量功能重映射。
G31 触发后坐标读不到是什么原因?
最常见的是没在下一程序段立即读取。触发坐标存在只读系统变量 #5061(X)/ #5062(Y)/ #5063(Z)里,延后读取可能已被减速停止后的位置刷新,正确写法是 G31 Z-50. F300; 紧跟 #100 = #5063;。第二类是 SKIP 信号根本没进 CNC:测头未光学激活、接收器状态灯异常、梯形图没把 X 输入映射到 SKIP、屏蔽层断裂导致毛刺、电池电量低,都会表现为走到底不触发。注意 #5061–#5063 是宏变量,与参数画面里的参数号是两套符号体系;极性与地址一律按随机连接手册和机床厂 I/O 清单核对。
对刀仪标定后刀长总差 0.01 mm,是参数没调好还是别的原因?
先别改参数。第一步做重复性:不碰任何东西对同一把刀连测五次,离散超过 0.01 mm 说明是机械侧问题(探针杆锁紧螺母、摆臂锁、接触面切屑与冷却液膜、拖链电缆),调参无用。若离散很小而整体偏移恒定,再依次查三条:标定与生产的接近进给速度是否一致(过行程随进给量变)、是否每个面都从单一方向接近(反向接近会带入空程)、换电池或动过网格偏移后原点有没有移动。最后才轮到 5015–5018 基准距离,且必须按随机手册逐条核对,不留档不试改。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容