


把程序从电脑传进 FANUC 机床,看起来是最基础的操作,现场却天天有人卡在「传不进去、传进去是乱码、传一半中断」上。根因高度集中:线序没对、0020 通道没选对、通信格式两端不一致、媒体格式系统不认。这篇按 FANUC 官方参数手册与连接手册口径,把 RS-232、存储卡、U 盘、以太网、DNC 五种方式的参数、线序、操作路径和故障对照一次理清。文末附一张「现象 → 参数 → 检查项」三段式故障表,以及程序、参数、offset、宏变量能不能一起传的说明。
相关阅读:报警码怎么查见 FANUC 基本报警代码大全;改任何参数前的完整备份流程见 FANUC 数据备份与恢复完整教程;宏程序传输与宏变量写法见 FANUC 宏程序(Macro B)教程。
一、先判断代际:0i-A 到 0i-F 各代的传输能力对照
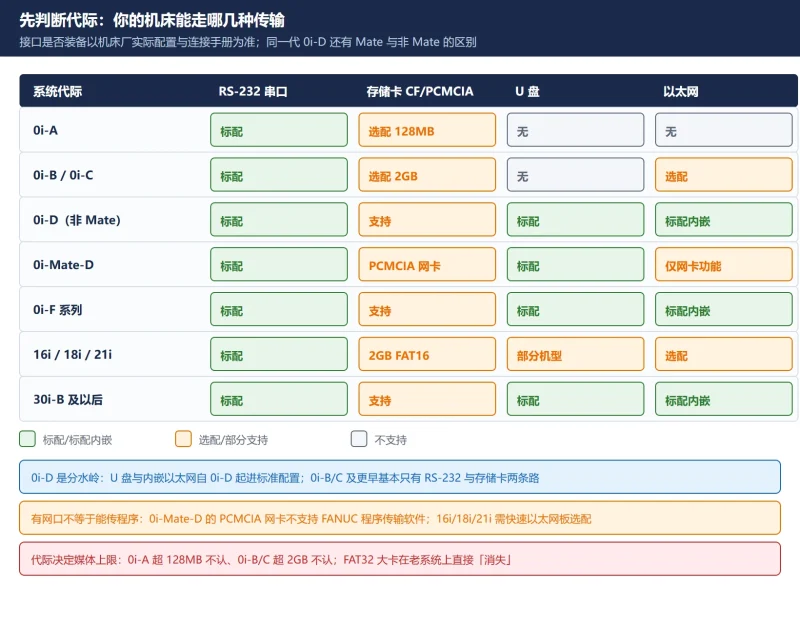
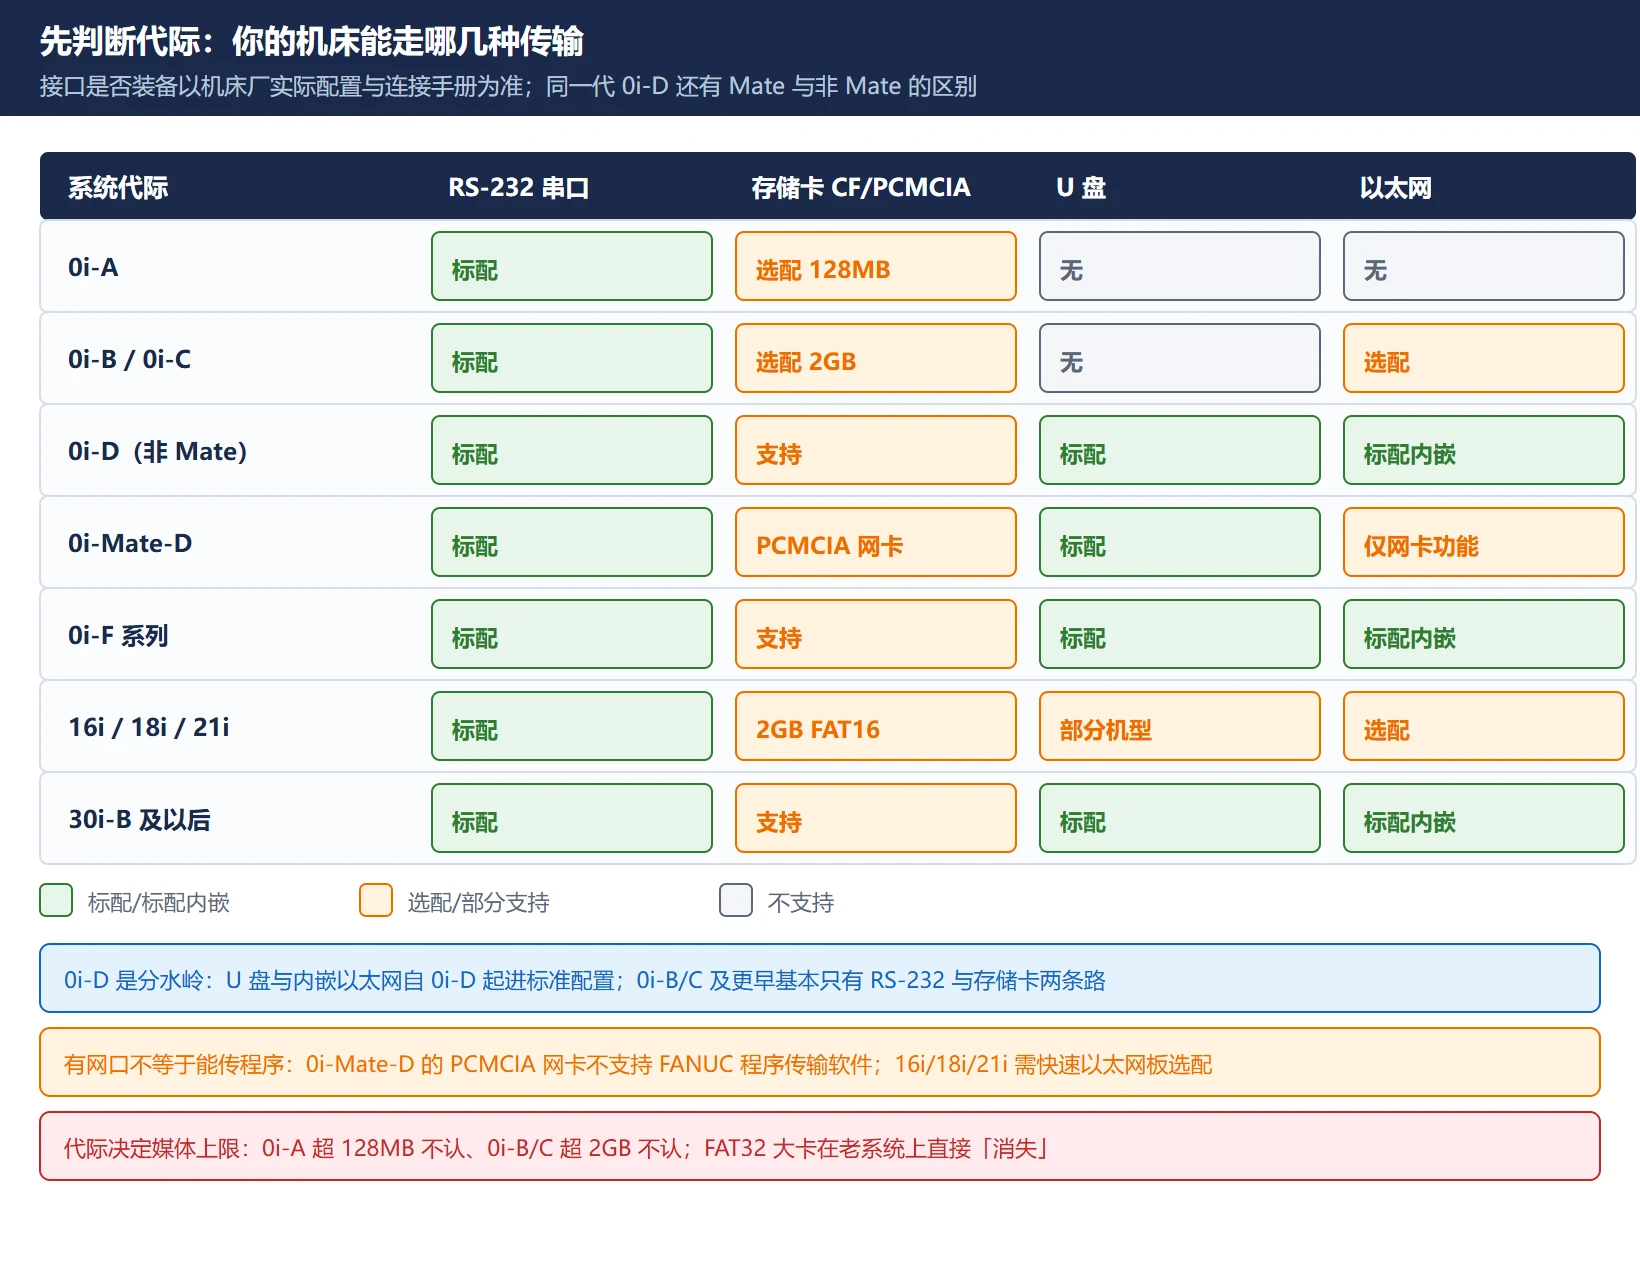
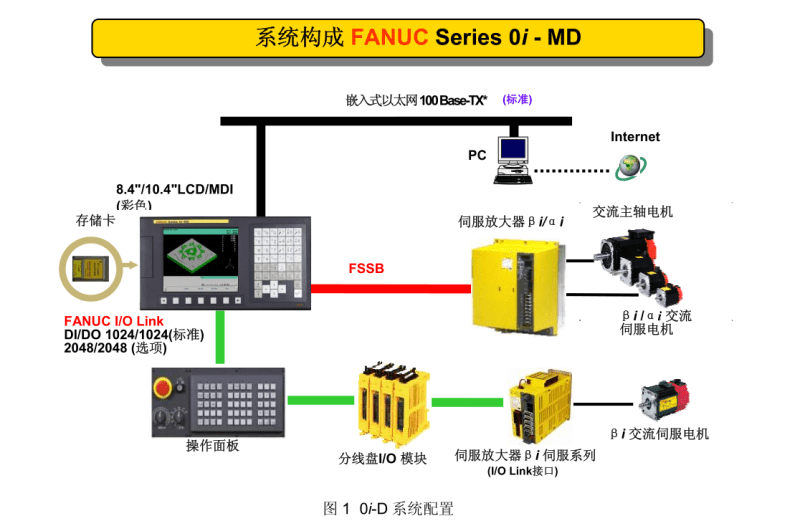
动手之前先花一分钟确认两件事:你的系统是哪一代、机床厂实际装了哪些接口。FANUC 的传输能力不是按系列名一刀切,同一代 0i-D 还有 Mate 与非 Mate 的区别,接口是否装备还要看机床厂选配。下表按官方规格整理常见配置:
表 1 FANUC 各代系统程序传输能力对照(以机床厂实际配置为准)
| 系统代际 | RS-232 | 存储卡(CF/PCMCIA) | U 盘 | 以太网 |
|---|---|---|---|---|
| 0i-A | 标配 | 选配,最大 128 MB,FAT16 无分区表 | 无 | 无 |
| 0i-B / 0i-C | 标配 | 选配,最大 2 GB,FAT16 单分区 | 无 | 选配(快速以太网板) |
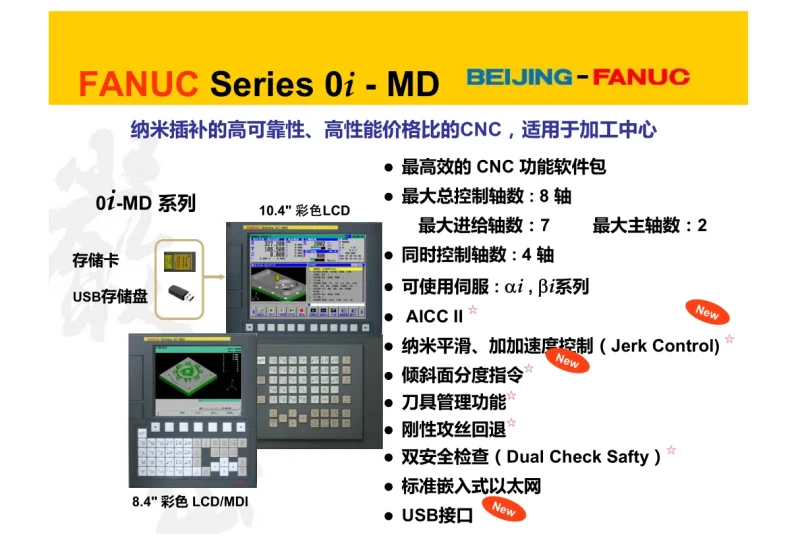
| 0i-D(0i-MD/0i-TD) | 标配 | 支持(PCMCIA) | 标配 | 标配内嵌 100 Mbps |
| 0i-Mate-D | 标配 | PCMCIA 网卡(仅网络,不支持 FANUC 程序传输软件) | 标配 | 仅 PCMCIA 网卡功能 |
| 0i-F 系列 | 标配 | 支持 | 标配 | 标配内嵌 |
| 16i / 18i / 21i | 标配 | 支持,2 GB FAT16 | 部分后期机型 | 选配;21i-B 无内嵌以太网,需 PCMCIA 网卡 |
| 30i-B 及以后 | 标配 | 支持 | 标配 | 标配内嵌 |
三条从表里读出来的现场结论:
- 0i-D 是分水岭。0i-D 起 U 盘和内嵌以太网进标准配置,0i-B/C 及更早基本只有 RS-232 和存储卡两条路。如果你的机器是 0i-MF,优先用 U 盘或以太网,别再跟串口较劲。
- 「有网口」不等于「能传程序」。0i-Mate-D 的 PCMCIA 网卡只承载网络功能,官方明确不支持 FANUC 程序传输类软件;16i/18i/21i 也要看是否装了快速以太网板选件。能不能传,以机床连接手册和实际菜单里有没有 FTP 传送画面为准。
- 代际决定媒体格式上限。老系统配新大容量卡是经典不匹配:0i-A 超 128 MB 不认,0i-B/C 超 2 GB 不认,FAT32 大卡在老系统上直接「消失」。
二、方式一 RS-232:线序、参数与通信格式
RS-232 是唯一在所有代际上都存在的传输方式,也是参数最多、最容易「两头对不上」的一种。原则只有一句:先配好机床端参数,再把电脑端软件调到与机床完全一致,不要两头乱改。
线序:DB25 与 DB9 怎么接
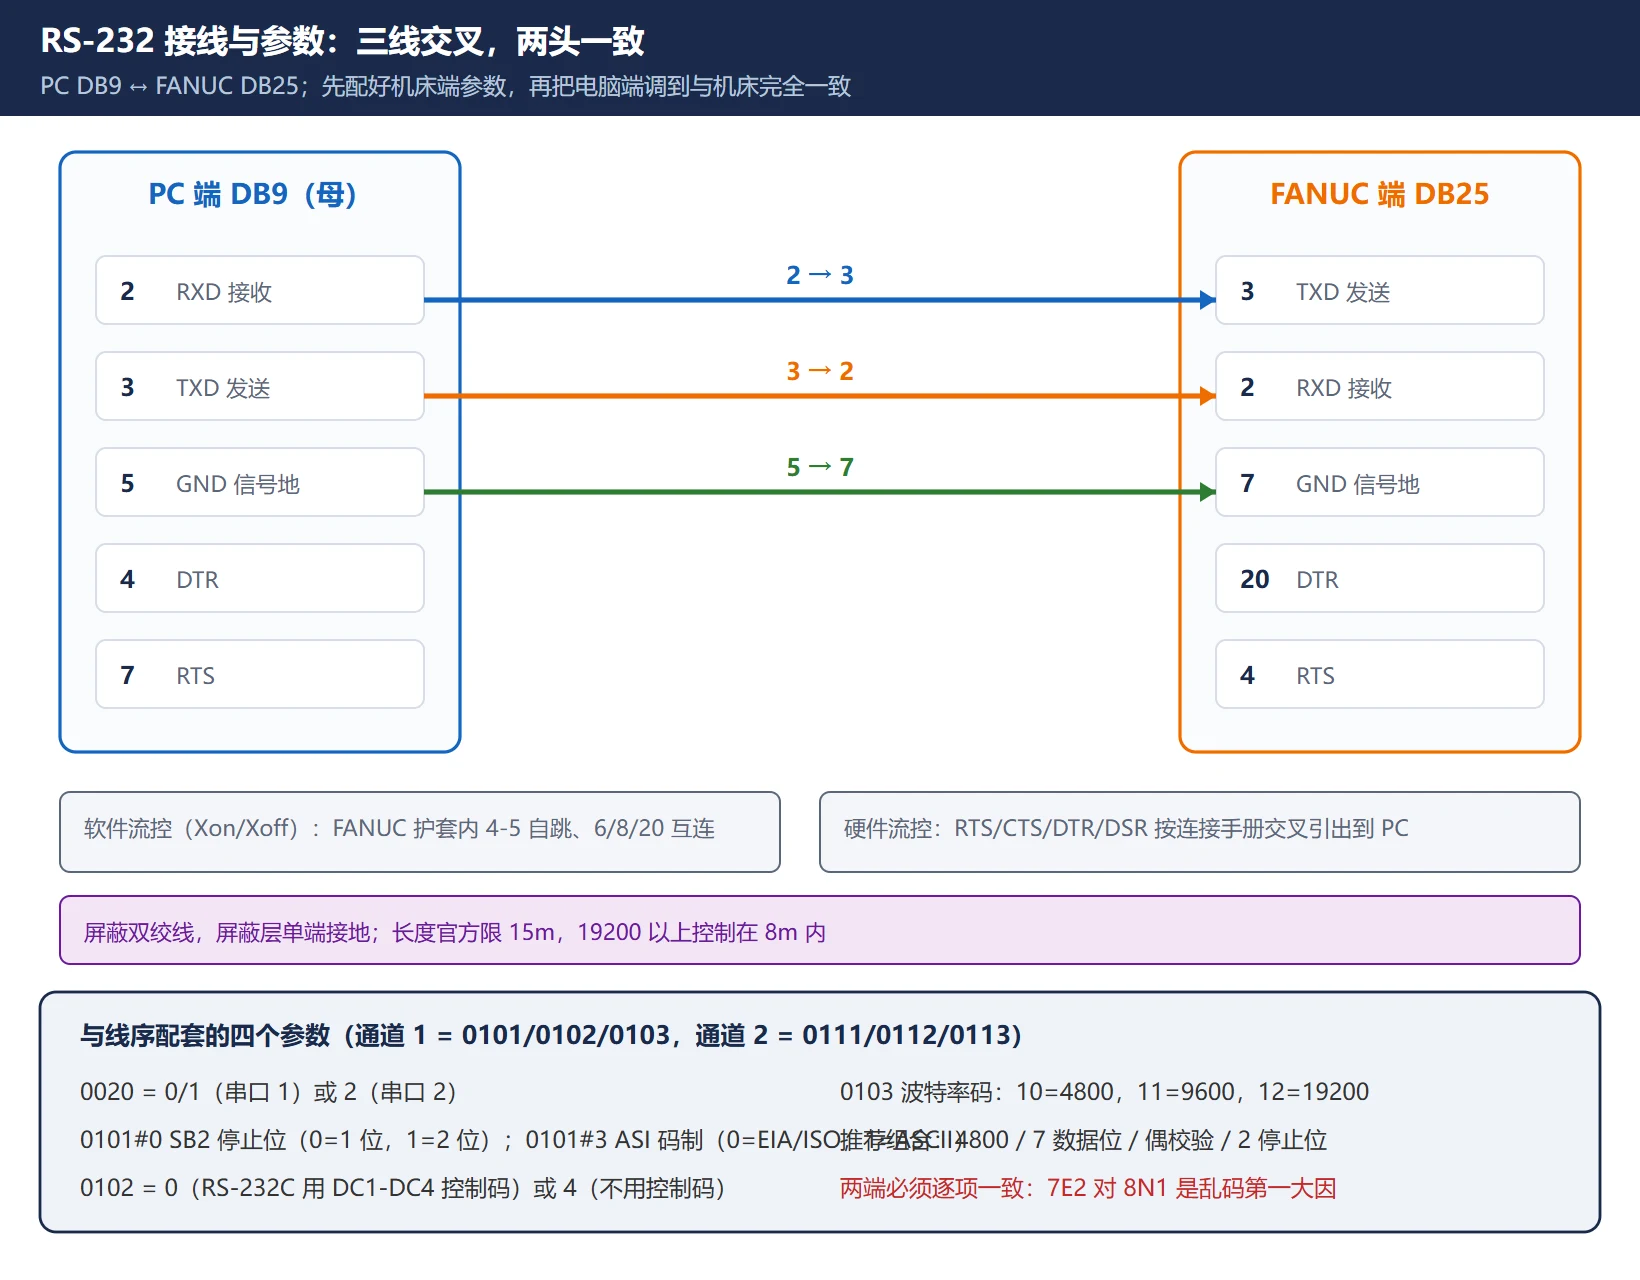
FANUC 侧在 0i / 16i / 18i / 21i 系列上通常是 DB25(部分机床厂改为 DB9 或针座转接,以连接手册为准),PC 侧为 DB9。核心是三根线交叉加一根地:
表 2 RS-232 接线对照(PC DB9 ↔ FANUC DB25)
| PC DB9 | 信号 | FANUC DB25 | 说明 |
|---|---|---|---|
| 2(RXD) | 数据接收 | 3(TXD) | FANUC 发出,电脑收 |
| 3(TXD) | 数据发送 | 2(RXD) | 电脑发出,FANUC 收 |
| 5(GND) | 信号地 | 7(GND) | 公共回线,必须连通 |
握手线视用法处理:用软件流控(Xon/Xoff)时,在 FANUC 连接器护套内把 4(RTS)与 5(CTS)自跳、6(DSR)/8(CD)/20(DTR)三者互连即可,这些跳线不引出到 PC 侧;用硬件流控时,RTS/CTS/DTR/DSR 按连接手册交叉引出。DB9 对 DB9 的场合记住口诀:2-3 交叉、5-5 直连,其余悬空。线材用屏蔽双绞,屏蔽层单端接地,长度官方限 15 m,19200 以上控制在 8 m 内更稳。
参数:0020 选通道,0101/0102/0103 配格式
0020(I/O CHANNEL)是总开关:0 或 1 = RS-232C 串口 1,2 = 串口 2。设好通道后,该通道的通信格式由下面三个参数决定(通道 1 用 0101/0102/0103,通道 2 用 0111/0112/0113,规则完全相同):
表 3 RS-232 通信参数速查(通道 1 编号,通道 2 为 0111/0112/0113)
| 参数 | 名称 | 取值与含义 |
|---|---|---|
| 0020 | I/O 通道 | 0/1 = RS-232C 串口 1;2 = 串口 2;4 = 存储卡;9 = 内嵌以太网;17 = USB 内存 |
| 0101#0 | SB2 停止位 | 0 = 1 位;1 = 2 位 |
| 0101#3 | ASI 输入码制 | 0 = EIA/ISO 自动判别;1 = ASCII(此时 0000#1 ISO 置 1) |
| 0101#7 | NFD 输出馈送 | 0 = 输出;1 = 不输出。非 FANUC PPR 设备设 1 |
| 0102 | I/O 设备号 | 0 = RS-232C 使用 DC1–DC4 控制码;4 = RS-232C 不使用控制码;1/2/3 = 盒带适配器与 FA 卡类外设;5 = 便携纸带阅读机;6 = FANUC PPR |
| 0103 | 波特率码 | 1=50、2=100、3=110、4=150、5=200、6=300、7=600、8=1200、9=2400、10=4800、11=9600、12=19200(bps) |
| 0100#5 | ND3(DNC 用) | 0 = 读一段;1 = 读至缓冲满。大程序 DNC 报 087 时置 0 |
| 0100#3 | NCR(EOB 输出码) | 0 = LF CR CR;1 = LF。PC 端软件按此设行尾 |
FANUC 传统推荐组合是 4800 波特、7 数据位、偶校验、2 停止位(EIA 码制下);改用 ASCII(0101#3=1)时按 8 数据位、无校验、1 停止位配置。两端必须逐项一致——7E2 对 8N1 是「一开始传就乱码」的第一大因。另外 SETTING 画面上的 I/O CHANNEL 与参数 0020 联动,TV CHECK(奇偶字符校验)建议在调线期间置 0,避免把串口故障和格式故障混在一起。
操作路径
输入(电脑 → 机床):EDIT 方式 → PROG → OPRT → 扩展键 ► → READ → EXEC,然后在 PC 端软件发送。输出(机床 → 电脑):同路径选 PUNCH → EXEC。传完必须打开程序核对首尾行和长度,不能只看进度条走完。
三、方式二 存储卡(CF/PCMCIA):0020=4 与卡的格式
老系统(0i-A/B/C、16i/18i/21i 常见)没有 USB 口,存储卡是主力媒体。要点三条:
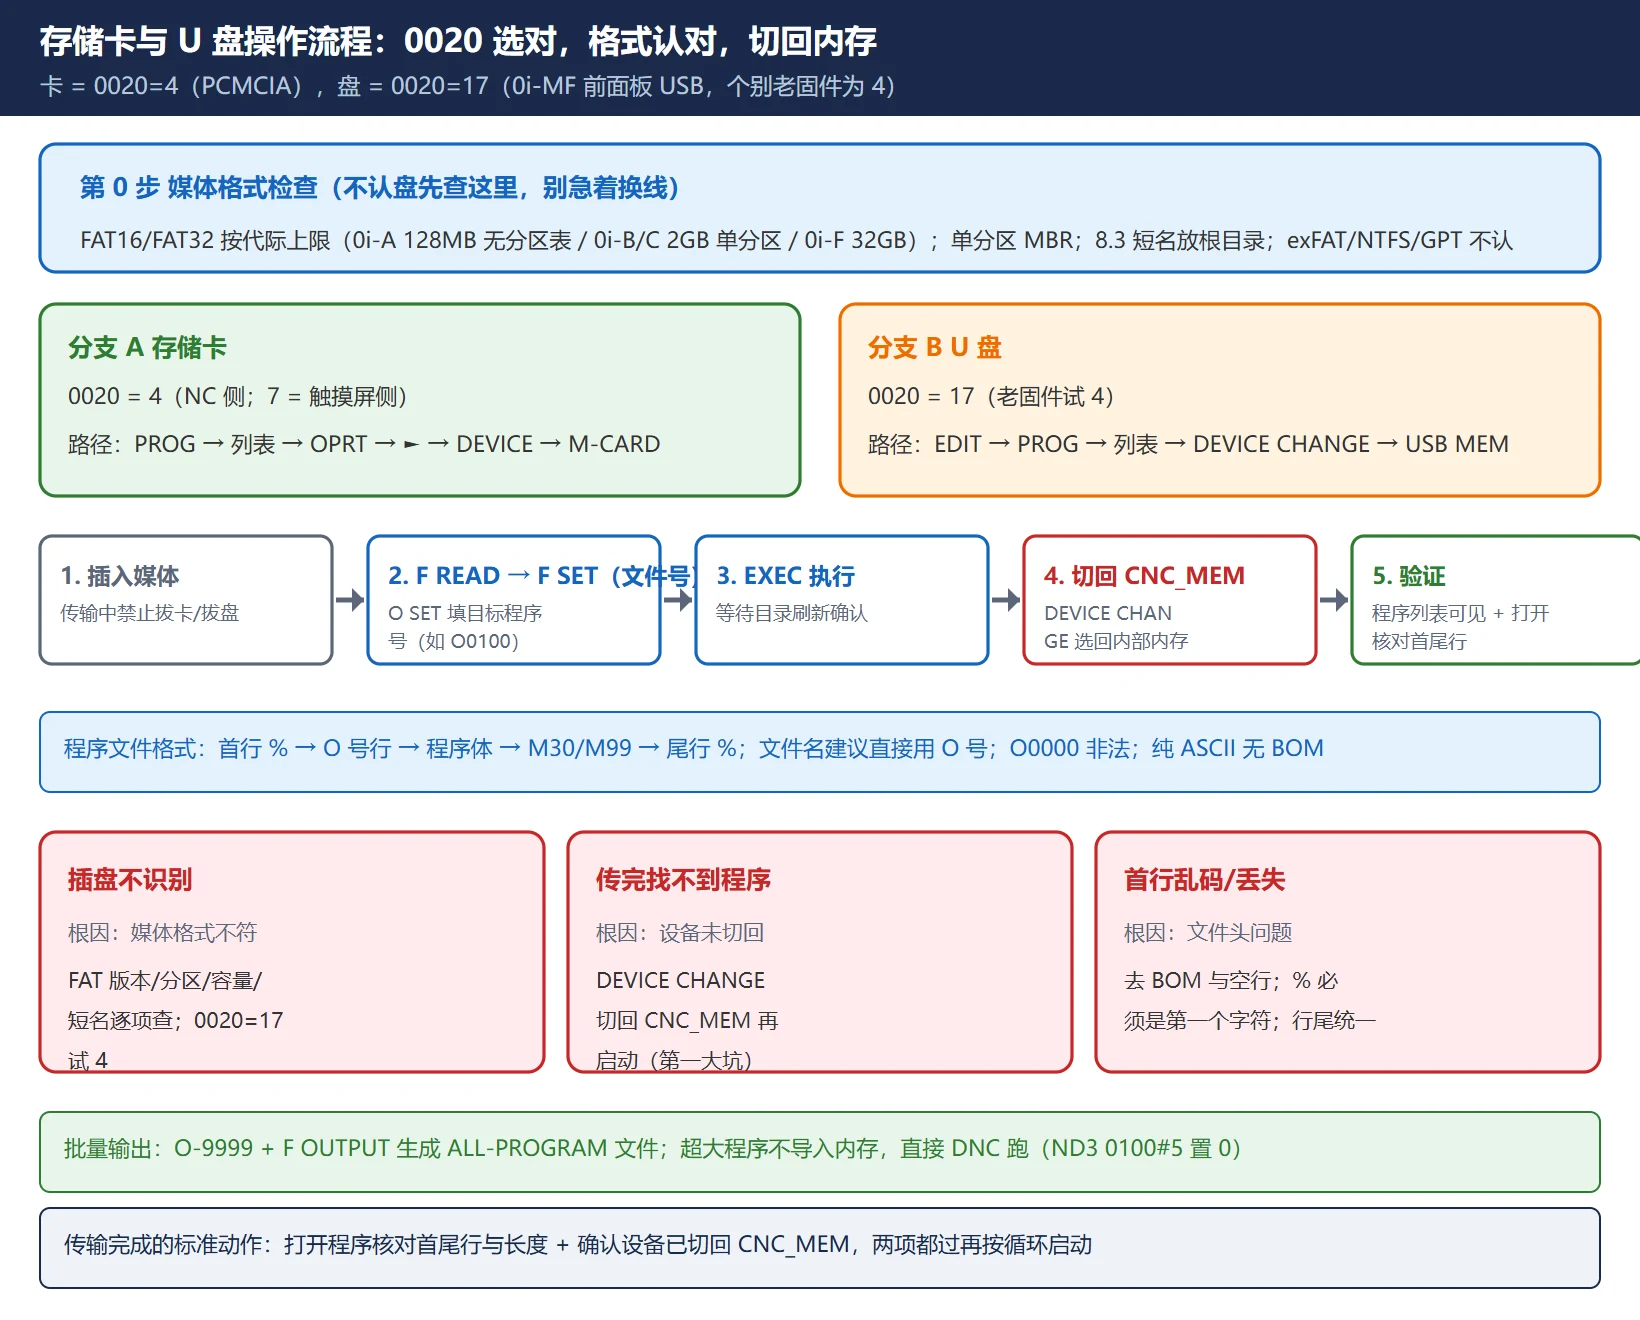
- 0020 = 4(存储卡接口,NC 侧;7 为触摸屏侧,不要设错)。
- 卡的格式按代际卡上限:0i-A 最大 128 MB 且 FAT16 无分区表,0i-B/C 与 16i/18i/21i 最大 2 GB FAT16 单分区,30i 可达 8 GB(FAT16)或 32 GB(FAT32),0i-F 到 32 GB FAT32。超限、GPT 分区、exFAT/NTFS 一律不认。
- 文件名用 8.3 短名、放根目录。长文件名会被当作不支持的目录项忽略。
操作路径:EDIT 方式 → PROG → 列表 → OPRT → 扩展键 ► → DEVICE → M-CARD,出现卡目录后:输入用 F READ → 键入文件号 F SET → 键入目标程序号 O SET → EXEC;输出用 PUNCH → EXEC。批量输出全部程序用 O-9999 加 F OUTPUT,系统生成一个 ALL-PROGRAM 文件。传输过程中禁止拔卡,老式闪存中途断写在轻则文件损坏,重则 SRAM 文件分配表错乱。
四、方式三 U 盘:0020=17、格式要求与 DEVICE CHANGE 坑
0i-D/MF 及以后机型,U 盘是最省事的方式,但踩坑率也最高,集中在四个点:
- 0020 = 17(0i-MF 前面板 USB;个别老固件用 4)。设 17 仍提示无设备时,再试 4——以本机连接手册为准。
- U 盘必须 FAT32、单分区、MBR 分区表。exFAT、NTFS、GPT 一律不认;容量建议 1–32 GB,老机型更小。不认盘时优先在 PC 上重新格式化,而不是换线。
- 程序文件格式:首行 %,紧随 O 号行,尾行 %;文件名建议直接用 O 号(如 O2024)、无空格无非 ASCII 字符、可去掉扩展名;O0000 不是合法程序号,从 O0001 起;文件存纯 ASCII,不要带 UTF-8 BOM——BOM 是「传进去首行乱码或首行丢失」的常见原因。
- DEVICE CHANGE 必须切回 CNC_MEM。这是最高频的「程序传进去了,循环启动却说找不到程序」:控制从 USB 读入后不会自动跳回内部内存,后续操作仍指向 USB 设备。导入完成按 DEVICE CHANGE 选回 CNC_MEM,确认程序列表里能看到,再启动。
操作路径:EDIT → PROG → 列表 → DEVICE CHANGE(或 DEV CHG/DEVICE)→ 选 USB MEM → 光标选文件 → F GET → F NAME 填文件名、O 号填目标程序号 → F SET → EXEC。大程序可以不导入内存,直接用 DNC 方式跑 U 盘里的文件(见第六节)。
五、方式四 以太网 / FTP:IP、FOCAS2 端口与 FTP 传送画面
0i-D/MD/TD 起内嵌以太网是标准配置,0i-Mate 只有 PCMCIA 网卡(不支持程序传输软件),16i/18i/21i 需快速以太网板选配。以 0i-D 内嵌口为例:
- 选通道:0020 = 9(内嵌以太网)。
- 配 IP:SYSTEM → [+] → 内藏口(EMBED PORT)→ 公共,填 IP 地址、子网掩码、路由器地址。IP 必须与电脑同网段且不冲突——「ping 不通」九成是网段或防火墙,不是 CNC 坏。16i/18i/21i 走 ETHPRM 路径,必须在 MDI 模式下编辑,且只支持静态 IP。
- 相关参数:14880#0(ETH)置 0 使能以太网(置 1 会连菜单都消失,这是「找不到内藏口软键」的第一嫌疑);14880#6(DHC)置 1 关闭 DHCP 用静态 IP。
- FOCAS2 端口:内藏口 → FOCAS2,TCP 端口 8193、UDP 0、时间间隔 0。第三方监控与 DNC 软件走这个端口;PC 端 telnet 8193 通、ping 不通,查端口与选件;ping 通、telnet 不通,查 FOCAS2 设置。
- FTP 传送:内藏口 → FTP 传送,填主机名(电脑的 IP)、端口号(与电脑端 FTP 软件设定一致,如 2121)、用户名、密码、登录地址(电脑上存放文件的文件夹,不要放硬盘根目录),最多存 3 组主机。设定后按 再启动 → 执行中,改动一律断电重启才生效。之后在 PC 端用 FTP 客户端连 CNC,程序即可上传下达,TCP 的确认重传机制保证字节级完整,失败会明确报错而不是静默截断。
- 应急恢复:16i/18i/21i 若忘记 IP,按住主板按钮 5 秒、在数码管显示「2」时松开,内嵌以太网复位到 192.168.1.1、端口 8193。
六、方式五 DNC 在线加工:通道、ND3 与握手
DNC 是「程序不全存进 CNC 内存,边传边执行」的在线加工方式,解决超大程序(模具、五轴长程序)装不进内存的问题,也是多台机床集中管理的基础。
- 通道:0020 仍选实际物理通道(0/1 串口或 9 以太网);DNC 模式本身由机床厂 PMC 侧的 DNC 选择(G127.5 一类信号或面板 DNC 开关)投切——「能读进内存却不能 DNC 运行」先查这个开关。
- ND3(0100#5):0 = 读一段执行一段;1 = 读至缓冲满。大程序 DNC 报 087 时置 0,这是官方给出的标准解法。
- 握手与流控:DNC 是单向流,唯一的背压是 DC3(Xoff)。控制缓冲区满时发 Xoff 并期望流在 10 个字符内停住,第 11 个字符到就报 087。所以 PC 端软件必须开 Xon/Xoff(软件)流控,硬件 RTS/CTS 单独开救不了 087。
- 循环启动握手:每段读完等控制的循环启动信号,PC 端才发下一段。表现为「机床等信号不动」时,查握手线或软件握手设置,不是程序问题。
- 不适合上 DNC 的场景:网络或串口链路不稳(生产中途断流等于中途停机)、老软件无流控、机床从未验证过串口稳定性。
七、传输故障对照表:从现象到参数的排查顺序
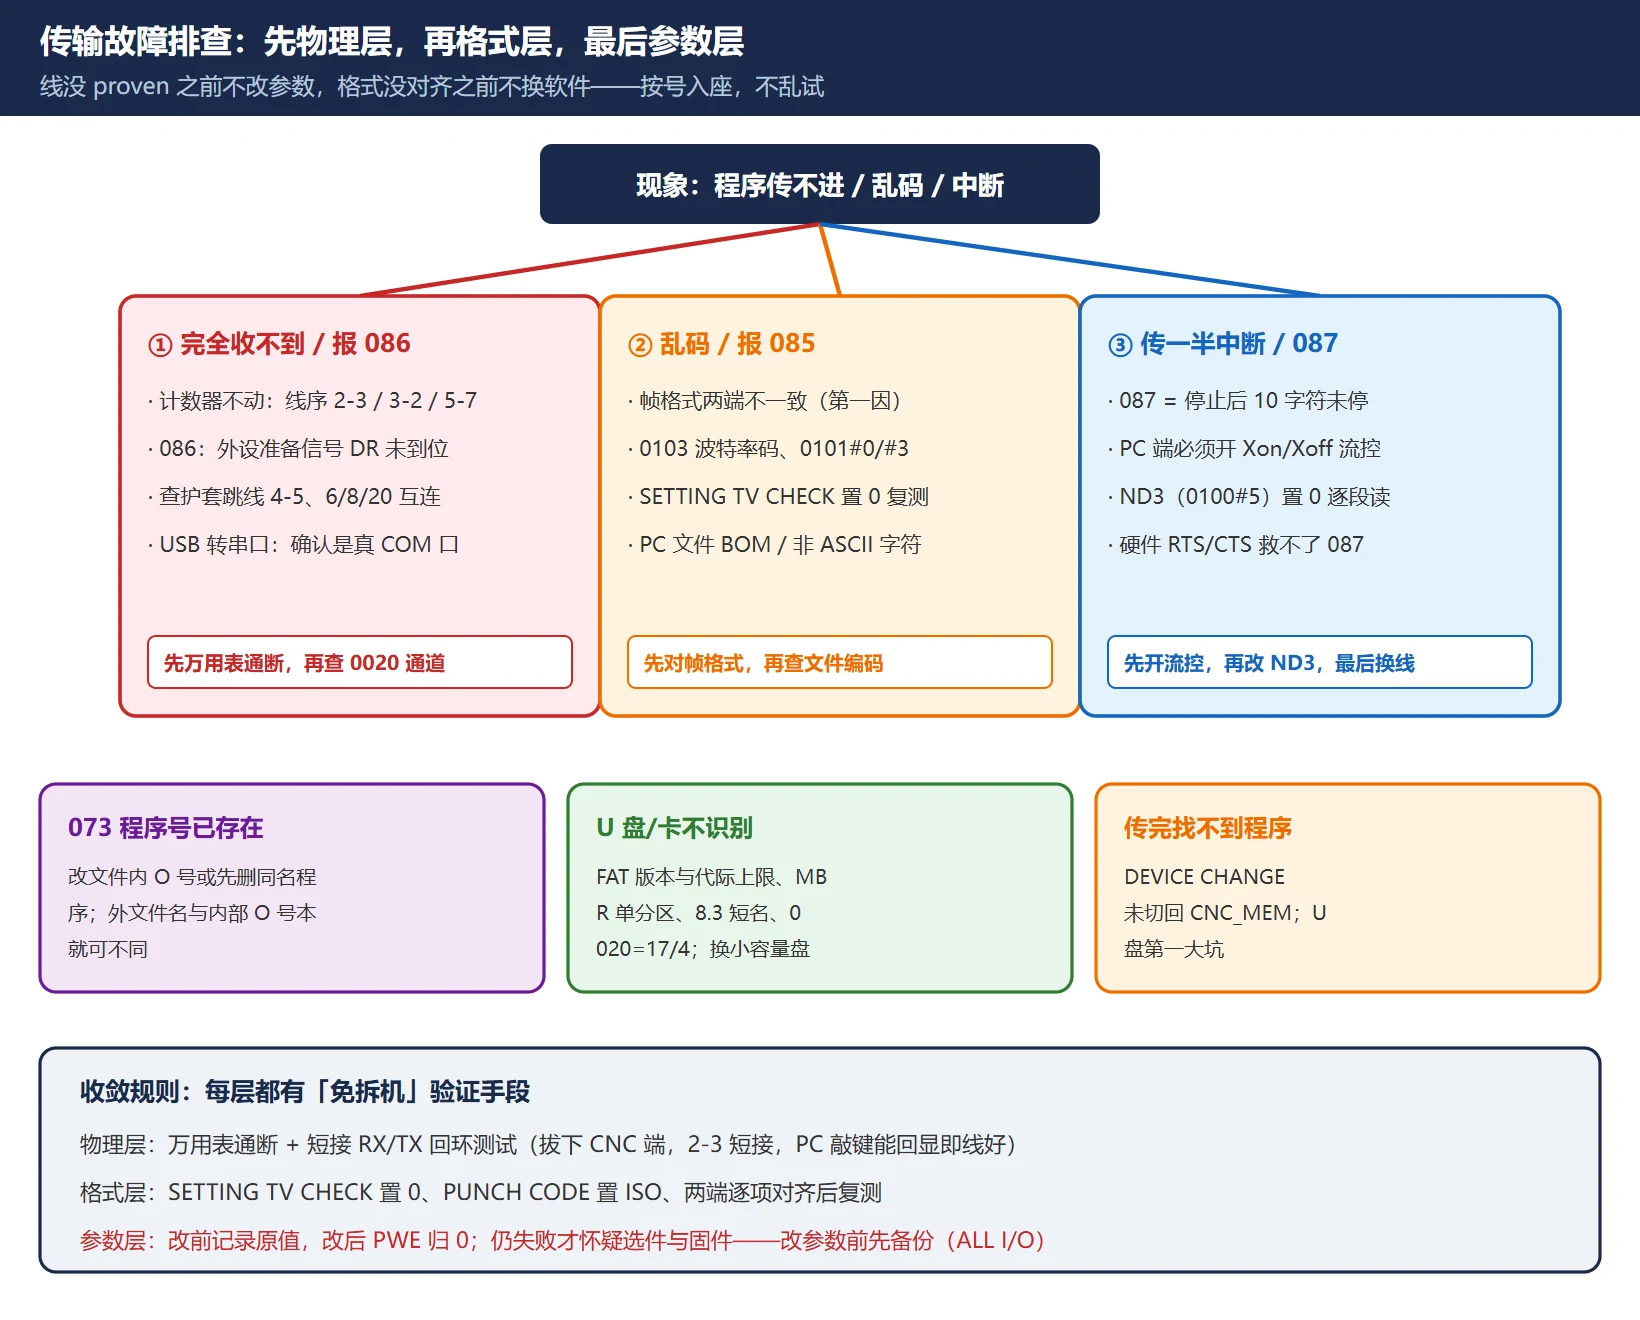
现场排查的铁律是先物理层、再格式层、最后参数层:线没 proven 之前不要改参数,格式没对齐之前不要换软件。按这张表对号入座:
表 4 传输故障「现象 → 原因 → 检查项」三段式对照表
| 现象 | 报警/提示 | 第一嫌疑 | 检查项与处置 |
|---|---|---|---|
| 完全收不到,计数器不动 | 无 | 线序或通道 | 万用表通断 2-3、3-2、5-7;0020 通道与实际口一致;PC 端 COM 口号选对(USB 转串口驱动是否真枚举成 COM) |
| 外设准备信号关断 | 086 | 握手线 | DR 信号未到位:护套内 4-5、6/8/20 跳线是否接;PC 端是否拉高 DTR |
| 一上来就乱码 | 无或 085 | 帧格式不一致 | 两端波特率/数据位/校验/停止位逐项对;0101#3 ASI 与 0000#1 ISO 匹配;PC 文件带 BOM 或非 ASCII |
| 格式或波特率不正确 | 085 | 码制或帧 | 0101#0/#3、0103 波特率码;SETTING 画面 TV CHECK 置 0 复测;文件头尾 % 与 O 号行完整 |
| 传一段就断、位置不定 | 087 | 流控未响应 | PC 端开 Xon/Xoff;ND3(0100#5)置 0;换线复测(接触不良的典型表现是时好时坏) |
| 读完停不下来 | 087 | 同上 | 同上:087 的官方定义就是「已发停止命令、10 个字符后输入仍未中断」 |
| 程序号已存在 | 073 | O 号撞车 | 改文件内 O 号,或先在机床删除同名程序;外文件名与内部 O 号本就可以不同 |
| U 盘/卡不识别 | 无设备 | 媒体格式 | FAT32/FAT16 代际上限、MBR 单分区、8.3 短名、0020=17/4;换小容量盘复测 |
| 传完找不到程序 | 无 | 当前设备未切回 | DEVICE CHANGE 切回 CNC_MEM 再确认列表(U 盘第一大坑) |
| 首行丢失或首行乱码 | 无 | 文件头 | 去掉 BOM 与空行;% 必须是第一个字符;用 LF 或 CRLF 统一行尾 |
| 能读内存不能 DNC | 无 | DNC 未投切 | PMC 侧 DNC 选择开关/G127.5;ND3 置 0;PC 端流控 |
报警码的完整列表见 FANUC 基本报警代码大全;涉及备份场景的操作区别见下一节。
八、程序、参数、offset、宏变量能不能一起传:ALL IO 与备份的区别
日常「传程序」和「做备份」是两件事,通道可以复用,数据范围天差地别:
- 单个/批量程序:READ/PUNCH、F READ/F SET、ALL-PUNCH/ALL-READ(O-9999 全量,生成 ALL-PROGRAM 文件)。这是操作层功能,操作工就能做。
- 参数、offset、宏变量:宏变量可通过宏程序的 PRINT/DPRNT 指令按文本输出,或随 ALL I/O 备份整体带走;PMC 参数、梯形图、SRAM 属于维护层,走 ALL I/O 全备份或 BOOT 下的 SRAM 备份,不建议用普通程序传输通道单独倒腾。
- ALL I/O 全备份:一次带走程序、参数、offset、PMC、SRAM 全部数据,是换主板、清 SRAM 前的规定动作。操作路径与注意事项见 FANUC 数据备份与恢复完整教程。
- 一条容易忽视的界线:程序存在 CNC 内存里不算独立备份——掉电、SRAM 清零、误操作都会让它消失。备份的判据是媒体上有一份可回读的完整副本,并且回读验证过。
- 宏程序本身也是程序,传输规则完全一致;宏变量的分区与寿命规则见 FANUC 宏程序(Macro B)教程,倒腾宏变量前先确认哪些区断电不保持。
九、合规提示:软件与线材只走官方/公开路径
- 传输软件:FANUC 官方的程序传输、远程诊断、CNC 画面显示功能需对应选件与官方软件;PC 端可用任意公开终端程序或 DNC 厂商的试用版(以其官网公开下载为准)。本文不提供任何破解、注册机或第三方网盘链接——这类渠道是机床中毒和程序被篡改的最常见入口,程序里一个字符的篡改就是撞刀。
- 线材:自制按表 2 线序;市售 null modem 线先验证内部跳线(多数「null modem 线」并不是 FANUC 需要的跳线组)。USB 转串口选真串口芯片方案,虚拟桥接方案缓冲激进,是 087 的疑似来源之一。
- 参数修改纪律:改 0020/0101/0103 一类参数前记录原值,改完恢复 PWE=0;批量传输前先做备份(见第八节),传坏可回滚。
延伸阅读
- FANUC 基本报警代码大全:P/S 报警完整列表(085/086/087/073 的含义)
- FANUC 数据备份与恢复完整教程:ALL I/O 全备份与 SRAM 备份,改参数前的保命步骤
- FANUC 宏程序(Macro B)教程:宏变量传输与分区规则
- FANUC 伺服放大器更换实操:另一类「换件前先备份」的现场场景
常见问题
FANUC 机床怎么把程序传到电脑上?RS-232、CF 卡、U 盘、以太网分别怎么操作?
反方向(机床 → 电脑)同样四种路径,操作对称:RS-232 用 EDIT → PROG → OPRT → ► → PUNCH → EXEC,PC 端软件设为接收;CF 卡设 0020=4 后走 DEVICE → M-CARD 的 PUNCH,或用 O-9999 + F OUTPUT 全量导出成 ALL-PROGRAM 文件;U 盘设 0020=17 后 DEVICE CHANGE 选 USB MEM,用 F OUTPUT 或 PUNCH 写盘,传完切回 CNC_MEM;以太网走内藏口 → FTP 传送连到 PC 端 FTP 软件,用 get 把程序下载到电脑。无论哪种方式,传完在电脑上打开文件核对首尾行与字符数,并确认机床侧程序列表可见。
FANUC 程序传输出现乱码或传一半中断,是哪些参数没对上?
乱码先查帧格式:两端波特率(0103 码值)、数据位、校验、停止位(0101#0)必须逐项一致,码制(0101#3 ASI 与 0000#1 ISO)要匹配;PC 文件带 UTF-8 BOM 或含中文注释也会乱码。传一半中断先查流控:PC 端软件开 Xon/Xoff,机床 0102=0(使用 DC 控制码);大程序 DNC 把 ND3(0100#5)置 0 逐段读。两者都不是,才回头查线材与接触(接触不良的典型表现是每次断的位置不固定)和 USB 转串口芯片方案。改任何参数前记录原值,并把 SETTING 画面 TV CHECK 置 0 复测以排除校验干扰。
0i 系统能不能用 U 盘?传程序到底支持哪几种方式?
看代际:0i-D 起(含 0i-MF)U 盘是标准配置,0020=17 即可用;0i-B/C 及更早没有 USB 口,用 RS-232 或存储卡。0i-Mate-D 虽带 USB,但 PCMCIA 网卡不支持 FANUC 程序传输软件,以太网路线受限。对一台具体机床,支持哪几种方式以连接手册和实际菜单为准:能在内藏口里找到 FTP 传送画面才说明以太网可用,插盘后 DEVICE CHANGE 里出现 USB MEM 才说明 U 盘可用。新机器优先 U 盘/以太网,老机器把 RS-232 参数配对调稳,一样可靠。
最后更新:2026-10-25
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容