



🚨 口径与合规声明:本页的报警含义、相关参数号与诊断号映射,来自 FANUC 官方维修手册与报警表的公开内容(含 0i-D/0i-F、30i 系列报警表与 16i/18i/21i-B 附录报警表口径)。同一报警号在不同系统代际上含义与相关参数可能不同,本页所有条目均标注来源代际,操作前以本机随机手册核对。网传「PS0242 对应参数 2002#4」本次未核实到任何官方出处,不采用。本页不转载手册正文、不提供任何下载链接,只给检索方法与反查框架。
30 秒速查:三个方向怎么用
| 你的处境 | 该查哪个方向 | 本页落点 |
|---|---|---|
| 报警了,想知道动哪个参数 | 报警号 → 参数号 | 表 2 / 表 3 / 表 4 |
| 报警了,想看机器现在的真实读数 | 报警号 → 诊断号 | 表 2 / 表 5 |
| 想改参数,又怕触发或掩盖某条报警 | 参数号 → 报警号 | 表 2 逐行反向读 |
| 报警号在手册里查不到 | 先查是不是机床厂自定义 | 姊妹篇「该找谁」分流 |
表 0 三向反查的四个入口
本页姊妹篇:数控报警号形态与号段总索引:八品牌对照 + 这条报警该找谁;站内延伸:FANUC 伺服报警三向对照:SV 号 / 数码管码 / 诊断号、FANUC 参数号段分区总表、FANUC 诊断号(DGN)对照速查表、无报警信息故障的诊断号反查。
一、三向关系:报警是现象,参数是设定,诊断是现场读数
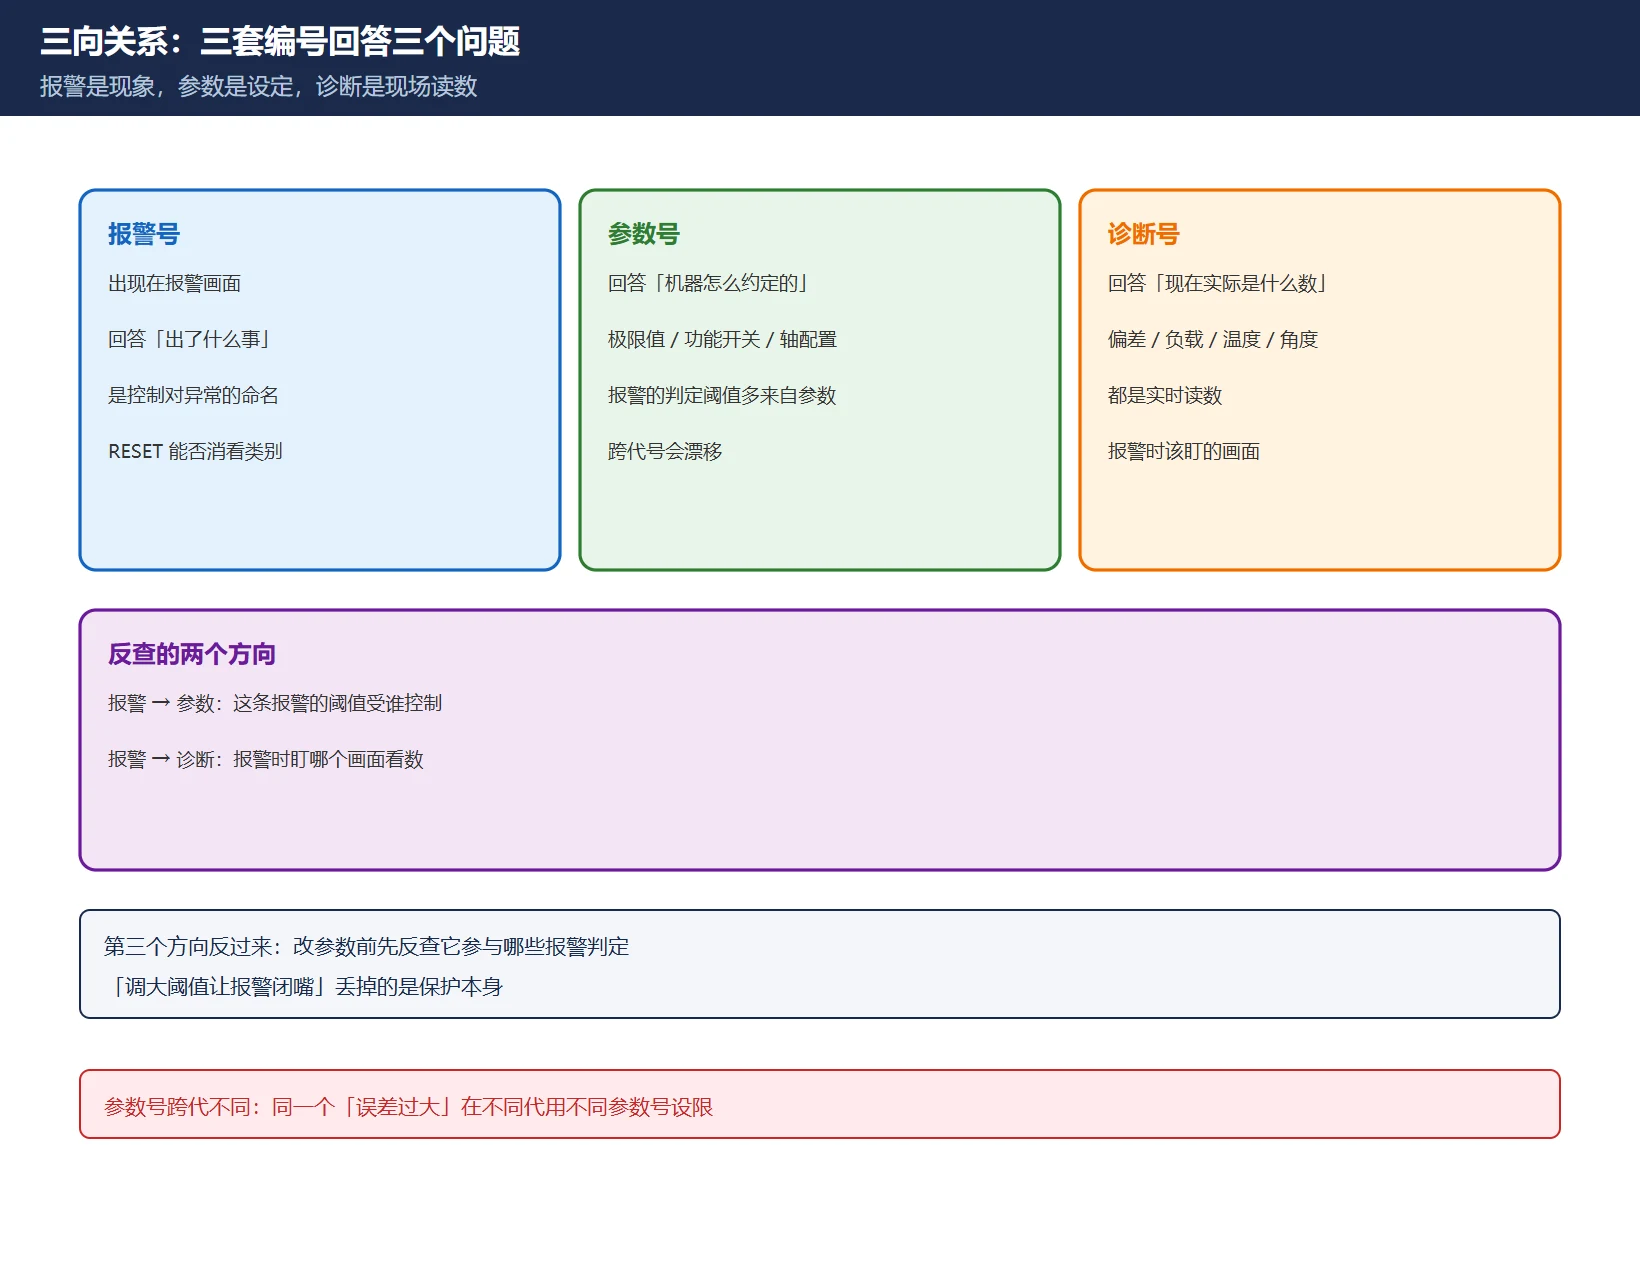
三套编号各回答一个问题。报警号回答「出了什么事」:它是控制系统对异常的命名,出现在报警画面,RESET 能否消除取决于报警类型。参数号回答「这台机器当初怎么约定的」:极限值、功能开关、轴配置都写在参数里,报警的判定阈值多数来自参数。诊断号回答「现在机器里实际是什么数值」:位置偏差、负载、温度、一转信号角度,都是实时读数。
反查因此有两个天然方向:报警 → 参数(这条报警的判定阈值受哪个参数控制)、报警 → 诊断(这条报警发生时该盯着哪个画面看数)。第三个方向反过来:改参数之前先反查——知道这个参数参与哪些报警判定,就知道改错会发生什么、以及有些报警想通过「调大阈值让它闭嘴」时丢掉的是什么保护。
一层提醒:参数号跨代不同。同一个「误差过大」在不同代用不同参数号设限(见下一节),抄网上的「报警对应参数表」而不看系统代际,是反查翻车的第一大原因。
二、新老两代编号体系:先认出你的机器是哪一代
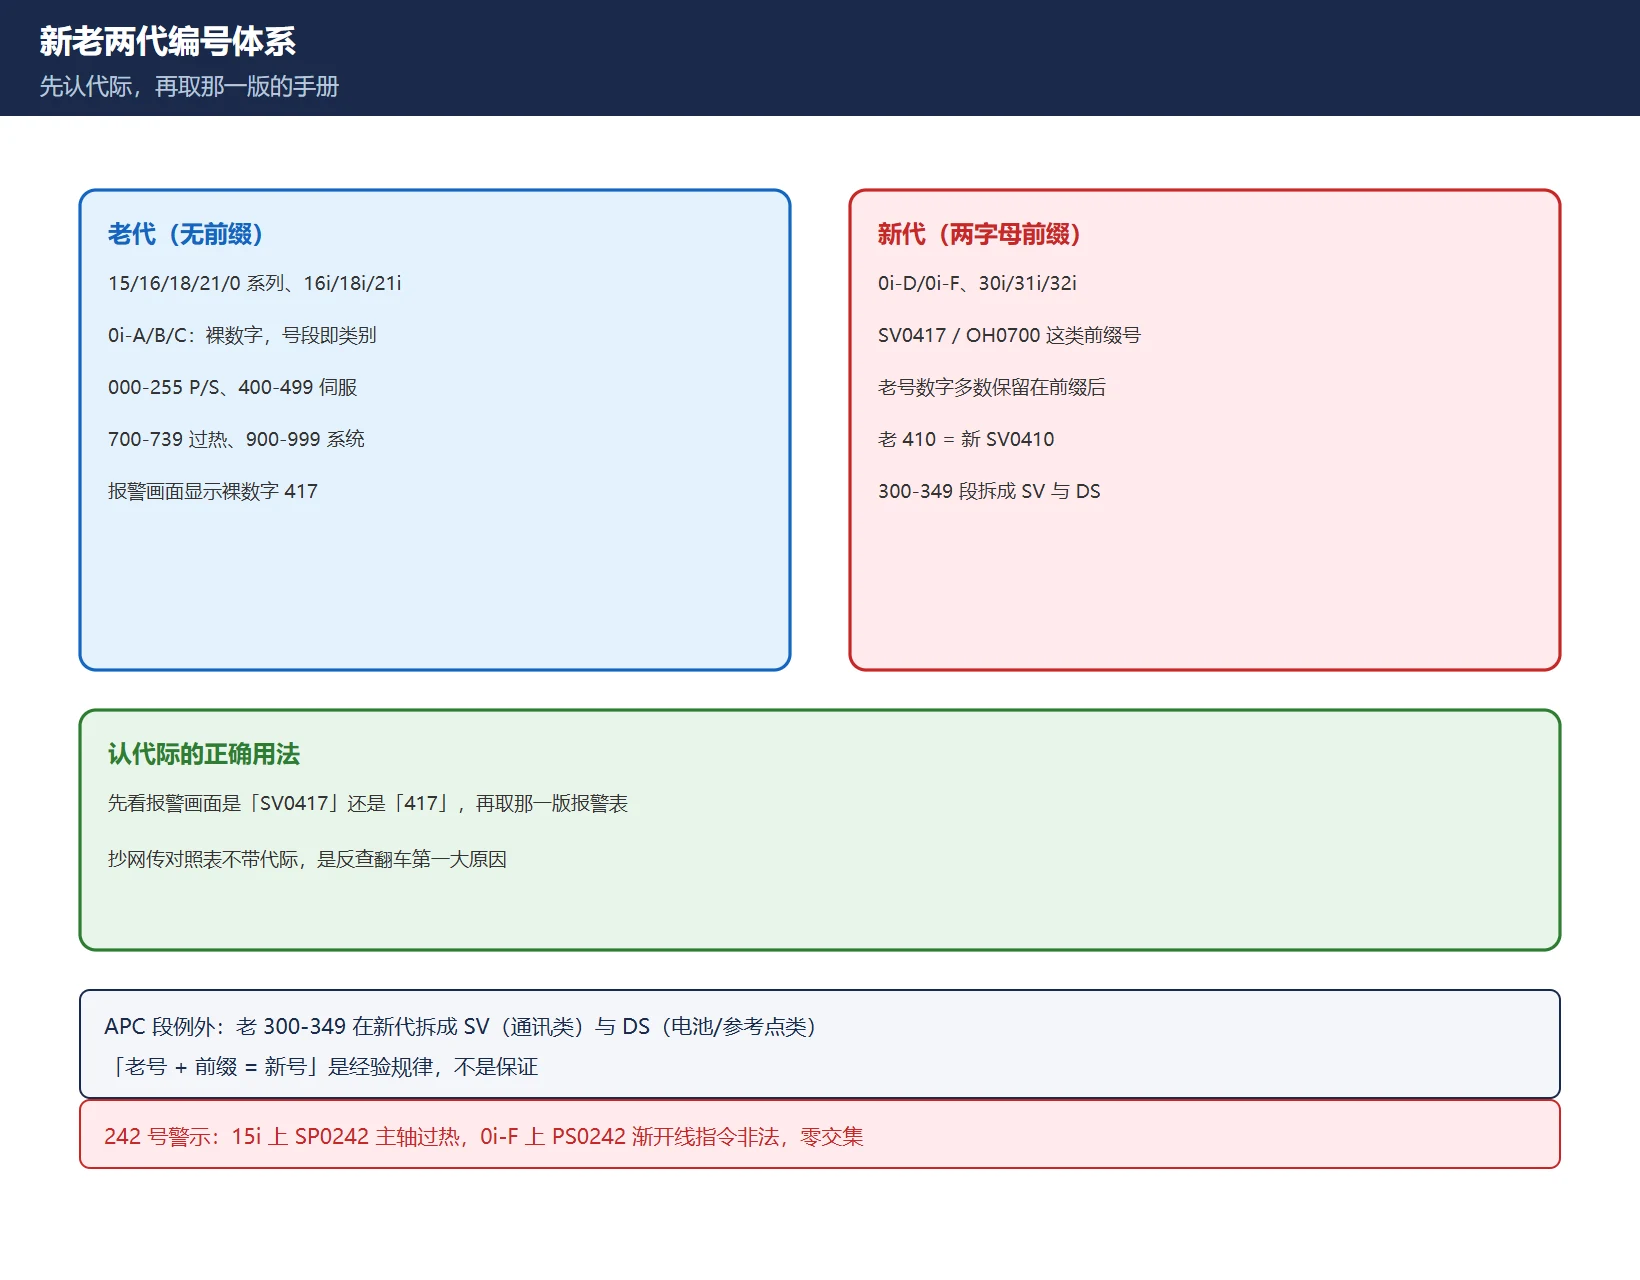
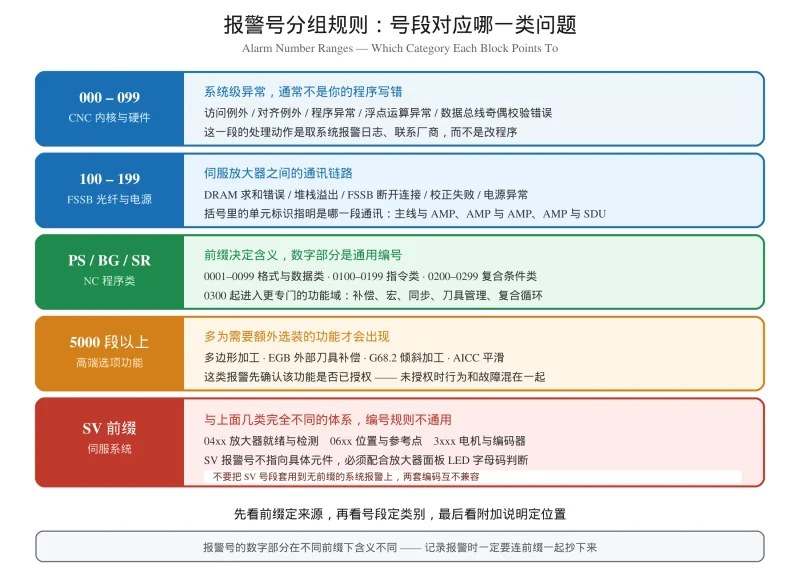
FANUC 报警编号有两套写法。老代(15/16/18/21/0 系列、16i/18i/21i、0i-A/B/C)没有两字母前缀,号段本身就是类别;新代(0i-D/0i-F、30i/31i/32i 等)在数字前加两字母前缀。多数情况下老号数字保留在前缀后面:老 410 = 新 SV0410,老 700 = 新 OH0700。
| 老代号段 | 类别 | 新代前缀 |
|---|---|---|
| 000–255(及 5000 以上部分) | 程序 / 参数(P/S) | PS(后台编辑中发生的显示为 BP/S) |
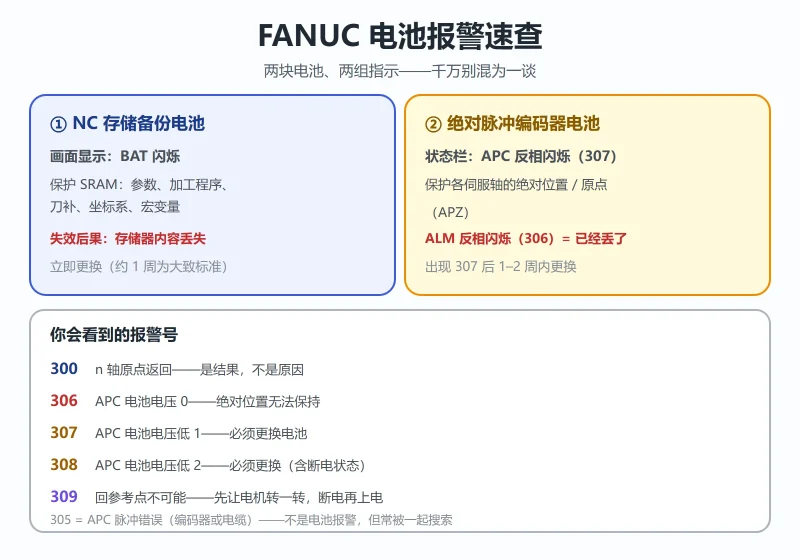
| 300–349 | 绝对脉冲编码器(APC) | 拆成 SV(通讯类)与 DS(电池 / 参考点丢失类) |
| 350–399 | 串行脉冲编码器(SPC) | SV |
| 400–499 | 伺服 | SV |
| 500–599 | 超程 | OT |
| 700–739 | 过热 | OH |
| 740–748 | 刚性攻丝 | SP |
| 749–799 | 主轴 | SP |
| 900–999 | 系统级 | 系统报警画面 |
表 1 老代号段带与新代前缀对照(16i/18i/21i-B 操作手册附录口径)
用法:先看报警画面上是「SV0417」还是裸数字「417」,确认机器属于哪一代,再取那一代的手册去查含义与相关参数。站内已发布过系统级 900 段报警大全(0i-MF/0i-MD 口径),与本页互为入口。
三、SV 伺服段:报警号 → 参数号 → 诊断号对照
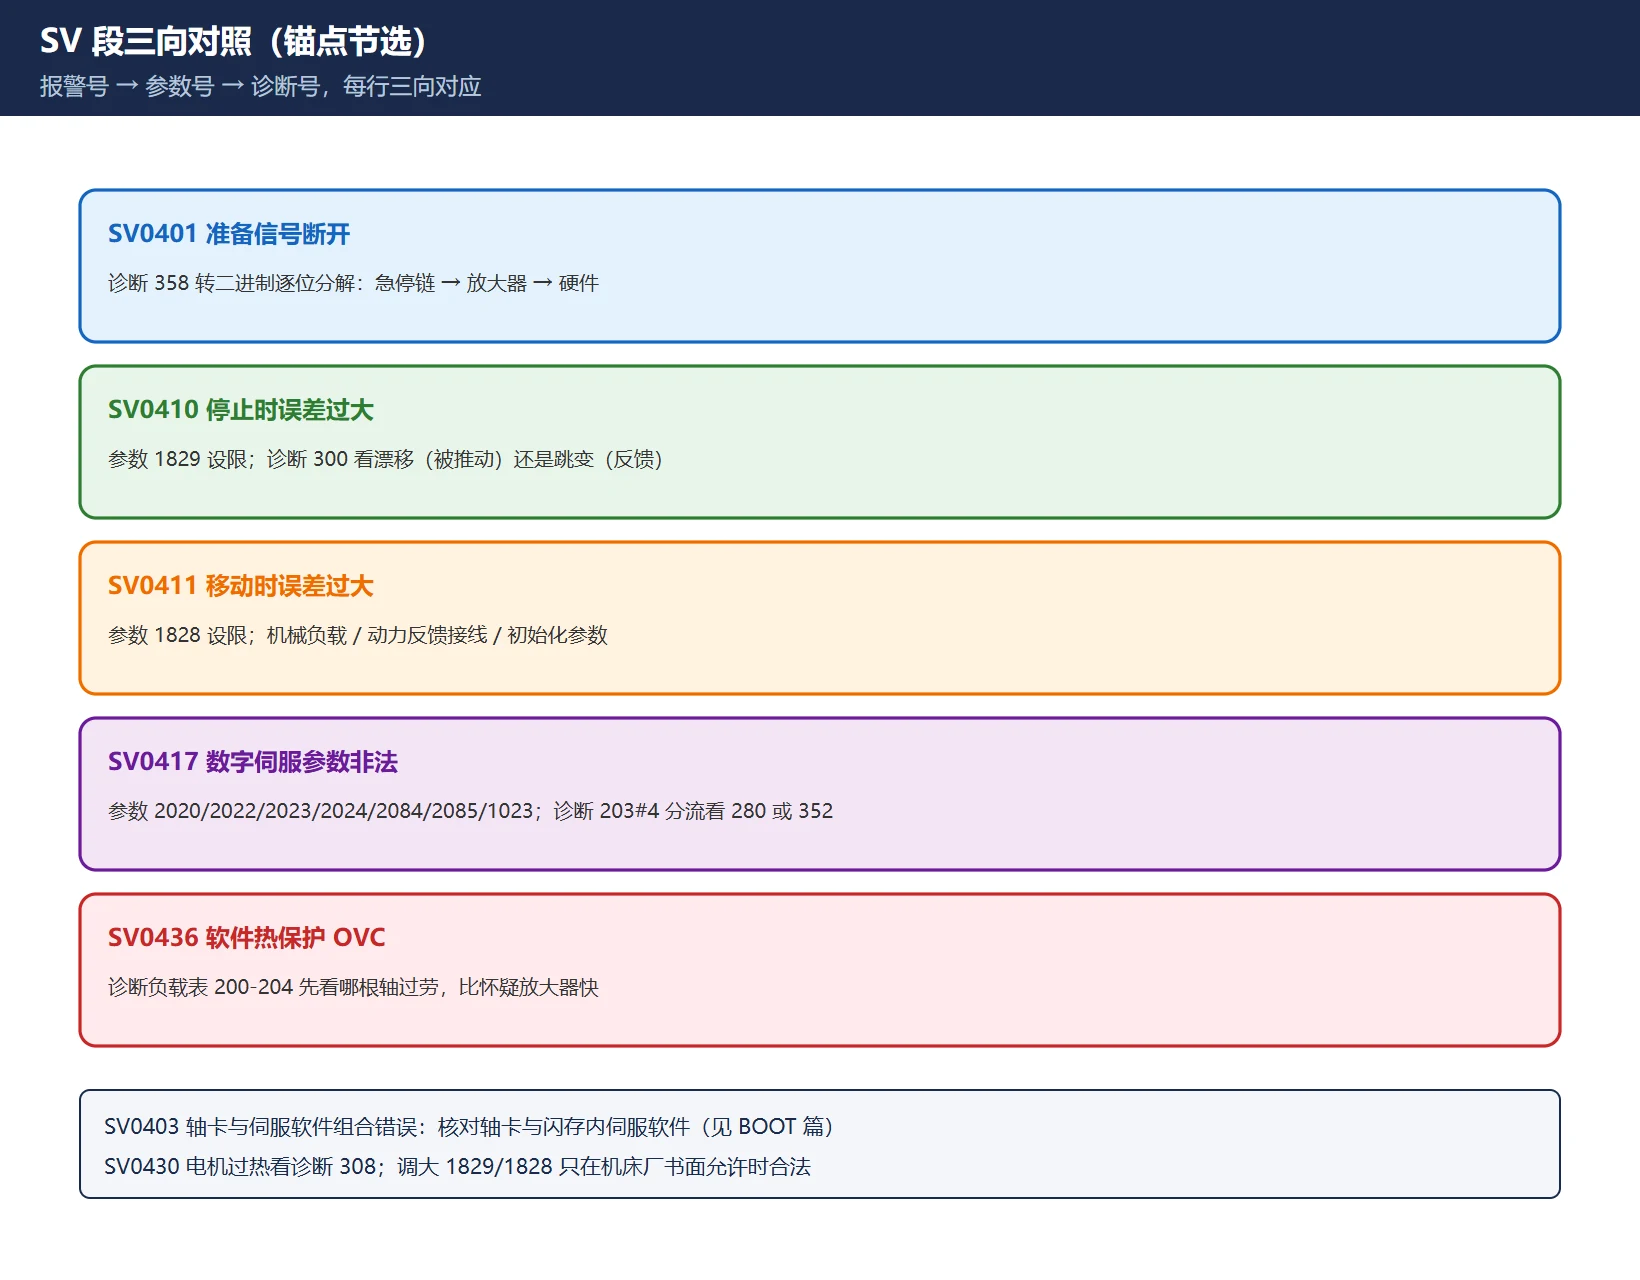
下表是本页核心。每行三向对应都标注了来源代际;未列出参数的行表示官方报警表未关联参数,需要从诊断读数往下查。
表 2 SV 段三向对照(0i-D/0i-F、30i 系报警表口径;参数号跨代需核对)
三条经验写进正文而不是塞进表格:其一,SV0417 的官方排查路径是「诊断 203 bit4」分流——该位为 0 表示 CNC 软件检出的参数非法(按诊断 280 列举的参数逐个核),为 1 表示伺服软件检出(按诊断 352 的数值对照维修手册表格),这一分流比「整套参数重初始化」更省事。其二,SV0410/SV0411 的「调大 1829/1828 让报警闭嘴」只在机床厂书面允许时合法——调大检测值不修故障本身,垂直轴下坠、联轴器打滑这类问题会从报警变成废件。其三,SV0436 与负载表联动:先看 200–204 判断是哪一根轴在过劳动,比直接怀疑放大器快。站内伺服负载表怎么读与本行直接衔接。
四、PS / PW 段:程序与参数侧锚点
| 报警号 | 含义 | 相关参数 / 设定 | 处理 |
|---|---|---|---|
| PS0090 | 参考位置未建立 | 1815 bit4(APZ,绝对零点已设)、1815 bit5(APC,使用绝对编码器)、1006 bit5(上电须回零)、1850(栅格偏移)、1005 bit0 / 1006 bit1(回零方式与方向) | 电池断电或换编码器后重建零点:先恢复电池供电,轴移到参考位,置 APZ=1,按系统要求断电重启 |
| PS0100 | 参数写入开关 ON 的提示报警 | 设定画面 PWE | 提示性质:写完参数把 PWE 归 0,报警即消 |
| PW0000 | 有「需断电生效」参数被修改 | — | 按提示断电重启,RESET 不可替代 |
| PS0242(0i-F/30i-B) | 渐开线插补 G02.2/G03.2 指令非法 | — | 校程序段:起点、基圆半径、符号与小数点;属编程错误而非机器故障 |
表 3 PS / PW 段锚点(0090/0100 跨代通用口径需按本机手册核对)
这里必须放一个同号跨系异义的警示:报警号 242 在 15i 系列上是 SP0242 OVERHEAT(主轴转速波动检出过热,官方口径关联 G26 检测参数,处理方向是减切削负载、查刀具、查主轴放大器),而在 0i-F/30i-B 上是 PS0242(渐开线插补指令非法)。同一个「242」,两代含义毫无交集——这就是本页坚持「先认代际、再反查」的原因。网传「PS0242 对应参数 2002#4」未核实到官方出处,不采用。
五、OH 过热段与主轴定向诊断锚点
| 报警号 | 含义 | 首查方向 |
|---|---|---|
| OH0700 | 控制单元过热(电柜 / 控制器内温度超限) | 电柜风扇、滤网、环境温度、柜门与空调 |
| OH0701 | 冷却风扇电机停止(PCB / 控制单元风扇) | 找出具体哪一台风扇:电机坏、堵转、插接与供电 |
| OH0704 | 主轴过热(主轴转速波动检出) | 重切削先减负载;查刀具磨损;怀疑主轴放大器 |
表 4 OH 段锚点(新代口径;老代对应裸数字 700/701/704)
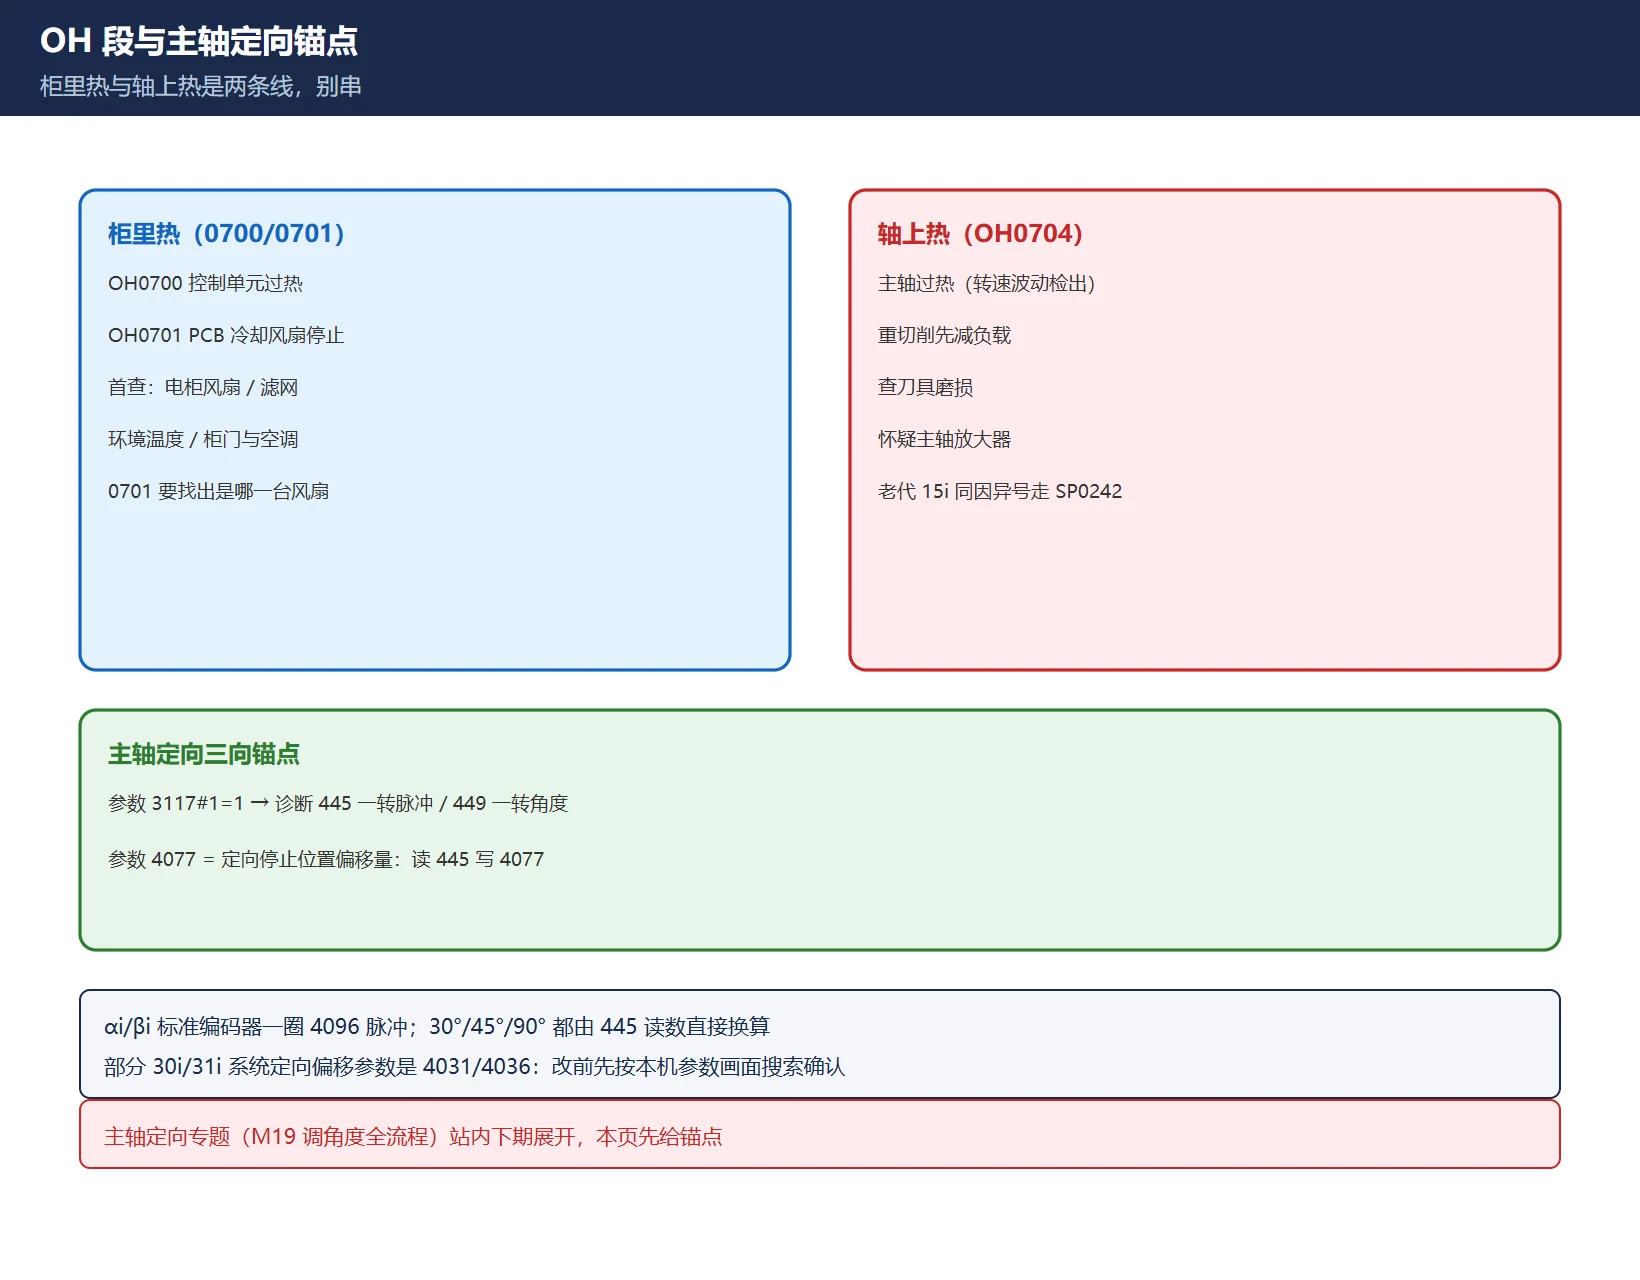
OH 段的反查要点是分清「柜里热」还是「轴上热」:0700/0701 查通风与散热,0704 查切削负载与主轴系统,两条线不要串。另外,0i-F/30i-B 上主轴转速波动检出的过热在老代 15i 上走的是 SP0242 号——又一例同因异号。
主轴定向的三向锚点单列于此(下期专题展开):参数 3117 bit1 置 1 后,诊断 445 显示一转信号起的位置编码器脉冲数据、449 显示一转信号角度;参数 4077 是定向停止位置偏移量——标准算法是 M19 定向后手动转主轴到目标位、读 445 写入 4077。αi/βi 标准主轴编码器一圈 4096 脉冲;部分 30i/31i 系统的定向偏移参数号不同(4031/4036),改前先按本机参数画面搜索确认。
六、诊断号反查表:拿到诊断号先查这张
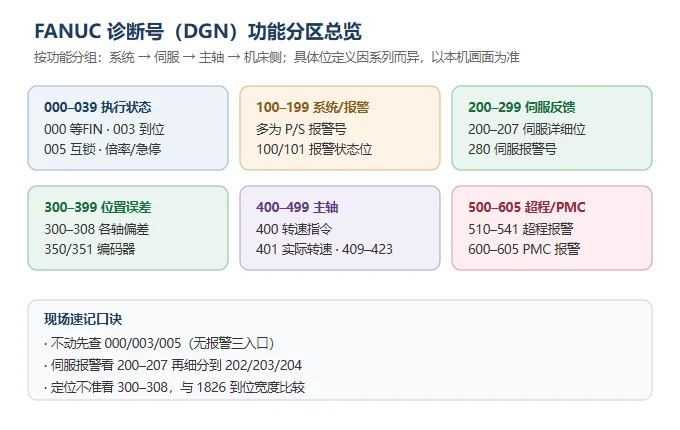
表 5 诊断号反查表(与表 2–4 反向配套)
站内延伸:FANUC 诊断号对照速查表(按功能分组)、无报警信息故障的诊断号反查(DGN000/003/005 这类「不报警但已异常」的读数)、外围 1000/2000 段 A 地址四步反查(机床厂自定义报警该去哪查)。
七、三向反查的正确姿势与边界
正确顺序四步:认代际(前缀还是裸号)→ 取对册(那一版的报警表与参数表)→ 按表跳(报警表条目里的 Related Parameters / 诊断引导是官方钦定的第三列)→ 改前备份(动任何参数前记录原值并回写 PWE=0)。
边界同样四条:其一,本页只列已核实锚点,不是全表——未列出的报警请按代际去查随机维修手册报警表,不要在网传「大全」里对号。其二,参数号跨代漂移,本页每个号都以来源代际标注过,抄表必须带代际。其三,「报警对应参数」是影响关系不是「改这个参数就能消这条报警」——消报警永远要消原因,阈值只是把保护线画在哪的问题。其四,机床厂自定义报警(外围 1000 段、英文文本类)不在 FANUC 手册里,去姊妹篇的分流表走「该找谁」四步。
常见问题
FANUC 报警号怎么查到对应的参数号?网上的对照表能直接用吗?
先认代际(有无两字母前缀),再取本机那一代的官方维修手册报警表——条目里的 Related Parameters 一栏就是官方给定的对应关系。网传对照表最大的问题是把多代系统的号拼在一张表里,直接用容易拿错代参数;本页逐条标注代际就是为了可回溯,最终仍以随机手册为准。
老系统报警「410」和新系统「SV0410」是一回事吗?
多数情况下老号数字保留在前缀后(410 → SV0410),含义(停止时位置偏差过大)与相关参数(1829)也延续。但 APC 段是个例外:老代 300–349 在新代拆成 SV(通讯类)与 DS(电池/参考点类),同一段报警被拆进两个前缀。所以「老号 + 前缀 = 新号」是经验规律,不是保证,认代际永远排第一。
网传「PS0242 报警要改参数 2002#4」靠谱吗?
不采用。242 号本身是个跨系异义的典型:15i 上是 SP0242 主轴过热(转速波动检出),0i-F/30i-B 上是 PS0242 渐开线插补指令非法——两代含义毫无交集,「PS0242 对应 2002#4」本次未核实到任何官方出处。遇到 242 号先确认系统型号,再按本机手册的报警表处理。
最后更新:2026-11-16
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。




































暂无评论内容