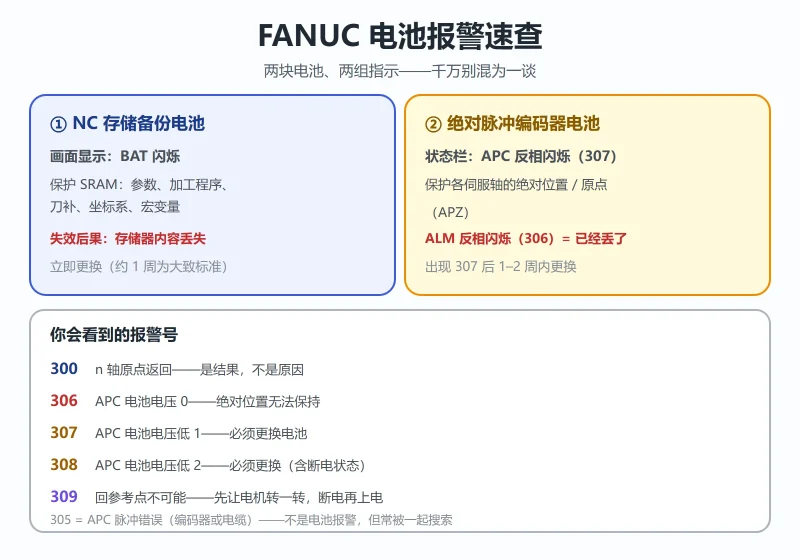



FANUC 的电池报警看起来”不疼不痒”——机床多半还能跑。这正是它坑人的地方:等到机床停下来的时候,数据往往已经没了。本文讲清每个指示灯和报警号的真实含义、两套完全不同的更换流程(不可互换)、到底什么数据有风险、以及换完之后必须补做的动作。
动手前先备份:FANUC 数据备份与恢复完整教程。
一、电池报警速查:BAT / APC / ALM / 305–308 各代表什么
FANUC 机床上有两块互相独立的电池,网上大量错误答案的根源就是把它们混为一谈:
表 1 — 各指示与报警号含义对照
| 指示 | 在哪里看 | 对应哪块电池 | 保护什么 | 紧急程度 |
|---|---|---|---|---|
| BAT(闪烁) | CNC 画面 | NC 存储备份电池(SRAM) | 参数、加工程序、刀补、坐标系 | 立即换(约 1 周为大致标准) |
| APC(反相闪烁) | CNC 状态栏 | 绝对脉冲编码器(伺服)电池 | 各轴绝对位置 / 原点 | 立即换(约 1–2 周) |
| ALM(反相闪烁) | CNC 状态栏 | 绝对脉冲编码器电池 | — | 已经晚了:绝对位置已丢失 |
会看到的报警号:
- 300 ——”n 轴原点返回”:要求手动返回参考点。它是结果,不是原因。
- 305 ——APC 脉冲错误(编码器或电缆故障,不是电池报警,但常被一起搜索)。
- 306 ——APC 电池电压 0:电压已低到数据无法保持。
- 307 ——APC 电池电压低 1:电压已到达必须更换电池的水平。
- 308 ——APC 电池电压低 2:必须更换,包括断电状态下。
- 309 ——回参考点不可能:电机从未转过一圈。先让电机转一转以上,再断电上电,然后回零。
二、四级电压状态与画面提示
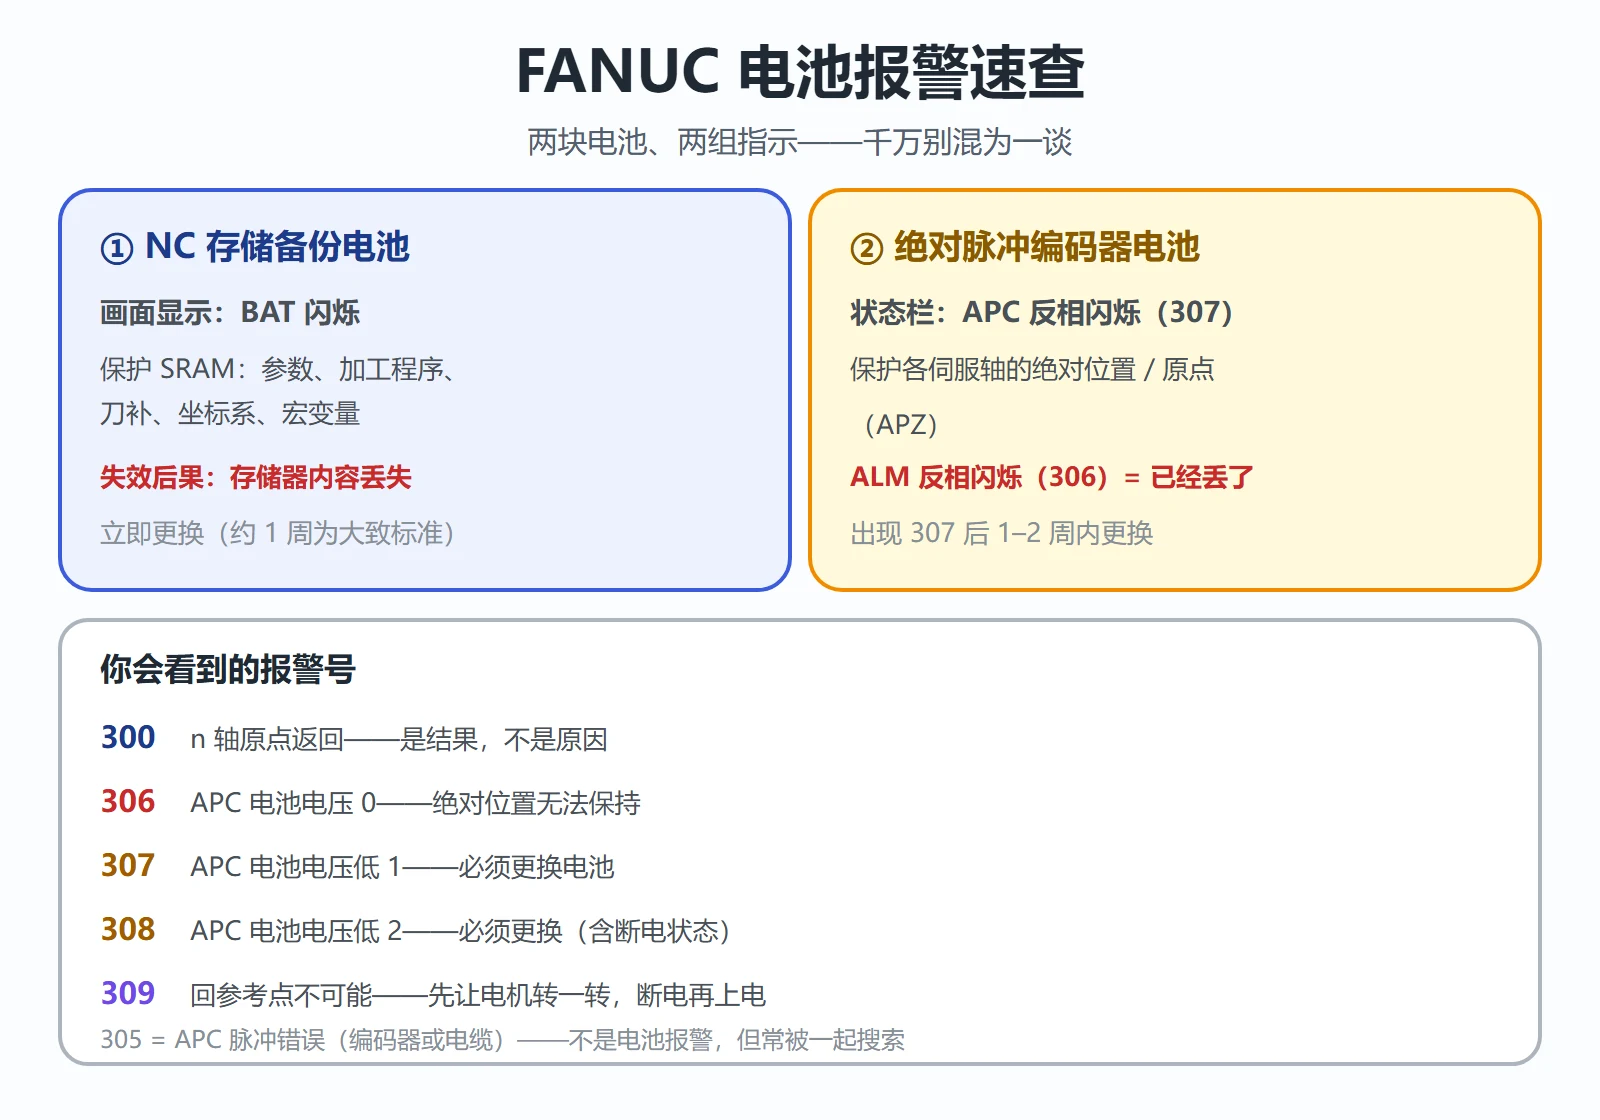
电压劣化的顺序是固定的,知道自己处在哪一级,就知道还剩多少时间:
表 2 — 四级电压状态与剩余时间
| 状态 | 画面 / 状态栏 | 报警 | 含义 | 还剩多少时间 |
|---|---|---|---|---|
| ① 正常 | 无任何显示 | — | 电池健康 | — |
| ② 低 1 | BAT 或 APC 闪烁 | 307(及/或 308) | 该换电池了 | 约 1–2 周(随脉冲编码器数量变化) |
| ③ 低 2 | APC 闪烁 | 308 | 必须更换,包括断电状态 | 同上——别让机床停着等 |
| ④ 0 V | ALM 闪烁 | 306 + 300 | 绝对位置已无法保持 → 原点丢失 | 没有时间了——损失已经造成 |
报警 307——电池电压低 1:马上换,还有时间
307 表示电压已到达必须更换的水平,什么都还没丢。FANUC 维护资料给出的大致窗口是 1–2 周,实际时长随连接的脉冲编码器数量变化——轴越多,电池掉得越快。在这个状态换电池,是例行作业。
报警 306——电池电压 0:绝对位置已经丢了
306 表示电压已低到脉冲编码器无法再保持绝对位置的程度,编码器回到不保持绝对位置的初始状态,同时出现 300(要求返回参考点)。状态栏显示的是 ALM 反相闪烁而不是 APC。这时候换电池并不能把原点找回来——换完必须回参考点。
三、NC(SRAM)存储备份电池的更换
这块电池维持 CNC 的 SRAM:偏置数据和系统参数。它失效后再上电,存储器内容会丢失并发生系统报警——之后必须清除存储器全部内容、重新输入数据。
先备份 SRAM。 有了备份,即使数据丢了恢复也很简单——备份方法见这篇。
按控制单元类型选电池:
表 3 — 按控制单元类型选择电池与备件号
| 控制单元类型 | 电池 / 电池盒 |
|---|---|
| 显示器一体型 | 锂电池 A02B-0323-K102(部分机型为 A02B-0309-K102) |
| 显示器分离型 | 锂电池 A02B-0200-K102 |
| 外置电池盒 | 电池盒 A02B-0236-C282 + 电缆 A02B-0323-K103,用 4 节 1 号(LR20 / UM-1)碱性干电池 |
更换步骤(一体型):
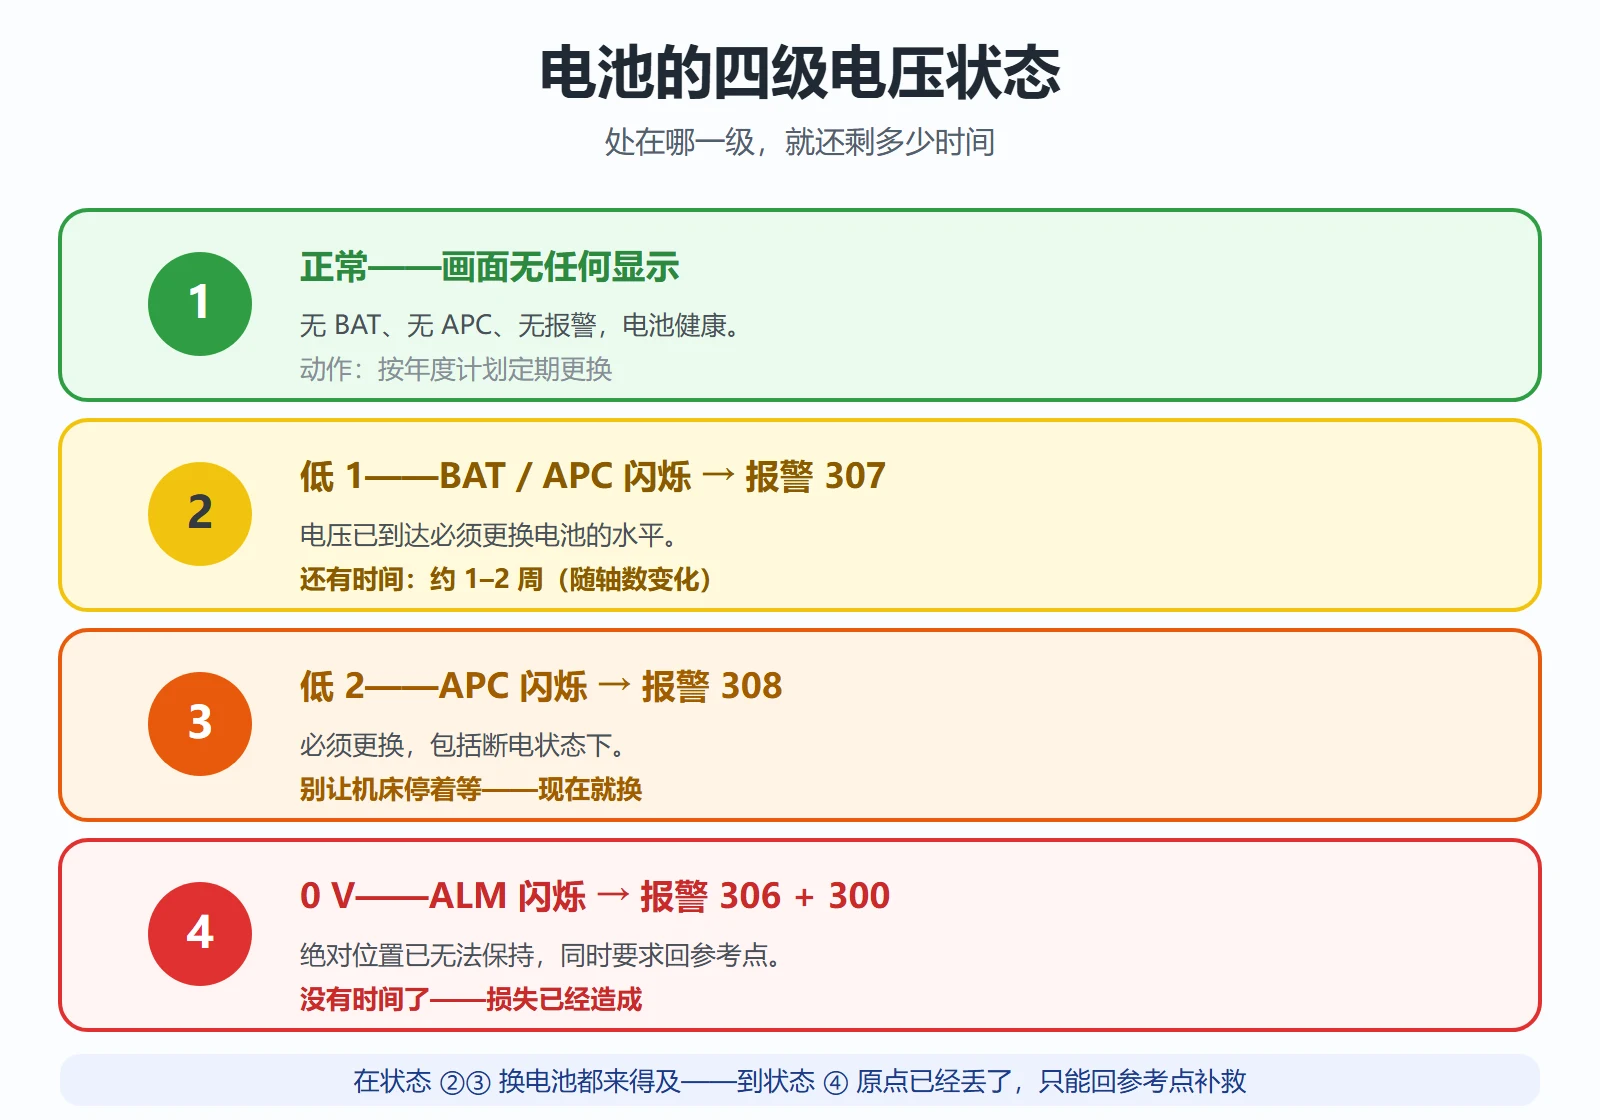
- 接通机床(控制单元)电源约 30 秒,然后断开。
- 拉出控制单元背面的锂电池——抓住闩锁部分,一边拆下电池盒卡爪一边向前拉出。
- 装上新电池,推压直到卡爪进入电池盒;确认闩锁已切实挂住。
- (分离型:先拉动电池电缆拆下连接器,再从电池盒取出电池。)
⚠️ NC 电池的两条硬规矩
- 第 1–3 步必须在 30 分钟内完成。电池脱开时间太长,SRAM 数据会丢失。
- 只能用指定的锂电池。锂电池更换不正确可能引起爆炸,不能用替代品。旧电池处理前先在端子上贴绝缘胶带。
FANUC 建议不论是否出现报警,每年定期更换一次这块电池——计划性更换远比重新输参数便宜。
四、伺服 APC 电池(绝对脉冲编码器)的更换
这块电池是人们最容易搞错的,规矩毫不含糊:
绝对脉冲编码器的电池必须在通电状态下更换。 断电更换会使脉冲编码器中存储的绝对位置丢失。
更换步骤:
- 提前备好电池:α 系列伺服放大器模块用锂电池 A06B-6073-K001(CX5X 连接器);分离型电池盒用 4 节 1 号碱性干电池(LR20 / UM-1)。
- 接通机床(CNC)电源——保持通电。
- 机床打到急停状态,让电机非励磁,防止换电池时溜轴。
- 确认伺服放大器的直流母线充电 LED 已经熄灭。
- 取下旧电池、装上新电池、接好连接器、装回电池盒 / 盖子。
- 之后再断电。
⚠️ APC 电池的专属规矩
- 4 节电池必须全部换成新的。新旧混用可能导致绝对位置信息消失。
- 分离型电池盒注意方向:4 节电池两节正极向前、两节正极向后,按盒内图示插入。
- 不要触碰高压部位。这项作业是通电、开柜进行的,只有受过安全培训的人员才能操作。
- 🟢 有用的例外:αi、αiS 系列伺服电机及 iS 系列(iS0.4–iS22) 的绝对脉冲编码器内置后备电容。如果断开伺服放大器电源换电池,只要在 10 分钟内完成,无需回零;超过 10 分钟就必须通电作业。
五、换完必做:这几步不做等于白换
- 出现过 306 / 300(或 ALM 闪烁)的:绝对位置已经丢了,必须对相关轴执行手动返回参考点。完整步骤见《FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点》。
- 重新对刀。机床原点变了之后,所有按旧原点测的刀补都不再可信。
- 核对工件坐标系(G54–G59)。它们存在 SRAM 里、挂在机床零点上,切削前先确认数值。
- 清除报警并断电再上电,确认不再复现。
- 如果 NC(SRAM)电池真的死了:存储器内容已丢失,需清除存储器后从备份重新写入参数、程序、刀补和宏变量。
- 记录在案——把更换日期和电池备件号写进维护台账,让下一次更换是计划而不是救火。
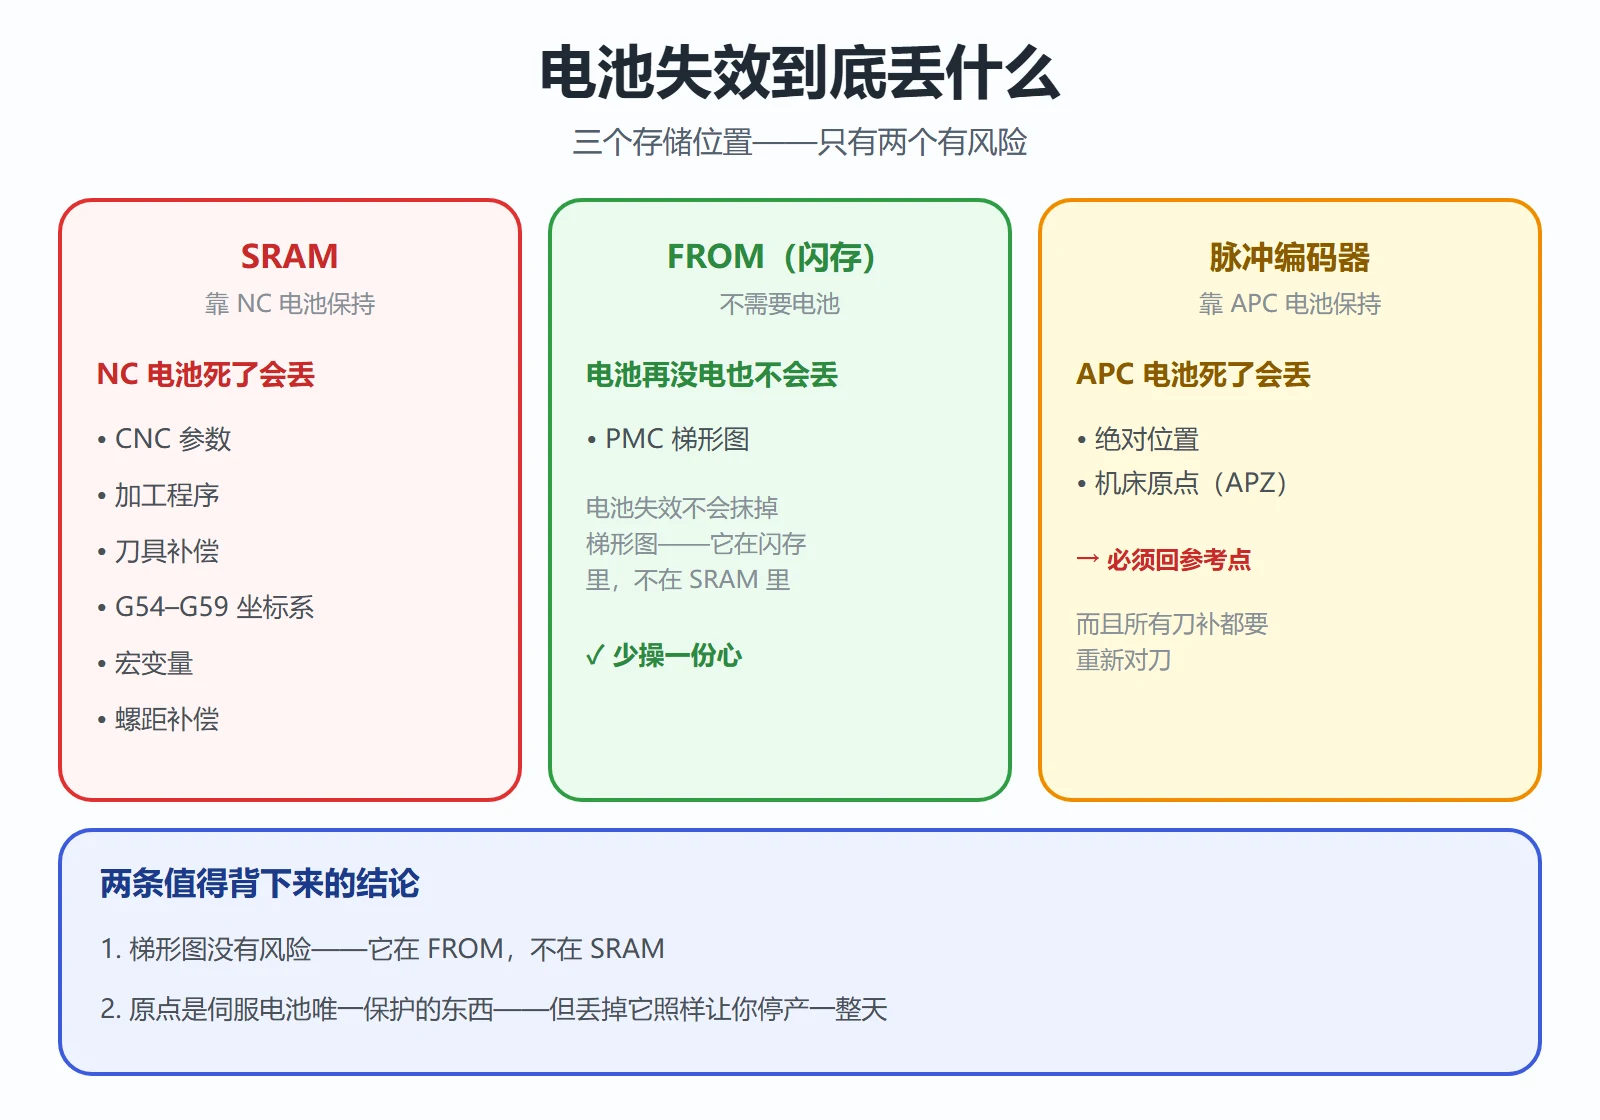
六、数据到底会丢什么:逐项对照
表 4 — 数据存在哪里、哪块电池死了丢什么
| 数据 | 存在哪里 | NC 电池死了会丢吗 | APC 电池死了会丢吗 |
|---|---|---|---|
| CNC 参数 | SRAM | ✅ 会丢 | ❌ 不受影响 |
| 加工程序 | SRAM | ✅ 会丢 | ❌ 不受影响 |
| 刀具补偿 / 偏置数据 | SRAM | ✅ 会丢 | ❌ 不受影响 |
| 工件坐标系(G54–G59) | SRAM | ✅ 会丢 | ❌ 不丢(但回零后必须重新核对) |
| 宏变量 | SRAM | ✅ 会丢 | ❌ 不受影响 |
| 螺距误差补偿 | SRAM | ✅ 会丢 | ❌ 不受影响 |
| PMC 梯形图 | FROM(闪存) | ❌ 不会丢——电池不管梯形图 | ❌ 不受影响 |
| 绝对位置 / 原点(APZ) | 脉冲编码器,靠 APC 电池保持 | ❌ 不受影响 | ✅ 会丢——必须回参考点 |
两条值得背下来:梯形图没有风险(它在 FROM 不在 SRAM);原点是伺服电池唯一保护的东西——但丢掉它照样能让你停一整天产。
七、参数 3105#0(BAC)、3190#0(BAL):电池检测被屏蔽了怎么查回来
出现 BAT 报警时——更糟的情况是怀疑电池快没电了但机床从来没提示过——检查这两个参数:
- No.3105 #0(BAC):与 NC 备份电池报警 / 检测相关的设定
- No.3190 #0(BAL):与电池电压低相关的设定
如果其中任一位被设定为屏蔽检测,机床就不会告诉你电池没电了,你只会在数据丢光的那天知道。二手机床和改造机上这种情况比想象中常见。
⚠️ 修改前先在本机型的参数手册里核对位名与行为——上面是需要检查的号,但位定义随代际有差异。
八、常见翻车点
- 低温误判。电池电压在低温下会下降,可能触发并不真实的低电压报警。用万用表直流电压档量电池端子:暖机后报警消失就是虚警;持续存在才是真电池或硬件问题。
- 电池仓氧化 / 接触不良。清洁触点、拔插重装电池再测。很多”电池坏了”的上门其实是电池仓脏了。
- 极性装反。尤其是 4 节电池盒——两节一个方向、两节另一个方向,按盒内图示装。
- 新旧电池混用(4 节盒)——可能导致绝对位置丢失。
- 306 之后不回零。机床会带着错误的原点继续跑,你会在第一个撞刀件或报废件上知道。
- 用非指定电池。除了爆炸风险,错误的放电曲线会让你几周后又收到同样的报警。
- 把”两种说法”套到同一块电池上。它们说的是两块不同的电池——见下。
常见问题
FANUC 换电池时需要开机还是断电?为什么两种说法都有?
两种说法都对,因为这是两块不同的电池:
- NC / SRAM 存储备份电池:官方流程是通电约 30 秒再断电,并在 30 分钟内完成更换——30 分钟是 SRAM 在无电池状态下能撑住的极限。
- 伺服绝对脉冲编码器(APC)电池:必须通电更换(机床急停、电机非励磁)。断电更换会丢失绝对位置,换完必须回零。
αi、αiS 及 iS 系列电机另有内置后备电容,断电作业 10 分钟内完成可免回零。
换了 FANUC 电池后报警 300 / ALM 闪烁,还需要做什么?
如果出现过 306,说明换电池之前绝对位置就已经丢了;300 是 CNC 在要求回参考点。换电池不会让原点自己回来。必须:对相关轴执行手动返回参考点(1815#4 / APZ 流程)、重新对刀、核对 G54–G59,然后清除报警并断电上电确认不复现。如果出现的是 309:先让电机转一转以上,断电再上电,然后回零。
FANUC 电池能撑多久?多久必须换一次?
FANUC 建议不论是否报警,每年定期更换。按电池型号的大致标准:A06B-6073-K001 约 2 年(每 3 轴);A06B-6050-K061 或 4 节 1 号碱性(LR20)约 2 年(每 6 轴);A06B-6114-K504 约 1 年(每 3 轴)。出现 307 后大约还剩 1–2 周(随脉冲编码器数量变化)——按”本周”处理,不是”下个月”。
最后更新:2026-10-21

















暂无评论内容