


🚨 口径与合规声明:本页 BOOT 主菜单条目、系统文件与用户文件的划分、FAT16 存储卡限制与进入按键组合,来自 FANUC BOOT SYSTEM 说明资料及国内正式出版的 0i 系列教材与课程资料;
SV0368/SV0369/SV0403的报警定义来自 FANUC 报警表与B-65285EN/04类维护手册的公开条目;DGSERVO/DG2SERVO八步加载、老机型按键差异、文件名与容量匹配、R-30iB的 2 MB / 3 MB 镜像警告,均来自第三方技术站与维修论坛整理,本次未核实到 FANUC 官方手册原文,只作待核对线索,不构成操作建议。不同系列(0i / 16i / 30i / Power Mate i)、不同软件版次、不同机床厂配置的菜单条目与文件命名并不一致,一律按本机随机手册封面编号与版次逐项核对。手册正文、系统文件与菜单截图受版权保护,本页不转载原文,不提供系统软件、手册或备份包的下载链接、网盘与打包文件。F-ROM 写入、SRAM 恢复与全清会不可逆地覆盖机床厂数据,执行前必须由具备资质的人员按机床厂书面规程留档;本页不构成备份或改动建议。涉及带电与储能部件的操作须执行上锁挂牌。
30 秒速查:先分清三种「黑屏」
| 现象 | 大概率落在哪一层 | 第一条动作 | 别先做什么 |
|---|---|---|---|
| 上电完全无显示、风扇不转、无继电器吸合 | 供电层,与系统软件无关 | 量输入电压、保险、开关电源与急停链 | 不要进 BOOT、不要插卡乱选菜单 |
| 有显示但停在 BOOT / 报 FROM 或 SRAM 模块错、提示无系统软件 | F-ROM 里的系统软件缺失或损坏 | 先做只读留档,再确认 SYSTEM DATA CHECK 里还剩哪些文件 | 不要一上来就选 SYSTEM DATA DELETE |
| 能进正常画面但参数、程序、刀补全丢或乱码 | S-RAM 用户数据丢失(电池、奇偶校验、全清) | 确认手上是否有同机同容量的 SRAM 备份 | 不要把「恢复 SRAM」误当成「重装系统软件」 |
| 更换轴卡或放大器后报伺服类报警 | 伺服软件与硬件组合不匹配 | 按报警号查对应手册条目 | 不要把 SV0368 当成「伺服软件没装」 |
表 0 四种开机异常与第一条判读线
三条线索用于把「装系统」这个词拆开:供电、系统软件、用户数据。站内 FANUC 数据备份与恢复完整教程 讲的是第三层,ALM_500 FROM/SRAM MODULE 黑屏报警 讲的是第二层的典型症状,FANUC 参数怎么全部清零 讲的全清动作反而会把第三层清空——三者不是同一篇文章能互相替代的。
一、三层分工:F-ROM / S-RAM / DRAM 决定「装系统」到底是装什么
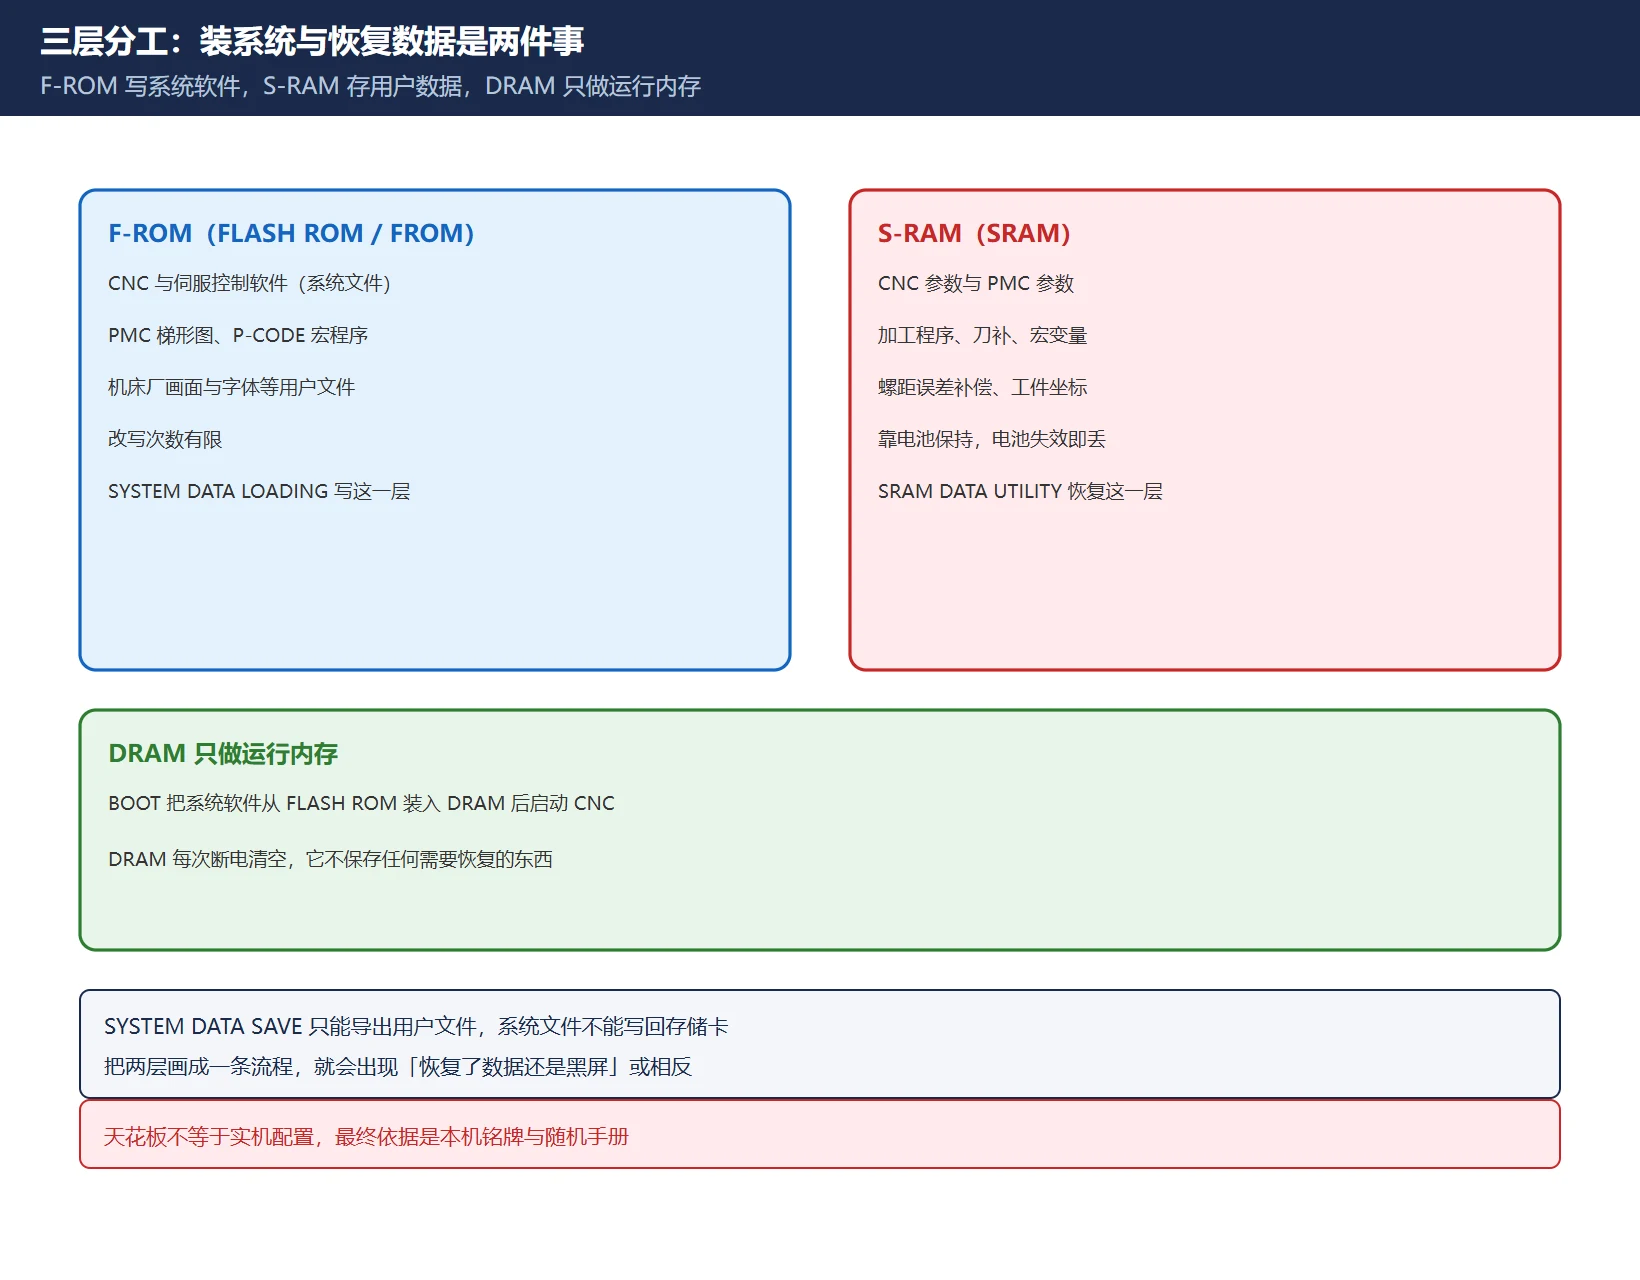
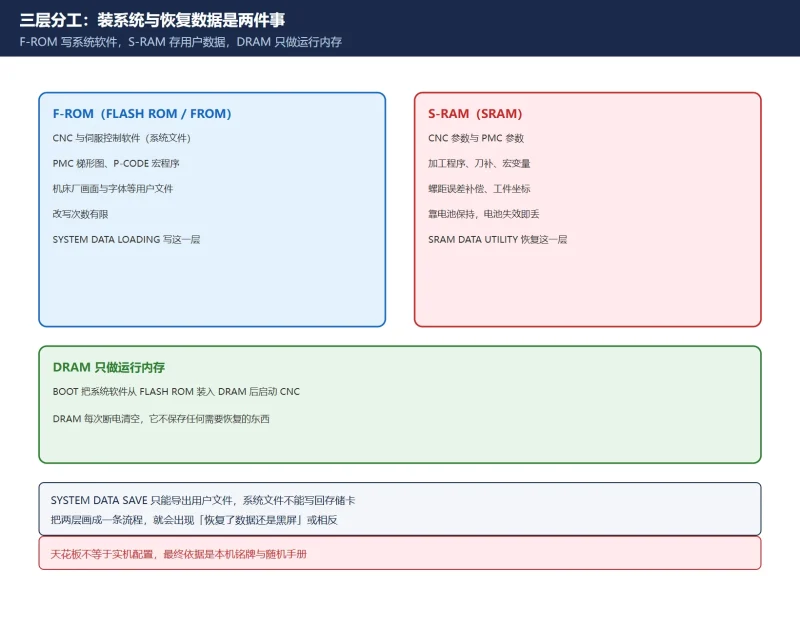
BOOT SYSTEM 的作用是:在 CNC 软件开始执行之前,把系统软件从 FLASH ROM 装入 DRAM,再启动 CNC 软件。由此可以把存储分成三层理解。
| 层 | 装什么 | 断电后 | 与本页的关系 |
|---|---|---|---|
| DRAM | 运行时载入的操作系统与工作区 | 清空,每次上电重新装入 | 它不保存任何需要恢复的东西,所以「DRAM 坏了要重装系统」的说法没有依据 |
| F-ROM(FLASH ROM / FROM) | FANUC 提供的 CNC 与伺服控制软件(系统文件)、机床厂 PMC 顺序程序、P-CODE 宏程序、画面与字体等用户文件 | 保持,改写次数有限 | 「装系统」真正写的是这一层,走 SYSTEM DATA LOADING / USER DATA LOADING |
| S-RAM(SRAM) | CNC 参数、PMC 参数、螺距误差补偿、加工程序、刀补、宏变量、工件坐标等 | 靠电池保持,电池失效或奇偶报警即丢 | 「恢复数据」恢复的是这一层,走 SRAM DATA UTILITY |
表 1 三层存储的职责边界
两个常被忽略的细节。第一,系统文件与用户文件是 BOOT 自己区分的两类文件:系统文件是 FANUC 提供的 CNC / 伺服控制软件;用户文件是 PMC 梯形图、P-CODE 宏程序与机床厂自建内容。SYSTEM DATA SAVE 只能把用户文件写到存储卡,系统文件不能反向写到卡上。第二,SRAM DATA UTILITY 处理的是电池备份区,它不会替你补回 F-ROM 里缺失的伺服软件。把这两件事画在同一条流程里,就会出现「恢复了 SRAM 却还是黑屏」或者「装完系统软件却发现参数全没了」这两个相反的翻车现场。
二、BOOT SYSTEM 主菜单逐项:两条路径不能串成一条
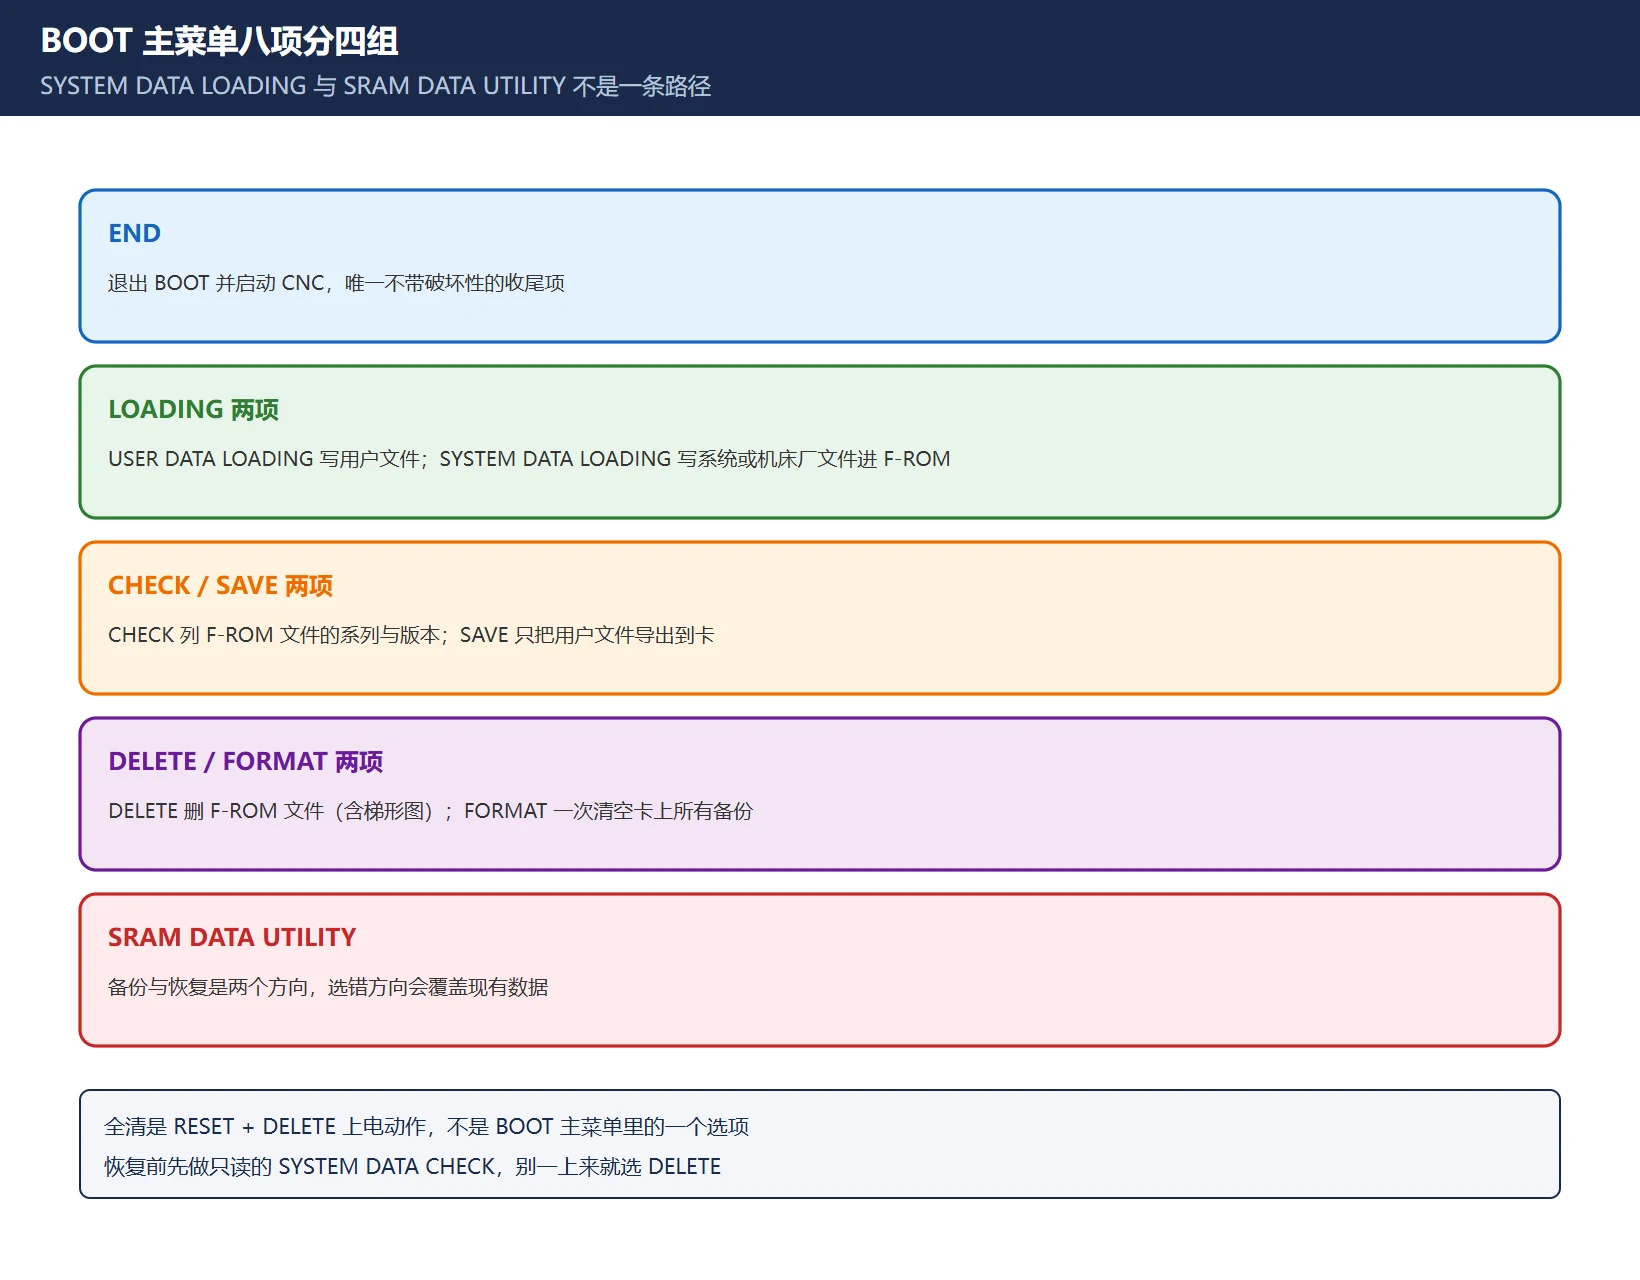
公开教材与课程资料给出的 0i 系列 SYSTEM MONITOR MAIN MENU 条目如下(不同版次编号可能从 1 或 10 起、条目数略有差异,以本机画面为准)。
| 菜单项 | 官方口径的功能 | 作用层 | 误选后果 |
|---|---|---|---|
END | 退出 BOOT、启动 CNC | 无 | 无 |
USER DATA LOADING | 把存储卡的用户数据文件写入 F-ROM | F-ROM | 覆盖机床厂文件 |
SYSTEM DATA LOADING | 把存储卡上的系统文件或机床厂文件读入并写入 F-ROM | F-ROM | 版本或机型不匹配会导致无法启动 |
SYSTEM DATA CHECK | 列出 F-ROM 内文件的系列与版本号 | 只读 | 无,恢复前最该先做的一步 |
SYSTEM DATA DELETE | 删除 F-ROM 内的系统文件或用户文件 | F-ROM | 连梯形图一起清掉 |
SYSTEM DATA SAVE | 把 F-ROM 内的用户文件保存到存储卡 | 只读导出 | 无,但系统文件不会被保存 |
SRAM DATA UTILITY | 把 S-RAM 的参数、程序等备份到卡,或从卡恢复到 S-RAM | S-RAM | 选错方向会覆盖现有数据 |
MEMORY CARD FORMAT | 格式化存储卡 | 卡 | 卡上备份一次性清空 |
表 2 BOOT 主菜单八项与「删了什么」
网上把流程写成「System Data Loading → SRAM Data Restore → 选择文件 → 确认」,把两个不同层级、不同菜单项拼成一条连续路径,这一写法不成立:SRAM DATA UTILITY 下才是 SRAM BACKUP (CNC → MEMORY CARD) 与 RESTORE / SRAM RESTORE (MEMORY CARD → CNC) 两个方向,而 SYSTEM DATA LOADING 只对着 F-ROM。另一个常见错误是「菜单里 Memory Clear 与 SRAM Restore 千万别选错」——全清(RESET + DELETE 上电)是另一套上电按键动作,不是 BOOT 主菜单里的一个选项;BOOT 里真正危险的是 SYSTEM DATA DELETE 与 MEMORY CARD FORMAT。全清的完整动作见站内 FANUC 参数怎么全部清零。
三、进入 BOOT 的按键组合与存储卡前提
| 项目 | 公开资料口径 | 边界 |
|---|---|---|
| i 系列常见进入方式 | 上电时同时按住屏幕下方最右边两个软键,直到出现 SYSTEM MONITOR MAIN MENU | 需在 CNC 启动前按住,错过引导窗口只能断电重来 |
| 无软键机型 | 上电时同时按 MDI 数字键 6 与 7 | 机型相关,按随机手册核对 |
| 老 6M / 10M 一类 | 第三方资料提到 numeric keypad 的 - 与 . | 第三方口径,需与本机手册核对,不要据此在新机型上试 |
| 0i-MC / MD 一类 | 第三方资料提到需先按下急停,部分机床带安全联锁会挡住 BOOT | 第三方口径,安全联锁不得短接 |
| 存储卡格式 | FANUC BOOT 说明写明从 FAT16 格式存储卡读文件,FAT32 不识别 | 大容量卡、exFAT、子目录都可能读不到文件 |
| 接口参数 | 教材提到存储卡接口需把 I/O 通道设为 4(0i-D 资料写 PRM020=4) | 属参数设定,改前留档,按本机参数表核对 |
| 文件位置 | 第三方资料强调备份文件放根目录,长文件名与子目录会报找不到文件 | 第三方口径,按本机实际画面核对 |
| 卡的操作 | 首次使用或内容损坏才格式化;插拔卡须断电;读写过程中不得断电 | 与 MEMORY CARD FORMAT 的破坏性区分开 |
表 3 进入方式与存储卡前提清单
「文件大小必须与本机存储容量匹配」这条经验值有真实背景,但它最明确的出处其实是机器人控制器的镜像恢复警告(见第六节),不能不加限定地套到 CNC 的 SRAM 恢复上。CNC 侧更常见的是 FAT16 卡与根目录文件名不匹配导致读不到文件,而不是「1 MB 备份装进 512 KB 模块会死机」这类描述。按手册类型与章节号检索的做法,与 FANUC 0i-MF / 0i-MD 中文手册怎么找 一文的思路一致。
四、368 / 369 报警的三套编号体系:SV0403 才是「伺服软件不对」
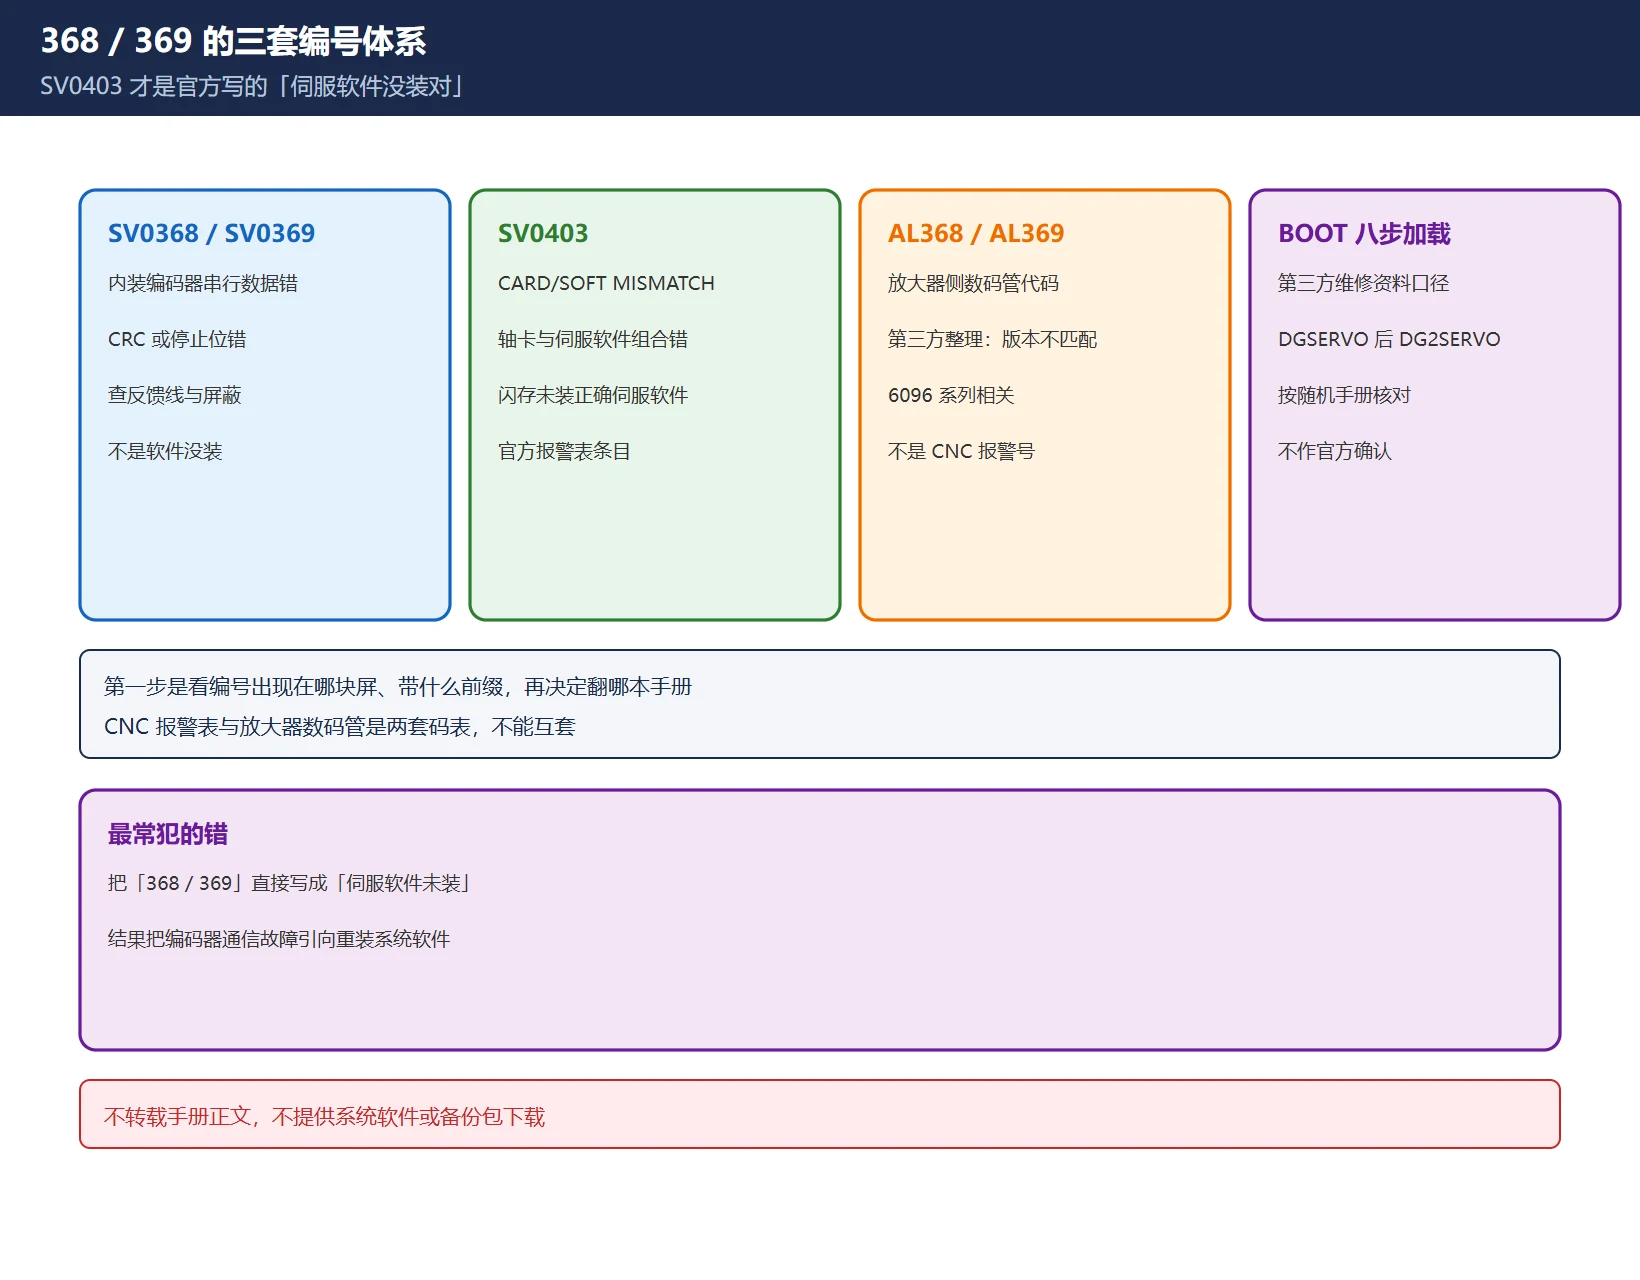
简报把「368 / 369 报警」直接写成「伺服软件未装或与轴卡不匹配」,这是把三套完全不同的编号揉成了一套。
| 编号 | 官方或资料中的含义 | 出处层级 | 与「装系统」的关系 |
|---|---|---|---|
SV0368 | 内装脉冲编码器串行数据错误,收不到通信数据 | FANUC 报警表、B-65285EN/04 类 αi 维护手册条目 | 查反馈线、屏蔽与编码器,不是重装伺服软件 |
SV0369 | 内装脉冲编码器数据传送错误,CRC 或停止位错 | 同上 | 同上,噪声与硬件方向 |
SV0403 | CARD/SOFT MISMATCH:轴卡与伺服软件组合不正确;原因包括未装正确轴卡、闪存中未安装正确伺服软件 | FANUC 报警表(0i-D 等) | 这才是「伺服软件没装对」的官方报警 |
放大器数码管 AL368 / AL369 | 第三方整理:部分 6096 系列放大器检修后出现,与伺服软件版本和控制板版本不匹配相关 | 第三方技术站与论坛 | 属放大器侧代码,不是 CNC 报警号 |
| BOOT 加载流程里写的「368 / 369 Alarm」 | 第三方 T.I.E / fanucworld 资料:装驱动器后若出现这两个报警,按八步加载 DGSERVO | 第三方 | 触发条件描述,不是 FANUC 报警手册条目 |
表 4 368 / 369 的三套编号与第四种写法
因此现场第一步不是找软件,而是看报警出现在哪块屏、带什么前缀:CNC 画面上的 SV0xxx 按伺服报警表读,放大器上的数码管按放大器手册读,两者不能互套。站内 CNC 报警号形态识别卡 与 FANUC 伺服报警三向对照总表 给的就是这个「先定位编号体系」的框架;具体条目可按 FANUC 伺服报警代码对照表 SV0301-SV0441 与 FANUC 伺服放大器 A06B 数码管报警码全表 分头核对。
五、DGSERVO / DG2SERVO 八步:第三方口径,不作官方确认
多家第三方维修资料给出同一套八步流程,用于在更换光纤接口伺服模块后加载伺服软件:上电时按住屏幕下方右侧两个软键进入 BOOT;插入 SRAM 卡;选 SYSTEM DATA LOADING;选 DGSERVO 并确认;等 COMPLETE;选 END 回主菜单;再选 END 并选择启动 CNC;最后确认;若 368 / 369 仍出现,改用 DG2SERVO 重复一遍。
| 步骤 | 公开资料写法 | 本页标注 |
|---|---|---|
| 1 | 按住右侧两个软键上电进 BOOT | 与第三节的通用进入方式一致 |
| 2 | 插入随模块提供的 SRAM 卡 | 卡内文件名与版本须与本机匹配 |
| 3 | SYSTEM DATA LOADING | 对应 F-ROM 层,不是 SRAM 恢复 |
| 4 | 选 DGSERVO 并确认 | 文件名属第三方资料口径 |
| 5 | 等 COMPLETE | 中途断电风险极高 |
| 6-8 | 两次 END 回主菜单并启动 CNC,确认 | 启动后须再查报警是否消失 |
| 兜底 | 仍报则加载 DG2SERVO | 第三方资料明确写了这一分支 |
表 5 第三方八步流程与本页标注
这段流程的价值是说明「伺服软件确实是独立装在 F-ROM 里的文件」,但它是维修商的现场整理,不是 FANUC 报警手册条目。本页不给出文件名与版本号的对应关系,也不提供软件包的获取方式;实际该装哪个文件、哪个系列版本,只能按随机手册与机床厂书面清单核对。这与 FANUC 参数不见了怎么查 里「参数可见不等于功能已授权」是同一类边界问题:画面上能看到某个条目,不代表它就是本机该装的那一份。
六、两条产品线不能互套:R-30iB 内存升级镜像与 CNC 装系统
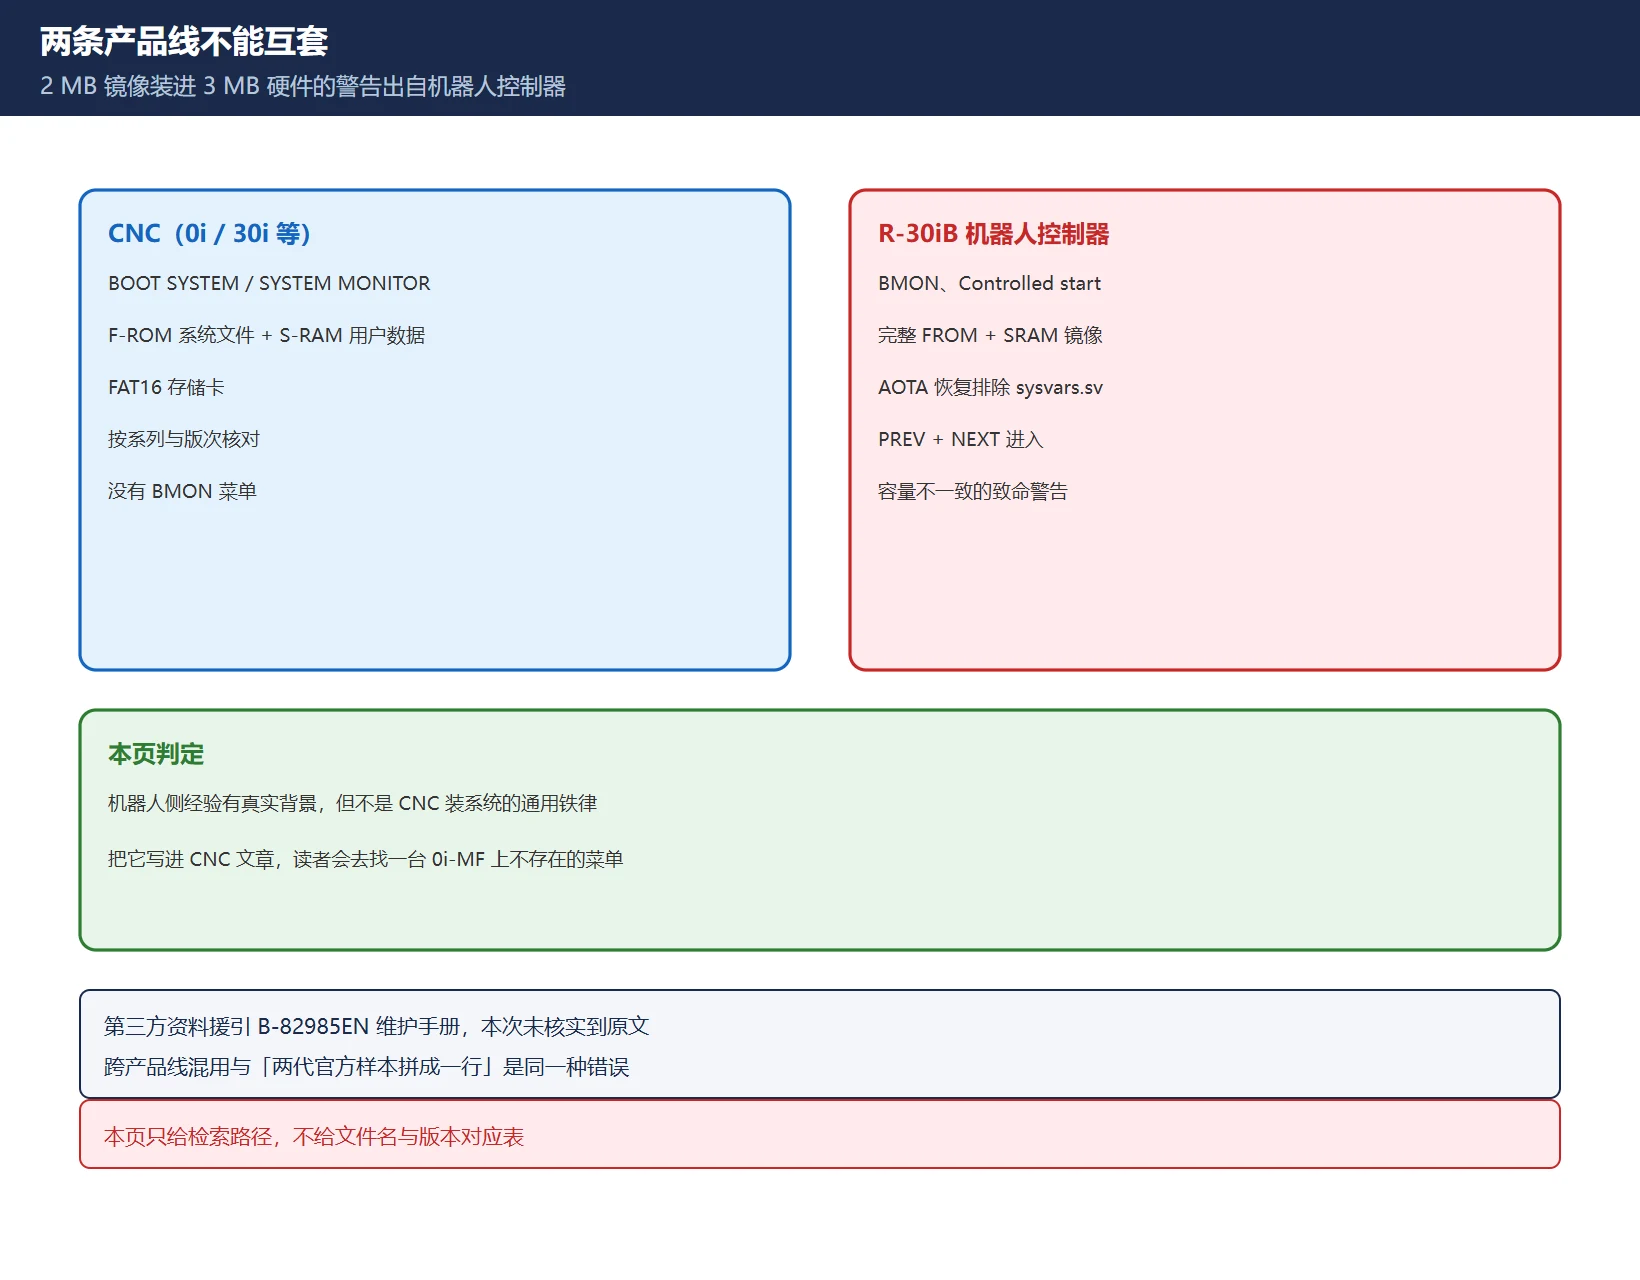
简报把「2 MB 镜像装进 3 MB 硬件 = 致命损坏;必须 BMON 重装核心软件、AOTA 恢复时排除 sysvars.sv」写成 FANUC 装系统的致命前提。核实后需要明确:这套说法出自 R-30iB / R-30iB Plus 机器人控制器的 FROM/SRAM 内存升级资料与机器人论坛讨论,BMON、PREV + NEXT、AOTA(All Options Together Application)、sysvars.sv、镜像文件 FROM00.IMG / SRAM02.IMG 都是机器人控制器的术语,不是 0i / 30i CNC 的 BOOT SYSTEM 菜单项。
| 维度 | CNC(0i / 30i 等) | R-30iB 机器人控制器 |
|---|---|---|
| 引导环境 | BOOT SYSTEM / SYSTEM MONITOR MAIN MENU | BMON、Controlled start 等 |
| 恢复对象 | F-ROM 系统文件、S-RAM 用户数据 | 完整控制器镜像(FROM + SRAM)、All of above 文件集 |
| 容量警告 | 未见本次核实的官方条文 | 第三方资料引述恢复画面警告:FROM / SRAM 容量不一致可致控制器致命损坏 |
| 排除文件 | 无对应概念 | 论坛与第三方资料要求升级后 AOTA 恢复排除 sysvars.sv |
| 官方依据 | FANUC BOOT SYSTEM 说明与随机维护手册 | 第三方资料援引 B-82985EN 维护手册,本次未核实原文 |
表 6 两条产品线的边界
这不是说机器人侧的经验没有价值,而是不能把机器人控制器的镜像恢复警告当成 CNC 装系统的通用铁律。把它写进 CNC 文章,读者会去找一台 0i-MF 上根本不存在的 BMON 菜单。同理,机器人侧「同容量镜像才能恢复」这条也只按机器人随机手册核对。跨产品线的编号与流程混用,与站内 FANUC 数控系统规格参数对照表 里点破的「两代官方样本拼成一行」是同一种错误。
七、分项恢复清单与验收:SRAM 一次恢复不等于全部回来
公开资料对 SRAM 备份内容的描述并不完全一致:有的写「CNC 参数、PMC 参数、螺距补偿、加工程序、刀补、用户宏变量、宏 P-CODE 变量」,有的写「参数、程序等用户数据」,还有资料提醒用软键启动时若不显示数字,备份可能不含 PMC 参数。因此更稳妥的做法是把恢复拆成两层:先做一次整体 SRAM 恢复,再逐项进画面核对缺什么。
| 分项 | 复核画面 / 方式 | 常见遗漏 |
|---|---|---|
| CNC 参数 | 参数画面与参数输出文件比对 | 上电生效类参数需断电重启 |
| PMC 参数与梯形图 | PMC 画面、梯形图步数与版本 | 软键启动方式可能不含 PMC 参数 |
加工程序与 O9000 区程序 | 程序目录与程序号保护位 | 宏程序与子程序容易漏 |
| 刀补、工件坐标、宏变量 | 各补偿画面与宏变量画面 | 分项输出常被整体备份覆盖不全 |
| 螺距误差补偿、参考点 | 补偿画面与回零复校 | 绝对值编码器机型需按手册重设参考点 |
| 伺服软件与系统文件版本 | SYSTEM DATA CHECK 与报警画面 | 与轴卡、放大器版本是否匹配 |
| 梯形图在跑、轴能动 | 空载低速试运行 | 只看「能开机」会漏掉这一层 |
表 7 分项复核清单与验收项
第三方资料还提到从存储卡恢复 SRAM 后需处理绝对值编码器参考点相关参数,并按本机手册重新设定参考点——这类具体参数号与位号属于「按随机手册核对」范畴,本页不给设定值。恢复顺序与留档原则可参照 SINUMERIK 828D/802D 数据丢了还能救吗 的三层思路,导出与留档方法见 FANUC 参数表和梯形图怎么导出/打印。
八、官方检索路径与站内索引
表 8 六类核实目标与官方检索键
按章节号与报警号全称检索而不是页码,是这套体系最实用的一条:不同语种、不同版次的页码会变。本页不转载任何手册正文,也不提供第三方下载。
九、站内索引
| 想继续查 | 去看 |
|---|---|
| 三套备份方法与 SRAM 恢复实操 | |
| 参数、梯形图、宏程序的分项导出 | |
| RESET + DELETE 全清与 IPL 菜单 | |
| FROM / SRAM MODULE 黑屏报警 | |
| 报警号形态与前缀体系 | |
| 三套伺服报警编号对照 | |
| 控制电源掉压导致的随机报警 | |
| 安全回路与 STO 的接线边界 |
表 9 八条站内延伸阅读
常见问题
FANUC 系统软件丢了怎么恢复?BOOT SYSTEM 菜单怎么进?
先分清丢的是 F-ROM 里的系统软件还是 S-RAM 里的用户数据,两者走不同菜单项。常见 i 系列进入方式是上电时同时按住屏幕下方最右侧两个软键,无软键机型按 MDI 数字键 6 与 7,直到出现 SYSTEM MONITOR MAIN MENU;具体组合按本机随机手册核对。进入后应先用只读的 SYSTEM DATA CHECK 看清 F-ROM 里还剩哪些文件、是什么系列与版本,再由具备资质的人员按机床厂书面清单决定是否需要 SYSTEM DATA LOADING;参数与程序则走 SRAM DATA UTILITY 的恢复方向。全程不要顺手执行 SYSTEM DATA DELETE 或 MEMORY CARD FORMAT。相关实操见 FANUC 数据备份与恢复完整教程。
FANUC 368 / 369 报警是什么?伺服软件怎么重新加载?
要先确认编号出现在哪块屏。CNC 画面的 SV0368 是内装脉冲编码器串行数据错误、SV0369 是内装数据传送 CRC 或停止位错误,两者都属反馈通道问题;官方报警表里与「伺服软件没装对」对应的是 SV0403 CARD/SOFT MISMATCH,其明确原因之一是闪存中没有安装正确的伺服软件。放大器数码管上的 AL368 / AL369 则是另一套代码,第三方整理把它与伺服软件版本和控制板版本不匹配联系起来。第三方维修资料给出的 DGSERVO、必要时 DG2SERVO 八步加载流程属于现场整理,不是官方报警手册条目,本页只作检索线索,不提供软件包与版本对应表,实际装哪个文件按随机手册与机床厂书面清单核对。
从存储卡恢复时文件名和容量要注意什么?
确定的是 FANUC BOOT 说明写明从 FAT16 格式存储卡读取文件、FAT32 无法识别;教材提到存储卡接口需设定对应 I/O 通道(0i-D 资料写 PRM020=4),首次使用或内容损坏才格式化存储卡,插拔卡与读写过程都不得断电。至于长文件名、根目录位置、备份文件大小与模块容量必须匹配、以及「2 MB 镜像装进 3 MB 硬件会致命损坏」,均属第三方资料口径,且后者明确出自 R-30iB 机器人控制器的内存升级场景,不是 CNC BOOT 的通用规则。这些都要按本机系列、软件版次与随机手册逐条核对,不要凭一篇网文设定参数或覆盖数据。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。









































暂无评论内容