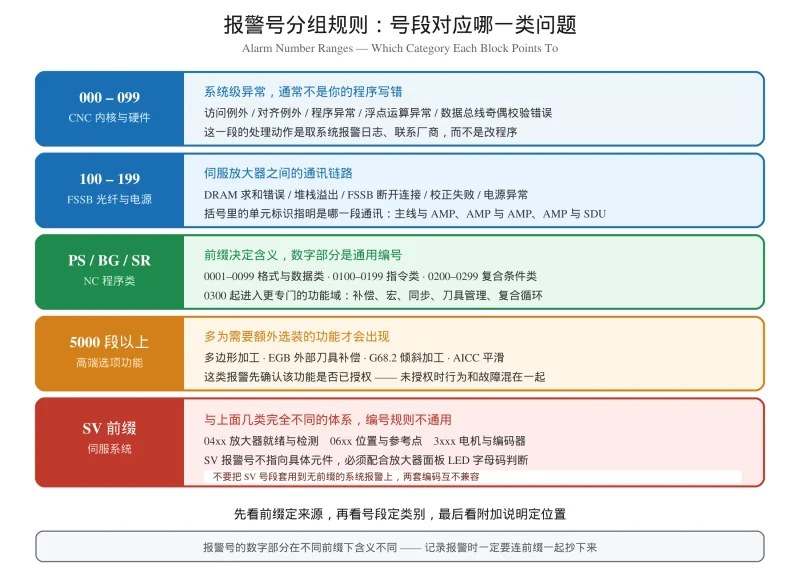
发那科FANUC Series 0i系统ALM_500 FROM/SRAM MODULE黑屏报警原因分析与维修方案

一句话答案:ALM_500 FROM/SRAM MODULE 报警说明 0i 系统检测到存储关键数据的 SRAM(存参数、程序、刀补、坐标系)或 FROM(存固件)模块校验失败或数据丢失,系统保护性停机。核心原因多为 SRAM 硬件损坏、固件/电池掉电导致数据丢失或外部干扰,建议先彻底断电重启,再查并更换备份电池、必要时重刷 FROM,平时做好备份与稳压预防。

一、什么是ALM_500 FROM/SRAM MODULE报警?

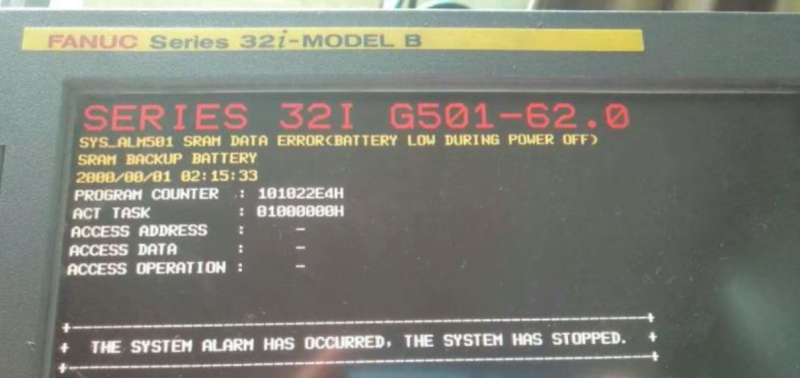
在使用发那科(FANUC)Series 0i数控系统的过程中,如果开机或运行中屏幕上弹出”ALM_500 FROM/SRAM MODULE”的报警信息,说明系统在启动或运行过程中,检测到存储关键数据的SRAM模块发生了校验失败或数据丢失,触发了系统自我保护性停机。

图片[1]-发那科FANUC Series 0i系统ALM_500 FROM/SRAM MODULE报警原因分析与维修方案

FROM(Flash ROM)负责存储系统固件和系统软件,SRAM则负责存储运行时的系统参数、加工程序、刀具补偿、工件坐标系等关键数据。两者共同构成了发那科系统的核心数据存储体系。当系统检测到这些模块中的数据出现异常时,会立即停机以防止错误指令被执行,从而避免对机床和工件造成更大的损害。

需要特别强调的是,这条报警通常不是由操作失误引起的,而是指向底层硬件或固件损坏的深层故障信号。

二、故障核心原因分析

1. SRAM模块硬件损坏

这是最直接也是最常见的原因。报警信息明确指向”FROM/SRAM MODULE”,说明问题出在主板上的存储模块层面。具体表现为:

  • SRAM芯片发生物理损坏,无法正常读写数据
  • 模块电路因长期使用出现老化,导致数据读写过程中出现错误
  • 焊点虚焊或线路板微裂纹引发信号传输异常
广告

2. 系统软件/固件崩溃

存储在FROM/SRAM模块中的系统软件和固件数据可能因各种原因发生丢失或校验错误。当CPU在启动或运行过程中读取到错误的指令集时,就会触发此类报警。

常见触发场景包括:

  • 备份电池电量耗尽导致SRAM数据丢失
  • 固件升级过程中意外断电
  • 系统参数文件损坏
  • 异常断电导致数据写入不完整

3. 外部干扰或电压不稳

虽然发生概率较低,但严重的电源波动或强电磁干扰同样可能导致SRAM模块在瞬间出现逻辑混乱,进而触发校验失败。这种情况多见于车间供电环境较差、接地不良或附近有大功率设备频繁启停的场景。

三、建议维修步骤

第一步:彻底断电重启

关闭机床总电源,等待1至2分钟后重新上电。如果报警是由偶发的电压干扰或瞬时电磁波动引起的,重启后系统可能会恢复正常。这是最简单且零风险的排查手段,应当作为第一反应。

第二步:检查并更换备份电池

检查CPU卡上的备份电池电压是否在正常范围内。电池电量耗尽是导致SRAM数据丢失的常见元凶。如果发现电池电压偏低或已过期,应及时更换同规格电池。

⚠️ 关键提醒:更换电池时务必在系统通电状态下进行,避免断电后SRAM彻底失去供电,导致数据不可挽回地丢失。

第三步:初始化或重装系统

如果重启和更换电池均无法解决问题,可以考虑进入系统的维护模式(如Boot Monitor),尝试进行”全清”操作并重新导入系统软件和参数备份。

⚠️ 关键提醒:此操作会清除所有数据,必须在拥有完整备份的前提下才能执行。没有备份就贸然全清,可能导致机床参数永久丢失,造成不可挽回的损失。

需要恢复的数据通常包括:

  • 系统参数(Parameter)
  • PMC程序(梯形图)
  • 加工程序
  • 工件坐标系(G54-G59等)
  • 刀具补偿数据
  • 宏变量等

第四步:更换CPU主板

如果上述步骤全部无效,或者一上电就立即报出此警,基本可以判定CPU主板硬件已经报废。此时需要采购同型号的CPU卡进行更换,并在更换后重新进行系统调试和参数恢复。

四、重要安全提示

由于ALM_500 FROM/SRAM MODULE报警涉及的是系统核心存储和运算单元,任何维修操作都应以数据安全为第一优先级。以下几点务必牢记:

  • 严禁在未备份数据的情况下进行”全清”或”初始化”操作
  • 优先联系专业的数控维修人员处理,避免非专业人员盲目操作
  • 日常维护中定期检查备份电池电压,养成定期备份系统参数的习惯
  • 确保机床供电环境稳定,必要时加装稳压设备

五、日常预防建议

  • 建立定期备份制度,将系统参数、PMC程序、加工程序等关键数据备份至CF卡或U盘,并妥善保存
  • 记录电池更换时间,制定维护计划,建议每1-2年主动更换一次备份电池
  • 保持电气柜内部清洁干燥,防止灰尘和湿气加速电路板和电池座的腐蚀
  • 为机床配备可靠的稳压电源和浪涌保护装置
  • 对于关键生产设备,建议储备一块同型号备用电池,以备不时之需
广告
下载图标
发那科PMC维修资料

常见问题

这类问题现场应该怎么快速定位?

建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体地址,最后用梯形图逐条核对执行时序。

排查时应该以什么为准?

以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序反了越改越偏。

修改后如何验证是否真正解决?

做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,不要套用理论结论。

FROM / SRAM MODULE 黑屏之外:三层存储与两条恢复路径

常见问题(FAQ)

FANUC 0i 系统报 ALM_500 FROM/SRAM MODULE 是什么原因?

绝大多数情况不是 SRAM 模块损坏,而是 SRAM 电池电压失效导致参数丢失。可以按报警出现时机判断:上电自检必报且断电隔夜后 100% 复现,通常是电池问题(约九成);只在换刀或编辑参数时偶发,检查电池连接线;报警伴随系统无法进入主画面且 SRAM 指示灯长亮,才考虑模块硬件故障。

怎么快速确认是电池问题而不是模块坏了?

两个方法:一是万用表测量电池组电压,A02B-0200-K102 锂电单元低于 3.0V 基本可判定报废;二是查看系统参数 1815(P/BAT),状态 0 为正常,1 为已经报警,2 为即将耗尽。一分钟内即可确认方向。

FANUC 0i 换 SRAM 电池的正确操作顺序是什么?

顺序为:一、系统正常运行状态下读取并备份全部参数;二、保持系统通电状态取下旧电池;三、15 分钟内装入新电池;四、上电自检后把参数 1815 复位为 0;五、对照备份表逐项核对恢复参数。关键在于必须保持系统通电,断电会导致 SRAM 数据丢失。

换完电池后参数应该按什么顺序恢复?

按优先级恢复:8000 系列 PMC 参数(定时器、计数器、保持继电器),缺失时机床可能无法运行;2200/2201 软限位,缺失等于没有行程保护,必须先补再开机运行;7000 系列加工参数;最后是 8700 系列 PMC 功能设置。

换完电池还是报警是什么原因?

三种情况:报警号不变仍是 ALM_500,说明参数 1815 没有复位;报警变成 ALM_501,说明电池已装上但系统未检测到,检查接插件针脚;报警变成 900~999 系列,说明已不是电池问题,需要重新做故障域判断。

© 版权声明
THE END
喜欢就支持一下吧
点赞15赞赏 分享
评论 抢沙发

请登录后发表评论

    暂无评论内容

CNC电气调试问题解答 | 数控机床电气工程师资料共享屋
图片-CNCShare | 数控电气技术中心
FANUC 0i-B / 0i-C 老系统报警速查:同号异义 + 920/930/950 换板还是查线-CNCShare | 数控电气技术中心
数控报警号形态与号段总索引:FANUC / 西门子 / 三菱 / 海德汉 / 华中 / 广数 / 新代 / 科德 八品牌对照 + 这条报警该找谁-CNCShare | 数控电气技术中心
Fanuc Alarm, Parameter and Diagnostic Cross-Reference Table: Verified SV / PS / OH Anchors and the Two Numbering Generations-CNCShare | 数控电气技术中心
FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查总表:SV / PS / OH 段已核实锚点 + 新老两代编号体系-CNCShare | 数控电气技术中心
FANUC CNC Simulation Software: the Official CNC Guide Family, Hardware-Key Licensing and the Free-Version Myth-CNCShare | 数控电气技术中心
FANUC 仿真软件怎么选?官方 CNC Guide 四件套、授权方式与「免费版」的合规边界-CNCShare | 数控电气技术中心
HEIDENHAIN iTNC 530 Manuals: NC Software Numbers versus Document IDs, the TNCguide Help System and FCL Function Limits-CNCShare | 数控电气技术中心
海德汉 iTNC 530 手册哪里找?NC 软件号与文档号是两套体系 + TNCguide 帮助系统装进机床 + FCL 功能边界-CNCShare | 数控电气技术中心
Spindle Runout: Four-Layer Diagnosis, the Two-Point Test Arbor Split and Taper Contact Pattern Checking-CNCShare | 数控电气技术中心
主轴跳动太大怎么调?四层排查(轴承预紧 / 锥孔接触率 / 刀柄夹紧 / 联轴器同轴度)+ 两点法分流判据与判据来源纪律-CNCShare | 数控电气技术中心
机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层-CNCShare | 数控电气技术中心
Machine Geometric Accuracy Check and Adjustment Framework: ISO 230-1 vs ISO 230-2, Error Families, Instruments, Tolerance Provenance and Adjustment Locations-CNCShare | 数控电气技术中心
文章精选
专心做好一件事
打造更优雅的WordPress主题-CNCShare | 数控电气技术中心
专心做好一件事
打造更优雅的WordPress主题