



🚨 口径与合规声明:本页的四层分流、标准检验棒两点法、高点相位法、着色剂(红丹粉 / 普鲁士蓝)锥孔接触率法、拉刀力复核、定压预紧与定位预紧区分,来自公开的主轴维修与机加工技术站(industrialmonitordirect、glcncmachining、anebon 等)与国内机修经验整理,均属第三方口径,本次未核实到某一品牌官方主轴维修手册原文,只作排查思路,不构成作业指导。这些资料给出的数值(径向跳动 ≤0.01 / ≤0.005 mm、锥孔接触率 80% / 85–90%、CAT40 / BT40 拉刀力 1200–1500 kgf、检棒距鼻端 20/25/100/150/200/300 mm、研磨单次 ≤30 s、油浴 80–100 ℃、空载 30 min 温升、刀杆悬伸 ≤4 倍直径等)互相冲突且机型相关,本页一律不采纳为通用判据,只写「按机型精度等级、机床厂扭矩值与随机验收单核对」,不转载任何逐号数值表。主轴锥孔研磨会改变锥度与轴向位置,属专业厂家修复工艺,本页明确不作为现场自助操作建议。标准与手册正文受版权保护,不提供下载链接、网盘或打包文件。主轴拆装涉及弹簧储能、重物起吊、带电部件与高速旋转件,须由具备资质的人员按机床厂书面规程与上锁挂牌执行。
30 秒速查:按层定位,别一上来就换轴承
| 表现 | 更可能的层 | 第一动作 | 别先做什么 |
|---|---|---|---|
| 近端跳动合格、远端明显放大 | 接口件 / 检验棒安装 / 支撑刚度(两种解释并存,见第二节) | 用标准检验棒两点法 + 高点相位法细分 | 别直接判「轴承预紧不足」 |
| 跳动合格但加工尺寸飘、刀具偏摆 | 刀柄 / 拉刀机构 | 测拉刀力、检查锥孔与刀柄锥面清洁 | 别去调轴承预紧 |
| 高点始终停在同一角度 | 检验棒弯曲、端面偏斜或轴系偏心 | 换检验棒 / 复查安装 | 别按「轴承坏」拆机 |
| 冷机合格、运行一段时间后变大 | 热态与润滑 / 温控 | 按规程预热后复测,冷热态分开记录 | 别拿冷态读数判热态故障 |
| 低速振动、噪声、温升异常 | 轴承 / 润滑 / 预紧 / 动平衡 | 查润滑、温升、振动频谱 | 别只靠一个跳动读数下结论 |
表 0 五类表现与对应层
主轴跳动属于旋转精度这一几何误差族,检验方法归口 ISO 230-1 / GB/T 17421.1(无负荷或准静态条件下),VDI/DGQ、JIS、ASME 另有体系;参数补偿、伺服调参与它不在同一层。框架见 机床几何精度检测与调整对照框架,仪器检验层见 机床精度检验怎么做?球杆仪 ISO 230-4 与激光 ISO 230-2 判据对照。
一、四层排查框架
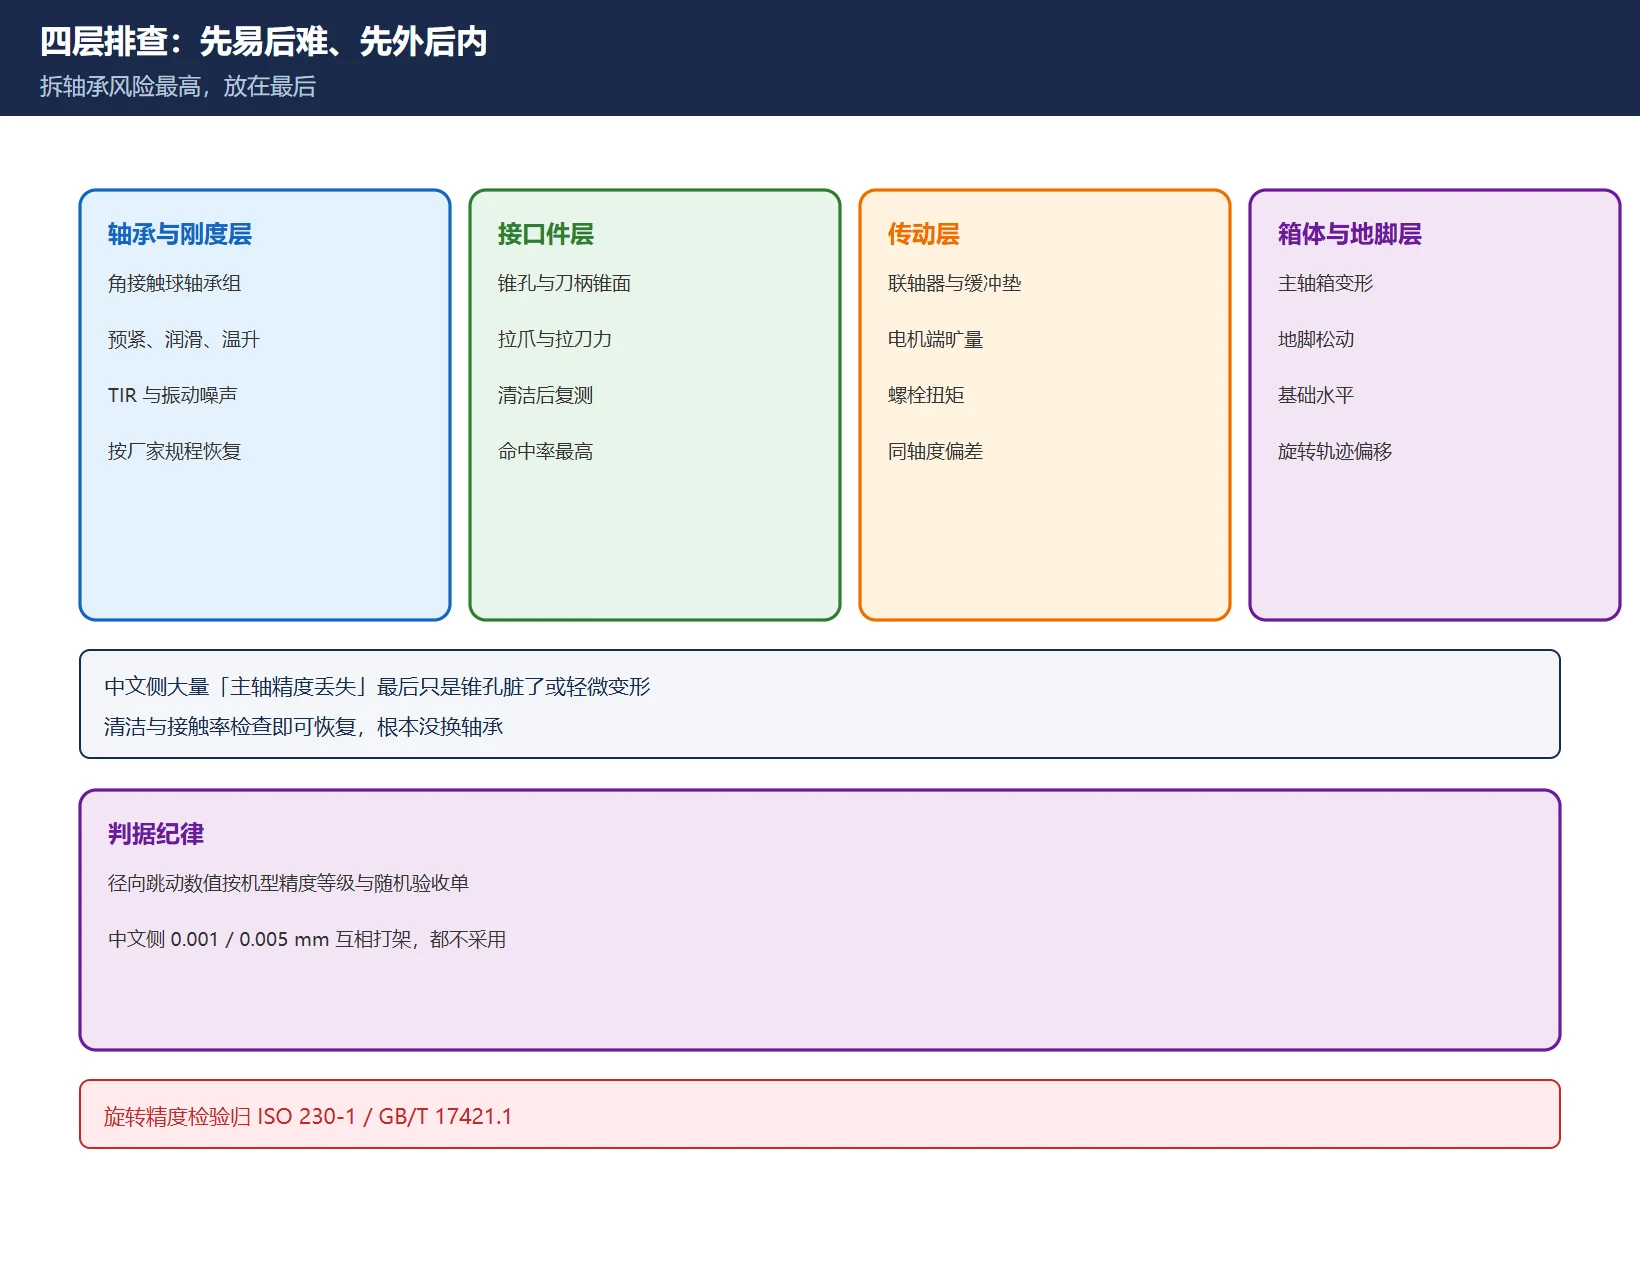
| 层 | 关注对象 | 典型检查 | 常见处置方向 |
|---|---|---|---|
| 1 轴承与刚度层 | 角接触球轴承组、预紧、润滑、温升、动平衡 | TIR、温升、振动与噪声、润滑供给 | 按机床厂规程恢复预紧或专业大修 |
| 2 接口件层 | 锥孔、刀柄 / 检验棒锥面、拉爪与拉刀力、端面 | 清洁后复测、着色剂接触率、拉刀力测试 | 清洁、接口件修复或更换 |
| 3 传动层 | 联轴器、缓冲垫、电机端旷量、螺栓扭矩 | 手动转电机端看有无旷量、同轴度 | 按厂家扭矩与同轴度要求复装 |
| 4 箱体与地脚层 | 主轴箱变形、地脚松动、基础水平 | 地脚与水平复查、旋转轨迹观察 | 按装配工艺复紧与找平 |
表 1 四层排查框架与检查方向
顺序上遵循「先易后难、先外后内」:接口件层只需要清洁与一把千分表,性价比最高;轴承层拆装风险与成本最高,放在最后。站内 主轴松刀失败 / 刀夹不到位怎么查 覆盖拉刀机构的气源与 PMC 信号链,FANUC 主轴齿轮换挡参数全解 与 FANUC 主轴报警 SP9012/SP9013/SP9015 覆盖电气侧,本页只管机械精度。
二、两点法分流判据:两套解释必须并列
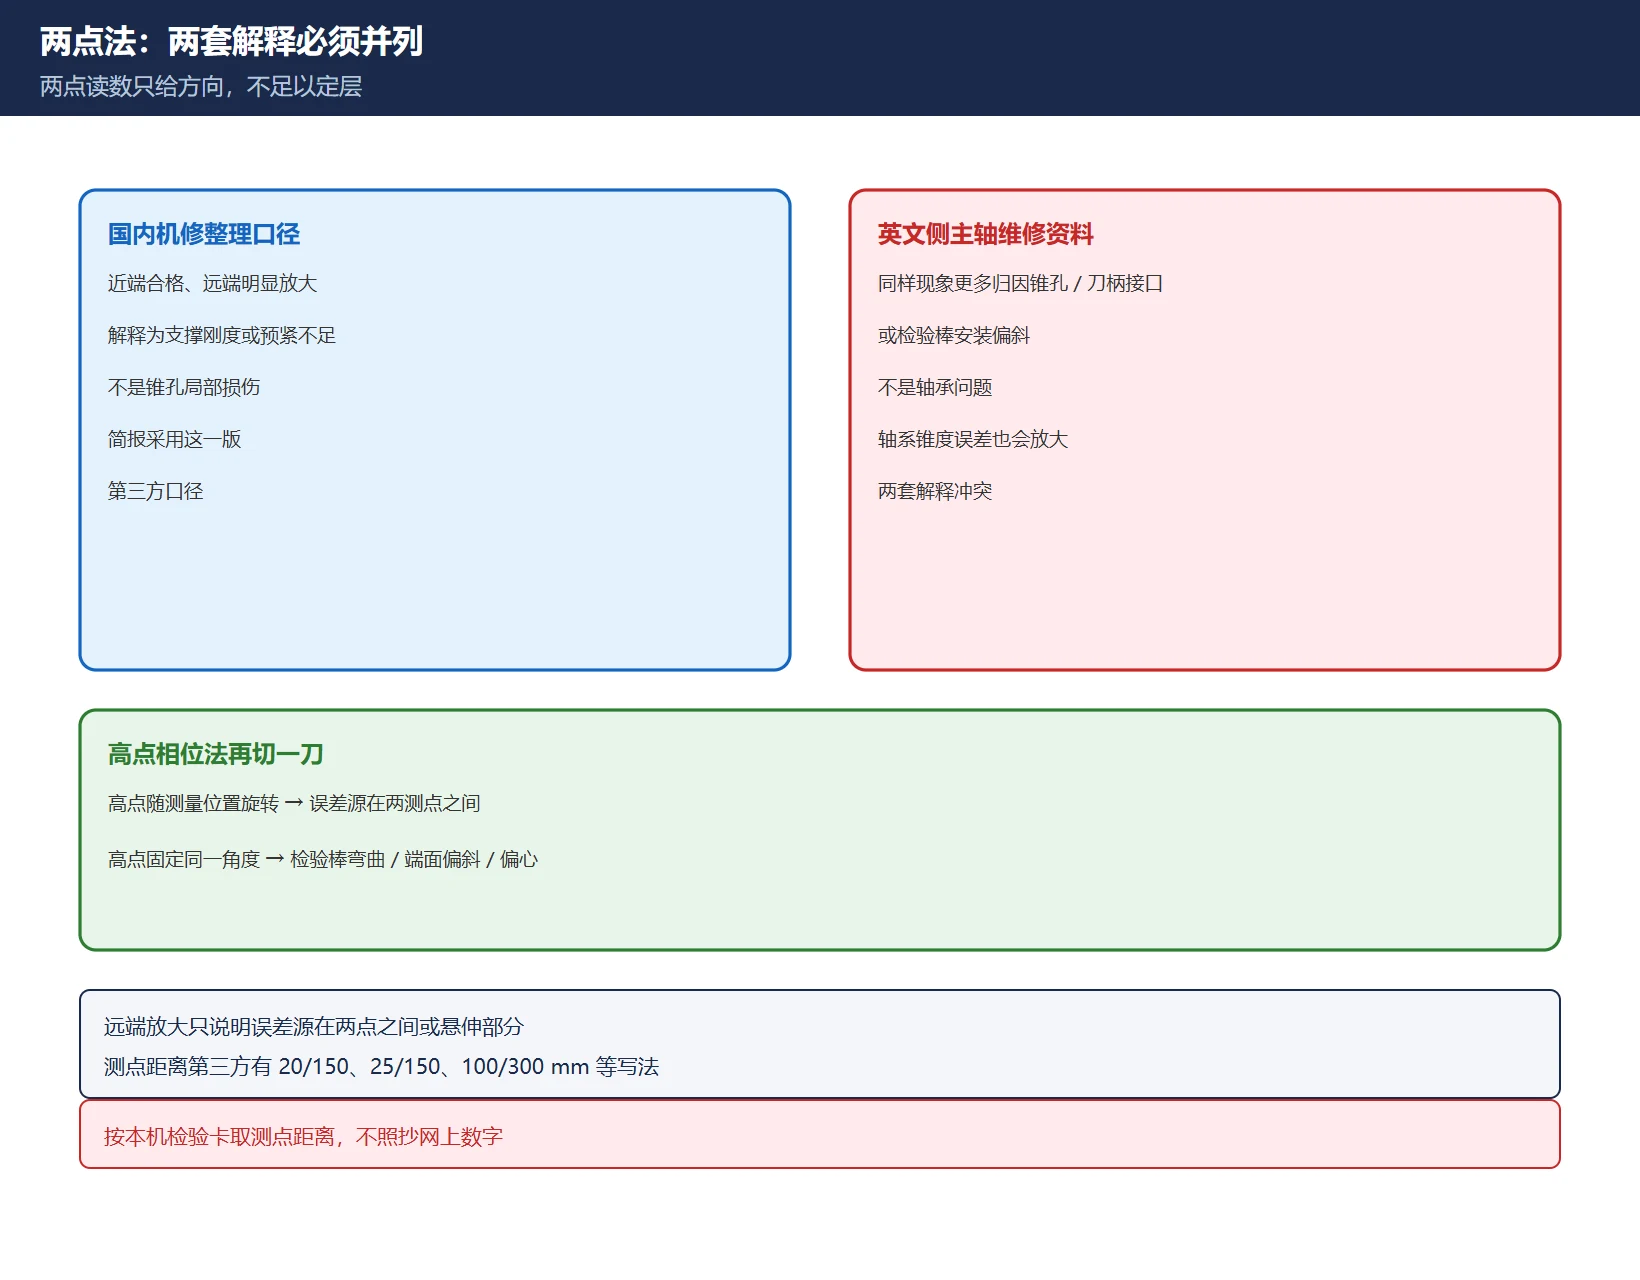
方法本身是通用的:把标准检验棒按规定拉刀力装入主轴锥孔,千分表在靠近鼻端与远离鼻端两个位置分别测量,手动慢转整周记录 TIR,比较两点读数与高点角度位置。测点距离第三方资料出现过 20/150–200 mm、25 mm/150 mm、100/300 mm、30/180 mm 等多种写法,按本机检验卡,不统一采用。
关键分歧在归因:
| 资料口径 | 对「近端合格、远端明显放大」的解释 | 本页处理 |
|---|---|---|
| 国内机修整理(简报采用) | 支撑刚度或轴承预紧不足,不是锥孔局部损伤 | 作为一方口径记录 |
| 英文侧主轴维修 / 机加工技术站 | 通常是锥孔或刀柄接口问题,不是轴承;远端放大也可能来自检验棒安装偏斜或轴系锥度误差 | 作为另一方口径记录 |
| 高点相位法(第三方维修案例) | 高点随测量位置旋转 → 误差源在两测点之间;高点固定同一角度 → 检验棒弯曲 / 端面偏斜 / 偏心 | 作为可操作的细分手段推荐 |
表 2 两点法归因的两套冲突解释与细分手段
结论是:两点读数只给出方向,不足以定层。远端放大说明误差源在两测点之间或超出近端测点的悬伸部分,可能是接口件、检验棒安装、支撑刚度,也可能是轴承未完全坐实。要用高点相位法再切一刀,才能决定先清洁接口还是拆轴承。把任一套解释写成唯一结论,正是中文侧文章互抄后越写越绝对的原因。
三、锥孔接触率法:性价比最高的一招
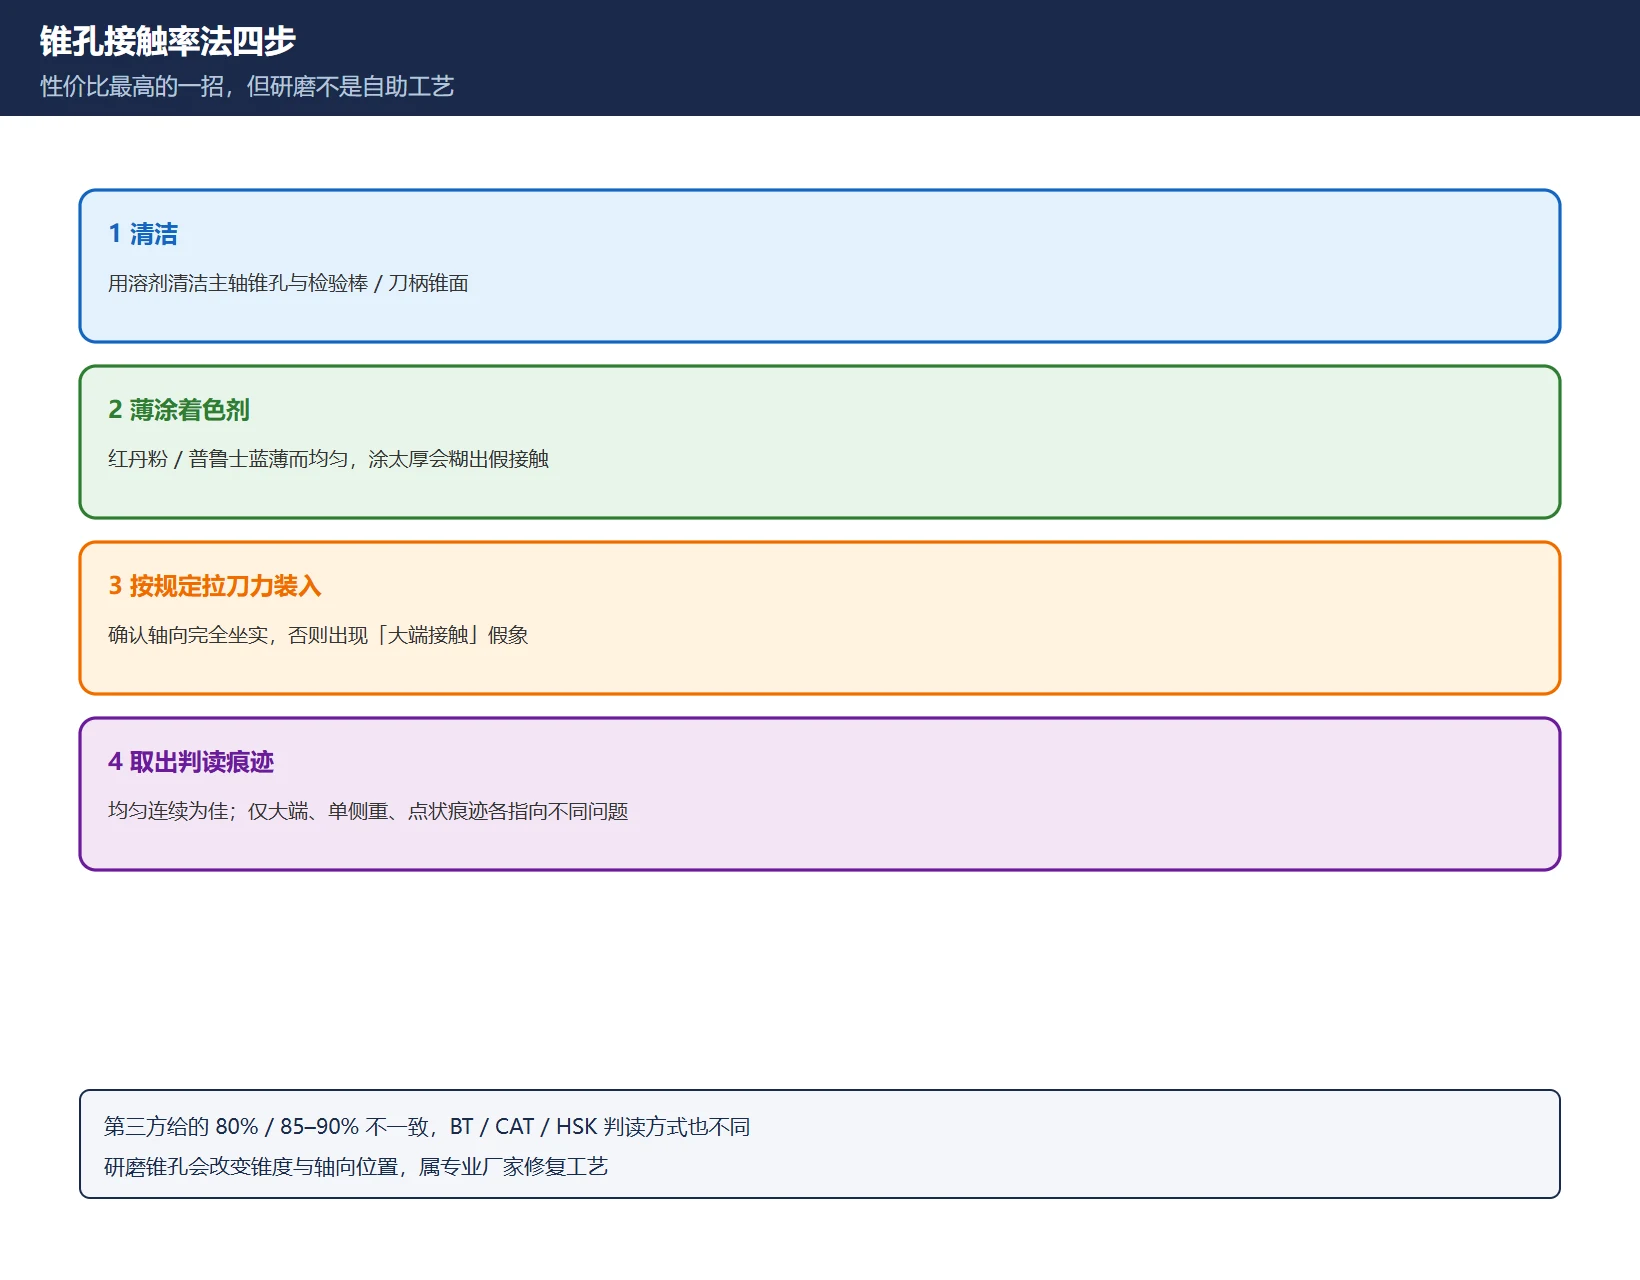
| 步骤 | 做什么 | 判读方向 |
|---|---|---|
| 1 清洁 | 用溶剂清洁主轴锥孔与检验棒 / 刀柄锥面 | 切屑、冷却液膜与锈迹是最常见的假跳动来源 |
| 2 着色 | 在锥面薄涂一层着色剂(红丹粉 / 普鲁士蓝 / 专用着色膏),薄而均匀 | 涂太厚会糊出假接触 |
| 3 装入 | 按规定拉刀力夹紧,确保轴向完全坐实 | 未坐实会给出「大端接触」假象 |
| 4 取出判读 | 看锥面上转移的接触痕迹形态 | 均匀连续为佳;仅大端接触、单侧重接触、点状 / 不规则痕迹分别指向不同问题 |
表 3 接触率法四步与判读方向
第三方资料给的「接触率 ≥80% / 85–90%」互相不一致,且不同锥度规格(BT / CAT / HSK 双面接触)判读方式不同,本页不给统一百分比,按机床厂验收标准与接口形式判读。同样要强调:研磨主轴锥孔会改变锥度与轴向位置,属专业厂家修复工艺,不是现场自助操作;国内机修文章里「研磨 3–5 次把跳动从 0.02 降到 0.005 mm」是个案例结果,不构成可复制的工艺或保证。大量所谓「主轴精度丢失」只需清洁与重新装夹就恢复。
四、拉刀力、预紧与其余三层
| 检查项 | 方法族 | 边界 |
|---|---|---|
| 拉刀力 | 用拉刀力测试仪按锥度规格与机床厂规定值复核 | 跳动合格但拉刀力偏弱 → 夹紧机构问题,不是轴承;第三方给的 kgf 数值按机型核对 |
| 轴承预紧 | 区分定压预紧(弹簧组)与定位预紧(隔圈 / 固定偏置);按厂家扭矩值恢复 | 不是拧到最紧;预紧过大表现为温升异常,具体温度判据按机床厂规程 |
| 轴承更换 | 角接触球轴承成对更换、按工艺加热压入、严禁锤击 | 油浴温度、加热时间等属厂商工艺,按随机维修手册 |
| 刀柄与装夹 | 装夹前清洁锥孔与刀柄锥面,优先 repeatability 更好的夹持方式,控制悬伸 | 悬伸倍数、跳动目标按工序公差与刀具样本,不给通用值 |
| 联轴器层 | 查螺栓扭矩、缓冲垫老化、手动转电机端有无旷量、同轴度 | 同轴度偏差会把振动带进主轴 |
| 箱体与地脚层 | 主轴箱变形、地脚螺栓松动、基础水平 | 旋转轨迹整体偏移时查这一层 |
表 4 六类检查项与边界
站外资料提到「定压预紧更耐温升但刚度略低、定位预紧刚度高但发热大」,这是机理方向,可作为理解线索;具体到某台主轴该用哪种、扭矩多少,必须按机床厂维修手册。中文侧常把「空载 30 min 温升明显高于环境温度 = 预紧过大」写成通则,但温升还受润滑方式、转速与冷却影响,只能作为筛查线索,不能单独定论。
五、判据来源纪律与验证
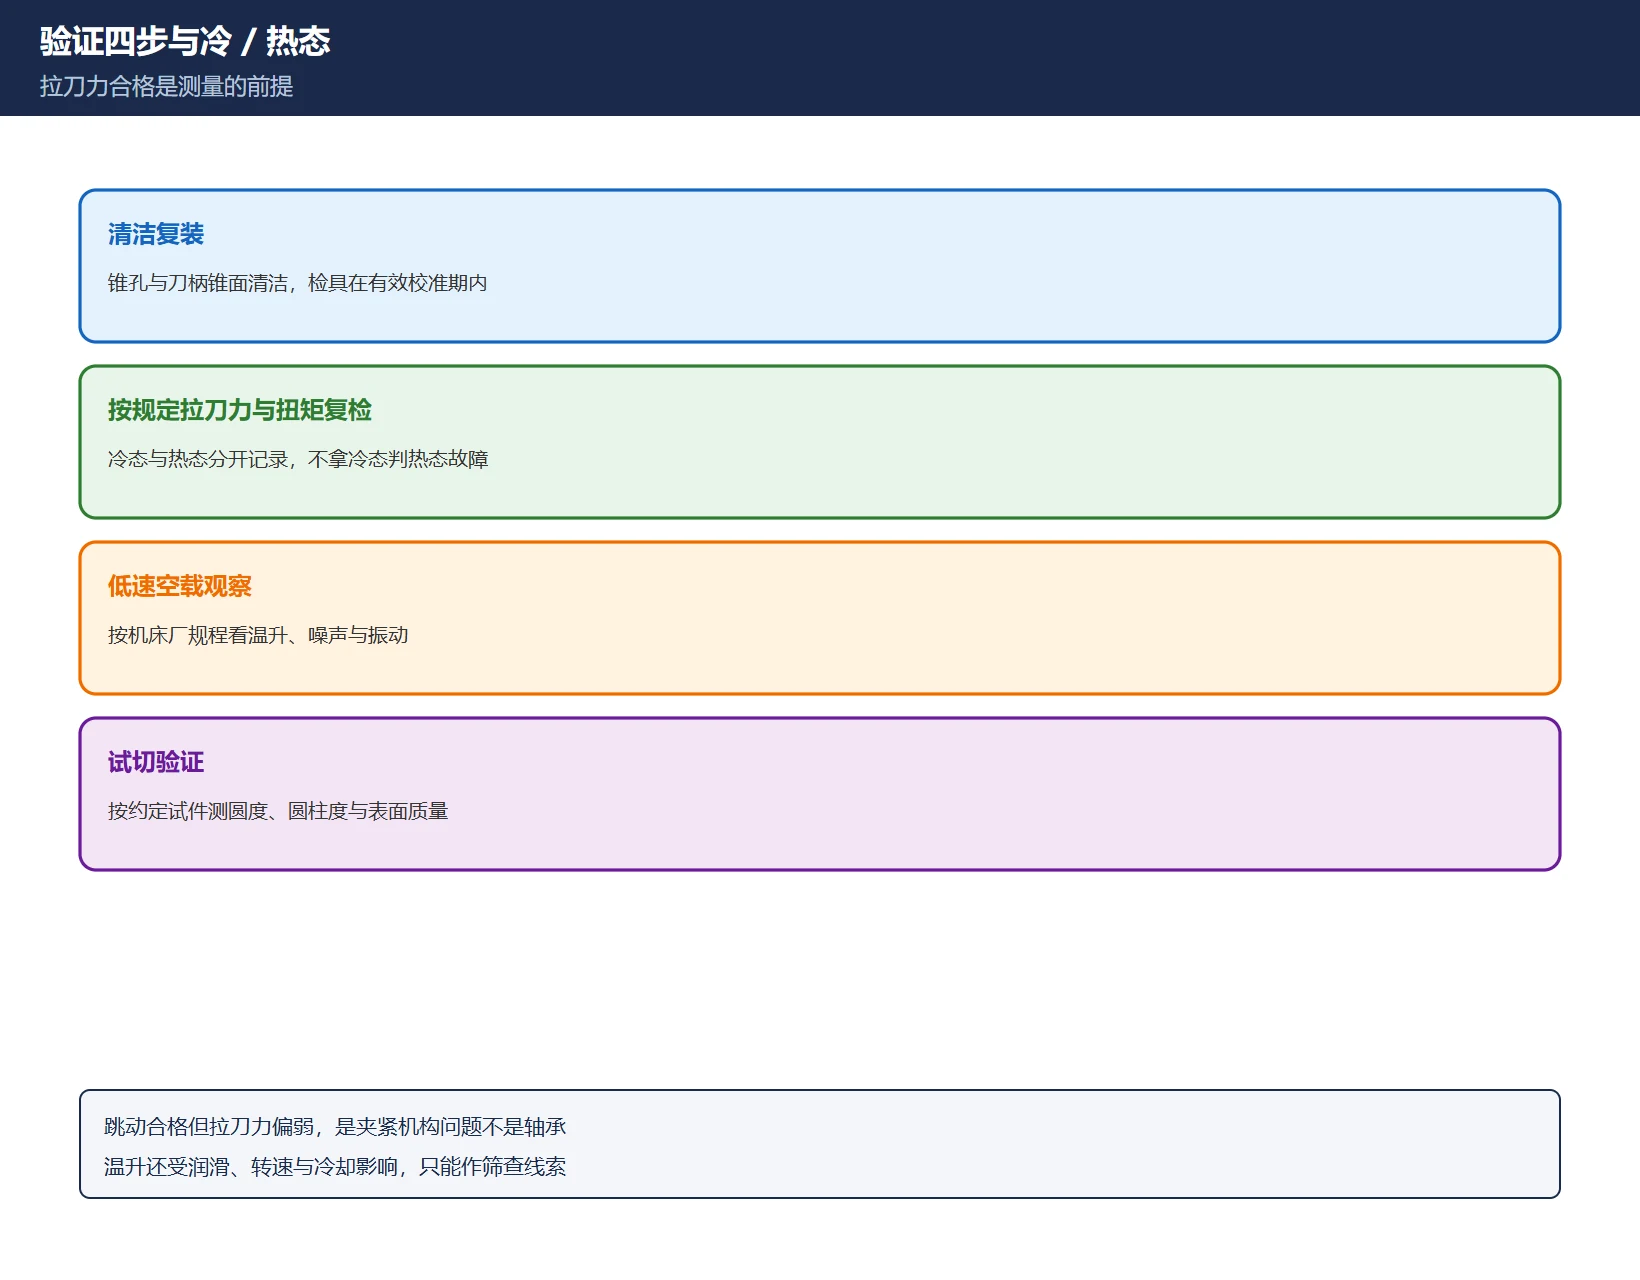
| 不可照抄 | 原因 | 正确写法 |
|---|---|---|
| 径向跳动 ≤0.001 / ≤0.005 mm 之类 | 不同精度等级、机型与测量位置差一个数量级;中文侧四家内容同构却数值打架 | 按机型精度等级与随机验收单 |
| 锥孔接触率百分比 | BT / CAT / HSK 判读方式不同,第三方 80% / 85–90% 不一致 | 按接口形式与机床厂验收标准判读 |
| 拉刀力 kgf 数值表 | 锥度规格与机床厂设计不同 | 按锥度规格与机床厂规定值复核 |
| 测点距离、研磨次数、油浴温度、温升时长 | 均来自第三方单篇案例 | 按本机检验卡与厂商维修工艺 |
表 5 四类不可照抄的数值与替代口径
验证四步与几何精度框架一致:清洁复装 → 按规定拉刀力与扭矩复检(冷 / 热态分开记录)→ 按机床厂规程低速空载观察温升、噪声与振动 → 按约定试件程序试切,测圆度、圆柱度与表面质量。案例复盘也要写清「做了什么、没做什么」:公开案例里圆度从 0.005 跳到 0.025 mm,最后查明是锥孔接触率不足,只做研磨与拉刀机构调整即恢复、未换轴承——这是单个案例结果,用来说明「先查接口层」的价值,不是通用结论。
六、站内索引
| 想继续查 | 去看 |
|---|---|
| 几何误差族、检具与判据来源纪律 | |
| 现场打表找正流程与锁紧后复检 | |
| ISO 230 分册与测量/判定/补偿/验证四层 | |
| 拉刀机构气源与 PMC 信号链 | |
| 主轴齿轮换挡的电气侧参数 | |
| 主轴报警与放大器侧排查 | |
| 振动 / 共振(不属几何精度检验项) | |
| 轮廓误差、跟随误差与圆度测试 |
表 6 八条站内延伸阅读
常见问题
主轴径向跳动多大算异常?具体判据怎么定?
没有跨机型通用数字。中文侧文章写「≤0.001 mm」和「精密级 ≤0.005 mm」互相打架,正是因为它们没有区分机型精度等级、锥度规格、测量位置(鼻端 / 距鼻端多少毫米)与冷 / 热态。正确顺序是:先按 ISO 230-1 / GB/T 17421.1 的旋转精度项目确定测法,再从本机随机验收单、机床厂产品检验标准或主轴样本取该机型的允差,并写明测量位置与状态。第三方资料里那些 μm 数字只能作为量级概念,不能当验收判据。测量的前提是锥孔与检验棒锥面已清洁、拉刀力合格、检具在校准有效期内。
主轴跳动大是不是一定要换轴承?能不能只做锥孔研磨?
不一定,而且顺序恰恰相反。按四层排查:接口件层(清洁、锥孔接触率、拉刀力)成本最低、命中率最高,其次是联轴器与地脚层,轴承层拆装风险最高应放最后。公开案例里圆度明显劣化,最后查明是锥孔接触率不足,做接口与拉刀机构处理即恢复,未换轴承。但要强调:研磨主轴锥孔会改变锥度与轴向位置,属专业厂家修复工艺,不是现场自助操作;国内文章里「研磨 3–5 次把跳动从 0.02 降到 0.005 mm」是单个案例结果,不构成可复制工艺。先用着色剂看接触痕迹形态,再决定是清洁、换接口件还是送专业修复。
怎么用标准检验棒区分是轴承问题还是锥孔问题?
用「两点法 + 高点相位法」两步。第一步:检验棒按规定拉刀力装入,千分表在近鼻端与远离鼻端两点分别手动慢转整周读 TIR。远端明显大于近端时,方向指向两测点之间或悬伸部分——这里两套资料解释相反:国内机修整理多写「支撑刚度 / 预紧不足」,英文侧主轴维修资料多写「通常是锥孔或刀柄接口问题」,检验棒安装偏斜也会造成同样现象,所以两点读数不足以定层。第二步:不移动表座,沿检验棒向外移动测点,看高点角度是否变化——高点随位置旋转说明误差源在两点之间(接口 / 轴承 / 锥度误差),高点固定在同一角度更可能是检验棒弯曲、端面偏斜或轴系偏心。再配合锥孔着色剂接触痕迹与拉刀力测试,才把方向收敛到接口层还是轴承层。测点距离按本机检验卡,不照抄网上数字。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容