


🚨 口径与合规声明:标准编号与分工取自 ISO 230 系列标准公开范围说明、GB/T 17421.2 的适用范围,以及 Renishaw QC20-W 球杆仪官方资料;误差诊断项按官方列出的类别整理。ISO / GB / ASME 标准正文是受版权保护的付费文件,本文只讲怎么选标准、怎么做测试、怎么读报告,不转载标准全文、不提供标准下载链接或网盘;具体允差值随机床等级、合同约定与随机验收单变化,一律以本机文件为准。
30 秒速查
| 你要做的事 | 正确的第一落点 | 本文对应小节 |
|---|---|---|
| 想快速判断机床轮廓精度有没有劣化 | 球杆仪三平面圆测试 | |
| 想知道定位精度 A 和重复定位 R 怎么来的 | 激光干涉仪按 ISO 230-2 逐点测 | |
| 报告里把球杆仪写成「按 ISO 230-2」 | 写错了,圆测试是 ISO 230-4 | |
| 球杆仪图上有反向尖峰 | 先查反向间隙与补偿,再查机械 | |
| 圆图形整体呈椭圆 | 先查垂直度或比例不匹配 | |
| 测完不合格,先改哪一处 | 先几何/垂直度,后定位精度,最后才补偿 |
表 0 六类现场问题与第一个落点
一、先分清:测量验收不等于补偿纠偏
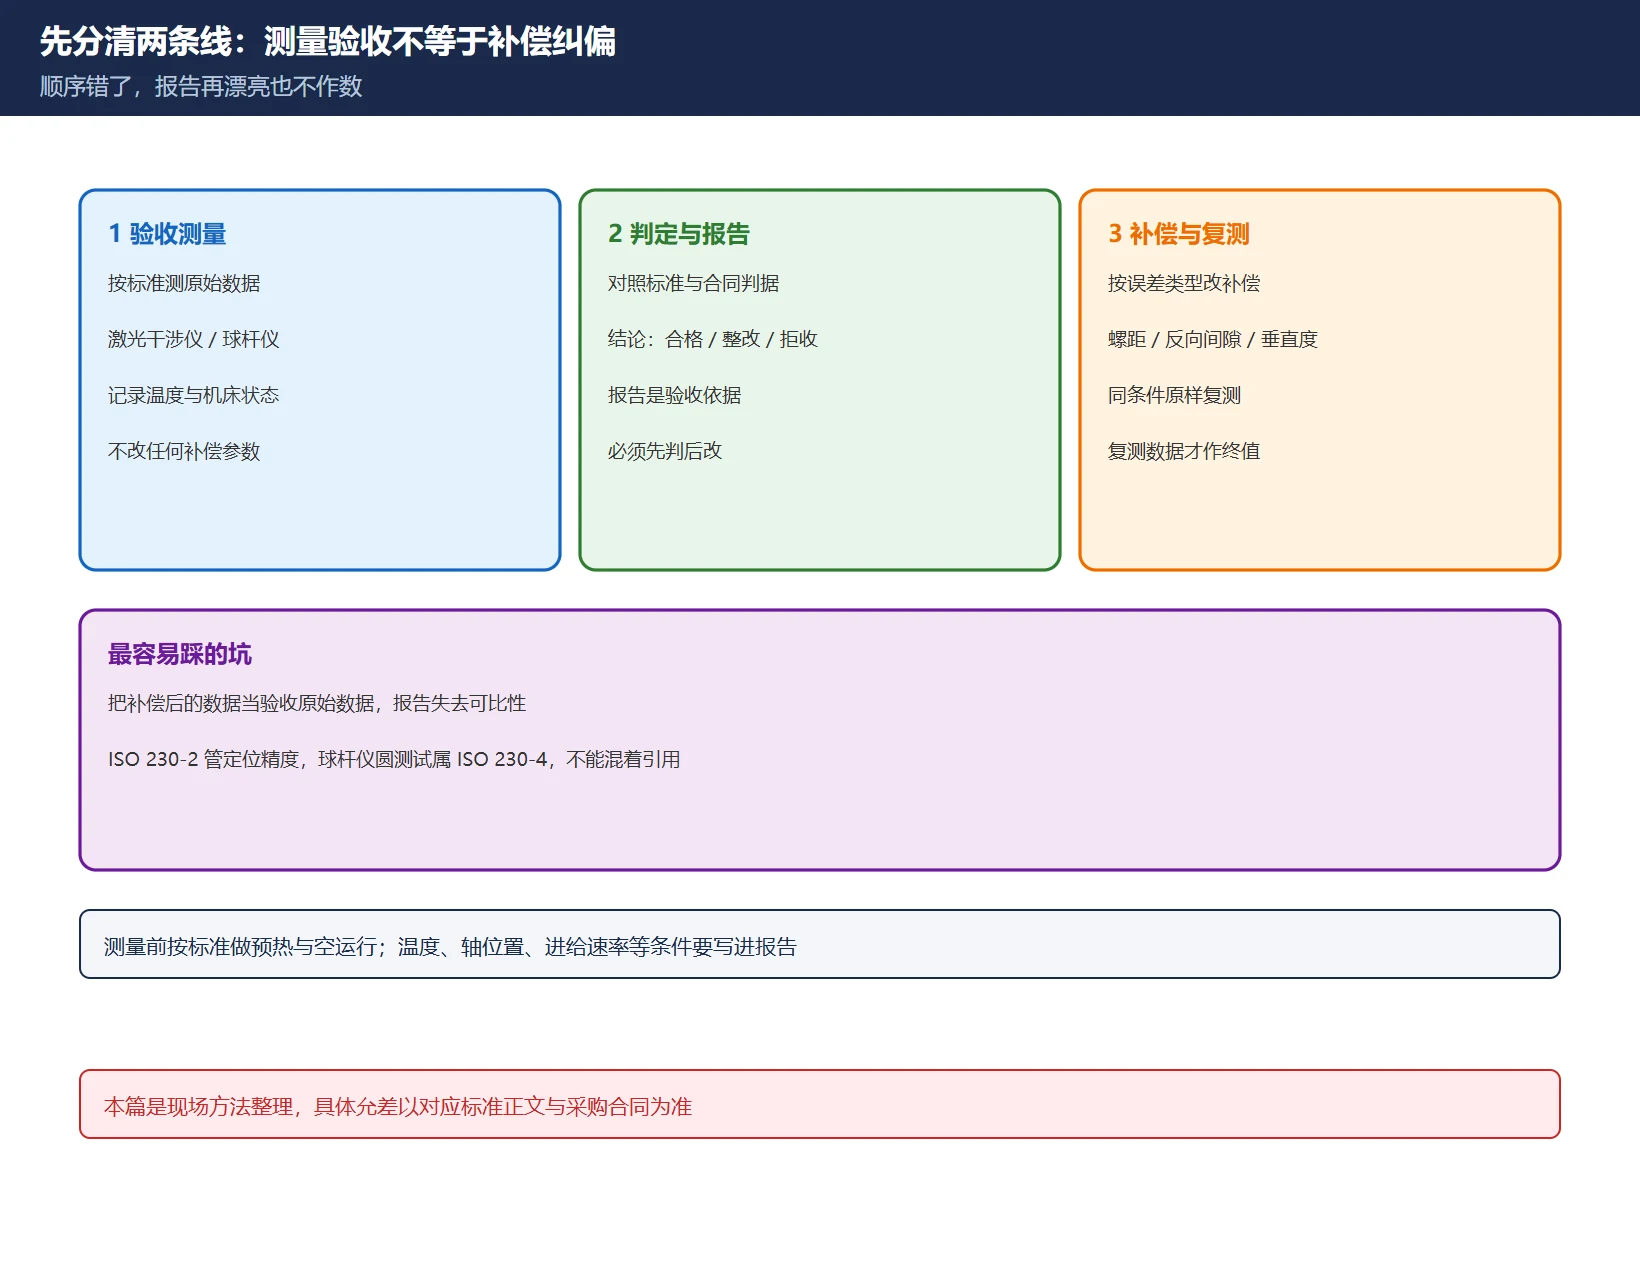
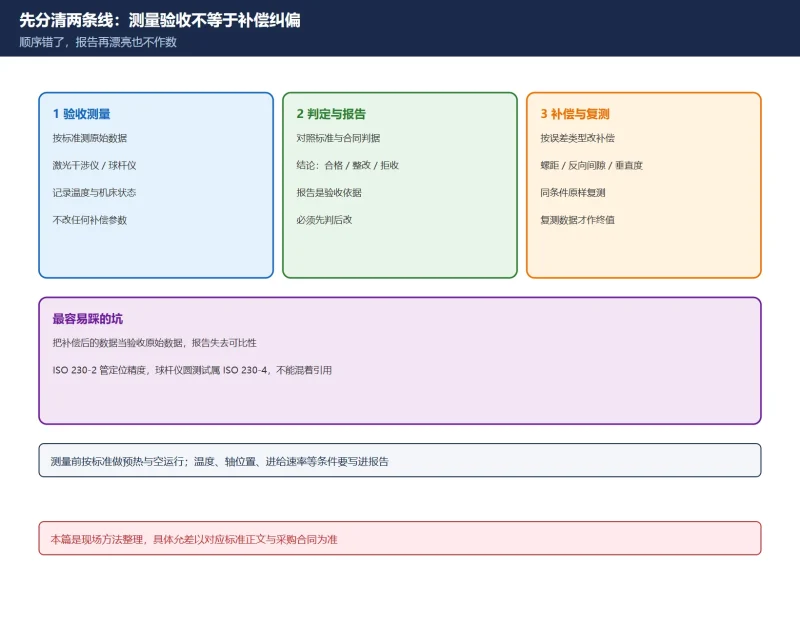
现场最常见的返工,是「测都没测明白就先去改参数」。正确的四条线是:
- 验收测量:在约定的热状态、进给与测试平面下,取得原始数据。球杆仪、激光干涉仪、千分表都属这一层。
- 报告判定:按选定的标准算出指标(定位偏差、重复定位、反向误差、圆度偏差等),与合同允差比对。
- 误差补偿:确认为系统性、可重复、且在补偿能力范围内的误差,才写入螺距误差补偿、反向间隙补偿等参数。
- 复测验证:补偿后必须用同一种方法重测一次,否则无法证明改好了。
站内的FANUC 螺距误差补偿 3620–3624 全流程和反向间隙补偿 1851 怎么设都属于第 3 步;本篇只管第 1、2、4 步。测量不合格不等于该改参数——反向尖峰可能来自丝杠支承轴承预紧松动,垂直度超差可能来自基础水平变化,这些改补偿只会把问题藏起来。
| 层次 | 做什么 | 输出物 | 常见工具 |
|---|---|---|---|
| 测量 | 取原始数据 | 原始曲线 / 点位偏差 | 球杆仪、激光干涉仪、千分表 |
| 判定 | 按标准算指标 | 验收报告 | 仪器配套分析软件 |
| 补偿 | 改 CNC 参数 | 补偿表变更记录 | 系统补偿画面 |
| 验证 | 同法复测 | 复测对比报告 | 与测量同款仪器 |
表 1 测量、判定、补偿、验证四层分工
二、标准对照:ISO 230-2 与 ISO 230-4 不是一回事
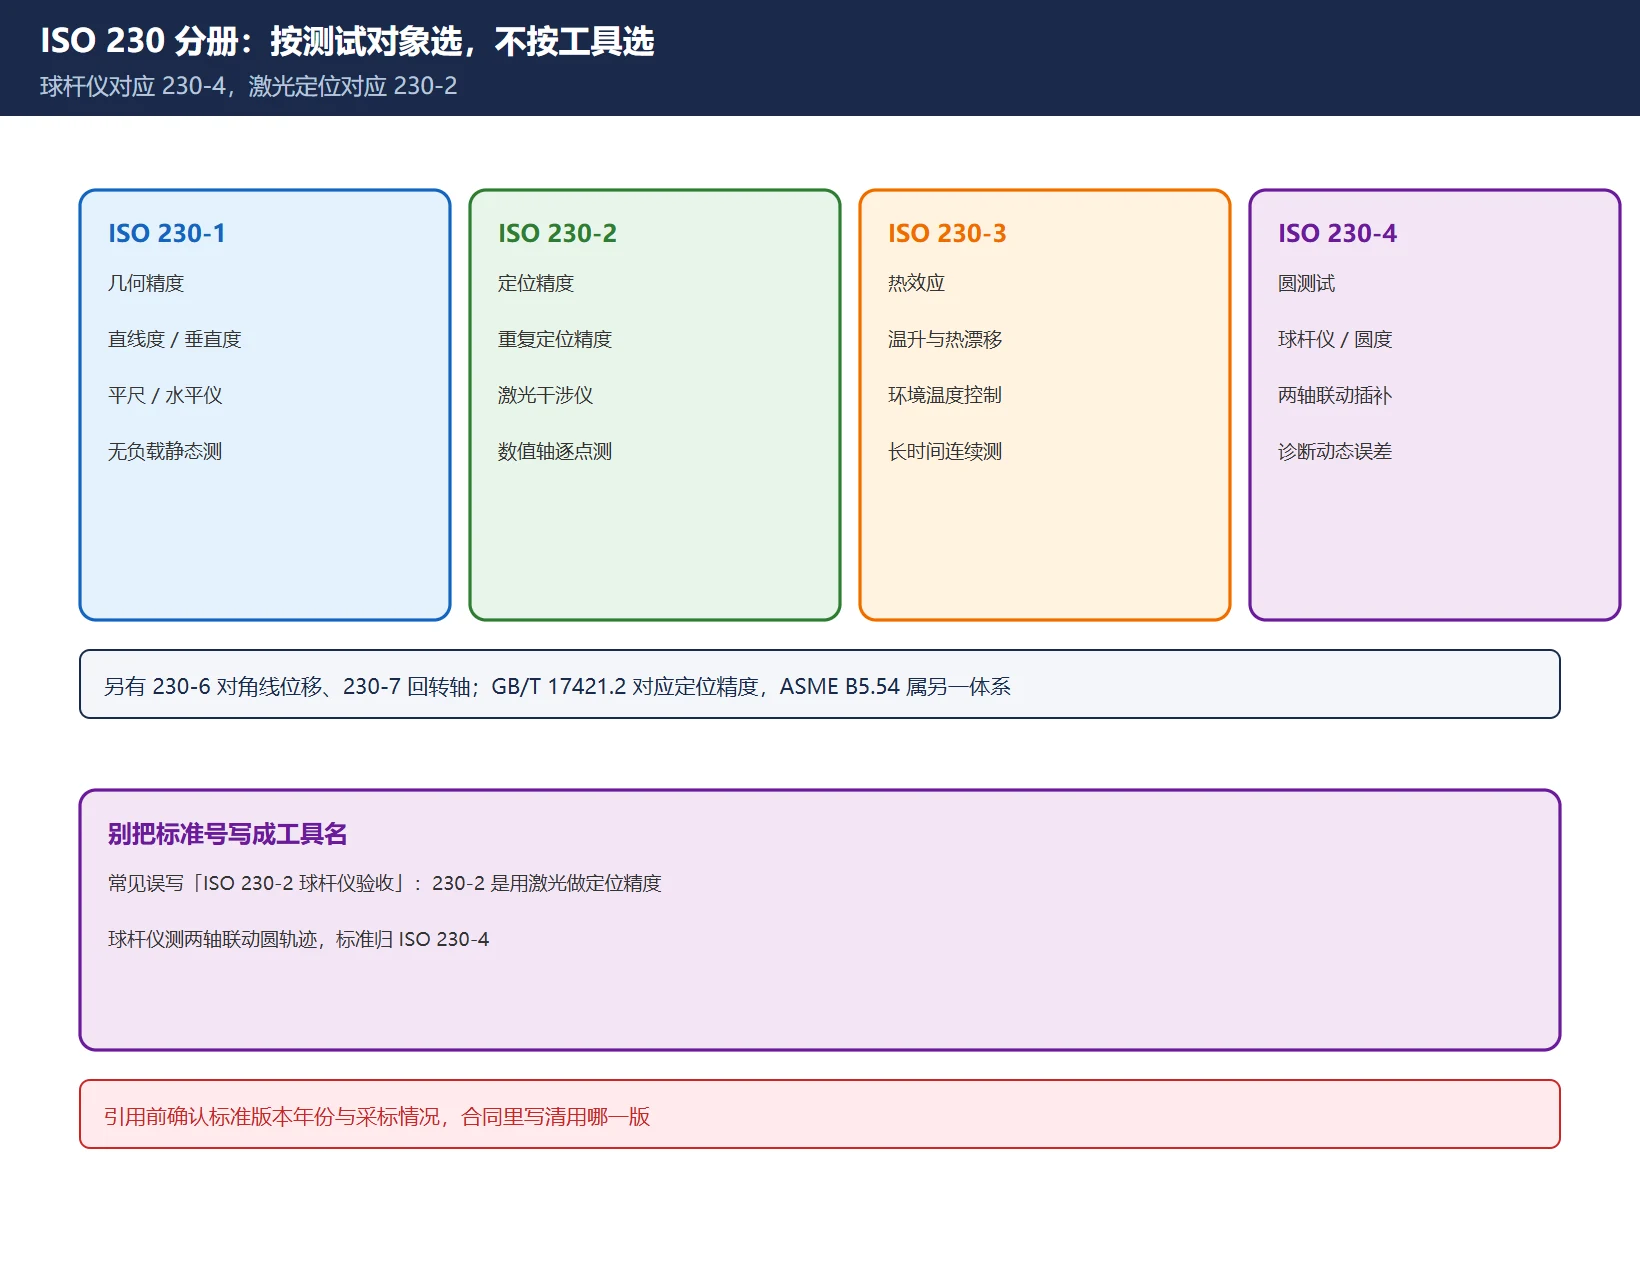
很多「机床精度检验标准」文章把 ISO 230-2 当成万能标准,一提到球杆仪也往上套。实际 ISO 230 是系列标准,按测试对象分册:
| 标准 | 测什么 | 主要工具 | 典型输出 |
|---|---|---|---|
| ISO 230-1 | 无载几何精度(直线度、平面度、垂直度、平行度) | 精密水平仪、角尺、激光镜组 | 几何误差值 |
| ISO 230-2 | 数控轴定位精度与重复定位 | 激光干涉仪 | A、R↑/R↓、反向误差 B、系统偏差 E |
| ISO 230-3 | 热效应(温升、环境引起的漂移) | 位移传感器 | 热漂移曲线 |
| ISO 230-4 | 圆测试 / 轮廓(联动)精度 | 伸缩式球杆仪 | 圆度偏差、各类动态误差诊断 |
| ISO 230-6 | 体对角线位移(体积精度快速筛查) | 激光跟踪仪 / 对角测试 | 体积误差 |
| ISO 230-7 | 回转轴几何精度 | 测试芯棒 / 激光 | 回转中心误差 |
表 2 ISO 230 系列分工(按测试对象选分册)
对应关系上:GB/T 17421.2 对应 ISO 230-2(定位精度),所以国内验收单写「按 GB/T 17421.2」时,指的是激光干涉仪逐点测定位,不是球杆仪圆测试。北美体系常见 ASME B5.54(加工中心性能评定,历史上含圆测试内容)与 ASME B89.1.12(线性轴定位评定),德系还有 VDI/DGQ 3441(统计法),日系有 JIS B 6336 / 6338。不同标准的测点数、循环次数、趋近方向与环境温度带并不相同,同一台机床按不同标准算出的数值不能直接比较,验收前必须先在合同里写死用哪一版。
需要查具体章节时,按标准号在官方标准发行渠道或随机验收资料里检索即可;查西门子报警章节的方法可参看840D sl 诊断手册官方入口与章节导航,同样是「先定版本再翻章节」的思路。
三、球杆仪标准作业六步
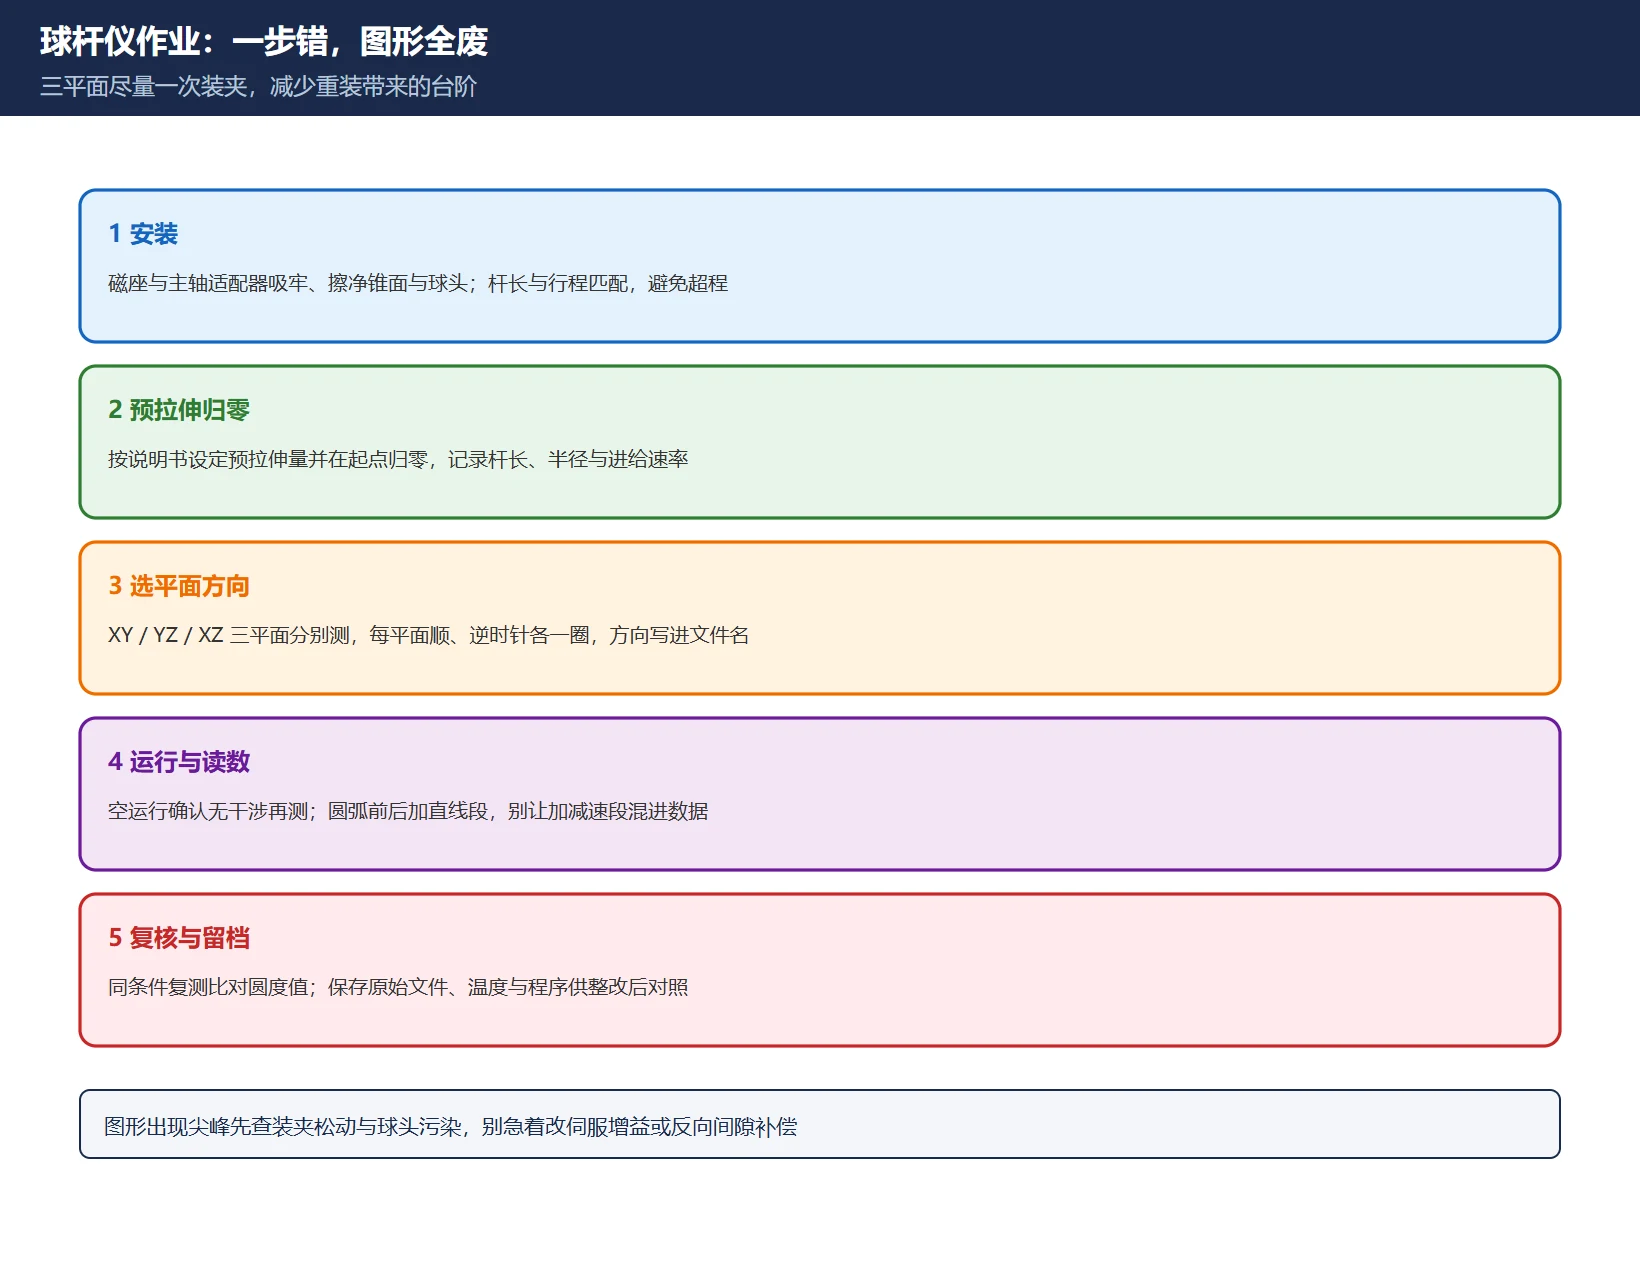
以伸缩式球杆仪(如 Renishaw QC20-W)为例,标准作业可拆成六步。具体杆长、进给与程序以仪器手册和随机测试模板为准,下面是顺序与判读逻辑,不是可以直接照抄的参数表:
- 安装:一个精密磁力表座固定在工作台/中心座,另一端接主轴或主轴箱适配器;两个精密球以机械定位方式落进磁性球碗。
- 预拉伸:按仪器规定的标称长度设定杆长并预拉伸,让传感器工作在线性区中段。
- 归零:在测量起点做基准读数,确认半径基准值稳定。
- 选平面:XY / YZ / XZ 三个正交平面都要测。无线球杆仪可通过单一参考点完成三平面测试,老式有线设备通常每平面重新装夹。
- 选杆长:一般取机床该方向行程的约三分之一到二分之一,并保证圆轨迹完全落在行程内、不撞限位、不越过行程软限位。
- 顺/逆时针各一圈:两向都测才能把反向相关误差分离出来;同时按加工实际进给复测,因为伺服动态误差随进给变化。
表 3 球杆仪六步作业与每步要防的错
装夹与测试前必须让机床达到正常热状态,安全防护门按仪器要求处理;不要在自动加工中装拆球杆仪。测试程序一般由仪器软件生成,不要手改圆弧插补段,否则测到的是程序误差而非机床误差。
四、误差判读:官方七类,不是「十五项固定清单」
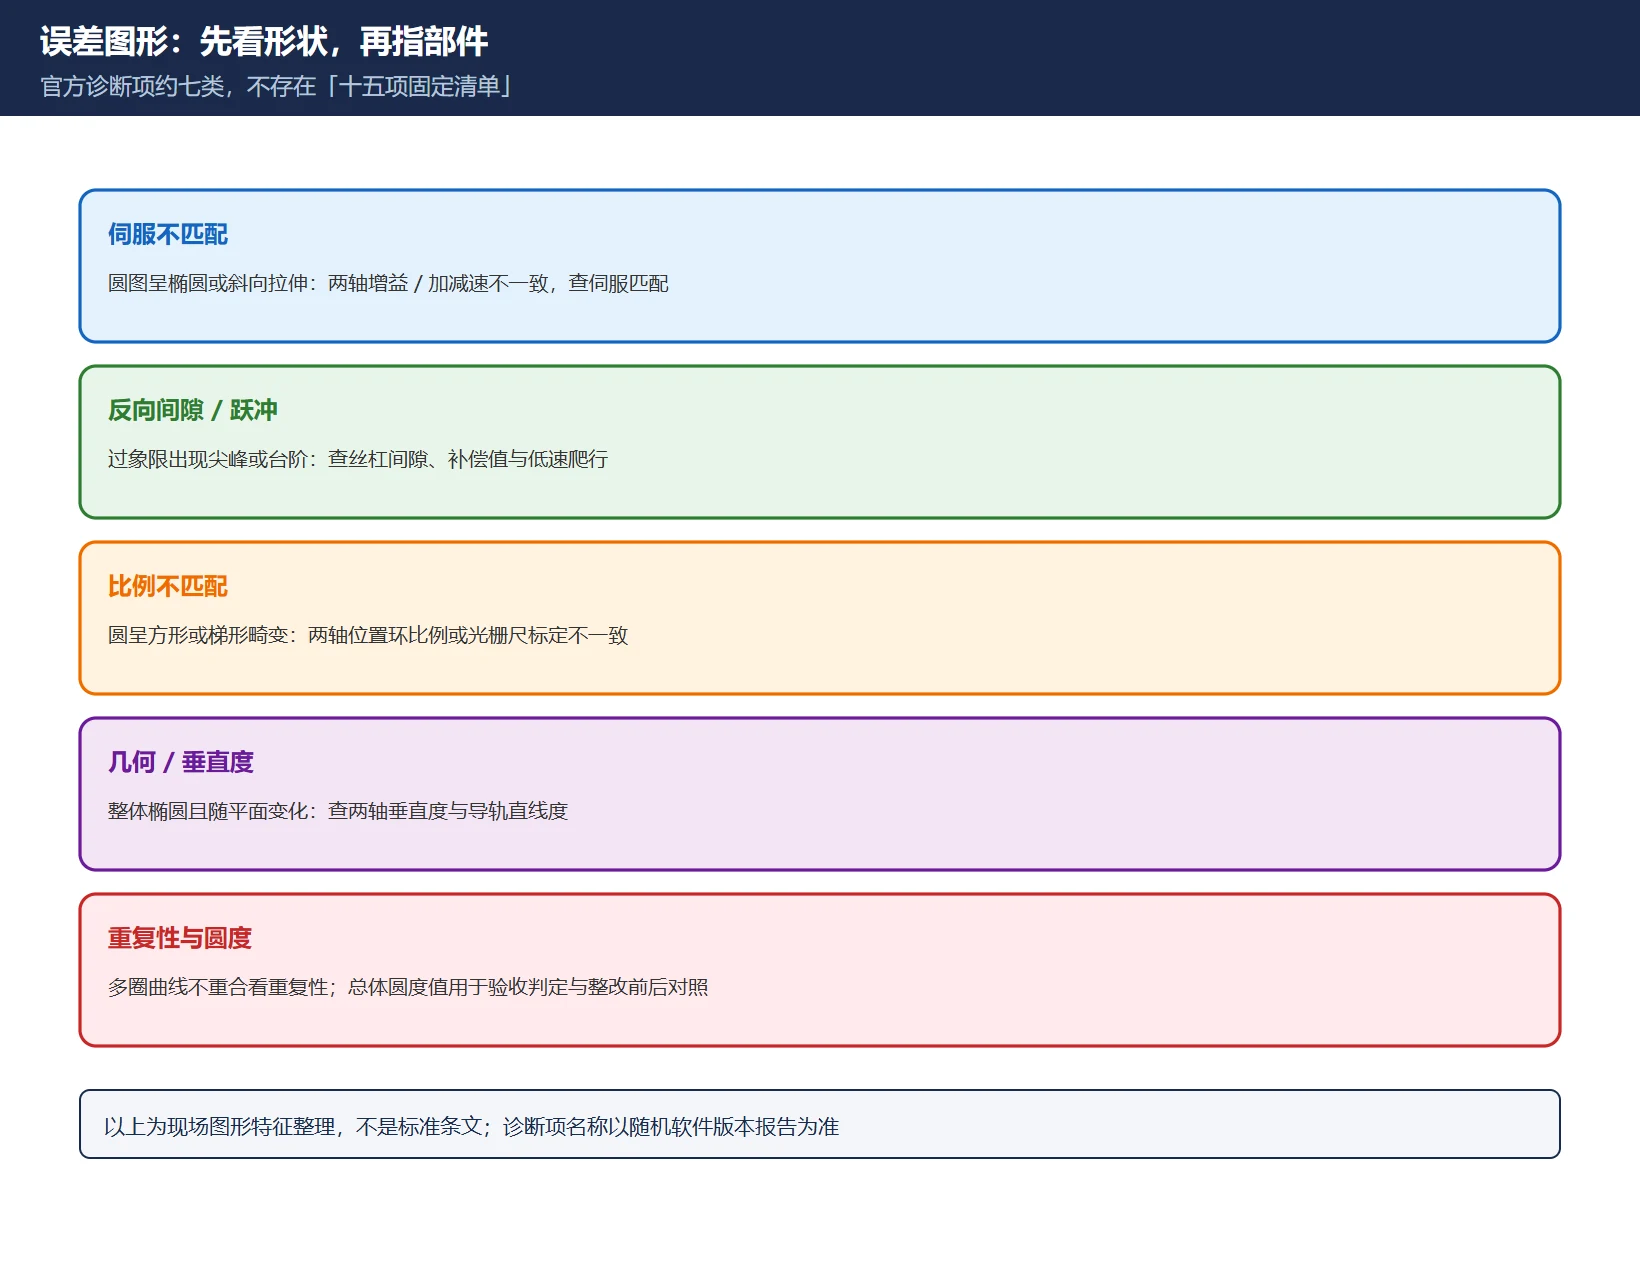
网上流传的「球杆仪一次测出 15 项误差」是营销口径,Renishaw 官方资料列出的是有限的几类核心诊断量:伺服不匹配(servo mismatch)、爬行/粘滑(stick-slip)、反向间隙(backlash)、重复精度(repeatability)、比例不匹配/刻度误差(scale mismatch)、机床几何误差(machine geometry),外加一个总体圆度误差值(circularity)。不同软件版本会再细分出反向跃冲、周期误差等图形特征,但没有全行业统一的「15 项」清单,报告里写了也说不清依据。
真正有用的是「图形特征 → 指向部件」这条判读链:
| 图形特征 | 常见指向 | 先查什么 |
|---|---|---|
| 过象限处出现尖峰 | 反向间隙 / 反向跃冲 | 丝杠支承轴承、联轴器、反向间隙补偿值 |
| 圆整体拉成椭圆 | 两轴比例不匹配或垂直度超差 | 光栅/编码器反馈比例、轴垂直度、基础水平 |
| 双向轨迹呈分离的双圆 | 伺服增益不匹配 / 跟随误差差异 | 两轴伺服增益、加减速时间常数 |
| 轮廓上出现周期性波纹 | 丝杠周期误差 / 爬行 | 丝杠、导轨润滑、导轨预紧 |
| 圆度整体偏大但形状无明显特征 | 综合几何与动态误差 | 先做几何精度,再复测动态 |
| 三平面结果差异明显 | 该平面两轴的几何关系问题 | 对应平面的垂直度与直线度 |
表 4 球杆仪图形特征与排查指向(现场整理,非标准条文)
🚨 判读铁律:图形只告诉你「哪一类误差占主导」,不能替代单轴测量。怀疑定位或螺距问题时,仍要回到激光干涉仪;怀疑尺寸波动源时,用加工尺寸忽大忽小的四条线分离法把机械、反馈、工艺、基准分开。
五、激光干涉仪:定位精度与垂直度两条线
激光干涉仪在验收中承担两类不同任务,别混在一次装夹里想当然:
- 定位精度 / 重复定位(ISO 230-2):沿单轴在全行程内按约定测点数、正反向多循环测量,得到定位偏差、重复定位、反向误差与系统偏差;系统偏差曲线才是生成螺距误差补偿表的依据。环境温度、气压、湿度与机床温度必须记录并做波长修正,通常在 20 °C 附近的控制环境下进行。
- 几何误差(直线度、垂直度等):换用直线度镜组、角度镜组或光学直角件,测的是几何关系,测点与评定方法与定位测试不同。垂直度也可用精密角尺配测微表粗测。
「用圆测试反推垂直度」属于间接方法,优点是快,缺点是耦合了伺服动态误差;光学直角件法更直接但装调耗时。两者取舍看验收目的:周期性健康监测用圆测试,交付验收以合同指定的直接测量法为准。镜组安装误差、死程误差与环境补偿都会进结果,修正方法以仪器手册为准,不套用别台机器的经验值。
表 5 激光干涉仪两类任务与测量条件差异
六、判据怎么写:标准、等级与合同
验收报告最容易出问题的不是数值,而是「没写清按哪个标准、哪一版、什么条件」。一份能站得住的判据至少包含:
| 要素 | 必须写清的内容 |
|---|---|
| 标准与版本 | ISO 230-2 / GB-T 17421.2 / ISO 230-4 / ASME B5.54 等,含年份版本 |
| 测试范围 | 全行程还是局部行程、测点数与分布、循环次数 |
| 趋近方向 | 单向还是双向(双向更严,对反向间隙敏感) |
| 环境条件 | 温度及波动、热状态、预热时长、补偿是否开启 |
| 允差来源 | 合同约定 / 机床出厂验收单 / 采购技术协议 |
| 不确定度 | 仪器校准有效期与测量不确定度说明 |
表 6 验收判据六要素
🚨 本文不给统一允差数字。网上那些「圆度 ≤ 4 µm 合格」之类阈值来自特定机型与特定条件,换一台机床、换一个杆长与进给就不成立,照抄会造成误判或纠纷。允差只能来自合同、随机验收单或机床厂技术协议;对应改动参数前先做完整备份的流程,验收前也应先导出当前补偿表留档。
七、验收结论三档与整改顺序
测完要给结论,建议统一写成三档,避免「基本合格」这类无法执行的表述:
| 结论档 | 判据 | 后续动作 |
|---|---|---|
| 合格 | 各项均在合同允差内,且复测一致 | 归档原始曲线、条件记录与仪器校准信息 |
| 需补偿 | 误差系统性、可重复、在补偿能力内 | 先备份 → 改补偿 → 同法复测 → 记录前后对比 |
| 需机械整改 | 误差随机、方向相关、或超出补偿能力 | 先查几何与机械(垂直度、水平、轴承、导轨、丝杠),整改后重测 |
表 7 验收结论三档判定
整改优先级是先几何、后定位、最后补偿:垂直度或基础水平没调好就去做螺距补偿,等于把机械问题写进参数表;反向间隙的机械部分没排除就加大补偿,会在反向处留下新的尖峰。每一轮整改后都要用同一台仪器、同一套条件复测,才能做前后对比。二手机床评估还应增加历史报告比对与撞机后的专项检查。
常见问题
球杆仪怎么使用?测哪些精度项目?
按「安装磁座与主轴适配器 → 预拉伸 → 归零 → 选 XY/YZ/XZ 平面 → 选杆长(约为该方向行程三分之一到二分之一)→ 顺逆时针各一圈」六步做,杆长、进给与程序以仪器手册和随机模板为准。测的是两轴联动的圆轨迹偏差,可诊断伺服不匹配、爬行、反向间隙、重复精度、比例不匹配与机床几何误差,并给出总体圆度误差值;不测单轴定位精度,也不测伺服参数。
机床精度检验标准是什么?ISO 230-2 查什么?
ISO 230 是系列标准,要按测试对象选分册:ISO 230-2 查数控轴的定位精度与重复定位,用激光干涉仪逐点测量,国内对应 GB/T 17421.2;球杆仪圆测试对应 ISO 230-4;几何精度看 ISO 230-1,热效应看 230-3,体对角线看 230-6,回转轴看 230-7。不同标准的测点数、循环次数与环境条件不同,数值不能跨标准直接比较,验收前须在合同里写死版本。
球杆仪测出来误差大怎么判断该修哪里?
先看图形特征再定部件:过象限尖峰查反向间隙与丝杠支承;椭圆查两轴比例不匹配或垂直度;双向分离成双圆查伺服增益匹配;周期性波纹查丝杠与导轨润滑/预紧。然后先排机械与几何,再考虑参数补偿;若怀疑单轴定位或螺距问题,改用激光干涉仪按 ISO 230-2 复测,不要只凭球杆仪图形改补偿。每轮改动后同法复测并留档。
最后更新:2026-11-10

























暂无评论内容