


一、先纠正一个误区:1010–1024 不是发那科原厂报警号
现场最常见的做法是:屏幕上跳出「1010」,翻发那科的维修说明书——翻遍也查不到。原因很简单:1010–1024 根本不是发那科定义的报警,而是这家机床厂自己定义的。
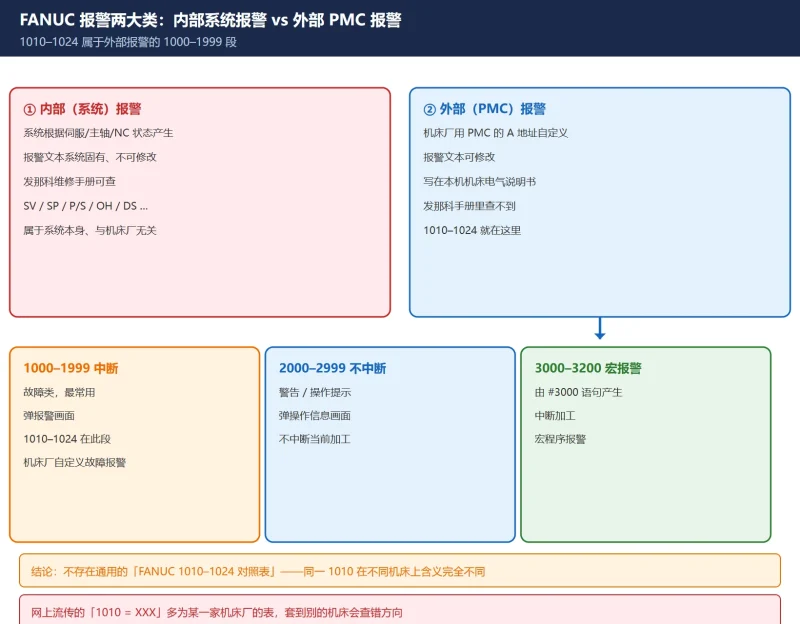
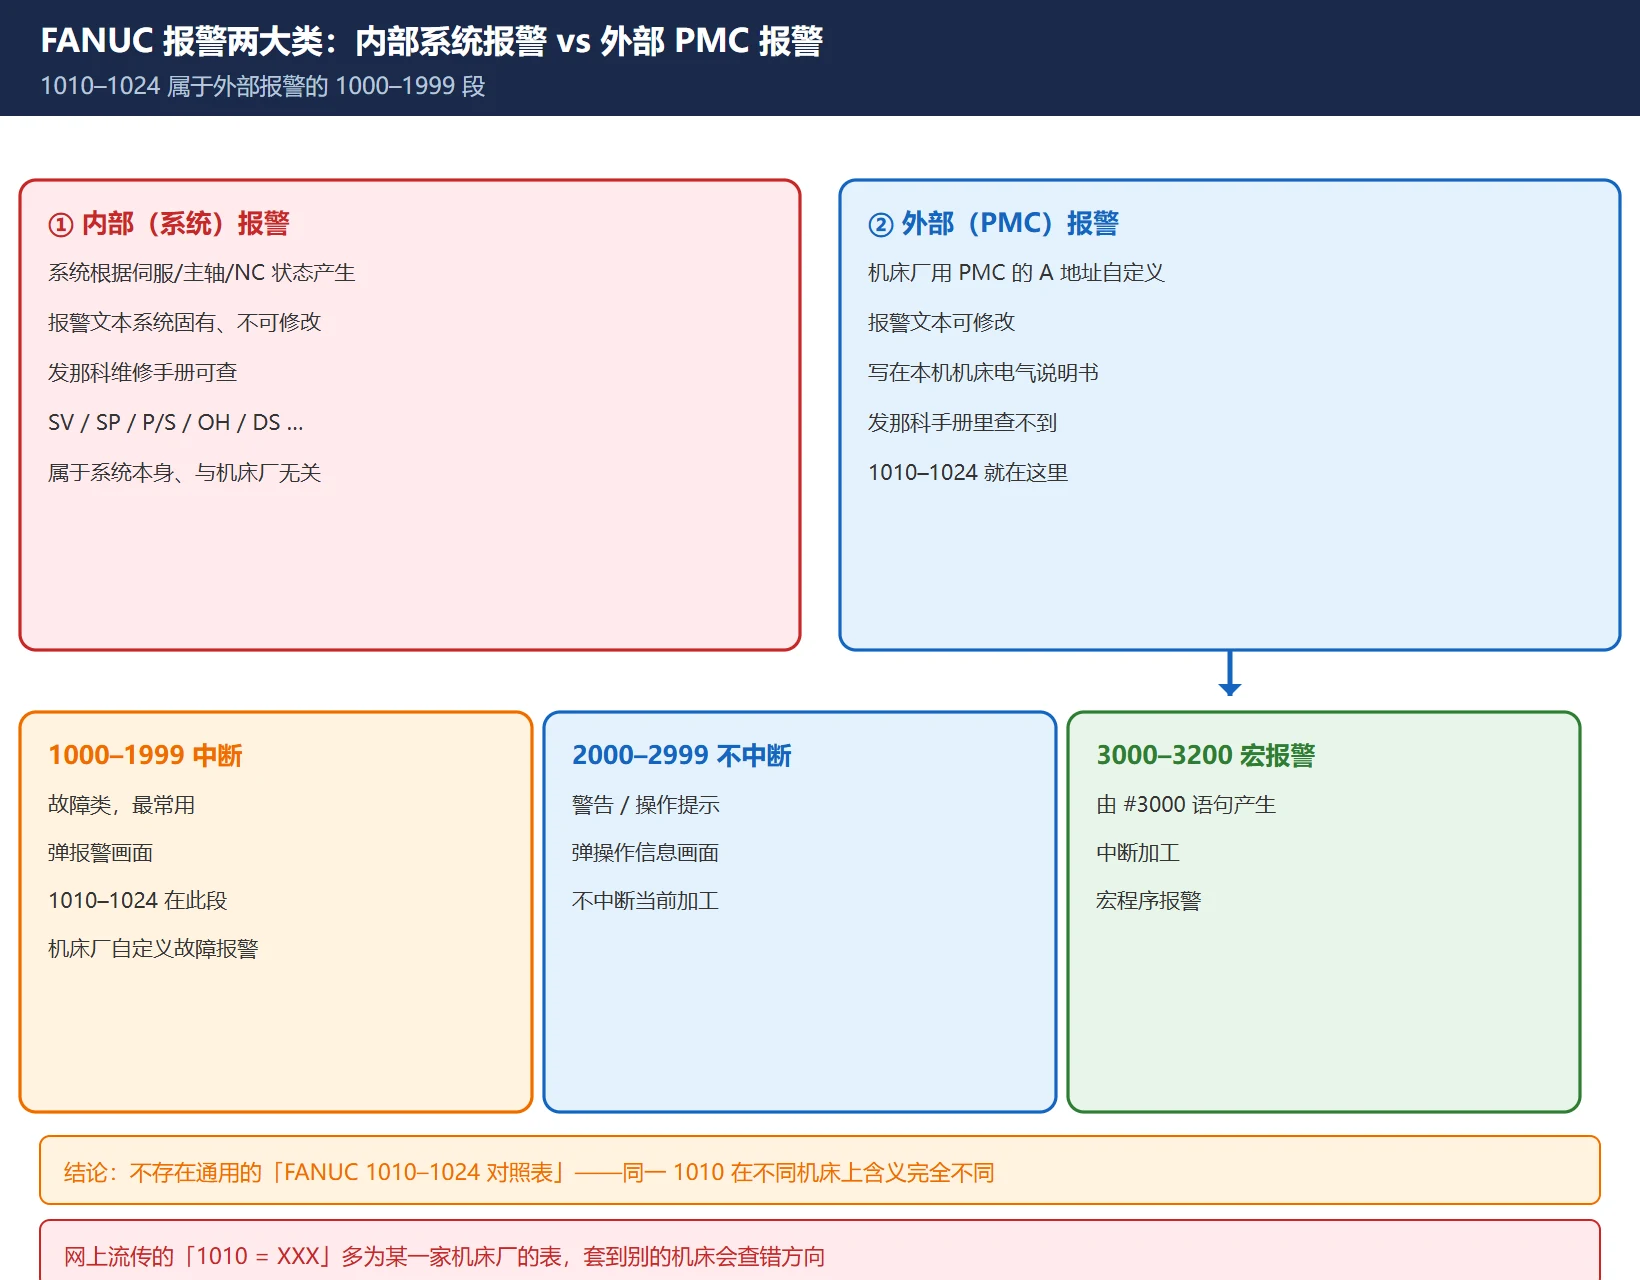
FANUC 的报警分两大类:
- 内部(系统)报警:系统根据它控制的对象(伺服放大器、串行主轴放大器、NC 本体等)的运行状态产生,报警文本是系统本身固有、不可修改的,这类在发那科维修说明书里查得到(SV、SP、P/S、OH、DS 等)。
- 外部报警(也叫外围报警 / PMC 报警):机床厂针对自己设计的机床外围部件,通过 I/O 单元和 PMC 程序产生的报警文本。这些由机床厂或用户自定义,可以修改,写在随机附带的机床电气说明书里,发那科手册里不会有。
外部报警按报警号又分三种,这个划分决定了报警发生时系统会做什么:
| 报警号段 | 系统行为 | 显示位置 | 说明 |
|---|---|---|---|
| 1000–1999 | 中断当前操作 | 报警画面 | 故障类,最常见的就是这一族 |
| 2000–2999 | 不中断当前操作 | 操作信息画面 | 警告 / 操作提示类 |
| 3000–3200 | 中断当前操作 | 报警画面 | 宏程序报警(由 #3000 语句产生) |
1010–1024 落在 1000–1999,属于会中断加工的机床厂自定义故障报警。所以结论是:
🚨 不存在一份通用的「FANUC 1010–1024 报警对照表」。同一个 1010,在这台机床上是刀库刀套不到位,在另一台上可能是主轴松刀开关没信号,在第三台上可能是「检测出刀具损坏」。网上流传的很多「FANUC 报警 1010 = XXX」列表,其实是某一家机床厂的表,套到别的机床上会查错方向。
二、机制:PMC 的 A 地址是怎么变成报警号的
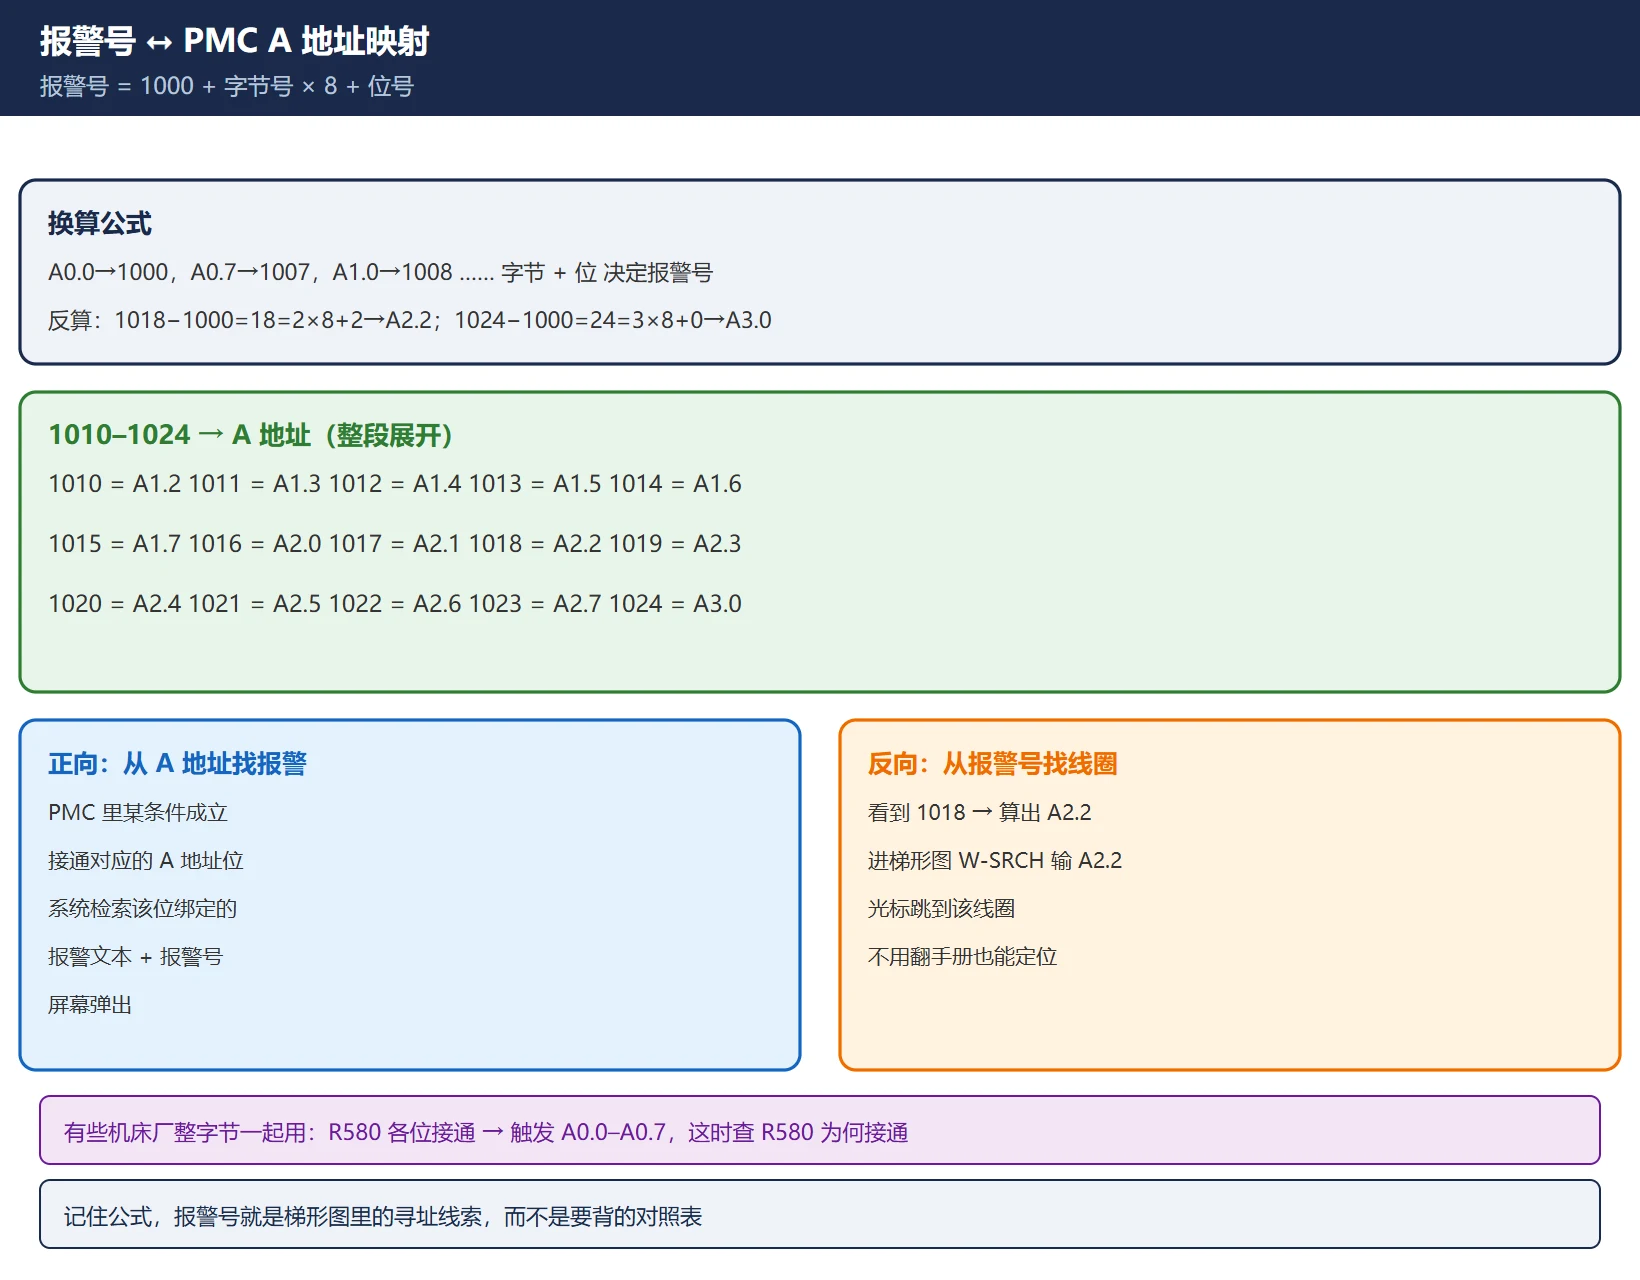
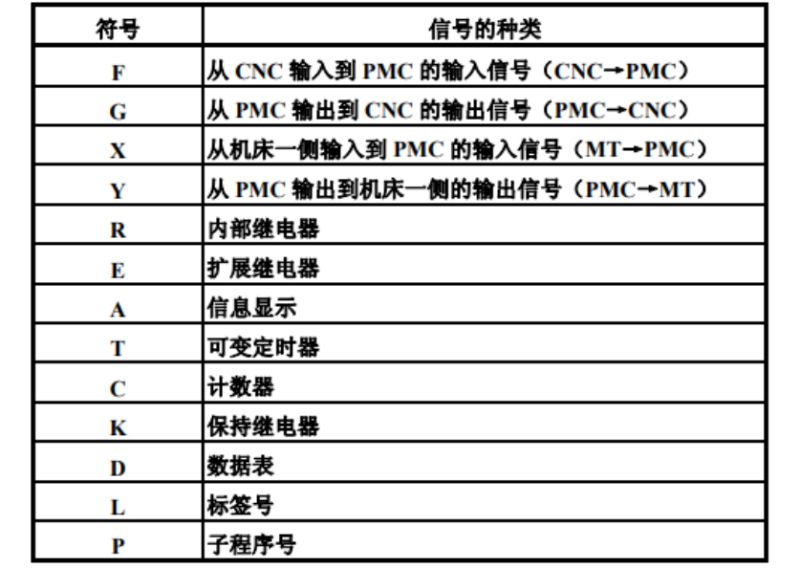
外部报警靠 A 地址触发。FANUC 的 PMC 地址包括 X、Y、R、K、D、T、C、A,其中 A 地址专门用做「信息请求地址」:
- A 地址按位使用,每一位对应报警列表里的一条信息;
- PMC 程序里某个条件成立 → 接通对应的 A 地址 → 系统检索到与之绑定的报警文本和报警号 → 屏幕弹出该报警。
报警号与 A 地址的对应是固定的:
报警号 = 1000 + 字节号 × 8 + 位号即 A0.0 → 报警 1000,A0.7 → 报警 1007,A1.0 → 报警 1008,以此类推。把 1010–1024 这一窗口展开就是下面这张表:
| 报警号 | A 地址 | 报警号 | A 地址 | 报警号 | A 地址 |
|---|---|---|---|---|---|
| 1010 | A1.2 | 1015 | A1.7 | 1020 | A2.4 |
| 1011 | A1.3 | 1016 | A2.0 | 1021 | A2.5 |
| 1012 | A1.4 | 1017 | A2.1 | 1022 | A2.6 |
| 1013 | A1.5 | 1018 | A2.2 | 1023 | A2.7 |
| 1014 | A1.6 | 1019 | A2.3 | 1024 | A3.0 |
反过来算也很有用:看到 1018 → 1018 − 1000 = 18 = 2×8 + 2 → A2.2;看到 1024 → 24 = 3×8 + 0 → A3.0。知道报警号就能直接算出该去梯形图里找哪个线圈。
三、反查四步法:说明书丢了也能定位
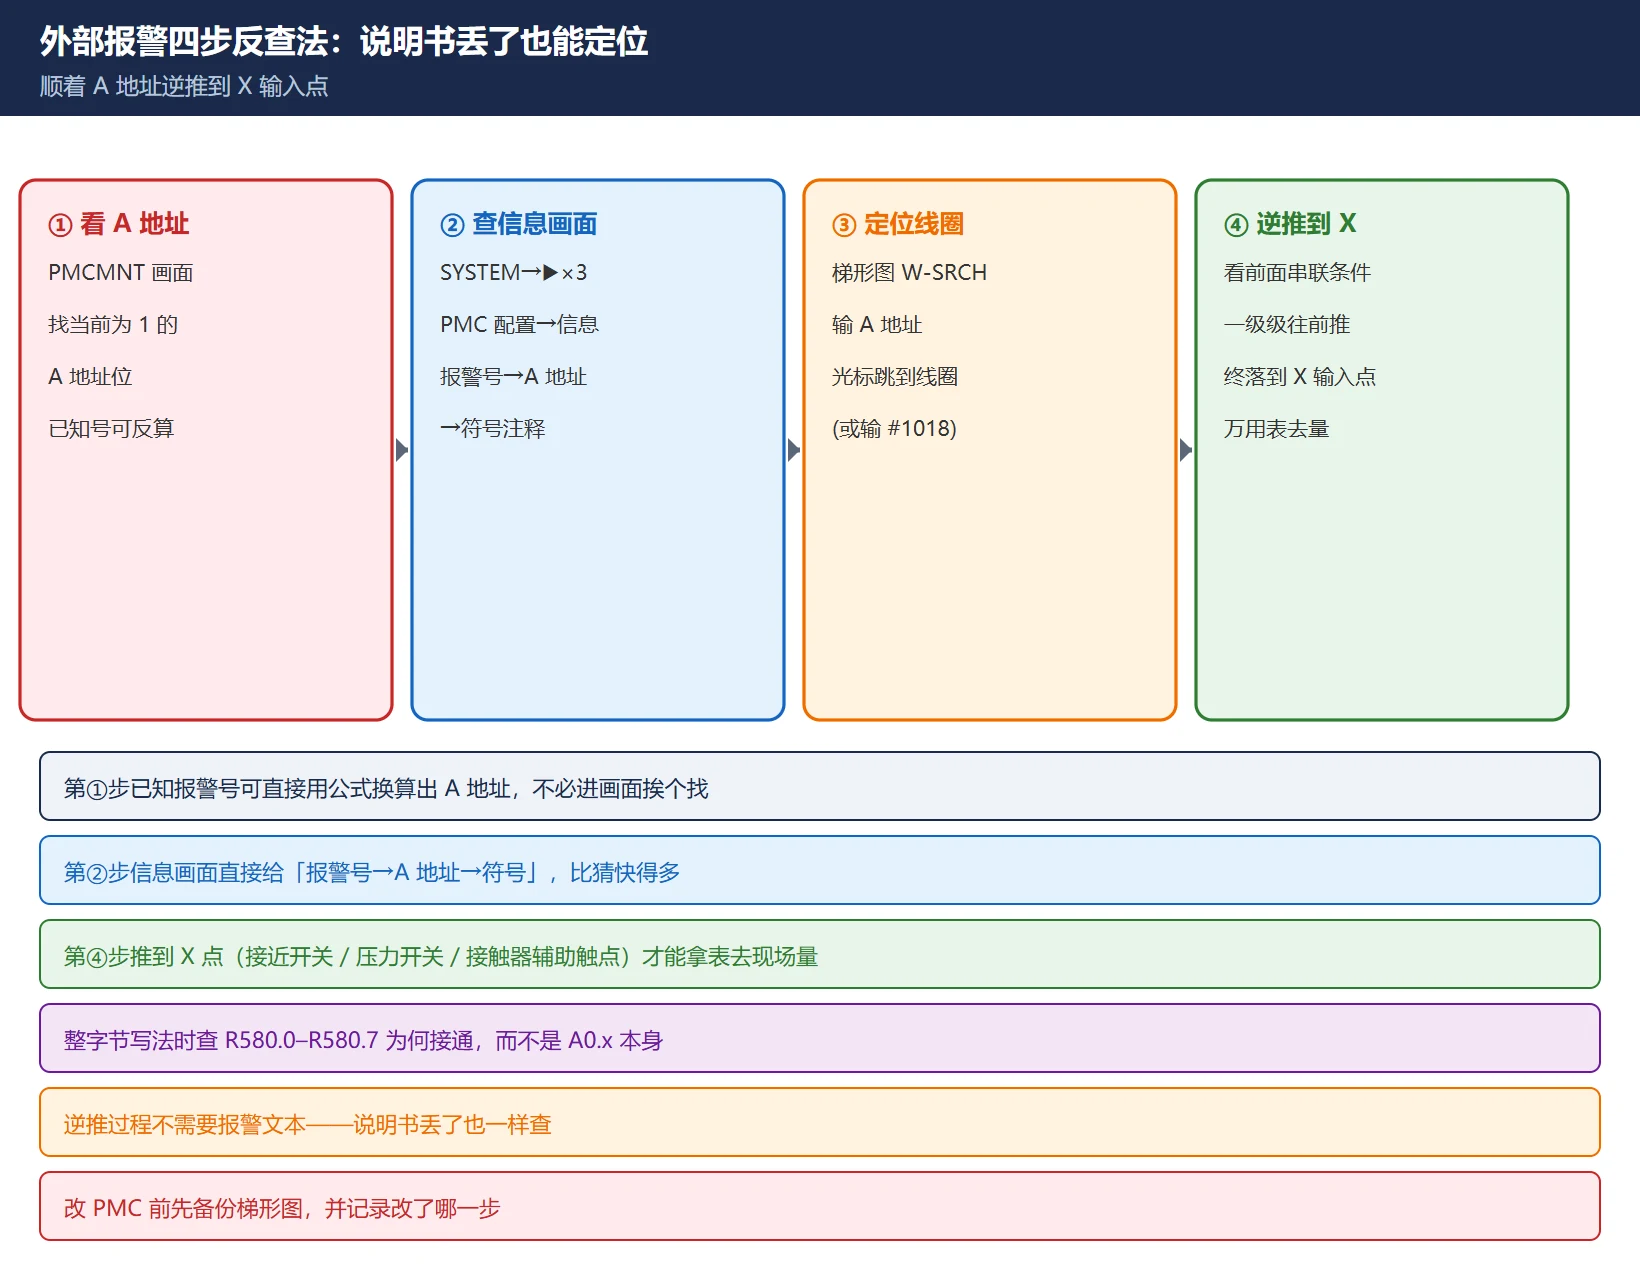
说明书丢失是常态。真正管用的方法不是背对照表,而是顺着 A 地址反查梯形图。四步:
第 1 步:看哪个 A 地址接通了
进 PMC 维护(PMCMNT)画面,找当前为 1 的 A 地址。已知报警号可直接按上一节公式换算。
第 2 步:查「信息」画面拿对照
【MDI】 → 【SYSTEM】 → 按三次 【▶】 → 【PMC 配置】 → 选 【信息】,可以看到报警号 → A 地址 → 符号(注释)的完整对应关系。这一步能直接拿到报警文本和符号注释,比猜快得多。
第 3 步:梯形图里定位该线圈
在梯形图画面按 【W-搜索】,可以直接输入 A 地址(如 A2.2)或报警号(如 #1018),光标会跳到对应线圈。
第 4 步:逆推触发条件,直到 X 输入点
看线圈前面串联的条件,一级一级往前推,最后一定会落到某个 X 输入信号(接近开关、压力开关、接触器辅助触点等)。推到 X 点,就可以拿万用表去现场量了。
🚨 有些机床厂不是一个位对应一条,而是整个字节一起用:先找一个 A 字节,再看它与某个 R 地址的关系。典型写法是「R580 的每一位接通 → 触发 A0.0–A0.7 对应报警」,这时要查的是 R580.0–R580.7 为什么会接通,而不是 A0.x 本身。
四、真实对照:四台机床的 1010–1024 完全不同
下面四个来源都是真实机床厂 / 现场整理的表,把它们并排放在一起,「同号不同义」一目了然。
| 报警号 | 机床厂 A(Sharp 立式加工中心电气手册) | 机床厂 B(国内某斗笠式刀库机型) | 机床厂 C(某加工中心报警说明) | 机床厂 D(某小型加工中心 PMC 表) |
|---|---|---|---|---|
| 1010 | ATC ALARM FOR POT DOWN(刀套下) | MAG NOT BACK(斗笠刀库退回不到位) | CHECK TOOL UNCLAMP LS(检查主轴松刀开关) | 检测出刀具损坏 |
| 1011 | ATC ALARM FOR ARM 60(刀臂 60°) | ATC MOTOR OL(刀库马达过载) | CHECK TOOL CLAMP LS(检查主轴夹刀开关) | 相同组内所有刀具都已被使用 |
| 1012 | ATC ALARM FOR TOOL UNCLAMP(主轴松刀) | COOLANT MOTOR OL(切削液马达过载) | CHECK ARM BRAKE SENSOR(刀臂刹车开关) | 处在换刀区域内 |
| 1013 | ATC ALARM FOR ARM 180(刀臂 180°) | CHIP CONVEYOR OL(排屑机马达过载) | 4TH AXIS CLAMPED(第四轴在夹状态) | 设定值有误 |
| 1014 | ATC ALARM FOR TOOL CLAMP(主轴夹刀) | — | CHECK ARM U/C SENSOR(刀臂未在原点) | APC 报警 |
| 1017 | — | SPINDLE NOT ORIENTATION(主轴没有定位) | — | 主轴旋转按钮异常 |
| 1018 | — | ARM NOT IN ORIGIN(刀臂无信号) | — | 接点熔敷(换刀区域开关) |
| 1020 | ATC STAND-BY FOR POT UP | TOOL NOT INPOSITION(刀库没定位,未感应到计数信号) | — | 继电器异常(MCC 控制 KA16) |
| 1022 | ATC STAND-BY FOR TOOL CLAMP | TOOL POT POSITION ERROR(刀套未停在正确位置) | — | 继电器异常(急停 KA01) |
| 1023 | ATC STAND-BY FOR TOOL UNCLAMP | TOOL MAG DON'T ROTATION(刀库没转) | — | 继电器异常(运转准备 KA12) |
| 1024 | ATC STAND-BY FOR ARM 0(刀臂在原点) | TOOL MAG RUNNING DON'T STOP(刀库运转未停止) | — | 继电器异常(前门锁紧 KA15) |
三个必须记住的结论:
- 同一个 1010,四种完全不同的含义。最夸张的是机床厂 D:1024 = 继电器异常(前门锁紧 KA15),跟刀库一点关系都没有——它只是恰好排在 1010–1024 这个窗口里。所以「1010–1024 就是刀库报警」这个前提本身就是错的。
- 1010–1024 这一段常常混排非 ATC 内容。上面机床厂 B 的 1012/1013 是切削液和排屑机过载,跟换刀无关。别看到 1010 段就只盯着刀库查。
- 别家机床厂的表不能套用。正确做法永远是:用报警号算出 A 地址 → 查本机梯形图。
注:机床厂 A 的手册里 1017–1019 这一段没有列出(直接跳到 1020),这也说明号段内的编号本身可能不连续,缺号是正常的。
五、语义族:1010–1024 里最常见的是哪几类
虽然各家定义不同,但机床厂把 ATC 相关报警塞进 1010–1024 时,内容基本逃不出下面几族。先看懂报警文本落在哪一族,排查方向就不会偏。
| 语义族 | 典型报警文本关键词 | 该查什么 |
|---|---|---|
| 刀套上/下 | POT UP / POT DOWN / MAG NOT BACK | 刀套气缸、上/下位接近开关、电磁阀 |
| 刀臂位置 | ARM 0 / ARM 60 / ARM 180 / ARM −60 / ARM NOT IN ORIGIN | 刀臂原点开关、角度检测开关、刹车 |
| 主轴松/夹刀 | TOOL UNCLAMP / TOOL CLAMP / SP. NOT CLAMP | 松夹刀接近开关、拉刀爪、打刀缸气压 |
| 主轴定向 | SPINDLE NOT ORIENTATION | 主轴编码器 / 定向参数 / M19 |
| 刀库转位 | MAG DON'T ROTATION / RUNNING DON'T STOP / NOT INPOSITION | 刀库电机、正反转接触器、刀库计数开关 |
| 刀具号 | TOOL NO. NOT SETTING / TOOL NO. > MAX / 刀具破损 | 刀号数据表、刀具寿命管理、对刀仪 |
| 电机过载 | ATC MOTOR OL / COOLANT MOTOR OL / CHIP CONVEYOR OL | 热继电器、空气开关、机械卡死 |
六、现场排查顺序:按机构走,别按报警号猜
换刀是一串有先后顺序的动作,报警只是告诉你「卡在了哪一步」。所以真正高效的做法是先记住标准换刀时序,再判断卡点。
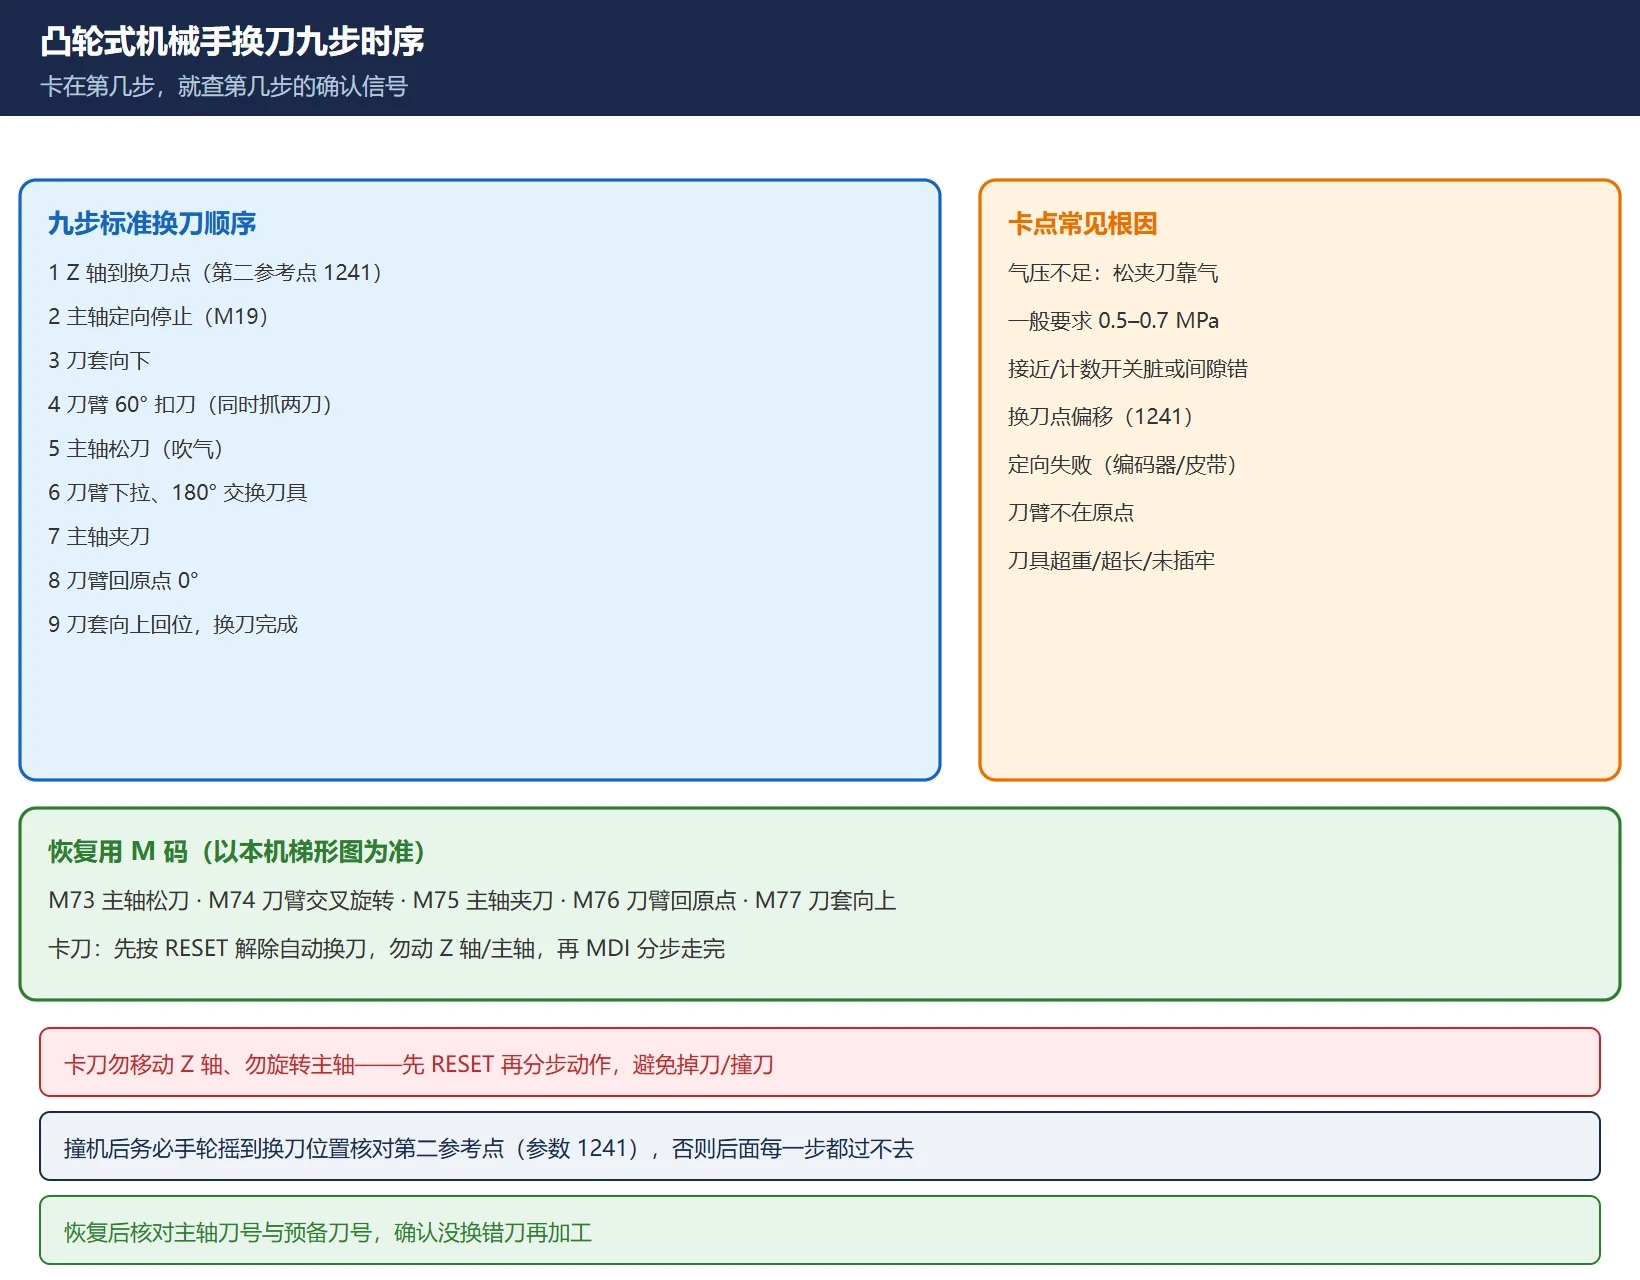
凸轮式机械手(刀臂式)加工中心的标准换刀顺序:
- Z 轴上升到换刀点(常用第二参考点,FANUC 参数 1241)
- 主轴定向停止(M19)
- 刀套向下
- 刀臂旋转 60° 扣刀(同时抓住主轴刀和刀库刀)
- 主轴松刀(吹气)
- 刀臂下拉、旋转 180° 交换刀具
- 主轴夹刀
- 刀臂旋转回原点 0°
- 刀套向上回位,换刀完成
卡在第几步,就查第几步的确认信号。常见根因:
- 气压不足:松刀/打刀缸靠气压,一般要求 0.5–0.7 MPa;气压低是最常见也最容易被忽略的原因。
- 接近开关 / 计数开关脏或间隙不对:刀库计数开关、刀臂原点开关、刀套上下开关,占了换刀报警的绝大多数。
- Z 轴换刀点偏了:撞机后务必手轮摇到换刀位置核对,换刀点常用第二参考点(参数 1241),位置不对后面每一步都过不去。
- 主轴定向失败:查编码器、皮带、定向参数。
- 刀臂不在原点:手动摇回原位后才能继续。
- 刀具超重 / 超长 / 未插到位:刀座变形、刀柄没装牢也会卡刀库。
恢复用的 M 码(以本机梯形图为准,不同厂家定义会变):
| M 码 | 含义(常见约定) |
|---|---|
| M73 | 主轴松刀 |
| M74 | 刀臂交叉旋转(换刀) |
| M75 | 主轴夹刀 |
| M76 | 刀臂回原点 |
| M77 | 刀套向上 |
卡刀时的处理要点:换刀中途刀臂卡住,若电源没关、急停未按下,先按 RESET 解除自动换刀状态,不要移动 Z 轴、不要旋转主轴;然后在 MDI 下按上面的 M 码分步把动作走完。
七、安全红线与备份
- 禁止短接信号、禁止删除 A 地址线圈来「消除」报警。报警是结果不是原因,跳过它等于把故障埋起来,下一次可能就是掉刀或撞刀。
- 改 PMC 之前先备份梯形图,并记录改了哪一步。
- 恢复后必须核对主轴刀号与预备刀号,确认没换错刀再加工。
- 手册丢失时以本机梯形图为准,不要套用别家机床厂的对照表(见第四节)。
- 刀库/刀臂区域属于运动部件,检修遵守机床厂安全规范(LOTO);刀臂机构多为凸轮+弹簧储能,断电后仍有动作风险。
常见问题
1010–1024 在发那科维修手册里为什么查不到?
因为它们不是发那科定义的报警。发那科的报警分内部报警(系统固有、不可改,手册可查)和外部报警(机床厂用 PMC 的 A 地址自定义、可修改,写在随机机床说明书里)。1010–1024 落在外部报警的 1000–1999 段,属于机床厂自定义故障报警,所以发那科手册里必然没有。正确做法是用「报警号 = 1000 + 字节×8 + 位」算出 A 地址,再查本机梯形图。
报警文本只有英文缩写看不懂怎么办?
三步:① 进 PMC 的「信息」画面(SYSTEM → ▶×3 → PMC 配置 → 信息)看报警号→A 地址→符号注释的完整对应;② 在梯形图里用 W-搜索 输入 A 地址定位线圈;③ 逆推线圈前的串联条件,一直推到 X 输入点,拿万用表去现场量。这个过程不需要报警文本,说明书丢了也能查。
能不能直接把 A 地址线圈删掉让报警不再出现?
不能。报警是结果不是原因,删线圈只是把提示灯掐了,故障仍在。刀库/ATC 类报警背后通常是气压不足、接近开关脏或间隙不对、刀臂不在原点、Z 轴换刀点偏移这类真实问题,跳过报警继续运行可能发展成掉刀、卡刀甚至撞刀。正确做法是逆推触发条件修根因;改 PMC 前务必先备份梯形图。
最后更新:2026-10-27
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容