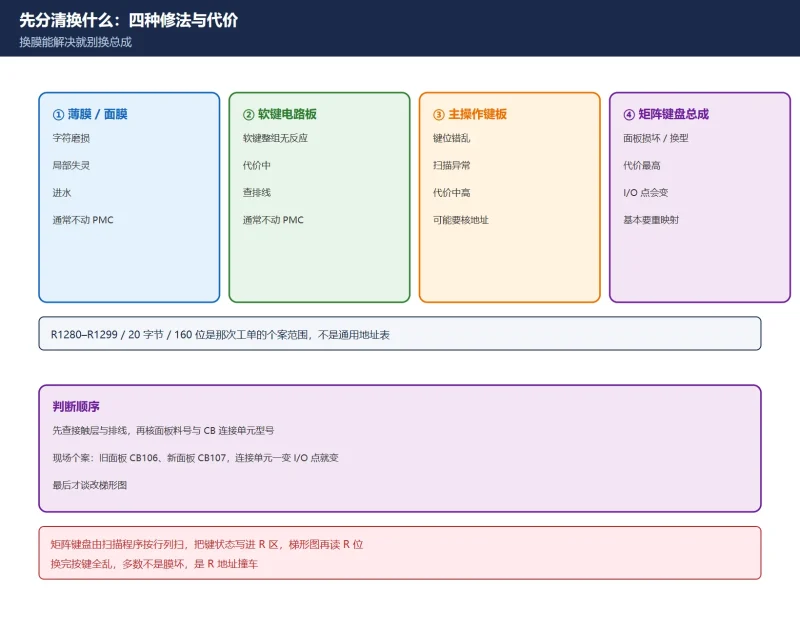



口径说明:本文的现场案例(旧面板 CB106、新面板 CB107、键状态占
R1280–R1299共 20 字节 / 160 位、新面板扫描程序NEW.LAD)来自本站英文版现场笔记 Matrix Keypad Panel Replacement 所依据的一次真实换板工单,属特定机型个案,不是 FANUC 通用地址表。🚨 不同 PMC 型号、不同机床厂的 R 区分配与保留区范围不同,一律以本机 PMC 地址表与备份梯形图为准,本文不提供任何可直接照抄的位号组合。
30 秒速查
| 换完的现象 | 大概率原因 | 第一动作 |
|---|---|---|
| 整排键错位 | 新旧键位映射表没对上 | 做逐键交叉对照表 |
| 部分键无反应、别的键乱动作 | R 地址冲突 | 查新扫描程序占用了哪些 R |
| 全部键都无反应 | CB 连接单元型号/插头不对 | 核对面板料号与 CB 型号 |
| 急停、倍率键异常 | 被当成普通键批量替换了 | 单独确认安全相关键 |
| 改完 PMC 后机床动作异常 | 改前没备份或动了原逻辑 | 恢复备份,逐段改逐段验 |
表 0 五类现象与第一动作
一、先分清换什么:四种修法
| 换的部件 | 适用 | 代价 | 会不会动 PMC |
|---|---|---|---|
| 薄膜 / 按键面膜 | 字符磨损、局部失灵、进水 | 最低 | 通常不动 |
| 软键电路板 | 软键整组无反应 | 中 | 通常不动 |
| 主操作键电路板 | 键位错乱、扫描异常 | 中高 | 可能要核地址 |
| 矩阵键盘总成 | 面板损坏、换型改造 | 最高 | 基本都要重映射 |
⚠️ 判断顺序:先确认接触层与排线(换膜能解决就别换总成),再确认面板料号与 CB 连接单元型号,最后才谈改梯形图。现场案例里最关键的差异就是旧面板用 CB106、新面板用 CB107——连接单元一变,面板占用的 I/O 点就变了,这正是后面 R 冲突的源头。
表 1 四种修法与是否要动 PMC
二、换前必拍四张照片、必做一份备份
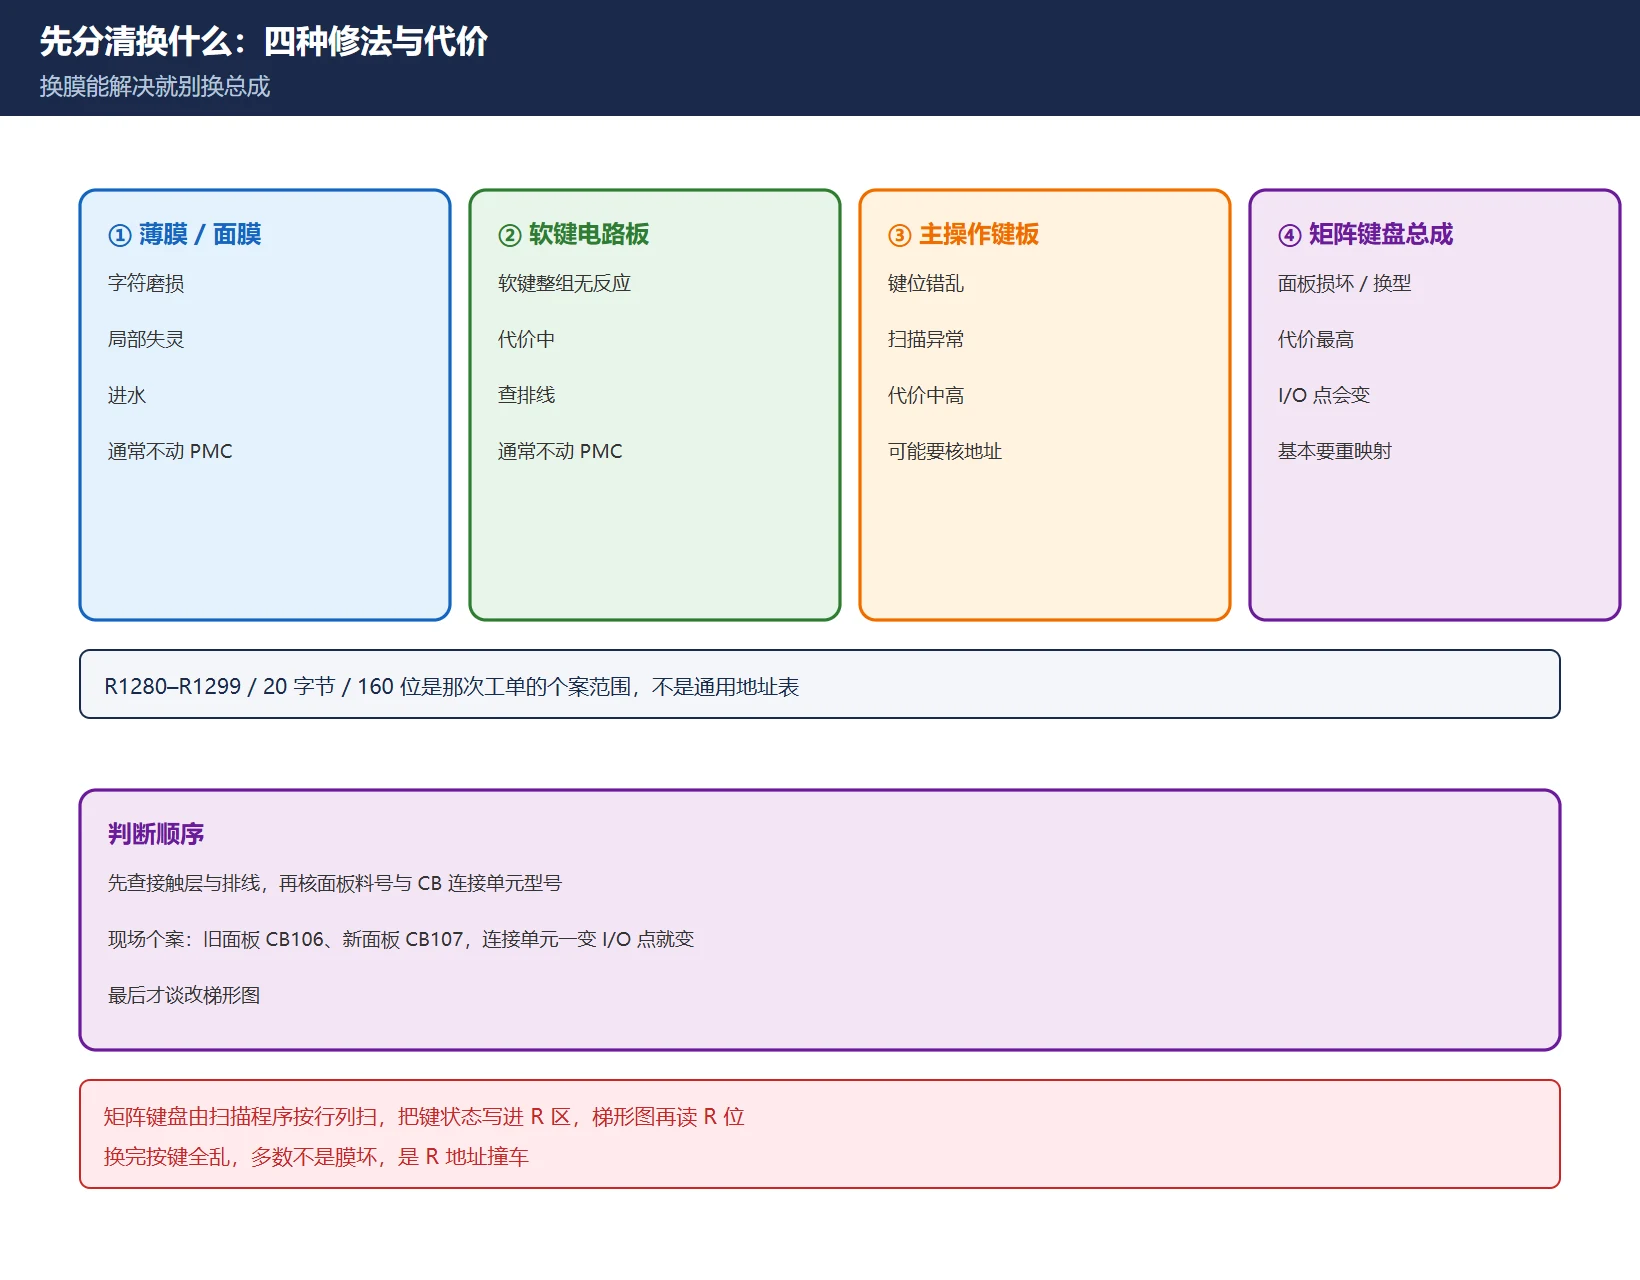
- 面板编号与后盖料号(含 CB 连接单元型号):决定新面板占哪些 I/O 点。
- 键位字符与排布:逐键拍照,尤其是急停、倍率、模式选择这类安全/功能键。
- 插头位置与走线:拍清每个插头的方向、卡扣与线序,回装错位会直接烧板。
- 固定件方向:螺丝规格、垫片、压条方向,避免装配应力压坏新膜。
再补两份非照片证据:完整 PMC 程序备份(最好连 ALL-I/O 一起),以及从梯形图里导出的旧面板键地址清单。本站英文版现场笔记把「阶段 1:备份与信息收集」列为不可跳过的一步,原因就在这里:没有可回退的备份,一旦改错 R 区,机床逻辑会跟着乱。参见参数与梯形图导出留证。
表 2 四张照片 + 两份备份
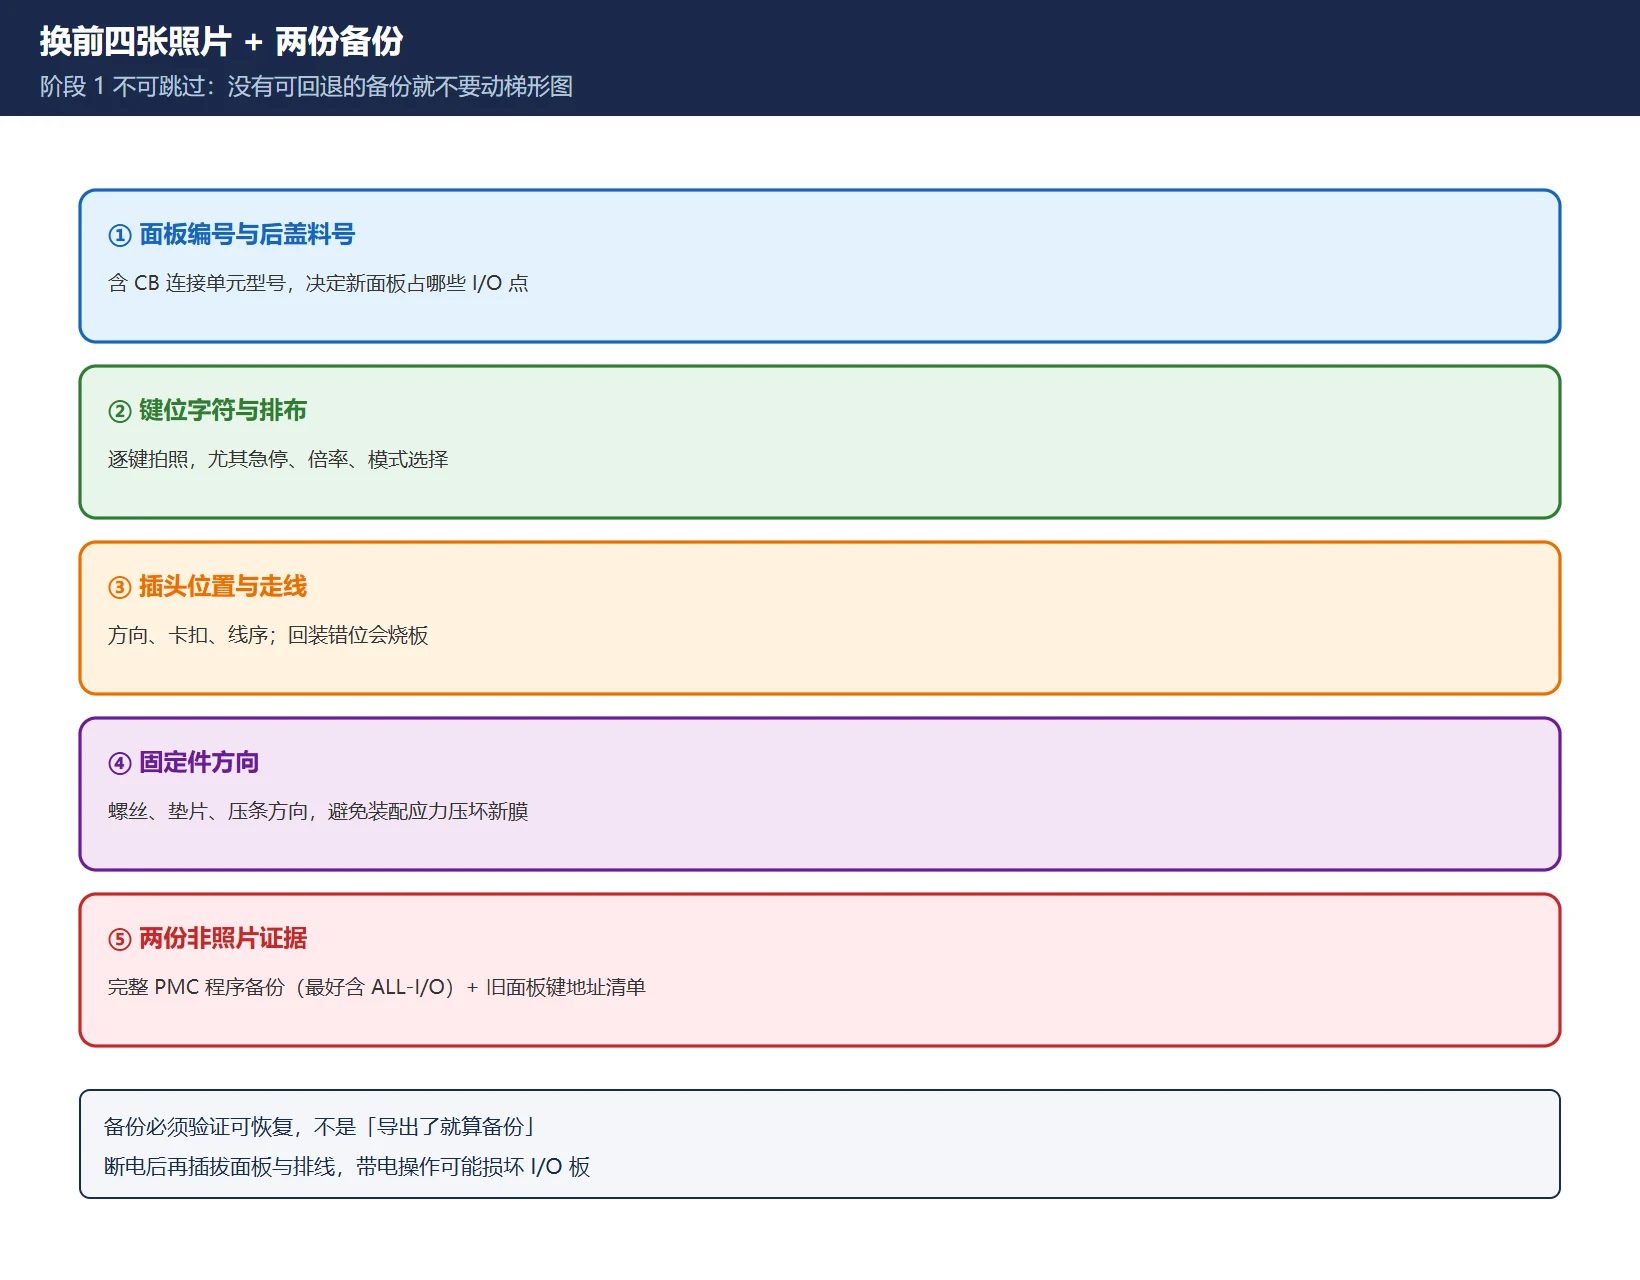
三、换完按键失灵:先分清是位置错位还是接触层
| 表现 | 更像 | 判别动作 |
|---|---|---|
| 按 A 键出 B 功能,且成片规律错位 | 键位映射不对 | 在 PMC 监视里逐键看对应 R 位,画对照表 |
| 个别键时好时坏、要用力按 | 接触层 / 薄膜 / 排线 | 换膜或重插排线,别改梯形图 |
| 整组键无反应 | 扫描程序未运行或 CB 型号不对 | 看扫描程序有没有被下载、CB 点数是否匹配 |
| 部分键触发别的机床动作 | R 地址冲突 | 查新扫描程序写入的 R 位是否被原逻辑占用 |
⚠️ 关键区分:「位置/字符对不上」是映射问题,「按下去根本没信号」是接触层或扫描问题。前者改梯形图,后者改硬件。把两者混在一起,会出现「换了三块膜还是不对」的经典循环。
表 3 四类失灵表现与判别动作
四、PMC 键位重映射:物理行列 → 地址 → R 区
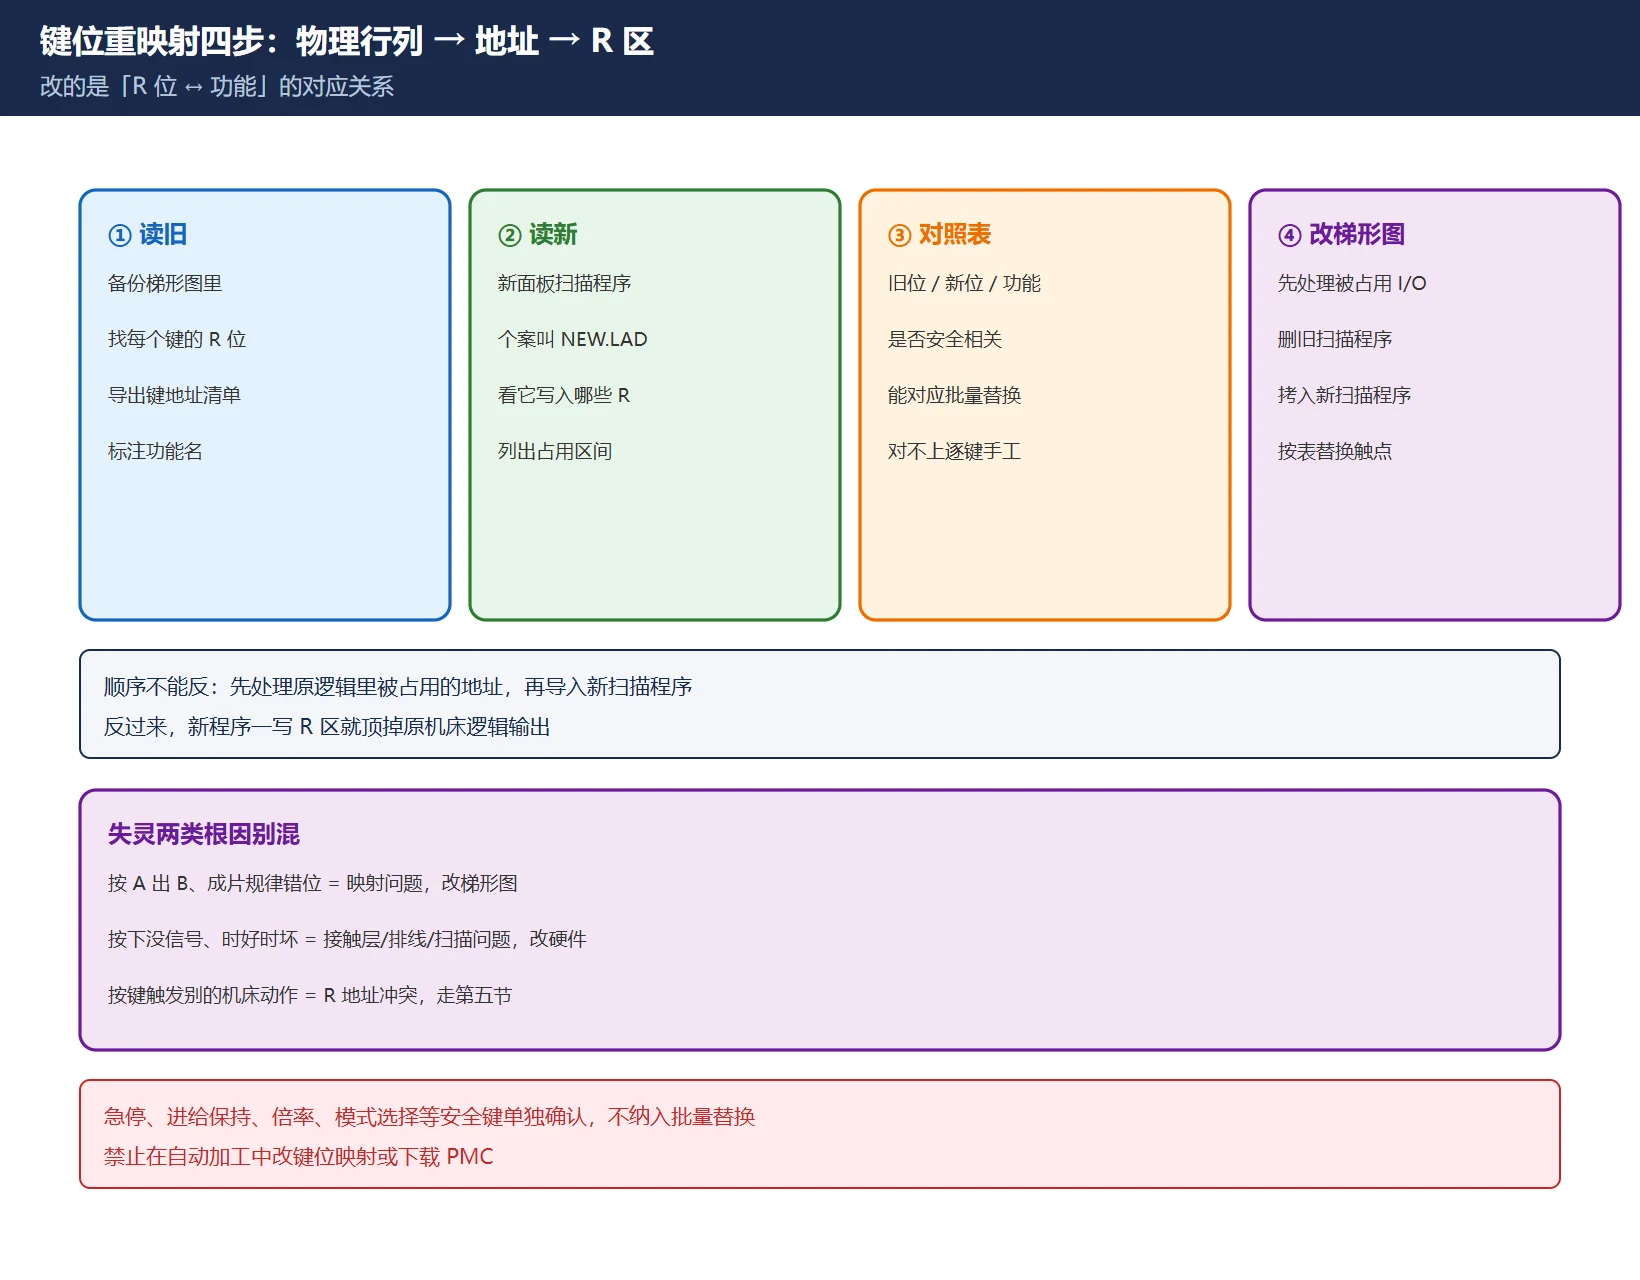
矩阵面板的链路是:物理行列 → 扫描程序 → R 区键状态位 → 梯形图触点 → 功能。重映射改的是「R 位 ↔ 功能」这一段的对应关系,四步走:
- 读旧:在备份梯形图里找出旧面板每个键对应的 R 位。现场案例里旧面板键状态集中在
R1280–R1299(20 字节 / 160 位)——这只是该案例的占用范围。 - 读新:打开新面板附带的扫描程序(案例里叫
NEW.LAD),看它把键状态写到哪些 R 地址。 - 做交叉对照表:每个键一行,写清「旧 R 位 / 新 R 位 / 功能名 / 是否安全相关」。能一一对应的批量替换;对不上的逐键手工替换,绝不靠猜测批量改。
- 改梯形图:先从原梯形图里处理被新面板占用的 I/O 点,再删旧扫描程序、拷入新扫描程序,最后按对照表替换触点。
🚨 顺序不能反:先处理原逻辑里被占用的地址,再导入新扫描程序。反过来做,新程序一写 R 区就会顶掉原机床逻辑的输出,轻则动作错乱,重则在自动运行时触发误动作。
表 4 重映射四步与对照表字段
五、R 地址冲突:三种解法
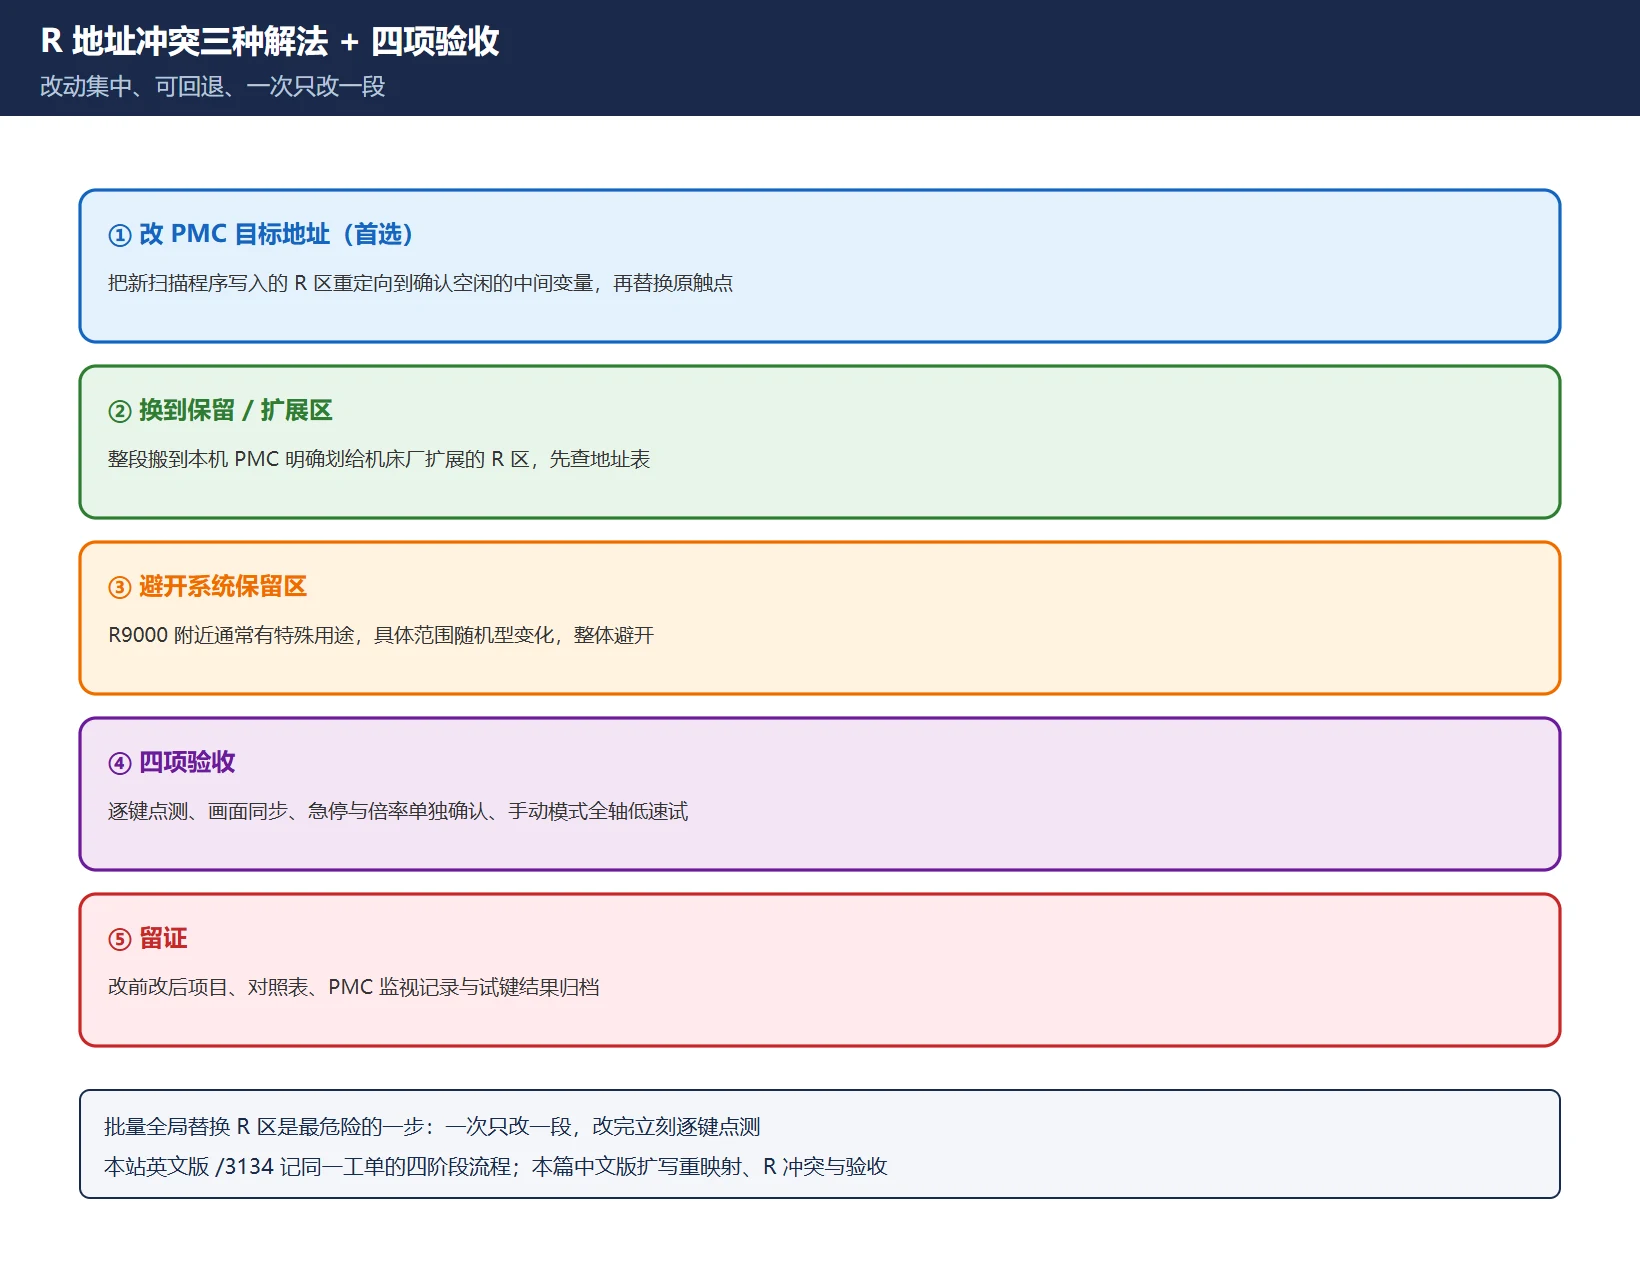
这是中文侧几乎没人讲、也是本次换板最容易翻车的一节。新面板扫描程序写入的 R 位,若与原机床梯形图(刀库、夹紧、润滑、倍率等)使用同一段,就会出现「按键触发别的动作、别的动作又改键状态」。三种解法按推荐顺序:
- 改 PMC 目标地址(首选):把新扫描程序写入的 R 区重定向到一段确认空闲的中间变量区,再在梯形图里用这些中间变量替换原触点。改动集中、可回退。
- 换到保留/扩展区:若本机 PMC 有明确划给机床厂扩展的 R 区,整段搬过去。前提是先在本机 PMC 型号的地址表里确认哪一段可用,不能凭别机经验。
- 避开系统保留区:
R9000附近一带在 FANUC PMC 里通常有特殊用途(系统继电器/定时器一类),🚨 具体保留范围随机型与 PMC 型号变化,本文不给统一区间;动作是查本机地址表并整体避开,不要「试一个号看会不会出事」。
⚠️ 无论用哪种,都必须:改前备份 → 一次只改一段 → 立刻在 PMC 监视里逐键点测 → 确认原机床功能没被顶掉 → 再改下一段。批量全局替换 R 区是这条路上最危险的一步。
表 5 R 冲突三种解法与适用条件
六、安全红线
– 断电后再插拔面板与排线,带电插拔可能损坏 I/O 板与面板。
– 禁止在机床运行/自动加工中改键位映射或下载 PMC,改完必须重新上电并按验收流程逐项确认。
– 急停、进给保持、倍率、模式选择等安全相关键单独确认,不得纳入批量替换。
– 备份必须验证可恢复(不是「导出了就算备份」),改坏了能一键回到改前状态。
– 涉及重力轴、刀库等会造成机械动作的功能键,试键时先做机械支撑、清空行程内人员。
表 6 五条红线与对应风险
七、四项验证与英文版分工
- 逐键点测:在 PMC 监视里看每个键对应的位是否随按下/释放变化,不能有两位同时动。
- 显示画面同步:按模式/画面切换键,HMI 实际画面与键字符一致,无「按 A 出 B」。
- 安全键单独确认:急停按下能切断、释放后按设计复位;进给保持、倍率 ×1/×10/×100 各试一次。
- 手动模式全轴低速试:JOG/手轮各轴低倍率点动,确认方向、无意外动作。
本站英文版 Matrix Keypad Panel Replacement 是同一工单的现场笔记,重点在「四阶段流程」与 CB106 → CB107、R1280–R1299、NEW.LAD 这些个案事实;本文是中文版补缺与扩写,把「逐键重映射四步」「R 冲突三种解法」「换前四张照片」「四项验证」单独展开。两篇互为中英版本,看现场细节可对照阅读。更上层的 PMC 地址与梯形图基础可沿参数与梯形图导出那条线补。
表 7 四项验证与判据
常见问题
FANUC 矩阵键盘面板怎么更换?
先分清换的是薄膜、软键电路板、主操作键电路板还是总成;换前拍四张照片(料号与 CB 型号、键位排布、插头走线、固定件方向)并做一份可恢复的完整 PMC 备份。断电插拔,回装后先看接触层与排线,再核对面板料号与 CB 连接单元型号。若只是换膜且型号一致,通常不用动 PMC;换成不同型号的总成,则基本都要做键位重映射并检查 R 地址冲突。
FANUC 操作面板按键换了之后按键失灵怎么办?
先区分两类:按 A 出 B、成片规律错位属键位映射问题,在 PMC 监视里逐键看 R 位并做新旧对照表;按下去完全没信号、时好时坏属接触层/排线/扫描程序问题,先重插排线或换膜,别急着改梯形图。若出现「按键触发别的机床动作」,基本可以断定是 R 地址冲突,按第五节三种解法处理。
FANUC 面板按键和 PMC 地址怎么对应?
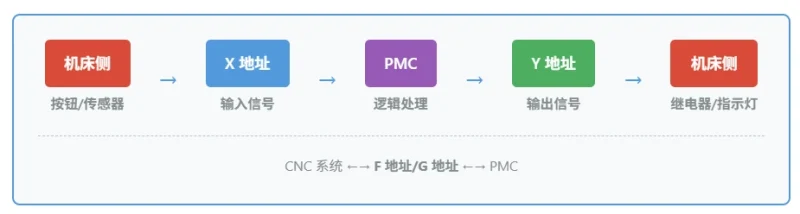
链路是「物理行列 → 扫描程序 → R 区键状态位 → 梯形图触点 → 功能」。做法是:在备份梯形图里读出旧面板每个键的 R 位,在新面板附带的扫描程序里读出它写入的 R 区,做一张「旧位 / 新位 / 功能 / 是否安全相关」的逐键对照表,能对应则批量替换,不能对应则逐键手工替换。本站英文版记录的那次工单里旧面板占 R1280–R1299,但那只是该案例的范围,不是通用地址表,务必以本机 PMC 地址表为准。
最后更新:2026-11-09
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容