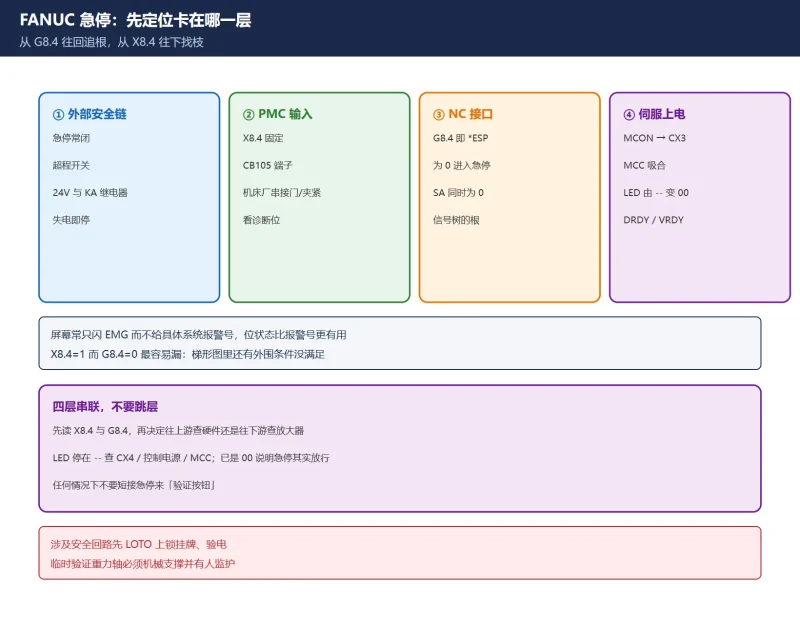



本文的信号链与端子口径取自 FANUC 0i 系列连接手册相关章节的中文技术解析(急停输入 X8.4、PMC 输出 G8.4、放大器 CX4 / CX3 / MCON / DRDY)。🚨 X 地址、串联的外围信号、继电器编号由机床厂梯形图决定,不同机床并不完全一致;本文以 0i 常见接法为骨架,动手前请以本机电气原理图与 PMC 信号表为准,并先做参数与梯形图导出留证。
30 秒速查
| 现象 | 先看哪里 | 判据 |
|---|---|---|
| 屏幕闪 EMG、不给报警号 | PMC 诊断画面 X8.4 / G8.4 | 哪个先为 0,就从那一层往上追 |
X8.4=0,外部回路看着正常 | 24V 安全链、急停/超程开关串联、继电器线圈 | 常闭触点断开即 0;查 24V 与 KA 继电器 |
X8.4=1 但 G8.4=0 | 梯形图里串在 X8.4 之后的外围信号 | 门、夹紧、压力、刀位等「枝」信号断开 |
G8.4=1 但 MCC 不吸合 | 放大器 CX4、CX3、控制电源、放大器报警 | LED 显示 -- 还是 00 |
放大器 LED 一直 -- | 急停未解除 / 控制电源 / 放大器本体 | 正常吸合后应从 -- 变 00 |
| 复位按钮按了没反应 | 复位回路是否独立于急停按钮 | 复位必须是独立刻意动作 |
表 0 六类现象的第一落点
一、先定义「急停没解除」卡在哪一层
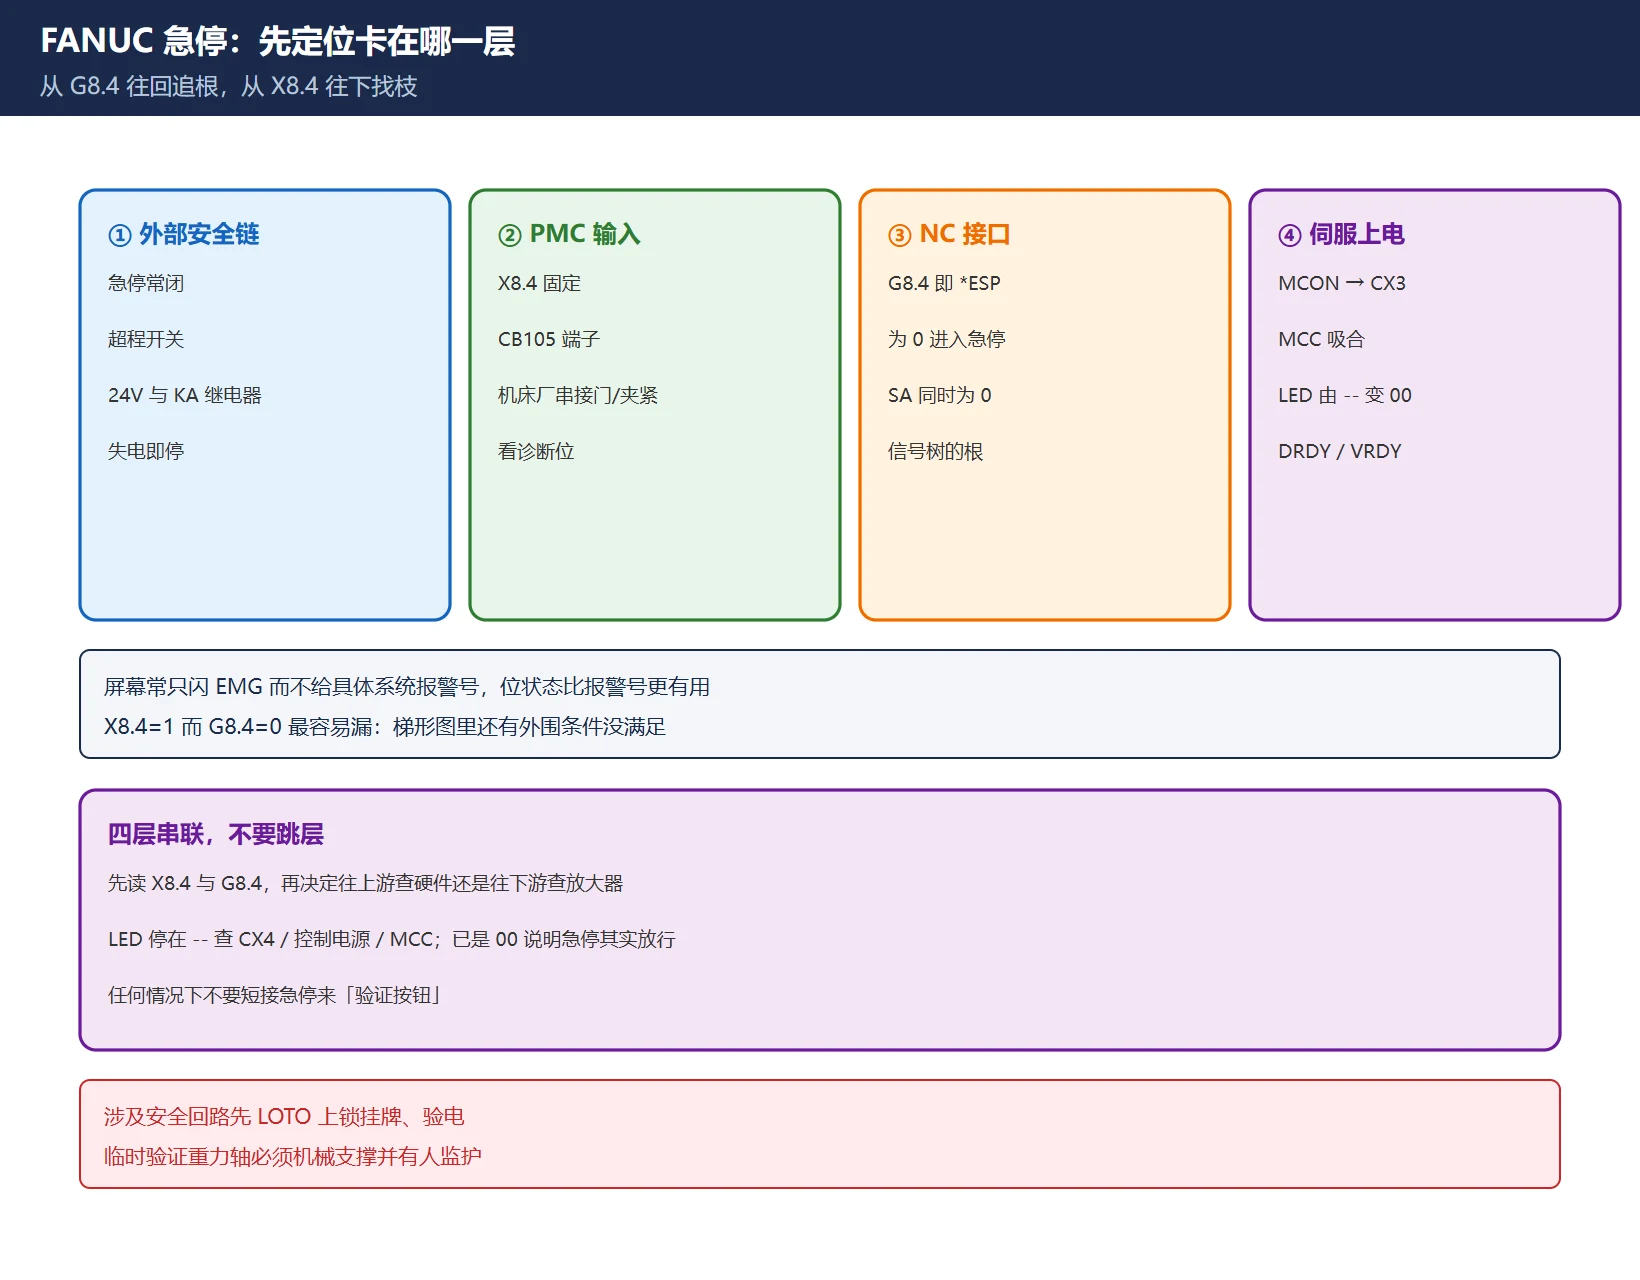
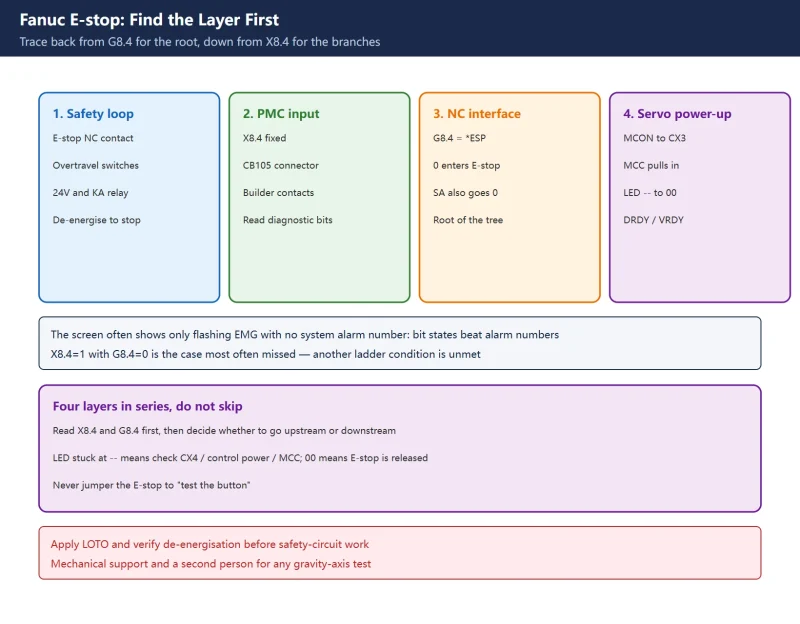
把急停当成一个「四层串联」的链,而不是一个按钮:
- 外部硬件安全链:急停按钮常闭触点、各轴超程开关、安全继电器、24V 电源与中间继电器 KA;
- PMC 输入与梯形图:
X8.4(急停输入)以及机床厂串在它后面的门、夹紧、压力、刀位等外围 X/R 信号; - NC 接口信号:
G8.4,即 PMC 送给 CNC 的急停信号*ESP;它为 0 时 CNC 被复位进入急停状态,并使伺服准备就绪信号 SA 为 0; - 伺服上电链:CNC 轴卡发 MCON → 放大器 CX3 内部触点 → 主接触器 MCC → 放大器回 DRDY / VRDY → 伺服就绪。
排查口诀:从
G8.4往回追根,从X8.4往下找枝。中文技术解析里那句很到位——G8.4是急停信号树的「根」,其他外围 X 信号与 R 信号都是「枝」;只盯着急停按钮和超程开关,遇到机床厂在梯形图里额外串了条件的机器就再也查不下去。
顺带说清包含关系:站内 安全继电器元件选型 与机床电气原理图怎么看 是元件与识图基础,三菱 M80 急停 是另一品牌体系;本文专讲 FANUC 侧「按 X 位状态分支」的信号链定位。
表 1 四层链、典型信号与对应画面
| 层 | 典型信号 / 部件 | 去哪看 |
|---|---|---|
| 外部安全链 | 急停常闭、超程开关、KA 继电器、24V | 万用表、电气原理图 |
| PMC 输入 | X8.4、串接的门/夹紧/压力 X 点 | |
| NC 接口 | G8.4 (*ESP)、SA | PMC 信号状态画面 |
| 伺服上电 | CX4、CX3、MCON、MCC、DRDY/VRDY | 放大器 7 段 LED、电柜听吸合声 |
二、电气链:急停按钮 → 安全继电器 → 24V → X 地址输入
FANUC 连接手册推荐的典型接法是:急停开关与各轴超程开关串联,回路里串一个 24V 继电器线圈;继电器的一对触点接到 CNC 控制单元的急停输入,另一对触点接到放大器电源模块的 CX4 端子(2、3 脚)。按下急停或任一超程开关断开 → 继电器线圈失电 → 常开触点断开 → CNC 报急停、主接触器线圈失电、主电路断开。
在 0i 系列上,急停输入连接 PMC 的地址固定为 X8.4,由 I/O 单元的 CB105 端子接入,通常通过急停按钮的常闭触点指令该信号。现场典型接法:外部急停回路让中间继电器 KA 得电,KA 的一组常开触点接 CB105,正常时 X8.4="1";另一组常开触点接放大器 CX4 的 2、3 脚。
🚨 为什么「断线也会触发急停」:这一族信号名前面带
*表示负逻辑(低电平有效),即 0 = 急停生效。所以急停回路按「常闭 + 失电即停」设计,任何一处断线、接触不良、24V 丢失,效果都和按下按钮一样。这不是缺陷,是失效安全(fail-safe)的刻意设计。
表 2 两个去处、两个端子
| 去处 | 端子 / 地址 | 作用 |
|---|---|---|
| I/O 单元 → PMC | CB105 → X8.4 | 让 PMC 知道外部安全链状态 |
| 放大器电源模块 | CX4(2、3 脚) | 直接切断放大器主电源使能 |
| 放大器内部触点 | CX3 | 去接通 MCC 线圈(典型 110V) |
| 主接触器 | MCC / KM | 主触点吸合后放大器得主电 |
改接急停回路属于安全电路作业,必须按 LOTO(上锁挂牌)执行,由合格人员操作,并在恢复后重做功能测试(见第⑦节)。元件选型与安全继电器等级参见安全继电器元件选型。
三、PMC 侧:*ESP 常闭逻辑、G8.4 与诊断画面
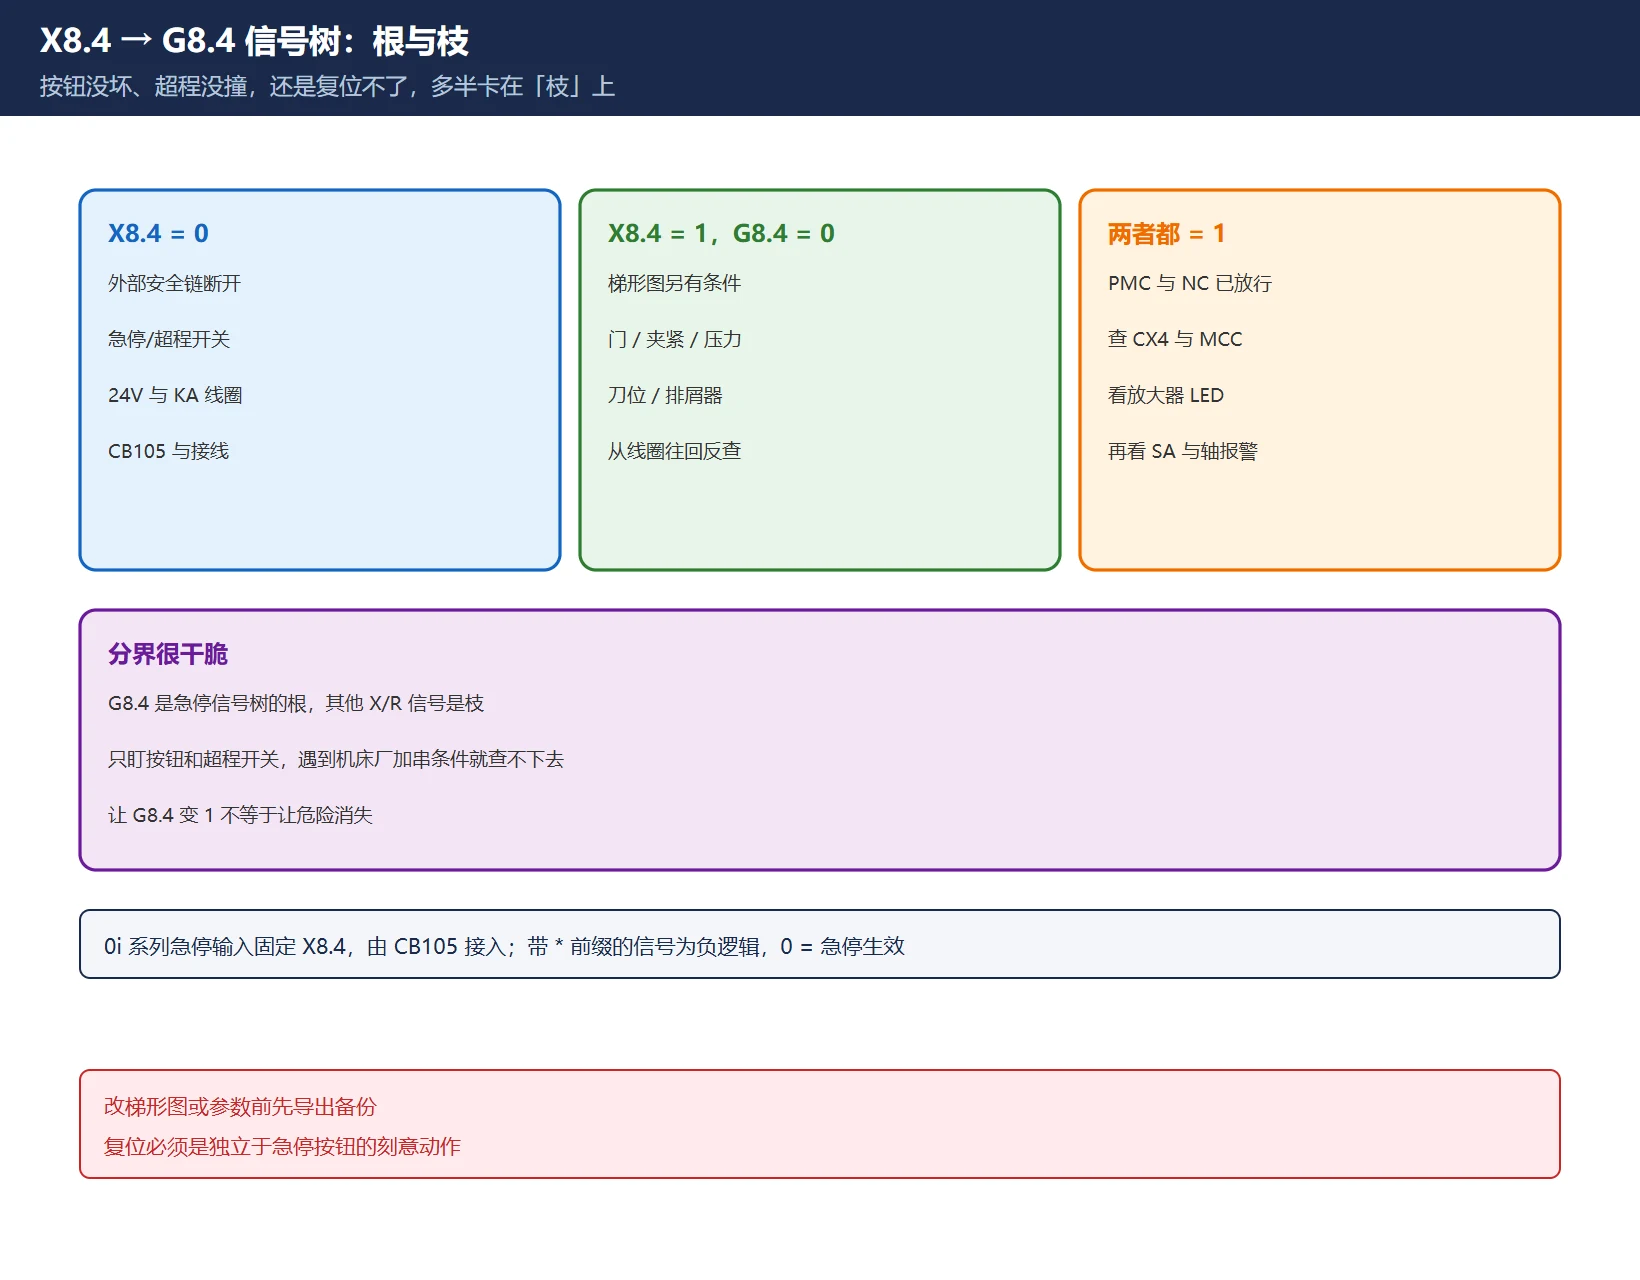
X8.4 为 0 时,PMC 梯形图把外部急停输入传给 CNC,使 G8.4 为 0;CNC 随即被复位、进入紧急停止状态,并使 SA(伺服准备就绪)为 0。关键在中间那一步:梯形图往往不是「X8.4 直接等于 G8.4」。
中文技术解析给的例子很典型:梯形图在 X8.4 后面还串了一个 Xn.m(比如刀库门开关,进口机床常这么处理)。此时即使外部急停回路一切正常、X8.4="1",只要 Xn.m="0",G8.4 仍然是 0,机床照样急停。这正是「按钮没坏、超程没撞、就是复位不了」的最常见解释。
表 3 X8.4 / G8.4 / SA 三种组合怎么读
X8.4 | G8.4 | 说明 | 下一步 |
|---|---|---|---|
| 0 | 0 | 外部安全链断开 | 查急停/超程开关、24V、KA 继电器与接线 |
| 1 | 0 | 梯形图里还有别的条件没满足 | 在线监视串在 X8.4 之后的所有 X/R 触点 |
| 1 | 1 | PMC 与 NC 侧已放行 | 往下查 MCC、CX4、放大器 LED 与 SA |
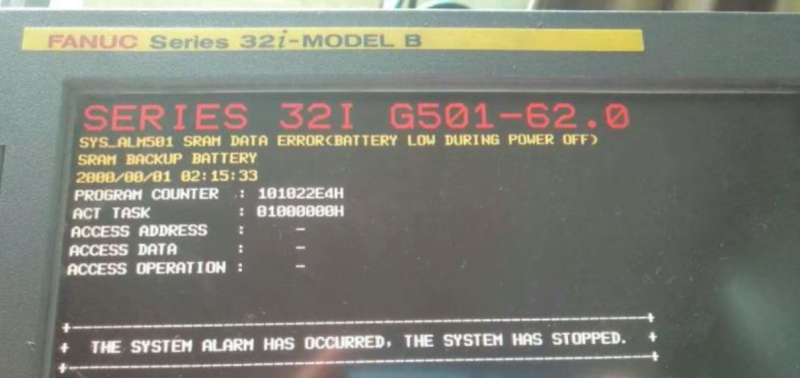
| 任意 | 任意 | 屏幕闪 EMG、无具体报警号 | 系统常仅给 PMC/外部报警(如 EX1000 类) |
诊断操作顺序建议:
- 进 PMC 诊断画面或在线梯形图,先读
X8.4; X8.4=0→ 回第②节查外部链;X8.4=1而G8.4=0→ 在梯形图里从 G8.4 线圈往回反查每一级串接触点,找到那个为 0 的条件;- 找到具体 X 点后,回电气图查对应开关、接插件与 24V;
- 改任何梯形图或参数前,先导出备份,并按PWE 写入许可操作。
不要跳过第 2 步直接换安全继电器或短接端子:机床厂把门、夹紧、压力串进急停链是有安全理由的,让 G8.4 变 1 不等于让危险消失。
四、NC → 伺服:MCC 吸合条件与放大器 LED 判读
急停在 PMC 侧放行之后,还有一段「伺服上电」的过程,这段最容易被误判成「急停没解除」:
- CNC 开机自检完成,轴卡经 FSSB 向伺服放大器发出 MCON(Main Contactor ON) 信号;
- 条件是:没有急停(由 CX4 输入)、没有其他报警、放大器控制电源正常;
- 满足后放大器内部触点 CX3 闭合,MCC 线圈得电、主触点吸合;
- 放大器面板状态指示灯由两横杠
--变为00; - 放大器返回应答信号 DRDY / VRDY(Drive Ready / Velocity Ready) 给 CNC,完成伺服上电。
只要系统仍处于急停(*ESP),这段送电过程就无法完成,放大器面板会停在 --。因此「复位了还是没就绪」有一个很干脆的分界:
- 放大器 LED 仍是
--→ 急停链 / CX4 / 控制电源 / 放大器本体,往上游查; - 放大器 LED 已是
00、MCC 也吸合了 → 急停其实已解除,问题在 NC 侧的就绪条件、SA 或机床厂的其他互锁,别再拆急停按钮。
表 4 LED 状态与故障归属
| 放大器 LED | MCC | 判读 |
|---|---|---|
-- | 未吸合 | 急停未解除 / CX4 断 / 控制电源 / 放大器故障 |
00 | 已吸合 | 伺服上电完成,急停链基本放行 |
| 故障码 / 报警号 | 视机型 | 放大器自身报警,查对应放大器手册 |
五、「急停按下去了但复位不了」分诊表
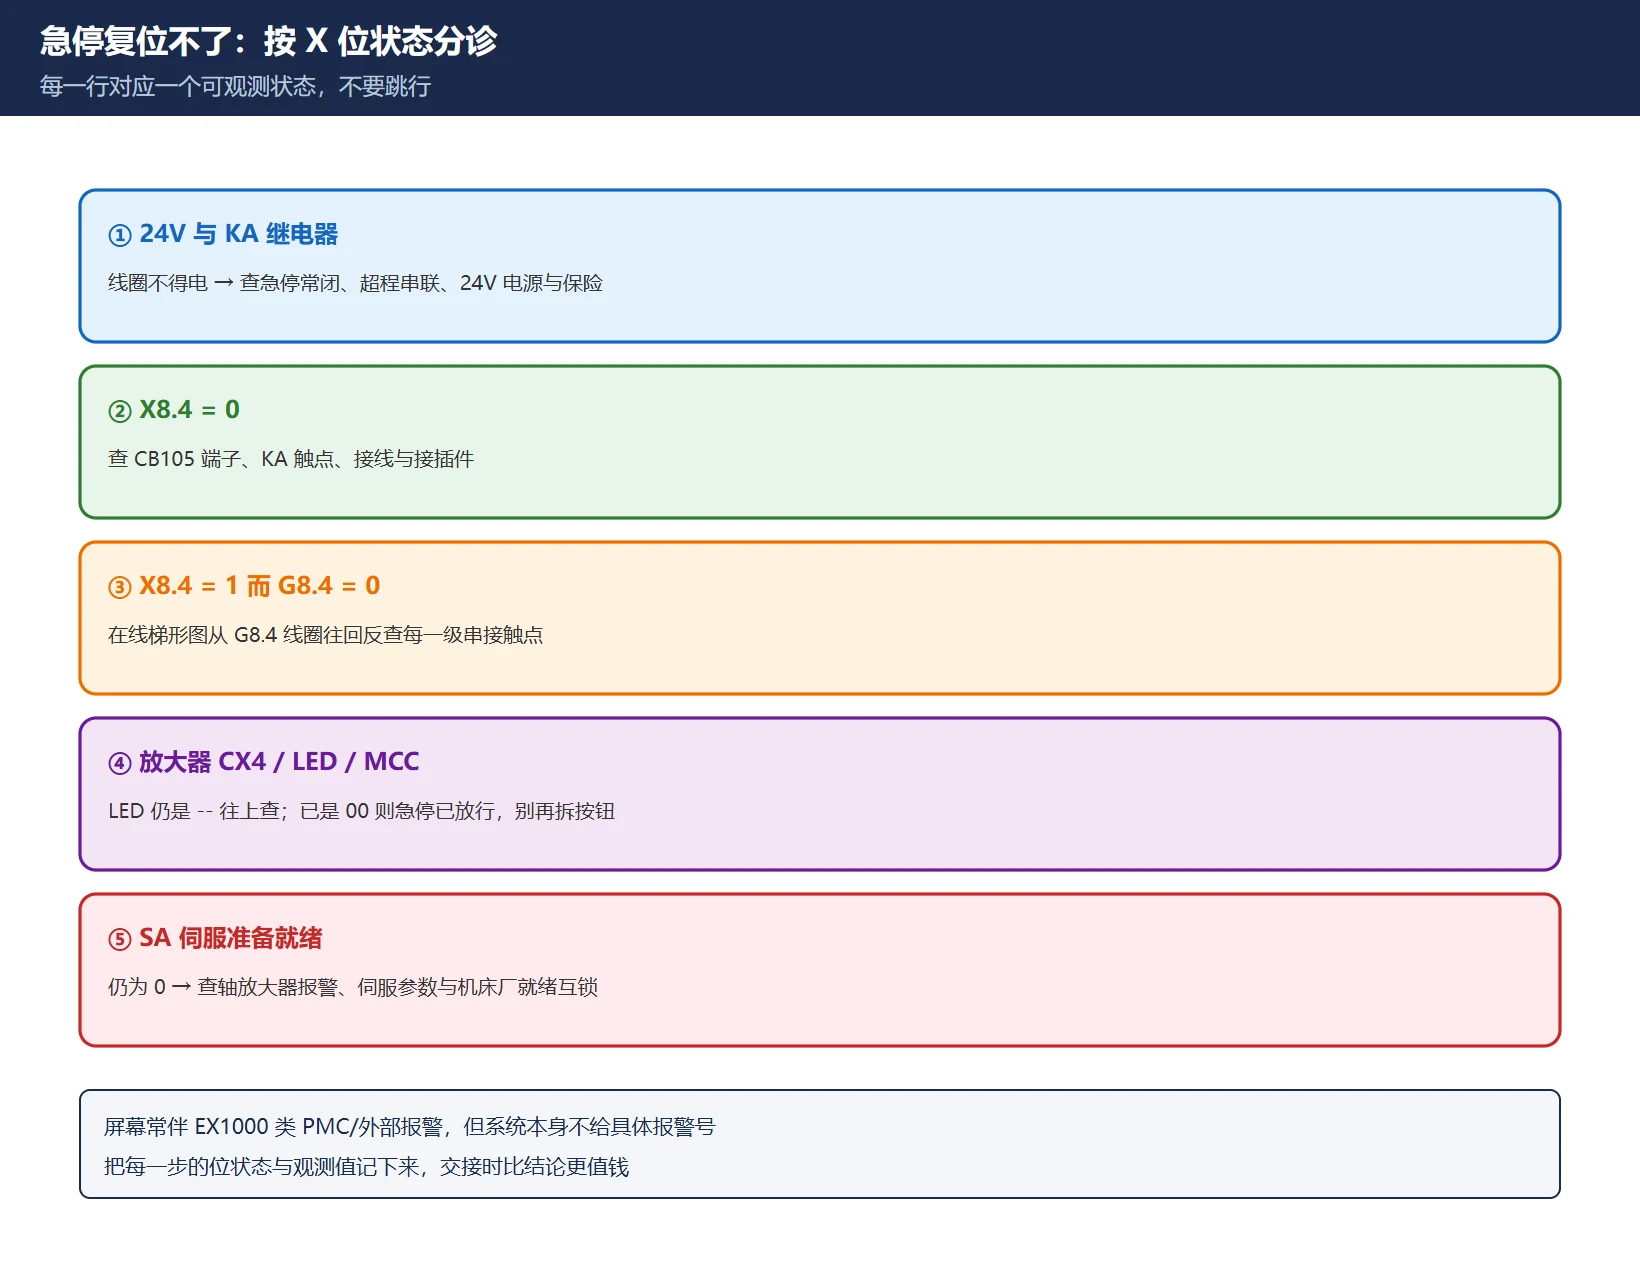
把前面四层压成一张按顺序执行的表。每一行都对应一个可观测状态,不要跳行:
表 5 急停复位不了的分诊顺序
一个常见误区:把「复位按钮按下去有咔哒声」当成安全继电器已复位。复位必须是独立于急停按钮的刻意动作,且要确认 PMC 里的相关标志确实清除;只靠面板 [RESET] 键不会移除主回路的急停状态。
六、老机单通道 vs 新机双通道 / 安全集成
老机床多为单通道:一路常闭串联,一个继电器,断线即停但通道本身故障不易被发现。新机常见双通道安全继电器 + 安全集成/双通道安全输入:两路独立监测,通道不一致会锁死且无法靠普通复位清除,需要专门的复位流程与安全等级对应的诊断。
差异对排查的影响很实在:
- 双通道机器上,只量到一路通不足以判定安全链正常,两路都要查,还要看两路的时序差;
- 安全集成相关的报警与互锁有自己的诊断画面,属于上游条件,见站内安全集成主题;
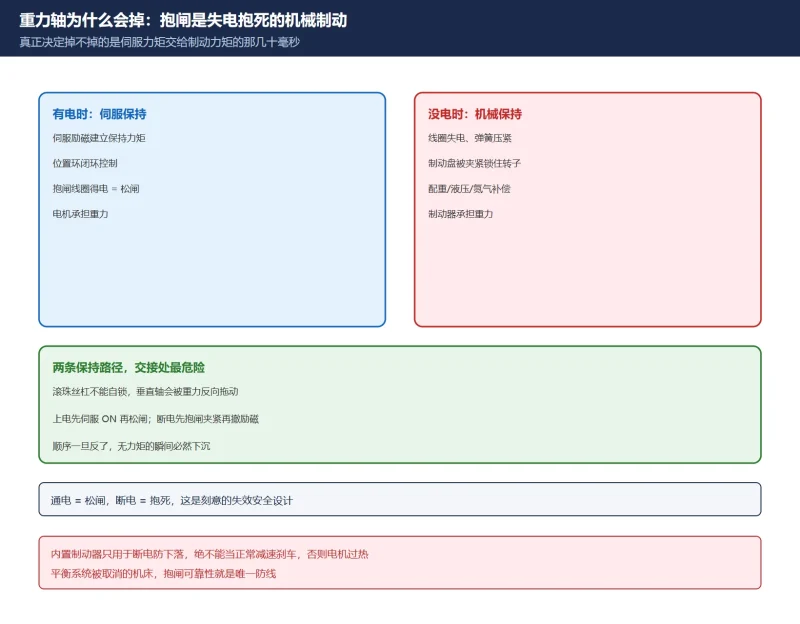
- 部分新机把急停与 STO / SS1 等安全功能关联,断电方式是受控停机还是立即切扭矩,会直接影响重力轴是否下落(与本期《重力轴抱闸怎么查》互为上下游,参见机床电气原理图怎么看理解安全回路画法)。
🚨 不要为了「验证是不是按钮坏了」而跨接安全继电器的两路输入。双通道的价值就在于检测这种不一致,人为短接等于主动关闭保护。
七、安全红线与验收
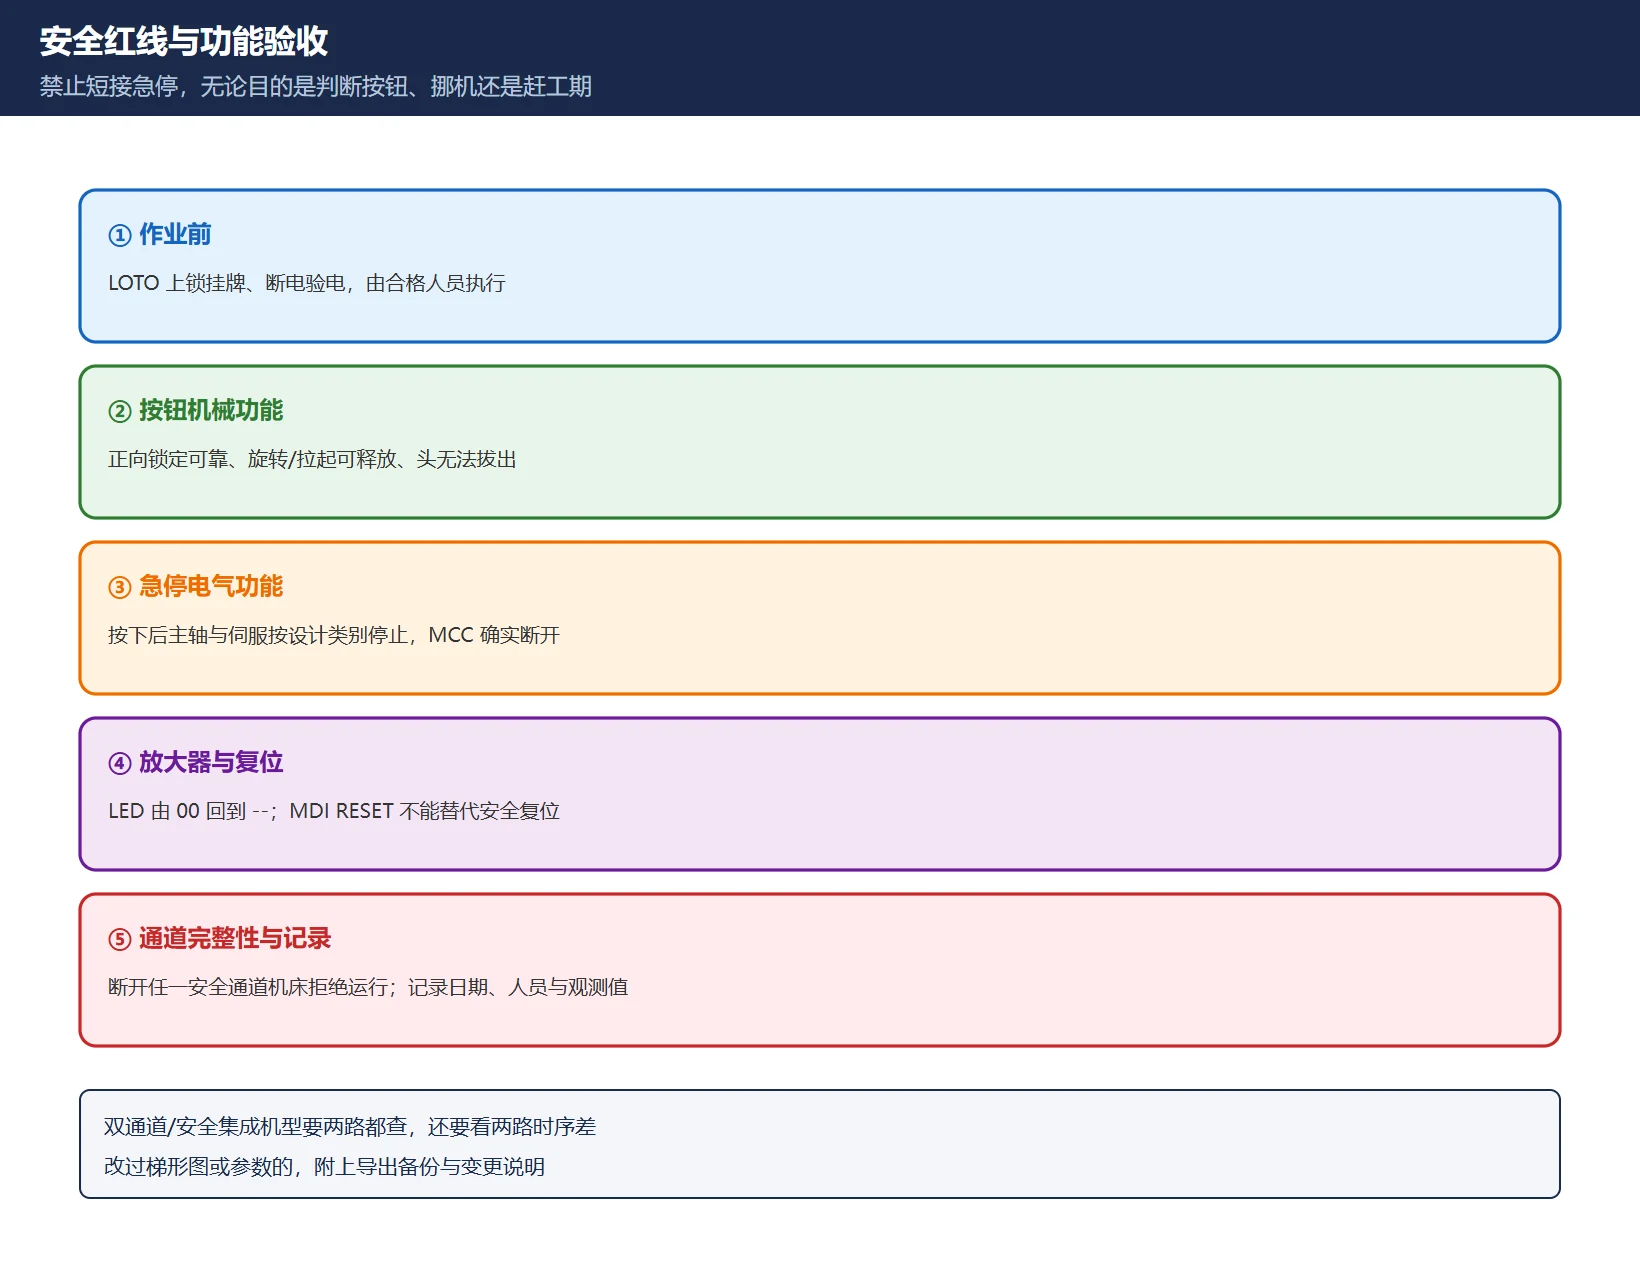
禁止短接急停,无论目的是判断按钮好坏、临时挪机还是赶工期。急停链串着人身防护,短接后机床可以在没有任何保护的状态下启动。
- 任何涉及安全回路的作业,先按 LOTO(上锁挂牌) 断电、验电,由合格人员执行;
- 需要临时验证重力轴或机构动作时,必须先做机械支撑、有人监护、单段低速、手不离急停;
- 恢复后按功能测试逐项确认:按钮正锁定与旋转释放、按下急停后主轴与伺服在预期类别下停止、MCC 确实断开、放大器状态回到
--、复位需独立刻意动作、断一路安全通道时机床拒绝进入运行模式; - 把测试日期、执行人、观测值记入设备维护记录;
- 改动过梯形图或参数的,附上导出备份与变更说明。
表 6 验收清单与安全红线
| 项 | 合格判据 |
|---|---|
| 按钮机械功能 | 正向锁定可靠、旋转/拉起可释放、头无法拔出 |
| 急停电气功能 | 按下后主轴/伺服按设计类别停止,MCC 断开 |
| 放大器状态 | 由 00 回到 --,无异常故障码 |
| 复位独立性 | MDI [RESET] 不能替代安全复位 |
| 通道完整性 | 断开任一安全通道,机床拒绝运行并报警 |
| 记录与交接 | 日期、人员、观测值、梯形图/参数备份齐全 |
常见问题
*ESP 是常闭还是常通,为什么断线也会触发急停?
*ESP 是负逻辑(低电平有效)信号,FANUC 用名字前的 * 表示这一点:信号为 0 就是急停生效。因此急停回路按「常闭触点串联 + 失电即停」设计,急停按钮、超程开关、24V 电源、中间继电器触点、接线中任何一处断开,效果都和按下按钮完全一样。这是刻意的失效安全设计——断线必须导向安全状态,而不是「以为没按就继续运行」。现场含义是:排查时不要只测按钮通不通,要把整条 24V 串联链、KA 继电器线圈与两路触点、CB105 与 CX4 端子一起量。
急停复位按钮按了、伺服还是没就绪,先查哪个信号?
先在 PMC 诊断画面或在线梯形图读 X8.4 和 G8.4。X8.4=0 说明外部安全链还没通,去查急停/超程开关、24V 与 KA 继电器;X8.4=1 而 G8.4=0 是最容易漏的情况——说明机床厂在梯形图里 X8.4 后面还串了门、夹紧、压力、刀位等外围条件,要从 G8.4 线圈往回反查每一级触点。两者都为 1 才往下看放大器:LED 停在 -- 说明 CX4 / 控制电源 / MCC 上电链没走完,LED 已是 00 且 MCC 吸合,则急停其实已解除,该去查 SA 与轴放大器报警。屏幕往往只闪 EMG 而不给具体系统报警号,所以位状态比报警号更有用。
能不能短接急停来判断是不是按钮坏了?
不能,任何理由都不行。 短接急停等于主动关掉人身防护,机床可能在没有任何保护的状态下启动;双通道/安全集成机型还会因为通道不一致锁死,短接反而引入新的故障。正确做法是断电并按 LOTO 上锁挂牌后,用万用表在急停按钮两端量常闭触点通断,或在 PMC 诊断画面看 X8.4 位状态;需要验证重力轴动作时,必须先做机械支撑、有人监护、单段低速,且手不离急停。恢复后还要重做完整功能测试并记入维护记录。
最后更新:2026-11-08
FANUC 重力轴抱闸:上电/断电时序与 Z 轴下落四层定位
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容