


本文的报警定义取自 FANUC Series 0i-MODEL D / 0i Mate-MODEL D 维修手册(B-64305EN/03)附录报警表,同步链路表述取自 FANUC Series 15/150-Model B 连接手册(B-62073E-1/04)「Threading with a desired gear ratio」章节。🚨 不同系列、不同软件版本的参数号与画面名不通用,本文不列「照抄就能改」的参数号;动手前请以本机随机参数手册为准,并先做参数表与梯形图备份。改参数写入许可见FANUC 参数写保护 PWE。
30 秒速查
| 现象 | 优先怀疑 | 先做这一步 |
|---|---|---|
| 每刀起始点漂移、接牙处有明显台阶 | 一转信号抖动 / 入刀距离不是螺距整数倍 | 用 SERVO GUIDE 看一转信号与 Z 轴进刀延迟 |
| 螺距沿全长渐变、越切越偏 | 编码器与主轴传动比、Z 轴定位精度/螺补 | 核对编码器机械传动比是否 1:1,测 Z 轴定位精度 |
| 每刀之间错开半个牙、时好时坏 | 一转信号相位或极性、屏蔽与动力线干扰 | 查 JYA3 反馈电缆屏蔽、走线是否与动力线分开 |
| 螺纹段 Z 轴不动、也不报警 | 每转进给未建立、一转信号未到 CNC | 查主轴一转信号检测与螺纹反馈配置 |
| 报 SP9041 / 9042 / 9046 / 9047 | 位置编码器一转信号或 A/B 相异常 | 按第④节报警表逐条查参数、电缆、编码器 |
| 小直径处螺距忽然不对 | G96 恒线速下转速变化超出同步能力 | 螺纹段改 G97 固定转速、确认 G50 限速 |
表 0 六类现场表现的第一动作
一、乱牙三类表现先分流
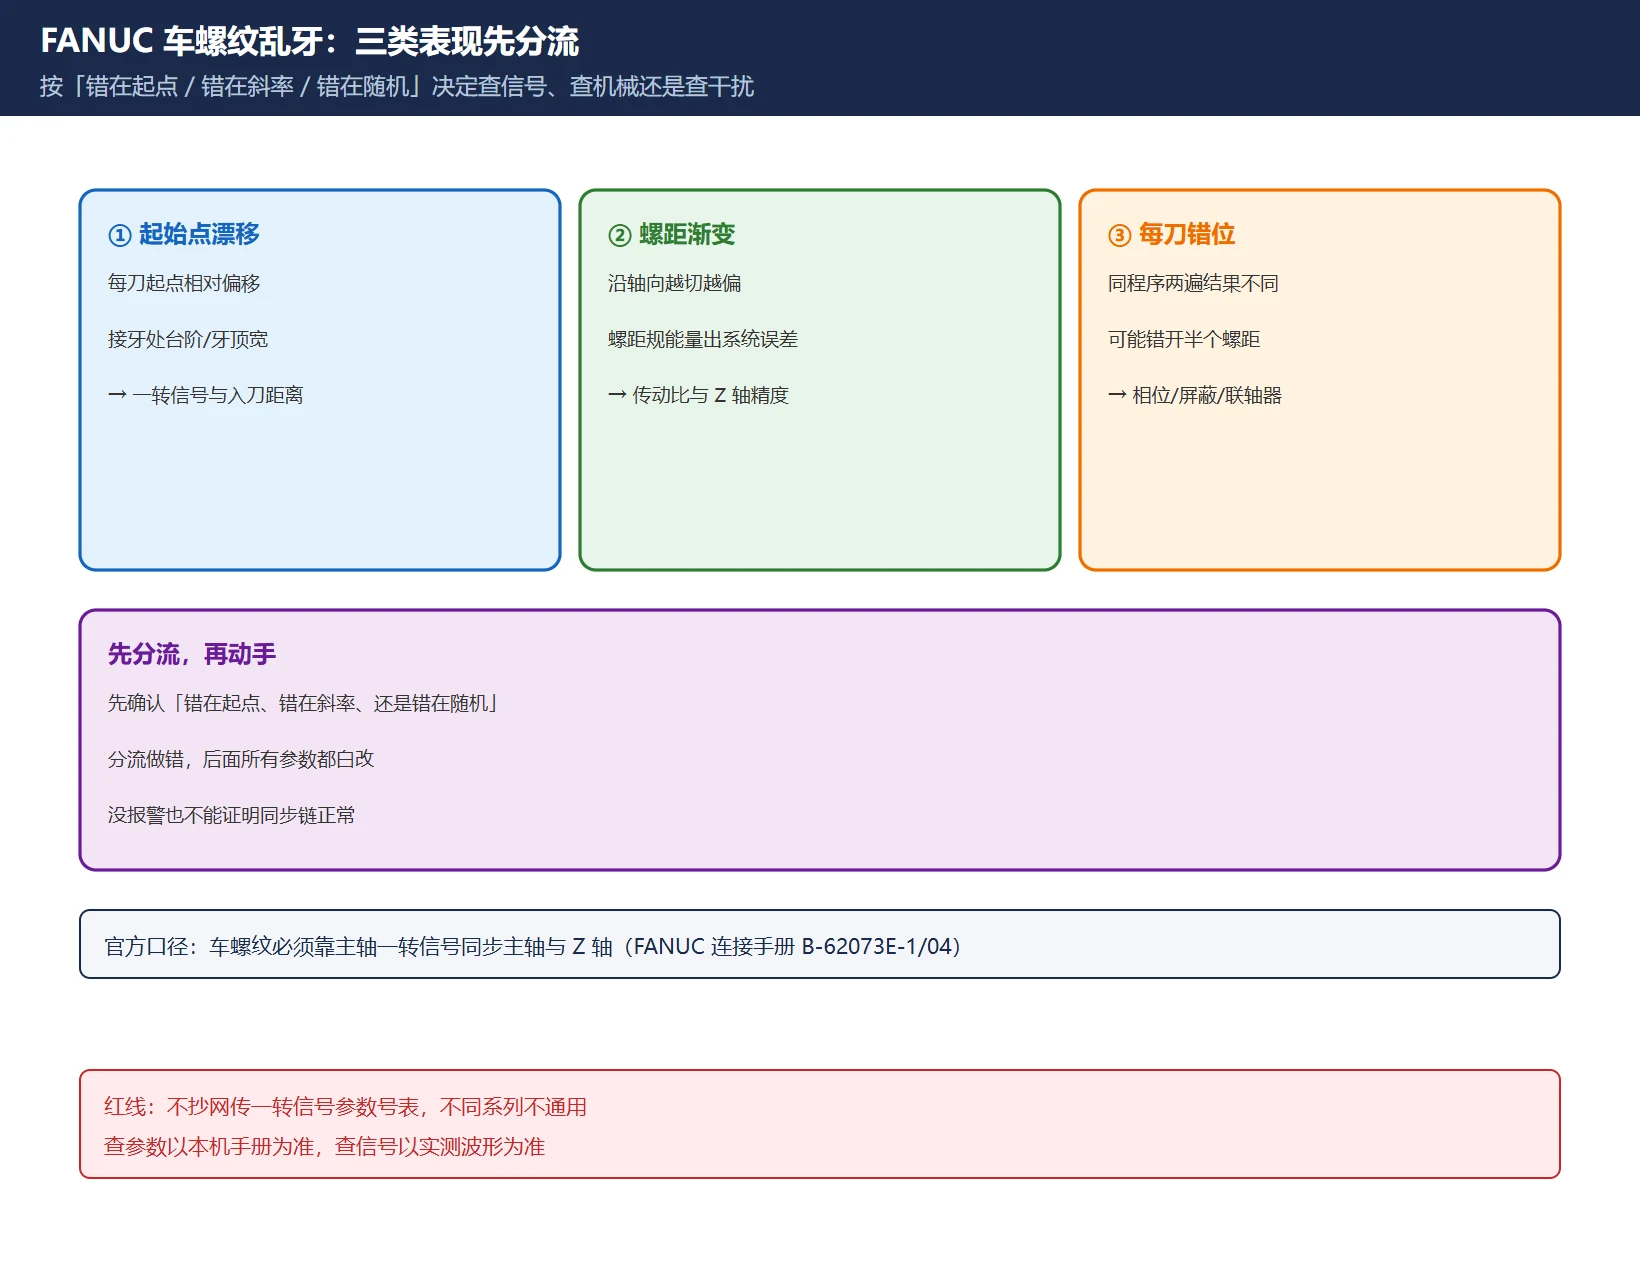
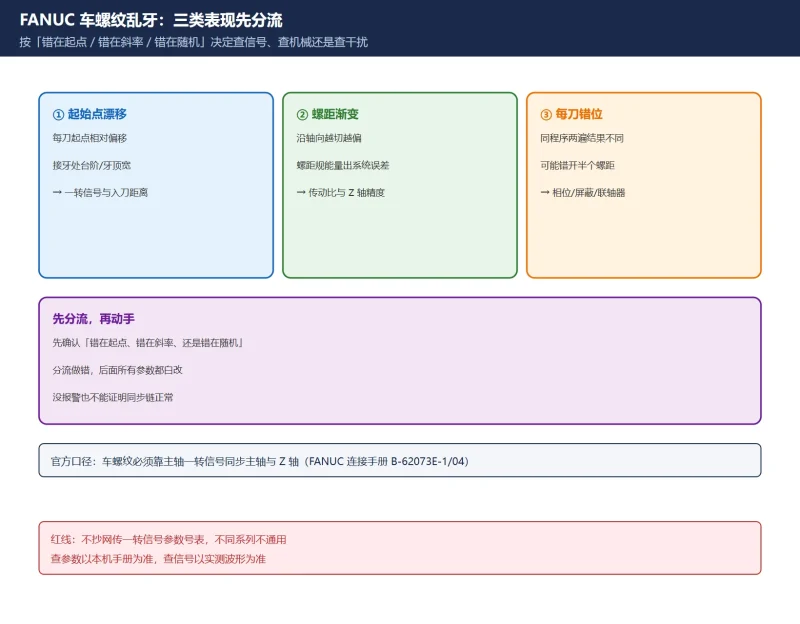
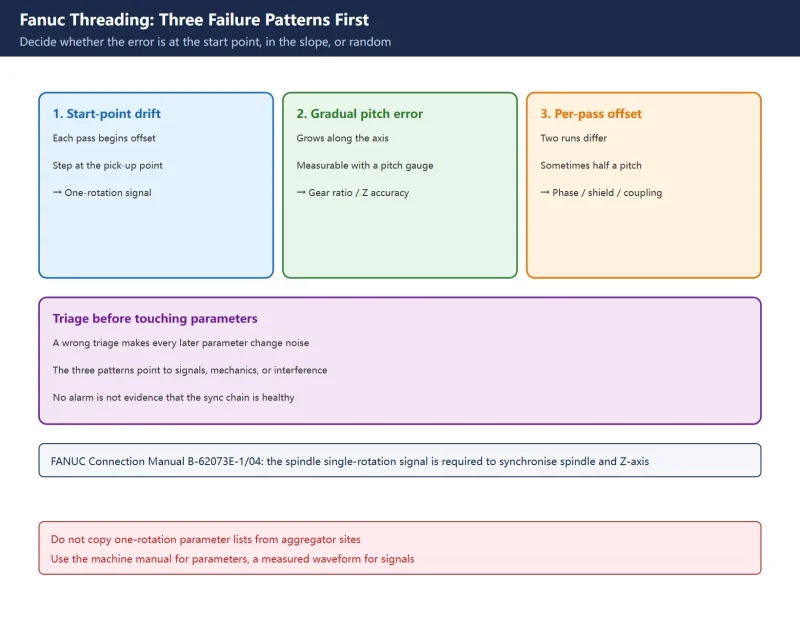
现场说「乱牙」,实际至少是三种完全不同的故障,混在一起查会白折腾一天:
- 起始点漂移:每一刀的起点相对上一刀偏移,接牙处出现台阶或牙顶变宽。指向一转信号到达时刻不稳、入刀距离与螺距不匹配。
- 螺距渐变:沿轴向越长偏得越多,用螺距规能量出系统性误差。指向编码器与主轴的传动比不对、Z 轴定位精度或螺距补偿有问题。
- 每刀错位:同一程序跑两遍结果不一样,甚至错开半个螺距。指向一转信号相位/极性、屏蔽与动力线干扰、联轴器打滑。
分流口诀:先看「错在起点、错在斜率、还是错在随机」,再决定是查信号、查机械还是查干扰。这一步做错,后面所有参数都白改。
表 1 三类表现 → 根因域 → 验证手段
| 表现 | 根因域 | 现场验证手段 |
|---|---|---|
| 起始点漂移 | 一转信号 / 入刀距离 / 加减速 | SERVO GUIDE 抓一转信号与 Z 轴进刀延迟;空切试牙 |
| 螺距渐变 | 编码器传动比 / Z 轴定位精度 / 螺补 | 手转主轴数 Z 脉冲;激光或步距规测 Z 轴定位精度 |
| 每刀错位 | 相位极性 / 屏蔽接地 / 机械打滑 | 查 JYA3 屏蔽与走线;检查同步带、联轴器紧定螺钉 |
顺带说清楚「包含关系」:站内 Z 轴反向间隙与螺距补偿 讲的是机械侧误差怎么补,本文讲的是同步链路怎么建立;反向间隙会造成接牙台阶,但改螺补救不了一转信号丢失。FANUC 加减速时间常数 影响入刀段的加速过程,也是这条链路的下游,不是根因。
二、同步链路:从主轴编码器到 Z 轴跟随
FANUC 连接手册的原话是:车螺纹时必须用主轴的一转信号来同步主轴与 Z 轴(”the single rotation signal of the spindle is required to synchronize the spindle and the Z-axis”)。整条链路可以拆成四段:
- 主轴位置编码器产生 A/B 相脉冲(测速与角度)与一转信号(每转一个 Z 脉冲,定相位基准);
- 一转信号送到 CNC,作为每一刀螺纹起点的唯一相位参考;
- NC 按每转进给(G99)插补:主轴每转一圈,Z 轴走一个螺距 L,而不是按每分钟进给走;
- Z 轴伺服跟随:加减速、伺服延迟、反向间隙都会体现在入刀段与接牙处。
手册还给出两条常被忽略的约束:齿轮比参数在螺纹切削或加工过程中不得更改;当编码器与主轴之间存在 M:N 齿轮比时,一转信号的位置会随转速偏移,误差按手册公式计算,且该误差是每螺距的最大值、不会沿全长累积(条件是主轴恒速、无伺服/加减速延迟、机械系统无偏差)。老系统手册提到可用采样平滑参数减小每螺距误差,但该参数号属于 Series 15/150,不能套到 0i 系列,此处只说明原理、不给号。
工程含义很直接:如果量出来是「越切越偏」的累积误差,那多半不是一转信号问题,而是 Z 轴定位精度、传动比或丝杠侧;如果误差每牙都差不多,才优先查同步链。
表 2 链路四段与对应检查点
| 链路段 | 检查什么 | 常见故障 |
|---|---|---|
| 编码器 A/B 相 | 波形干净、脉冲数与铭牌一致 | 联轴器打滑、同步带老化、码盘污染 |
| 一转信号(Z 相) | 每转恰好一个、角度位置固定 | 电缆单芯断、屏蔽失效、BZ 传感器位置偏移 |
| CNC 每转进给 | G99 生效、螺距 L 与指令一致 | 误用每分进给、程序 F 值写错 |
| Z 轴伺服跟随 | 入刀段加速、反向间隙、位置偏差 | 加减速时间常数不当、背隙过大 |
三、G32 / G92 / G76 的同步要求与退尾处理
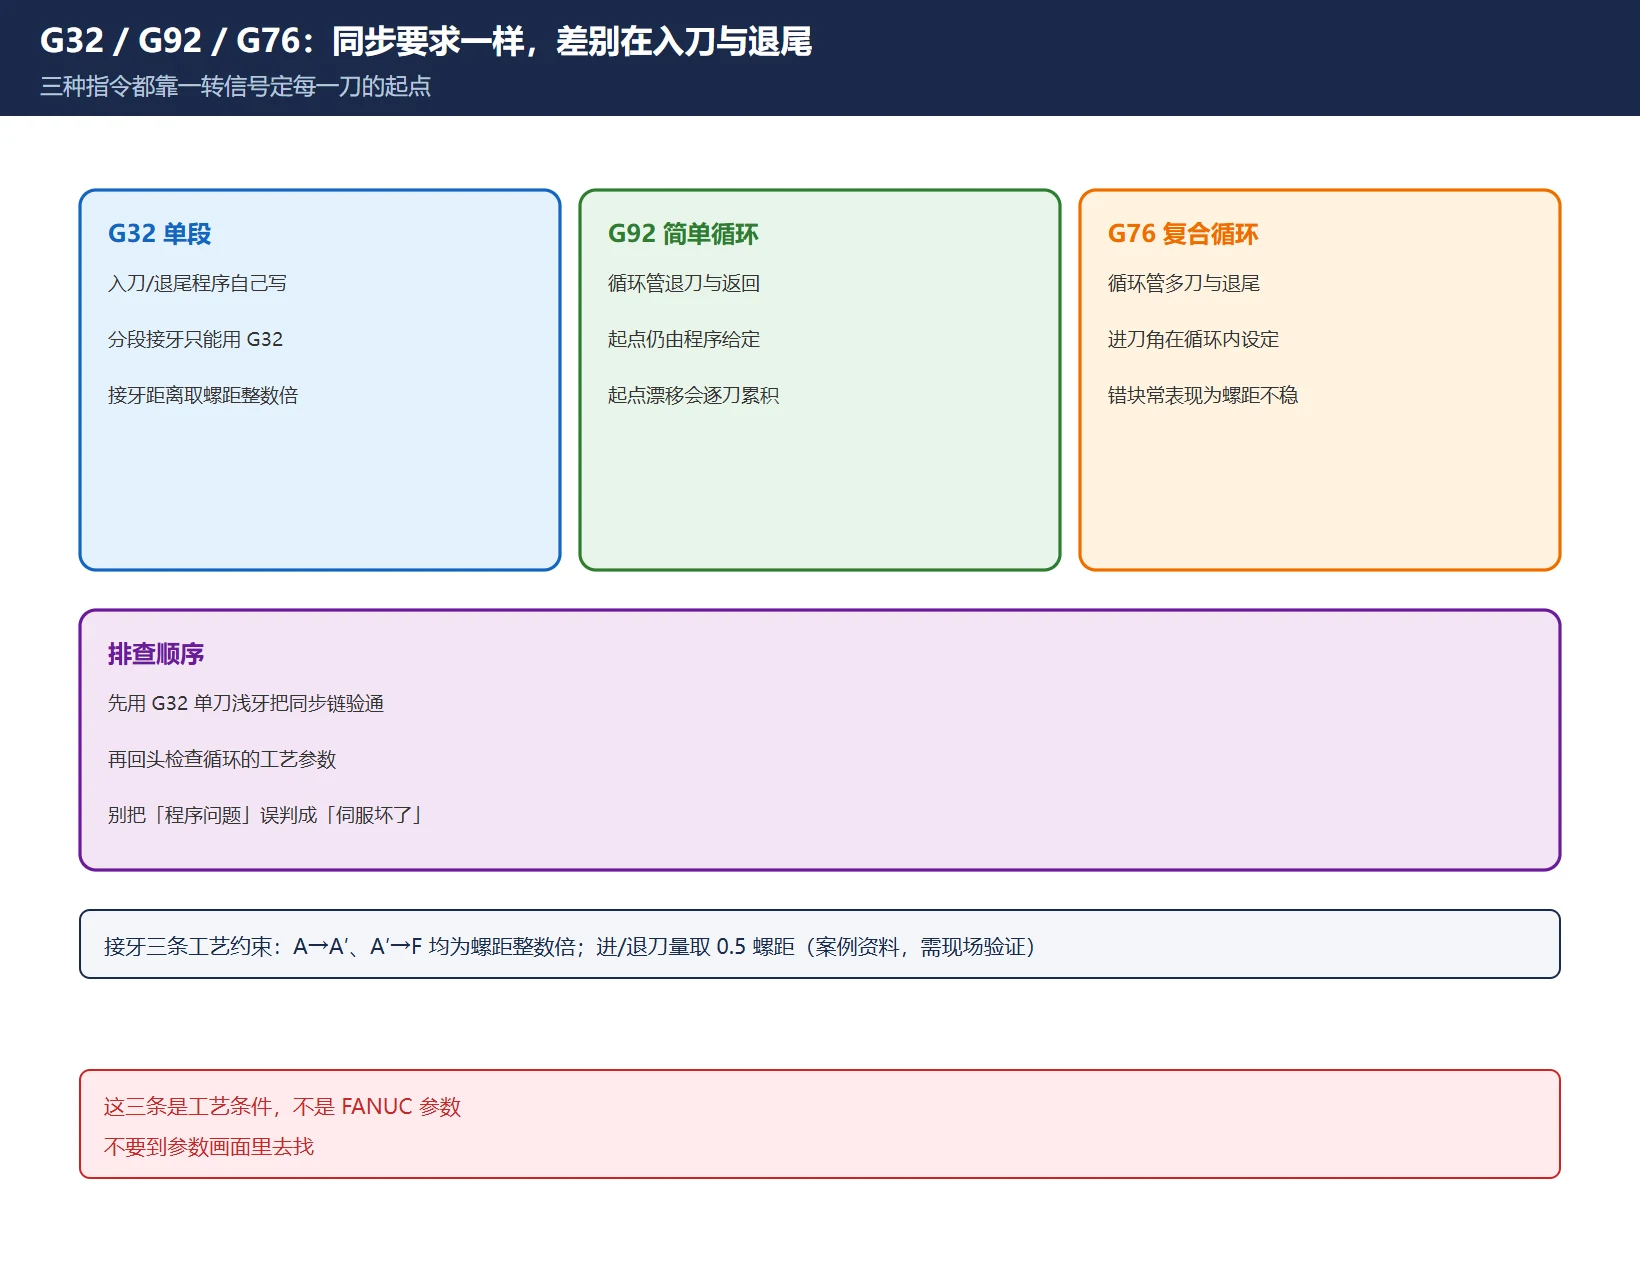
三种指令对同步的要求是一样的——都靠一转信号定起点——差别在于「谁来管入刀与退尾」,这决定了排查时该改程序还是改参数。
表 3 三种螺纹指令的分工
| 指令 | 形态 | 入刀/退尾由谁管 | 排查要点 |
|---|---|---|---|
G32 | 单段等螺距螺纹切削 | 程序自己写每一段 G32 的起点与终点 | 分段接牙、倾斜入刀只能靠 G32;接牙距离必须是螺距整数倍 |
G92 | 螺纹切削简单循环 | 循环负责退刀与返回,起点仍由程序给定 | 每刀 X 值单独给;起点偏移会逐刀累积到牙型上 |
G76 | 复合螺纹切削循环 | 循环内部管理多刀、进刀角与退尾 | 参数/程序块写错时表现为「牙型对但螺距不对」或每刀不均 |
关于接牙,中文现场技术资料给出的三条工艺约束值得抄进作业指导书(案例来源为技术期刊转载,需现场验证):A 到 A′ 的距离为螺距整数倍;A′ 到 F 的距离为螺距整数倍且至少 3 倍螺距;分段螺纹每次 Z 向进刀量与退刀量取 0.5 倍螺距,接牙处采用倾斜入刀(只能选 G32)。这些是工艺条件,不是 FANUC 参数,不要到参数画面里去找。
同一个「乱牙」症状,用 G32 时优先怀疑程序里的入刀距离,用 G76 时优先怀疑循环参数块与主轴同步;把两者混为一谈,最容易误判成「伺服坏了」。
四、参数与信号:该看哪些画面,报警怎么读
先说结论:不要照抄网上的一转信号参数号表。同一功能在 0i-TD、0i-TF、31i 上的参数号与位定义并不通用,网上大量「3702/3708/4000 系列」清单来自聚合站,同一站点不同页面说法互相冲突。正确做法是:在 SERVO GUIDE 或诊断画面上先看到信号本身,再回本机参数说明书查对应项。
FANUC 0i-D 维修手册(B-64305EN/03)附录报警表对这一族报警写得非常明确,可以直接作为判据:
表 4 一转信号相关报警(官方维修手册口径)
| CNC 显示 | 放大器显示 | 官方描述 | 手册给出的处理方向 |
|---|---|---|---|
SP9041 | SSPA:41 ILLEGAL 1REV SIGN OF POSITION CODER | 主轴位置编码器(连接器 JYA3)的一转信号异常 | 检查并修正参数;更换电缆 |
SP9042 | SSPA:42 NO 1REV SIGN OF POSITION CODER | 位置编码器一转信号断线/未检出 | 更换电缆 |
SP9043 | SSPA:43 DISCONNECT POSITION CODER DEF. SPEED | 子模块 SW 内差速位置编码器信号异常 | 更换电缆 |
SP9046 | SSPA:46 ILLEGAL 1REV SIGN OF SCREW CUT | 螺纹切削中的一转信号异常 | 检查修正参数、更换电缆、重调 BZ 传感器信号 |
SP9047 | SSPA:47 ILLEGAL SIGNAL OF POSITION CODER | A/B 相信号异常,或 A/B 相与一转信号关系不正确(脉冲间隔不匹配) | 更换电缆、纠正布线(远离动力线) |
SP9027 | SSPA:27 POSITION CODER DISCONNECTED | 位置编码器整体断线 | 查反馈电缆插针与编码器设定 |
这几个号把第①节的三类表现对上了号:9042 是「完全没有」、9041 是「有但位置/关系不对」、9046 是「只在切螺纹时才暴露」、9047 是 A/B 相与一转信号对不上。其中 9046 最阴——主轴空转、定向、普通车削都正常,只在螺纹段出问题,很容易被当成程序 bug。
诊断顺序建议:
- 在FANUC 诊断画面与 SERVO GUIDE 上看一转信号:手转主轴一圈,是否恰好一个干净脉冲、角度位置是否固定;
- 波形随电缆晃动或只在带载/特定轴移动时变坏 → 优先查屏蔽接地与动力线走线(官方手册对 9047 的明确指向);
- 波形稳定但每刀起点仍漂 → 查一转信号到 Z 轴进刀之间的延迟、入刀段加减速;
- 排除信号后再测 Z 轴定位精度与反向间隙/螺补。
关于「一转信号丢了会不会报警」:不一定。串行主轴配位置编码器的机床通常会报上述 SP90xx;但模拟主轴、外接一转开关或机床厂自定义配置的机床,可能只是乱牙而完全不报警。所以「没报警」不能当作同步链正常的证据。
五、G96 恒线速与 G50 限速的配合
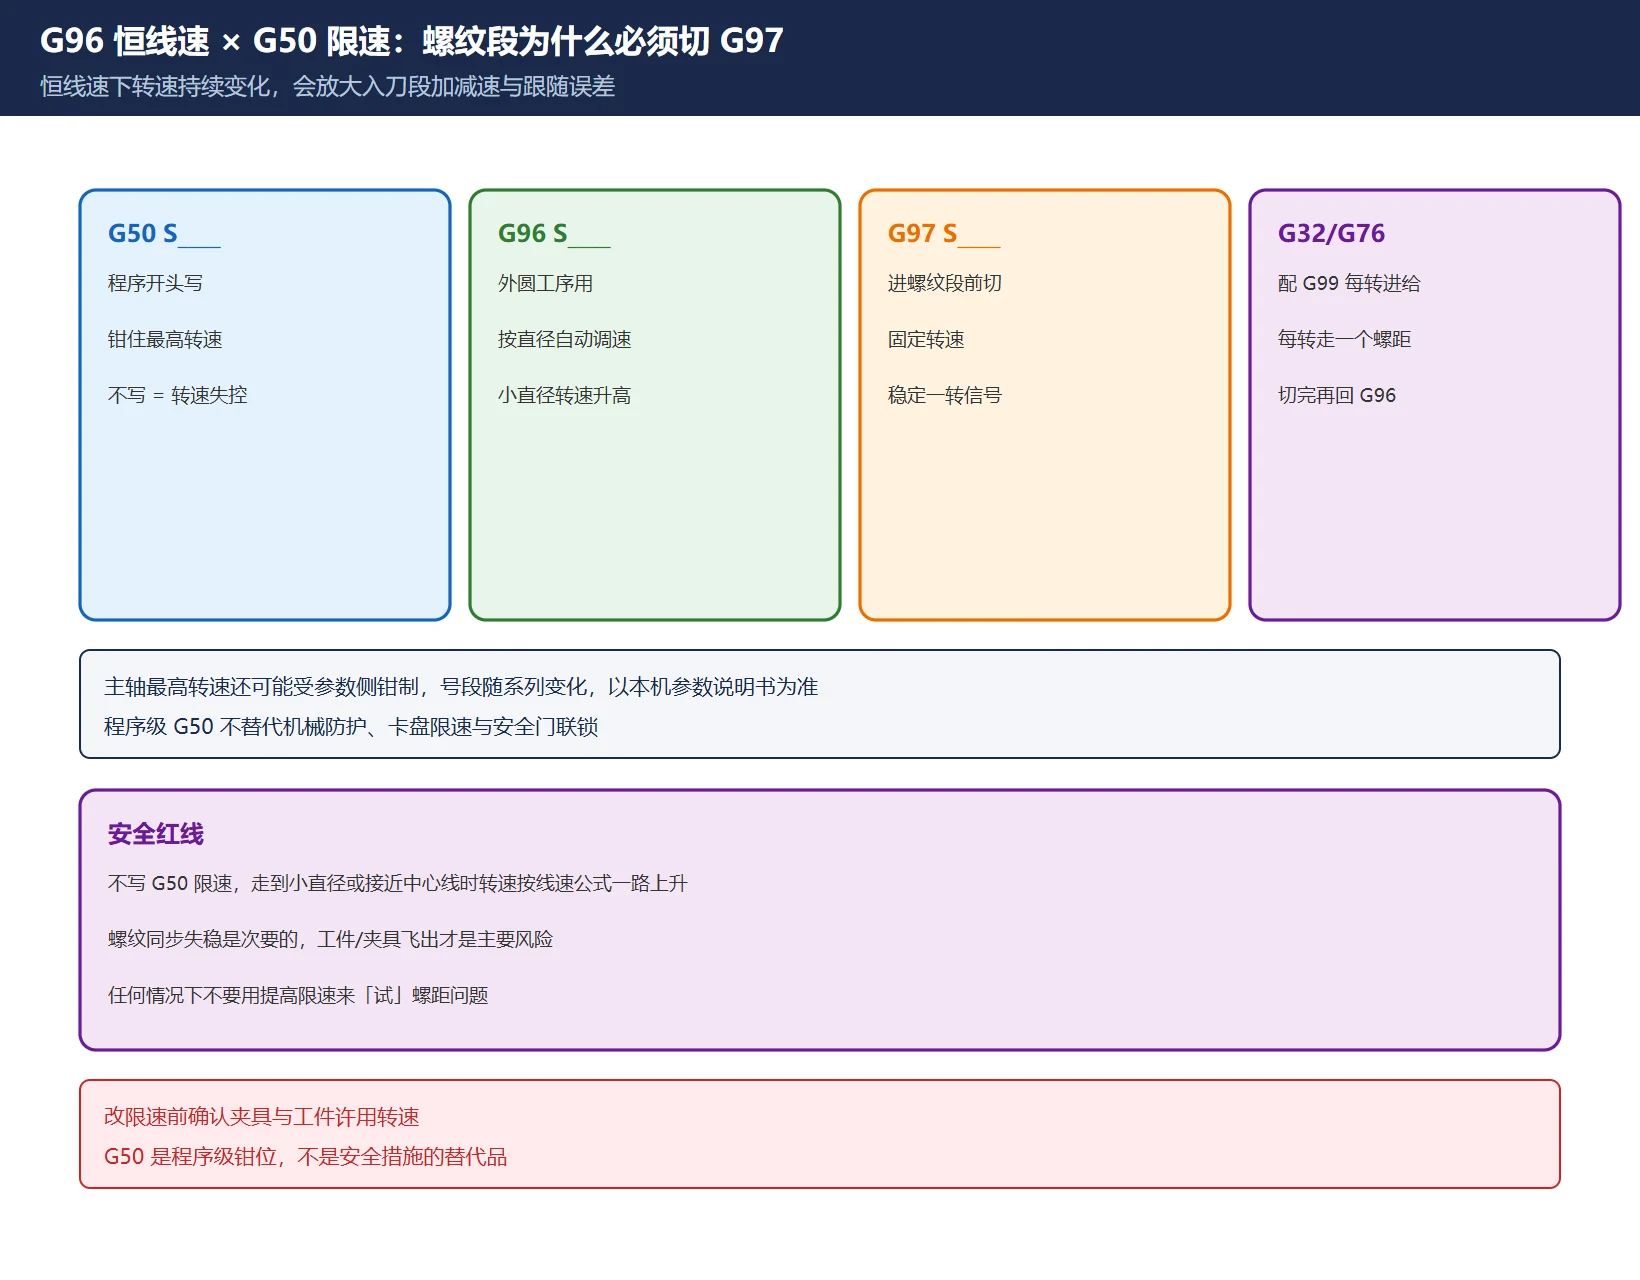
G96 是恒线速控制:S 值按 m/min 解释,直径越小主轴转速越高;G97 取消恒线速,S 值按 r/min 解释;G50 S____ 在 FANUC 车床上把主轴最高转速钳在设定值。三者与螺纹的关系是:
- 螺纹靠「每转进给」同步,理论上 G96 下也能切,但主轴转速在切削过程中持续变化,入刀段的加减速与伺服跟随误差会被放大,一转信号与 Z 轴的相位关系更容易漂;
- 现场通行做法是在螺纹段先切到
G97固定转速再执行G32/G92/G76,切削结束再回G96; - 用
G96就必须写G50 S____。不写限速,程序走到小直径处(尤其端面、接近中心线)时主轴转速会按公式一路往上冲,轻则螺距失步、重则工件/夹具飞出。这是安全项,不是工艺偏好; - 主轴最高转速除
G50外还可能受参数侧钳制,具体号段随系列变化,以本机参数说明书为准,不要抄聚合站给的号。
表 5 G96 / G97 / G50 在螺纹程序里的位置
| 位置 | 写法 | 目的 |
|---|---|---|
| 程序开头 | G50 S____ | 先设最高转速钳位,再开恒线速 |
| 粗车/精车 | G96 S____ M03 | 按直径自动调速,表面线速度一致 |
| 进入螺纹段前 | G97 S____ | 固定转速,稳定一转信号与 Z 轴同步 |
| 螺纹段 | G32 / G92 / G76 + G99 每转进给 | 主轴每转走一个螺距 |
| 恢复外圆工序 | G96 S____ | 回到恒线速(钳位仍有效) |
🚨 安全红线:
G50是程序级钳位,不替代机床的机械防护、卡盘转速限制与安全门联锁。改限速前确认夹具与工件的许用转速;任何情况下不要用提高限速来「试」螺距问题。
六、机械与刀具侧别漏
把信号和参数都查完还乱牙,剩下就是机械与工艺。中文现场案例里最典型的一条:某 0i-mate TD 配模拟主轴,编码器与主轴通过 36:92 齿轮传动,用 G92 长期乱扣,最终改机械结构加同步带、把编码器与主轴做成 1:1 传动才解决。另一条是纵切车床用 G32/G92/G76 都乱扣,最后落在恒线速控制与位置编码器的匹配设定上(该案例给出的是具体位号,属特定机型,不作为通用改法)。两个案例共同说明:先确认机械传动关系,再谈参数。
- 编码器联轴器/同步带:紧定螺钉松、皮带硬化打滑,会让 Z 脉冲角度随机游走,症状和编码器坏了一模一样;
- Z 轴反向间隙与螺补:表现为接牙台阶、换向处牙型异常,见 反向间隙与螺距补偿;
- 主轴轴向窜动与轴承间隙:切深变化时牙型一侧发亮;
- 刀具与装夹:刀尖中心高不对、刀杆刚性不足、刀片磨损,会造成「牙型不对」而不是「螺距不对」,别把这两类混起来;
- 入刀段长度:留够加速距离,否则第一牙必然偏;分段螺纹按第③节的螺距整数倍规则安排。
表 6 机械侧四层与判据
| 层 | 典型症状 | 快速判据 |
|---|---|---|
| 编码器机械传动 | 每刀起点随机漂 | 手转主轴计数,Z 脉冲数与转速是否成固定 1:1 |
| Z 轴传动/背隙 | 接牙台阶、换向偏差 | 步距规往返测量 |
| 主轴轴承 | 重载时牙型单侧异常 | 千分表测主轴轴向/径向窜动 |
| 刀具与装夹 | 牙型角不对、表面振纹 | 对刀中心高、刀片状态、刀杆伸出量 |
七、验收:单刀浅牙试切 + 螺距规 + 多头分头
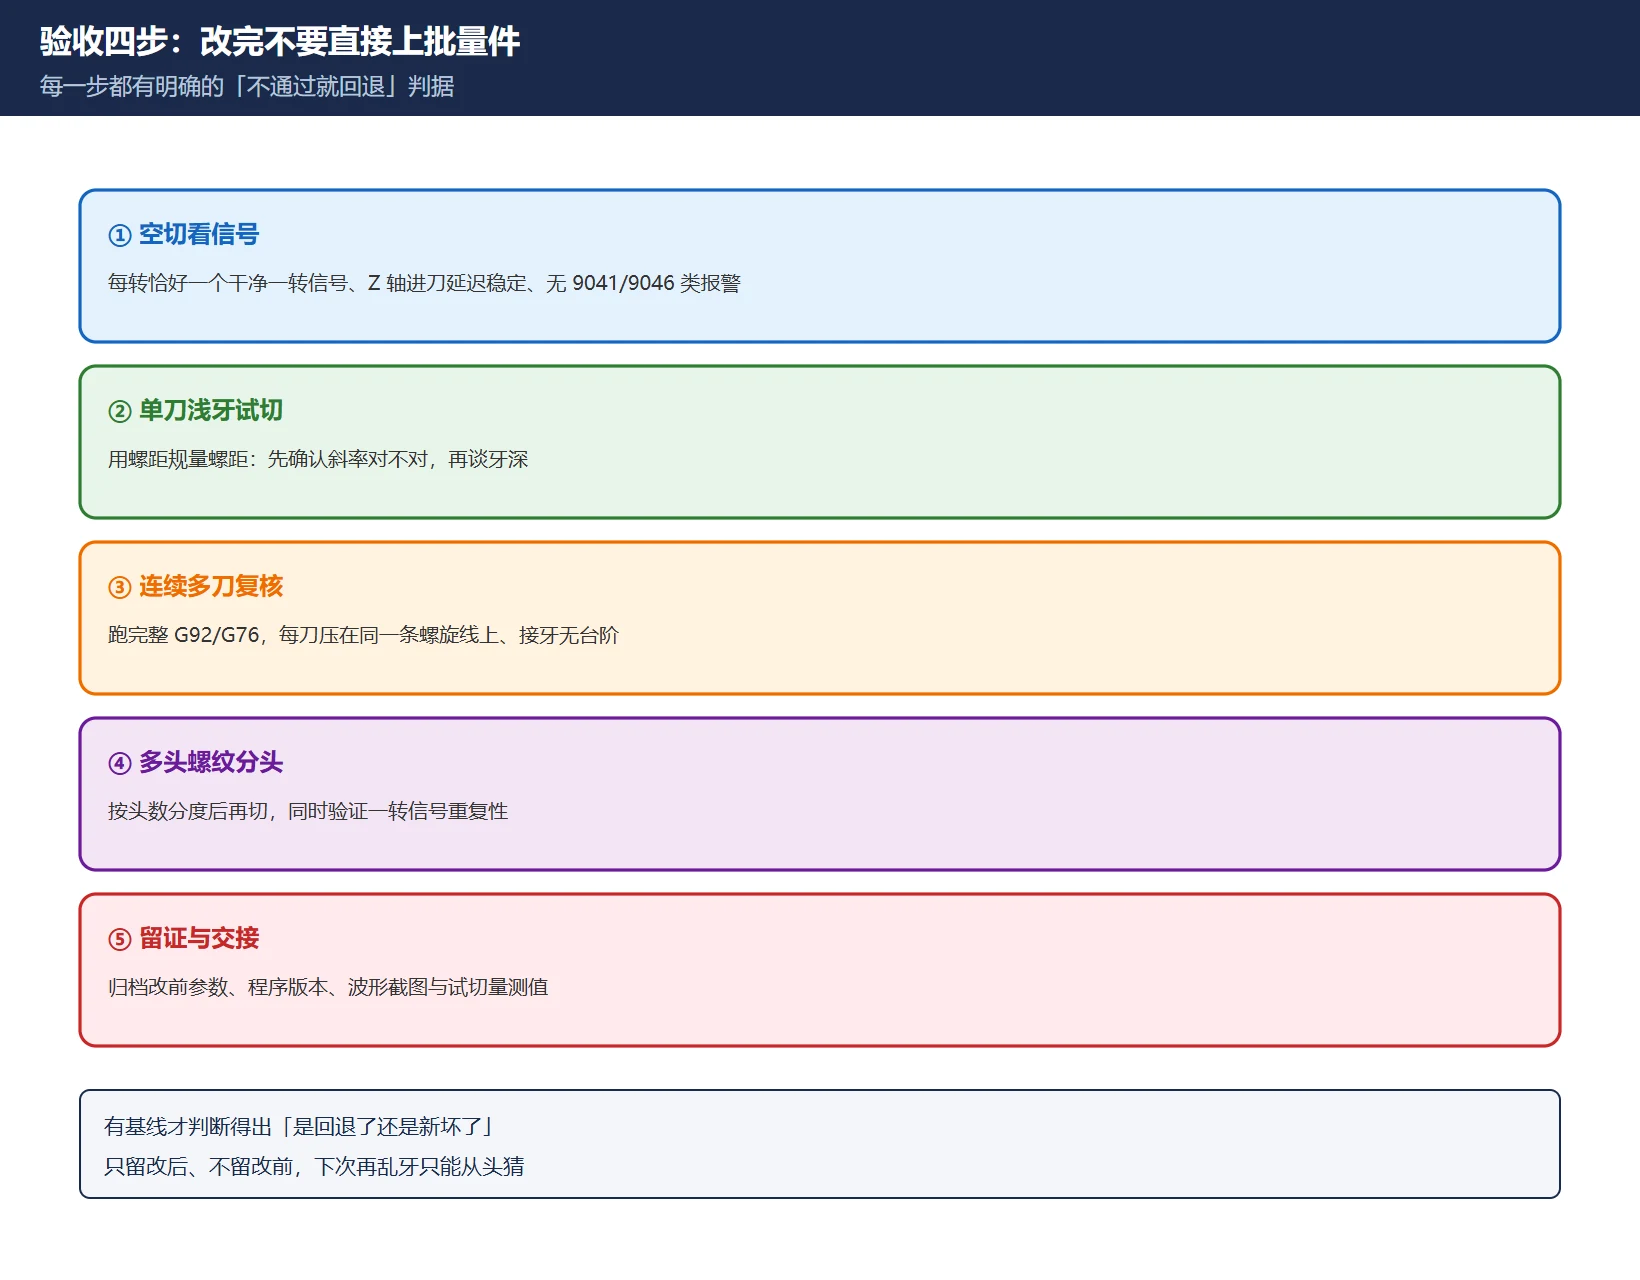
改完任何一环,都不要直接上批量件。按下面四步走:
- 空切看信号:不装工件或用废料空跑一遍程序,SERVO GUIDE 上确认每转一个一转信号、Z 轴进刀延迟稳定、无 9041/9046 类报警;
- 单刀浅牙试切:只切一刀浅牙,用螺距规或螺纹千分尺量螺距;先确认「斜率对不对」,再谈牙深;
- 连续多刀复核:跑完整
G92/G76,检查每刀是否压在同一条螺旋线上、接牙处有无台阶; - 多头螺纹分头:多头螺纹按头数分度后再切,确认分头起点与一转信号相位一致;这一步能同时验证一转信号的重复性。
留证别忘了:把改前的参数、程序版本、一转信号波形截图与试切量测值一起归档(参数与梯形图导出)。下次再乱牙,有基线才判断得出「是回退了还是新坏了」。
🚨 本文刻意不提供「照抄即改」的一转信号参数号表:网上流传的号段多来自聚合站,且 0i/31i/0i-F 之间并不通用,抄错会直接让主轴失去同步。查参数请以本机随机手册为准,查信号请以实测波形为准。
常见问题
G32 和 G76 乱牙的原因一样吗?
同步原理一样,排查重点不同。两者都靠主轴一转信号确定每刀起点,所以一转信号丢失、相位抖动、编码器传动比不对时,G32/G92/G76 会一起乱。但 G32 的入刀点与退尾完全由程序写,乱牙常出在分段接牙距离不是螺距整数倍、入刀加速段不够;G76 由循环内部管理多刀与退尾,出问题更多在循环参数块、每转进给模态与主轴同步配置。所以先用 G32 单刀浅牙试切把「同步链路」验通,再回头检查循环的工艺参数,是最省事的顺序。
一转信号丢了会报警,还是不报警?
不一定,取决于主轴配置。串行主轴配位置编码器的机床,FANUC 0i-D 维修手册(B-64305EN/03)列有明确报警:SP9042 是一转信号未检出/断线,SP9041 是一转信号异常,SP9046 专指螺纹切削中的一转信号异常,SP9047 是 A/B 相与一转信号关系不正确。但模拟主轴、外接一转开关或机床厂自定义配置的机床,可能只是乱牙而完全不报警。「没报警」不能证明同步链正常,正确做法是在 SERVO GUIDE 或诊断画面上手转主轴一圈,确认恰好一个、位置固定的一转脉冲。
G96 恒线速下切螺纹为什么要配 G50 限速?
因为 G96 让主轴转速随直径变小而自动升高,G50 S____ 是 FANUC 车床上钳住最高转速的程序级指令。不写限速,程序走到小直径或接近中心线时转速会按线速公式一路上升,既有转速失控的安全风险,也会让每转进给的入刀段加减速与伺服跟随误差被放大、螺距失稳。现场稳妥做法是:程序开头写 G50 S____,外圆工序用 G96,进入螺纹段前切到 G97 固定转速,切完再回 G96。参数侧还有主轴最高转速钳制,号段随系列变化,以本机参数说明书为准。
最后更新:2026-11-08
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容