

机床报警了,屏幕上跳出一串 SV0401,你翻手册,手册上写的是”伺服 V-就绪信号关闭”——这句话正确,但没有任何用处,因为它没说为什么关闭。
问题的根源在于:FANUC 伺服报警代码本身不指向具体元件。 它只告诉你”伺服系统某处不对”,不告诉你”哪个零件坏了”。同一个 SV0401,可能是主接触器没吸合,可能是急停回路断了,可能是 FSSB 光纤松了,也可能是放大器真坏了。这四种情况处理方式完全不同,报警号一模一样。
所以本文不是一份”报警号 → 换什么件”的清单,而是一份三件套工具:
- 可按报警号检索的对照表(SV0001-SV0680 常见号段)——让你 3 秒定位到属于哪一类问题;
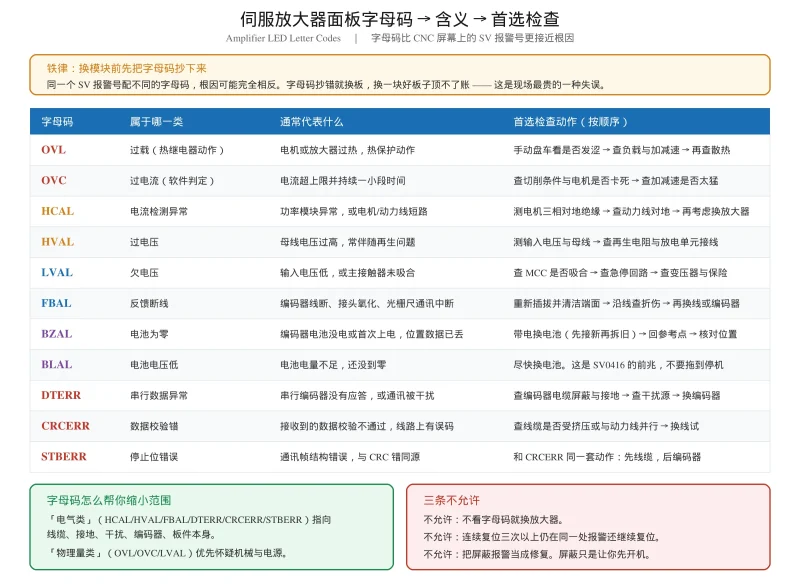
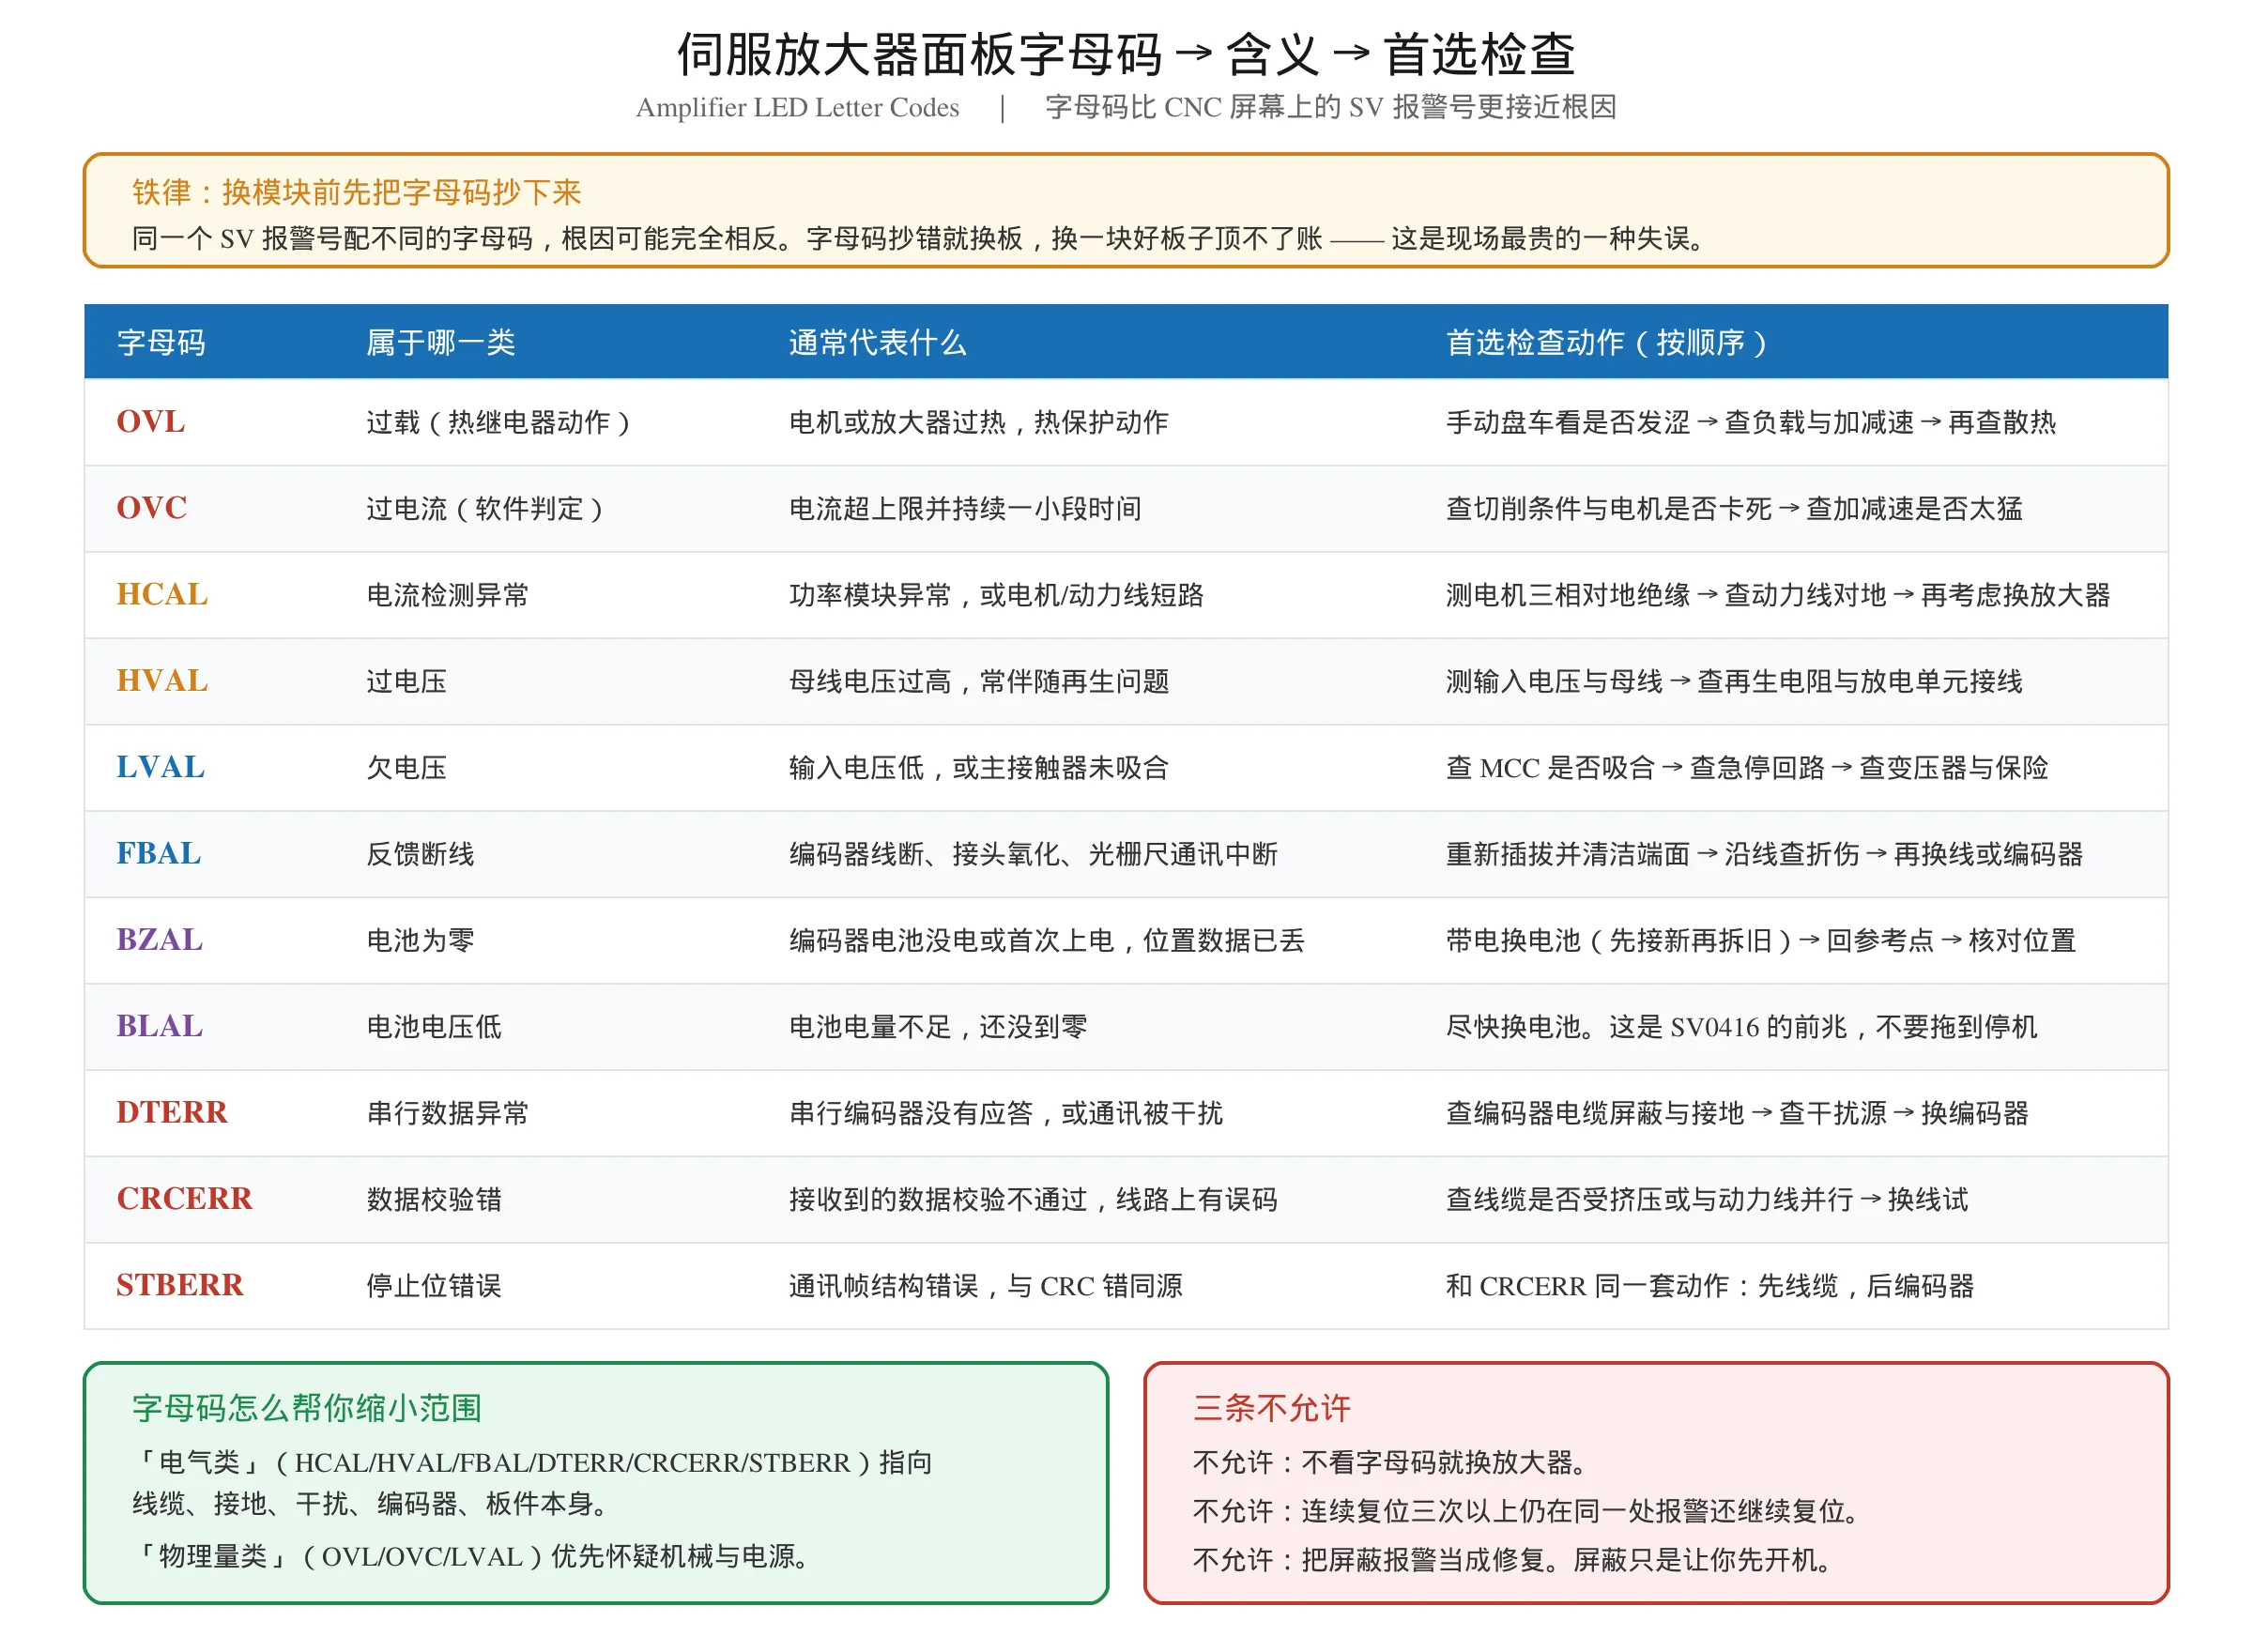
- 放大器面板字母码对照表——因为字母码比 CNC 屏幕上的报警号更接近根因;
- 固定的七步排查顺序——决定你先动线还是先动板。
本文整理的是 αi / βi / 0i-D 等常见系列的定义。同一个报警号在不同系列上文字可能不同,具体以你手上机床的维修手册为准。 全文不提供参数号(参数号因系统与放大器型号而异,写错比不写更危险),涉及参数处一律只说参数类别。
需要先说清楚一件事:本文的分类是速查表,不是免检单。看完表你应该知道”下一步查哪里”,而不是”这块板子坏了”。
一、如何按 SV 号检索本表
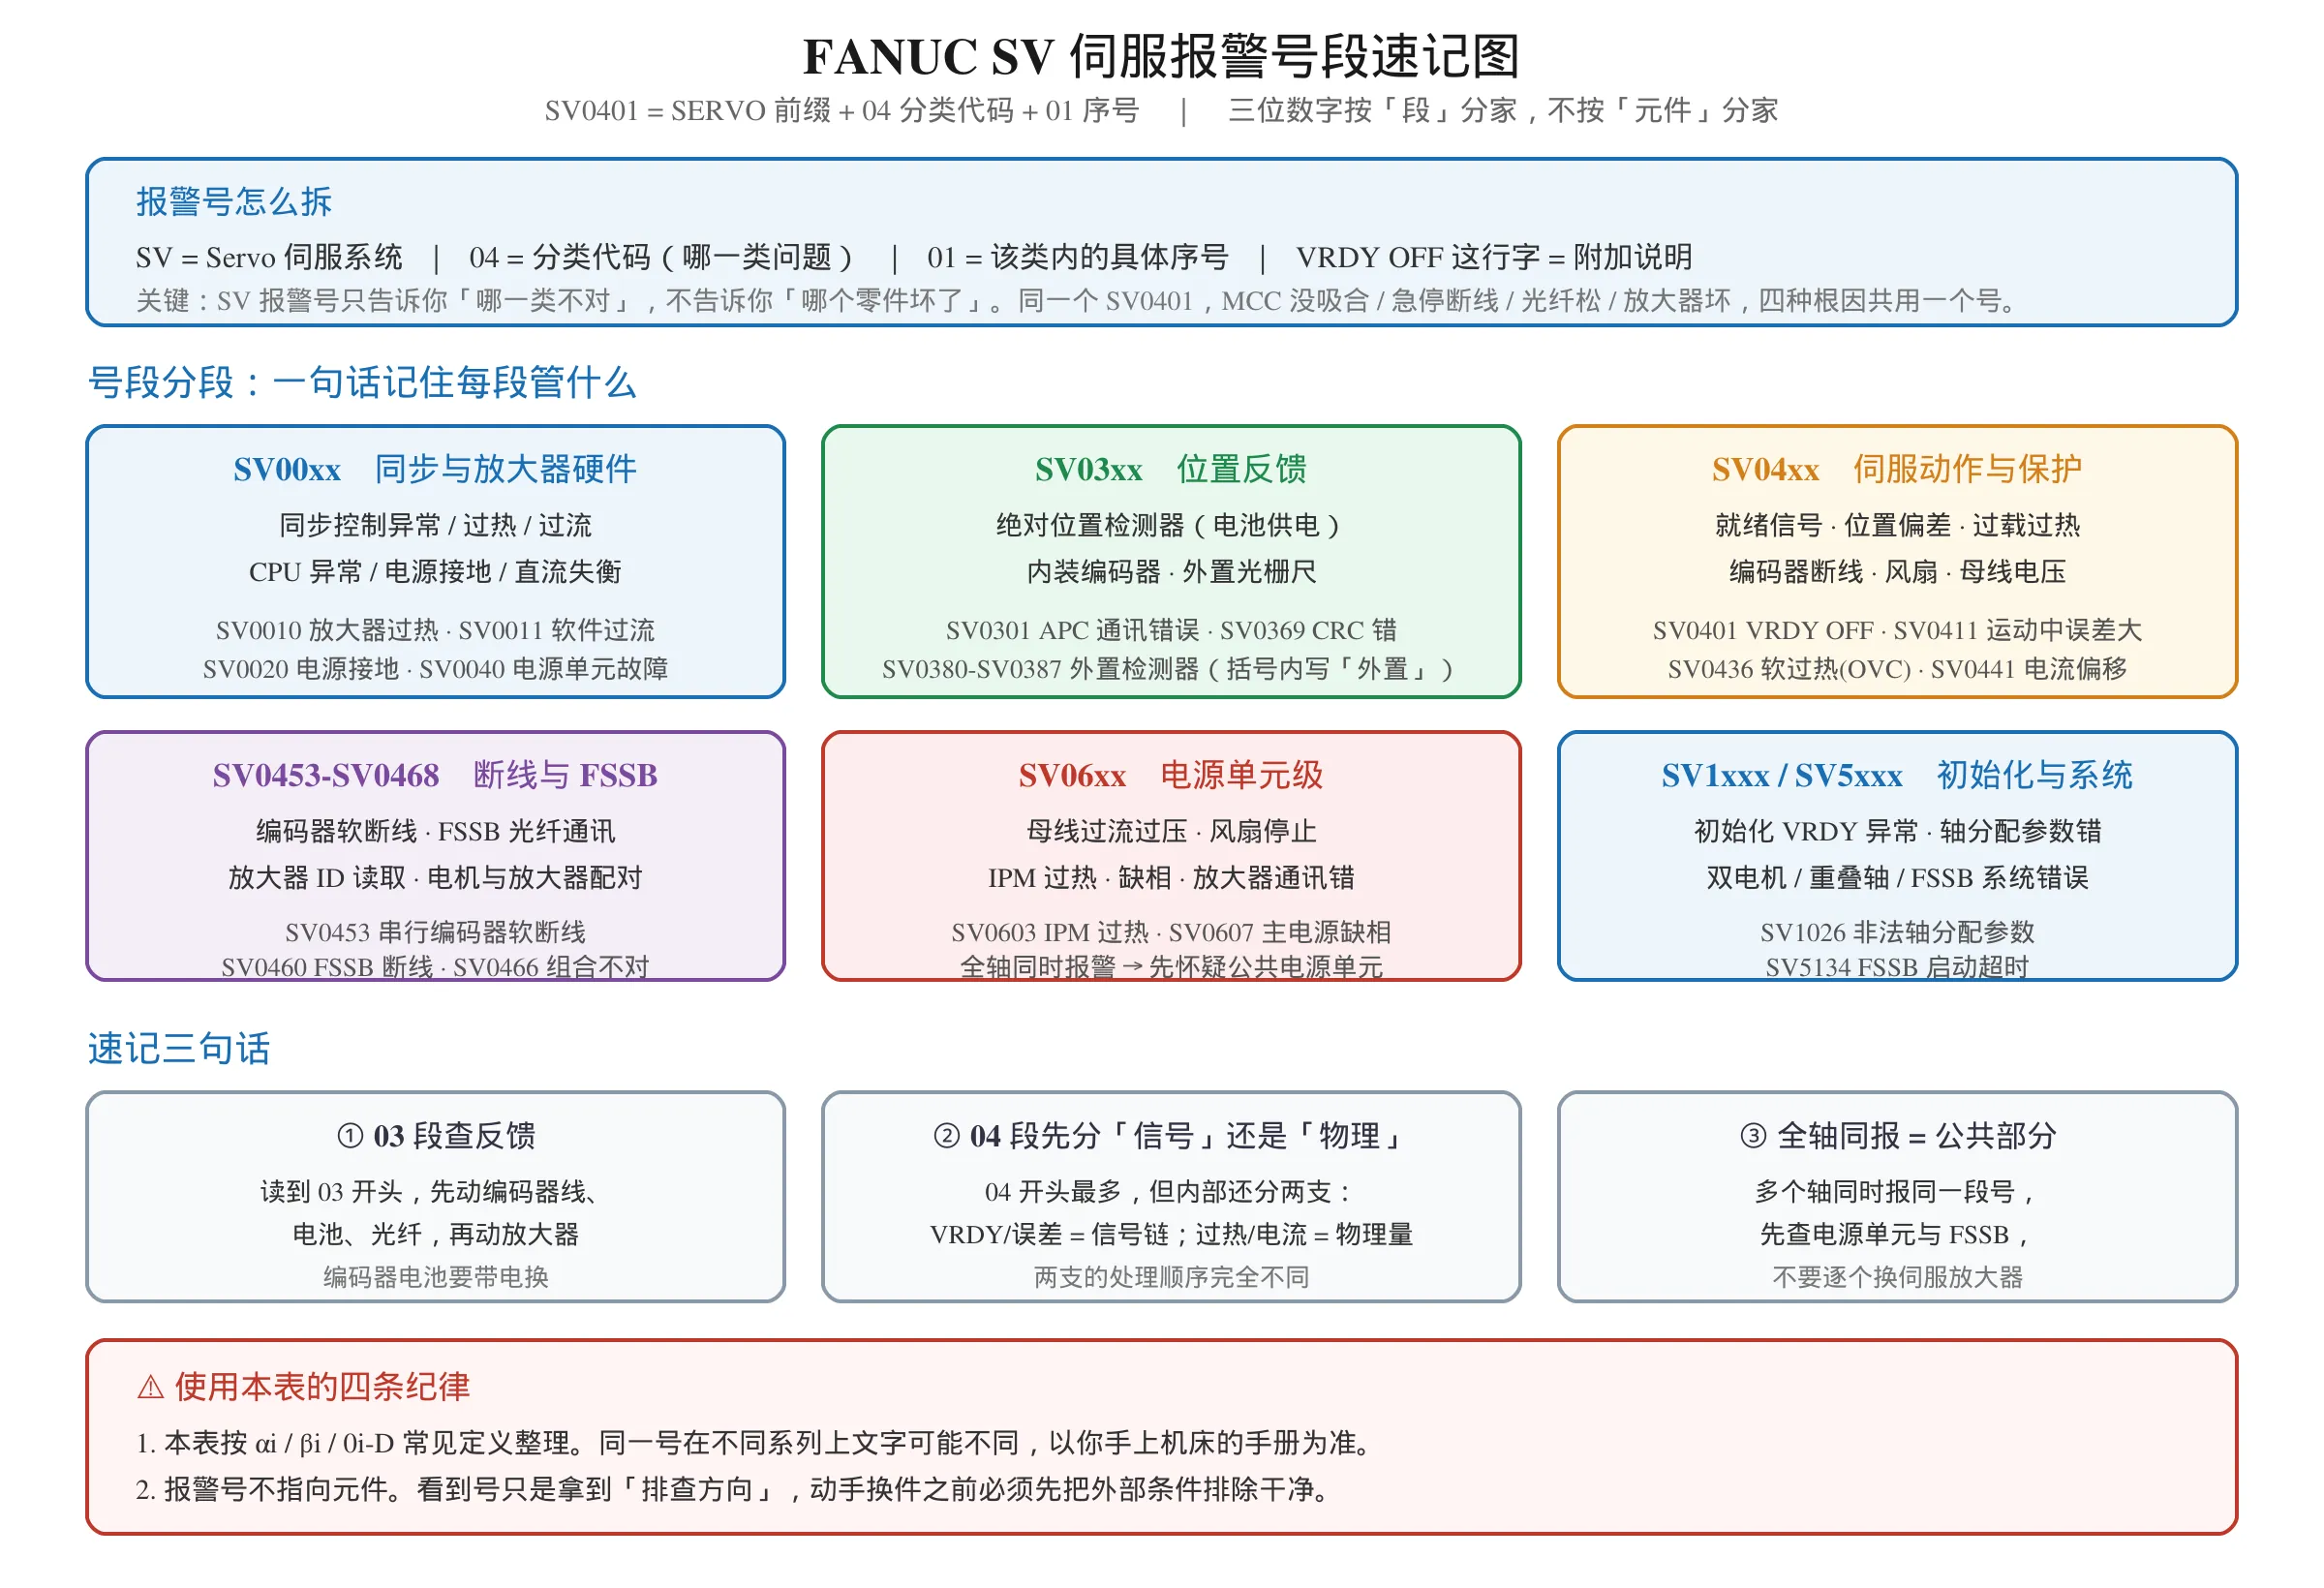
报警号怎么拆
先把报警号拆开看,后面才不会对着手册干瞪眼:
| 段 | 含义 | 说明 |
|---|---|---|
| SV | Servo,伺服系统报警 | 前缀,说明来自伺服系统 |
| 04 | 分类代码 | 决定这是哪一类伺服问题 |
| 01 | 该类内序号 | 决定具体是哪一个 |
| VRDY OFF | 附加说明 | 屏幕上那行英文,往往比号码更有信息量 |
这套编码的价值在于分类:前两位决定方向,后两位决定细项。记不住某个具体号没关系,先定位到”04 这一类大概是伺服动作与保护层面的问题”,再去翻对应章节,方向不会跑偏。
三种检索路径,按现场条件选
路径一:有报警号(最快)
直接在下面正文用 Ctrl+F 搜 SV04 或具体号段,跳到对应表格。
路径二:只有字母码(放大器面板上看到的)
跳到「五、放大器面板字母码 → 含义 → 首选检查」那一节。字母码比报警号更具体,先看它。
路径三:只有现象描述(比如”一开机就报警”)
跳到「七、拿到 SV 报警号之后的七步排查顺序」,按流程走,别猜报警号。
路径四:报的是三位老式号码(比如 401、416、490)
先看下面这段,它和 SV 编号是两套体系。
如果报的是三位老式号码,先搞清是哪套体系
现场经常有人拿 401 来问”是不是 SV0401″。答案是:不是同一套编号,但根因高度重叠。
FANUC 早期系统(0 系列等)用的是三位轴别化编号:401 表示”X 轴 VRDY OFF”,416 表示”X 轴编码器故障”,426 就是 Y 轴编码器故障,436 变成 Z 轴。数字里的每一位代表哪根轴,是写死在编码规则里的。
后来 αi / βi / 0i-D 这类系统改用 SV 四位统一编号:SV0401 不带轴别(轴别在报警画面上单独显示),SV0436 是编码器/热相关,不专属某根轴。
两套编号不能机械对照,但有几组可以互相印证:
| 老式三位号(0 系列) | 老式含义 | 大致对应的 SV 编号 |
|---|---|---|
| 400 / 402 / 406 | 伺服放大器或电机过载 | SV0430 / SV0431 / SV0436 一类 |
| 401 | 速度控制器就绪信号 VRDY 被关断 | SV0401 |
| 404 | VRDY 异常保持接通 | SV0404 |
| 405 | 位置控制系统错误(零点返回失败) | 接近 SV0401 的软件分支 |
| 410 / 420 / 430 | 各轴停止时位置误差超设定值 | SV0410 |
| 411 / 421 / 431 | 各轴运动时位置误差超设定值 | SV0411 |
| 414 / 424 / 434 | 各轴数字伺服系统错误 | SV0414 一类 |
| 416 / 426 / 436 | 各轴编码器故障 | SV0445-SV0448 / SV0360 段 |
实用结论:老表上的号给你的是”根因类别”,SV 号给你的是”排查方向”,两边指向同一批硬件。但具体参数号与检查项不能从老表直接搬到新系统上。
一个必须养成的习惯
看到 SV 报警,先记下三样东西:SV 报警号 + 伺服放大器面板 LED 字母码 + 报警发生的时机(哪一步动作时出现)。
这三样凑齐,排查方向基本就定了。只记报警号,等于丢掉了两条最有用的线索。
二、SV0301-SV0387 反馈与通讯类
这一段全部指向位置反馈链路:绝对位置检测器、内装脉冲编码器、外置光栅尺。共同特点是——报警号指向的是”信号读不到”,不是”零件坏了”。
SV0301-SV0307 绝对位置检测器(APC)报警
这一组的前提是:你的位置检测器是电池供电的绝对位置检测器。出现这一组报警,第一动作永远是先查电池,再查线,最后才查板。
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0301 | APC 报警:通讯错误 | 绝对位置检测器通讯异常,机械位置未能正确求得 |
| SV0302 | APC 报警:超时错误 | 检测器无应答或应答太慢,机械位置未能正确求得 |
| SV0303 | APC 报警:数据格式错误 | 出现帧错误,机械位置未能正确求得 |
| SV0304 | APC 报警:奇偶性错误 | 校验位不通过,机械位置未能正确求得 |
| SV0305 | APC 报警:脉冲错误 | 检测器或电缆可能存在缺陷 |
| SV0306 | APC 报警:溢出报警 | 位置偏差量上溢,机械位置未能正确求得 |
| SV0307 | APC 报警:轴移动超差 | 上电时机床移动幅度较大,机械位置未能正确求得 |
SV0301-SV0305 是同一族:官方描述都是”数据传输异常”,可能涉及绝对位置检测器、电缆或伺服接口模块。通讯类报警不代表检测器坏了——很多情况是接头没插到位、端面有油污、或者编码器电缆被压过。
SV0307 要特别说:这一条是”上电时机床移动幅度较大”。它经常被误当成电池问题,实际上要查的是上电瞬间轴是否被外力推动过(比如吊装时撞过、手动盘过车)。如果经常在同一条轴上出 SV0307,先确认这条轴上有没有外力拖动的可能。
SV0360-SV0369 内装脉冲编码器报警
括号里的”(内装)”指电机内置的脉冲编码器,不是光栅尺。
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0360 | 脉冲编码器代码检查和错误(内装) | 内装编码器产生检查和报警 |
| SV0361 | 脉冲编码器相位异常(内装) | 编码器相位数据异常 |
| SV0362 | REV. 数据异常(INT) | 编码器转速计数异常 |
| SV0363 | 时钟异常(内装) | 编码器产生时钟报警 |
| SV0364 | 软相位报警(内装) | 数字伺服软件检测到编码器数据异常 |
| SV0365 | LED 异常(内装) | 内装编码器的 LED 异常 |
| SV0366 | 脉冲丢失(内装) | 内装编码器产生脉冲丢失 |
| SV0367 | 计数值丢失(内装) | 内装编码器计数数据丢失 |
| SV0368 | 串行数据错误(内装) | 接收不到内装编码器的通讯数据 |
| SV0369 | 数据传送错误(内装) | 接收数据时发生 CRC 错误或停止位错误 |
SV0369 的关键词是 CRC 错误和停止位错误——这两个词指向线路质量,不是编码器本体。查的顺序是:线缆有没有被钣金压到、有没有和动力线捆在一起、接头端子有没有氧化发黑。线缆问题占这一组报警的大头。
SV0380-SV0387 外置检测器报警
数字与 0360-0369 一一对应,只是对象换成外置直线尺(光栅尺)。识别方法很简单:报警内容里带”(外置)”就是这一组。
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0380 | LED 异常(外置) | 外置检测器错误 |
| SV0381 | 编码器相位异常(外置) | 外置直线尺上位置数据异常 |
| SV0382 | 计数值丢失(外置) | 外置检测器计数数据丢失 |
| SV0383 | 脉冲丢失(外置) | 外置检测器产生脉冲丢失 |
| SV0384 | 软相位报警(外置) | 数字伺服软件检测到外置检测器数据异常 |
| SV0385 | 串行数据错误(外置) | 接收不到外置检测器的通讯数据 |
| SV0386 | 数据传送错误(外置) | 接收数据时发生 CRC 错误或停止位错误 |
| SV0387 | 编码器异常(外置) | 外置检测器发生某种异常,需联系光栅尺制造商 |
SV0387 是这一组里唯一的”转出去”条目——其他条目你都能自己查,SV0387 官方明确建议联系光栅尺厂家,因为外置尺的判据标准不在 FANUC 手册里。
全闭环机床的通用做法:如果 SV0385/SV0386 反复出现,先把光栅尺反馈屏蔽、改回半闭环试机。半闭环正常 → 问题基本锁定在光栅尺这一侧(线、安装、污染、尺本身);半闭环也报警 → 问题在内装编码器或伺服侧。这一步能把范围砍掉一半,比反复换件有效得多。
三、SV0401-SV0423 伺服动作与位置类
04 段是 SV 报警里条目最多、也最容易混的一段。它内部其实分两支,处理顺序完全不同:
- 信号支(SV0401 / SV0403 / SV0404 / SV0409 / SV0410 / SV0411 / SV0413 / SV0415 / SV0417)——查信号链、查参数、查增益;
- 转矩与全闭环支(SV0407 / SV0420 / SV0421 / SV0422 / SV0423)——查双轴同步关系、查半闭环与全闭环的一致性。
信号支:就绪信号与位置偏差
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0401 | 伺服 V-就绪信号关闭 | VRDY 被断开,轴不允许动作 |
| SV0403 | 硬件/软件不匹配 | 轴卡与伺服软件组合不正确 |
| SV0404 | 伺服 V-就绪信号接通 | VRDY 异常保持 ON |
| SV0409 | 检查的扭矩异常 | 检测到异常负载,不能通过 RESET 解除 |
| SV0410 | 停止时误差太大 | 轴停止时位置偏差超过设定值 |
| SV0411 | 运动时误差太大 | 轴运动中位置偏差超过设定值 |
| SV0413 | 轴 LSI 溢出 | 位置偏差计数器溢出 |
| SV0415 | 移动量过大 | 指定的移动速度超过速度限制 |
| SV0417 | 伺服非法 DGTL 参数 | 数字伺服参数设定不正确 |
SV0401 与 SV0404 是一对镜像,理解了这一对,04 段就好懂了一半:
- SV0401:位置控制已就绪(PRDY 接通),但速度控制未就绪(VRDY 断开)——说明上游有东西没满足(MCC、急停、安全回路、光纤);
- SV0404:本该在 MCON 断开时 VRDY 却保持 ON——说明信号回路有问题(接线、接口板、放大器本体)。
SV0401 的详细排查方法可以看站内那篇 SV0401 伺服报警排查:VRDY OFF 信号断在哪一环,那里把 MCC → 急停 → FSSB 光纤 → 放大器本体四处拆开讲。
SV0410 与 SV0411 的区别是排查方向的分水岭:
- SV0410(停止时误差大):轴不转的时候位置都对不上 → 优先查停稳后是否有外力拖动(抱闸没夹紧、平衡缸漏气、重力轴下滑)、位置反馈零点漂移、以及电机是否被强行移动过;
- SV0411(运动中误差大):一动就跟不上 → 优先查机械卡滞、负载超额定、加减速参数太激进、伺服增益不匹配。SV0411 的头号根因是机械,不是参数。
SV0415 是指令层的问题:程序或参数给出的速度超过了机床允许的速度限制。改程序前先确认是”程序写错了”还是”参数限制了”,两者的处理完全不同。
SV0417 是典型的”换完件反而出的报警”:换放大器或换电机后没设电机代码、旋转方向、脉冲数,就出这一条。这一类报警应该在换件当场就预防,而不是等它报出来。 换伺服板/电机前,务必先把原参数抄下来或做全系统备份。
转矩与全闭环支
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0407 | 误差过大 T | 同步轴的位置偏差超出设定值(仅限同步控制) |
| SV0420 | 同步转矩差太大 | 主轴与从轴转矩差超出设定值,只发生在主动轴 |
| SV0421 | 超差(半闭环) | 半闭环与全闭环的反馈差超出设定值 |
| SV0422 | 转矩控制超速 | 超出转矩控制中指定的允许速度 |
| SV0423 | 转矩控制误差太大 | 超出设定的允许移动积累值 |
SV0407 与 SV0420 都涉及双轴同步控制,但一个看位置、一个看转矩。位置不同步查机械连接(连杆、齿轮有没有松);转矩不同步查两轴的参数配置与负载平衡。别把这两个混着查。
SV0421(超差半闭环)只出现在全闭环机床上:光栅尺反馈与编码器推算的位置对不上。它同样可以用”屏蔽全闭环改半闭环试机”来定位——半闭环能跑,说明伺服本体没问题,问题在光栅尺侧。
SV0422 / SV0423 属于转矩控制模式专用报警:这类模式多见于特殊工艺(比如恒扭矩攻丝、压力控制),日常加工机床很少遇到。遇到时先确认机床是不是真的启用了转矩控制,是的话查转矩设定与速度极限值;不是的话,那多半是参数被误改过。
四、SV0430-SV0449 过载过热电压电流类
这一段全部是物理量类报警:温度、电流、电压、风扇、功率模块。共同特点是——报警背后一定有物理异常,先查物理,不要先动参数。
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0430 | 伺服电机过热 | 电机温度检测元件检测到过热 |
| SV0431 | 变频器回路过载 | 共同电源/伺服放大器:过热 |
| SV0432 | 变频器控制电压低 | 控制电源电压下降 |
| SV0433 | 变频器 DC LINK 电压低 | 直流母线电压下降 |
| SV0434 | 逆变器控制电压低 | 伺服放大器控制电源电压下降 |
| SV0435 | 逆变器 DC LINK 低电压 | 伺服放大器直流母线电压下降 |
| SV0436 | 软过热继电器(OVC) | 数字伺服软件检测到软发热保护 |
| SV0437 | 变频器输入回路过电流 | 过电流流入输入电路 |
| SV0438 | 逆变器电流异常 | 伺服放大器电机电流过大 |
| SV0439 | 变频器 DC LINK 过电压 | 直流母线电压过高 |
| SV0440 | 变频器减速功率太大 | 再生放电量过大,或再生电路异常 |
| SV0441 | 异常电流偏移 | 数字伺服软件在电机电流检测电路中检测到异常 |
| SV0442 | 变频器中 DC LINK 充电异常 | 直流母线备用放电电路异常 |
| SV0443 | 变频器冷却风扇故障 | 共同电源内部搅动风扇故障 |
| SV0444 | 逆变器冷却风扇故障 | 伺服放大器内部搅动风扇故障 |
| SV0445 | 软断线报警 | 数字伺服软件检测到脉冲编码器断线 |
| SV0446 | 硬断线报警 | 通过硬件检测到内装编码器断线 |
| SV0447 | 硬断线(外置) | 通过硬件检测到外置检测器断线 |
| SV0448 | 反馈不一致报警 | 内装编码器与外置检测器的反馈符号相反 |
| SV0449 | 逆变器 IPM 报警 | IPM 智能功率模块检测到报警 |
这一段有四组需要单独说:
第一组:过热类 SV0430 / SV0431 / SV0436 —— 机械优先于电气。
SV0430 是本文读者最常遇到的。排查第一步是手动盘车:转不动、发涩、有卡滞感 = 机械问题(丝杠、导轨、轴承、连接件过紧);转起来顺畅,再往下查负载和加减速参数。顺序反了,就会把一台卡死的丝杠误诊成”电机过热”,白白换掉一台好电机。
SV0436 是软件判定的软发热保护(OVC),它和 SV0430 不是一回事:SV0430 是编码器里的温度检测元件报的,SV0436 是数字伺服软件按电流累积算出来的。一个测温度,一个测电流,所以处理路径也不同——SV0436 出现时,除了查机械,还要查加减速时间是不是设得太短。
第二组:电压类 SV0432 / SV0433 / SV0434 / SV0435 —— 分清谁在报。
这四条都是”电压低”,但要分清是共同电源报的(前面带”变频器”)还是伺服放大器报的(前面带”逆变器”)。官方描述里这个区别写得很明确:
- 报共同电源的(SV0432/SV0433)→ 重点查电源单元本身、输入侧、MCC 回路;
- 报伺服放大器的(SV0434/SV0435)→ 查控制电源(常见是保险熔断、24V 电源)、以及该轴放大器的控制侧板。
另外 SV0435 的排查里有一条容易被忽略:确认直流母线接线端子的螺丝是否锁紧。 这类端子在振动环境下容易松动,表现为”偶尔报 SV0435″,和间歇性接触不良一个道理。
第三组:SV0441(异常电流偏移)—— 现场最纠结的一条。
它的官方描述只有一句”数字伺服软件在电机电流检测电路中检测到异常”,听起来直指放大器。但实际现场里,这条报警换板子成功率并不高,因为电流检测电路异常可能来自外部干扰。推荐顺序:
- 先复位观察——偶发不等于硬件损坏;
- 查电机动力线、编码器线缆、接地——这三样出问题一样会让电流检测读数漂移;
- 确认是否改过电机参数——参数不匹配会持续产生异常读数;
- 以上全排除,才考虑换放大器。
换一块新板仍然同样报警,就立刻停下,回头重查第 2、3 项,不要接着换第二块。 这是本文最想传达的一条判断纪律。
第四组:SV0445 / SV0446 / SV0447 / SV0448 —— 断线的软硬之分。
- SV0445(软断线):软件检测到编码器断线。全闭环机床上出现时,先屏蔽光栅尺改半闭环试机;
- SV0446 / SV0447(硬断线):硬件电路检测到断线,这类比软断线更”实”,线真的断了或者接触不良的概率高;
- SV0448(反馈不一致):内装编码器与外置检测器的反馈符号相反。这是典型的双反馈系统配置问题——光栅尺安装方向接反了,或方向设定参数不对。它不查线,它查安装方向。
SV0453-SV0468 断线与 FSSB 通讯
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0453 | 串行编码器软断线报警 | α 脉冲编码器软件断线 |
| SV0454 | 非法的转子位置检测 | 磁极检测异常结束,电机未能完成位置检测 |
| SV0456 | 非法的电流回路 | 所设定的电流控制周期不可设定 |
| SV0458 | 电流回路错误 | 设定与实际的电流控制周期不同 |
| SV0459 | 高速 HRV 设定错误 | 相邻奇偶轴中只有一个轴支持高速 HRV |
| SV0460 | FSSB 断线 | FSSB 通讯突然脱开 |
| SV0462 | CNC 数据传送错误 | FSSB 通讯错误导致从动端收不到正确数据 |
| SV0463 | 送从属器数据失败 | 伺服软件接收不到正确数据 |
| SV0465 | 读 ID 数据失败 | 上电时未能读出放大器初始 ID 信息 |
| SV0466 | 电机/放大器组合不对 | 放大器最大电流值与电机不匹配 |
| SV0468 | 高速 HRV 设定错误(AMP) | 对不支持高速 HRV 的轴做了该设定 |
SV0453 给了一条非常实用的官方验证方法(本文强烈推荐,因为它能一步分清是线的问题还是编码器的问题):
在切断 CNC 电源的状态下,暂时拔出脉冲编码器的电缆。再次上电,若仍然报同一报警 → 换脉冲编码器;若不再报 → 问题在电缆或接头。
这个方法的价值在于它用一次操作排除了整个电缆侧,比逐根量线快得多。
SV0466 是换件后最常踩的坑:换了放大器但没设对应的组合参数,就会报这一条。新换的放大器如果一装上就报 SV0466,第一反应应该是”参数没设”,不是”板子不行”。
SV0460(FSSB 断线)排查顺序固定:FSSB 光纤电缆是否脱开或断线 → 放大器电源是否突然切断 → 放大器是否在报低压类报警。注意第三条:放大器本身报了别的报警,会连带把 FSSB 通讯打断,表现为 SV0460。所以看到 SV0460,要往上翻一屏看是不是有别的报警在前。
SV0600-SV0654 电源单元级
| 报警号 | 报警内容 | 说明 |
|---|---|---|
| SV0600 | 逆变器 DC LINK 过流 | 直流母线电流过大 |
| SV0601 | 逆变器散热风扇故障 | 外部散热器冷却风扇故障 |
| SV0602 | 伺服放大器过热 | 放大器本体温度过高 |
| SV0603 | 逆变器 IPM 检测到过热 | IPM 功率模块过热 |
| SV0604 | 放大器通讯错误 | 放大器之间信号电缆连接异常 |
| SV0605 | 再生放电功率过大 | 再生放电量超出能力 |
| SV0606 | 外部冷却风扇停止 | 散热片风扇停止或转速异常 |
| SV0607 | 主电源缺相 | 输入电源缺相 |
这一段最重要的判断是”几个轴同时报”:
- 只有一个轴报 → 该轴放大器或该轴负载的问题;
- 多个轴同时报同一段号 → 公共部分:电源单元、输入侧、FSSB 总线。
看到多轴同报就逐个换伺服放大器,是现场最贵的错误之一。 先查电源单元侧板与输入回路,往往一次就解决。
SV0607(主电源缺相)必须优先处理,因为缺相会让功率模块长期过流,是连带损坏电机和放大器的常见原因。输入电源的缺相往往不在机床内部,而是在上级配电——这一条要往机床外面查。
五、放大器面板字母码 → 含义 → 首选检查
伺服放大器面板上的 LED 字母码,比 CNC 屏幕上的 SV 报警号更接近根因。 报警号是”系统层面的结论”,字母码是”硬件层面的直接报告”。同一个报警号配不同的字母码,根因可能完全相反。
电气类字母码:指向线缆、接地、干扰、板件
HCAL(电流检测异常)
先测电机三相对地绝缘,再查动力线对地,最后才考虑换放大器。顺序反了就是白换板。 电机绝缘损坏会直接反映成电流检测异常。
HVAL(过电压)
测输入电压与母线电压 → 查再生电阻与放电单元接线。频繁出现时,减速时间设得太短是常见原因,尤其在带制动转矩的轴上突然停车。
FBAL(反馈断线)
重新插拔并清洁端面 → 沿线查折伤 → 再换线或编码器。接头氧化在南方潮湿机床上特别常见,看起来好好的插着,实际接触电阻已经大到产生误码。
DTERR / CRCERR / STBERR(串行通讯三类错误)
这三个是串行编码器通讯的不同失败模式,指向同一片区域:线缆质量、屏蔽接地、干扰源。
- DTERR:通讯没有应答;
- CRCERR:收到了数据但校验不通过;
- STBERR:通讯帧结构错误。
CRCERR 与 STBERR 同源,处理动作完全一样。 查线缆是否受挤压、是否与动力线捆在一起走、屏蔽层是否可靠接地。这两条如果同时出现,基本可以锁定线缆。
物理量类字母码:优先怀疑机械与电源
OVL(过载,热继电器动作)
手动盘车看是否发涩 → 查负载与加减速 → 再查散热。 顺序不能变:OVL 的第一嫌疑永远是机械,不是散热。
OVC(过电流,软件判定)
查切削条件(进给倍率、转切削速度是否过高)→ 查电机是否卡死 → 查加减速是否太猛。
LVAL(欠电压)
查 MCC 是否吸合 → 查急停回路 → 查变压器与保险。LVAL 与 SV0401 经常同时出现,这时候先按 SV0401 的四段法走。
电池类字母码:SV0416 的前兆
BLAL(电池电压低) vs BZAL(电池为零)——这两个千万别搞反:
- BLAL = 电量不足,还没到零 → 尽快换电池;
- BZAL = 电池为零,位置数据已丢 → 已经晚了,必须回参考点。
BLAL 出现时是窗口期,不是终点。 换电池的动作在 BLAL 阶段做,成本最低。
怎么把字母码翻译成具体原因:查诊断号
放大器面板上的字母码本身是”结果”,真正的”原因”在 CNC 的诊断号里。这三个诊断号是字母码的展开表:
| 诊断号 | 展开内容 | 怎么用 |
|---|---|---|
| DGN 720 / 3014 | OVL / LV / OVC / HCAL / HVAL / DCAL / FBAL / OFAL 各位,按轴顺序排列(720 = X 轴,721 = Y 轴,依次类推) | 确认是哪个轴、哪一类 |
| DGN 730 | ALD 位与 EXPC 位组合,区分是电机过热还是放大器过热 | OVL 报警时用它分清对象 |
| DGN 760 | SFLG / CSAL / BLAL / PHAL / SCAL / BZAL / CKAL / SPHAL 各位 | 串行编码器故障细分 |
DGN 730 的用法是本文最想推荐的一个小技巧:OVL 报警时到底是电机热了还是放大器热了?看 DGN 730 的位组合就能分清——电机过热要查负载和冷却条件,放大器过热要查风扇和安装环境,两者处理路径完全不同。分不清就查电机温度实际值对比显示值。
六、报警号段速记法:三位数字里藏着什么
三位数字的位含义规律
SV 后面那三到四位数字,不是随机的,它按段分家:
| 号段 | 管什么 | 一句话记忆 |
|---|---|---|
| SV00xx | 同步控制、放大器硬件、电源基础 | 段里最短,但最基础——放大器自己报的问题 |
| SV03xx | 位置反馈 | 查反馈:电池、编码器、光栅尺、光纤 |
| SV04xx | 伺服动作与保护 | 段里最多,先分”信号”还是”物理” |
| SV0453-SV0468 | 断线与 FSSB 通讯 | 查通讯:编码器软断线、FSSB 总线 |
| SV06xx | 电源单元级 | 多轴同报先查这里 |
| SV1xxx / SV5xxx | 初始化与系统级 | 换件、改配置后出现的多在这一段 |
四条速记
① 03 段查反馈。 读到 03 开头,先动编码器线、电池、光纤,再动放大器。编码器电池必须带电换。
② 04 段先分”信号”还是”物理”。 04 开头最多,但内部两支处理顺序完全不同:VRDY / 位置误差 = 信号链;过热 / 电流 / 电压 = 物理量。混在一起查必然绕路。
③ 全轴同报 = 公共部分。 多个轴同时报同一段号,先查电源单元与 FSSB,不要逐个换伺服放大器。
④ 换件后出现的新报警,先怀疑参数。 SV0417、SV0466、SV1026 这一类基本都属于”参数没跟上换件”。换件前先备份参数,换件后当场设好,别等它报出来。
七、拿到 SV 报警号之后的七步排查顺序
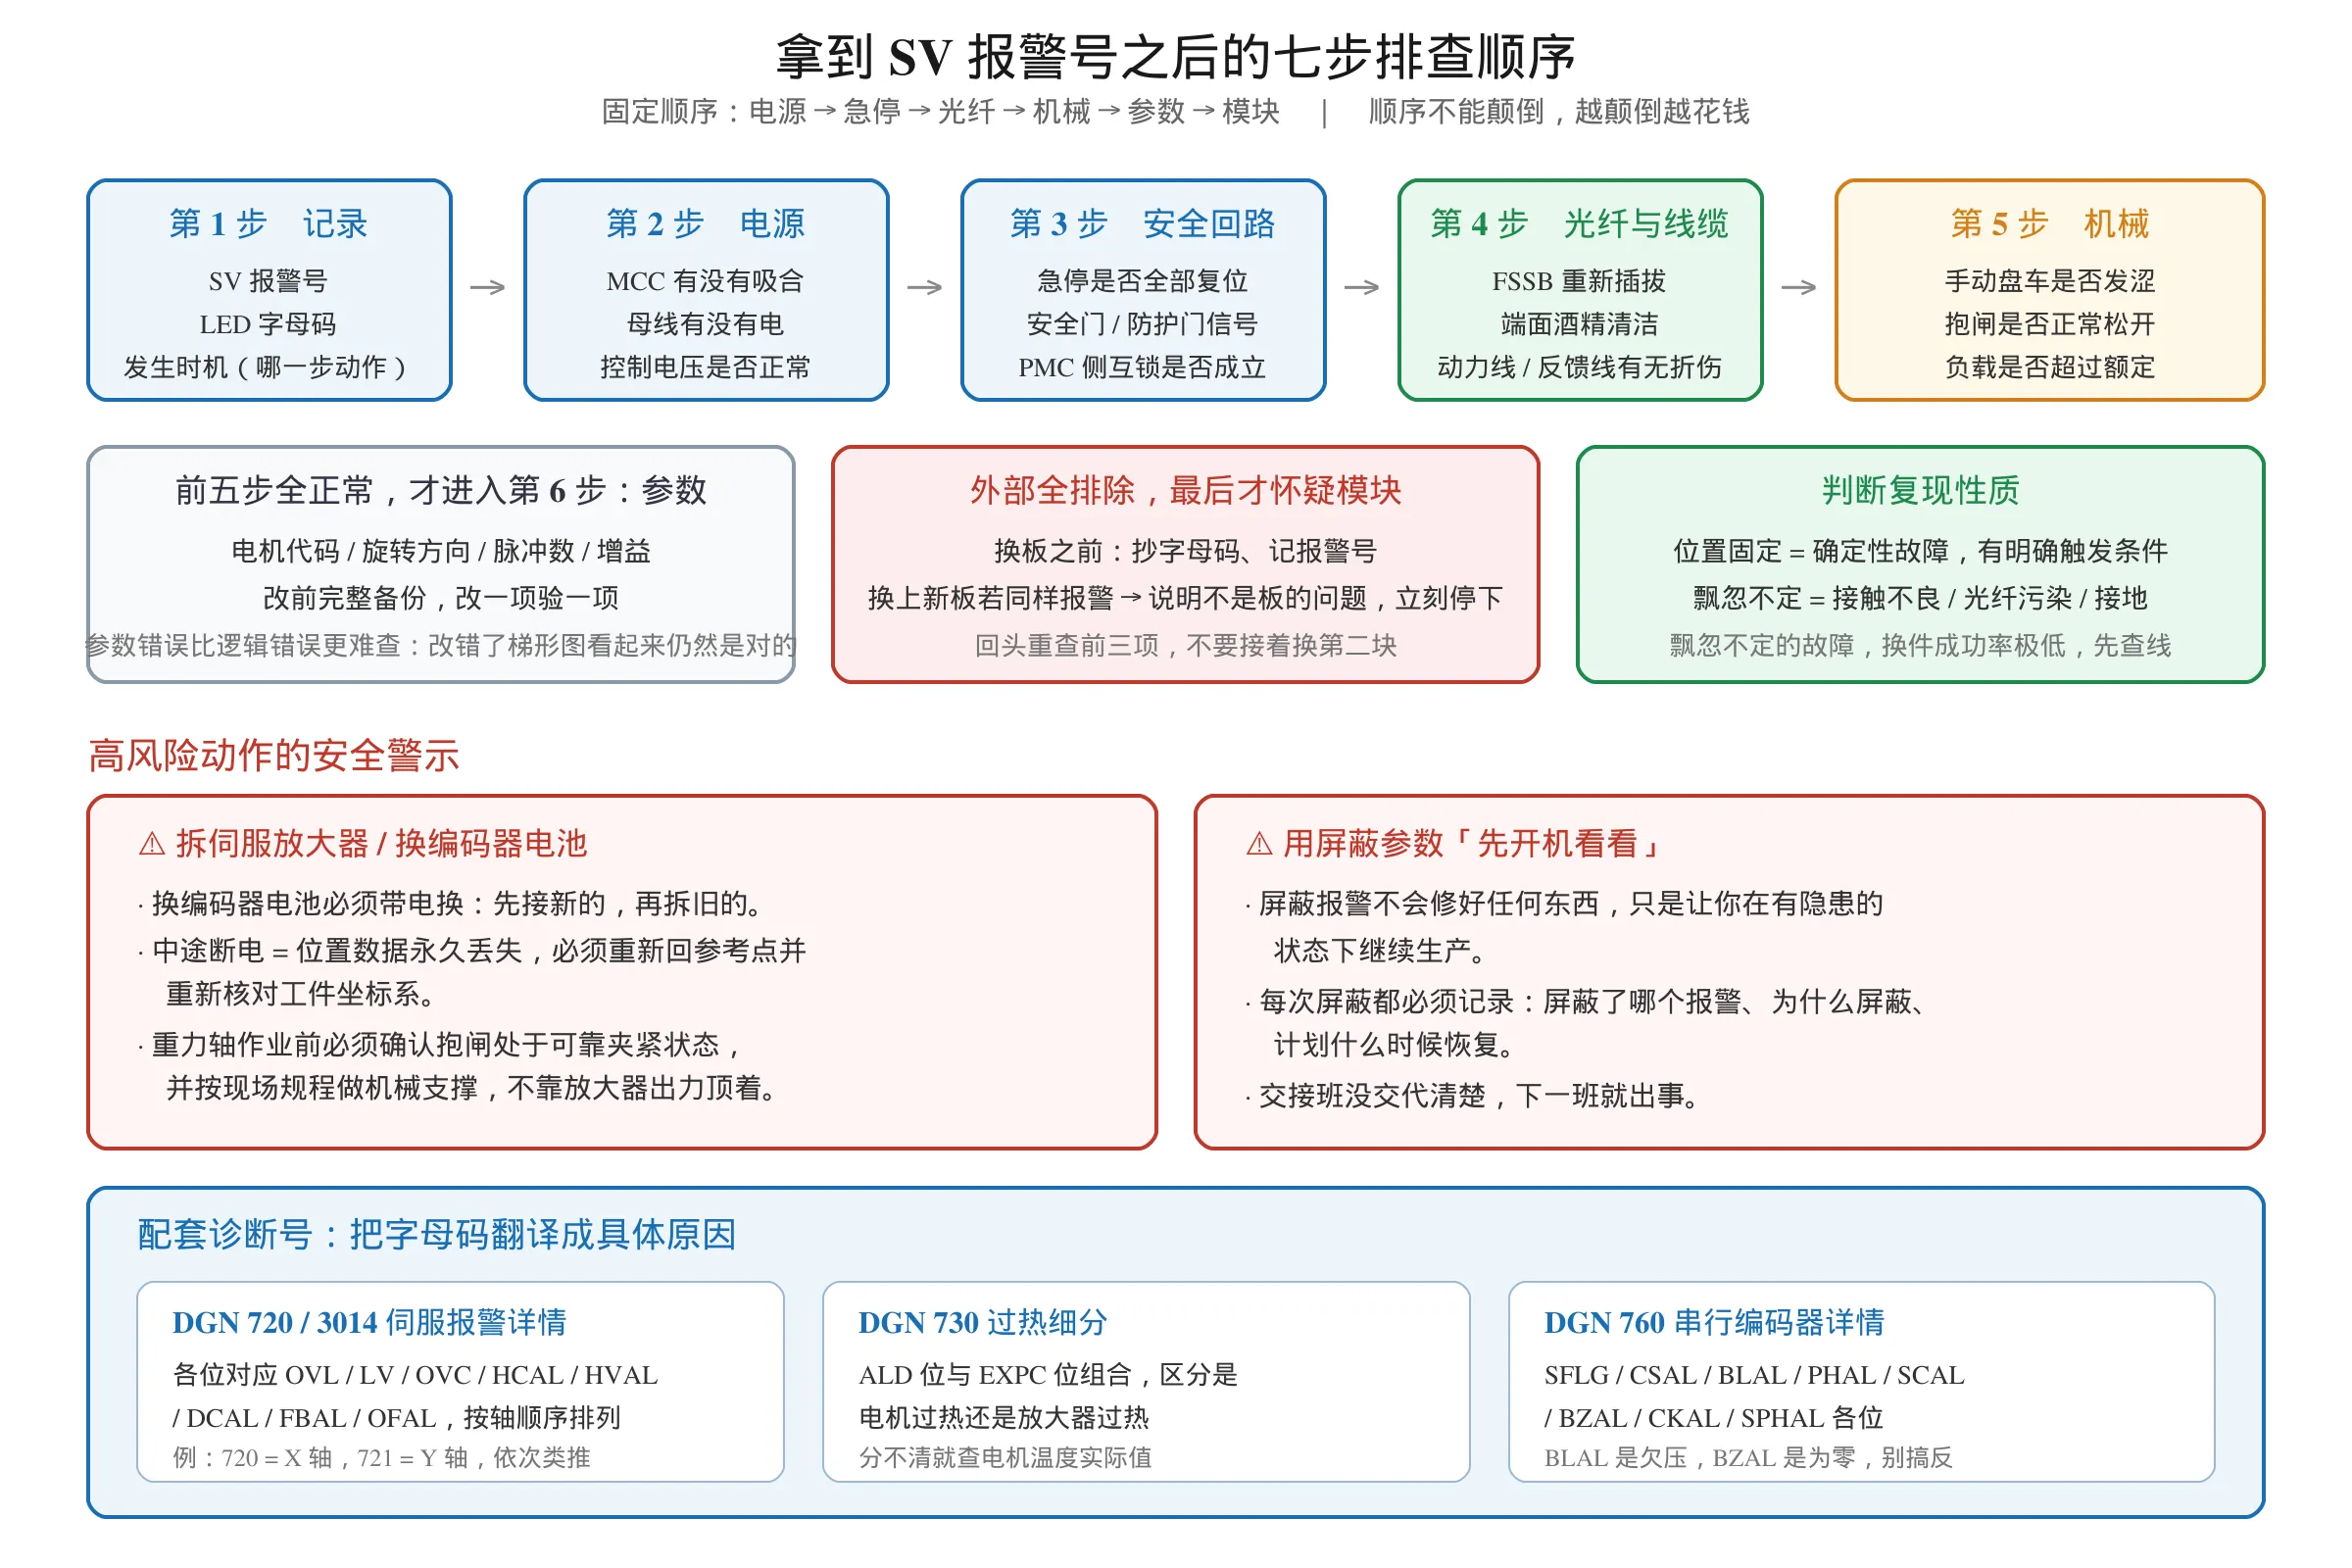
固定顺序:电源 → 急停 → 光纤 → 机械 → 参数 → 模块。这个顺序不能颠倒。
颠倒的代价非常具体:先换板子,发现是急停回路一个接线端子松了——板子白换,工期白耗,还可能装上一块有隐性问题的板子。
第 1 步:记录三样东西
SV 报警号 · LED 字母码 · 发生时机(哪一步动作时出现)。这三个凑齐,方向基本就定了。
发生时机这一项经常被忽略但极有价值:上电就报、运行中偶发、加工某个角度才报、换刀时报、停机一夜后开机报——这四种时机的排查方向几乎没有交集。
第 2 步:查电源与 MCC
看主接触器有没有吸合、放大器直流母线有没有电、控制电压是否正常。这一步最简单也最容易被跳过。
第 3 步:查急停与安全回路
急停是否全部复位、安全门/防护门信号是否成立、PMC 侧互锁逻辑是否满足。
很多机床的安全条件是通过梯形图判断的,报警显示在伺服这边,根因却在 PMC 逻辑里。不确定某个条件是否成立时,用机床自带的诊断画面看对应地址的实际状态,比在伺服侧猜有效得多。
第 4 步:查光纤与线缆
FSSB 光纤重新插拔、用无水酒精清洁端面、确认线缆没有被钣金件压住。动力线与编码器线逐段查折伤与破皮。
这一步做对,能省下一次换放大器的钱。
第 5 步:查机械
手动盘车是否发涩、抱闸是否正常松开、负载是否超过额定、丝杠螺母有没有卡死。机械优先于电气,这条顺序适用于所有过热与过载类报警。
第 6 步:外部全排除才查参数
电机代码、旋转方向、脉冲数、增益相关设定。改前完整备份,一次改一项,改一项验一项。 参数错误比逻辑错误更难查——因为参数错了,梯形图和梯形图看起来仍然是对的。
第 7 步:最后才怀疑模块
换板之前:抄字母码、记报警号、确认电机参数已备份。
换上新板若同样报警 → 立刻停下。 这说明问题不在板子上,回头重查前六步,不要接着换第二块。
判断故障的确定性
排查时顺手观察一个特征,很能省时间:
- 位置固定(总是同一个轴、同一个动作、同一段代码)→ 确定性故障,有明确触发条件,按流程一步步查;
- 飘忽不定(换台机器好、隔天又坏、松手时信号反而跳一下)→ 接触不良、光纤污染、电池接触、接地问题。
飘忽不定的故障,换件成功率极低。 先查线、查接地、查接头,别急着报价换板。
八、常见疑问
1. FANUC 伺服报警 SV0401 和系统报警 401 是同一个吗?
不是同一套编号,但指向同一批硬件。
401 是 FANUC 早期 0 系列的三位轴别化编号(401 = X 轴 VRDY OFF),SV0401 是 αi / βi / 0i-D 这类系统的四位统一编号。401 里的 4 代表轴别,01 才是序号;SV0401 里的 04 是分类代码,01 是序号。 两套编码的位数含义完全不同,不能机械换算。
实用上它们高度重合:401 与 SV0401 的排查路径几乎一致(查 MCC → 急停 → FSSB 光纤 → 放大器本体)。但具体参数号与诊断号不能从老表直接搬到新系统,必须查对应型号的手册。
2. SV0441 是不是一定要换放大器?
不一定,而且换板成功率并不高。
SV0441 的官方描述是”数字伺服软件在电机电流检测电路中检测到异常”。电流检测电路读数漂移,外部原因一样能造成——动力线破损、编码器线受干扰、接地不良、电机参数不匹配,都会让这条报警反复出现。
推荐顺序:先复位观察 → 查电机动力线/编码器线缆/接地 → 确认有无改过电机参数 → 以上全排除才换放大器。
换一块新板仍然同样报警,就立刻停下,回头重查第二、三项,不要接着换第二块。 这是判断”到底是不是板子坏了”最有效的一条纪律。
3. 放大器上的 OVL 字母和 SV0430 是对应关系吗?
不是一对一对应,但确实是同一类问题家族。
OVL 是放大器面板上的硬件/软件判定结果,SV0430 是 CNC 屏幕上报的伺服电机过热报警——两者相关但不是同一个检测点:
- OVL 过载的范围更宽,包括电机热和放大器热;
- SV0430 伺服电机过热特指电机侧温度检测元件报的动作。
要分清是电机热还是放大器热,用 DGN 730——它的 ALD 位与 EXPC 位组合就是干这个的。分不清就直接查电机温度实际值与显示值对比:显示过热而实际不热 → 查检测回路;实际确实热 → 查负载与冷却。
4. 报警号上写 “VRDY OFF” 这种英文,和报警号本身哪个更重要?
英文附加说明往往更重要,至少不更次要。
报警号是”哪一类”,那行英文是”具体在说什么”。SV0401 和 SV0404 都是 VRDY 相关,但一个说 OFF 一个说 ON,方向完全相反——一个是上游没满足,一个是信号回路有问题。
现场记录时,把屏幕上的英文原文一起抄下来,比只记号码有用得多。
5. 能不能靠屏蔽报警让机床先开机生产?
技术上能,但这不是修复。
屏蔽只是让系统不再报警,隐患原封不动。每次屏蔽都必须记录三件事:屏蔽了哪个报警、为什么屏蔽、计划什么时候恢复。 交接班没交代清楚,下一班就出事。
本文不列任何屏蔽参数号——因为参数号因系统而异,写错比不写更危险。屏蔽前请查你自己机床的手册,并按现场规程走审批。
九、引用与转载说明
本文是一份面向现场速查的整理表,不是 FANUC 官方手册的替代品。请注意以下几点:
关于准确性
- 本表按 αi / βi / 0i-D 等常见系列的公开手册内容整理,同一报警号在不同系列、不同系统上文字可能不同;
- 部分条目在不同手册版本里标题措辞略有差异(例如”软断线报警”与”软件断线报警”);
- 动手前请以你手上机床的维修手册为准逐项确认。
关于参数号
本文刻意不列具体参数号。伺服参数号与设定范围因系统型号、放大器型号、电机型号而异,把别的机床的参数号照搬到你的机床上,轻则报警依旧,重则损坏驱动。涉及参数的地方,本文只说明参数类别。
关于转载
欢迎在自己的技术文档、论坛帖、内部知识库中引用本文内容,但请保留来源标注(注明来自 cncshare.com 的这篇 SV 报警速查表)。技术资料被断章取义地传播出去,比不传播更危险——特别是那些从完整流程里被单独摘出来的”换板步骤”。
如果你正在处理一台具体的故障:本文能帮你确定排查方向和顺序,但具体到你的那台机床,仍需要现场实测来确认。手册上写的和机器上实际发生的,中间永远隔着一层现场验证。
相关阅读
- SV0401 伺服报警排查:VRDY OFF 信号断在哪一环 —— 04 段最常见报警的完整四段法
- FANUC 报警代码一览表:四套编码体系怎么分 —— SV / PS·BG·SR / CNC 系统 / PMC 报警的分层判读
- FANUC PMC 报警代码详解:报警出现后怎么读和清除 —— 从报警输出地址倒推物理设备的路径
- FANUC 黑屏报警 SYS_ALM 介绍 —— 系统级报警与伺服报警的区别
- MF PLUS 维修案例:SV0436 报警反复出现的根治方案 —— 一个真实机型的完整处置记录
零基础系统学 PMC 与伺服维修 → 零基础学 PMC 视频教程
更多 PMC 梯形图、信号交换、参数备份与故障排查资料 → PMC 维修学习资料合集
免责声明:本文内容整理自 FANUC 公开技术资料与现场维修经验,仅供学习与参考,不构成任何维修操作指令。所有参数、报警号与端子信息均因机床型号、系统版本、放大器型号而异,实际操作前必须以你手上机床的官方维修手册为准,并由具备资质的人员执行。涉及电气作业、高压作业、重力轴与伺服模块拆装等高风险操作,请严格遵守现场安全规程,做好断电挂牌与机械支撑。本文作者不对因依本文操作而产生的任何设备损坏、人身伤害或经济损失承担责任。




暂无评论内容