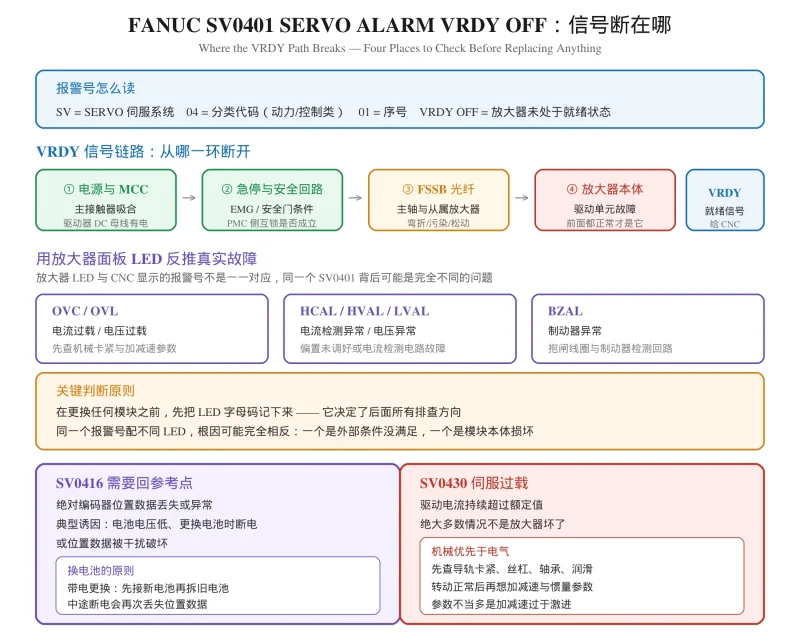


机床一上电就报 SV0401,屏幕上写着 SERVO ALARM VRDY OFF。查手册,手册上写的是”伺服放大器未处于就绪状态”——这句话正确,但没有任何用处,因为它没说为什么没就绪。
这正是 SV 报警最麻烦的地方:报警号本身不指向具体元件,它只是告诉你”伺服系统某处不对”。同一个 SV0401,可能是主接触器没吸合,可能是急停回路断了,也可能是 FSSB 光纤松了,还可能是放大器真的坏了。这四种情况的处理方式完全不同,但报警号一模一样。
本文把 SV0401、SV0404、SV0416、SV0430、SV0441 这几个高频报警放在一起对照讲,重点是怎么判断信号断在哪一环,以及什么时候该动手换模块、什么时候该回去查机械。
本文提到的报警号只作分类说明用,具体含义以你的机床手册为准,动手前请逐项确认。
一、SV 报警号怎么读
先把报警号拆开看,明白它是怎么构成的,后面才不会对着手册干瞪眼。
以 SV0401 为例:
| 段 | 含义 |
|---|---|
| SV | SERVO,伺服系统报警 |
| 04 | 分类代码,表示伺服系统中的一个类别 |
| 01 | 该类别的具体序号 |
| VRDY OFF | 附加说明:伺服放大器未处于就绪状态 |
这套编码的价值在于分类:前两位决定这是哪一类伺服问题,后两位决定具体是哪一个。这样即使记不住某个报警号,也能先定位到”04 这一类大概是动力或控制层面的问题”,再去翻对应章节。
一个必须记住的习惯:看到 SV 报警时,先记下伺服放大器面板上的 LED 字母码。这个字母码往往比 CNC 屏幕上的报警号更具体——同一个报警号配不同的 LED,根因可能完全相反。
二、SV0401 SERVO ALARM VRDY OFF:信号断在哪
VRDY 是伺服放大器发给 CNC 的”就绪”信号。有这个信号,CNC 才允许该轴动作;没有,轴就动不了。
所以 SV0401 的本质是:这个信号在某一环断了。
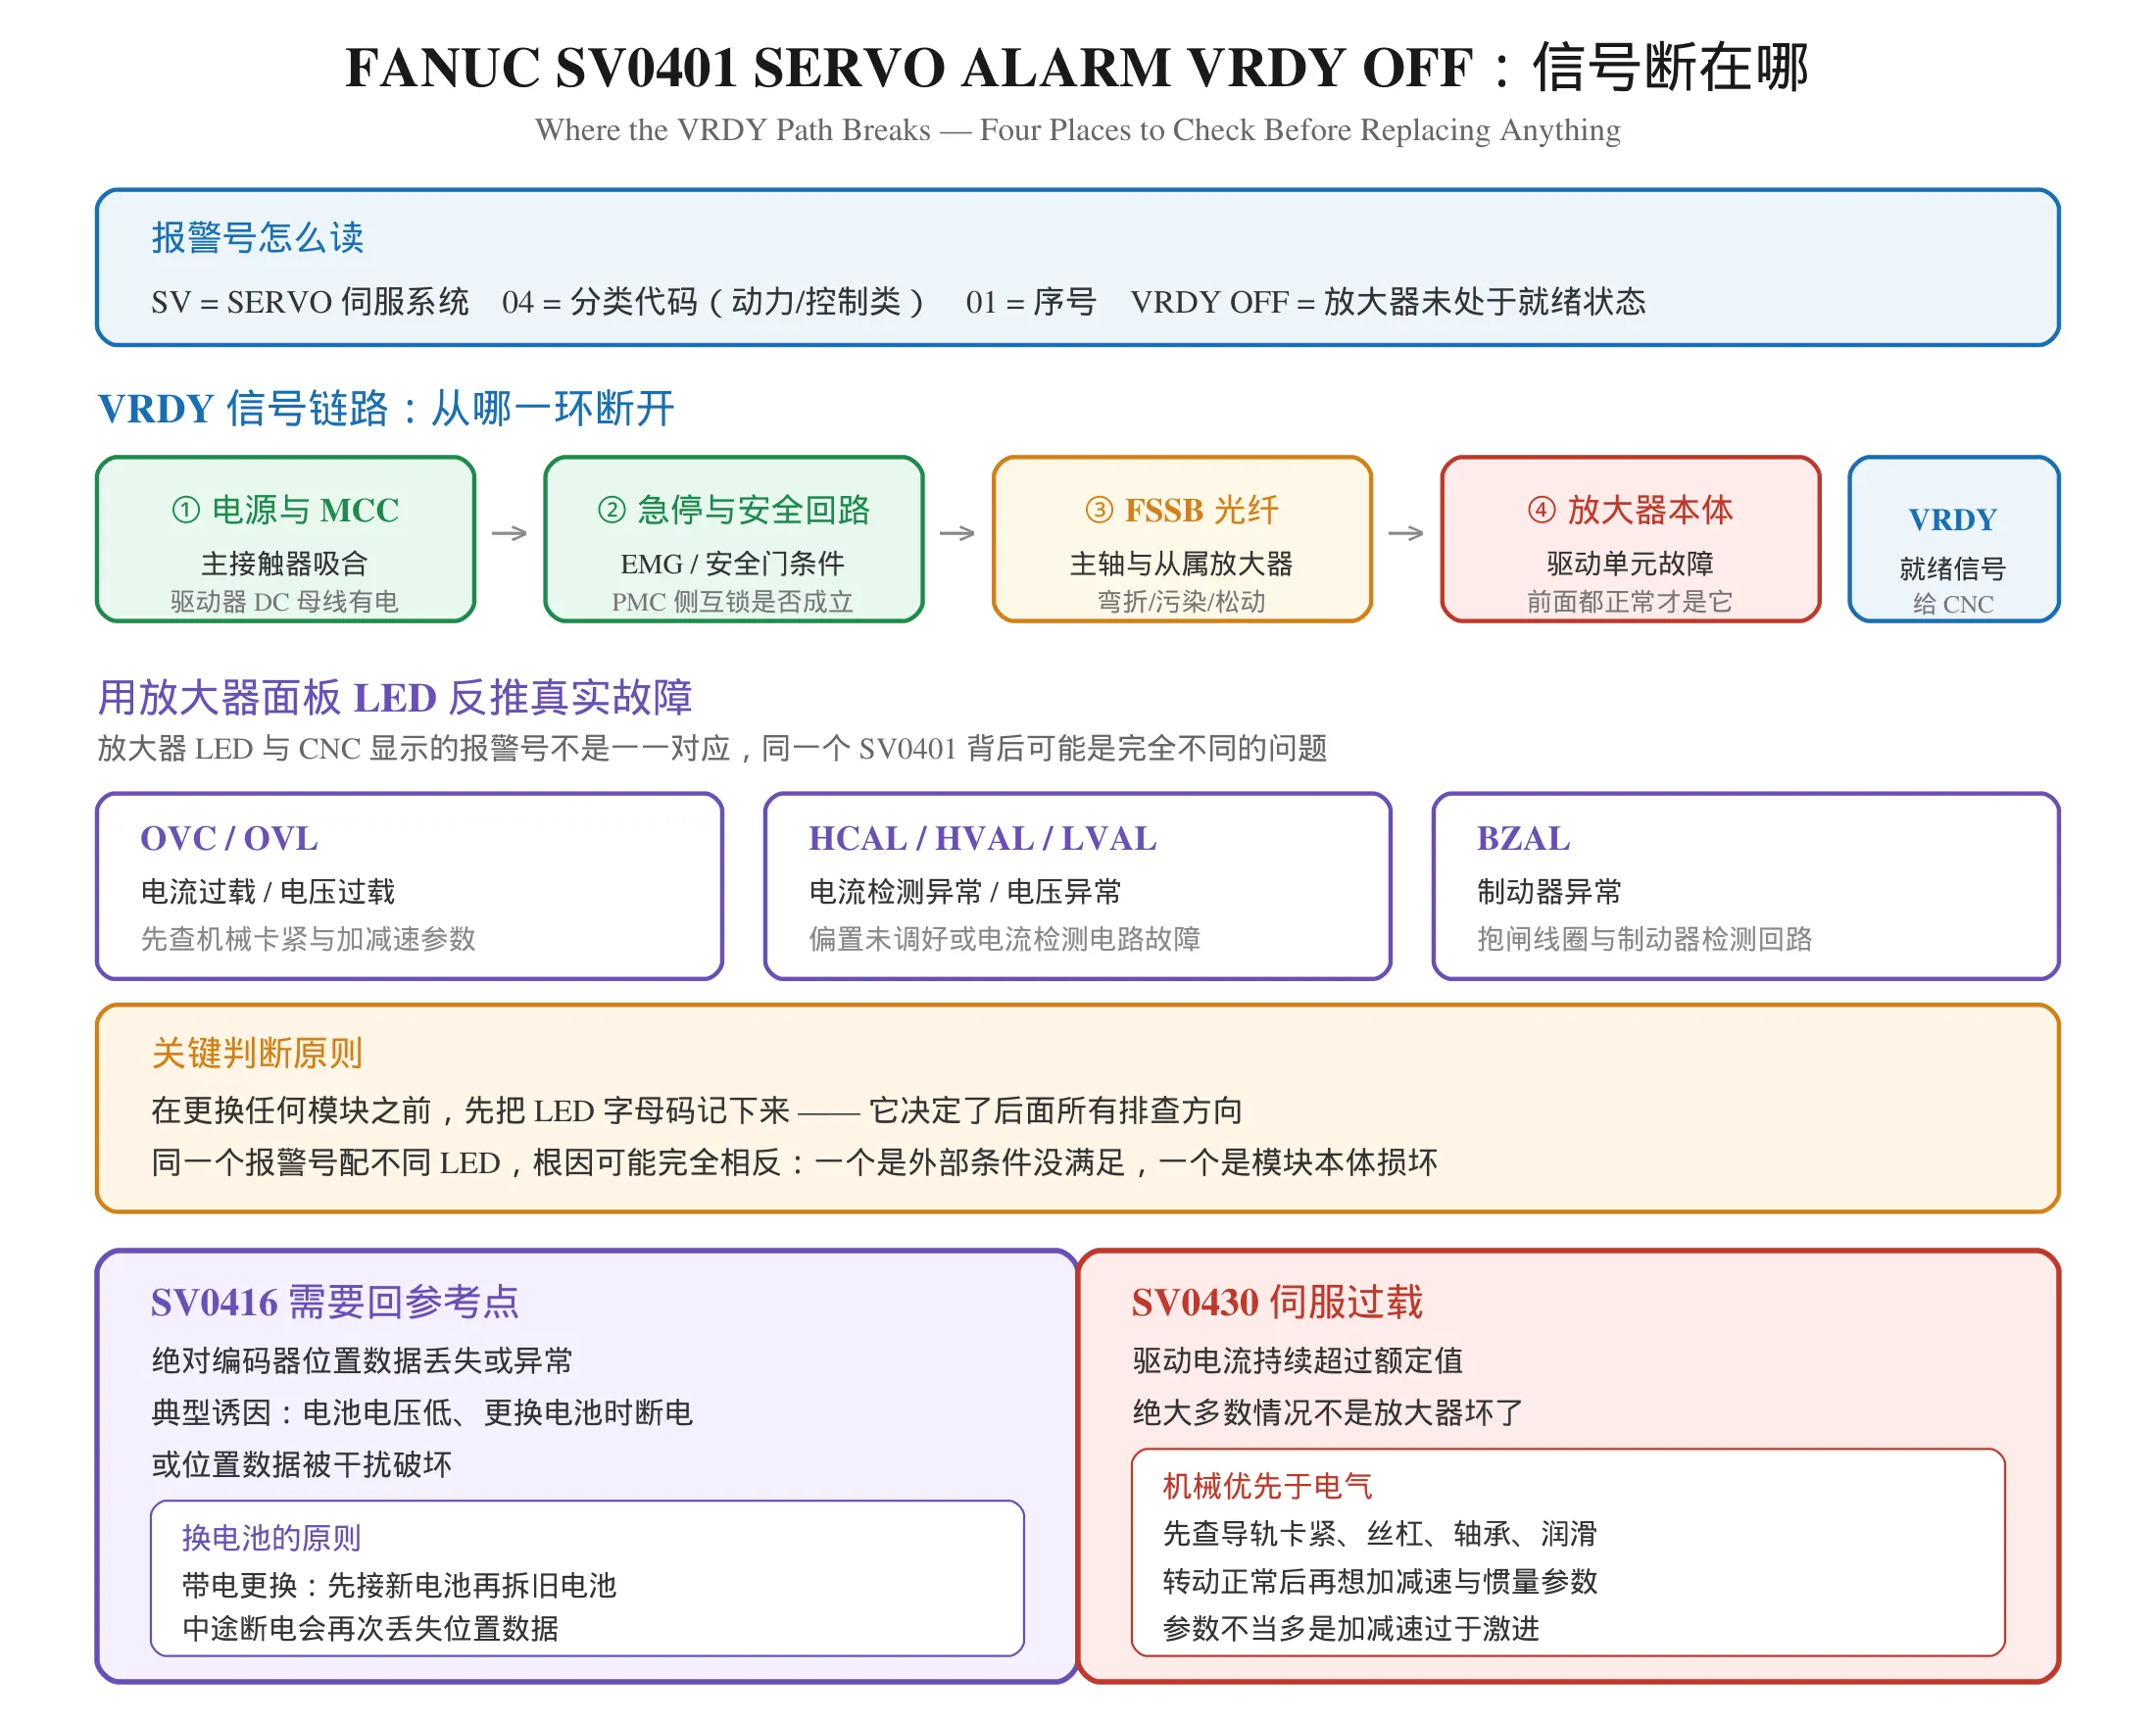
按顺序查这四处
第一处:主接触器与电源
最常见也最好查。看 MCC(主接触器)有没有吸合,驱动器直流母线有没有电。如果 MCC 没吸合,往上游查:急停回路、控制回路、保险、接触器线圈本身。
第二处:急停与安全回路
很多机床的伺服使能链路里串着急停和安全门的信号。这些条件不满足,放大器不会进入就绪状态。特别注意:有些机床的安全条件是通过 PMC 梯形图判断的,报警显示在伺服这边,但根因在梯形图逻辑。如果不确定某个条件是否成立,用机床自带的诊断画面看对应地址的实际状态,比在伺服侧找更有效。
第三处:FSSB 光纤
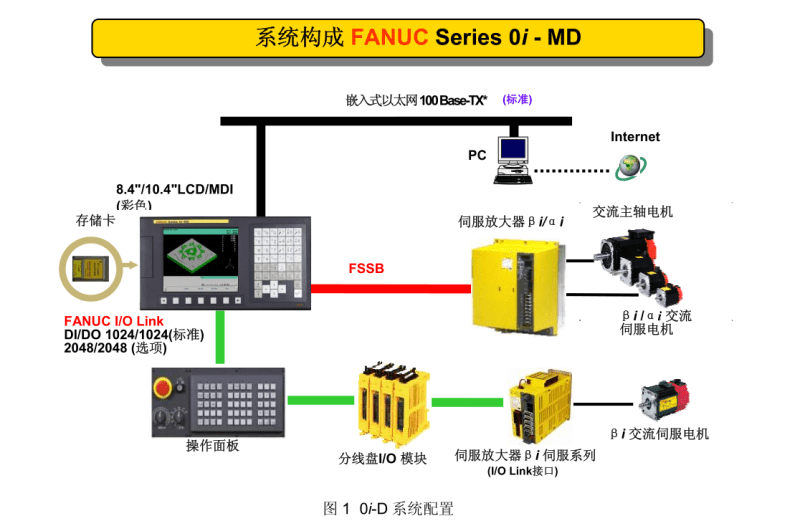
FSSB 是伺服放大器之间的串行光纤通讯。光纤弯折超过允许半径、端面污染、接头松动,都会让通讯中断——表现常常就是 VRDY OFF,但放大器本身一点问题没有。
检查方法:关机后重新插拔光纤接头,用无水酒精清洁端面,确认线缆没有被压在钣金件下面。这一步做对,能省下一次换放大器的钱。
第四处:放大器本体
前三个都排除了,才怀疑这里。这一步先别急着换——把 LED 字母码记下来再决定。
用放大器 LED 字母码反推真实故障
放大器面板 LED 提供的信息比报警号更直接:
| LED 指示 | 指向 | 排查方向 |
|---|---|---|
| OVC / OVL | 电流过载 / 电压过载 | 先查机械卡紧与加减速参数 |
| HCAL / HVAL / LVAL | 电流检测异常 / 电压异常 | 电流检测电路或偏置问题 |
| BZAL | 制动器异常 | 抱闸线圈与制动器检测回路 |
关键判断原则:在更换任何模块之前,先把 LED 字母码抄下来。OVC 指向机械与参数,HCAL 才真正指向驱动板——方向反了就会白换一块好板子。
三、SV0416 需要回参考点:绝对编码器电池
这个报警的提示信息通常是需要回参考点(参考点未建立)。它和 SV0401 完全不是一类问题,别放在一起理解。
为什么会丢位置
绝对编码器靠电池记住位置。电池电量不足、更换电池时中途断电、或位置数据被干扰破坏,位置就丢了。开机时 CNC 发现”我不知道这台机器现在在哪儿”,于是拒绝动作并提示回参考点。
换电池的正确做法
原则是带电更换。 具体顺序是:先接上新电池,再拆下旧电池。反过来做(先拆旧的再接新的)会在中间产生一段断电时间,位置数据照样丢失,问题白解决。
有些系统还涉及一个诊断位信号,用来声明位置数据已丢失。这个位信号的具体设定方式因系统而异,操作前请查对应系统的手册确认,不要凭印象改。
换电池时的注意事项:
- 全程不要关机断电
- 新旧电池不能混用,不要新旧并联
- 换完后正常执行一次回参考点,让位置重建
- 如果换完仍然报同样的报警,说明位置数据已经不是电池问题,而是编码器本体或通讯的问题
建议:把编码器电池更换列入机床的定期维护计划。 电池属于消耗品,等到报警才换,意味着停机时间完全不可控,而且如果换电池时操作不当还会造成二次故障。
四、SV0430 伺服过载:机械优先于电气
SV0430 表示驱动电流持续超过额定值。看到这个报警,很多人第一反应是”伺服放大器坏了”——这个判断多数时候是错的。
先排除机械
手动盘车是最快的判断方法。 断电状态下,用手(或工具)转动各轴:
- 转不动、明显发涩、有卡点 → 机械问题,去查导轨压板、丝杠、轴承、润滑
- 能转但明显偏重 → 机械阻力偏大,可能是润滑不足或轴承磨损
- 转动顺畅 → 机械正常,进入下一步
再考虑参数
机械排除后才动参数。这类报警里的参数问题,最常见的是加减速过于激进:机床运动惯量与伺服选型不匹配时,加速时间设得太短,瞬时电流就会冲上去。
还有一个常被忽略的点:检查负载是否超过额定。机床设计时选用的轴配置与实际加工负载不匹配(比如轻切削工况配了大惯量电机去干重切削的活),参数怎么调都会过载。
什么时候该考虑放大器
只有一种情况:LED 指向电流检测异常(HCAL 之类),且机械与参数都确认正常。 这时才有理由怀疑电流检测电路本身出了问题。
五、SV0441 电流检测异常:什么时候该直接换放大器
这个报警指向电流检测环节异常。它比 SV0430 更接近”板级故障”的嫌疑,但仍不能直接下结论。
建议的判断顺序
第一步:先复位观察。 偶发一次不代表硬件损坏。记录发生时的工况:是快速移动时、加工中、还是上电瞬间。
第二步:查电机与线缆。 电机动力线接触不良、编码器线缆受损、接地不良,都会造成电流检测异常。这一步比换放大器常见得多,成本也低得多。
第三步:确认参数。 有没有最近改过电机相关参数?重装系统、导入过其他机床的参数,都可能带来电流检测相关的异常。
第四步:以上都排除,再考虑放大器。
关于更换模块的几条纪律
更换前必须记录参数原值。 伺服参数一旦丢失,恢复起来很痛苦,而且不同轴的参数不能互相套用。
更换后逐项恢复并验证。 恢复参数后先空运行,再单动作,再逐步放行——和梯形图项目的验证逻辑是一样的:不要跳级。
如果换了一块新板还是同样报警,立刻停下来。 这说明根因不在模块上,继续换只会浪费更多备件。此时应该回头从前面三项重查。
六、通用排查流程
把上面几类报警的共同点抽出来,是一套固定动作。
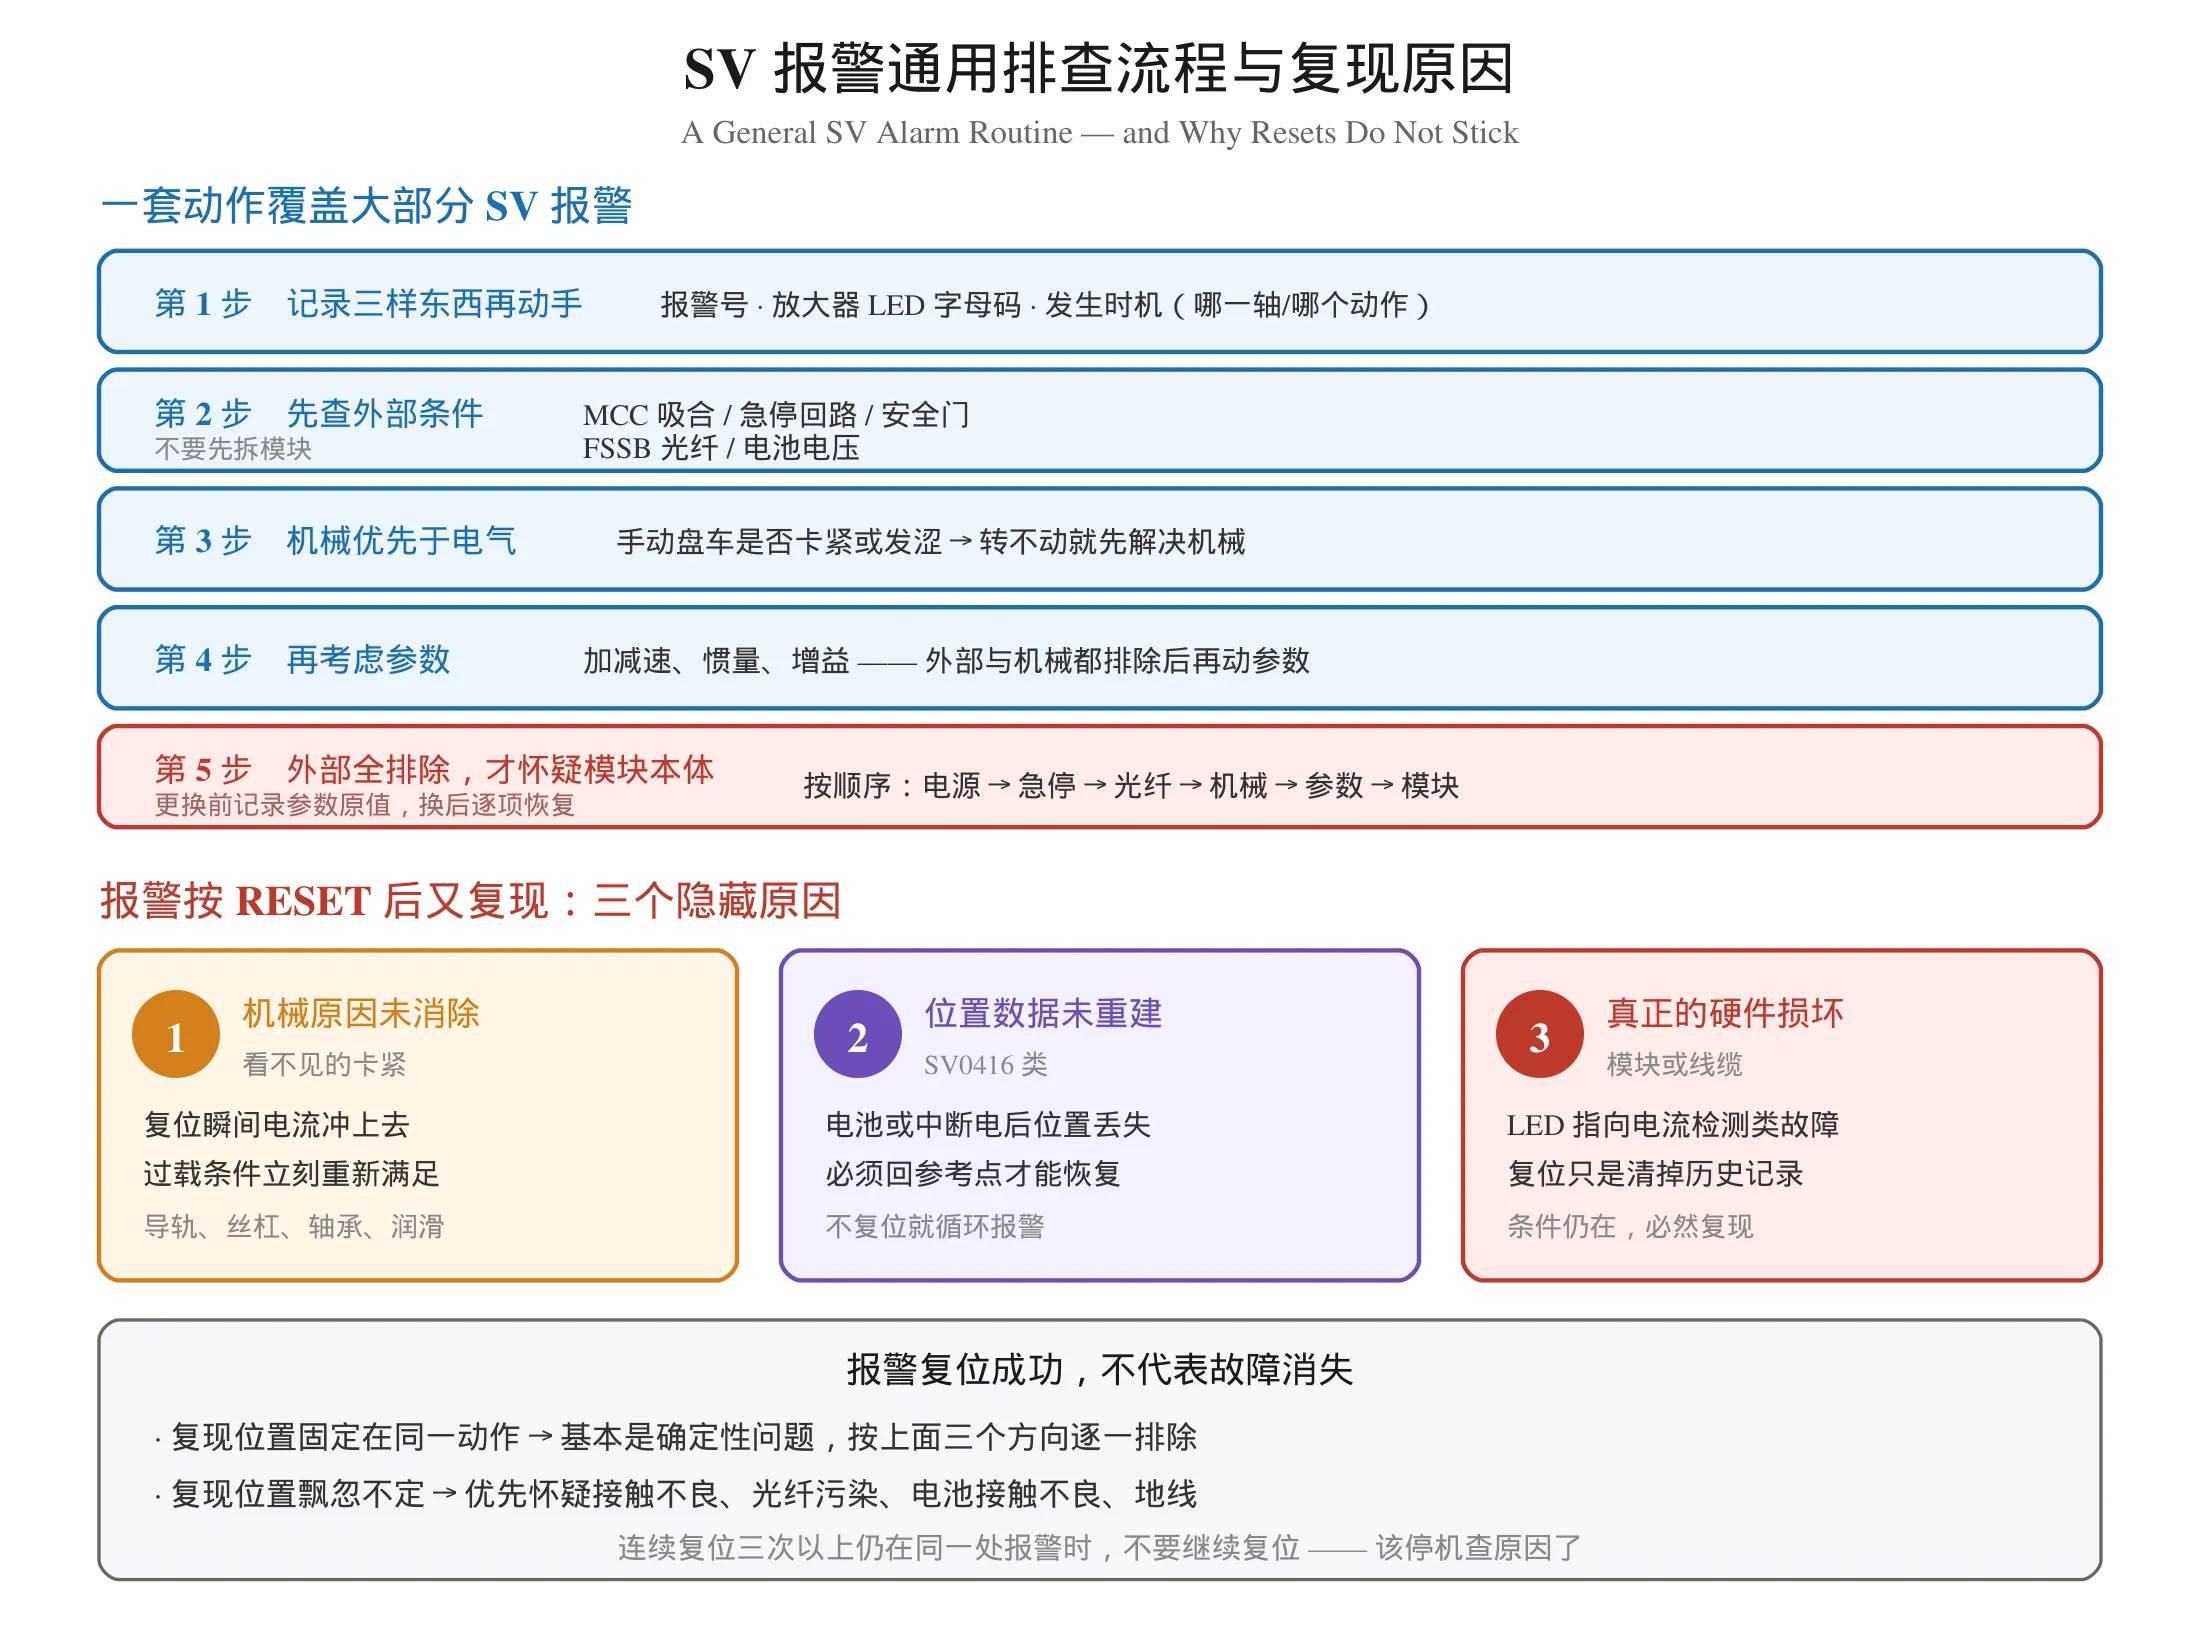
第 1 步:记录三样东西再动手
报警号 · 放大器 LED 字母码 · 发生时机(哪一轴、哪个动作)。
这三样东西决定了后面的排查方向。省掉这一步,等于放弃了最直接的信息。
第 2 步:先查外部条件,不要先拆模块
MCC 有没有吸合 · 急停与安全回路是否正常 · FSSB 光纤是否接好 · 电池电压是否正常。
第 3 步:机械优先于电气
手动盘车是否卡紧或发涩。转不动就先解决机械,这一条能避免很多无效的电气排查。
第 4 步:再考虑参数
加减速、惯量、增益。外部与机械都排除后再动参数。
第 5 步:外部全排除,才怀疑模块本体
顺序很重要:电源 → 急停 → 光纤 → 机械 → 参数 → 模块。 跳到最后一步的代价,是一块可能并不坏的放大器。
七、报警复位后为什么又复现
按 RESET 能清掉报警,不代表故障消失了。这一条值得单独说,因为它是现场最常见的判断失误。
三个隐藏原因
原因一:机械原因没有真正消除。
看不见的卡紧、润滑不足、丝杠预紧异常——复位瞬间电流冲上去,过载条件立刻重新满足,报警再来一次。表现为固定在同一个动作后复现。
原因二:位置数据没有重建。
SV0416 类报警,不回参考点就一直循环报警。这不是故障反复,是前置条件没满足。
原因三:硬件真的坏了。
模块或线缆损坏,复位只是清掉了历史记录,条件仍在,必然复现。LED 指向电流检测类故障时属于这一类。
怎么区分
复现位置固定在同一动作 → 基本是确定性问题,按上面三个方向逐一排除。
复现位置飘忽不定 → 优先怀疑接触不良、光纤污染、电池接触不良、接地问题。
什么时候该停止复位
连续复位三次以上仍在同一处报警,不要继续复位。 复位是排查手段,不是解决方案。反复复位只会掩盖问题、消耗时间,还可能在故障未消除时造成机械损伤。
八、常见问题
SV0401 和 SV0404 有什么区别?需要分别处理吗?
两者属于同一分类下的不同序号,都指向伺服系统层面的异常,但触发条件不同。排查思路是共通的——先查外部条件,再看 LED,最后考虑模块。不要把它们当成两套独立知识来记,记住”分类”比记住具体序号更有用。具体差异请查对应系统的手册。
换 FANUC 编码器电池会丢数据吗?必须开机换吗?
带电更换可以不丢数据。 先接新电池、再拆旧电池,整个过程不中断供电,位置数据就不会丢失。反过来做则会再次丢失位置。
必须开机换吗? 严格说是”必须不中断供电地换”,不一定非得开机,但在实际作业中保持系统通电是最可靠的做法。相关的位置数据丢失声明位信号因系统而异,改动前请查手册确认。
SV0430 伺服过载报警,是不是伺服放大器坏了?
多数情况下不是。先手动盘车排除机械(导轨、丝杠、轴承、润滑),再检查加减速参数与负载是否匹配。只有当 LED 指向电流检测异常、且机械与参数都确认正常时,才考虑放大器。
报警按 RESET 后立刻复现,还能继续加工吗?
不建议。 报警复现说明故障条件仍然存在,继续加工有三个风险:一是故障可能在加工中途恶化导致更严重的机械损伤;二是可能伤及刀具或工件;三是反复复位会掩盖问题,等真正出事故时故障已经被掩盖很久了。
正确做法是停下来查原因,复现位置固定在同一动作就按确定性问题排查,飘忽不定就查接触和线路。
相关阅读
如果伺服报警只是表象、想往上游追 PMC 侧的信号交换,可以看 FANUC PMC 与第三方 PLC 通讯实操;需要理解 CNC 报警与伺服报警的区别分层,看 Fanuc PMC Alarm Codes 读取检索与清除。同类案例可对照 FANUC MF PLUS 维修案例 SV0436 报警反复出现排查。
小结
SV 报警排查的难点不在于记不住报警号,而在于报警号不指向具体元件。掌握三个要点,就能覆盖大部分情况:
先看 LED,再看报警号。 放大器面板的字母码比屏幕上的号更接近根因。
按固定顺序排查:电源 → 急停 → 光纤 → 机械 → 参数 → 模块。 顺序本身就是经验,跳步就是在浪费备件。
复位成功不等于故障消失。 复现位置固定就查确定性原因,飘忽不定就查接触和线路。
【安全提示】伺服相关检修涉及高压与运动部件。断电后须确认直流母线电容已放电(放大器面板指示灯完全熄灭后仍需等待,具体时间以手册为准)再进行拆装;FSSB 光纤不可强行弯折或用尖锐物触碰端面;带电更换电池时避免金属工具造成短路。
免责声明:本文内容基于 FANUC 伺服系统的通用原理整理与现场实践经验,SV 报警号的分类代码与具体含义、放大器 LED 字母码的解释、参数项号与设定方式均因 CNC 型号、伺服放大器型号与软件版本而存在差异。本文刻意不列具体参数号。实际操作前请以对应机床的官方手册为准,并在现场实测验证。本文提供的是排查思路与流程参考,不构成可直接执行的维修方案,涉及高压与运动部件的作业须由具备相应资质的人员执行。




暂无评论内容