

很多项目的起点是一句话:发那科这边负责运动控制,别的部分交给 PLC 管。这句话在现场很容易做到一半就卡住——PMC 里的梯形图写好了,第三方 PLC 的程序也编好了,可信号就是过不去。
问题通常不在编程能力,而在互联这个环节本身没有清晰的路径——FANUC PMC programming 的资料里很少正面讲这部分。PMC 和第三方 PLC 之间的信号怎么走?要不要加继电器?共地要不要做?地址怎么约定?这些问题在教材里很少被正面讲清楚。
用 FANUC Ladder III 写好发那科梯形图 之后,很多项目还卡在同一个地方。本文从现场实操角度把 PMC 与第三方 PLC 的互联方式讲透:三条可选通路、每条通路的接线要点、以及信号不通时按什么顺序排查。S7-200 这类小型 PLC、以及 MCGS 之类的国产组态屏,本文都按同样原理展开,因为决定成败的是电气隔离与地址约定,而不是 PLC 品牌。
为什么机床会出现”双控制器”
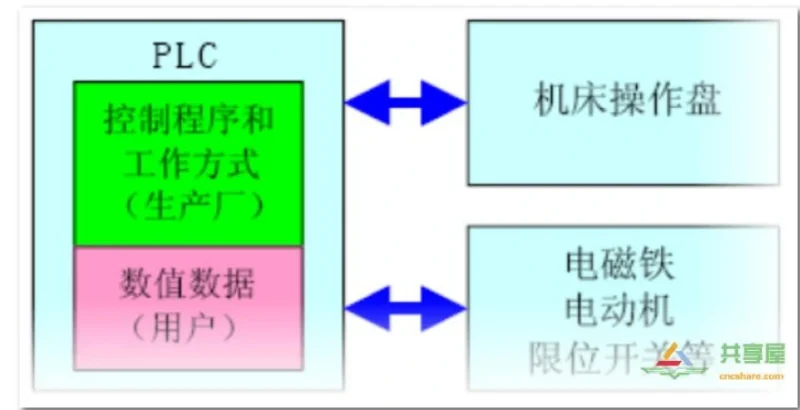
先说清楚什么情况下需要外部 PLC。PMC 是内置的顺序控制器,处理机床本身的逻辑——刀库、主轴、防护门、辅助输出,这些它做得很好。但遇到下面这些情况,一台内置 PMC 就显得吃力:
- 车间里已经有成型的 PLC 产线或输送系统,机床需要作为一个节点接入
- 需要与产线节拍联动、握手信号握手再握手
- 机床本身只做核心加工,周边大量辅助工艺(上下料、清洗、检测)交给外部 PLC
- 客户现场已经有多台同品牌 PLC,统一管理比各机床各管一套更实际
站内那篇 FANUC PMC 和 PLC 有什么区别?深度对比分析 讲的是架构层面的区别——PMC 是内置的专用 PLC,与 CNC 一体化、高速交换;通用 PLC 是独立硬件、通过外部总线通讯。本篇讲的是承接上文的实操:知道有区别之后,具体怎么把两边接起来。
关于两种架构的选型和运维,我们另有一篇讲数控机床 PLC 内装型与独立型的对比。
从发那科梯形图 的角度看,互联只是 PMC 地址体系的一次跨设备延伸。## 三条信号通路,先决定走哪条
互联方案不止一种。选错方向会在半年后付出代价,所以这一步要慎重。
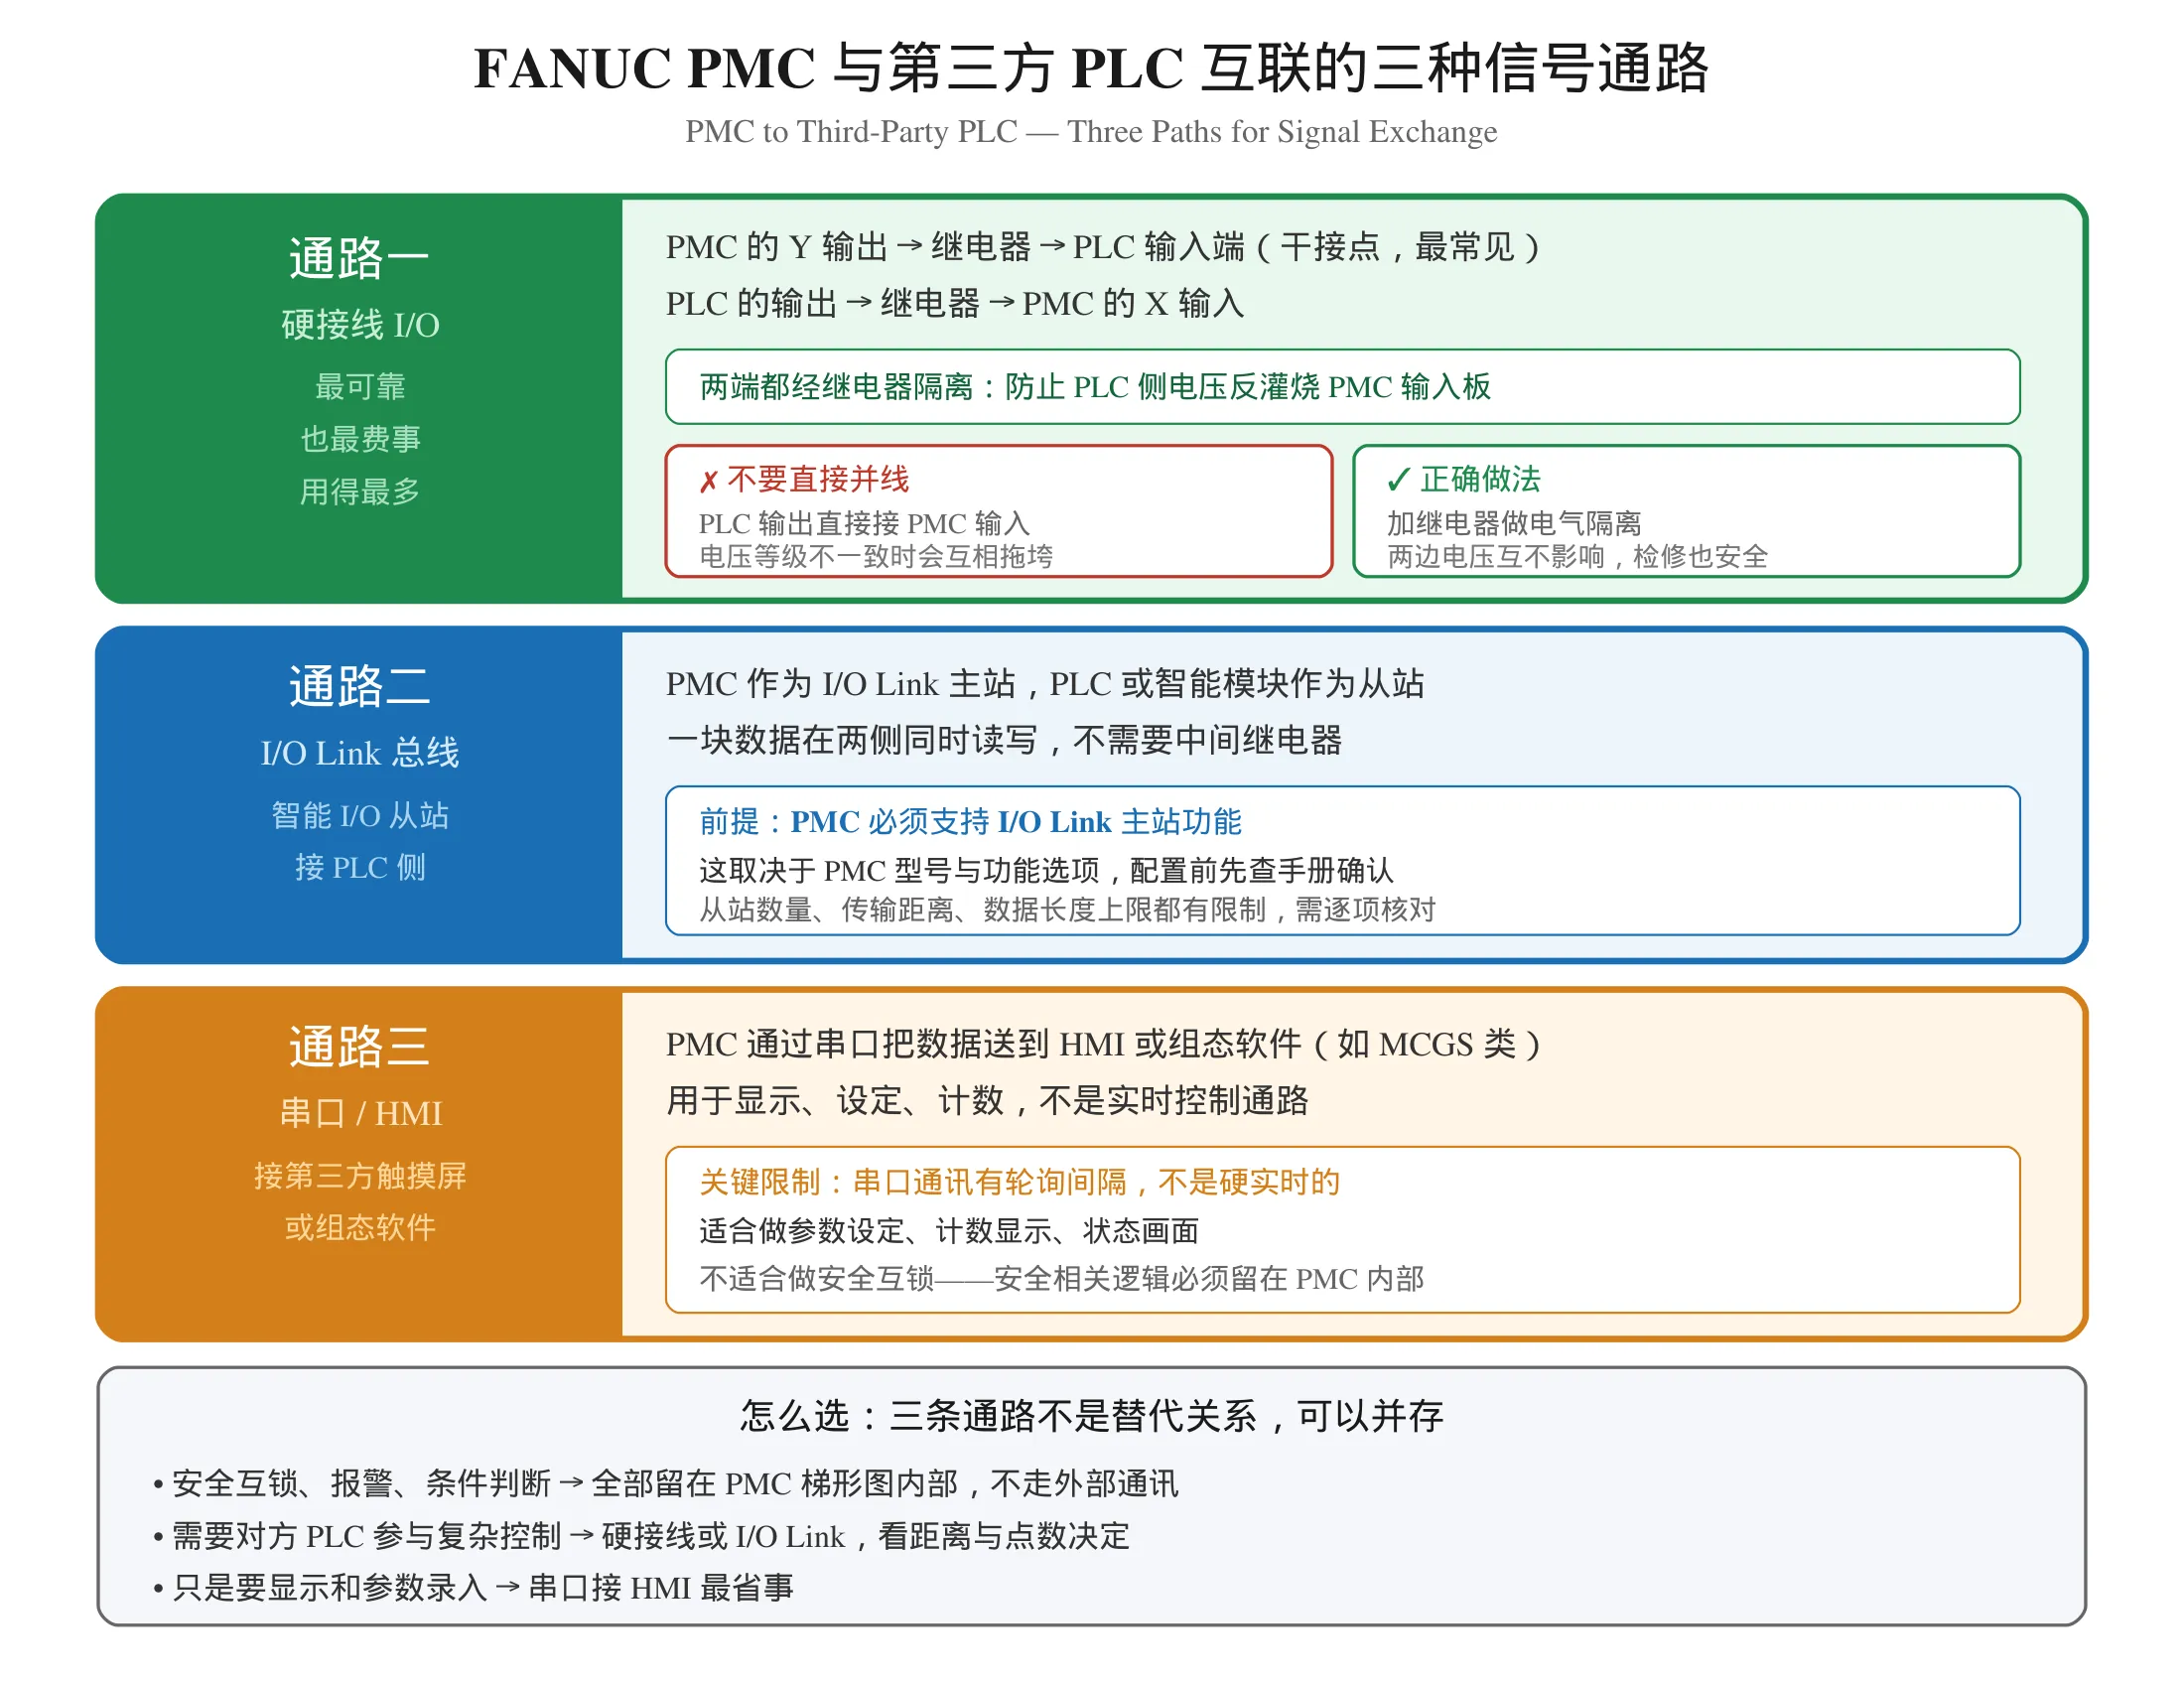
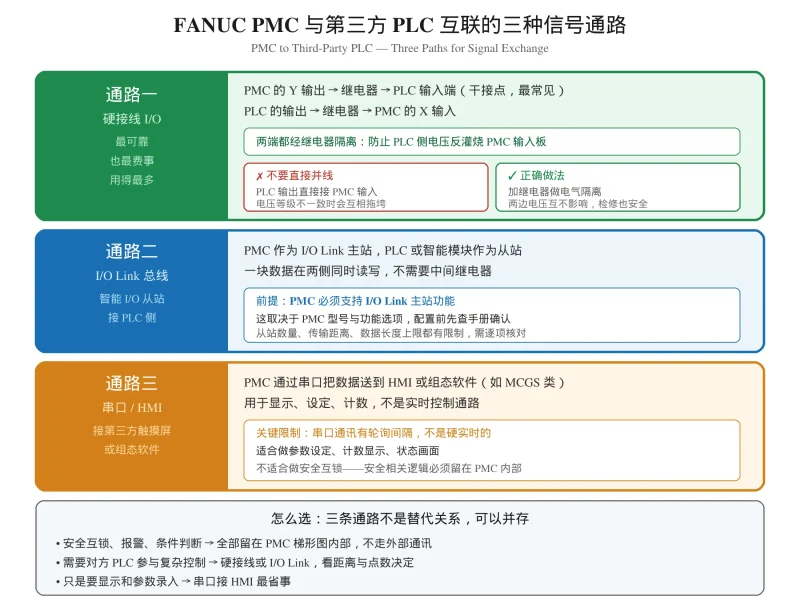
通路一:硬接线 I/O —— 现场用得最多
这是最传统也最可靠的做法。
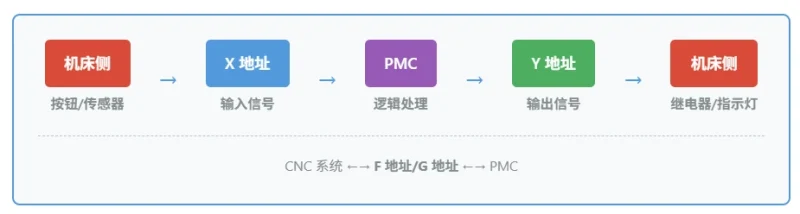
做法:PMC 的 Y 输出经继电器接 PLC 输入端,PLC 的输出经继电器接 PMC 的 X 输入。
为什么必须经过继电器:这是本文最重要的一句话。PMC 输入侧和第三方 PLC 输出的电压等级、极性、输出类型都不一样(PLC 输出常见的是晶体管或继电器输出,PMC 输入有各自的电压规格)。直接并线,轻则信号不稳定,重则两边互相拖垮,甚至烧掉 PMC 的输入板。
中间加一个继电器,本质是电气隔离——两套系统电压互不影响,同时检修时断开继电器即可隔离,安全上也更可靠。
适用:信号数量不大(通常几十点以内)、距离近、需要完全可靠。
成本:点数多时接线工作量大,且每加一个信号就要多一根线、一个端子。
通路二:I/O Link 总线 —— 点数多时的正解
I/O Link 是 FANUC 体系内的现场总线。PMC 作为主站,第三方 PLC 或智能 I/O 模块作为从站,双方共享一整块数据。
好处:一块数据两侧同时读写,不需要中间继电器,布线大幅减少。这是点数多时最合理的选择。
前提条件(必须先确认):你的 PMC 型号要支持 I/O Link 主站功能。 这取决于 PMC 型号和功能选项,不是所有 PMC 都有。另外从站数量、传输距离、单次数据长度都有上限,配置前必须逐项对照手册确认,不能想当然。
通路三:串口 / HMI —— 不是控制通路
现场还常见一种做法:PMC 通过串口把数据送到第三方触摸屏或国产组态软件(如 MCGS 之类),用于参数设定、计数显示、工艺画面。
必须说清楚的限制:串口通讯是轮询机制,有固定的轮询间隔,不是硬实时的。PMC 自己的扫描周期加上通讯周期,总延迟是叠加的。
所以它适合做显示和参数录入,绝对不能用来做安全互锁。任何与安全相关的逻辑——防护门、主轴、刀具夹紧——必须留在 PMC 内部,不要绕道外部通讯。
三条通路不是替代关系
一台机床上很可能同时存在这三种:安全互锁全部在 PMC 内部;需要 PLC 参与复杂控制的用硬接线或 I/O Link;显示和参数录入走串口。先把职责划清楚,再决定接线。
地址约定:不做这张表,早晚出问题
FANUC PMC 用 X / Y 命名输入输出,第三方 PLC(如 S7-200 一类小型机)用 I / Q / M 这样的地址体系。名字完全不同,直接对接会出现”两边都对但信号不走”的情况——因为位序没对上。
做法:开工前做一张对照表,把 PMC 的每个 X / Y 地址和 PLC 侧的每个 I / Q 地址一一对应,标注清楚方向和含义,双方确认后再接线。
这张表的价值在两个阶段体现:接线时它是唯一依据;维护时它比任何人的记忆都可靠。PLC 程序换了人写、PMC 程序过了几年没人动,这张表还在。
接线要点:这几条决定成败
这一条属于 PMC 梯形图编程 的基础纪律,对做 FANUC CNC 梯形图 的工程师来说值得反复强调。### 电气隔离不能省
前面已经强调过继电器的作用,这里再具体一点:每一根跨设备信号线都要经过隔离元件,不要图省事直接接。如果信号数量多,可以用继电器板或隔离模块,不要靠焊线。
共地必须做
两端 PLC 与 PMC 的 0V 要可靠共地。这是最容易被忽略、也最难查的一条。
没共地的典型症状:信号”有时通有时不通”,现场按按钮没反应,松开时信号反而跳一下。工程师会怀疑程序、怀疑接线、怀疑通讯参数,最后发现是没接公共端。
共地怎么接、电阻多少合格,以实际电气规范和现场情况为准;接线完成后用万用表实测确认,不要凭图纸判断。
电压必须实测
图纸上标的电压是标称值,实际带载压降后经常对不上。接线完成后要在继电器两端实测电压,确认在 PMC 输入规格范围内。这一步花五分钟,能省掉后面几天的排查。
地址用现场实测确认
这一点和梯形图排障时讲的口径一致:地址以现场实测为准,不是以程序为准。Fanuc ladder diagram 写对了不等于现场接线对了。互联前先用机床自带的诊断画面确认 PMC 侧 X 地址的实际动作情况,再开始对接,不要照抄别人机床的地址表。
信号不通时的五步排查
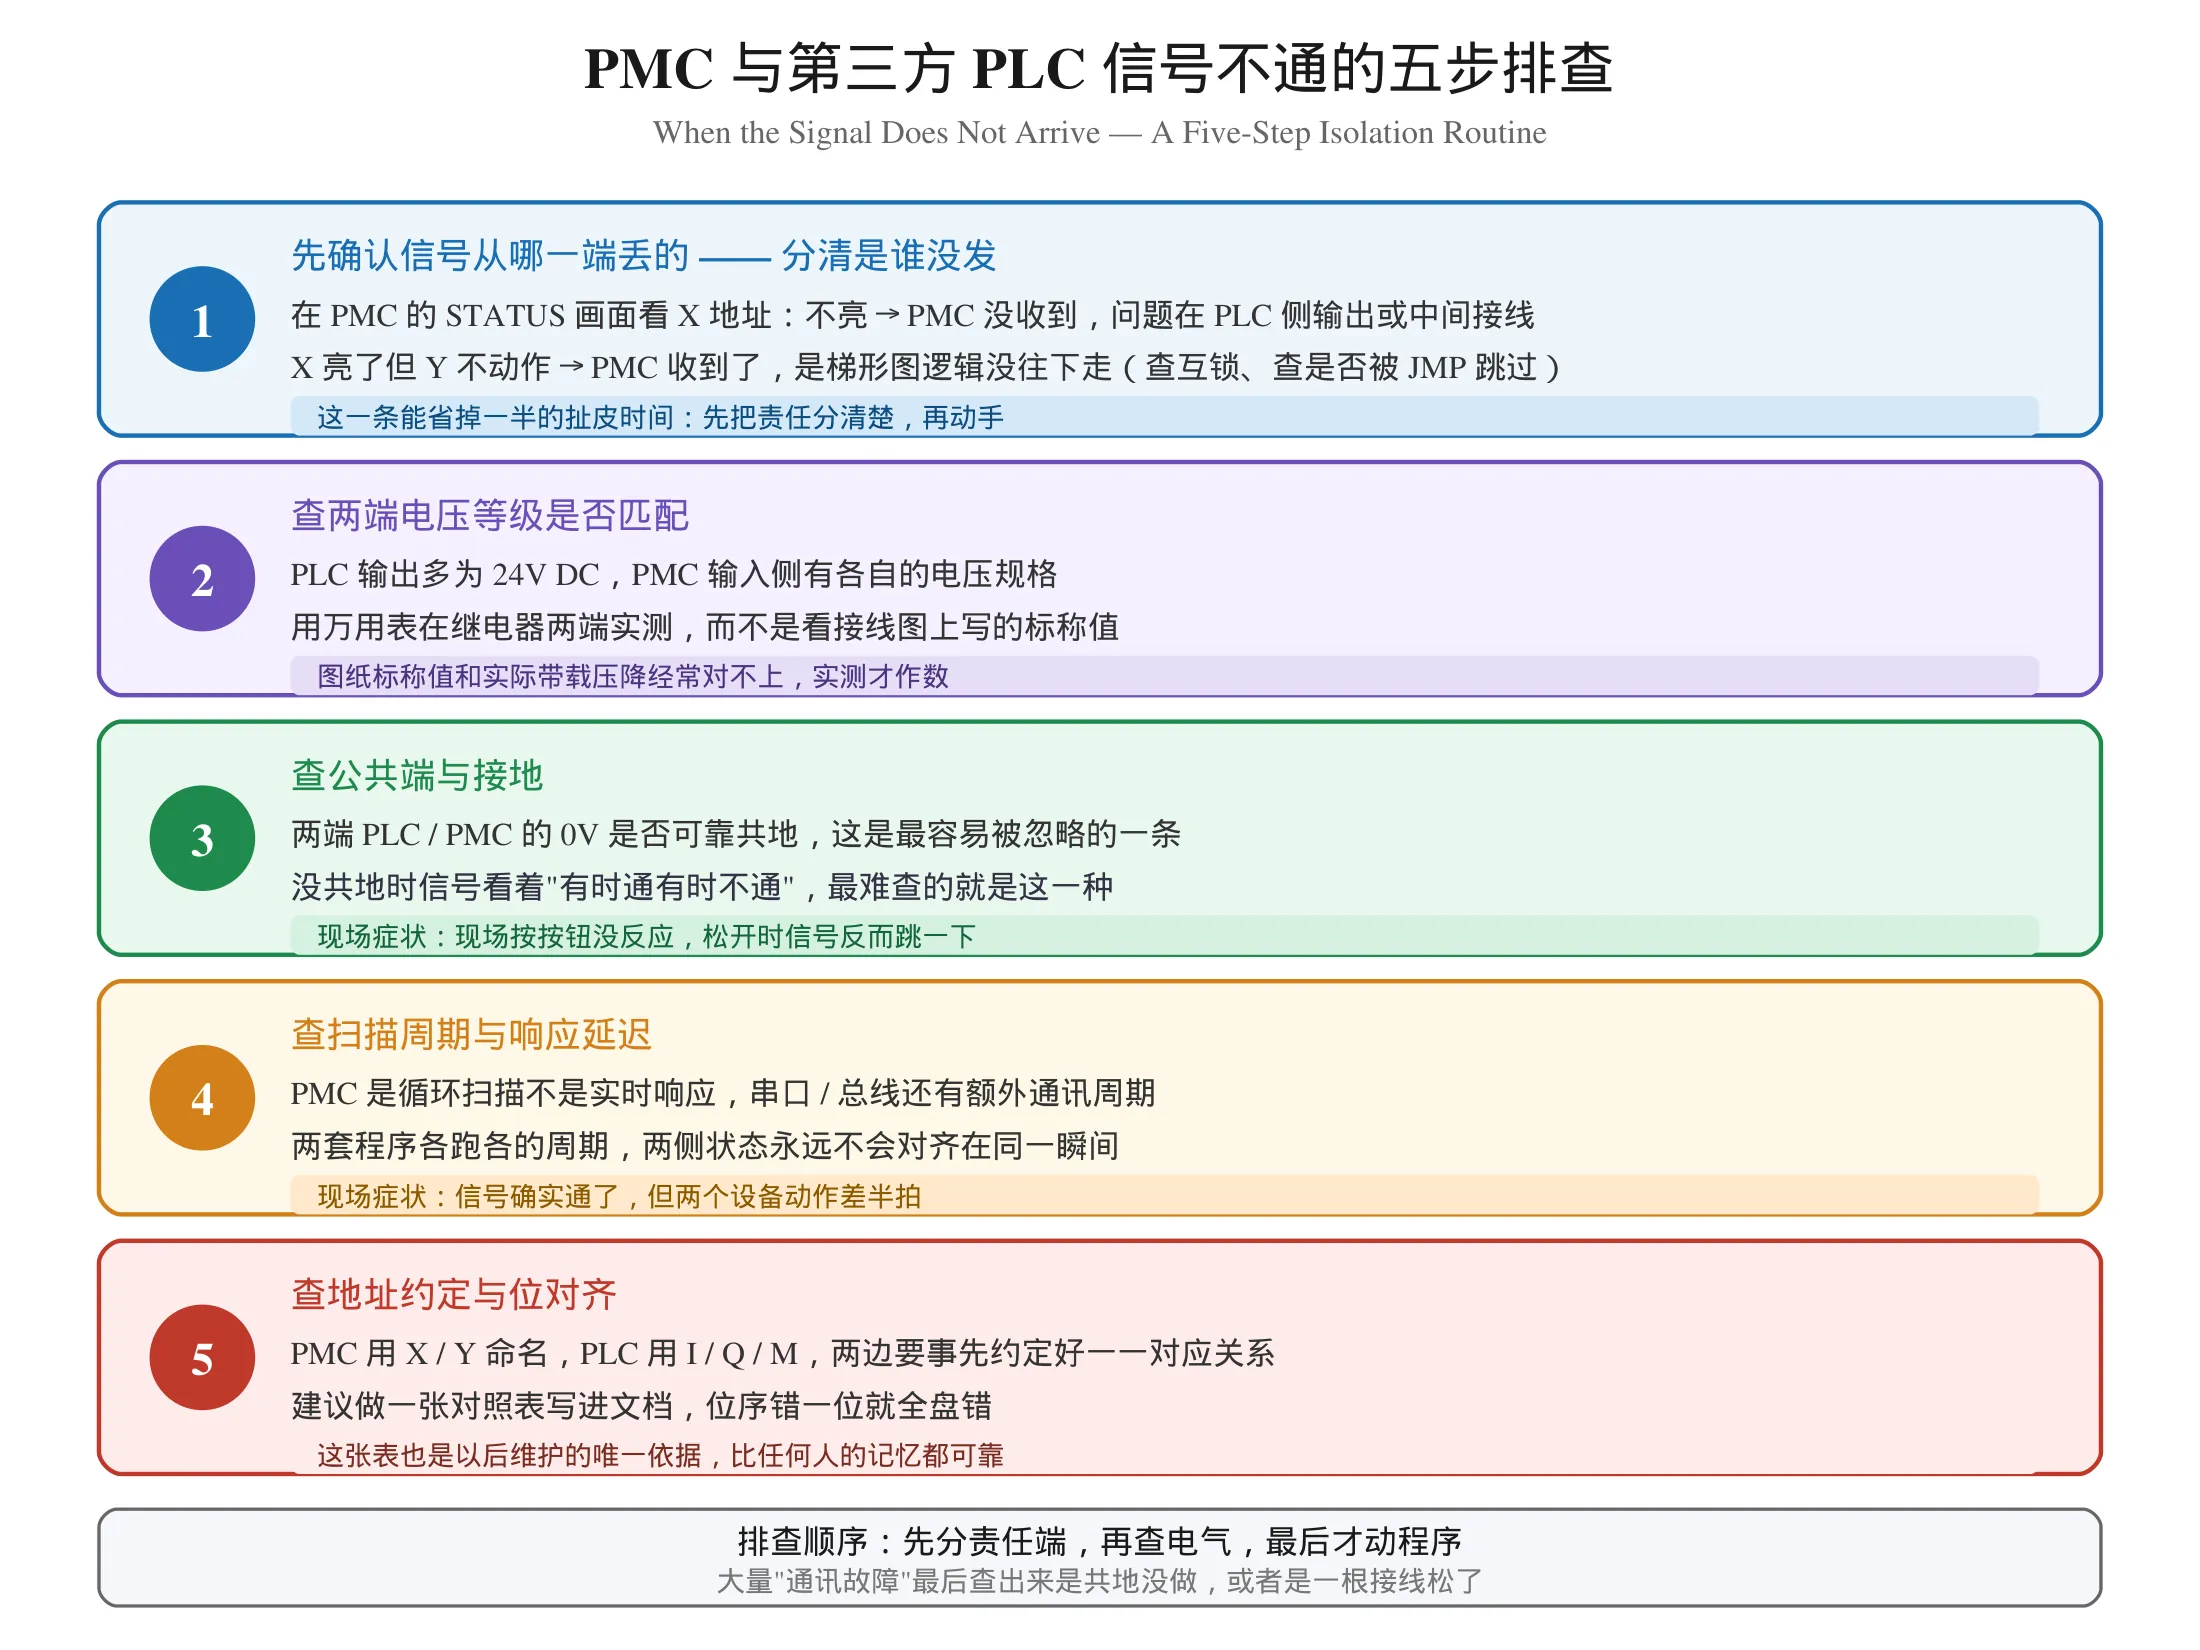
互联出了问题,按下面顺序走,不要跳步。这一套顺序能省掉大部分扯皮时间。
这一步也是发那科 PMC 调试 里最实用的动作之一。### 第一步:先分清是谁没发信号
在 PMC 的诊断画面上看 X 地址是否动作。
- X 不亮 → PMC 没收到信号,问题在 PLC 侧输出或中间接线,与梯形图无关
- X 亮了但 Y 不动作 → PMC 收到了,是梯形图逻辑没往下走,去查互锁条件、查是否被跳转指令跳过
这一步的价值在于先把责任分清楚再动手。很多扯皮就是从”到底是谁的问题”开始的。
第二步:查两端电压等级
用万用表在继电器两端实测,不要看图纸上的标称值。
第三步:查公共端与接地
上一节讲过,这是最难查也最容易忽略的一条。
第四步:查扫描周期与响应延迟
信号确实通了,但两个设备动作差半拍——这是周期问题,不是故障。PMC 是循环扫描不是实时响应,串口和总线通讯还有额外周期,两侧状态永远不会对齐在同一瞬间。
信号交换类应用的常见教训:双方约定”我发信号,你收到就回一个应答”,但两边程序都假设对方响应是即时的。实际运行时握手偶尔失败,根因就是两套周期不同步。稳妥做法是在握手逻辑里加超时判断和重试机制,不要假设通讯是瞬时的。
第五步:查地址约定与位对齐
对照表拿出来,逐条核对位序。这一步是最后才查的,因为它最不显眼——但前面几步都排除了,它就是原因。
一个安全提醒
涉及安全的功能不要因为”两边已经通讯了”就想着往外挪。PMC 内部的互锁和第三方 PLC 之间的信号交换,两者是互补关系,不是替代关系。
具体到实践:急停、安全门、主轴停止确认这类信号,应该在 PMC 内部独立成回路,不能因为”PLC 那边也会检查”就省掉一道。
学习路径
如果你对发那科梯形图还不熟,建议按这个顺序建立认知:
- PMC 是什么、扫描周期怎么决定时序 —— 后面所有排查的基础
- 地址分组 X / Y / F / G / R —— 尤其要理解接口类地址和 CNC 侧地址的区别
- 梯形图常用指令 —— 互锁、定时器、计数器的实际接法
- 机床自带诊断画面 —— 排查时比外部软件快
- 本文的互联实操 —— 在前面的基础上扩展
视频教程:零基础学习发那科 PMC 视频教程全攻略。
系统性资料:FANUC PMC 维修学习资料。
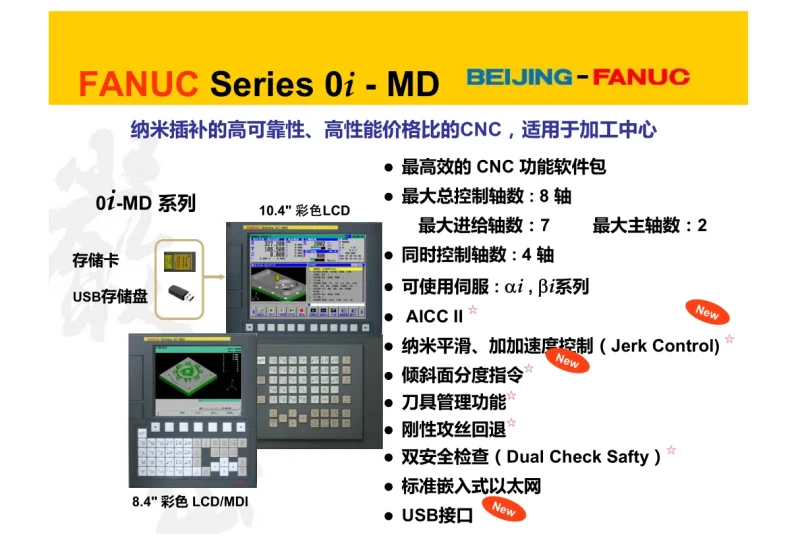
配套阅读建议按这个顺序:地址分组辨析看 G / R / D 三类易混地址辨析,扫描周期的影响看 What Is a PMC in Fanuc? Scan Time,信号交换失败后的处置流程看 Fanuc PMC 报警代码读取检索与清除,跨机型时资源能否假定一致看 FANUC 0i-MD / 0i-MF PMC 差异对比。
小结
PMC 与第三方 PLC 互联这件事,技术难度不高,但工程细节决定成败。电气隔离、共地、地址对照表,这三样做到位,问题基本不会出在互联环节上。
真正难的是定位。信号不通的时候,按”先分责任端 → 再查电气 → 最后查程序”的顺序走,比反复改程序有效得多。
需要说明的是,PMC 的通讯功能支持情况取决于具体型号与选项配置,各型号差异很大。动手前务必查阅对应机床的官方手册,确认该 PMC 是否支持所用的通讯方式及其限制条件,本文不列任何具体的通讯参数或配置项值。
安全提示:任何涉及 PMC 与外部 PLC 信号交换的改动,都属于机床控制程序变更。必须在停机状态下进行,改动前完整备份 PMC 程序与 PLC 程序,改动后按空运行 → 单动作 → 半自动 → 自动的顺序逐级验证。安全互锁回路不得因增加通讯功能而简化或绕过。验证未通过前不得交付生产使用。
免责声明:本文内容来自 FANUC PMC 与第三方 PLC 互联的通用技术整理与现场实践经验。各 PMC 型号对通讯方式(硬接线 / I/O Link / 串口)的支持情况、可用点数、传输距离、数据长度上限等差异很大,具体数值请以对应机床的官方手册为准,并在现场实测验证。文中涉及的接线方式与地址约定为技术思路示例,不构成可直接套用的配置方案,实际操作前请由具备资质的人员确认。




暂无评论内容