


姊妹篇:SINUMERIK 840D sl to S7-1500: NCVAR Selector and Alarm 150202;相关:FANUC PMC 与第三方 PLC 通讯(方向不同,仅作对照)、SINUMERIK 828D / 840D PLC 基础程序块、840D sl 诊断手册官方入口、828D 设定数据 SD 与机床数据 MD。
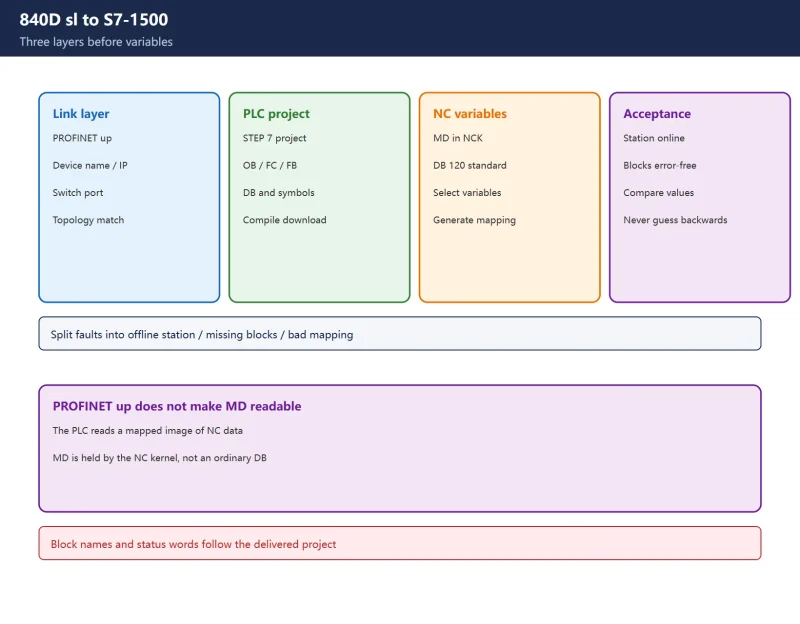
6.1 先分清三层:PROFINET 只管通,NCVAR 才管“变量看得见”
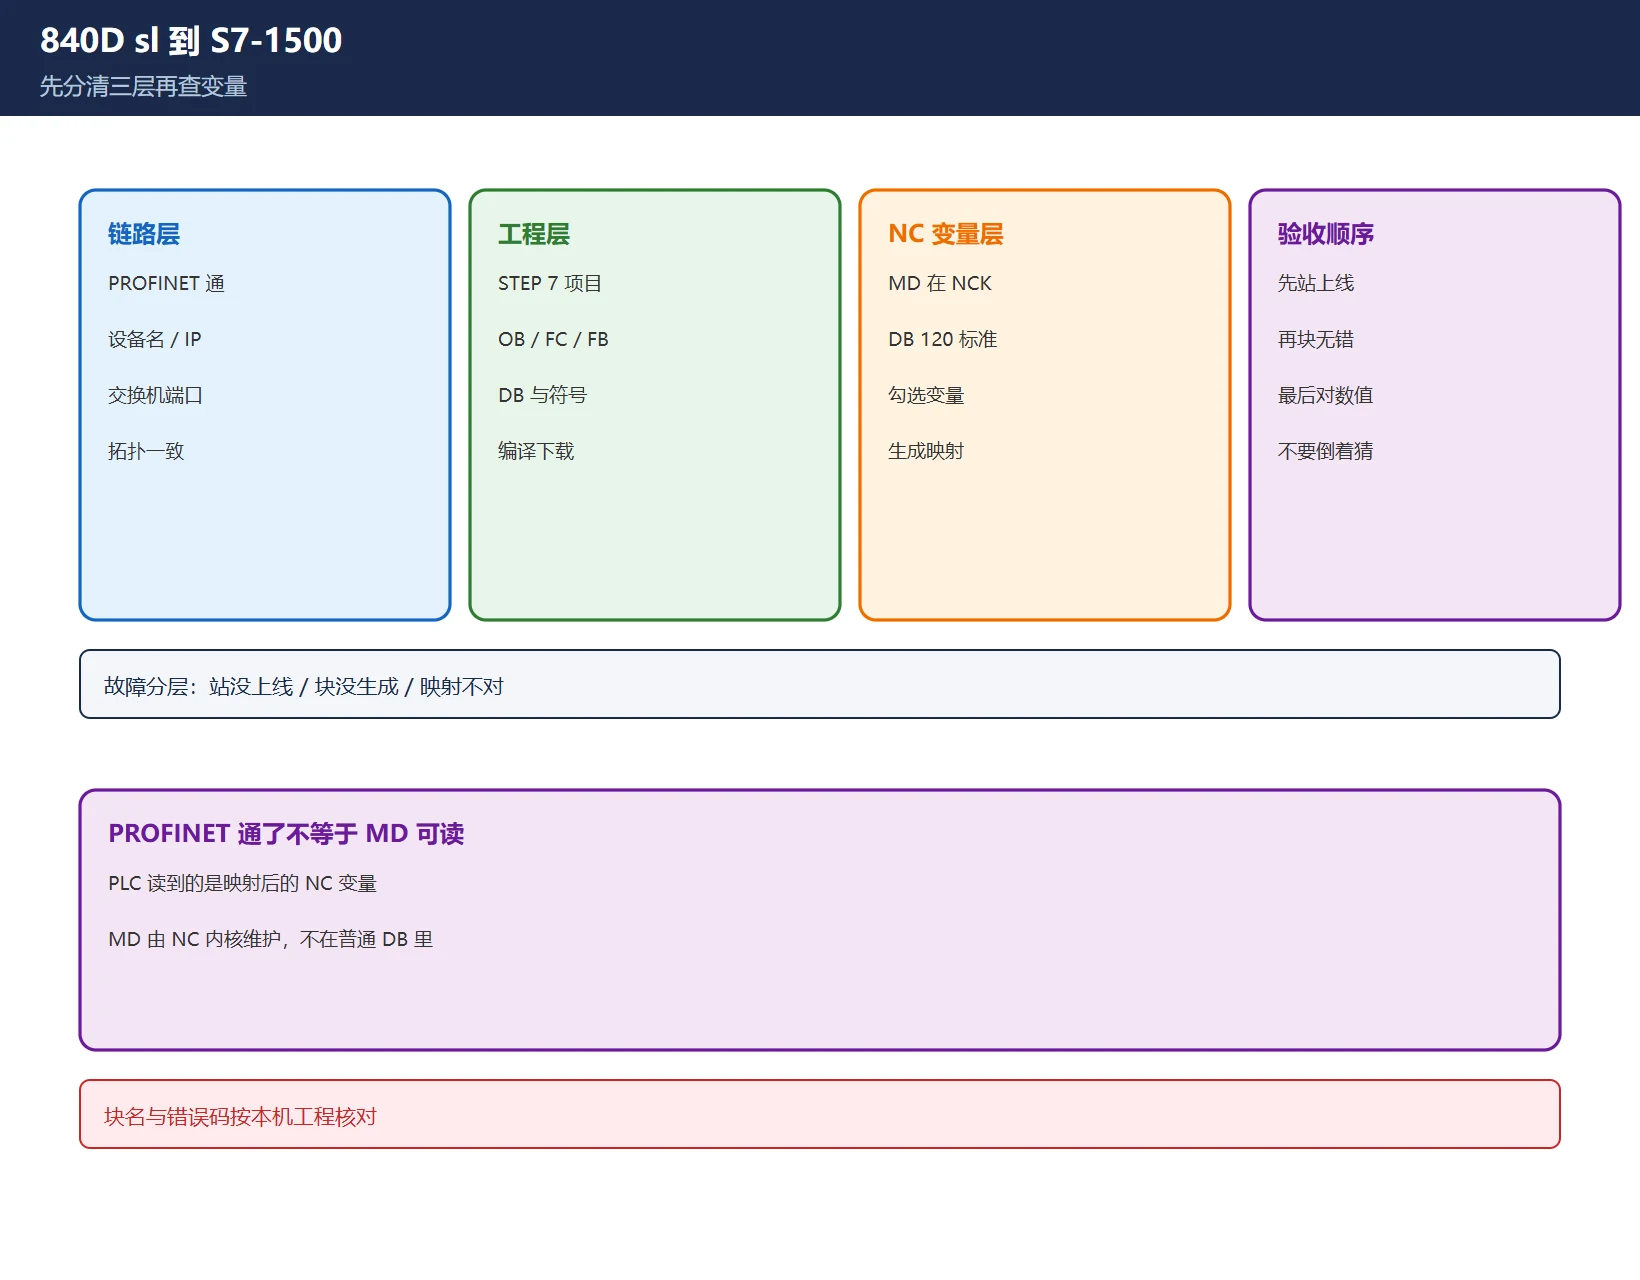
把问题拆成三层,排查才不会乱:
| 层 | 谁负责 | 典型对象 | 通了以后仍可能不通的原因 |
|---|---|---|---|
| 链路层 | PROFINET / 工业以太网 | 设备名、IP、交换机、CPU 接口 | 名称未分配、上下线不一致、交换机端口或拓扑错 |
| PLC 工程层 | STEP 7 / TIA Portal | 硬件组态、OB/FC/FB、DB | 项目版本不匹配、块未下载、工程未编译一致 |
| NC 变量层 | NCK + NCVAR Selector | MD、R 参数、接口信号、系统变量 | 变量未勾选、DB 偏移不匹配、符号表未导入 |
表 1:PROFINET 连通不等于 PLC 能直接访问 NC 变量
西门子官方《840D sl / 828D 基本功能》明确写到:对每个 NC 软件版本都可用最新的 NC-VAR-Selector;标准变量 DB 为 DB 120,其内容与软件版本无关;旧版本 NC 上选过的变量,升级时不必重新选择。这里要抓住的关键词是“NC 变量由 NCK 维护”“DB 120 是标准载体”,不是“PLC 里本来就有一个 MD 的 DB”。
6.2 NCVAR Selector 六步:从选变量到生成 PLC 符号
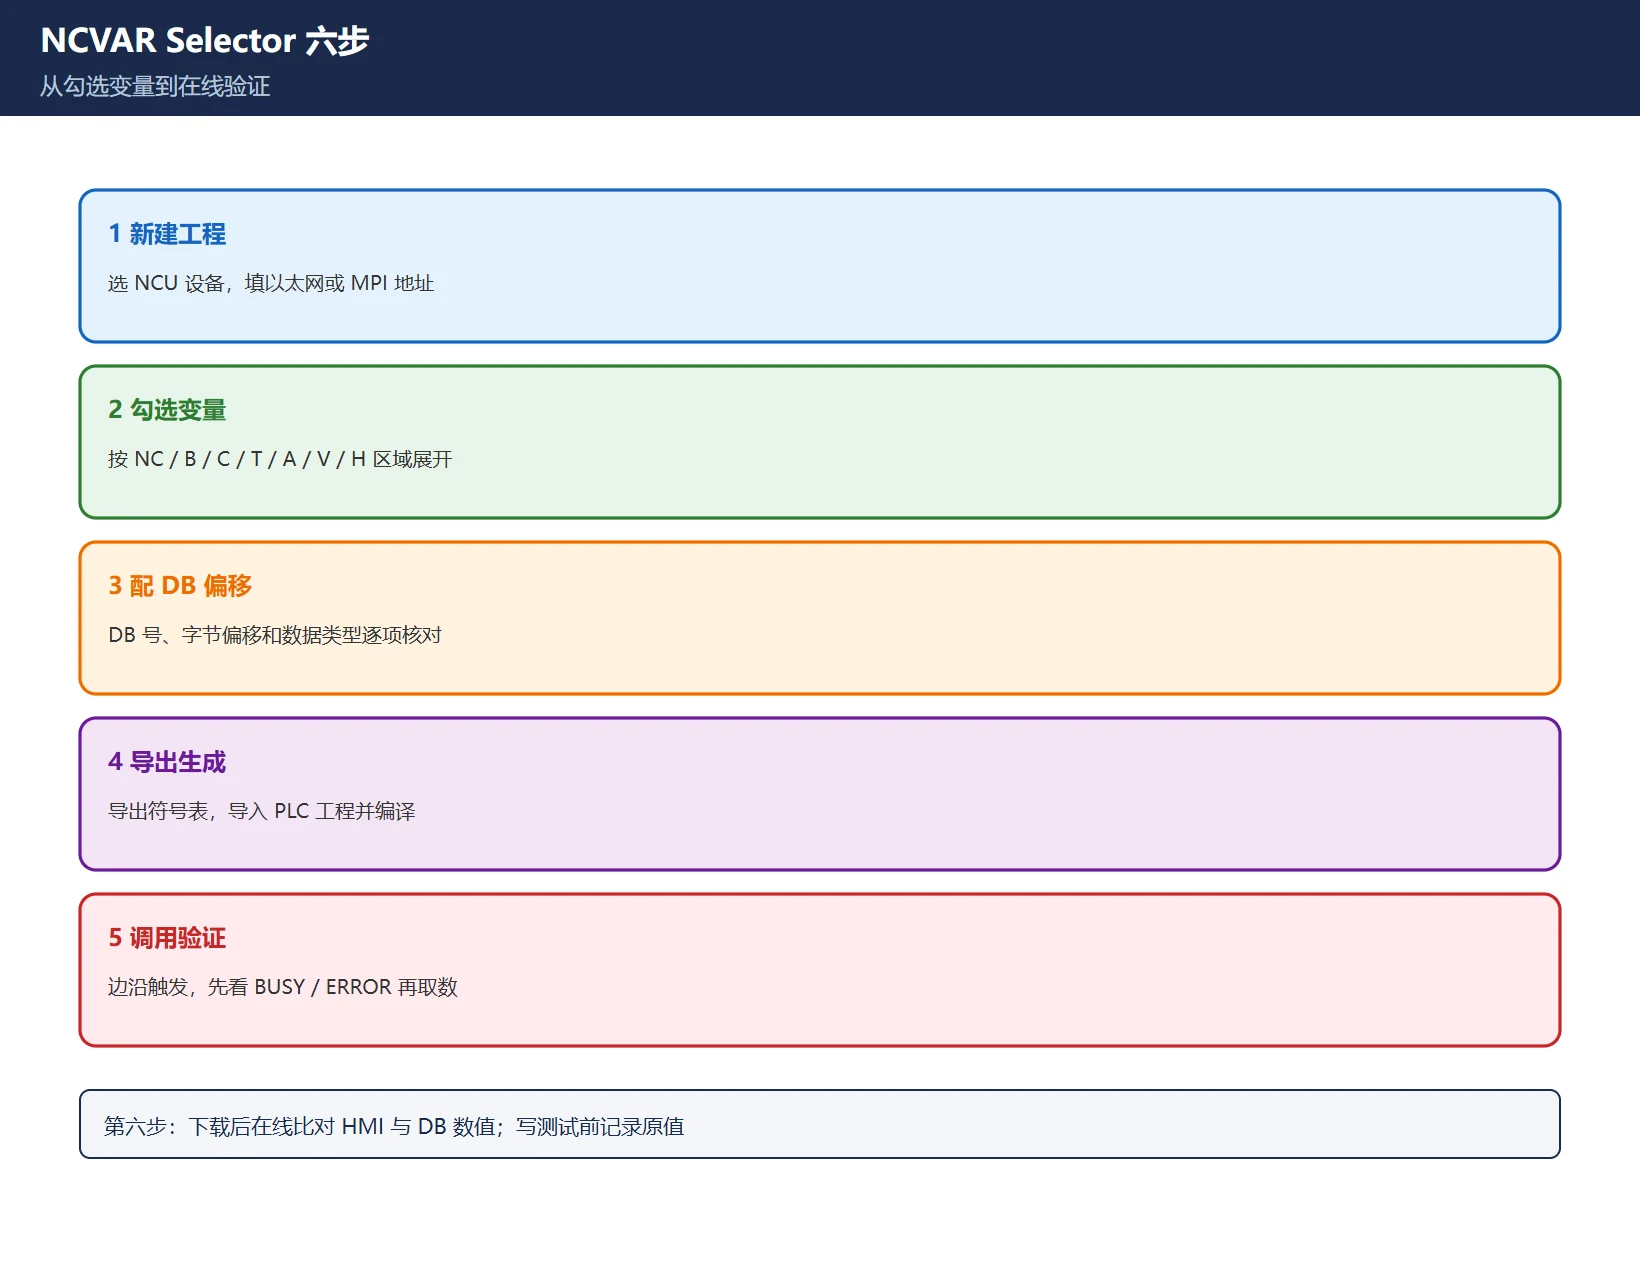
现场通行流程(具体菜单名随工具版本变化,需与随机调试资料核对):
- 新建 Selector 工程:选择 NCU 设备类型,填 NCU 的以太网地址或 MPI 地址;先确认 NCU 已上电、HMI 能识别。
- 展开变量树勾选变量:NC(整机)、B(方式组)、C(通道)、T(刀具)、A(轴/主轴)、V/H(进给/主驱动)各属不同区域。要读 MD,就按对应区域勾选,不要只搜一个参数号。
- 配置目标 DB 与偏移:指定 PLC 中用于接收的 DB 号、字节偏移和数据类型;类型必须与 NC 变量一致,BOOL/INT/DINT/REAL/STRING 混用会在运行时表现为数据乱跳。
- 导出符号表 / 生成块:常见导出格式为
.xml或.sdf;导入 PLC 工程后编译,生成访问 NC 变量的接口块。 - 在 PLC 程序中调用生成块:按边沿或周期调用,不要每个扫描周期无条件重复请求;读回数据先判
BUSY与ERROR,再看数值。 - 下载并在线验证:先在线监视生成的 DB 与变量值,再在 HMI 上修改测试点比对;确认方向(读/写)与权限,写 MD 前必须记录原值。
口径提醒:网上常见的
FC100、FB450、FB451、SUSV_0以及16#0001 / 0002 / 0004错误码属于现场资料里流传的接口示例,本次未在西门子官方摘录中逐项坐实,只作检索线索,以本次工程生成块和随机手册为准。
6.3 关键坑:NCVAR Selector 与 TIA Portal 不是“装进博途就能用”
现场资料一致提示:NCVAR Selector 传统上作为 STEP 7 v5 / Simatic Manager 的附加工具使用;生成的符号与接口块需要先在 v5 工程中导入、编译,再把成果迁移到博途工程。不同年份、不同 NCU 固件和工具版本组合差异很大,不能把“某台机器这样做过”直接套到另一台。
实操建议:
- 开工前先确认三件套版本:NC 软件版本、PLC(S7-300/400/1500)型号、工程软件版本。
- 保留原工程离线副本,先在离线工程里完成导入与编译,再去现场下载。
- 若机床厂已经做过 NCVAR 映射,先找现成 DB 与符号表,不要另起一套 DB 号造成冲突。
- 修改 MD 前做完整备份;写入权限和机床厂锁定项不要绕过。
6.4 生成的块怎么用:读、写、轮询三件事
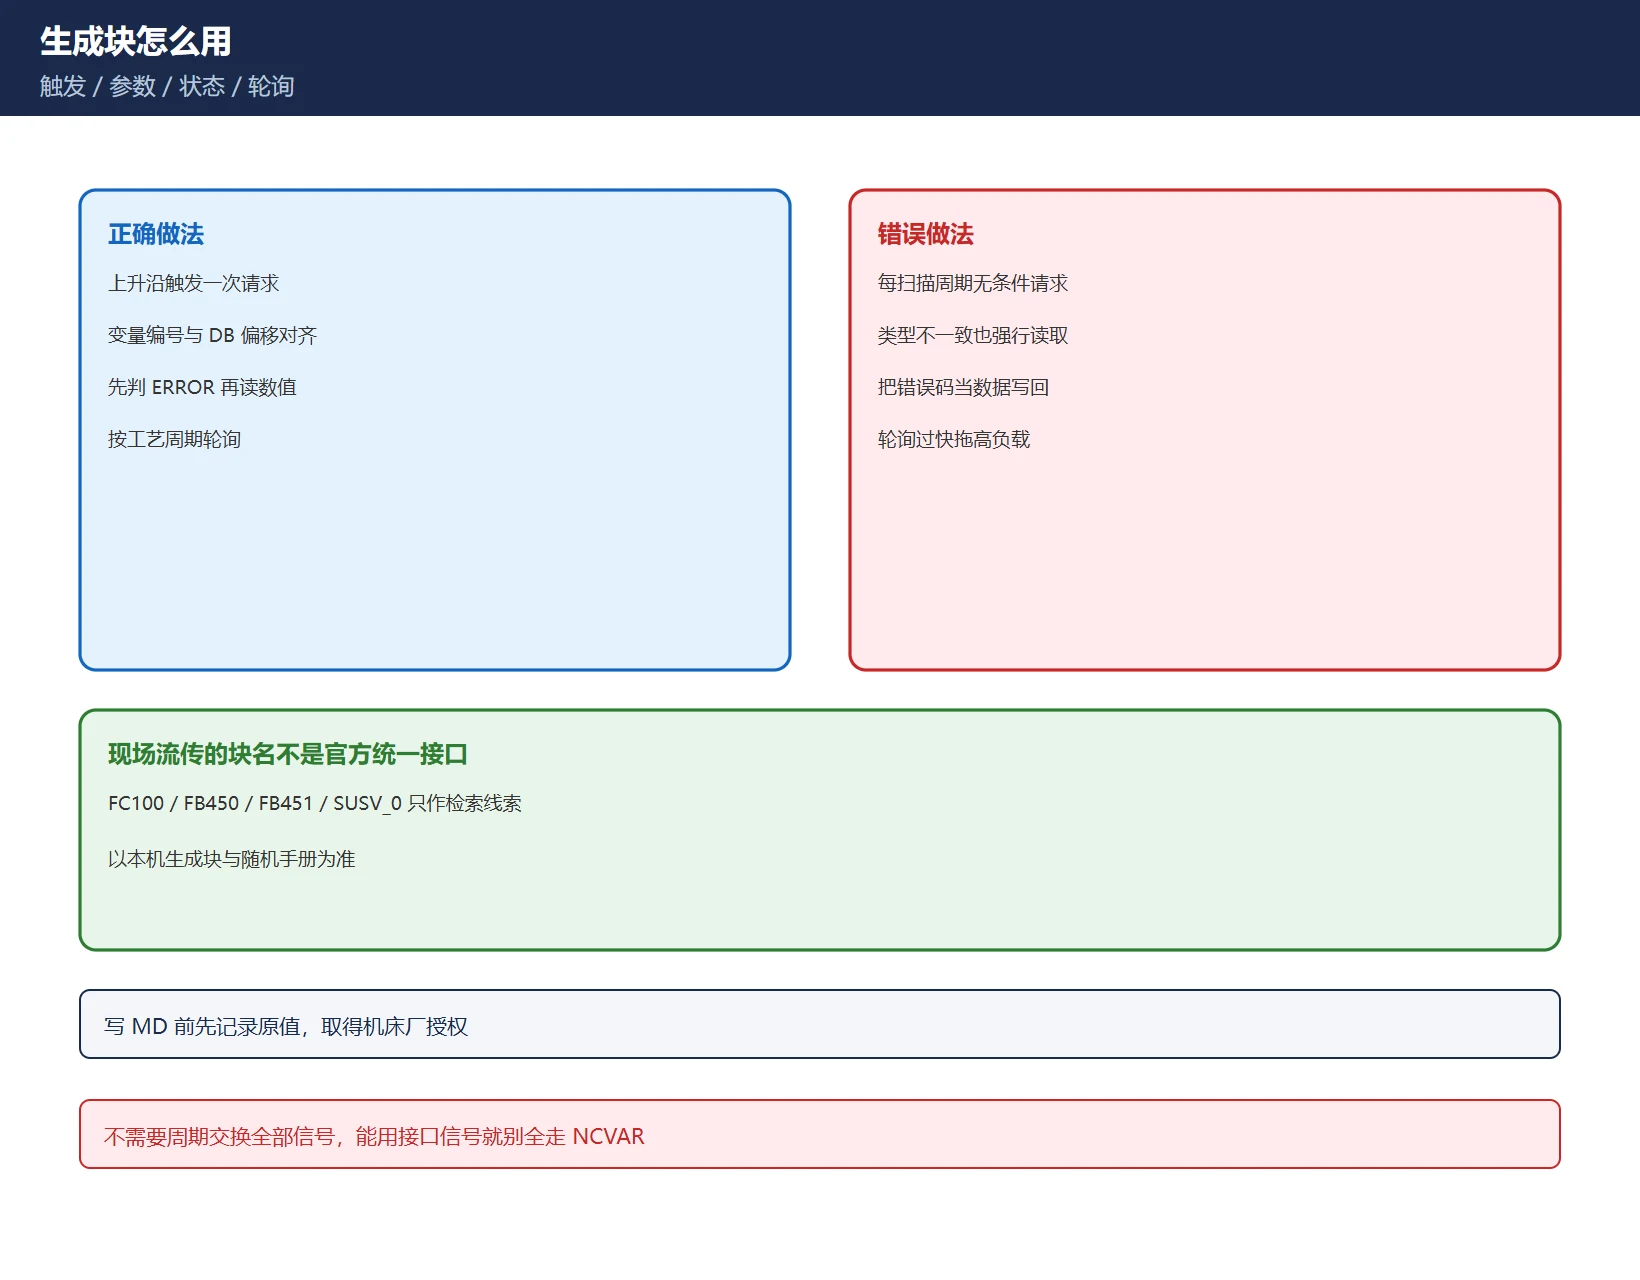
生成块在 PLC 里只是“访问窗口”,真正的风险在数据语义:
| 环节 | 现场做法 | 出错表现 |
|---|---|---|
| 触发 | 上升沿触发一次读/写请求 | 每个扫描周期都请求,CPU 负载上升、BUSY 常驻 |
| 参数 | 变量编号、目标 DB、偏移量逐项核对 | 读到相邻变量的值,误判为 NC 参数漂移 |
| 状态 | 先查 ERROR / STATUS,再取数 | 把错误码当数据写回,造成二次故障 |
| 轮询 | 毫秒到百毫秒级按工艺需求设定 | 过快抢资源,过慢看不到快速变化 |
表 2:NC 变量读写的四个检查点
如果只需要周期性交换少量状态,先评估是否可以用接口信号或已存在的 DB 映射;NCVAR 适合调试、数据采集和集成场景,不是所有信号都必须走它。
6.5 PROFINET 设备名:换 CPU 后最容易漏的一步
更换 CPU、PN 接口模块或恢复工程后,设备可能回到默认名称,组态中的名称与现场设备不一致就不会进入正常数据交换。处理顺序:
- 在工程里读取目标设备名,记录完整拼写、大小写和连字符。
- 用网络扫描或拓扑工具按 MAC 地址定位实际站点,别按柜内位置猜。
- 给设备重新分配名称,保持与组态逐字一致。
- 重新上电或触发设备重新上线,确认诊断状态无“名称不匹配 / 站不存在”。
- 再去 PLC 程序里看 NC 变量访问块,不要反过来先怀疑 NC 参数。
设备名解决的是“站能不能被找到”;它不解决“变量映射是否正确”。两层问题必须分开验收。
6.6 150202 不是一句“PLC 没连上”就完了
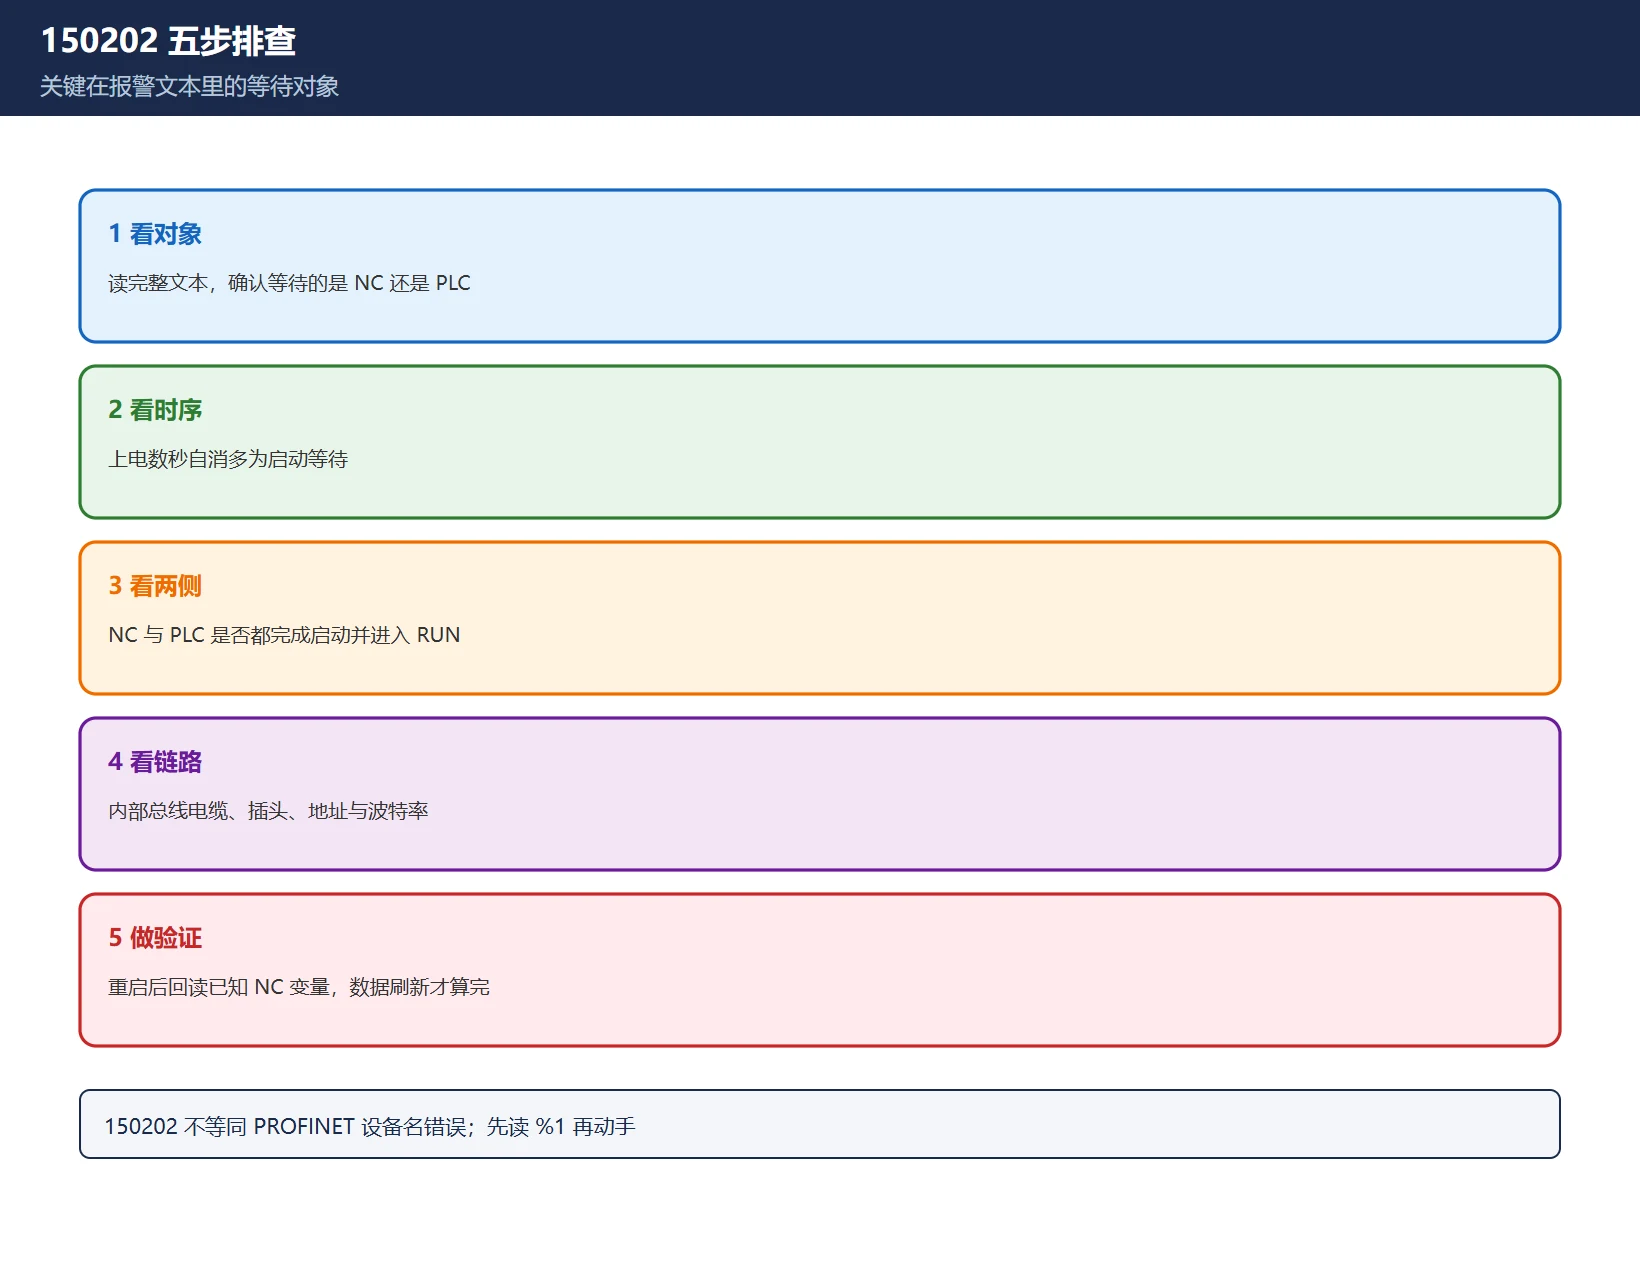
150202 在西门子 HMI 报警语境里是 Waiting for a connection to %1(等待与某组件建立连接),%1 才是关键:可能是 NC、PLC 或内部总线上的其他节点。它不等同于 PROFINET 设备名错误,也不专指 S7-1500。
| 步骤 | 动作 | 判据 |
|---|---|---|
| 1 看对象 | 读完整报警文本里的 %1 | 明确等待的是哪个组件 |
| 2 看启动阶段 | 区分正常上电等待与持续不消 | 数秒后自消多为启动时序 |
| 3 看 NC/PLC | 检查两侧是否已进入 RUN / 完成启动 | 一侧未起来,另一侧必然等待 |
| 4 看链路 | 查内部总线电缆、插头、地址/波特率设置 | 换件或恢复参数后最常见 |
| 5 做验证 | 断电重启后按启动顺序观察,再回读变量 | 报警消了但数据不刷新仍不算完 |
表 3:150202 按“等待对象”排查,而不是按关键词猜
现场流传的“清 PLC RUN、换 PN 交换机、重命名、还原 MD、重启 CPU”只是在特定机器上成立的组合动作,不能作为通用顺序;先确认 %1 和拓扑,再决定动哪一层。
6.7 四类备份缺一不可:改变量映射前先留后路
动手前至少完成四类备份:① NCK 启动数据 / 参数与补偿;② PLC 完整工程(含符号表、注释、块);③ SINAMICS 驱动参数;④ 整机镜像或硬盘备份。只备份 PLC 工程而不备份 NC 数据,换板或恢复后仍会出现“程序在、参数不在”的状态。
验收七步:设备名上线 → PLC 与 NC 无活动报警 → 生成块无 ERROR → 读回值与 HMI 显示一致 → 写测试只改约定变量 → 断电重启后映射仍在 → 备份归档并记录版本号。任何一步跳过,都不能算通讯“做完”。
6.8 口径与合规声明
- 文中“MD 由 NC 内核维护、DB 120 为标准变量 DB、最新版 Selector 可用于各 NC 软件版本”依据西门子官方《840D sl / 828D 基本功能》条目;NC 变量区域划分依据西门子《NC 变量和接口信号》手册。
- 六步流程、块名、错误码、TIA 迁移方式属于现场资料与第三方集成经验整理,不是官方确认的统一操作步骤,需与本机随机手册、工程版本和实物配置核对。
- 不转载手册正文,不提供破解软件、注册机、第三方网盘或整包手册下载;涉及写 MD、改 PLC 工程和重启设备,必须由具备资质的调试人员按机床厂流程执行。
常见问题
NCVAR Selector 是什么?为什么 PLC 不能直接读 840D 的 MD?
NCVAR Selector 用来生成 NC 变量与 PLC 地址空间之间的映射和符号。MD 由 NC 内核维护,不在 PLC 的 DB 里直接存在;没有映射,PLC 只知道“站在线”,却不知道该读哪个字节。
840D sl 报 150202 是不是一定代表 PROFINET 设备名错了?
不是。150202 的关键是报警文本里的等待对象 %1。先看是等待 NC、PLC 还是其他组件,再查启动时序、内部总线、地址/波特率和设备名。设备名只是其中一种原因。
NCVAR Selector 能在 TIA Portal 里直接用吗?
现场资料普遍提示不能把老版 Selector 当成博途内置功能直接使用,通常要先在 Simatic Manager / STEP 7 v5 环境生成符号和块,再迁移进博途工程。具体支持范围取决于 Selector、STEP 7、固件版本组合,以随机资料和工程实测为准。
最后更新:2026-11-16
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。




























暂无评论内容