


姊妹篇:SINUMERIK 828D G290 vs G291: DIN and ISO Mode Side by Side;相关:828D 固定循环参数速查、828D 编程入门:G54-G59、刀长刀补与对刀检验、CNC 报警号形态与号段总索引、840D sl 报警号段与手册索引。
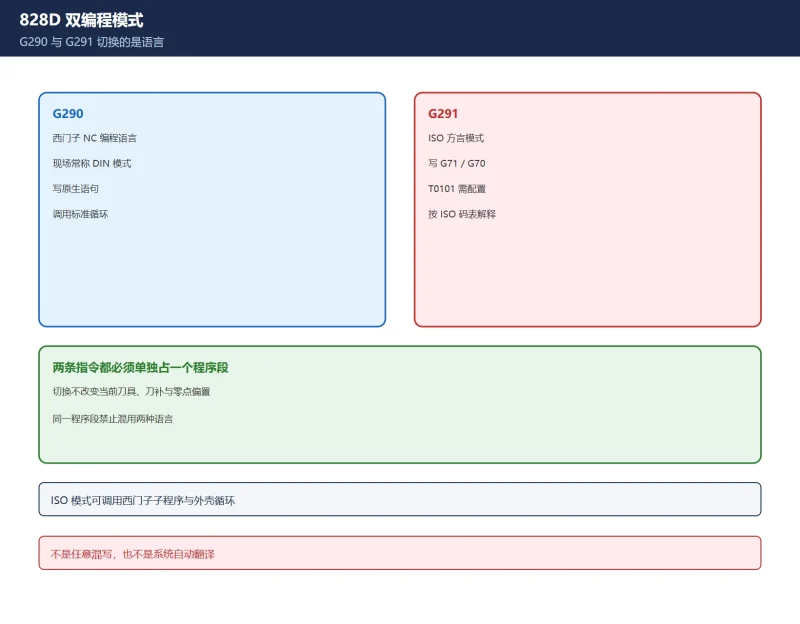
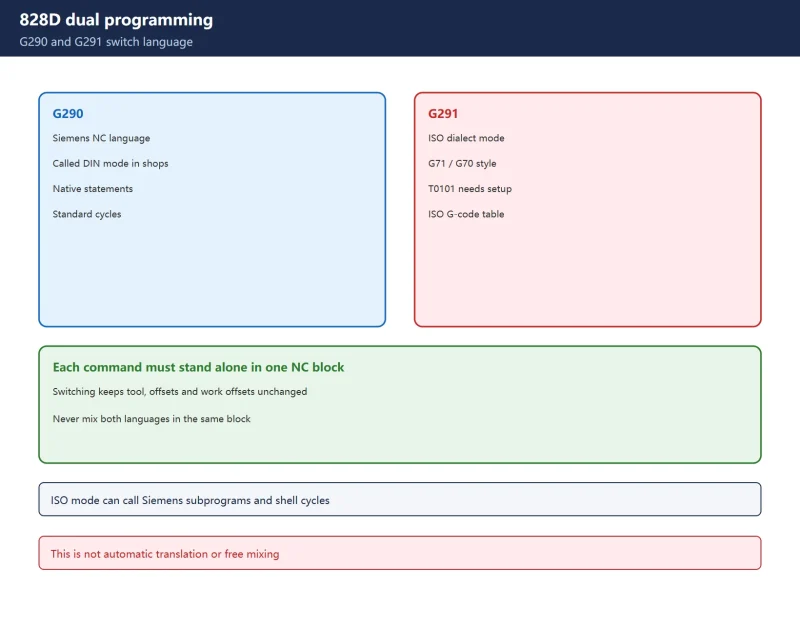
9.1 G290 / G291 到底是什么:切换的是“语言”,不是机床
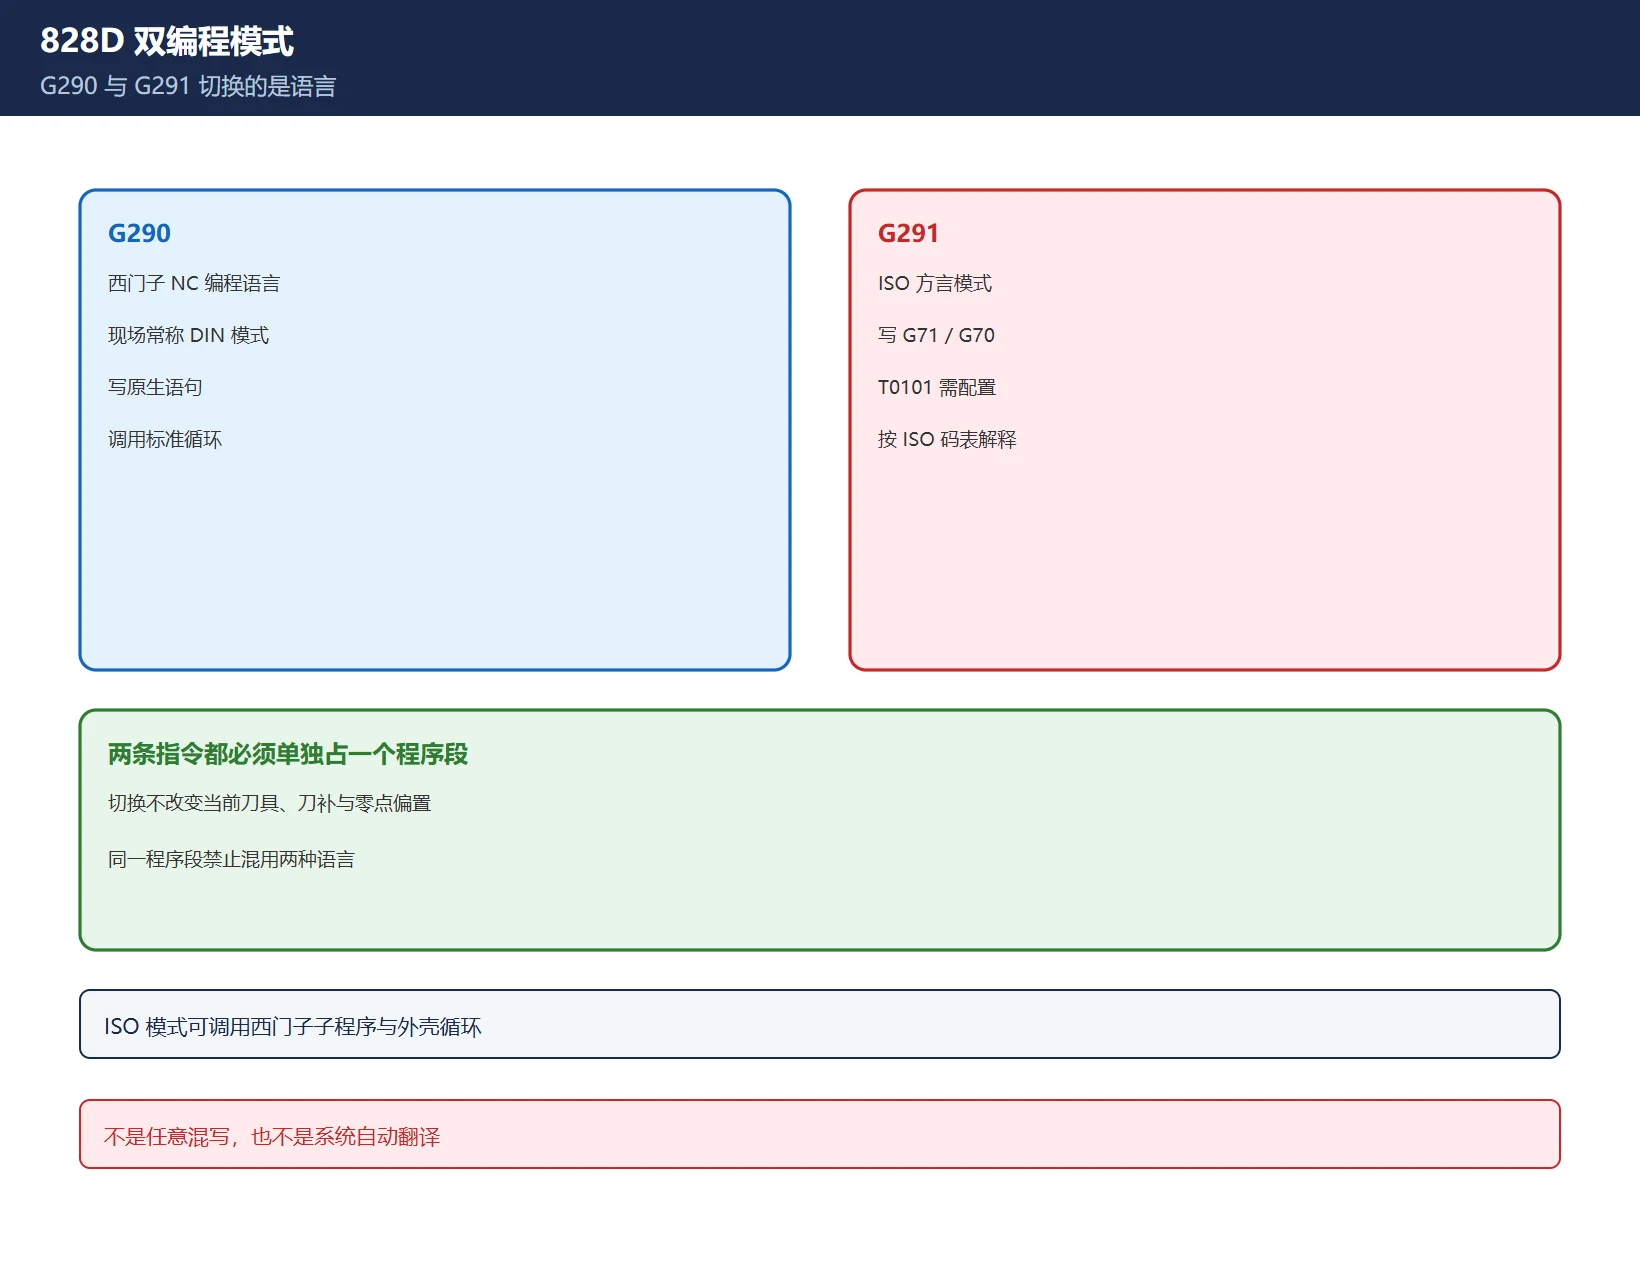
| 指令 | 生效语言 | 官方口径 | 现场常说法 |
|---|---|---|---|
| G290 | 西门子 NC 编程语言 | Siemens NC programming language active | 回到 DIN 模式 |
| G291 | ISO 方言 | ISO Dialect NC programming language active | 进入 ISO 模式 |
表 1:G290 / G291 的官方名称与现场叫法
官方 ISO 编程手册还给出三条边界:ISO 模式下只能写 ISO 方言的 G 功能,不能写西门子 G 功能;同一 NC 程序段中不能混用 ISO 与西门子语言;ISO 方言 M 与 ISO 方言 T 之间也不能用一个 G 指令互切。所谓“两种模式可互相识别”,准确含义是在 ISO 模式下可以调用西门子模式下编写的子程序与工艺循环,调用外壳循环时会隐式切到西门子模式并返回,不是任意语句混写。
9.2 为什么机床厂要切模式:老程序、客户图纸、工艺循环三股力量
现场常见三种来源叠加在同一台设备上:
- 老机床遗留程序按 DIN / 西门子习惯写,含有 WORKPIECE、CYCLE 等原生语句;
- 客户从 FANUC 或其他系统迁来的程序按 ISO 习惯写,含 G71/G70、T0101、U/W 增量;
- 机床厂提供的工艺循环本身是西门子标准循环,必须在西门子语言环境中解释。
因此“切模式”是中性的工程动作:它解决语法来源不同,不解决刀具、坐标系或工艺合理性。切换前先确认当前刀、补偿与工件坐标,因为官方明确说这些值不随模式切换改变——不重置,就意味着旧值继续生效。
9.3 逐行对照:程序头、换刀、主轴、轮廓、循环
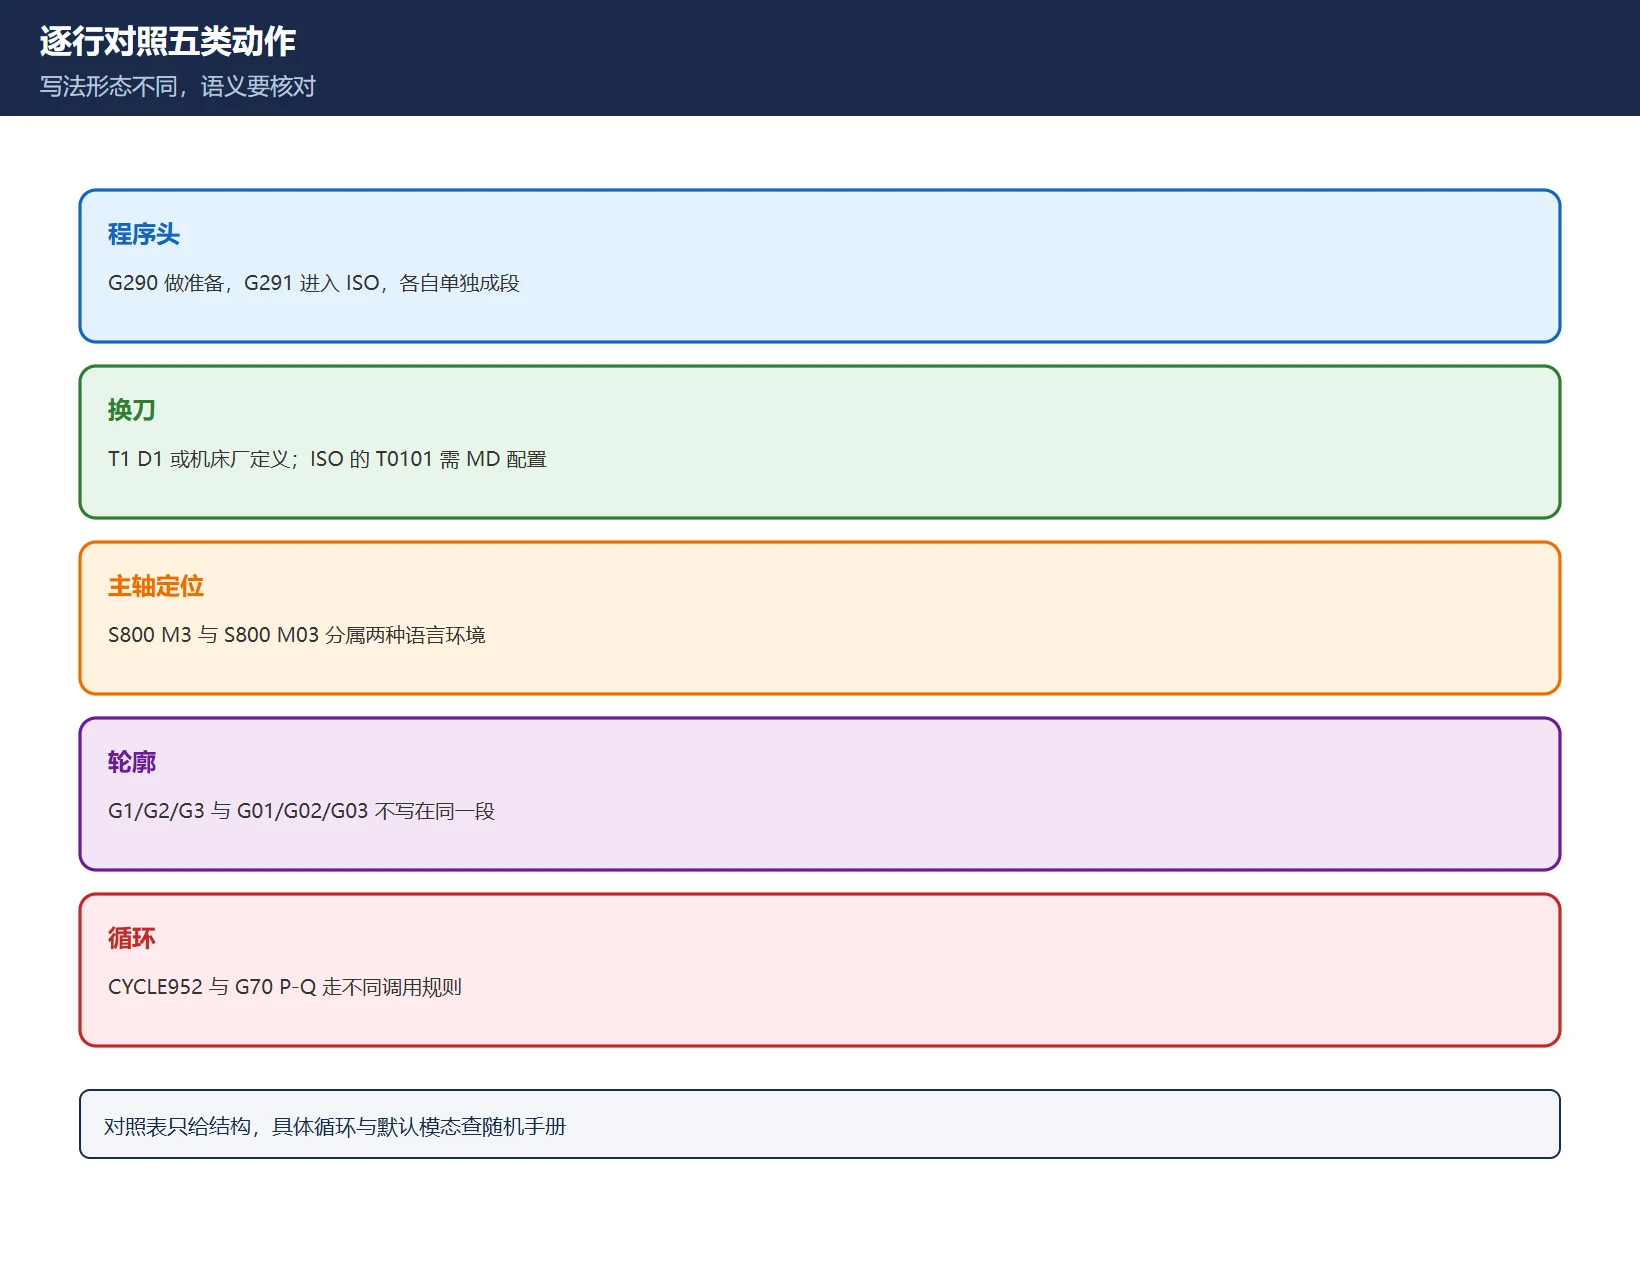
下表是写法形态对照,不是“自动翻译器”。具体循环是否可用、地址含义和默认 G 代码组,必须查本机系统的 ISO 编程手册与机床厂配置。
| 环节 | 西门子 / DIN 写法形态 | ISO 方言写法形态 | 对照要点 |
|---|---|---|---|
| 程序头 | G290 + 设定 G54 / WORKPIECE | G291 + G90 G40 G99(按机床配置) | 模式指令单独一段;默认模态由参数决定 |
| 换刀 | T1 D1 或机床厂定义换刀段 | T0101(需 MD10888/10889/10890 等配置) | T0101 不是所有 828D 默认可用 |
| 主轴 | S800 M3 | S800 M03 | ISO 模式按 ISO G 代码表解释 |
| 定位 | G0 X… Z… | G00 X… Z… | 同为快速定位,语言环境不同 |
| 轮廓 | G1 / G2 / G3 + 西门子循环 | G01 / G02 / G03 + G71/G70 | 同段不能把两套 G 码混写 |
| 精车循环 | CYCLE952 等西门子循环 | G70 P… Q… | CYCLE 调用会隐式切模式 |
| 结束 | M30 | M30 | 结束后模式状态按参数与调用关系恢复 |
表 2:同一类动作的两种写法形态,仅作结构对照
9.4 G71 / G70 两种模式都会踩的同一个坑
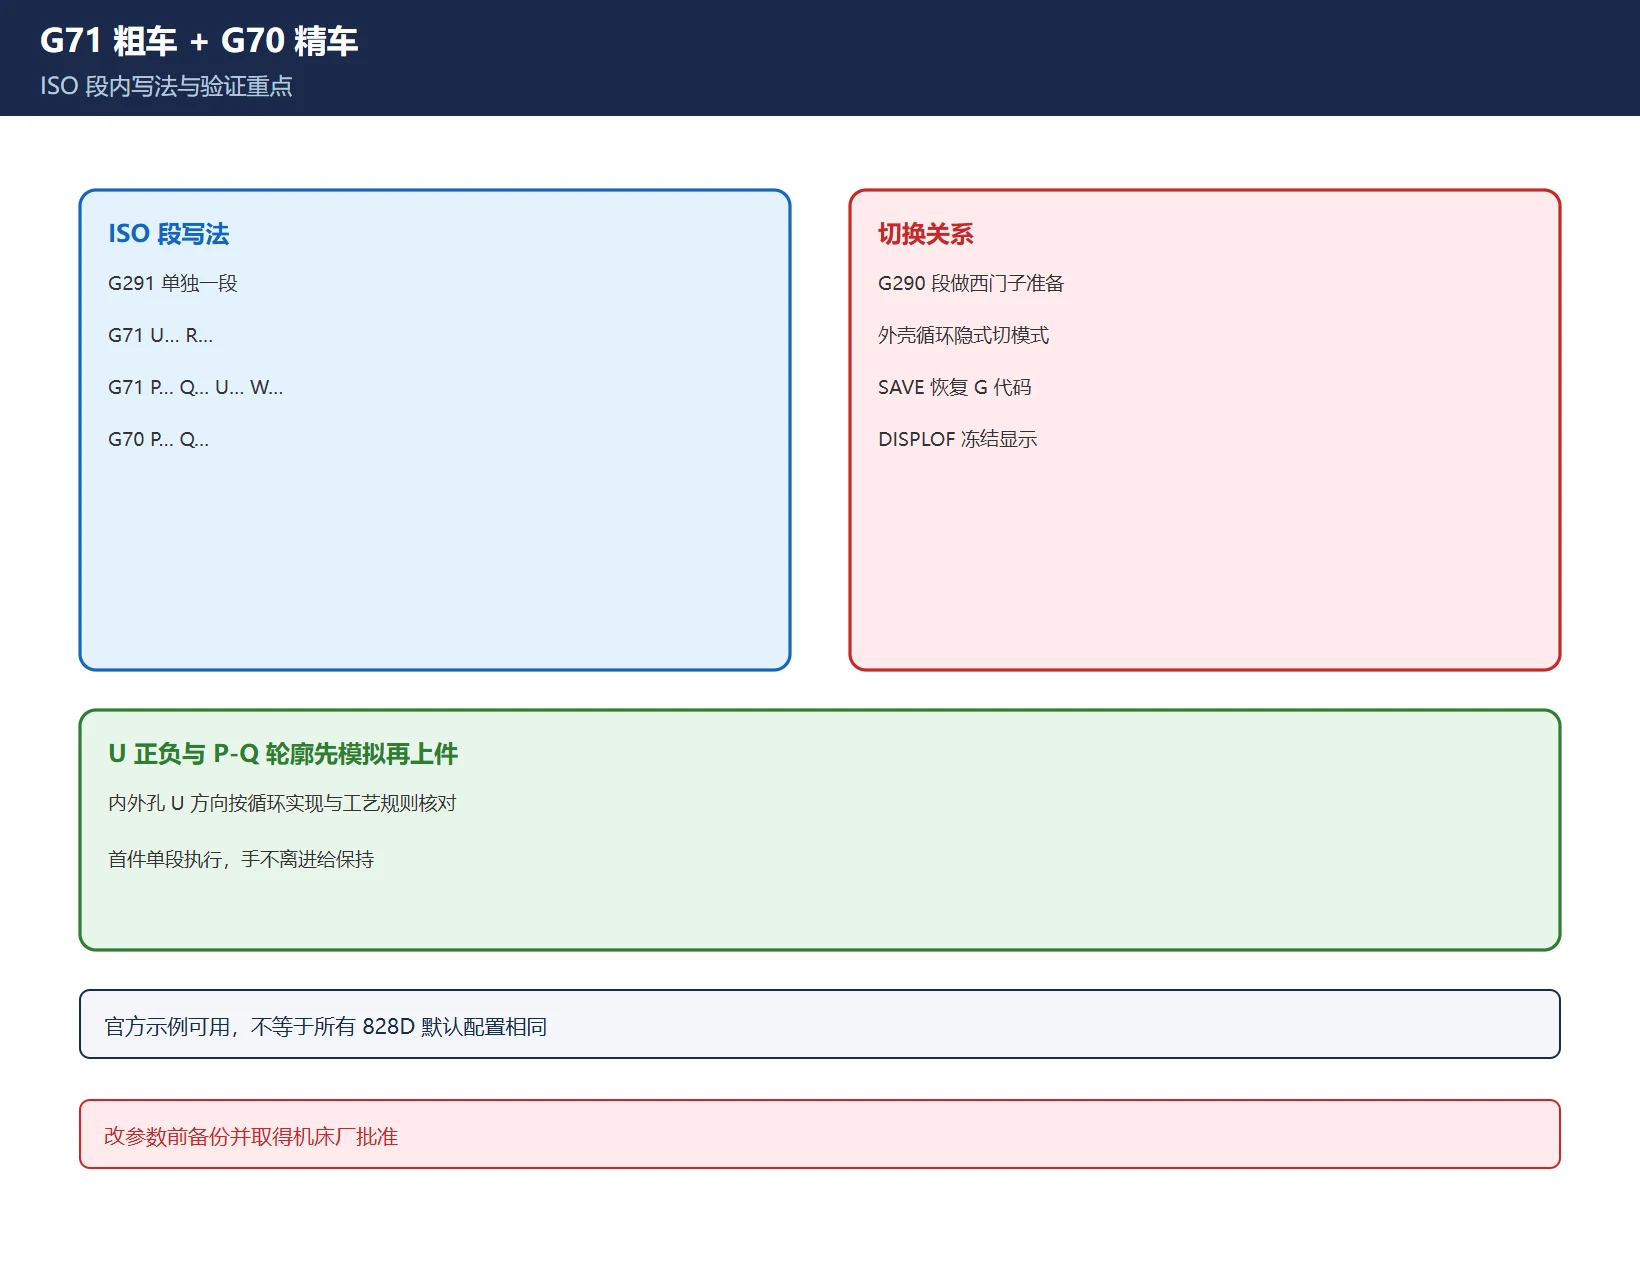
西门子 CNC4YOU 官方示例给出了 828D 在 ISO 模式下用 G71/G70 粗精车外圆的完整程序:在 ISO 段前先用 G290 做西门子模式的准备(如 WORKPIECE 仿真工件),再用 G291 进入 ISO 模式,随后写 G71 U… R…、G71 P… Q… U… W… F… 与 G70 P… Q… F…。这说明两件事:
- G71/G70 可以在 ISO 模式下使用,不等于整个程序不需要西门子模式;
- 西门子工具可在 ISO 段中被调用,但调用时由外壳循环隐式切换到西门子模式,不能把西门子语句直接塞进同一个 ISO 程序段。
外圆与内孔的 U 正负、P-Q 指定轮廓的单调性与余量方向,属于循环实现与工艺规则的交界;现场务必用空运行 / 图形模拟确认走刀方向,再上工件。不要因为“别的机床这样写过”就跳过模拟。
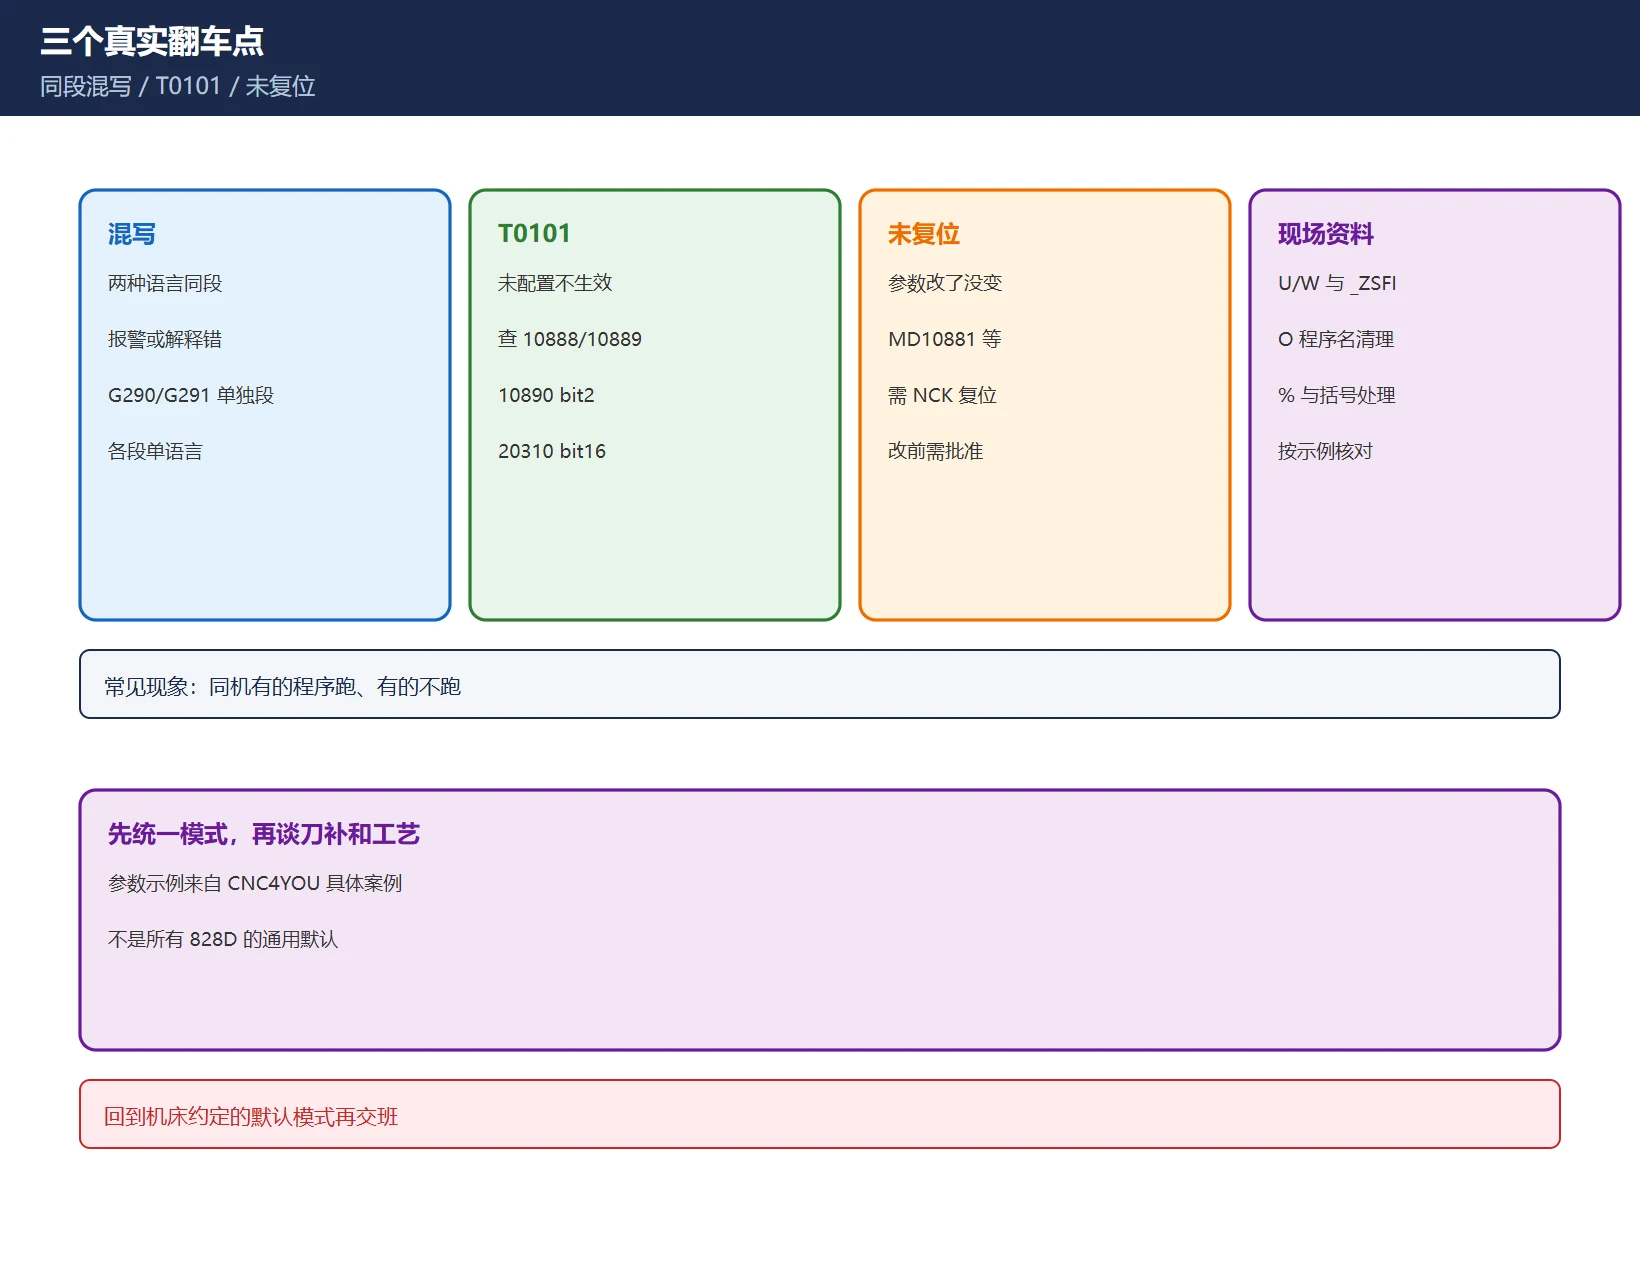
9.5 三个真实翻车点:同段混写、T0101 未配置、参数改了没复位
| 翻车点 | 典型现象 | 处理 |
|---|---|---|
| 同一程序段混写 | 报警或按未预期语言解释 | 把 G290 / G291 单独成段,前后语句各自成体系 |
| T0101 不生效 | 换刀或刀补没有按 ISO 习惯激活 | 查 MD10888 / 10889 / 10890 bit2 / 20310 bit16 及刀补表 H 列配置 |
| 改了参数没复位 | 参数已改,行为没变 | 按手册要求执行 NCK 复位;修改前取得机床厂批准 |
表 3:828D 混编最常见的三个错误
CNC4YOU 示例里还提到 U/W 增量需要关注 MD10881,原 ISO 程序中的 ( )、O 程序名、% 可能要先清理,G92 螺纹退尾量写在通道用户变量 _ZSFI。这些是针对具体示例的经验,不是所有 828D 的通用默认,改参数前需要机床厂批准。
9.6 CYCLE62 / CYCLE952 与工艺循环的对应关系
西门子官方示例中,CYCLE62 与 CYCLE952 可在 ISO + 西门子混合结构的程序里承担粗精加工循环:程序主体用 ISO 语法表达熟悉的两段式粗精车,工艺循环仍由西门子标准循环执行。判断是否可行,看三点:
- 当前通道是否允许该循环(标准功能范围与机床厂扩展范围不同);
- 循环的调用点在 ISO 段还是西门子段,调用外壳是否隐式切模式;
- 循环结束后 G 代码模态是否由
SAVE属性恢复到调用前状态。
官方手册说明,外壳循环被调用时自动选择西门子模式,循环结束通过 SAVE 属性恢复被改动的 G 代码;配合 DISPLOF 可让程序段显示继续停留在 ISO 语言,方便现场阅读。这是“看起来还是 ISO、实际循环内部是西门子”的原因。
9.7 一段完整双写法实操:先模拟,再上件
推荐现场流程:
- 备份原程序与相关 MD;记录当前模式、G54、刀具和补偿号。
- 用
G290段完成西门子侧准备,再用G291段进入 ISO;反过来从 ISO 回西门子用G290单独段。 - 同段只保留一种语言;需要调用西门子循环时,按外壳循环规则处理。
- 先跑图形模拟,再空运行;重点看换刀、进退刀、U/W 方向和 P-Q 轮廓段。
- 首件单段执行,手不离进给保持;确认无碰撞再连续运行。
- 完成后复位到机床约定默认模式,避免下一位操作者接着旧模态生产。
9.8 口径与合规声明
- 模式定义、单独成段要求、同段禁止混用、模式切换不影响刀具/补偿/零点、外壳循环隐式切换等,依据西门子《840D sl / 828D ISO Turning Programming Manual》与 ISO dialects 功能手册。
- G71/G70、CYCLE62、CYCLE952 示例参数与 MD 配置提示依据西门子 CNC4YOU 公开示例;这些是示例配置,不替代随机手册和机床厂批准。
- 不转载手册正文,不提供破解软件、网盘链接或盗版手册;程序改动前必须备份,首件必须由有资质人员按机床流程验证。
常见问题
828D 的 G290 和 G291 有什么区别?什么时候需要切换?
G290 激活西门子 NC 编程语言,现场常称 DIN 模式;G291 激活 ISO 方言模式。需要运行客户 ISO 程序、FANUC 习惯程序或 G71/G70 时切到 G291,要写西门子原生语句或调用标准循环时回到 G290。两条指令都必须单独成段。
G291 模式下能不能用 G71 粗车循环?和 DIN 模式写法差在哪?
可以,但 G71/G70 属于 ISO 方言语法,整个程序段体系要按 ISO 规则写;西门子原生循环调用则由外壳隐式切换模式。差别在语法和模态,不在“能不能加工”。首件必须模拟验证 U/W 方向、P-Q 轮廓与余量。
为什么同一台 828D 上有的程序能跑有的不能跑?
先查模式是否统一、G290/G291 是否单独成段、T0101 等 ISO 写法是否已按 MD 配置激活、参数修改后是否做了 NCK 复位。多数“同机不同程序”的问题都落在这四处,而不是系统本身坏了。
最后更新:2026-11-16
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。




























暂无评论内容