


姊妹篇:FANUC PMC Scan Time: Missed Inputs and Early Timers;相关:FANUC PMC 是什么、上升沿下降沿 DIF 指令、定时器 TMR 指令、保持型地址。
11.1 扫描周期是什么:输入—执行—输出—再来一遍
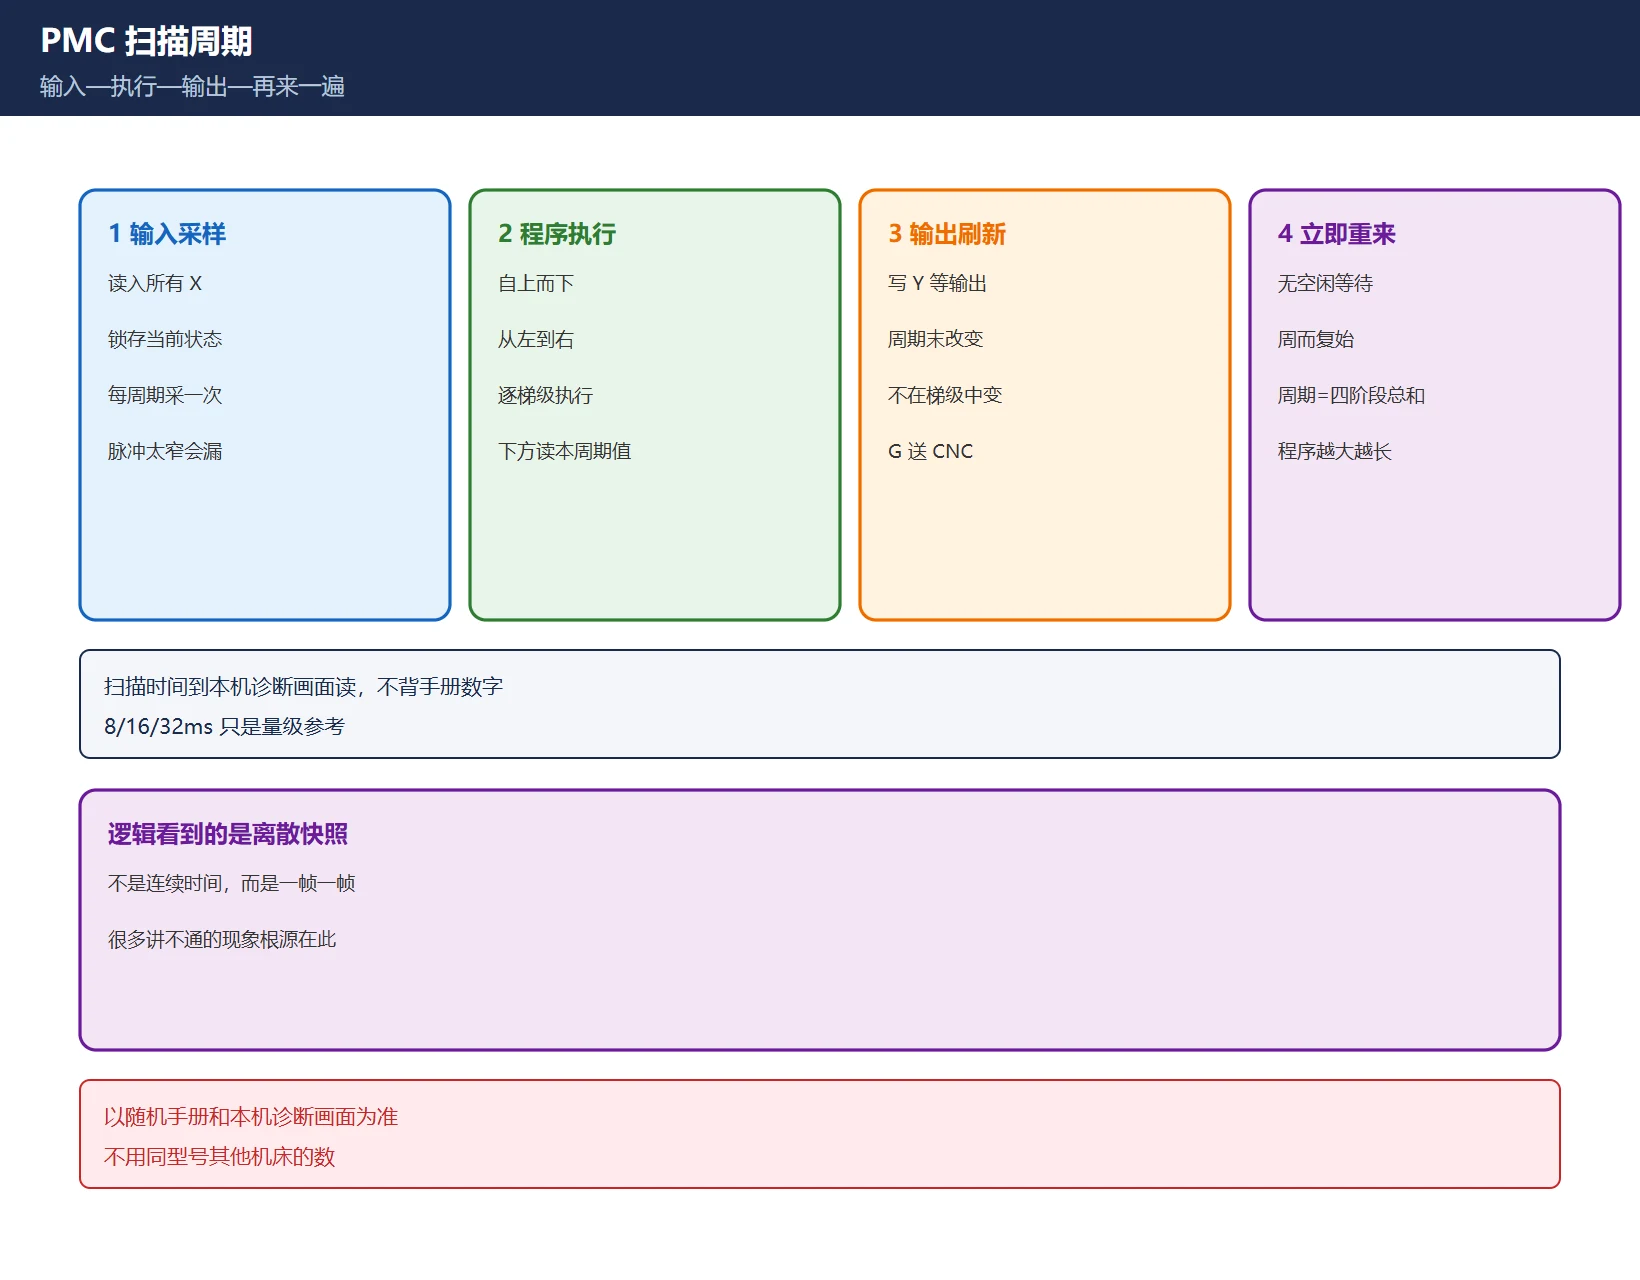
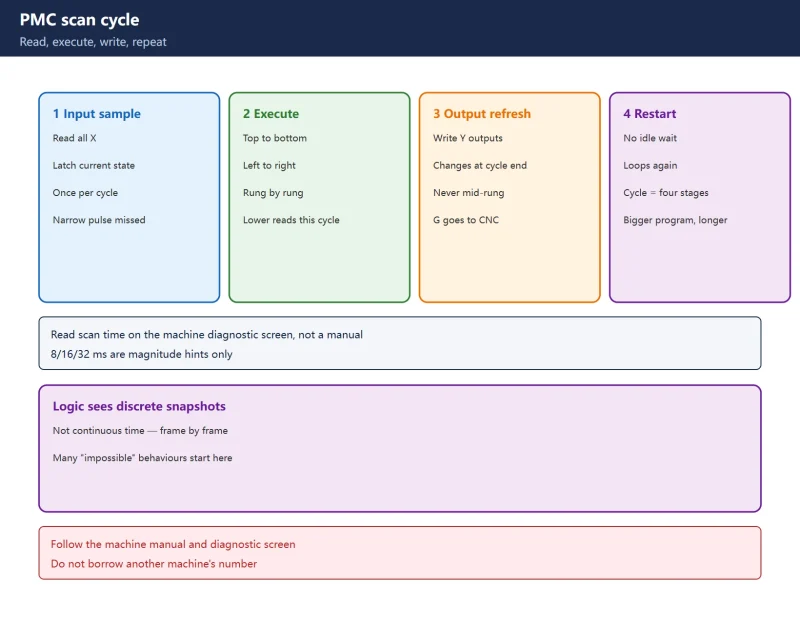
PMC 是内置在 FANUC CNC 里的 PLC。它不停重复一个循环:采样输入 → 自上而下执行梯形图 → 刷新输出 → 立刻重来。这个循环叫扫描周期,一次循环的时间叫扫描时间。
| 阶段 | PMC 做什么 | 对现场的意义 |
|---|---|---|
| 输入采样 | 读入所有 X 地址并锁存当前状态 | 一个周期只采一次,两次采样之间的变化可能错过 |
| 程序执行 | 从上到下、从左到右逐行执行 | 下面的梯级读到的是当前周期已算出的值 |
| 输出刷新 | 把结果写到 Y 等输出地址 | 物理输出在周期末改变,不在梯级中间改变 |
| 重新开始 | 立即进入下一个周期 | 没有空闲等待,周而复始 |
表 1:一次扫描的四个阶段
一句话记住:你的逻辑看到的不是连续时间,而是一连串离散的快照。很多”讲不通”的现象,根源都在这里。
11.2 扫描时间到底多少:别信手册上的数字,去诊断画面读
现场常问”PMC 扫描时间是多少”。正确回答不是背一个数,而是到本机诊断画面去读。多数 FANUC 系统在 PMC 或系统诊断画面上,会连同梯形图状态一起显示 PMC 执行时间,把它记为这台机床的基准值。
- 扫描时间随程序长度、功能指令复杂度变化,程序越大、指令越重,周期越长;
- 不同 PMC 型号的基准不同,网上流传的”8ms / 16ms / 32ms”只是典型量级参考,不能当成本机实测值;
- 判断时序问题时,用你在这台机床上读到的真实值,不要用同型号其他机床的数。
站点只给方法和量级口径,具体数值以随机手册和本机诊断画面为准——这是不编造参数号/数值的一贯原则。
11.3 四类典型现象:把”抽风”翻译成扫描周期语言
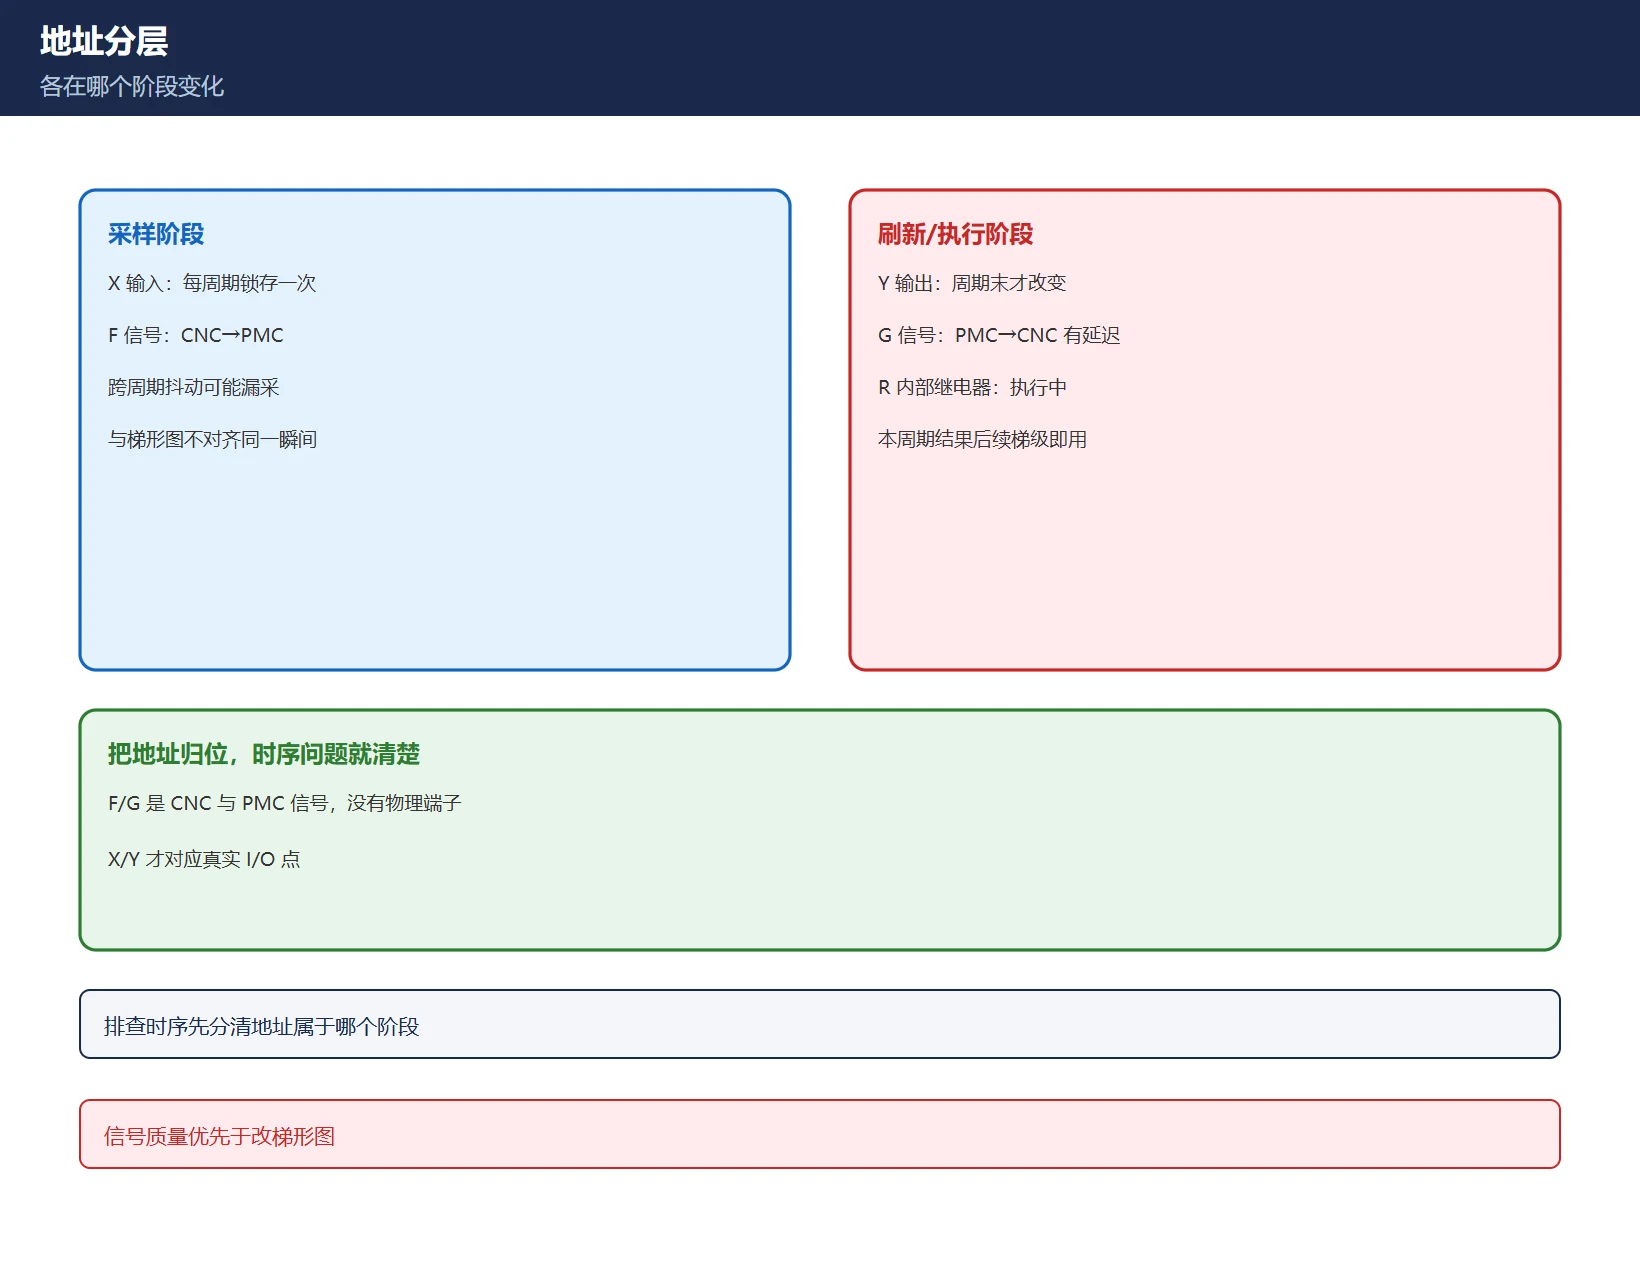
现象一:边沿信号漏采。 一个短促的输入脉冲,如果宽度小于一个扫描周期,可能在两次采样之间出现又消失,PMC 根本没看到。现场对策是加宽信号(调整凸轮/磁性开关位置)或用具备锁存功能的输入,而不是怀疑梯形图。
现象二:DIF 边沿输出只有一个扫描。 DIF / DIFU / DIFD 的边沿输出只在一个扫描周期内有效,这是正确行为,不是故障。如果把边沿输出接到保持型地址(R),这个单扫描脉冲就被锁存成永久信号,彻底失去意义。
现象三:常 ON 的触发信号破坏定时器。 触发条件如果一直为 ON,定时器会反复满足或不满足,表现出”时间不准”。定时器要求的是稳定的、有明确边沿的条件。
现象四:下面的梯级读到上一周期的值。 顺序程序严格自上而下执行,写在定时器或线圈下方的梯级,读到的是本周期已经算出的结果;如果要读”刚写完的值”,要注意梯级先后次序。
11.4 地址分层看扫描:X/Y/F/G 分别在哪个阶段变化
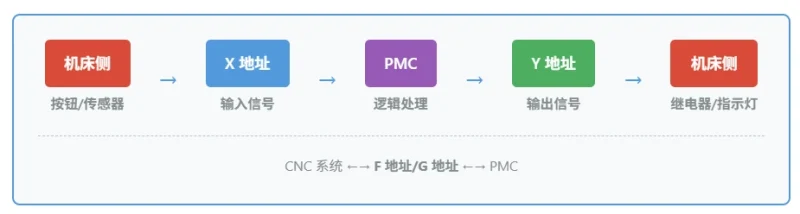
把地址按扫描阶段归位,排查时序问题时思路会清楚很多:
| 地址 | 在哪个阶段变化 | 扫描周期带来的限制 |
|---|---|---|
| X(输入) | 输入采样阶段 | 每周期锁存一次,跨周期边界的抖动可能被漏 |
| Y(输出) | 输出刷新阶段 | 物理输出只在周期末改变,不会在梯级中间变 |
| F(CNC→PMC) | 输入采样阶段 | CNC 信号与梯形图不对齐到同一瞬间 |
| G(PMC→CNC) | 输出刷新阶段 | CNC 读取的是刷新后的值,存在延迟 |
| R(内部继电器) | 程序执行阶段 | 当周期计算结果立即被后续梯级使用 |
表 2:地址分组与扫描阶段的关系
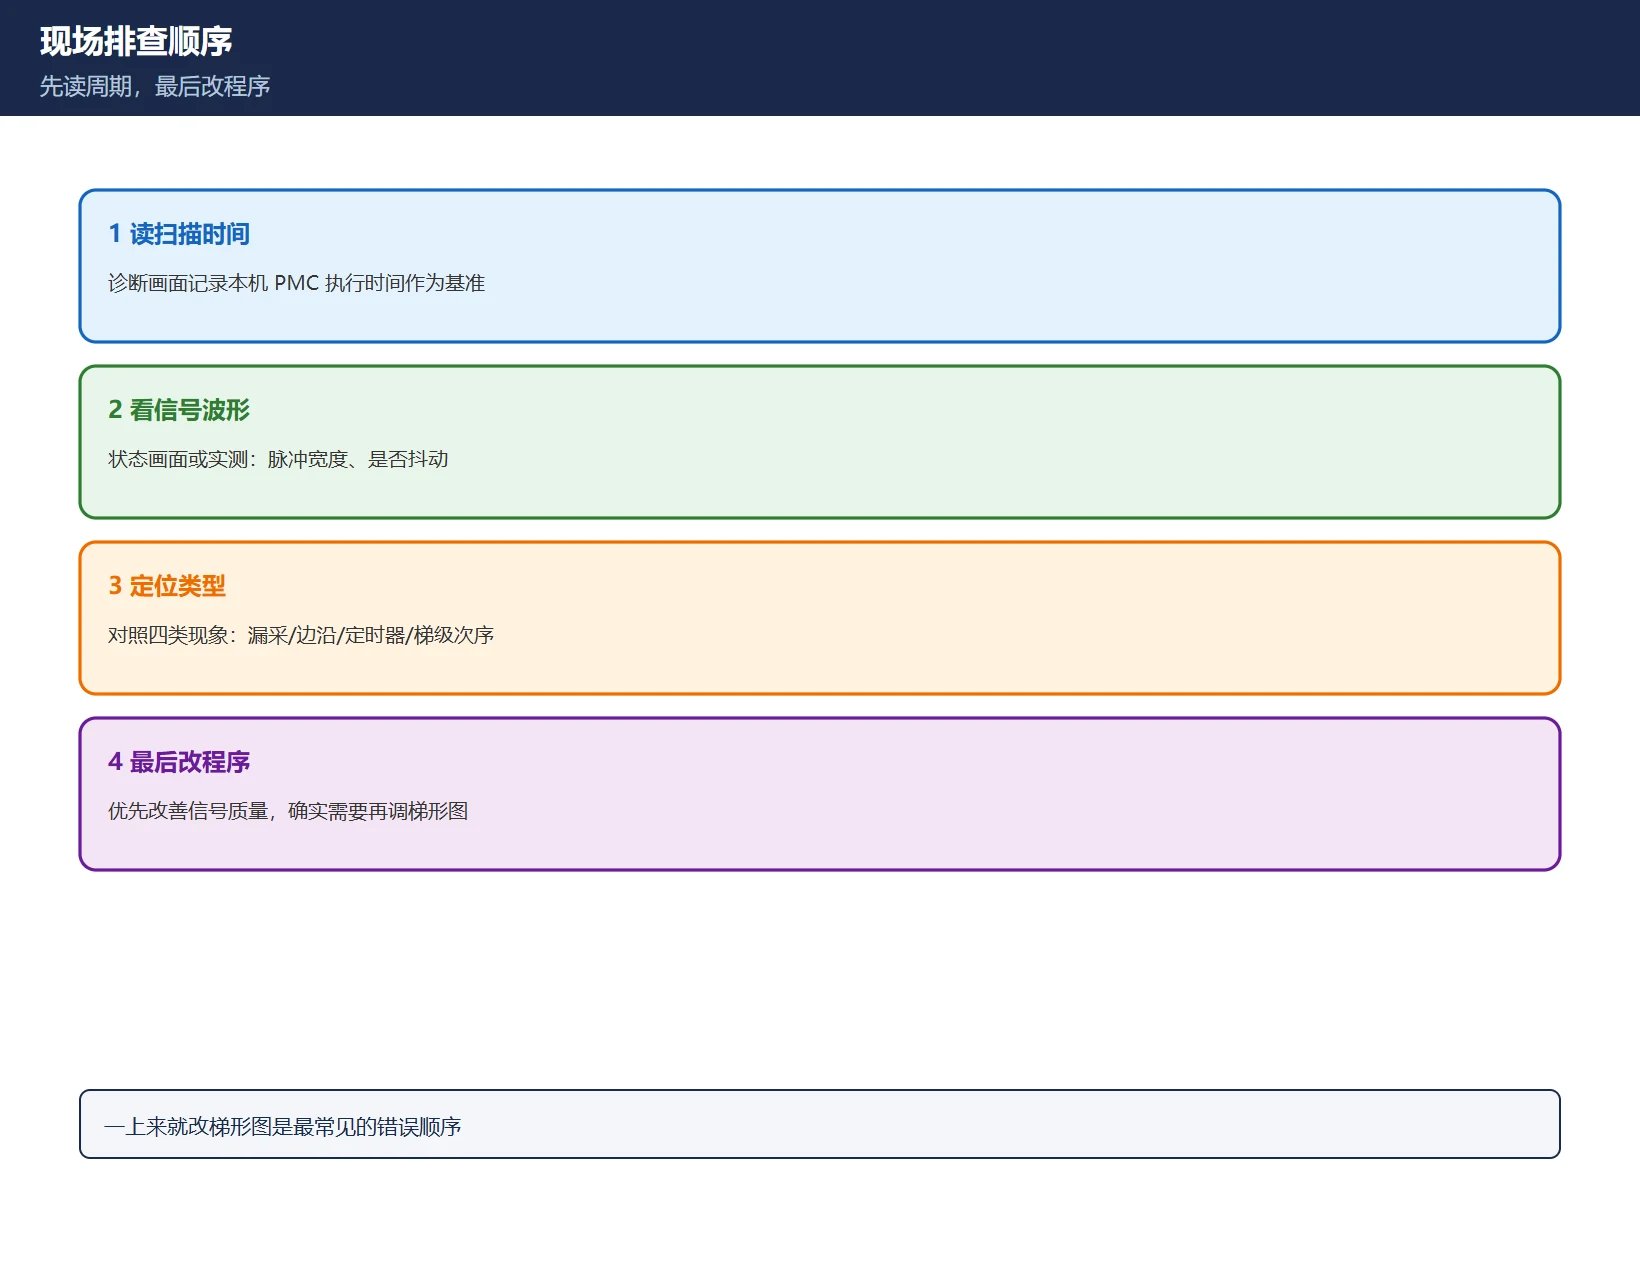
11.5 现场排查顺序:先读周期,再看波形,最后改程序
遇到疑似时序问题,按这个顺序走,能避免大量无效改动:
- 读扫描时间:在诊断画面记录本机 PMC 执行时间,作为基准;
- 看信号波形:用信号状态画面或实际测量,确认输入脉冲宽度、是否有抖动;
- 定位现象类型:对照第 11.3 节的四类现象,判断属于漏采、边沿、定时器还是梯级次序;
- 最后才动程序:优先改现场信号质量(加宽脉冲、消除抖动),确实需要再调整梯形图结构。
一上来就改梯形图,是最常见的错误顺序。扫描周期问题改程序往往越改越乱,因为它本来就不是逻辑写错,而是信号和采样的时序不匹配。
常见问题
PMC 扫描时间是不是越小越好?
不是越小越好的可调参数,它主要由程序规模和 PMC 型号决定。现场要做的是让关键信号的宽度远大于扫描周期,而不是去”调小”周期。
边沿输出接保持继电器为什么会出问题?
因为边沿输出只有效一个扫描周期,接到保持型地址后会被锁存,单扫描脉冲变成常通信号,失去”边沿”的含义。要用边沿触发动作,应接置位/复位或计数器输入。
偶发故障怎么确认是扫描周期问题?
先读本机扫描时间,再测可疑信号的脉冲宽度。如果信号宽度接近或小于一个扫描周期,基本可以确认。偶发性、无规律、重启后表现不同,是扫描周期问题的典型特征。
最后更新:2026-11-17
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。



























暂无评论内容