


姊妹篇:Schematic ↔ I/O Table ↔ PMC Ladder: Three-Way Cross-Reference;相关:电气原理图怎么看、PMC 地址表 X/Y/G/F/R、外围报警四步反查、PMC 维修学习资料。
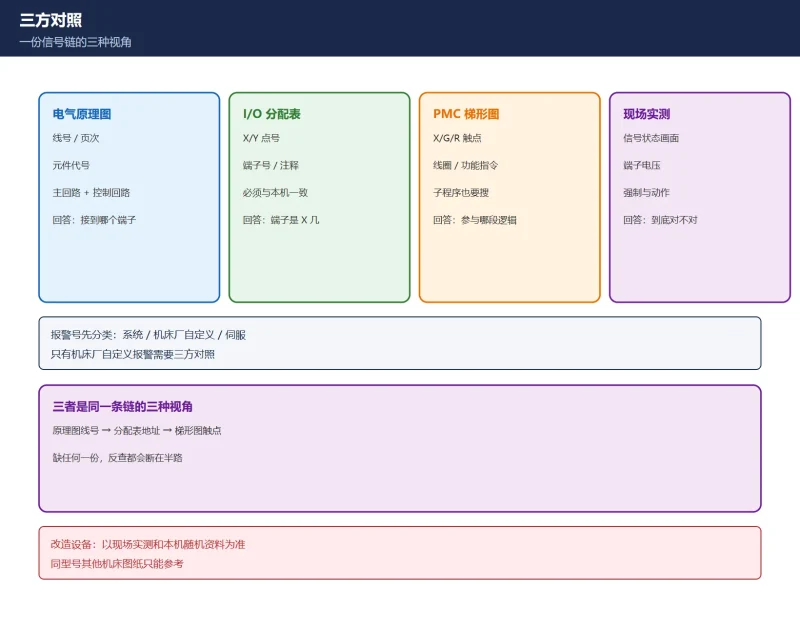
10.1 三份资料各管一段,别指望任何一份包打天下
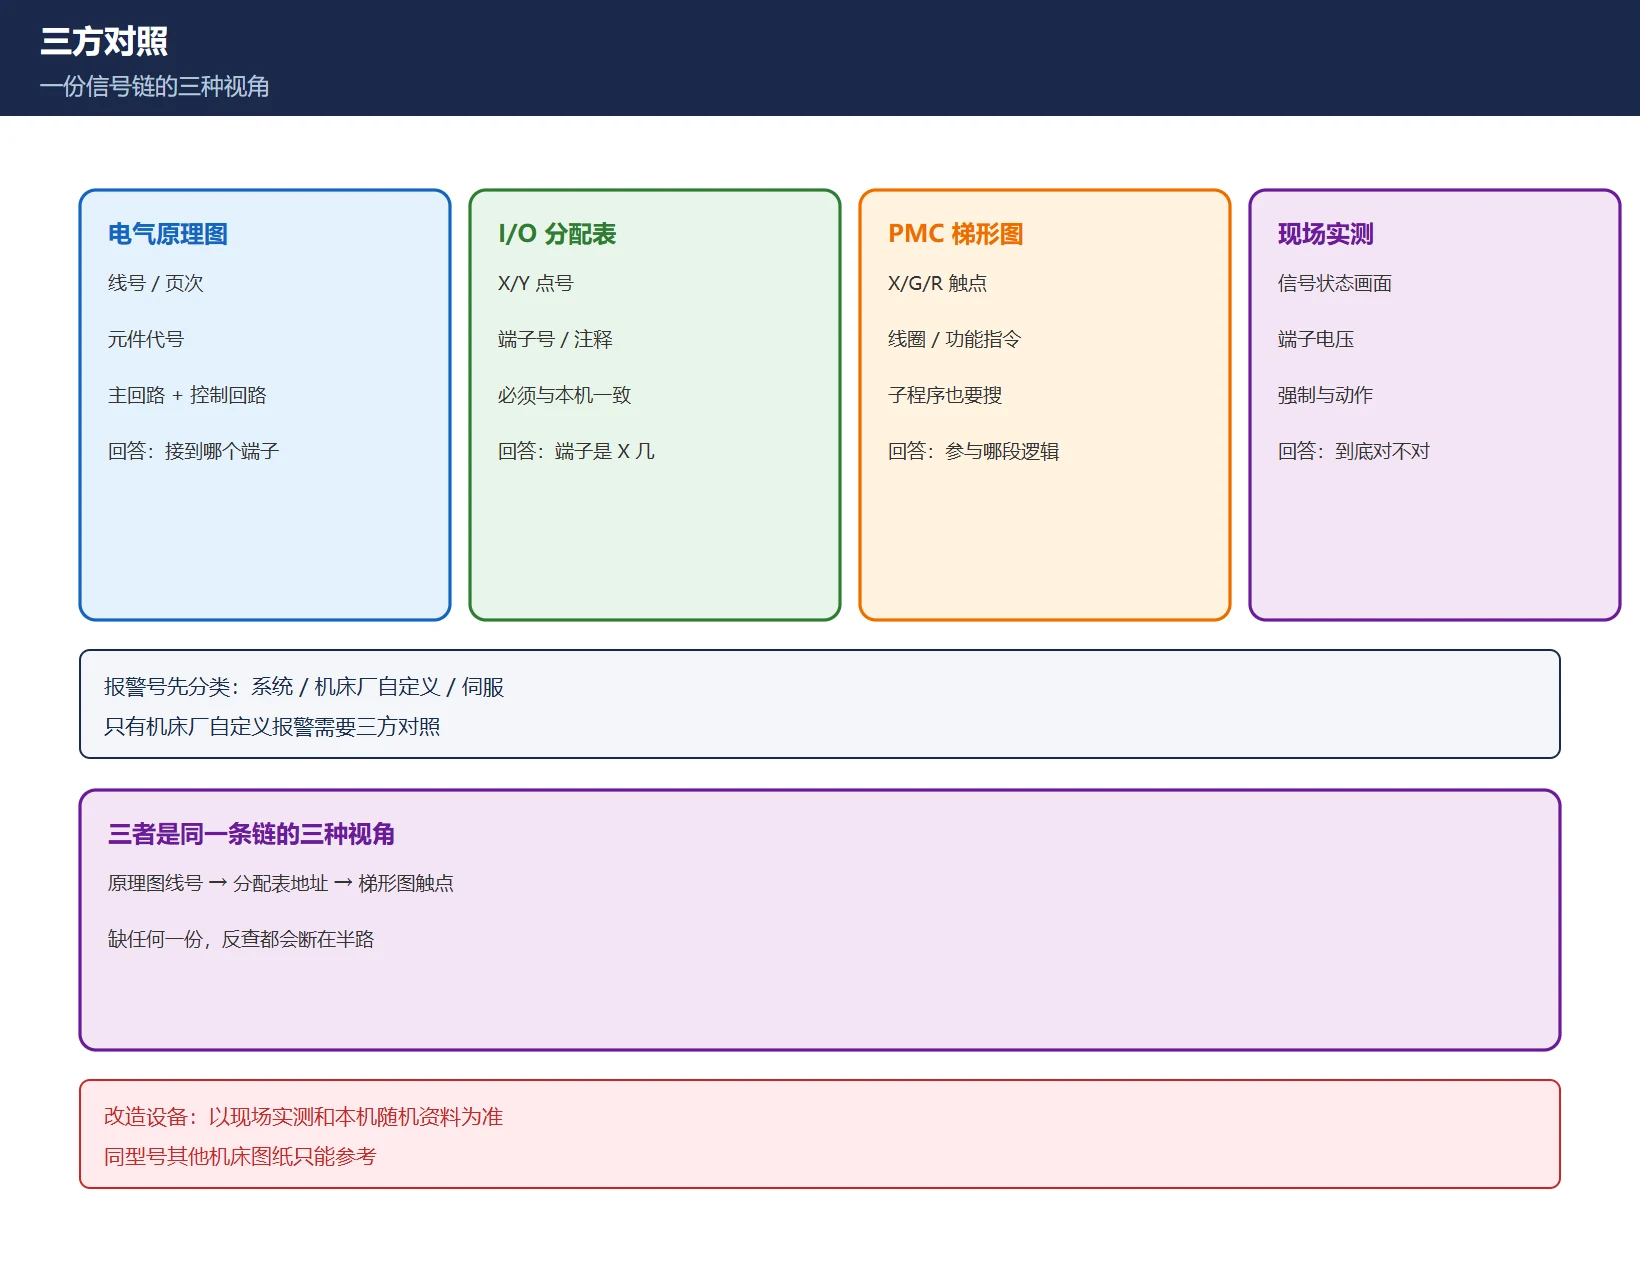
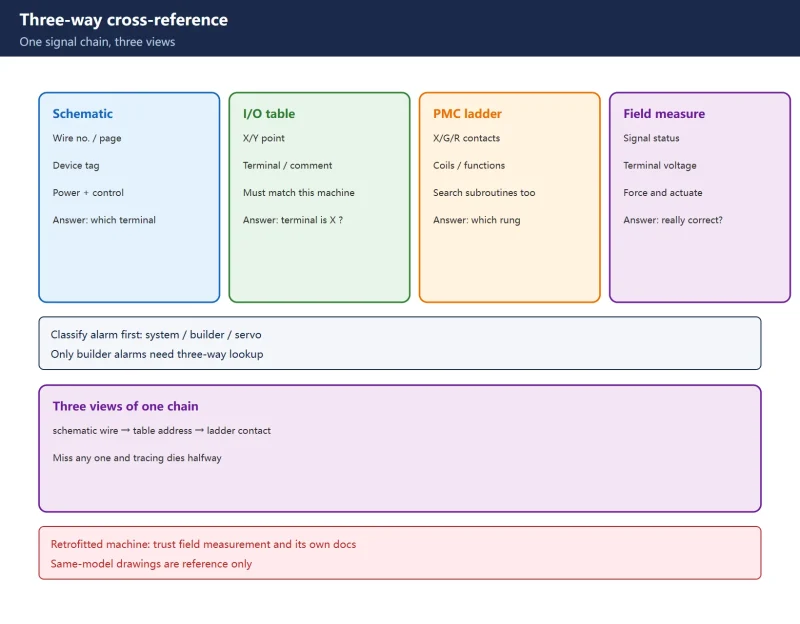
| 资料 | 回答什么问题 | 关键字段 | 最容易踩的坑 |
|---|---|---|---|
| 电气原理图 | 电流怎么走、元件接在哪个端子 | 线号、页次、元件代号 | 只看主回路,漏掉控制回路 |
| I/O 分配表 | 端子对应 PMC 哪个地址 | X/Y 点号、端子号、注释 | 版本旧了,改线没改表 |
| PMC 梯形图 | 这个地址参与什么逻辑 | X/G/R 触点、线圈、功能指令 | 搜不到触点就以为地址坏了 |
表 1:三份资料的职责边界
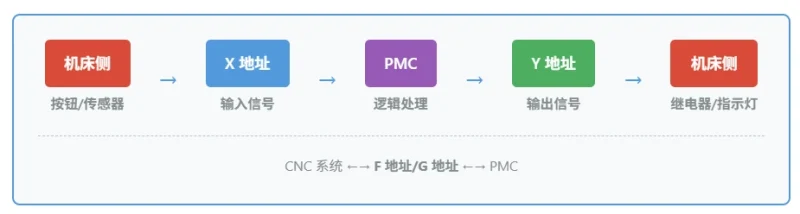
三者是同一条信号链的三种视角:原理图的线号 → 分配表的地址 → 梯形图的触点。现场反查的本质,就是拿其中一个已知量,换算出另外两个未知量。
10.2 从报警文本反查:先分清系统报警还是机床厂报警
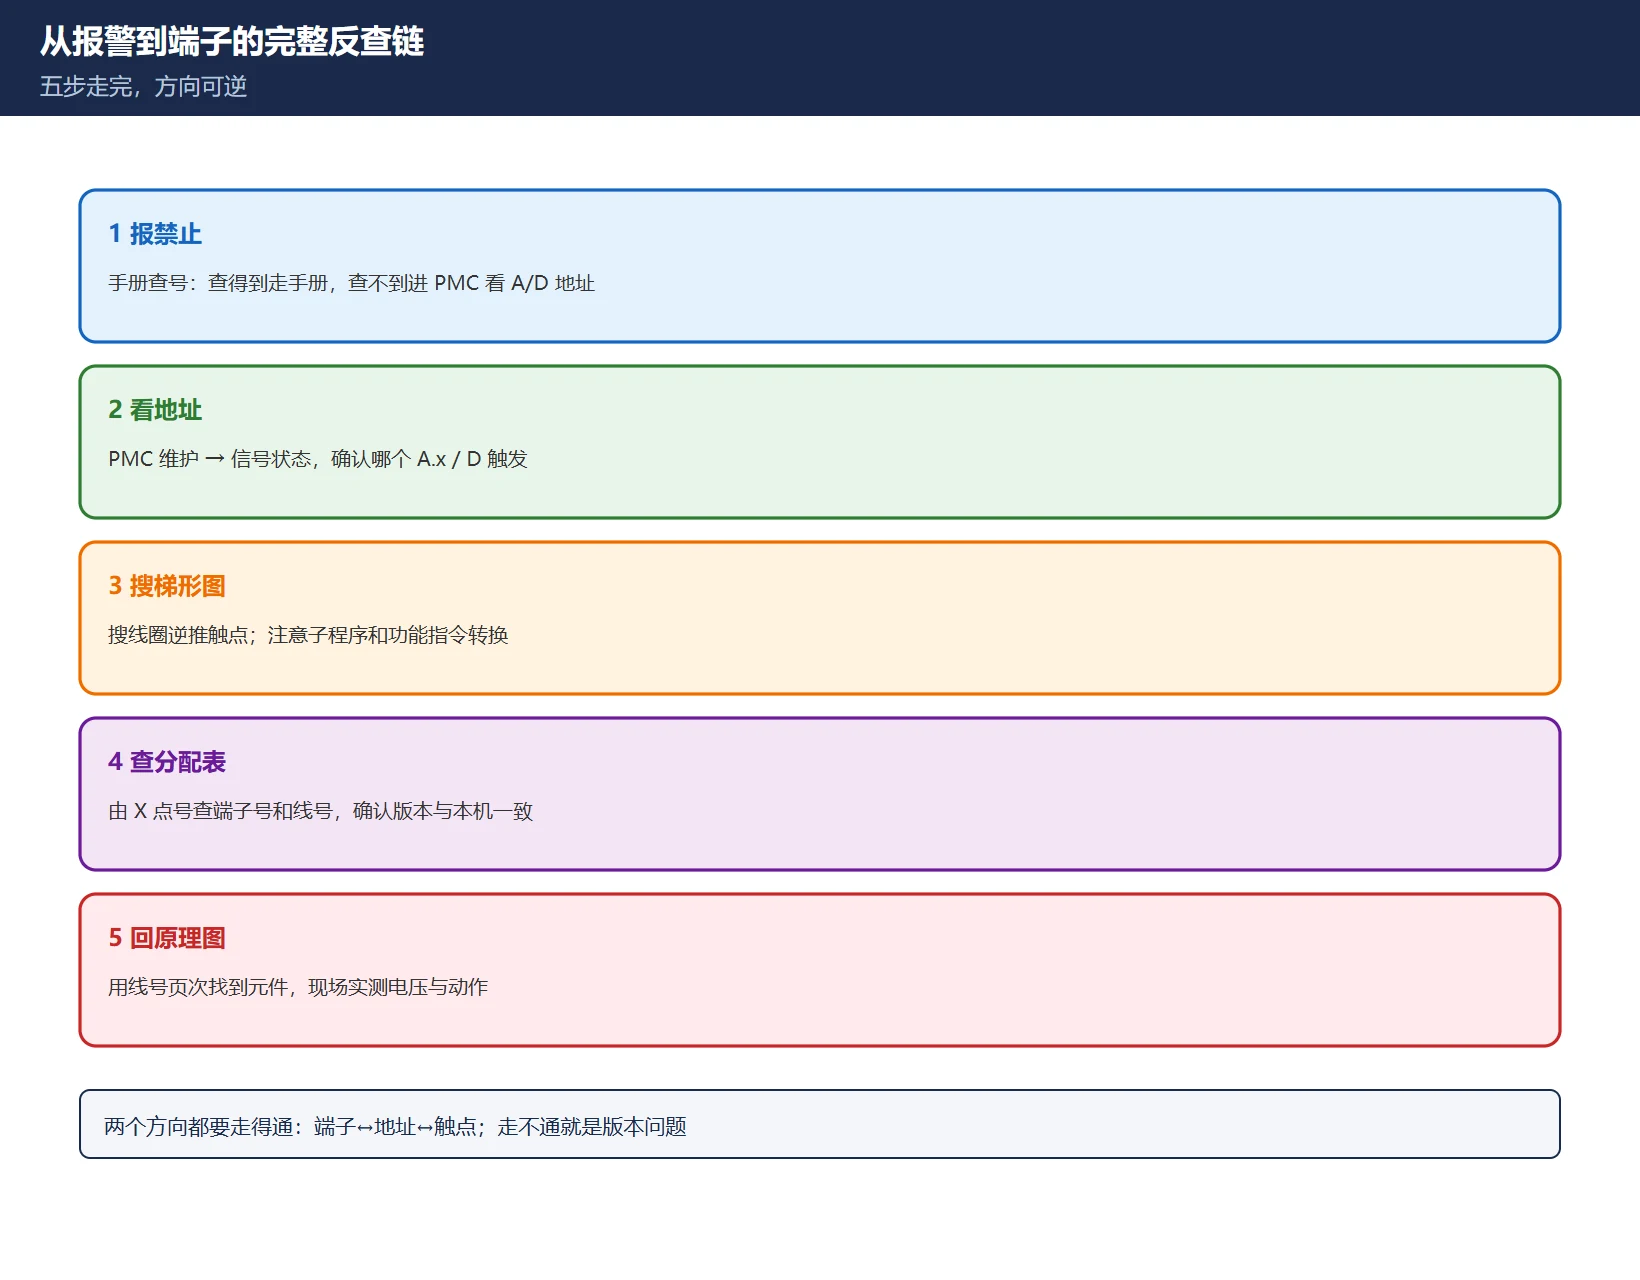
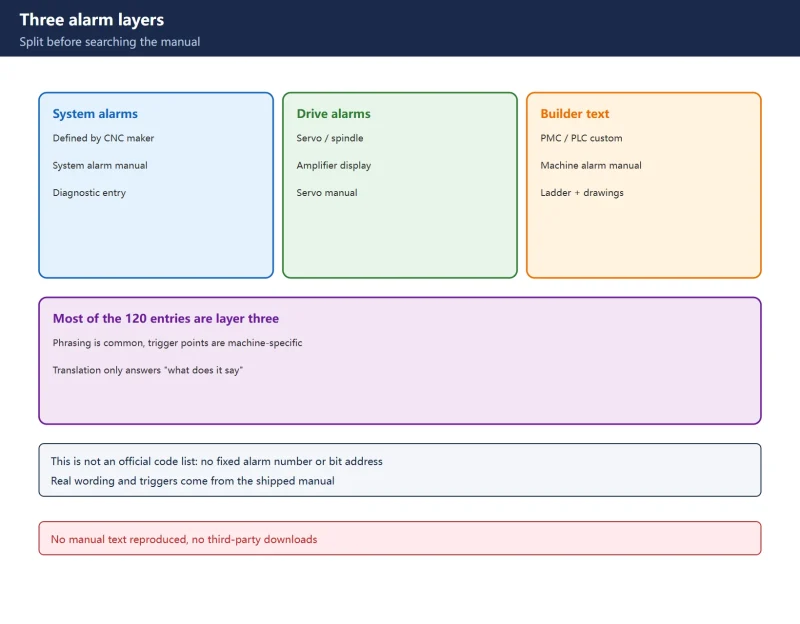
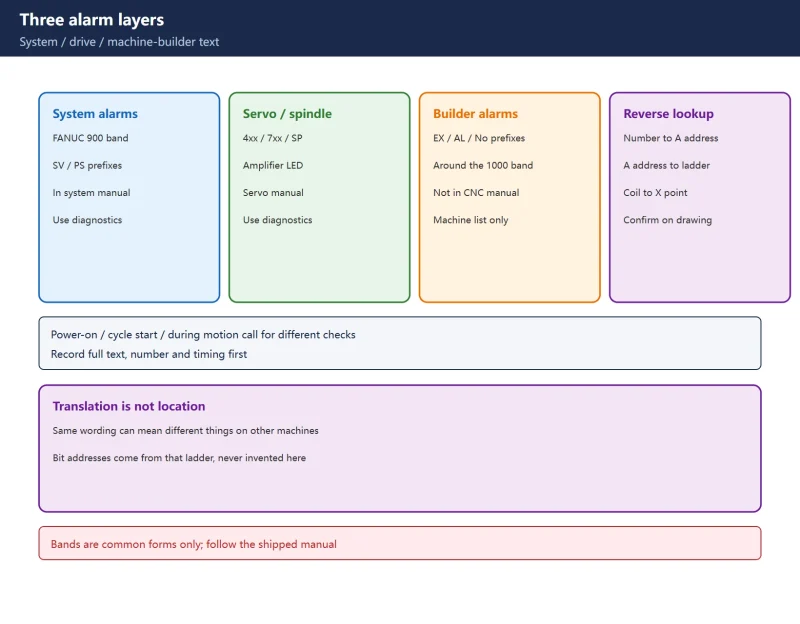
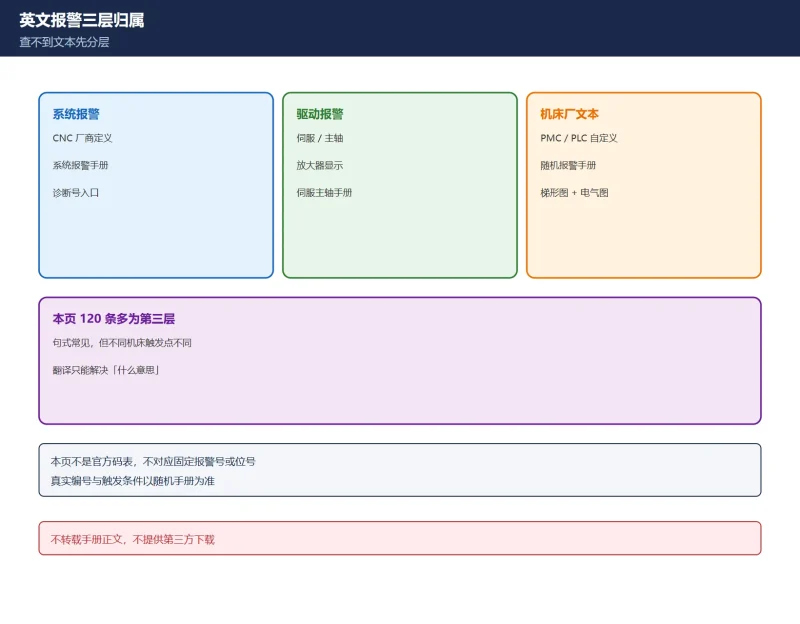
第一步永远不是翻梯形图,而是判断报警属于哪一类:
- 系统报警(FANUC 手册可查):报警号本身有官方含义,先查手册再谈地址;
- 机床厂自定义报警:手册查不到,必须从 PMC 的 A/D 地址反查到梯形图里的 ALARM / DISPB 指令;
- 伺服/主轴报警:走 SV/SP 号段,和 PMC 梯形图无关,别在地址上浪费时间。
只有第二类才需要三方对照。判断方法很简单:在手册里查这个报警号,查得到走手册,查不到就进 PMC 维护画面看 A 或 D 地址。这一步走错,后面全白费。
10.3 地址到端子:I/O 分配表怎么用才不会断链
拿到 X 点号之后,很多人直接去梯形图搜触点,这是对的;但要走到物理端子,必须回到 I/O 分配表:
- 在分配表里找到这个 X 点对应的端子号(通常标在 I/O 模块或端子排上);
- 用端子号和线号,回到电气原理图找那一页那根线;
- 沿线找到实际元件——行程开关、接近开关、压力继电器还是按钮触点。
反过来也一样:从图纸上的一个元件出发,查线号 → 查端子号 → 查 X 点 → 进梯形图搜触点。两个方向都要能走通,否则资料就有版本问题。
关键提醒:分配表和图纸必须与当前这台机床一致。改造过的设备常见”图纸是出厂版、现场已经改线”,此时以现场实测和随机资料为准,不要套用同型号其他机床的表。
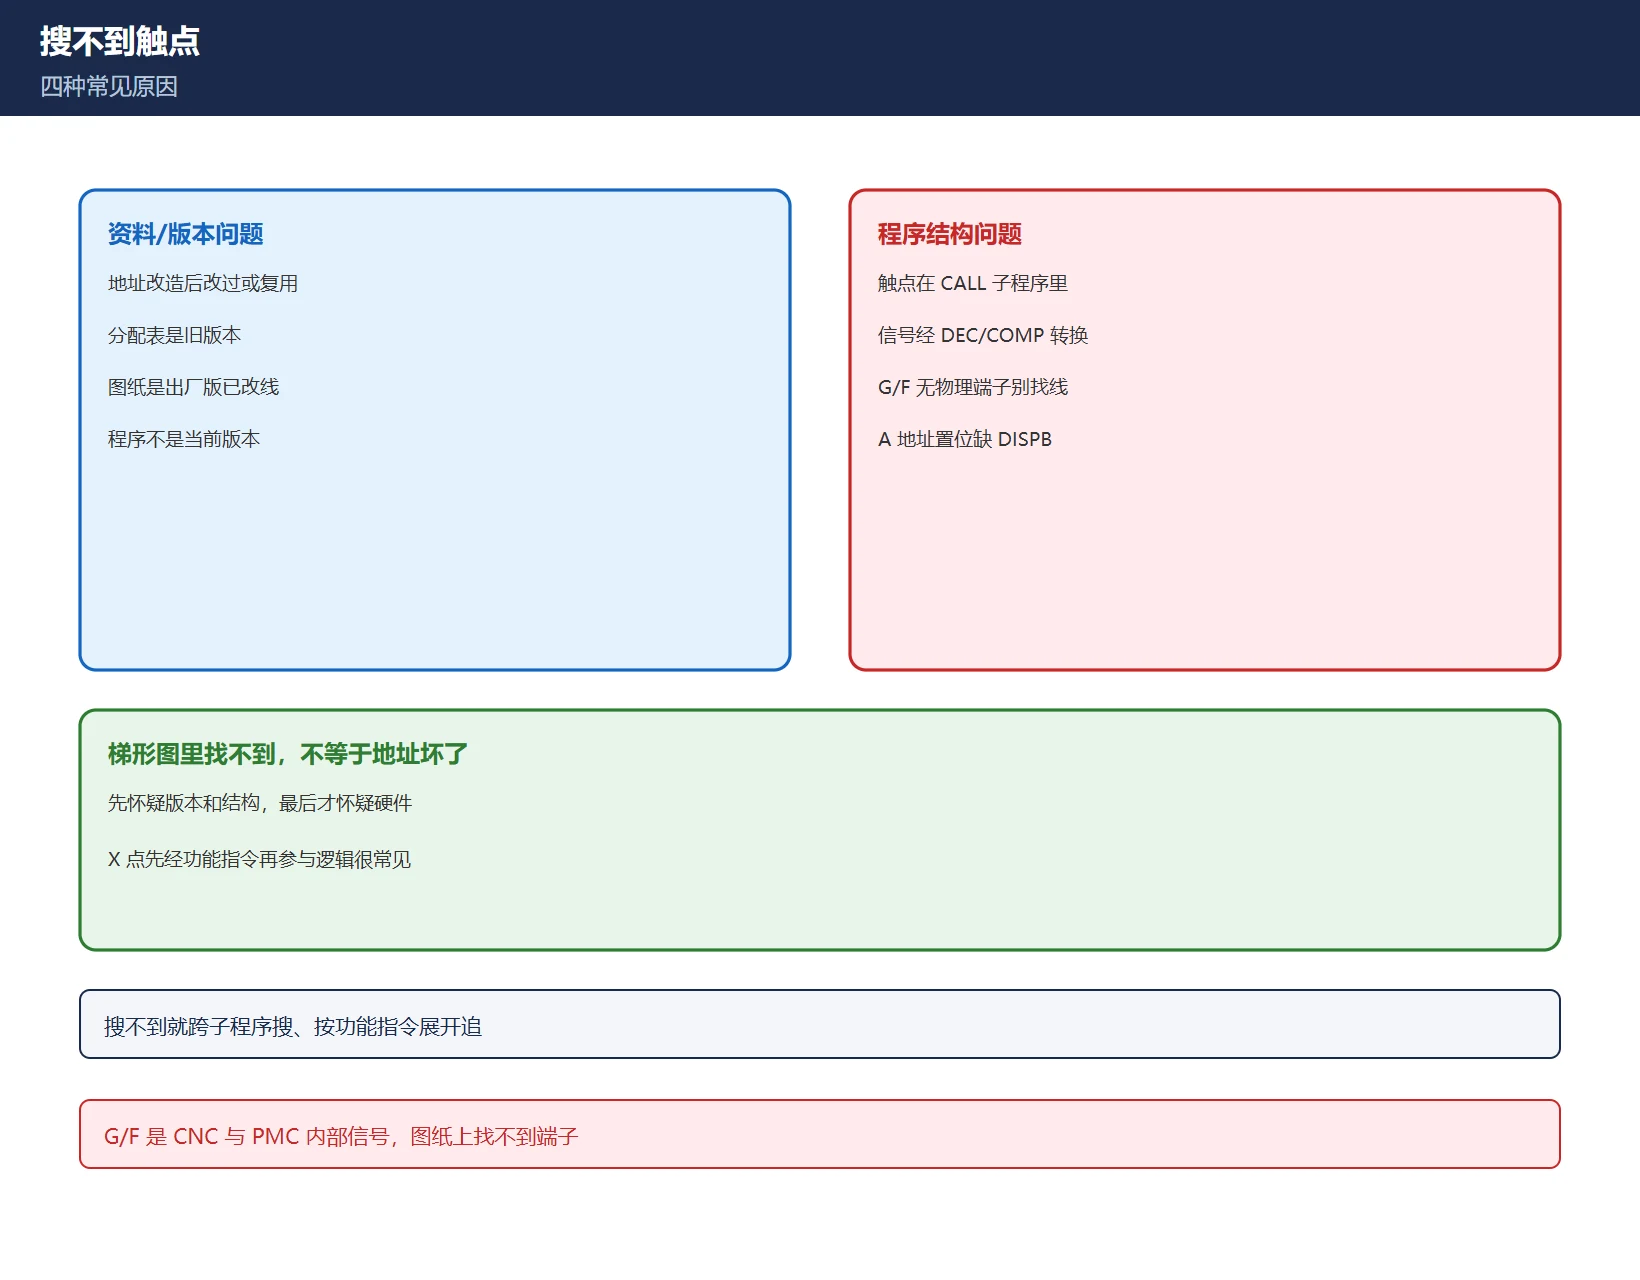
10.4 梯形图里找不到触点怎么办:四种常见原因
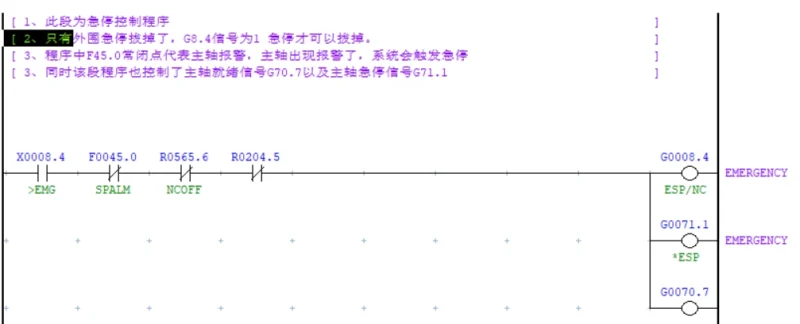
反查链断在梯形图这一段,按下面顺序排查:
- 地址被复用或改过:同一个 X 点被多个回路使用,或改造后换了地址,先确认当前程序版本;
- 触点在子程序里:主程序搜不到,试着在 CALL 调用的子程序里搜;
- 信号经功能指令转换:X 点先经过 DEC/COMP 等指令再参与逻辑,直接搜 X 会漏;
- 地址是信号而非端子:G/F 是 CNC 与 PMC 之间的信号,没有物理端子,别去图纸上找线。
10.5 现场验证:最后一步永远是强制与实测
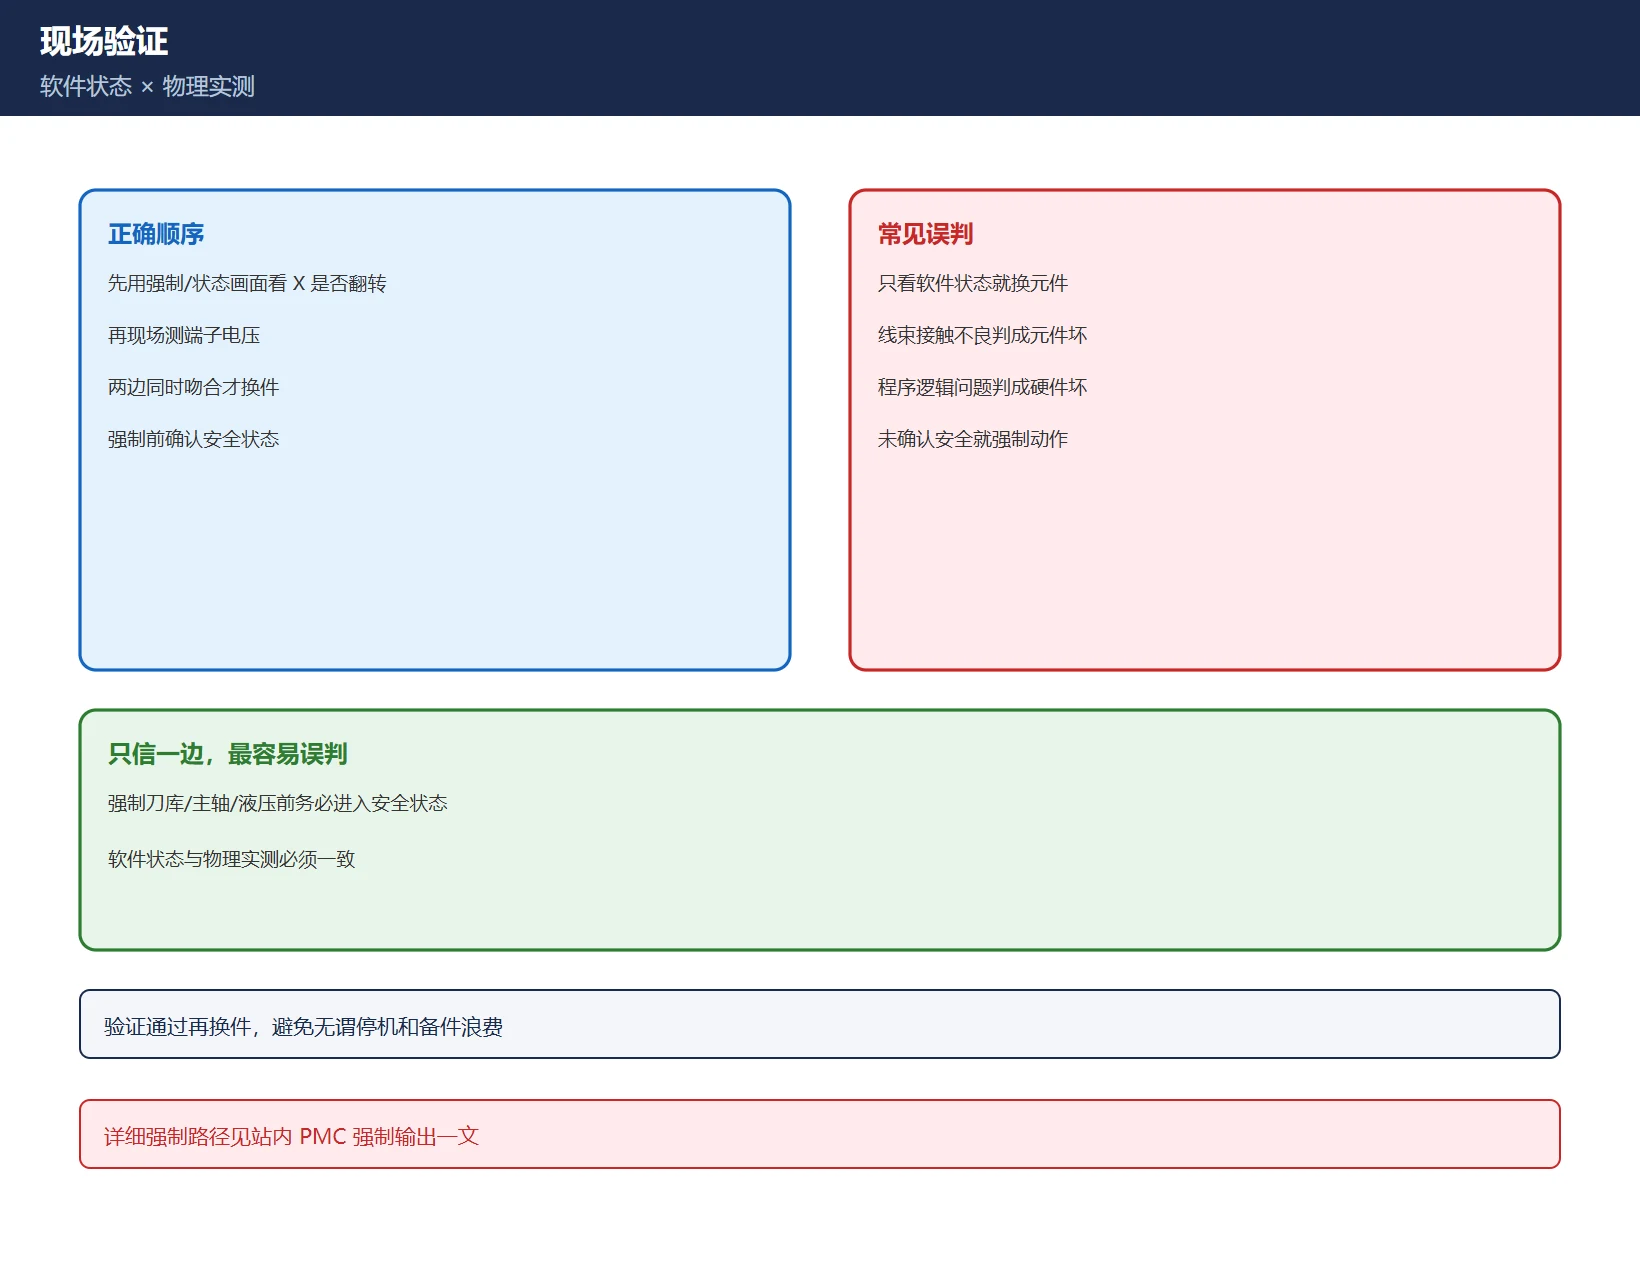
找到疑似元件后,不要急着换件。用 PMC 强制输出或信号状态画面,观察这个 X 点在动作时是否真的翻转;再在现场直接测量端子电压。软件状态和物理实测同时吻合,才能锁定故障点。只相信其中一边,容易把线束接触不良误判成元件损坏,或把程序逻辑问题误判成硬件故障。
需要动手强制时,先确认安全前提——刀库、主轴、液压等动作可能在强制瞬间执行,务必在安全模式下进行。具体路径见 PMC 强制输出怎么用。
常见问题
三方对照必须从报警开始吗?
不必。任何一个已知量都能起步:已知端子查地址、已知地址查图纸、已知触点查元件都可以。原则是”先确定自己在链条的哪一环,再决定往哪边换算”。
图纸和分配表对不上,以哪个为准?
以现场实测为准,其次是与当前机床一致的随机资料。同型号其他机床的图纸只能参考,改造过的设备尤其不能套用。
G/F 地址能在电气图上找到对应端子吗?
不能。G/F 是 CNC 与 PMC 之间的内部信号,没有独立物理端子。要找物理端子,只能用 X/Y 地址。
最后更新:2026-11-17
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。



























暂无评论内容